
Carcasele de cutii de viteze turnate sub presiune sunt utilizate pe scară largă în industria auto și în echipamentele industriale. Pentru cumpărători, principala provocare este găsirea unui furnizor capabil să controleze riscurile legate de scule, calitatea internă, precizia prelucrării și uniformitatea producției în timpul procesului de turnare sub presiune.
Acest ghid explică aspectele esențiale privind proiectarea, materialele, calitatea și furnizorii care influențează proiectele de carcase pentru cutii de viteze și urmărește să ajute echipele de aprovizionare să evalueze mai eficient producătorii înainte de fabricarea sculelor și de producția de masă.
Ce trebuie să asigure carcasele de cutii de viteze turnate sub presiune
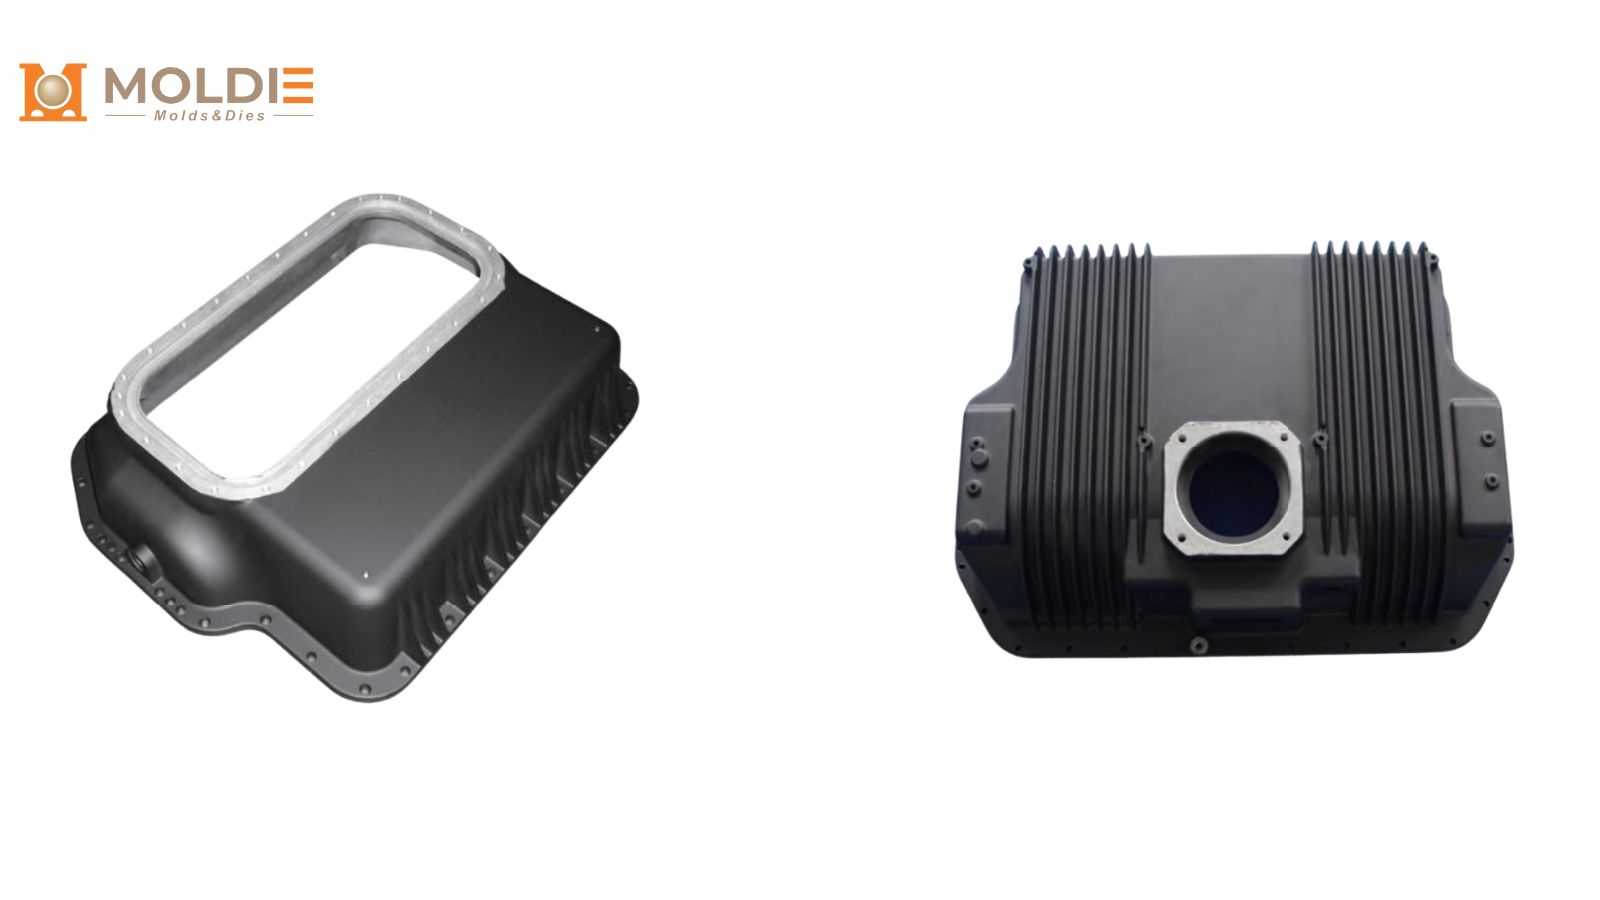
O carcasă de cutie de viteze susține roțile dințate și rulmenții, menține alinierea precisă, reține lubrifiantul fără scurgeri și gestionează căldura generată în timpul funcționării. Aceste cerințe o transformă într-una dintre cele mai solicitante piese structurale turnate sub presiune.
Din perspectiva fabricației, carcasa trebuie să îndeplinească simultan patru cerințe:
- Stabilitate structurală pentru a susține sarcinile fără deformare
- Precizie dimensională pentru alezajele rulmenților, pozițiile arborilor și suprafețele de montaj
- Etanșare fiabilă pentru a preveni scurgerea lubrifiantului
- Performanță termică pentru a reduce acumularea căldurii și a prelungi durata de viață
Dacă oricare dintre aceste caracteristici este compromisă, ansamblul final poate avea zgomot, eficiență redusă, scurgeri sau durabilitate mai mică.
De ce aliajele de aluminiu sunt materialul preferat
Aluminiul este cel mai comun material pentru carcase de cutii de viteze turnate sub presiune, atât în programele OEM, cât și în cele industriale. Oferă un echilibru practic între greutatea redusă, conductivitatea termică bună, rezistența la coroziune și turnabilitatea ridicată pentru forme complexe.
Carcasele de cutii de viteze din aluminiu sunt fabricate frecvent din următoarele aliaje:
A380
A380 este un aliaj fiabil, de uz general, pentru carcasele cutiilor de viteze. Oferă rezistență bună, stabilitate dimensională și rezistență la coroziune, fiind potrivit pentru numeroase aplicații structurale standard.
A383 / ADC12
A383, cunoscut și ca ADC12, este apreciat pentru turnabilitatea excelentă. Se comportă bine în carcase cu pereți subțiri sau geometrie mai complexă și este utilizat frecvent la componentele transmisiei auto.
A360
A360 oferă rezistență bună la coroziune și ductilitate. Este luat în considerare atunci când carcasa poate funcționa în medii mai agresive sau când este necesară tenacitate suplimentară.
AlSi10Mg
AlSi10Mg poate oferi performanțe mecanice superioare atunci când este posibil un control mai strict al procesului. Este mai dificil de produs, dar poate fi potrivit pentru aplicații cu cerințe structurale mai ridicate.
În majoritatea situațiilor de aprovizionare, aluminiul rămâne alegerea implicită. Aliajele de zinc și magneziul pot fi evaluate pentru aplicații specializate, dar nu sunt materialele principale pentru carcase structurale mari de cutii de viteze.
Reguli de proiectare a matriței pentru carcasele cutiilor de viteze, pentru cost și calitate
Etapa de proiectare influențează direct calitatea turnării, complexitatea sculelor și costul producției. Cumpărătorii nu trebuie să reproiecteze singuri piesele, dar ar trebui să înțeleagă ce alegeri de proiectare sporesc riscul de fabricație.
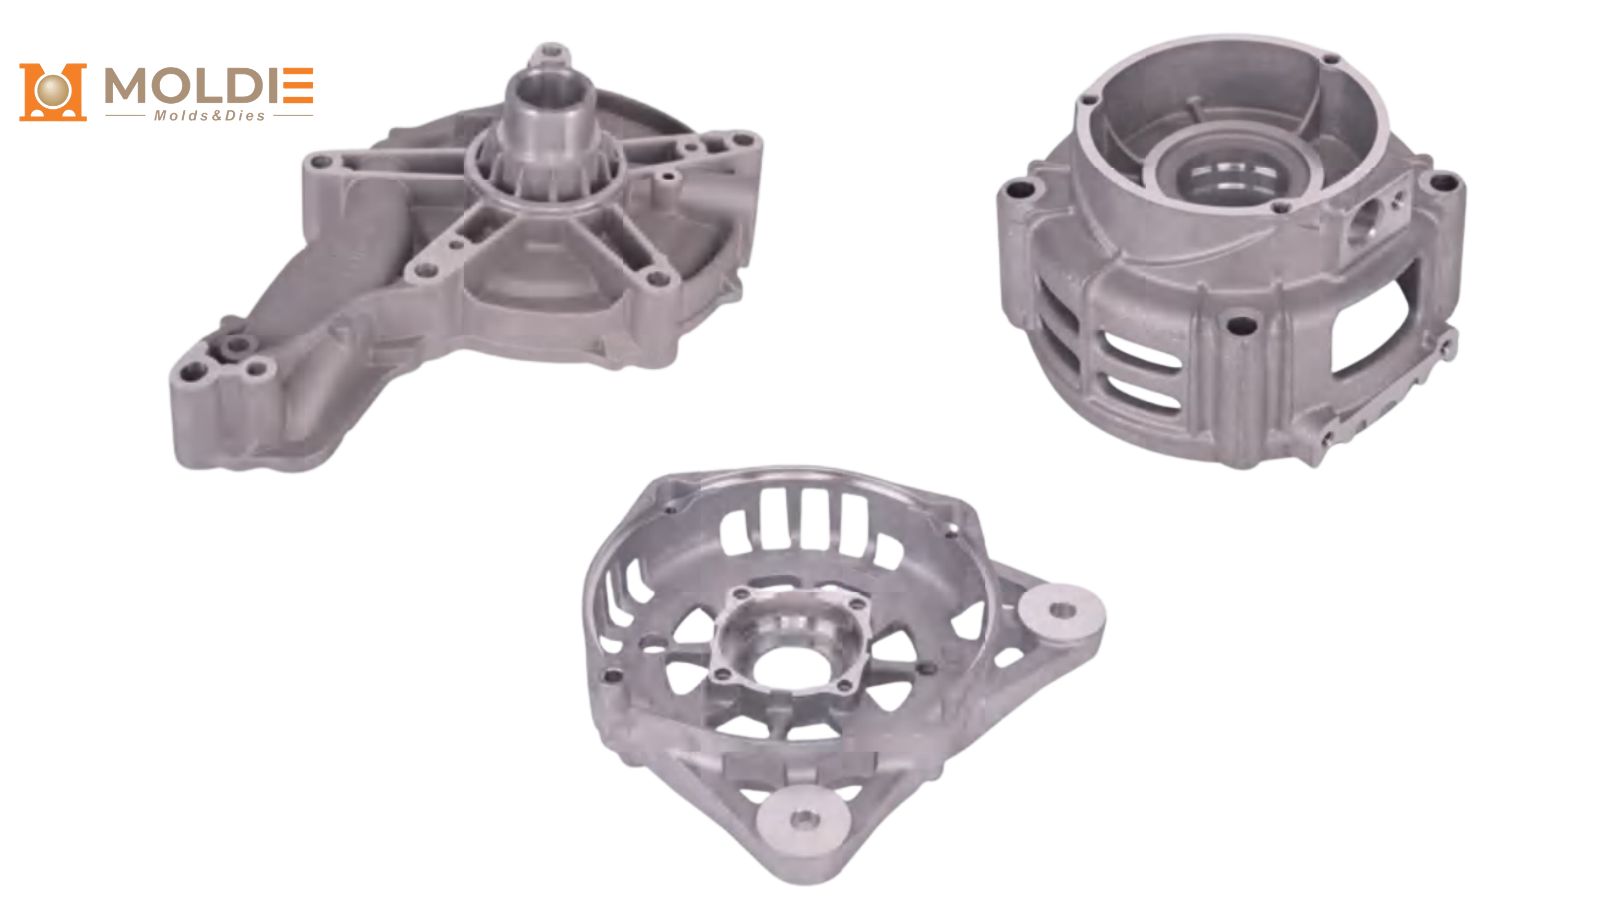
Grosimea pereților trebuie să fie cât mai uniformă
Grosimea uniformă a pereților îmbunătățește curgerea metalului, uniformitatea răcirii și stabilitatea dimensională. Variațiile mari ale grosimii creează puncte fierbinți, care măresc riscul de contracție, porozitate și deformare.
Pentru carcasele cutiilor de viteze, secțiunile uniforme ale pereților sunt de obicei mai importante decât simpla adăugare de material. Dacă este necesară rigiditate suplimentară, este adesea mai bine să se utilizeze nervuri structurale decât să se îngroașe excesiv pereții.
Nervurile și bosajele trebuie proiectate cu atenție
Nervurile sunt utile pentru creșterea rigidității fără a adăuga prea multă masă. Nervurile cu proporții necorespunzătoare sau bosajele masive pot concentra căldura local, afectând integritatea internă și timpul ciclului.
Bosajele pentru elementele de fixare, locașurile rulmenților și punctele de montaj trebuie, de asemenea, proiectate cu tranziții line și racordări adecvate. Acest lucru îmbunătățește atât performanța mecanică, cât și calitatea turnării.
Prelucrarea trebuie planificată din timp
Elementele critice precum alezajele rulmenților, găurile pentru arbori, flanșele de etanșare și suprafețele de montaj necesită de regulă prelucrare după turnare. Prin urmare, proiectul piesei turnate trebuie să includă un adaos de prelucrare corespunzător și o strategie stabilă a bazelor de referință încă de la început.
Dacă bazele de referință sunt definite greșit, furnizorul poate produce piese ale căror dimensiuni individuale par acceptabile, dar ale căror relații critice între elemente nu sunt conforme. Aceasta este o cauză frecventă a problemelor la inspecția primei piese în proiectele de carcase pentru cutii de viteze.
De ce contează analiza curgerii în matriță
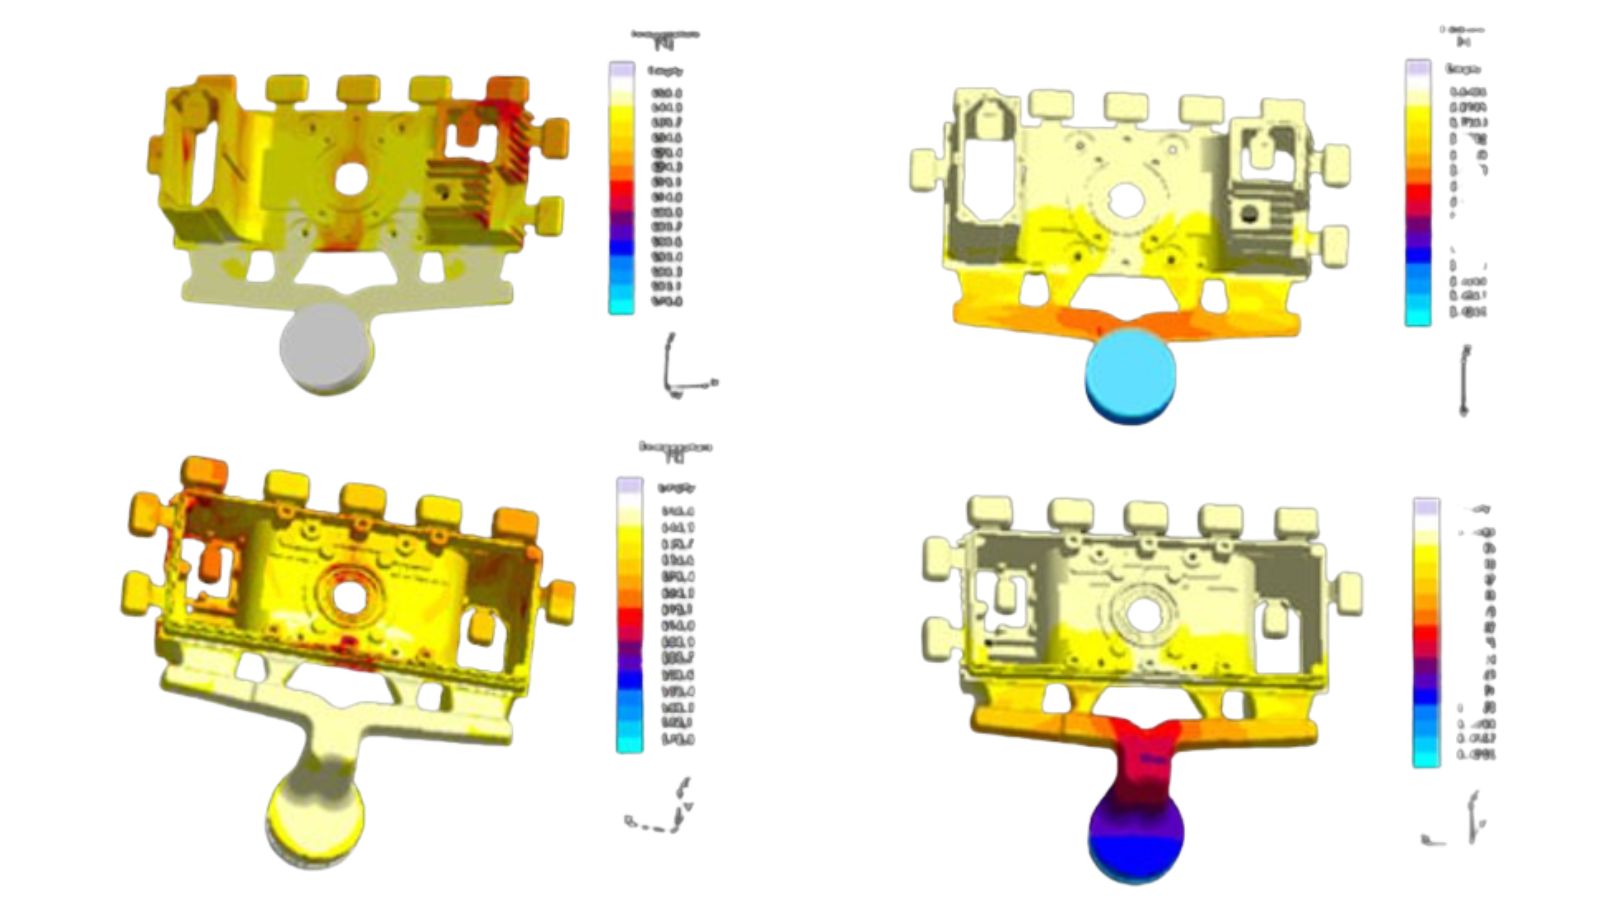
Simularea curgerii în matriță este unul dintre cele mai utile instrumente pentru reducerea riscului înainte de fabricarea sculelor. Ajută la anticiparea comportamentului la umplere, a aerului captat, a distribuției temperaturii și a zonelor în care pot apărea defecte de contracție.
Pentru cumpărători, avantajul practic este simplu: corectarea unei probleme în simulare costă mult mai puțin decât modificarea ulterioară a sculelor călite. Un furnizor care analizează din timp rezultatele curgerii în matriță este de regulă mai bine pregătit să prevină porozitatea, umplerea instabilă și defectele evitabile asociate proiectării.
Acest lucru este deosebit de important pentru carcasele cutiilor de viteze, deoarece aceste piese combină adesea pereți subțiri, zone groase de montaj, suprafețe de etanșare și alezaje prelucrate într-o singură piesă turnată.
Verificări de control al calității pentru carcasele cutiilor de viteze
Cumpărătorii ar trebui să confirme că furnizorul poate verifica integritatea internă, precizia dimensională și performanța etanșării prin metodele de inspecție potrivite.
Inspecție cu raze X pentru integritatea internă
Porozitatea internă este unul dintre cele mai mari riscuri pentru carcasele cutiilor de viteze, în special sub suprafețele de etanșare, bosaje și zonele structurale mai groase. Inspecția cu raze X ajută la detectarea golurilor ascunse și a defectelor interne care nu pot fi identificate doar prin verificări de suprafață.
Pentru programele cu cerințe stricte de etanșare sau structurale, această capacitate este foarte importantă. Turnarea sub vid poate contribui, de asemenea, la reducerea captării gazelor înainte ca defectele să ajungă în etapele ulterioare ale producției.
CMM și scanare 3D pentru precizia dimensională
Dimensiunile critice precum diametrele alezajelor, relațiile dintre axele centrale, planeitatea flanșelor și geometria de montaj trebuie verificate prin inspecție CMM. Aceasta măsoară precis elementele care influențează asamblarea și performanța.
Scanarea 3D oferă o imagine mai amplă prin compararea formei complete a piesei turnate cu modelul CAD. Este utilă pentru detectarea deformării, abaterilor de suprafață și variațiilor formei generale.
Testarea scurgerilor pentru etanșare fiabilă
Dacă carcasa trebuie să rețină lubrifiantul, testarea scurgerilor ar trebui inclusă în planul de calitate. Aceasta confirmă dacă piesa turnată și suprafețele prelucrate pot menține etanșarea sub presiune.
Testarea scurgerilor este deosebit de importantă când carcasa include canale interne, suprafețe de etanșare sau zone în care porozitatea ascunsă poate provoca defecțiuni în exploatare.
Validare funcțională acolo unde este necesară
Pentru unele programe de carcase pentru cutii de viteze, rapoartele dimensionale nu sunt suficiente. Poate fi necesară și validarea funcțională pentru a confirma potrivirea, alinierea și comportamentul etanșării în condiții de asamblare. Acest lucru este relevant mai ales pentru proiectele OEM sau piesele cu relații stricte între toleranțe.
Operațiile secundare influențează și alegerea furnizorului
Majoritatea carcaselor de cutii de viteze necesită prelucrări secundare între operația de turnare și asamblarea finală. Un furnizor care gestionează mai eficient mai multe procese din aval oferă de regulă termene de livrare mai bune, trasabilitate mai clară și riscuri de coordonare mai mici.
Prelucrare CNC și tratarea suprafeței
Alezajele critice, suprafețele de etanșare, suprafețele de montaj și porturile filetate necesită adesea prelucrare CNC după turnare. Chiar și o piesă turnată de calitate poate deveni neconformă dacă pregătirea prelucrării, controlul bazelor de referință sau îndepărtarea adaosului nu sunt gestionate corect.
Tratarea suprafeței poate fi, de asemenea, necesară pentru îmbunătățirea rezistenței la coroziune, a aspectului sau a durabilității pe termen lung. Opțiunile uzuale includ anodizarea aluminiului, vopsirea în câmp electrostatic pentru medii agresive și vopsirea pentru protecție și aspect general.
Pentru cumpărători, principalul avantaj al operațiilor secundare efectuate intern este responsabilitatea clară. Când turnarea, prelucrarea, inspecția și finisarea sunt gestionate într-un singur sistem, problemele de calitate pot fi adesea identificate și rezolvate mai repede.
Cum ar trebui cumpărătorii să evalueze un furnizor de turnare sub presiune
La compararea furnizorilor pentru proiecte de carcase de cutii de viteze, cumpărătorii ar trebui să se concentreze mai puțin pe afirmații generale de marketing și mai mult pe dovezi practice de fabricație.
Suport tehnic
Un furnizor capabil ar trebui să poată analiza desene 2D, modele 3D sau mostre și să ofere feedback privind fabricația înainte de începerea realizării sculelor. Contribuția tehnică timpurie ajută la reducerea riscurilor privind proiectarea pereților, strategia de alimentare, pregătirea prelucrării și planificarea inspecției.
Capacități de analiză a curgerii și fabricare a sculelor
Întrebați dacă furnizorul efectuează analiza curgerii în matriță înainte de fabricarea sculelor. Acesta este un indiciu puternic de disciplină a procesului și contribuie la reducerea modificărilor costisitoare ulterioare.
Infrastructura de inspecție
Pentru carcasele cutiilor de viteze, capacitatea internă de inspecție reprezintă un avantaj important. Cumpărătorii ar trebui să confirme dacă furnizorul dispune de:
- CMM
- Scanare 3D
- Inspecție cu raze X
- Capacitate de testare a scurgerilor, dacă este necesară
Operații secundare interne
Prelucrarea, tratarea suprafeței și suportul pentru asamblare pot influența puternic performanța livrării și uniformitatea calității. Dacă aceste procese sunt externalizate către mai mulți furnizori, trasabilitatea și timpul de răspuns au adesea de suferit.
Certificări și experiență în programe
Certificări relevante precum ISO 9001:2015 și, dacă este necesar, IATF 16949, pot demonstra disciplina sistemului de calitate. Cumpărătorii ar trebui să caute și furnizori cu experiență reală în programe OEM sau industriale de carcase, care implică toleranțe strânse, modificări inginerești și cerințe de producție repetată.
Alegeți Moldiecasting pentru o abordare practică a aprovizionării
Pentru echipele de achiziții, un furnizor excelent trebuie să poată analiza proiectul, identifica riscurile turnării, recomanda ajustări practice și defini un plan realist de inspecție, pentru a preveni problemele ulterioare din program.
Moldiecasting, în calitate de producător certificat ISO și IATF de piese și matrițe, acceptă desene 2D, fișiere 3D și piese de probă pentru ofertare și revizuirea proiectării matriței. Pentru cumpărătorii care doresc feedback tehnic timpuriu înainte de trecerea la fabricarea sculelor, contactarea echipei noastre poate fi un prim pas practic.
Întrebări frecvente
De ce se utilizează frecvent turnarea sub presiune a aluminiului pentru carcasele cutiilor de viteze?
Turnarea sub presiune a aluminiului este utilizată pe scară largă pentru carcasele cutiilor de viteze datorită proprietăților sale mecanice: greutate redusă, conductivitate termică bună și turnabilitate ridicată.
Într-o cutie de viteze, aceste avantaje ajută la reducerea masei totale, îmbunătățesc disiparea căldurii în jurul roților dințate și rulmenților și permit fabricarea eficientă a unor carcase complexe din aluminiu.
De ce este preferată turnarea sub presiune înaltă pentru producția carcaselor transmisiei?
Deoarece piesele cutiilor de viteze necesită precizie dimensională ridicată, grosime stabilă a pereților și calitate repetabilă a turnării. Comparativ cu turnarea în nisip sau gravitațională, este mai potrivită pentru producția în volum mare a carcaselor, unde poziția alezajelor, integritatea etanșării și uniformitatea prelucrării trebuie controlate riguros.
Ce factori de proiectare contează cel mai mult la o carcasă de cutie de viteze turnată sub presiune?
Cei mai importanți factori de proiectare includ grosimea pereților, dispunerea nervurilor, proiectarea bosajelor, proiectarea matriței și sistemul de alimentare. La carcasele cutiilor de viteze, acești factori influențează direct riscul de porozitate, stabilitatea dimensională și capacitatea elementelor critice — precum alezajele rulmenților, canalele de ulei și suprafețele de etanșare — de a funcționa corect după prelucrare.
Mai este necesară prelucrarea CNC a carcaselor cutiilor de viteze după turnarea sub presiune?
Da. Chiar și atunci când carcasa este produsă prin turnare sub presiune a aluminiului aproape de forma finală, elementele importante ale cutiei de viteze necesită în continuare prelucrare CNC. De regulă, acestea includ alezajele rulmenților, găurile pentru arbori, suprafețele de montaj, porturile filetate și suprafețele de etanșare, unde precizia dimensională ridicată este necesară pentru asamblare și performanța pe termen lung a cutiei de viteze.







