
L’aluminium se retrouve dans d’innombrables produits, des coques de téléphone aux pièces d’avion, mais toutes les surfaces en aluminium n’offrent pas les mêmes performances. La différence tient souvent à l’ anodisation, un procédé qui modifie le comportement du métal et sa durée de vie. Cet article explique son fonctionnement, les différents types disponibles et leurs diverses applications.
Principes fondamentaux de l’anodisation de l’aluminium
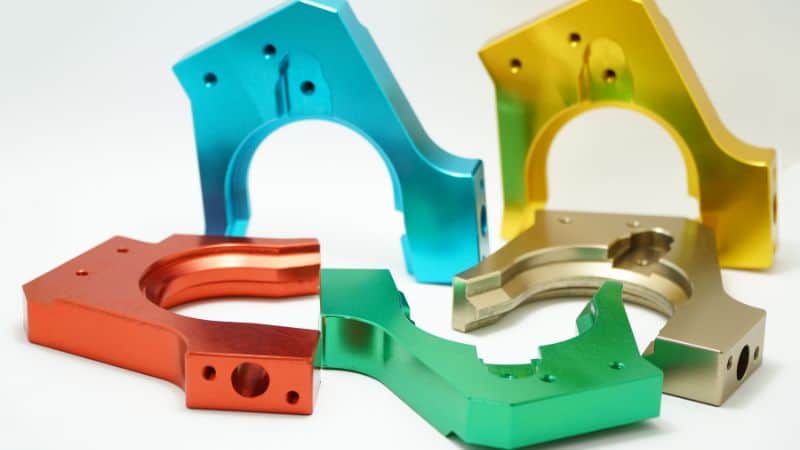
L’anodisation est un procédé électrochimique qui transforme la surface de l’aluminium par oxydation contrôlée. La pièce d’aluminium devient l’anode d’une cellule électrolytique, généralement plongée dans une solution acide. Lorsque le courant électrique traverse la solution, l’oxygène réagit avec le métal et forme une couche d’oxyde d’aluminium. Contrairement à la peinture ou au placage, la couche anodisée fusionne avec le métal au lieu de simplement le recouvrir. La surface est ainsi plus durable et moins susceptible de s’écailler ou de se décoller. L’épaisseur varie selon le type : généralement 5 à 25 micromètres pour les finitions décoratives, 10 to 25 micromètres pour un revêtement standard, ou 25 à plus de 150 micromètres pour l’anodisation dure. Les principaux paramètres du procédé sont :
- Type d’électrolyte
- Tension et densité de courant
- Température et durée du bain
Ces variables déterminent la dureté, l’absorption de la couleur et la porosité de la couche d’oxyde. Après l’anodisation, les pièces sont souvent scellées afin de fermer les pores de surface et d’améliorer la résistance à la corrosion.
Pour en savoir plus sur les détails techniques et les avantages des différents procédés, consultez notre article sur les types de procédés d’anodisation.
Couche d’oxyde naturelle et couche anodisée
Au contact de l’air, tout aluminium forme naturellement une fine couche d’oxyde d’environ 2–3 nanomètres. Elle offre une certaine protection, mais résiste mal à l’abrasion et aux environnements agressifs. En revanche, la couche d’oxyde de l’aluminium anodisé peut être des milliers de fois plus épaisse et beaucoup plus dure.
| Propriété | Couche d’oxyde naturelle | Couche anodisée |
|---|---|---|
| Épaisseur | 2–3 nm | 1–150 µm |
| Formation | Exposition à l’air | Procédé électrochimique |
| Durabilité | Limitée | Élevée |
| Options de couleur | Aucune | Large gamme (revêtements teintés) |
| Porosité | Très faible | Modérée (scellable) |
Fonctionnement du procédé d’anodisation de l’aluminium
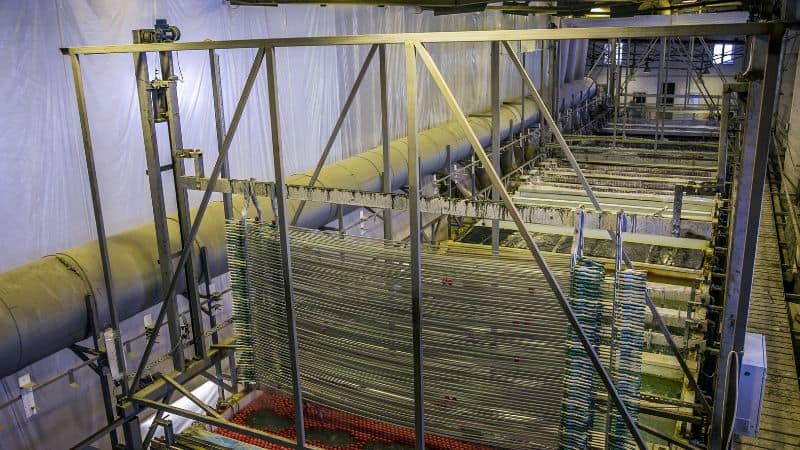
Préparation et nettoyage de la surface
Une préparation adéquate de la surface garantit la formation uniforme de la couche d’oxyde et sa bonne adhérence au substrat d’aluminium.
- Dégraissage : le procédé commence par un nettoyant alcalin doux qui élimine les huiles et les saletés. Cette étape est particulièrement importante pour les pièces moulées sous pression, qui portent des agents de démoulage huileux provenant des moules. Elle évite toute contamination lors des étapes suivantes.
- Attaque chimique : l’aluminium peut ensuite être attaqué dans une solution chimique afin d’éliminer les irrégularités et d’obtenir une texture mate uniforme.
- Désoxydation : un bref bain, souvent dans de l’acide nitrique, dissout les résidus laissés à la surface des alliages d’aluminium par les éléments d’alliage comme le cuivre ou le zinc.
- Rinçage : après chaque étape chimique, les opérateurs rincent soigneusement les pièces à l’eau déionisée pour éliminer tous les produits résiduels.
Enfin, les pièces nettoyées sont montées sur des supports qui assurent une connexion électrique stable et un courant uniforme pendant l’anodisation.
Formation de la couche d’oxyde par anodisation
Les pièces d’aluminium sont ensuite placées dans une cuve d’anodisation, également appelée cellule électrolytique. La cuve contient un bain électrolytique acide et comporte deux électrodes principales :
- La pièce d’aluminium joue le rôle d’ anode.
- Une plaque de plomb ou d’aluminium sert de cathode.
Lorsqu’un courant électrique est appliqué, il déclenche une réaction électrochimique qui transforme la couche extérieure du substrat d’aluminium en oxyde d’aluminium. Le film d’oxyde naturel s’épaissit ainsi en une couche poreuse contrôlée. Pendant le procédé, les ions d’oxygène de l’électrolyte réagissent avec la surface de l’aluminium et créent des pores microscopiques par lesquels les gaz et les ions peuvent circuler à mesure que la couche se forme.
La couche anodique fait partie intégrante du métal et ne peut donc ni se décoller ni s’écailler. Ce revêtement offre une résistance notable à la corrosion et une grande dureté de surface.
Les caractéristiques de la couche d’oxyde dépendent de plusieurs paramètres clés : le type d’électrolyte, la température du bain, la densité de courant, la tension et la durée du traitement.
Post-traitement : scellement et coloration
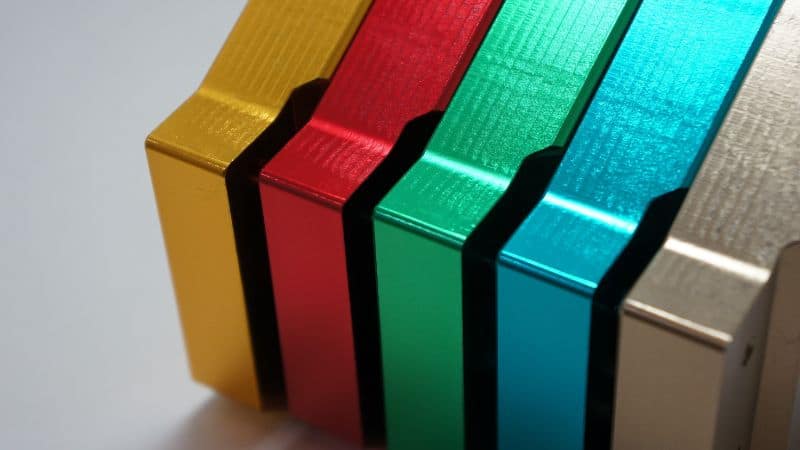
Après l’oxydation, la couche poreuse est stabilisée par scellement ou coloration. Le scellement ferme les pores microscopiques et améliore la durabilité ainsi que la résistance à l’humidité et aux produits chimiques. Si une couleur est souhaitée, la surface absorbe les colorants avant le scellement. Les bains de teinture introduisent des pigments organiques ou inorganiques dans les pores pour obtenir, par exemple, du noir, du bleu ou du bronze. Pour les tons métalliques, la coloration électrolytique utilise des sels métalliques comme l’étain ou le cobalt sous courant alternatif afin de déposer de fines particules colorées. Une fois scellée, la surface anodisée devient lisse et peu poreuse. Elle est ainsi plus facile à nettoyer, plus résistante à la corrosion et adaptée aux applications fonctionnelles comme décoratives.
Avantages de l’aluminium anodisé
L’anodisation transforme l’aluminium, matériau polyvalent, en matériau haute performance et apporte des avantages concrets en ingénierie, en esthétique et en coût sur l’ensemble du cycle de vie. Ses atouts ne se limitent pas à une seule propriété et offrent des solutions intégrées.
Durabilité accrue dans les environnements exigeants
La couche d’oxyde intégrée, dure comme la céramique, protège remarquablement contre l’usure et la corrosion. Cela se traduit par :
- Durée de service prolongée : les composants résistent à l’abrasion, aux intempéries et aux produits chimiques, ce qui réduit les défaillances dans des applications allant des pièces aéronautiques aux façades architecturales.
- Coûts de maintenance réduits : la surface résiste aux taches, aux ébréchures et au décollement ; les repeintures ou remises en état fréquentes ne sont donc plus nécessaires. Un nettoyage régulier suffit.
- Précision préservée : pour les pièces mécaniques, la résistance à l’usure maintient l’intégrité dimensionnelle malgré les frottements et garantit des performances constantes dans le temps.
Alliance supérieure de l’esthétique et de la fonction
L’anodisation associe de façon unique attrait décoratif et performances fonctionnelles :
- Couleur durable et résistante à la décoloration : contrairement aux revêtements appliqués, les colorants sont scellés dans la couche d’oxyde. Ils offrent un vaste choix de couleurs et une excellente stabilité aux UV pour l’électronique grand public et l’architecture.
- Aspect métallique préservé : la finition conserve l’éclat et la texture métalliques de l’aluminium, appréciés des concepteurs, tout en offrant un toucher valorisant.
- Surface plus fonctionnelle : la surface scellée est non poreuse, facile à nettoyer et résistante aux traces de doigts ; elle convient aux garnitures décoratives comme aux interfaces fréquemment touchées.
Avantages économiques et opérationnels
Le procédé apporte une valeur importante au-delà des propriétés initiales du matériau :
- Rentabilité sur le cycle de vie : l’anodisation ajoute une étape, mais la durée de vie prolongée du produit et la maintenance minimale réduisent souvent le coût total de possession par rapport à d’autres finitions.
- Efficacité des matériaux : le revêtement fait partie du substrat ; il ne s’agit pas d’une couche rapportée susceptible d’être gaspillée. L’aluminium anodisé reste entièrement recyclable et favorise une fabrication durable.
- Fiabilité dans des applications variées : de l’isolation électrique des dissipateurs thermiques à l’amélioration de la lubrification des pièces mobiles, la surface anodisée renforce la fiabilité et simplifie la conception et l’assemblage du produit.
Applications de l’anodisation de l’aluminium
Électronique grand public et usages industriels
L’anodisation donne aux boîtiers en aluminium des ordinateurs portables, smartphones, systèmes audio et appareils photo un extérieur élégant et résistant aux rayures qui conserve son aspect au fil du temps. La couche d’oxyde protège des traces de doigts, de l’oxydation et de l’usure. Dans l’industrie, l’anodisation dure prolonge la durée de vie de pièces comme les vérins hydrauliques, les vannes et les outils d’usinage. La couche dense leur permet de résister à la chaleur et à l’abrasion en production. Les fabricants aéronautiques emploient l’aluminium anodisé pour des pièces à la fois légères et robustes. Des composants tels que les panneaux d’avion, les raccords, les carters de trains d’atterrissage et les gouvernes reçoivent souvent un revêtement anodisé pour résister à la corrosion due à l’humidité et au sel. L’association de résistance, d’esthétique et de performances fonctionnelles fait de l’aluminium anodisé une référence pour les produits grand public et industriels.
Architecture, construction et autres secteurs
Dans les bâtiments, l’aluminium anodisé est utilisé pour les cadres de fenêtres, murs-rideaux, façades et panneaux qui nécessitent une couleur homogène et une surface résistante aux intempéries. La couche anodisée protège des rayons ultraviolets, des polluants et de l’humidité, réduisant les besoins de maintenance pendant de nombreuses années. La surface peut être mate ou brillante et se décline en diverses teintes, ce qui permet aux architectes de respecter leurs spécifications sans peinture. Dans la construction et la signalétique, les finitions anodisées apportent résistance et valeur esthétique. Les autres applications comprennent les ustensiles de cuisine, garnitures automobiles et raccords marins, pour lesquels durabilité et résistance à la corrosion sont essentielles. Le procédé préserve la recyclabilité, faisant de l’aluminium anodisé un choix de prédilection pour une conception durable et pérenne.
Moldie : spécialiste des finitions métalliques et de l’anodisation de l’aluminium
En général, l’anodisation transforme les propriétés naturelles de l’aluminium pour répondre aux exigences techniques et esthétiques de vos projets. Pour obtenir ces résultats avec constance et efficacité, il est essentiel de s’associer à un prestataire spécialisé. Moldie associe ingénierie de précision et vaste expertise en finition pour fournir des solutions d’anodisation de l’aluminium adaptées aux performances, à la durée de vie et à la valeur attendues pour votre application.
Prêt à valoriser votre produit grâce à une anodisation professionnelle ? Contactez Moldie aujourd’hui pour bénéficier de notre large gamme de services, du prototypage à la production en grande série.







