
Hızlı basınçlı döküm; metal bileşenleri kısıtlı zaman çizelgeleri içinde teknik çizim aşamasından üretime taşımak amacıyla; hızlı kalıplama kararlarını, uygun alaşım seçimini ve üretime hazır parça tasarımını bir araya getiren bir üretim yaklaşımıdır.
Zaman baskısı altındaki mühendislik ekipleri ve tedarik yöneticileri için bu süreç, hem avantajlar hem de erken mühendislik kararları üzerinde ek bir baskı unsuru barındırır. Bu blog yazısı, hızlı basınçlı dökümün verimliliğini ve yetkin bir üreticinin daha iyi proje sonuçları elde etmenize nasıl yardımcı olabileceğini ele almaya ayrılmıştır.
Hızlı Basınçlı Dökümü Hızlı Kılan Unsurlar
Hızlı basınçlı döküm; hızlı dolum döngüleri, nihai şekle çok yakın (near-net-shape) çıktıve tek bir basımda karmaşık geometriler oluşturabilme yeteneğinin birleşimi sayesinde toplam üretim süresini kısaltır. En büyük avantaj, süreç, kalıplama stratejisi ve üretim hacminin en başından itibaren doğru bir şekilde eşleştirilmesiyle elde edilir.
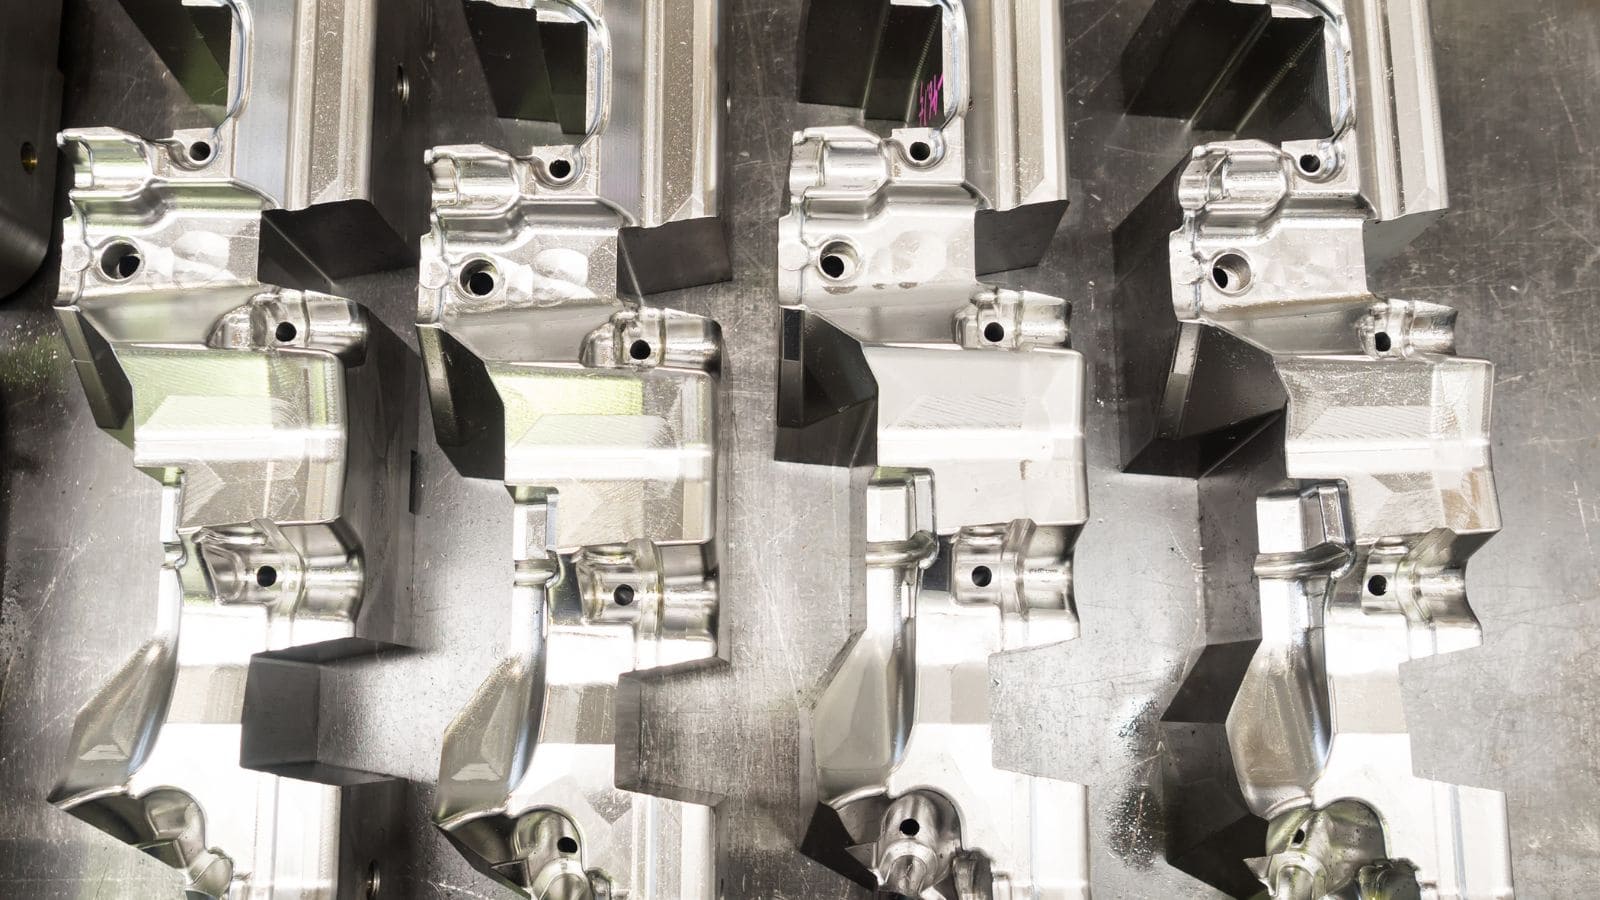
Basınçlı Döküm Süreci Döngü Süresini Nasıl Kısaltır?
Hızlı basınçlı döküm, temel süreç avantajlarının birleşimi sayesinde toplam üretim süresini kısaltır:
- Hızlı Dolum Döngüleri: Erimiş metal, yüksek basınç altında sertleştirilmiş çelik bir kalıba zorlanarak kalıp boşluğunu saniyenin çok küçük bir kısmında doldurur.
- Nihai Şekle Çok Yakın Çıktı: Duvarlar, bağlantı çıkıntıları (boss’lar), takviye kaburgaları ve dış özellikler tek bir işlemde oluşturulur; bu da sonraki aşamalarda yapılacak talaşlı imalat işlemlerini büyük ölçüde azaltır.
- Minimum Kesinti Süresi: Metal hızla soğur, parça kalıptan çıkarılır ve makine, yüksek tekrarlanabilirlik sunan bir sonraki çevrim için derhal hazır hale gelir.
- Ölçek Ekonomisi: Talep yüzlü veya binli adetlere ulaştığında, başlangıçtaki kalıp yatırımı; daha düşük işgücü gereksinimi ve daha yüksek üretim hızları sayesinde hızla amorti edilir.
Hızlı Dökümün CNC İşlemeye Göre Avantajlı Olduğu Durumlar
CNC işleme çok düşük adetler, son derece özel iç geometriler veya dökülemeyen malzemelerden üretilen parçalar için daha iyi bir seçenek olmaya devam etmektedir. Ancak karmaşık dış geometriye, ince cidarlara ve tekrarlanabilir üretim talebine sahip metal bileşenler söz konusu olduğunda, hızlı basınçlı döküm genellikle parça başına daha düşük maliyet ve önemli ölçüde daha yüksek üretim hızları sağlar.
Maliyet açısından başa baş noktası parça boyutuna ve karmaşıklığına göre değişir; ancak talep yüzlü veya düşük binli adetlere ulaştığında basınçlı döküm genellikle daha rekabetçi bir seçenek haline gelir. Bu aşamada, başlangıçtaki kalıp yatırımı; daha hızlı üretim, daha düşük işgücü gereksinimi ve parçalar arası daha yüksek tutarlılık sayesinde dengelenmiş olur.
Hızlı Prototipleme, 3D Baskı ve Vakumlu Dökümün Hâlâ Uygun Olduğu Alanlar
3D baskı ve vakumlu döküm gibi hızlı prototipleme yöntemleri, özellikle geometri, montaj uyumu ve görsel görünümün kontrol edilmesi gibi erken ürün geliştirme aşamalarında faydalıdır. Bu yöntemler, ekiplerin kalıcı kalıp (sert kalıp) yatırımına karar vermeden önce tasarım kararları almalarına yardımcı olur.
Buradaki kısıtlayıcı unsur, prototip yöntemlerinin; gerçek bir basınçlı döküm metal parçanın cidar davranışını, mekanik özelliklerini veya yüzey niteliklerini tam olarak yansıtamamasıdır. Üretimdeki nihai parçayı birebir yansıtan numunelere ihtiyaç duyan ekipler için, hızlı kalıplama (rapid tooling) genellikle konsept doğrulama ile seri üretim arasında daha iyi bir köprü görevi görür.
Kalıplama ve DFM (Üretim İçin Tasarım) Kararları Neden Erken Aşamada Önemlidir?
Kalıplama ve DFM kararları; hız, boyutsal tutarlılık ve parça kalitesi açısından ulaşılabilir sınırları belirler. Üretim kaynaklı olduğu düşünülen gecikmelerin çoğu, aslında talaşlı imalat veya üretim süreci başlamadan önce çözülmesi gereken sorunlardan kaynaklanır.
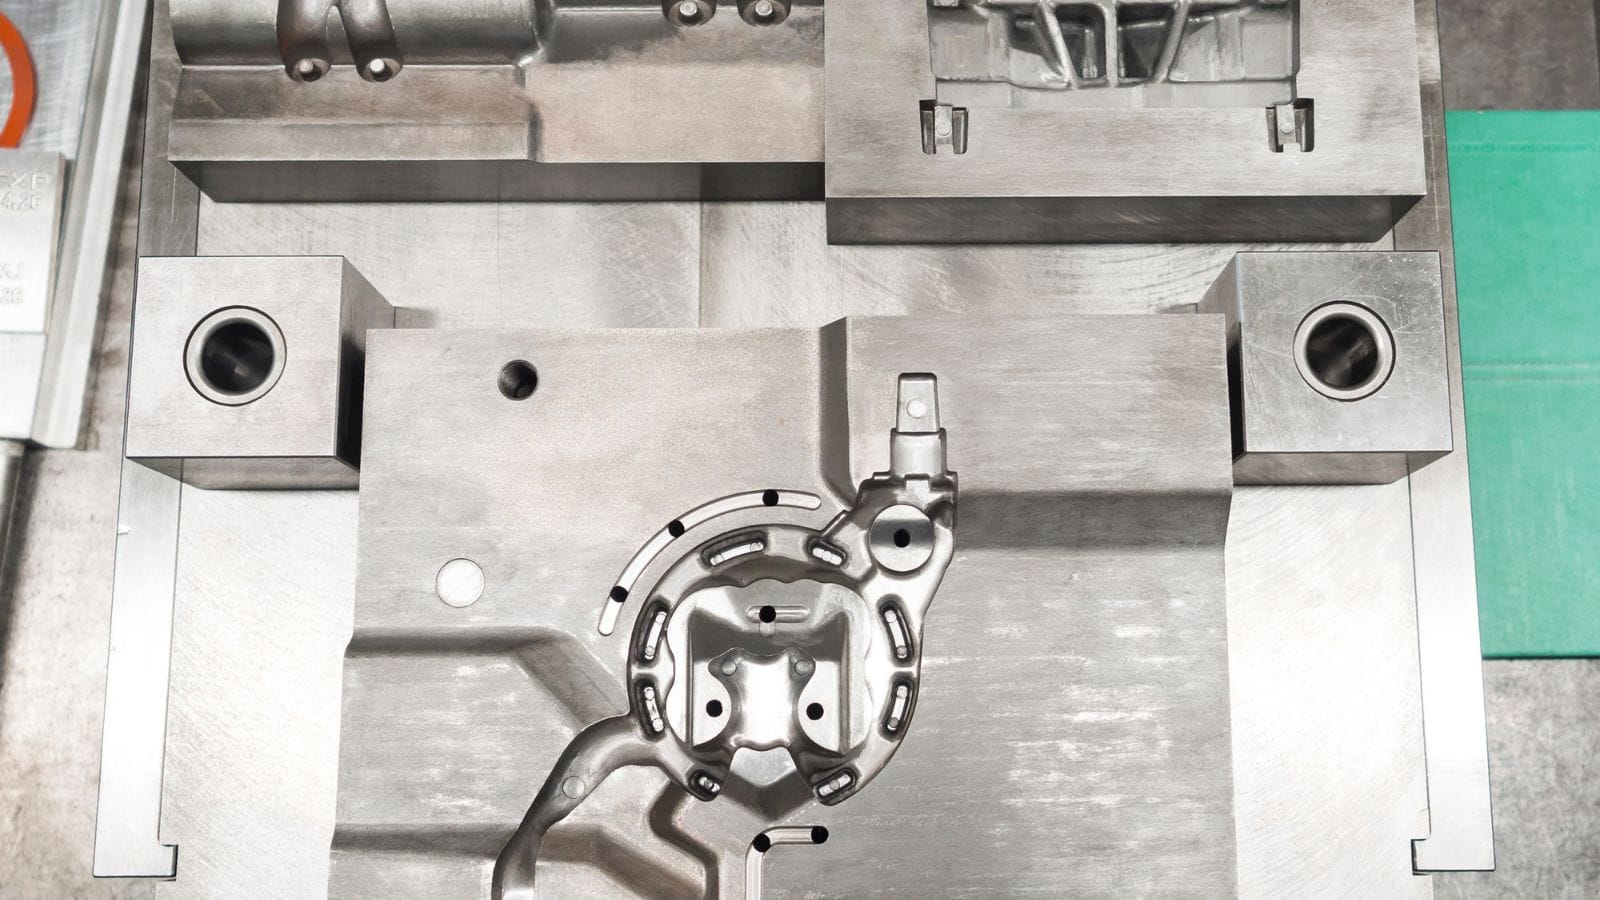
Basınçlı Döküm Kalıp Tasarımı Hızı ve Parça Kalitesini Nasıl Etkiler?
Kalıp, üretim serisindeki her bir parçanın şekillenmesinden sorumludur; bu nedenle kalıplama aşamasındaki zayıf mühendislik; çevrim süresi, hurda oranı ve boyutsal sapmalarda kendini hızla belli eder.
Soğutma düzeni, hava tahliye stratejisi, yolluk sistemi tasarımı ve parça çıkarma mekanizması; numune üretimi başladığında sürecin ne kadar güvenilir bir şekilde işleyeceğini etkileyen unsurlardır.
İyi bir kalıp tasarımı; metalin eşit şekilde dolmasını, tutarlı bir biçimde soğumasını ve kalıptan temiz bir şekilde ayrılmasını sağlar. Bu durum yüzey kalitesini artırır, gözeneklilik riskini azaltır ve ilk denemeden sonra gereken ayarlama miktarını düşürür.
Kalıp Üretimi Öncesinde Temel DFM Öncelikleri
Süreçlerin istikrarını sağlamak ve kalıplama kaynaklı gecikmeleri önlemek için, DFM incelemeleri şu kritik tasarım noktalarına odaklanmalıdır:
- Kalıptan Çıkış Açıları (Draft Angles): Parçanın kalıptan temiz ve hızlı bir şekilde ayrılmasını sağlamak için dikey duvarlara uygulanmalıdır.
- Et Kalınlığı: Pratik bir aralıkta tutun. Çok ince duvarlar doluma direnç gösterir; çok kalın duvarlar ise çevrim sürelerini ve büzülme kaynaklı kusur risklerini artırır.
- Ters Açılar (Undercut): Mümkün olduğunca en aza indirin. Kayar maçalar ve kaldırıcılar; kalıp yapımını karmaşıklaştırır, maliyeti artırır ve potansiyel arıza noktaları oluşturur.
- Köşeler ve Tasarım Özellikleri: Keskin iç köşelerden kaçının. Destek kaburgalarının, takviye parçalarının ve montaj çıkıntılarının (boss), çevreleyen duvar kesitleriyle doğru orantılı boyutlarda olmasını sağlayın.
Seri Üretim Kalıbı ve Düşük Hacimli Üretim Kalıbı
Hızlı basınçlı döküm süreçlerinde, kalıp stratejiniz pazara sunma süresini kontrol etmedeki en önemli etkendir. Seri üretim kalıpları ile daha yumuşak malzemeden yapılan, düşük hacimli üretim kalıpları arasında büyük farklar olsa da, doğru seçimi yapmak; gereksiz bir kalıp ömrü uğruna hızdan ödün vermemenizi sağlar. En uygun yöntem; beklenen üretim hacmine, piyasaya sürme zamanlamasına ve programın doğrulama sonrasında hemen ölçeklendirilme ihtimaline bağlıdır:
| Kalıp Türü | Malzeme Örneği | Başlangıç Maliyeti ve Teslim Süresi | Dayanıklılık ve Kullanım Ömrü | En Uygun Olduğu Alanlar |
|---|---|---|---|---|
| Tam Ölçekli Üretim Kalıbı | H13 Takım Çeliği | Daha yüksek yatırım, daha uzun teslim süresi | Mükemmel dayanıklılık, istikrarlı uzun vadeli tutarlılık | Uzun soluklu üretim serileri, kesinleşmiş tasarımlar, seri üretim |
| Düşük Hacimli (Yumuşak) Kalıp | Daha yumuşak alaşımlar / Önceden sertleştirilmiş çelik | Daha düşük başlangıç maliyeti, daha kısa teslim süresi | Daha kısa kalıp ömrü, zamanla azalan stabilite | Üretim öncesi doğrulama, düşük hacimli programlar |
Hızlı Basınçlı Döküm için Malzemeler ve Alaşımlar
Hızlı basınçlı döküm süreci demir dışı alaşımlar üzerine kuruludur; üretim uygulamalarının büyük kısmını alüminyum, çinko ve magnezyum oluşturur. Her bir malzeme grubu; ağırlık, mukavemet, detay hassasiyeti, korozyon direnci ve yüzey bitirme performansı açısından farklı bir denge sunar.
Hafif Yapısal Parçalar için Alüminyum Alaşımları
Alüminyum basınçlı döküm Ağırlık azaltma, korozyon direnci ve termal performans açısından güçlü bir denge sunduğu için muhafazalar, braketler, soğutucular ve otomotiv bileşenlerinde yaygın olarak kullanılır.
Dökülebilirlik, işlenebilirlik ve mekanik dayanıklılık açısından pratik bir kombinasyon sunduğu için A380 genellikle varsayılan başlangıç noktasıdır. A360 daha iyi korozyon direnci ve biraz daha yüksek süneklik sunarken; A413, akışkanlığın önem kazandığı daha ince cidarlar ve daha karmaşık geometriler için sıklıkla tercih edilir.
ADC12, boyutsal tutarlılık ve işlenebilirliğin öncelikli olduğu elektronik ve otomotiv uygulamalarında da yaygındır.
İnce Cidarlar ve İnce Detaylar için Çinko Alaşımları
Çinko basınçlı döküm alaşımları Alüminyuma kıyasla daha düşük sıcaklıklarda işlenir; bu da daha hızlı çevrim süreleri ve kalıp üzerinde daha az termal stres sağlar. Bu özellikler kombinasyonu, çinkoyu yüksek detaylı parçalar, uzun kalıp ömrü ve daha sıkı üretim toleransları gerektiren uygulamalar için cazip kılar.
Zamak 3; boyutsal kararlılığı, pürüzsüz döküm yüzeyi ve iyi kaplama uyumluluğu nedeniyle birçok ticari projede standart tercihtir. Zamak 5, artırılmış dayanıklılık ve sertlik için içeriğine bakır eklenmesiyle elde edilir ve bu sayede biraz daha yüksek mekanik performans gerektiren alanlarda kullanışlıdır.
Çinko; ince cidarlı parçalar, daha küçük hassas bileşenler ve dekoratif ya da koruyucu kaplama gerektiren parçalar için özellikle etkilidir.
Ağırlığın Kritik Önem Taşıdığı Uygulamalar için Magnezyum Alaşımları
Magnezyum alaşımları üretimde kullanılan en hafif yapısal basınçlı döküm malzemeleridir; bu özellikleri, onları otomotiv, elektronik ve kütle azaltımının temel bir tasarım hedefi olduğu diğer uygulama alanları için önemli kılmaktadır.
Dökülebilirlik, korozyon direnci ve mukavemet arasındaki dengeli yapısı sayesinde AZ91D en yaygın kullanılan alaşım türüdür. Daha yüksek süneklik veya darbe dayanımı gerektiren durumlarda ise AM60B ve AM50 daha uygundur.
Alüminyum ve çinko ile kıyaslandığında magnezyum, eriyik yönetimi konusunda daha fazla özen ve daha sıkı bir süreç kontrolü gerektirir; ancak hafiflik birincil gereksinim olduğunda belirgin avantajlar sunar.
Hızlı Basınçlı Döküm için Tipik Uygulamalar
Hızlı basınçlı döküm, üretim hacimlerinde tekrarlanabilir geometri gerektiren parçalar için başvurulan çözümdür. Yaygın uygulama alanları şunlardır:
- Elektronik Muhafazaları: İnce duvarlar, EMI (elektromanyetik girişim) koruması veya özel estetik yüzey işlemleri gerektiren muhafazalar.
- Otomotiv Braketleri: Yüksek mukavemet/ağırlık oranı gerektiren yapısal parçalar.
- Yapısal Kapaklar: Endüstriyel veya tüketici tipi ekipmanlar için sert koruyucu muhafazalar.
- Isı Dağıtıcı Parçalar: Malzeme ısıl iletkenliğinin kritik olduğu soğutucular.
- Endüstriyel Donanım: Yüksek dayanıklılık ve boyutsal tutarlılık gerektiren mekanik parçalar.
Ne Zaman Hızlı Basınçlı Döküm Tercih Edilmeli?
Çoğu durumda en uygun yöntem, yalnızca parçanın şekline değil, aynı zamanda onu çevreleyen üretim koşullarına bağlıdır. Hızlı basınçlı döküm özellikle şu durumlarda faydalıdır:
- Maliyet Kısıtlı Karmaşıklık: Parçanın nispeten karmaşık bir dış formu, tam CNC işlemenin çok pahalı veya yavaş olmasına neden olan maliyet baskılarıyla birleştirdiği durumlar.
- Ölçeklendirme: Ekiplerin, erken prototip doğrulama aşamasından doğrudan ölçeklenebilir üretime verimli bir şekilde geçebilecek bir metal parçaya ihtiyaç duyduğu durumlar.
- Tekrarlanabilirlik İhtiyacı: Orta ve yüksek hacimli üretim süreçlerinde tutarlı kalitenin şart olduğu durumlar.
Moldie: Güvenilir Hızlı Basınçlı Döküm Hizmet Sağlayıcınız
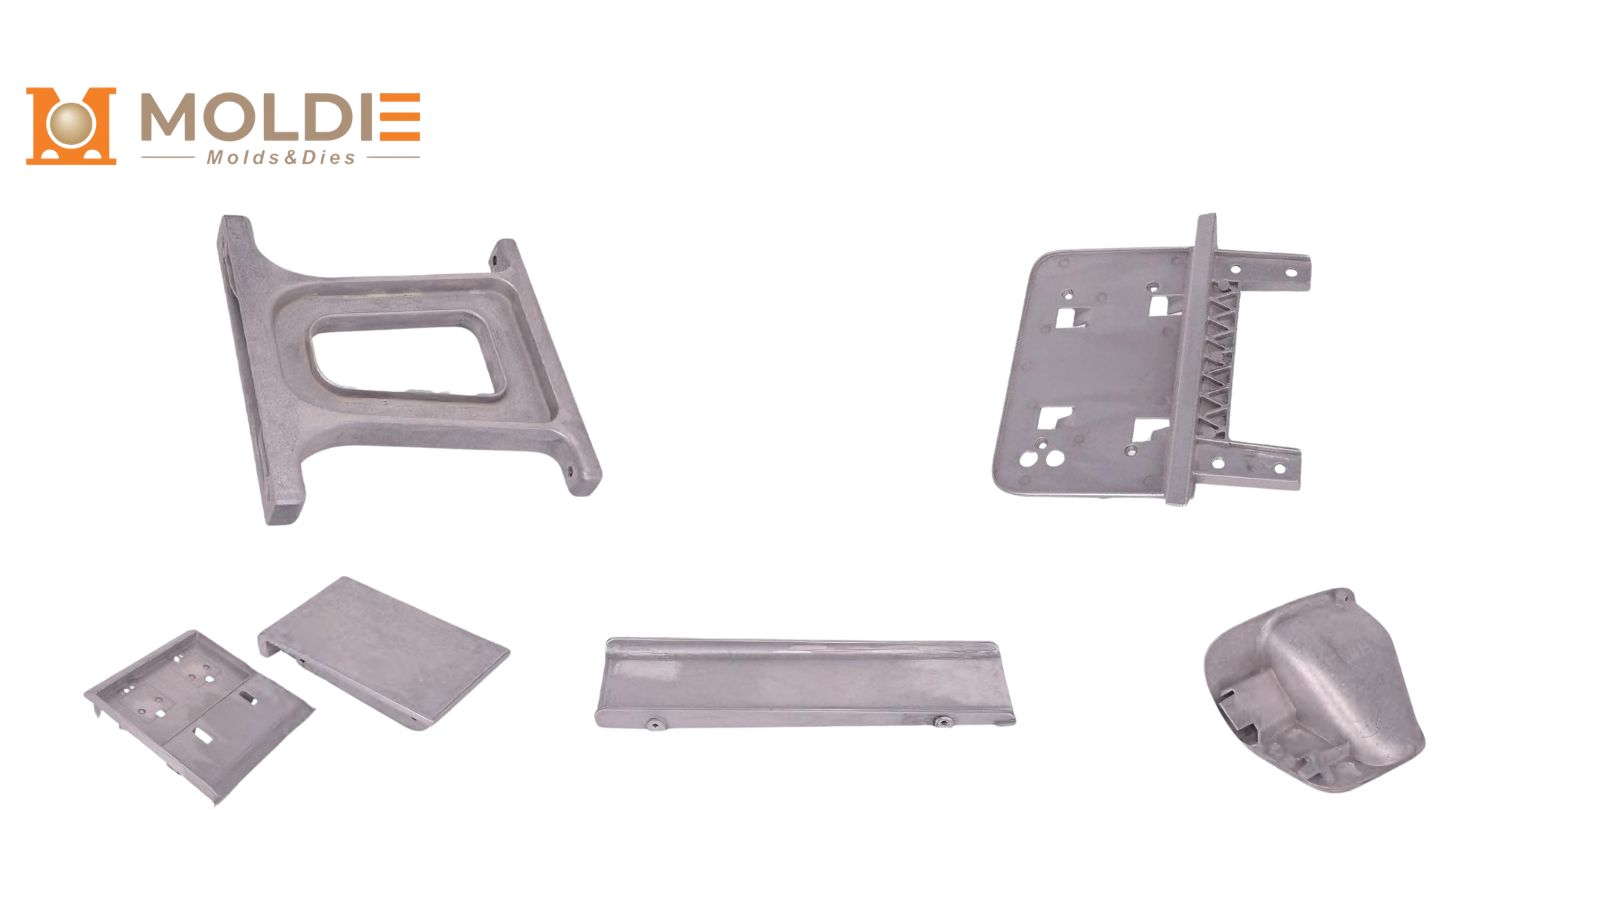
Kaliteli hızlı basınçlı döküm hizmeti; en başından itibaren uyum içinde yürütülen kalıplama stratejisi, DFM (Üretim İçin Tasarım) disiplini, alaşım seçimi ve üretim planlaması ile desteklenir. Zaman baskısı altındaysanız ve nihai üretime eşdeğer nitelikte basınçlı döküm parçalara ihtiyaç duyuyorsanız, Moldie ekibi olarak fizibiliteyi erkenden doğrulamanıza ve teknik çizim aşamasından ölçeklenebilir üretime geçmenize yardımcı olabiliriz.
Hızlı bir değerlendirme için parça bilgilerinizi bize gönderin:
- 3D dosya/2D teknik resim (STEP/IGES + PDF)
- Hedef alaşım (veya henüz karar verilmediyse performans gereksinimleri)
- Tahmini yıllık üretim hacmi ve piyasaya sürüş takvimi
- Kritik kalite ölçüleri ve yüzey bitirme gereksinimleri
Seçenekleri değerlendiriyorsanız, şunlara yönelik resmi web sitemizi da alüminyum basınçlı döküm, çinko basınçlı dökümve magnezyum basınçlı döküm konusundaki yetkinliklerimizi ve uygulamaya özel rehberliğimizi inceleyebilirsiniz.







