
A fundição sob pressão de baixo volume ocupa um nicho específico da fabricação de metais. Ela não é a opção mais barata nem foi projetada para competir com a economia da produção em grande volume.O que ela oferece são peças metálicas com qualidade de produção, feitas com ligas e moldes reais, antes que o programa tenha volume suficiente para justificar uma matriz de produção completa.
Essa distinção é importante para engenheiros de fabricação e responsáveis por compras. Neste artigo, explicamos o tema e mostramos como a fundição sob pressão de baixo volume pode beneficiar seu programa de produção.
Como a fundição sob pressão de baixo volume difere do processo convencional
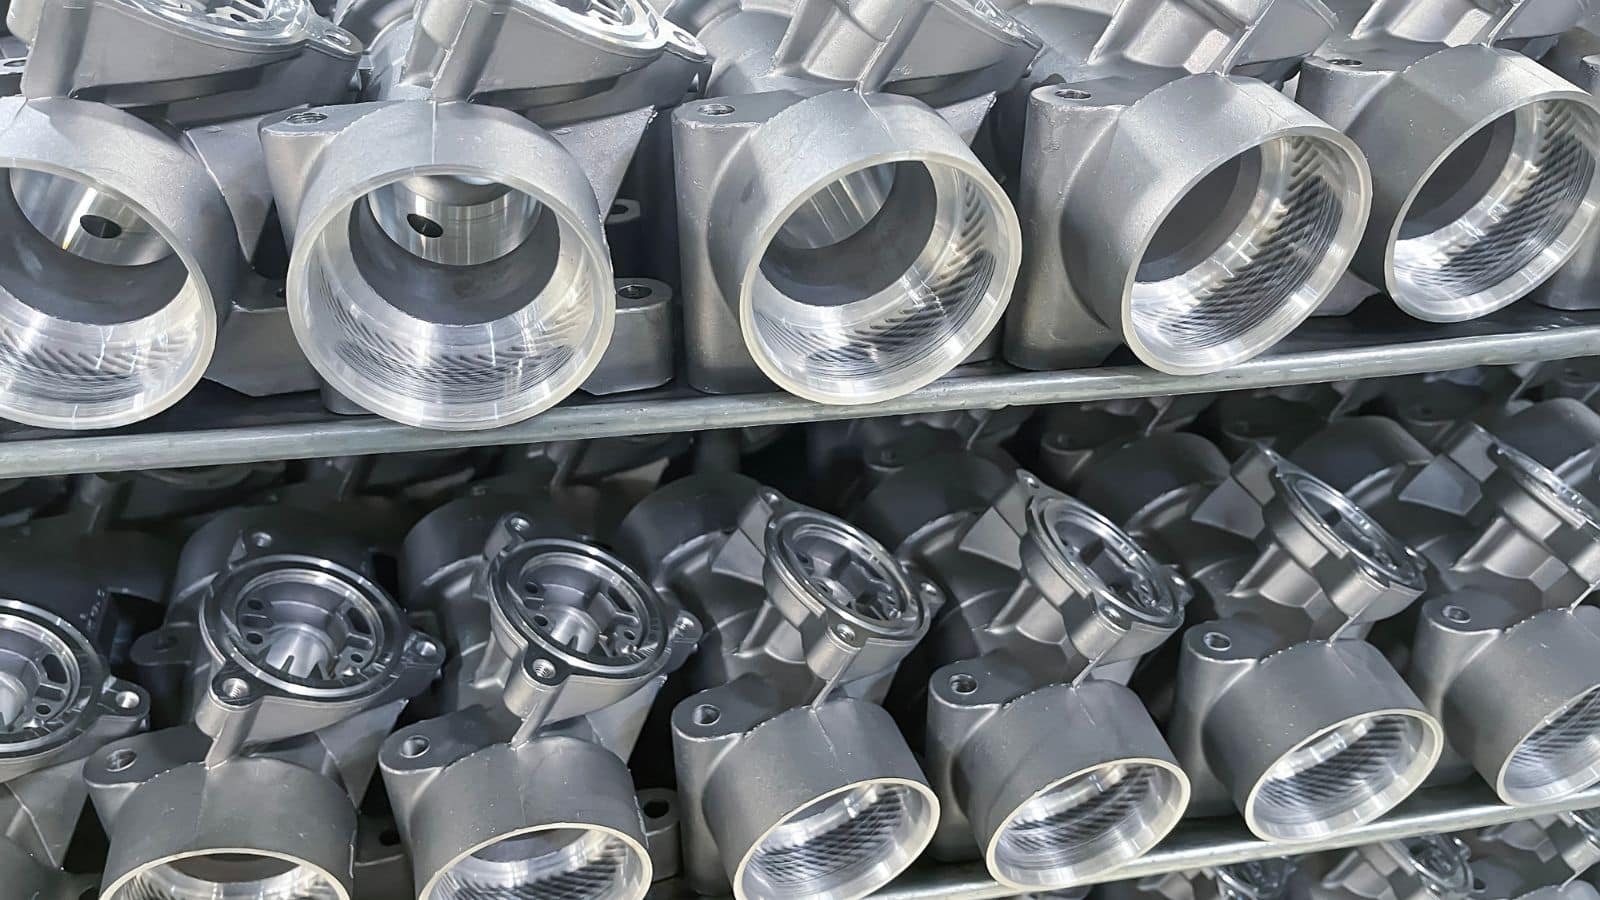
O processo de fundição sob pressão de baixo volume é bastante semelhante ao processo convencional de fundição sob pressão , mas seu objetivo é reduzir os custos iniciais e os prazos, mesmo que isso implique um tempo de ciclo um pouco maior por peça. Para alcançar esse objetivo, são necessárias algumas decisões específicas no projeto do molde:
- Número de cavidades : Moldes de cavidade única são comuns. Eles reduzem o custo inicial de usinagem da matriz e facilitam sua modificação.
- Projeto dos canais para rebarbação manual : Em moldes de baixo volume, os canais são otimizados para garantir o preenchimento desde a primeira injeção e facilitar a rebarbação manual ou CNC e a remoção de material após a fundição, pois lotes pequenos não justificam o custo de uma matriz de rebarbação automatizada.
- Layout simplificado dos canais de resfriamento : Sem a exigência de alcançar o menor tempo de ciclo possível, o ferramental de baixo volume pode usar canais retos e simples de resfriamento. Isso acelera a fabricação do molde e reduz ainda mais os custos.
- Sistema de ejeção voltado à segurança, não à velocidade : Em vez de configurações complexas para extração robótica, a ejeção nesse processo prioriza a segurança da peça para evitar deformações durante a remoção, frequentemente permitindo manuseio manual ou semiautomatizado.
- Material do ferramental (P20/alumínio vs. H13): Matrizes de grande volume usam o caro aço H13 para suportar milhões de injeções. Programas de baixo volume normalmente usam aço P20 ou alumínio.
Retomaremos alguns desses conceitos na seção posterior sobre custos de ferramental.
Quando programas de baixo volume fazem sentido
A fundição sob pressão de baixo volume é uma estratégia deliberada para programas nos quais ainda não se justifica o investimento em um molde de grande volume.
Faixas típicas de quantidade e aplicações
A fundição sob pressão de baixo volume geralmente abrange lotes de cerca de 50 a 10,000 unidades, dependendo do fornecedor e da estratégia de ferramental. Abaixo de 50 peças, blocos usinados ou protótipos metálicos impressos em 3D costumam ser mais práticos. Acima de 10,000 unidades, a economia do molde de produção começa a superar os benefícios de flexibilidade da abordagem de baixo volume. Entre as principais aplicações estão:
- Lotes de desenvolvimento e pré-produção quando os engenheiros precisam de peças fundidas com o mesmo material e geometria da produção
- Equipamentos especiais e industriais fabricados em centenas, não milhares, de unidades, cuja complexidade inviabiliza a usinagem
- Produção de peças de serviço e reposição para programas antigos com demanda contínua, porém modesta
- Lotes para validação de mercado antes de assumir o investimento em produção completa
Produção intermediária entre protótipo e aumento de escala
A produção intermediária fica entre um protótipo validado e um lote de produção aprovado. O molde usado nessa etapa, às vezes chamado de ferramental intermediário ou ferramental macio, produz peças equivalentes às de produção sem o custo integral do aço de produção.
Um programa intermediário bem planejado permite validar o processo de fundição sob pressão, aperfeiçoar as operações secundárias e formar o estoque inicial antes da fabricação da matriz de produção.
A inspeção da primeira peça (FAI) é uma técnica eficaz de mitigação de riscos nesse tipo de programa. Um fornecedor confiável usa CMM e digitalização 3D para comparar diretamente as peças de teste com o modelo CAD. Se uma parede contrair inesperadamente ou uma característica empenar, a equipe de engenharia detecta o problema no molde intermediário, que custa menos.
Materiais, ligas e desempenho das peças
Na fundição sob pressão de baixo volume, a escolha da liga influencia a fundibilidade, o acabamento superficial, o comportamento durante a usinagem secundária e as propriedades físicas da peça acabada.
Veja uma referência rápida dos três principais grupos de materiais:
Fabricação de moldes de baixo volume, custos e prazos
O custo do ferramental é a maior despesa de um programa de fundição sob pressão de baixo volume e determina sua viabilidade econômica. A estratégia correta depende do volume pretendido, das mudanças de projeto previstas e dos requisitos de tolerância do programa.
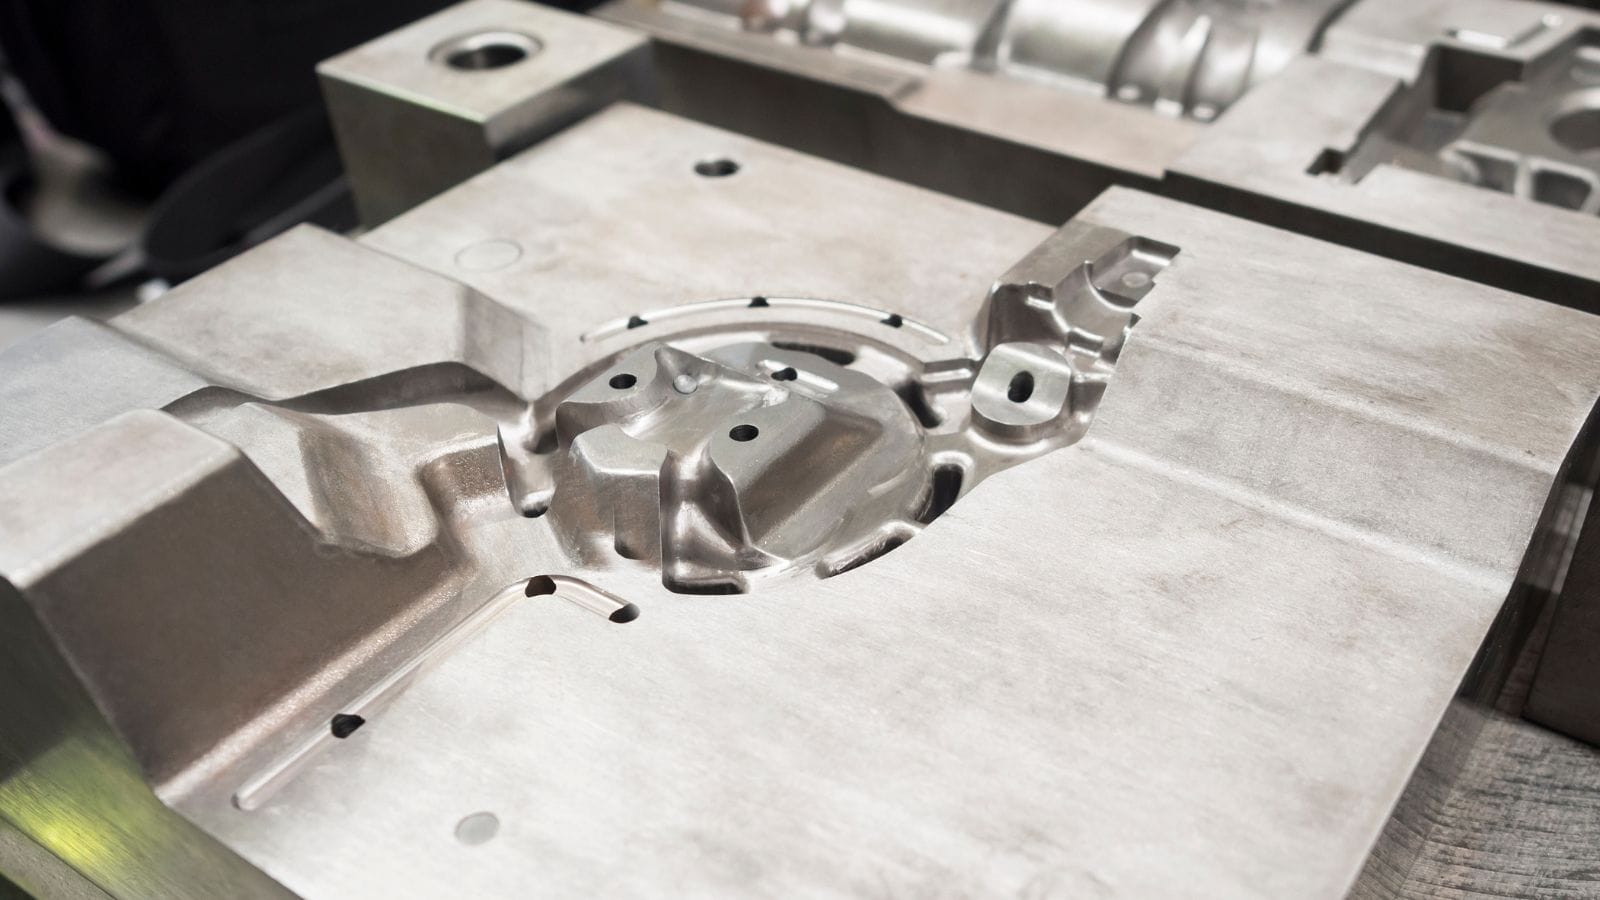
Como o material da ferramenta afeta o investimento inicial
A classe de aço usada na matriz determina a vida útil, o custo e a resistência à fadiga térmica. Três classes de aço-ferramenta atendem à maioria dos programas:
| Classe do material | Vida útil típica da ferramenta | Melhor aplicação |
|---|---|---|
| Alumínio | 1,000-5,000 injeções | Lotes intermediários iniciais e prototipagem rápida |
| P20 steel | 10,000-50,000 injeções | Programas de baixo a médio volume |
| H13 tool steel | 100,000+ injeções | Molde de produção e transição para grandes volumes |
Um equívoco comum é pensar que o “ferramental macio” (alumínio ou aço P20) produz peças com tolerâncias amplas. Na realidade, a principal diferença entre uma ferramenta macia e uma matriz de produção H13 é a vida útil do molde, não a precisão. Nas primeiras milhares de injeções, um molde de baixo volume bem projetado mantém facilmente as tolerâncias lineares padrão da fundição sob pressão (±0.1 a ±0.2 mm).
Moldes de baixo volume de cavidade única e soluções modulares
Moldes de cavidade única são o ponto de partida padrão para programas de baixo volume. São mais rápidos de fabricar, mais baratos de reparar e mais fáceis de modificar entre lotes.
Para peças que poderão passar a volumes maiores, projetar o molde de baixo volume prevendo futuros insertos de cavidade evita reconstruir toda a estrutura da matriz posteriormente.
O projeto modular amplia essa possibilidade ao usar insertos intercambiáveis em uma base comum. Uma base compartilhada com vários conjuntos de insertos permite fundir diversas referências de peças relacionadas em um mesmo suporte, distribuindo o custo da base entre vários programas.
Essa abordagem funciona bem para famílias de produtos ou conjuntos com geometria compartilhada.
O que determina o custo unitário e a velocidade de entrega
O custo unitário e os prazos na fundição sob pressão de baixo volume exigem uma abordagem bem diferente da produção de grande volume. Para manter a viabilidade econômica, os engenheiros usam uma “estratégia inversa” que equilibra a complexidade do molde e as operações secundárias:
- A amortização do ferramental é o principal fator de custo: Em volumes baixos, o custo inicial do molde determina o preço por peça. Por exemplo, amortizar um molde de $15,000 em 500 peças acrescenta $30 de ferramental a cada unidade, antes mesmo de considerar material ou tempo de máquina.
- Mantenha os moldes simples e use mais usinagem CNC: Moldes de grande volume usam gavetas e extratores caros para eliminar operações secundárias. Programas de baixo volume fazem o oposto. Para minimizar os custos iniciais, a matriz é mantida simples. Características como reentrâncias, extrações laterais ou furos de alta precisão ficam intencionalmente para a usinagem CNC secundária.
- Dispense matrizes de rebarbação: Lotes pequenos não justificam matrizes automatizadas de rebarbação. A remoção dos canais e das rebarbas é feita manualmente ou em máquinas CNC padrão. Usar um pouco mais de tempo de máquina em 500 peças é muito mais barato do que acrescentar mecanismos complexos ao molde.
- Prazos menores: Manter o molde simples acelera a entrega. Para moldes de baixo volume, o prazo entre a aprovação do desenho e a primeira injeção costuma ser de 3 a 6 semanas. Moldes P20 mais simples ficam na faixa inferior; mais complexidade prolonga o cronograma.
Comparação entre fundição sob pressão de baixo volume e processos alternativos
Entender como a fundição sob pressão de baixo volume se compara a outros métodos de fabricação ajuda a evitar investimentos no processo errado.
Fundição sob pressão de baixo volume vs. usinagem CNC
A usinagem CNC a partir de um bloco maciço é excelente para protótipos simples e de volume muito baixo, mas sua viabilidade econômica cai rapidamente quando o volume e a complexidade aumentam.
- Custo da complexidade: Para peças com cavidades internas, paredes finas ou curvas externas complexas, a fundição sob pressão é muito mais econômica.
- Desperdício de material: A usinagem desperdiça grandes quantidades de material e tempo caro de máquina na remoção de metal. A fundição sob pressão produz uma peça próxima ao formato final em segundos.
- Densidade do material: A usinagem produz uma peça estruturalmente densa e sem porosidade, sua principal vantagem em relação à fundição.
Fundição sob pressão de baixo volume vs. fabricação em chapa metálica
Conjuntos fabricados, como carcaças ou suportes de chapa metálica soldados, podem reproduzir a geometria geral de uma peça fundida, mas têm menor consistência.
- Operação única vs. montagem: A fundição sob pressão reúne várias características em uma única peça, eliminando soldagem, rebitagem ou etapas complexas de montagem.
- Repetibilidade: Em centenas de peças, a fundição sob pressão oferece repetibilidade dimensional superior à soldagem manual ou robótica.
- Qualidade superficial: Uma peça fundida oferece superfície estética uniforme e sem emendas, difícil de obter com juntas soldadas.
Fundição sob pressão de baixo volume vs. fundição em areia
A fundição em areia costuma ser a opção preferida para volumes muito baixos (1 a 50 peças) ou componentes extremamente grandes, pois exige investimento quase nulo em ferramental permanente.
- Custos de ferramental: A fundição em areia tem menor custo inicial do modelo, mas perde em custo por peça quando os volumes chegam às centenas.
- Acabamento superficial: A fundição em areia produz uma superfície áspera e texturizada. A fundição sob pressão oferece acabamento muito mais liso, muitas vezes pronto para pintura ou galvanoplastia.
- Tolerâncias: Peças fundidas em areia têm tolerâncias muito amplas e geralmente exigem usinagem posterior intensa. A fundição sob pressão alcança facilmente tolerâncias estreitas já na saída do molde.
Fundição sob pressão de baixo volume vs. microfusão
A microfusão (fundição por cera perdida) reproduz excelentes detalhes superficiais e permite trabalhar com materiais especiais, como aço inoxidável e titânio, que não são compatíveis com a fundição sob pressão.
- Adequação do material: Se a peça precisa ser de aço, escolha a microfusão. Se for de alumínio, zinco ou magnésio, a fundição sob pressão é a melhor opção.
- Tempo de ciclo e custo unitário: A microfusão é conhecida por ser lenta e exigir muita mão de obra. Em programas de alumínio ou zinco com mais de algumas centenas de unidades, a fundição sob pressão é muito mais econômica.
Fundição sob pressão de baixo volume vs. impressão 3D
A impressão 3D em metal ou resina é excelente para validar geometrias rapidamente, mas não reproduz fielmente um processo de fabricação para produção.
- Propriedades mecânicas: Uma peça metálica impressa em 3D não reproduz a estrutura granular nem o comportamento mecânico exato de uma peça formada por fundição sob pressão de alta pressão.
- Fluxo de trabalho adequado: Equipes de engenharia experientes usam impressão 3D nas etapas iniciais para verificar o encaixe da montagem e identificar interferências. Quando o projeto é definido, passam à fundição sob pressão de baixo volume para testes funcionais e produção intermediária.
Moldie: seu fornecedor confiável de fundição sob pressão para protótipos e baixo volume
Passar da produção de baixo volume à operação em escala não precisa exigir um grande investimento inicial. Na Moldie, fabricamos moldes e peças para protótipos e fundição sob pressão de baixo volume com equipe interna de engenharia e máquinas de produção, ajudando você a reduzir riscos financeiros e acelerar o lançamento no mercado.
Pronto para avaliar seus projetos? Acesse nosso site para solicitar hoje mesmo uma cotação competitiva!






