
Volumen bajo fundición a presión ocupa un rincón muy específico de la fabricación de metal. No es ni el más barato ni diseñado para competir con la economía de producción de alto volumen. Lo que ofrece es piezas de metal de calidad de producción, en aleaciones reales, hechas con moldes reales, antes de que un programa tenga el volumen para justificar una muerte de producción completa.
Para ingenieros de fabricación y gerentes de abastecimiento, esa distinción importa. En este blog, diseccionaremos este tema y exploraremos cómo el volumen bajo fundición a presión beneficia a su programa de producción.
Cómo de bajo volumen Fundición a presión Diferencias de la práctica general
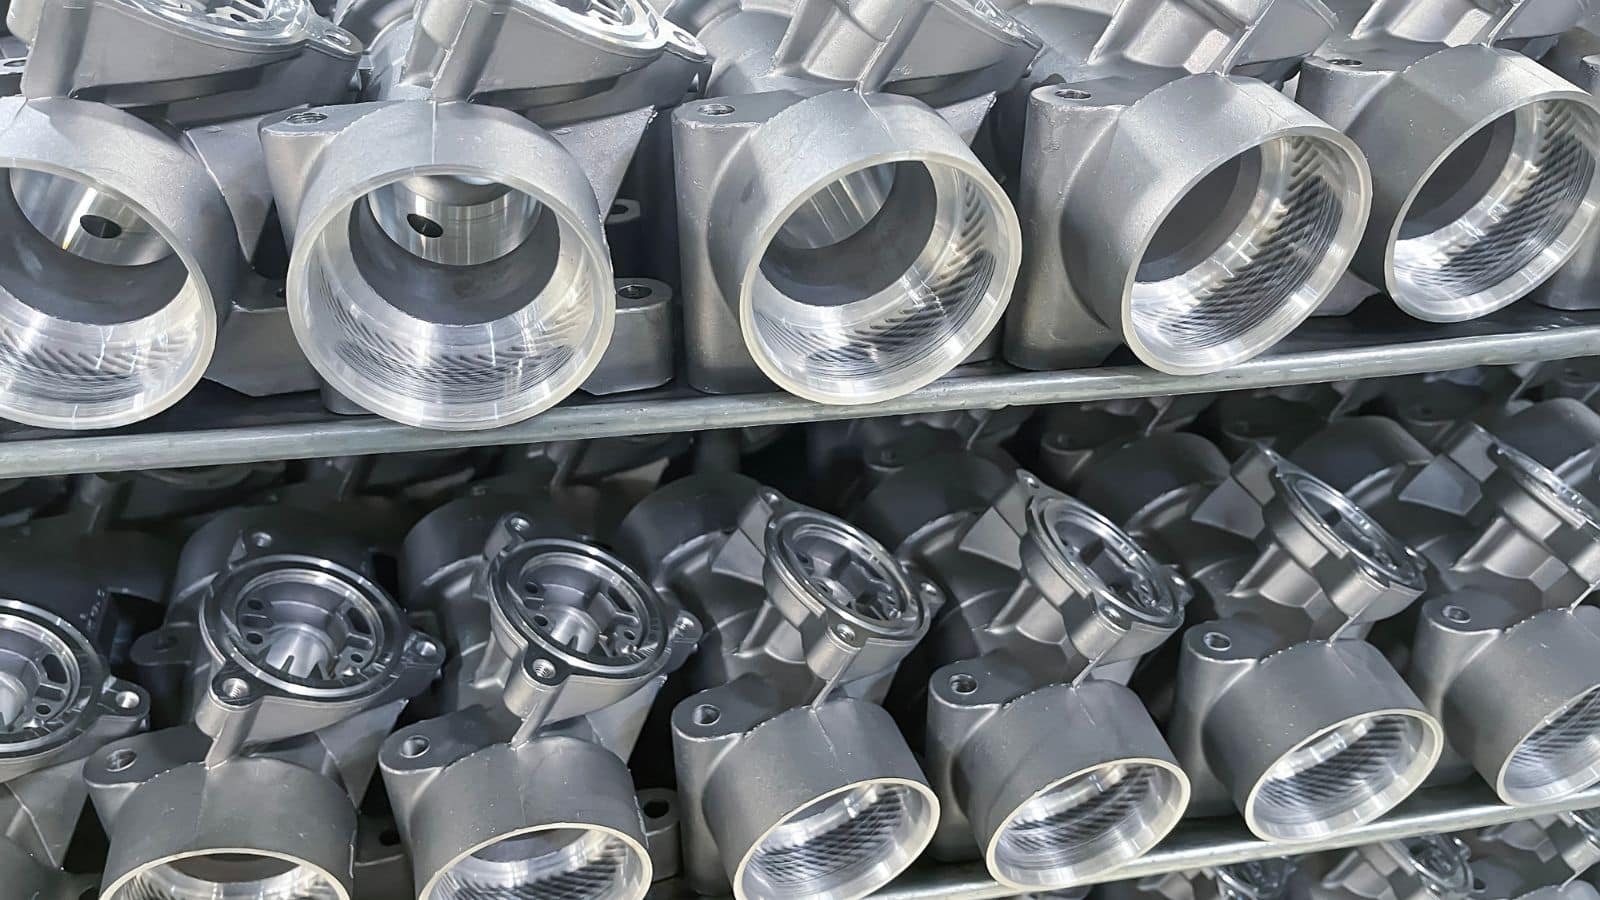
El volumen bajo proceso de fundición a presión es mayormente similar al general proceso de fundición a presión, pero el objetivo aquí es minimizar los costos iniciales y los tiempos de plomo, incluso si significa un tiempo de ciclo ligeramente más largo por parte. Para lograrlo, se deben tomar algunas decisiones especiales diseño de molde:
- Cuento de cavidad: Los moldes monocavity son comunes. Reducen el coste de mecanizado frontal del molde y hacen mucho más fácil modificar el molde.
- Diseño de gating y corredor para el corte manual: Moldees de bajo volumen optimizan la fijación para el éxito de relleno de primer nivel y fácil manual/CNC trimming y eliminación post-casting, ya que las carreras cortas no pueden justificar el costo de un trim automatizado.
- Diseño de canal de enfriamiento simplificado: Sin la demanda del tiempo de ciclo más bajo posible, las herramientas de bajo volumen pueden usar un enfriamiento más simple y directo. Esto acelera el proceso de construcción de moldes y reduce aún más los costos.
- Sistema de inyección centrado en la seguridad, no en la velocidad: Más que complejos diseños diseñados para la extracción robótica, la eyección en este proceso de fundición de metal prioriza la seguridad parcial para prevenir la distorsión durante la eliminación, a menudo alojando el manejo manual o semiautomatizado de piezas.
- Material de herramientas (P20/Aluminio vs. H13): Los dies de alto volumen usan acero H13 caro para soportar millones de disparos. Los programas de bajo volumen suelen utilizar acero P20 o aluminio.
Revisitaremos algunos de estos conceptos en el capítulo posterior sobre costos de herramienta.
Cuando los programas de bajo volumen hacen sentido
Low-volume fundición a presión es una estrategia de producción deliberada para programas en los que la inversión de molde de alto volumen no puede justificarse aún.
Cantidad típica Rango y Aplicaciones
El volumen bajo fundición a presión generalmente cubre va desde aproximadamente 50 unidades a alrededor de 10.000 unidades, dependiendo del proveedor y estrategia de herramientas. Por debajo de 50 partes, las facturas automáticas o prototipos de metal impresos en 3D son a menudo más prácticos. Por encima de 10.000, la economía del molde de producción comienza a superar los beneficios de flexibilidad de un enfoque de bajo volumen. Aquí, enumeraremos algunas aplicaciones importantes:
- Desarrollo y producción previa donde los ingenieros necesitan piezas de fundición que coincidan con material de producción y geometría
- Especialidad y equipo industrial construido en cientos, no miles, donde la complejidad de la pieza descarta el mecanizado
- Producción de piezas de servicio y sustitución para programas antiguos con demanda continua pero modesta
- La validación del mercado construye antes de comprometerse a la plena inversión en producción
Producción de puentes entre prototipo y escala
La producción de puentes se sitúa entre un prototipo validado y una carrera de producción comprometida. El molde utilizado en esta etapa, a veces llamado herramientas de puente o herramientas suaves, está diseñado para producir partes que son equivalentes a piezas de producción sin el costo completo del acero de producción.
Un programa de puente bien planificado permite a los equipos validar el proceso de fundición a presión, refinar operaciones secundarias y construir inventario inicial antes de que se corte la producción.
First Article Inspection (FAI) is a very effective risk-mitigation technique for such a program. Un proveedor confiable utilizará CMM y escaneado 3D para comparar los disparos de prueba de puente directamente contra su modelo CAD. Si una pared se encoge inesperadamente o una función warps, el equipo de ingeniería la captura en el molde de puente barato.
Materiales, aleaciones y rendimiento parcial
Selección de aleación en bajo volumen fundición a presión influencia la castabilidad, acabado superficial, comportamiento de mecanizado secundario, y las propiedades físicas de la parte final.
Aquí hay una guía de referencia rápida a los tres grupos de materiales primarios:
Fabricación de moldes de bajo volumen, costos y tiempos de plomo
Costo de la herramienta es el gasto más grande en un programa de bajo volumen fundición a presión, y determina si la economía funciona. La estrategia correcta depende del volumen objetivo, de los cambios esperados de diseño y de los requisitos de tolerancia del programa.
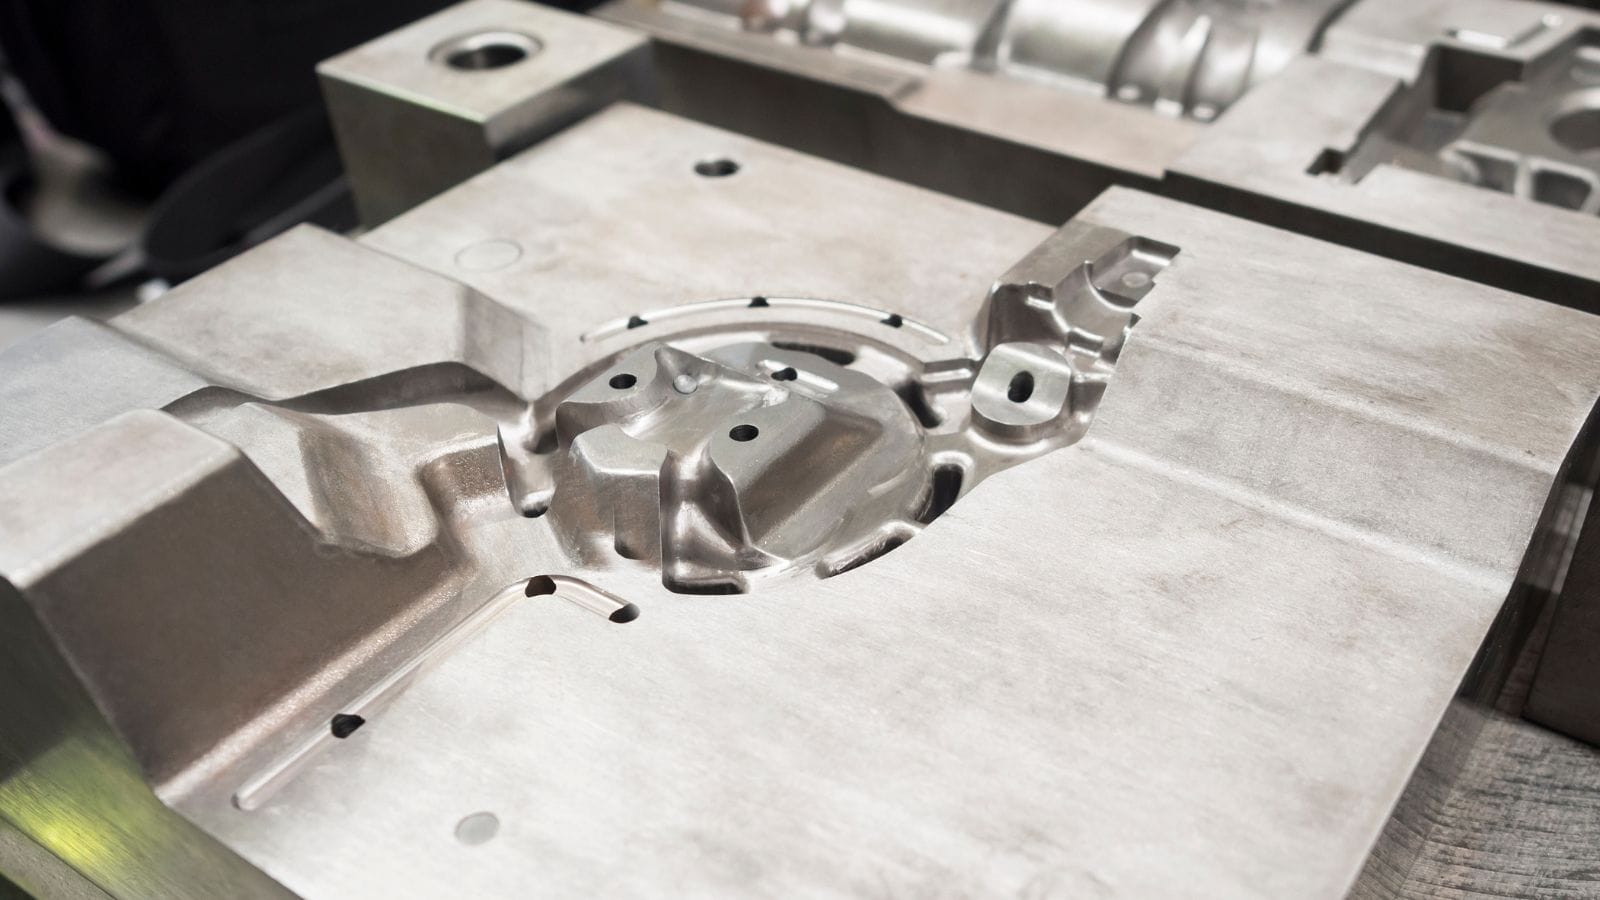
Cómo el Material de la Herramienta Afecta Inversión
El grado de acero utilizado para el die determina la vida útil, el costo y la resistencia a la fatiga térmica. Tres. grados acero para herramientas cubre la mayoría de los programas:
| Grado de material | Herramienta típica vida | Mejor caso de uso |
|---|---|---|
| aluminio | 1.000 a 5.000 disparos | Puente temprano construye, prototipado rápido |
| Acero P20 | 10.000 a 50.000 disparos | Programas de bajo volumen a mediano volumen |
| H13 acero para herramientas | 100.000 disparos más | Molde de producción, transición de alto volumen |
Un error común es que el «herramienta suave» (acero de aluminio o P20) produce partes con tolerancias sueltas. En realidad, la diferencia principal entre una herramienta suave y una producción H13 muere es vida útil del molde, no precisión. Para los primeros miles de disparos, un molde bien diseñado de bajo volumen soporta fácilmente tolerancias lineales estándar fundición a presión (±0.1 a ±0.2 mm).
Moho de bajo volumen y enfoques modulares
Los moldes monocavity son el punto de partida estándar para programas de bajo volumen. Son más rápidos para construir, más baratos para reparar, y más fácil de modificar entre carreras.
Para partes que eventualmente podrían moverse a volúmenes más altos, el diseño del molde de bajo volumen con futuros insertos de cavidad en mente evita reconstruir el marco de la muerte completa más adelante.
La modular diseño de moldeX sigue utilizando insertos intercambiables dentro de una base común. Una base compartida con múltiples conjuntos de inserción permite al fabricante lanzar varios números de piezas relacionados de un soporte, difundiendo el costo base a través de múltiples programas.
Este enfoque funciona bien para familias de productos o conjuntos con geometría compartida.
Qué Forma Unidad Costo y Velocidad de Entrega
Los tiempos de coste unitario y de plomo en volumen bajo fundición a presión requieren un enfoque completamente diferente a la producción de alto volumen. Para mantener la economía favorable, los ingenieros utilizan una «estrategia reversada» para equilibrar la complejidad del molde y las operaciones secundarias:
- La amortización de herramientas es el coste de Dominant: En volúmenes bajos, el costo del molde inicial dicta el precio por parte. Por ejemplo, un molde de $15,000 amortizado más de 500 partes añade $30 a cada parte en costos de herramienta solo, antes de añadir material o tiempo de máquina.
- Mantener moldes simples, utilizar más CNC: Los moldes de alto volumen utilizan toboganes y elevadores costosos para eliminar operaciones secundarias. Los programas de bajo volumen hacen lo contrario. Para minimizar los costos iniciales, la muerte se mantiene simple. Características como los atajos, los atajos laterales o los borrones de alta precisión se dejan intencionalmente a la secundaria mecanizado CNC.
- Skip the Trim Dies: Las tiradas cortas no pueden justificar el corte automático muere. La eliminación de la puerta y el recortado flash se realizan mediante el enrutamiento manual o estándar CNC. Pagar por un poco más tiempo de máquina a través de 500 partes es drásticamente más barato que añadir acciones mecánicas complejas al molde.
- Más rápido Lead Times: Mantener el molde simple asegura una entrega más rápida. Los moldes de bajo volumen suelen funcionar de 3 a 6 semanas desde la aprobación del dibujo hasta el primer disparo. Los moldes P20 más simples alcanzaron el extremo más corto, mientras que añadiendo complejidad extenderá el cronograma.
Comparación de bajos volúmenes Fundición a presión a procesos alternativos
Entender donde el volumen bajo fundición a presión se ajusta a métodos de fabricación competidores le ayuda a evitar invertir en el proceso equivocado.
Low Volume Fundición a presión vs. CNC Machining
Mientras mecanizado CNC de una cuenta sólida es excelente para prototipos simples de ultra-bajo volumen, su economía se descompone rápidamente a medida que el volumen y la complejidad aumentan.
- Costo de la complejidad: Para las partes con correa interna, secciones de paredes delgadas o curvas exteriores complejas, fundición a presiónX es significativamente más rentable.
- Desechos materiales: Machining desperdicia enormes cantidades de material y costoso tiempo de máquina para eliminar metal. Die casting produce una parte de forma casi en red en segundos.
- Densidad del material: El mecanizado produce una parte estructuralmente densa con la porosidad cero, que es su principal ventaja sobre el casting.
Volumen bajo Fundición a presión vs.
Conjuntos confeccionados, como carcasas de chapa soldada o soportes, pueden coincidir con la geometría general de una pieza de fundición, pero no tienen consistencia.
- Operación única vs Asamblea: Die casting consolida múltiples características en una sola pieza, eliminando la necesidad de soldar, rematar o pasos de montaje complejos.
- Repetibilidad: Die casting ofrece repetibilidad dimensional superior en cientos de partes en comparación con soldadura manual o robótica.
- Calidad de la superficie: Una pieza de fundición proporciona una superficie cosmética uniforme y sin costuras que es difícil de lograr con juntas soldadas.
Bajo Volumen Fundición a presión vs. Sand Casting
La fundición de arena es a menudo el proceso de ir a los volúmenes ultrabajos (1 a 50 partes) o componentes extremadamente grandes, ya que requiere casi cero inversión permanente de herramientas.
- Costos de utilización de instrumentos: La fundición de arena gana en el coste inicial del patrón, pero pierde en el costo por parte a medida que los volúmenes se mueven en los cientos.
- Acabado superficial: La fundición de arena produce una superficie rugosa y texturada. La fundición de fundición proporciona un acabado mucho más suave que a menudo está listo para la pintura o el platino.
- Tolerancias: Las piezas de fundición de arena tienen tolerancias muy sueltas y por lo general requieren una fuerte post-maquinación. Morir casting golpea fácilmente tolerancias ajustadas justo fuera del molde.
Bajo Volumen Fundición a presión vs. Casting de inversión
La fundición de inversión (en fundición perdida de cera) produce excelentes detalles de superficie y puede procesar materiales exóticos como acero inoxidable y titanio, que fundición a presión no puede.
- Adecuación material: Si su parte debe ser de acero, elija fundición a la cera perdida. Si es aluminio, zinc o magnesio, fundición a presión es la mejor ruta.
- Tiempo del ciclo y costo de unidad: El proceso fundición a la cera perdida es notoriamente lento e intensivo en mano de obra. Para programas de aluminio/zinc por encima de unos pocos cientos de unidades, fundición a presión es mucho más económico.
Volumen bajo Fundición a presión vs. Impresión 3D
La impresión 3D de metal y resina son perfectas para una rápida validación de geometría, pero no son verdaderos proxies para un proceso de fabricación de producción.
- Propiedades mecánicas: Una parte metálica impresa en 3D no replica la estructura del grano ni el comportamiento mecánico exacto de una parte formada bajo alta presión fundición a presión.
- El flujo de trabajo adecuado: Los equipos inteligentes de ingeniería utilizan la impresión 3D aguas arriba para verificar el montaje encajar e identificar problemas de interferencia. Una vez que el diseño está bloqueado, se transfiere a bajo volumen fundición a presión para pruebas funcionales y producción de puentes.
Moldie: Tu volumen bajo/prototipo Fundición a presión Proveedor de servicios
Pasar de la producción de bajo volumen a la operación a gran escala no tiene que requerir una inversión masiva. En Moldie fabricamos piezas de bajo volumen y prototipo moldes de fundición a presión y piezas con un equipo de ingeniería interna y máquinas de producción fundición a presión, ayudando a reducir el riesgo financiero y acelerar el tiempo al mercado
Listo para evaluar sus proyectos? Visita nuestro sitio web para solicitar una cita competitiva hoy!



