
Inženýři a nákupčí vědí, jaké dodatečné náklady může přinést úprava formy ve fázi tlakového lití. Aby se tomu předešlo, prototypové tlakové lití se zařazuje do pracovního postupu tlakového lití.
V zásaděplatí, že výroba prototypů tlakovým litím představujepostup výroby malých sérií funkčních kovových dílů za účelem ověření životaschopnosti návrhu a vyrobitelnosti ještě před investicí do kalených forem pro sériovou výrobu, avšakvýzva spočívá v tom, že nejde o jedinou metodu. Tento postup zahrnuje využití ocelových forem s jednou dutinou, obrábění z polotovarů i přesné lití (metodou vytavitelného modelu).
Tato příručka vám proto pomůže zorientovat se v hlavních způsobech výroby prototypů a poradí s výběrem slitiny, pravidly návrhu i přenosem poznatků do sériové výroby.
Kdy je odlévání prototypů tou správnou volbou?
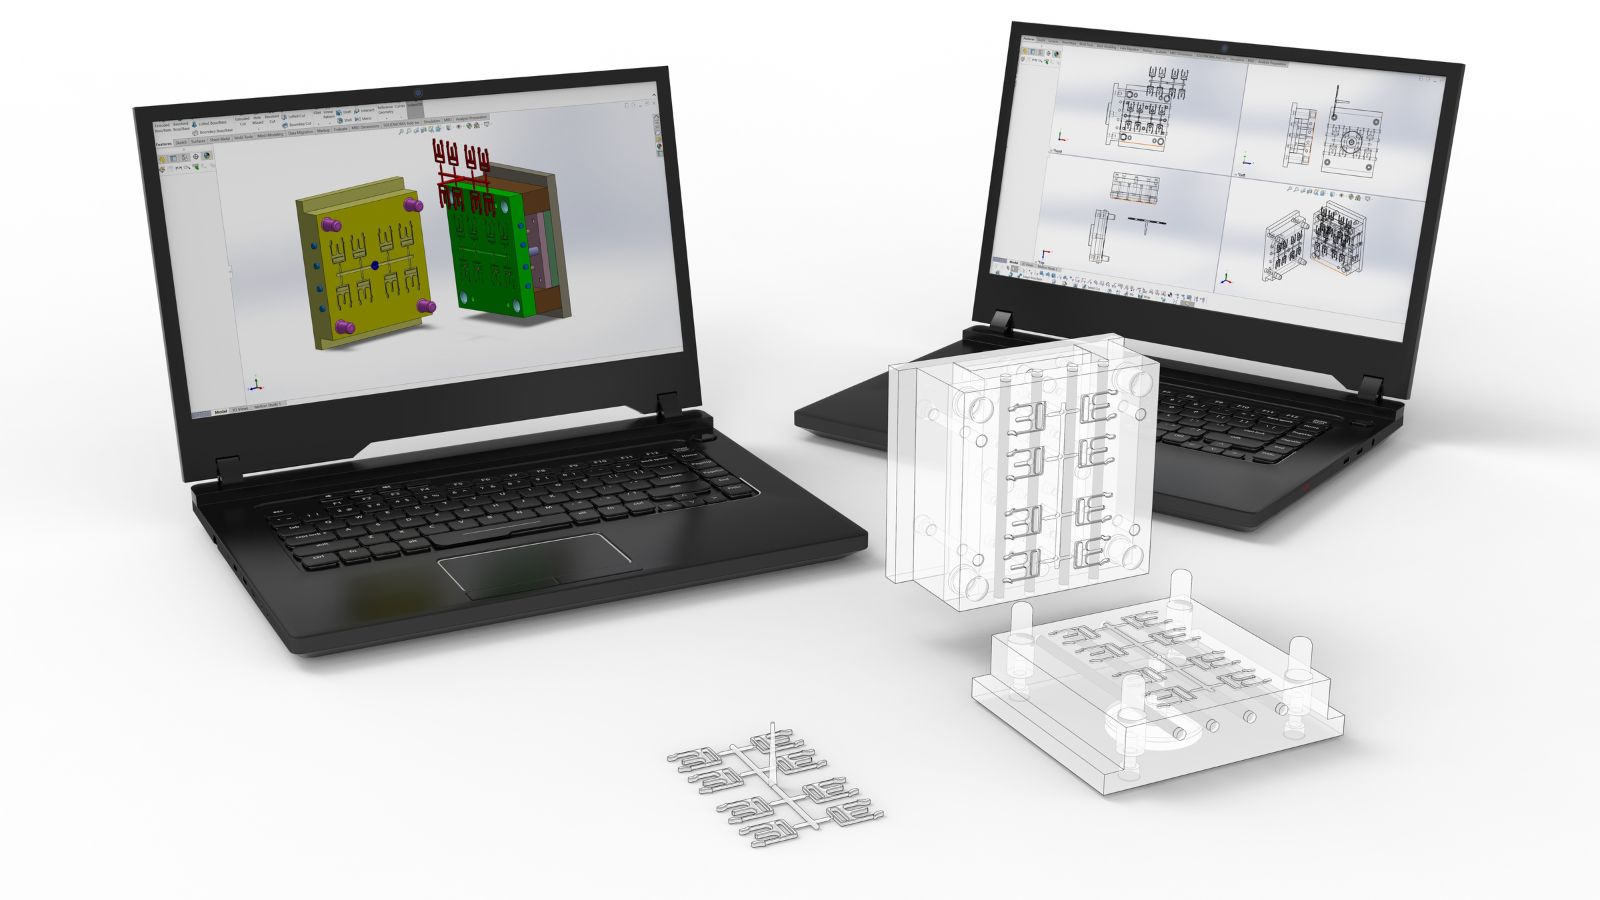
Ne každý projekt vyžaduje litý prototyp, avšak některé cíle ověřování nelze splnit pomocí obráběných nebo 3D tištěných dílů. Odlévané díly vykazují specifické vzorce zbytkového napětí, hustotu povrchové vrstvy a charakteristiky pórovitosti, které jsou dány samotným procesem odlévání, nikoli vlastnostmi výchozího materiálu.
Pokud díl vyžaduje zkoušky vibracemi, tepelné cyklování nebo zkoušky v sestavě namáhané zatížením, poskytuje litý prototyp mnohem relevantnější data. Mezi běžné kontrolní body předvýrobního ověřování patří:
- Rozměrová shoda s přísnými tolerancemi ve výkresech (2D i 3D).
- Strukturální celistvost při mechanickém namáhání odpovídajícím konkrétní aplikaci.
- Přijatelnost povrchové úpravy pro následné zpracování (eloxování, pokovování).
- Lícování při montáži s držáky, kryty nebo spojovacími prvky.
- Ověření tloušťky stěny u složitých tenkostěnných partií (pod 2,5 mm).
Použití analýzy toku taveniny ve formě v této fázi umožňuje inženýrům modelovat rychlost plnění a rozložení teploty. Když se data ze simulace shodují s fyzickými prototypovými díly, tým získá jistotu, že návrh výrobní formy je správný.
Hlavní metody prototypování: Srovnání
Správná volba závisí na tom, jak přesně musí prototyp odpovídat finálnímu výrobnímu dílu a jaké informace tým potřebuje získat.
Jedno-dutinové prototypové formy
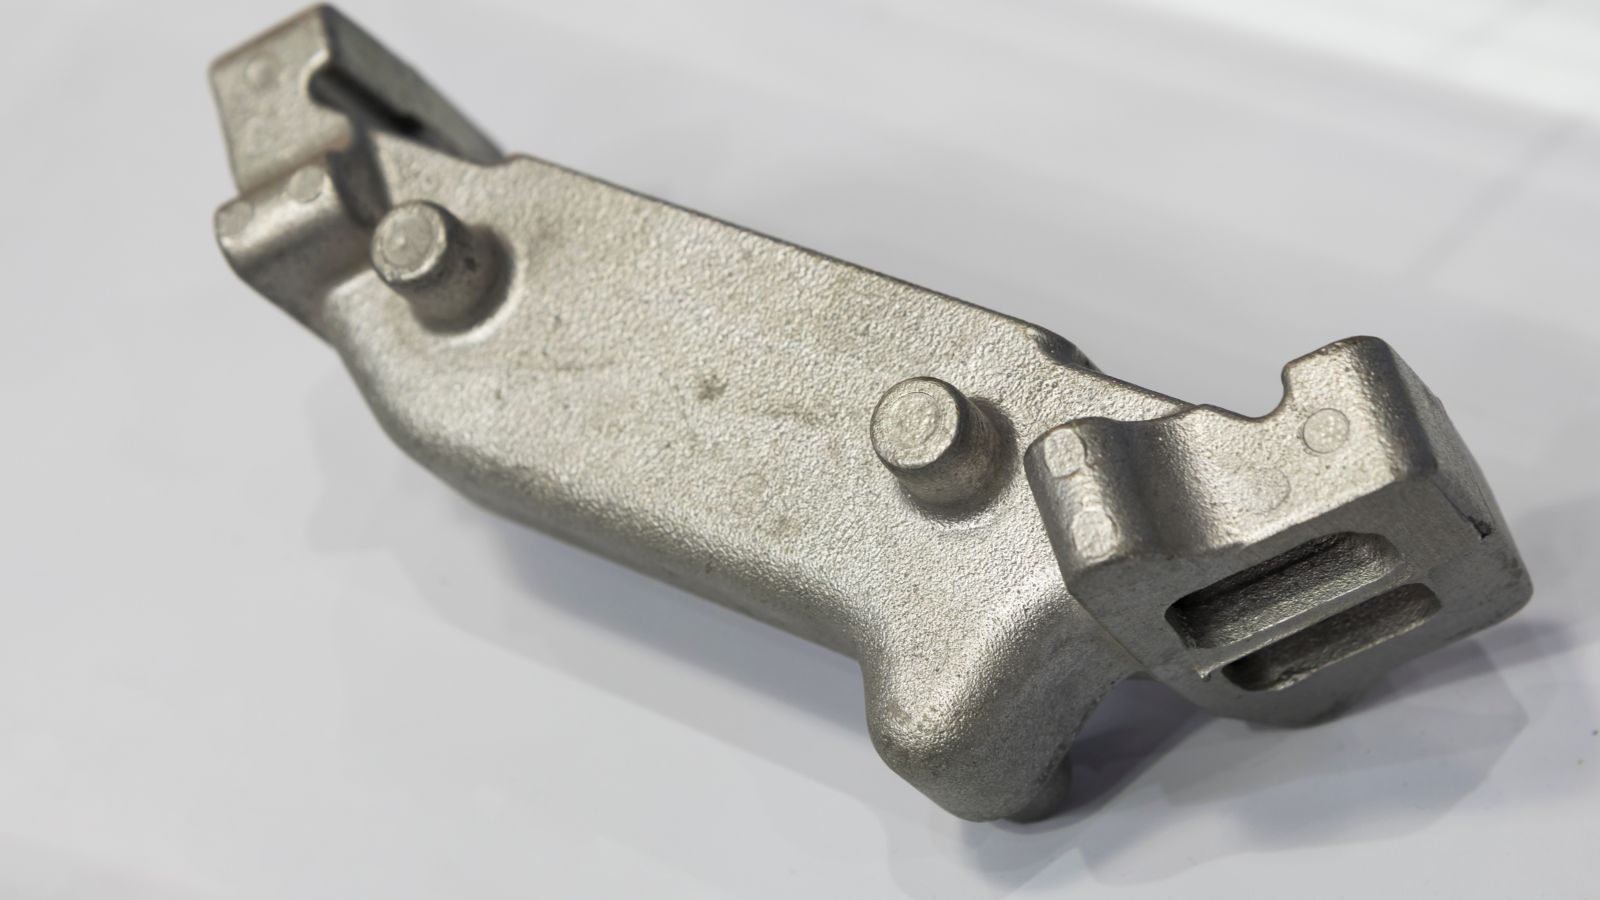
Jedno-dutinová prototypová forma využívá skutečnou ocel forma obráběná tak, aby v jednom cyklu vyrobila jeden díl. Jakožto hlavní strategie řízení nákladůse prototypové formy obvykle vyrábějí z měkčí nástrojové oceli (např. P20) nebo z nekalené oceli H13, namísto drahé, plně kalené oceli vyžadované pro sériovou výrobu.
To snižuje počáteční náklady na nástroje o 30 až 50 % a výrazně zkracuje dobu obrábění, přičemž stále umožňuje výrobu dílů za podmínek velmi blízkých vysokotlakému lití; metoda je tak ideální pro ověření chování taveniny při plnění, návrhu vtoků a chladicích kanálů.
Obrábění z plného materiálu (CNC)
Obrábění z polotovaru (bloku materiálu) představuje nejrychlejší způsob, jak získat kovový vzorek. Obráběným dílům však chybí povrchová vrstva a zrnitá struktura materiálu, které vznikají při vysokotlakém vstřikování.
Obráběné hliníkové díly mají obvykle o 15 % nižší mez kluzu ve srovnání s ekvivalentními odlitky. Tato metoda je vynikající pro prvotní kontrolu montáže, ale nevhodná pro ověřování pórovitosti nebo chování tenkostěnných prvků.
Přesné lití (metoda vytavitelného modelu)
Díky využití 3D tištěných voskových modelů namísto pevných forem umožňuje přesné lití výrobu kovových prototypů, které svou geometrií velmi přesně odpovídají sériovým odlitkům. U složitých vnějších prvků dosahuje vyšší rozměrové přesnosti než díly obráběné z bloku materiálu a skvěle se hodí pro hliníkové díly určené ke strukturálním zkouškám.
Výběr materiálů pro testování v reálných podmínkách
Testování prototypu vyrobeného z nevhodné slitiny vede ke zkresleným výsledkům. Výsledky testů vypovídají o vlastnostech sériového výrobku pouze tehdy, pokud slitina prototypu přesně odpovídá materiálu určenému pro sériovou výrobu.
- Hliník (A380, A360): Standard pro ověřování funkčnosti lehkých dílů v automobilovém a průmyslovém odvětví. Hliník poskytuje přesné údaje o možnostech dosažení určité tloušťky stěn, kvalitě povrchové úpravy (práškové lakování, eloxování) a rozměrové stabilitě při změnách teploty.
- Zinek: Používá se tam, kde jsou vyžadovány jemné detaily, úzké tolerance a hladký povrch přímo po odlití. Zinek má dobrou tekutost i při nižších teplotách, což umožňuje vytvářet tenčí stěny a ostřejší kontury. Je ideální pro elektronické konektory a přesná pouzdra.
- Hořčík (AZ91D, AM60B): Volí se v případech, kdy je prvořadým požadavkem extrémní snížení hmotnosti. Z hořčíku lze vyrábět tenkostěnné díly s tvarem velmi blízkým konečnému provedení (tzv. near-net-shape), které zároveň poskytují prvotní údaje o strukturálních vlastnostech a hmotnosti.
Pravidla návrhu a strategie řízení nákladů
Výsledky prototypování – a náklady na nástroje – do značné míry závisí na tom, jak je díl navržen ještě před prvním vstřikem. Kontrola nákladů ve fázi prototypování znamená, že výdaje na nástroje soustředíte pouze na prvky, které vyžadují strukturální testování.
- Vyhněte se nadměrně přísným tolerancím: Každá extrémně těsná tolerance vyžaduje dodatečné CNC obrábění nebo pomalejší elektroerozivní obrábění (EDM) formy, což zvyšuje náklady na prototyp. Těsné tolerance (± 0,1 až 0,2 mm) aplikujte pouze na kritické funkční plochy; plochy, které do sebe nezapadají, ponechte v surovém stavu po odlití.
- Zjednodušte geometrii pro výrobu nástroje: Podřezy, složité boční mechanismy a dekorativní textury zvyšují náklady na prototypovou formu o tisíce dolarů. Zjednodušte nekritickou geometrii (např. sloučením vícedílných sestav nebo odstraněním čistě estetických žeber), abyste snížili složitost nástroje a udrželi rozpočet zaměřený na ověření strukturálních vlastností.
- Vtoky a chlazení: Prototypování pomocí skutečné formy umožňuje týmu ověřit polohu vtoku ještě před zahájením výroby sériového nástroje, což pomáhá předcházet vzniku studených spojů a poréznosti.
- Dodatečné operace: Již v rané fázi navrhněte vhodné základny pro obrábění a výstupky pro spojovací prvky, aby prototypové vzorky mohly projít stejnými procesy CNC obrábění nebo povrchové úpravy, jaké jsou plánovány pro sériovou výrobu.
Od schválení vzorku k sériové výrobě
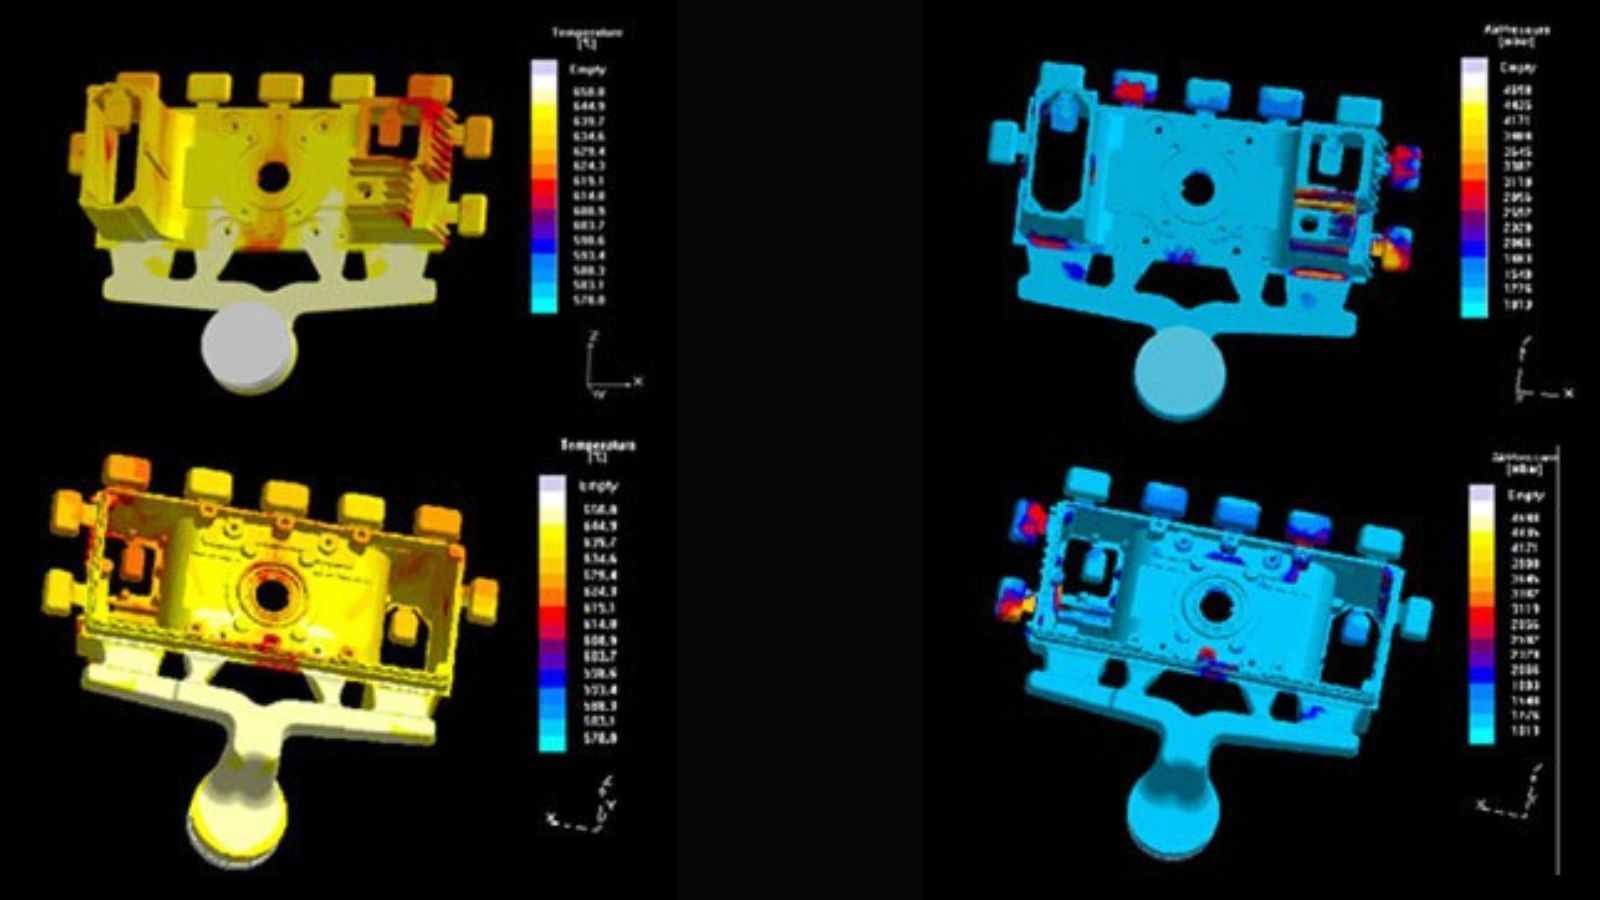
Nejhodnotnějším výsledkem prototypového programu jsou zdokumentované poznatky, které se přenášejí do výroby sériového nástroje. Osvědčené umístění vtoků, konfigurace chlazení omezující deformace a parametry slitiny zajišťující rovnoměrné plnění formy se stávají výchozí specifikací pro sériovou výrobní formu.
Zkoušky prototypů by měly přinášet zdokumentované výsledky měření, nikoli pouze vizuální hodnocení typu „vyhovuje/nevyhovuje“. Nejlepší volbou je spolehnout se na dodavatele vybavené souřadnicovými měřicími stroji (CMM) pro ověření rozměrů a rentgenovou kontrolou pro zjišťování vnitřní pórovitosti.
Pokud jeden dodavatel zajišťuje výrobu prototypových i sériových forem, dochází k plynulému předávání znalostí. Tým, který vytvořil prototypovou formu, využívá získané zkušenosti při návrhu formy pro sériovou výrobu, čímž se snižuje riziko opakování problémů při výrobě ve velkém měřítku.
Jak požádat o cenovou nabídku na prototyp
Dodavatelé potřebují kompletní technická data, aby mohli vypracovat relevantní nabídky a předejít zpoždění harmonogramu. Pro získání přesné a rychlé nabídky na prototyp doporučujeme poskytnout následující informace:
- 3D CAD soubory (formát STEP, IGES, DXF nebo DWG).
- 2D výkresy s jasně vyznačenými kritickými tolerancemi.
- Požadovaná slitina (např. hliník A380, zinek Zamak 3).
- Odhadované objemy výroby (požadované množství prototypů + odhadovaná roční výroba).
- Další požadavky (CNC obrábění, práškové lakování, montáž).
Poznámka: Pokud máte k dispozici pouze fyzické vzorky, oddělení kontroly společnosti Moldie je může naskenovat ve 3D a vytvořit tak počáteční návrh.







