
Turnarea sub presiune cu cameră caldă este o metodă de turnare în care metalul topit este injectat direct într-o formă cu ajutorul unei camere încorporate, fiind ideală pentru aliajele cu punct de topire scăzut.
Înțelegerea modului de funcționare a procesului, a materialelor utilizate și a diferențelor față de turnarea sub presiune cu cameră rece oferă o imagine clară asupra motivului pentru care metoda este încă atât de răspândită. Analizarea aplicațiilor și a componentelor mașinii arată, de asemenea, cum continuă această metodă să modeleze producția industrială de astăzi.
Prezentare generală a turnării sub presiune cu cameră caldă
Turnarea sub presiune cu cameră caldă turnare sub presiune este un proces de fabricație în care metalul topit este injectat sub presiune într-o matriță pentru a obține piese precise. Este potrivit mai ales pentru metalele cu punct de topire scăzut și este apreciat pentru viteză, precizie și finisajul uniform al suprafeței.
Ce este turnarea sub presiune cu cameră caldă?
Turnarea sub presiune cu cameră caldă este un proces în care sistemul de injecție este amplasat direct într-un cuptor care conține metal topit. Un piston împinge metalul lichid printr-o duză într-o matriță din oțel, unde acesta se solidifică și capătă forma dorită. Metoda funcționează bine cu aliaje precum zincul, magneziul și materialele pe bază de plumb. Aceste metale se topesc repede și curg ușor, ceea ce face procesul rapid și eficient.
În practică, producătorii folosesc mașini cu cameră caldă pentru piese mici și medii care necesită detalii fine și suprafețe netede, precum componente auto, carcase pentru aparate electrocasnice și conectori electronici.
Avantajele principale ale turnării sub presiune cu cameră caldă
Deși este o opțiune mai tradițională decât turnarea sub presiune cu cameră rece, turnarea sub presiune cu cameră caldă rămâne o metodă bine consacrată. Procesul oferă mai multe beneficii care îl fac popular în producția de masă, unde performanța constantă este esențială pentru succes.
Unul dintre cele mai importante avantaje este viteza. Conectarea directă a sistemului de injecție la metalul topit reduce timpul de manipulare și scurtează ciclurile.
Un alt avantaj este precizia. Injecția la presiune ridicată umple complet matrița, producând piese de înaltă calitate, cu toleranțe strânse și finisaje excelente ale suprafeței. Astfel se reduce nevoia de prelucrări mecanice secundare.
Turnarea sub presiune cu cameră caldă este și rentabilă pentru seriile mari. Matrițele reutilizabile și ciclurile rapide reduc costul pe piesă. În plus, procesul permite realizarea pereților subțiri și a formelor complexe, ceea ce contribuie la reducerea consumului de material.
Metoda oferă și consecvență. Fiecare piesă produsă este aproape identică, lucru esențial pentru industriile care au nevoie de componente interschimbabile.
Limitările turnării sub presiune cu cameră caldă
În ciuda avantajelor, turnarea sub presiune cu cameră caldă are anumite limite. Cea mai importantă este restricția privind alegerea materialelor. Se pot utiliza numai metale cu punct de topire scăzut, precum zincul și magneziul. Aliajele cu punct de topire mai ridicat, precum aluminiul, nu pot fi turnate prin această metodă.
Costurile sculelor pot fi, de asemenea, ridicate. Deși matrițele sunt durabile, ele necesită o investiție inițială semnificativă, care poate să nu fie practică pentru seriile mici de producție.
Dimensiunea pieselor reprezintă o altă limitare. Mașinile cu cameră caldă sunt mai potrivite pentru componente mici, iar fabricarea pieselor mari sau grele nu este eficientă prin acest proces.
În cele din urmă, deși finisajul suprafeței este în general bun, unele piese pot necesita totuși operații minore de finisare pentru îndepărtarea bavurilor sau a muchiilor ascuțite apărute în timpul turnării.
Componentele principale ale mașinilor de turnare sub presiune cu cameră caldă
O mașină de turnare sub presiune cu cameră caldă se bazează pe mai multe componente integrate, care funcționează împreună pentru a injecta metalul topit într-o formă, cu viteză și precizie. Fiecare componentă are un rol specific în controlul temperaturii, presiunii și fluxului de metal, pentru obținerea unor piese turnate uniforme.
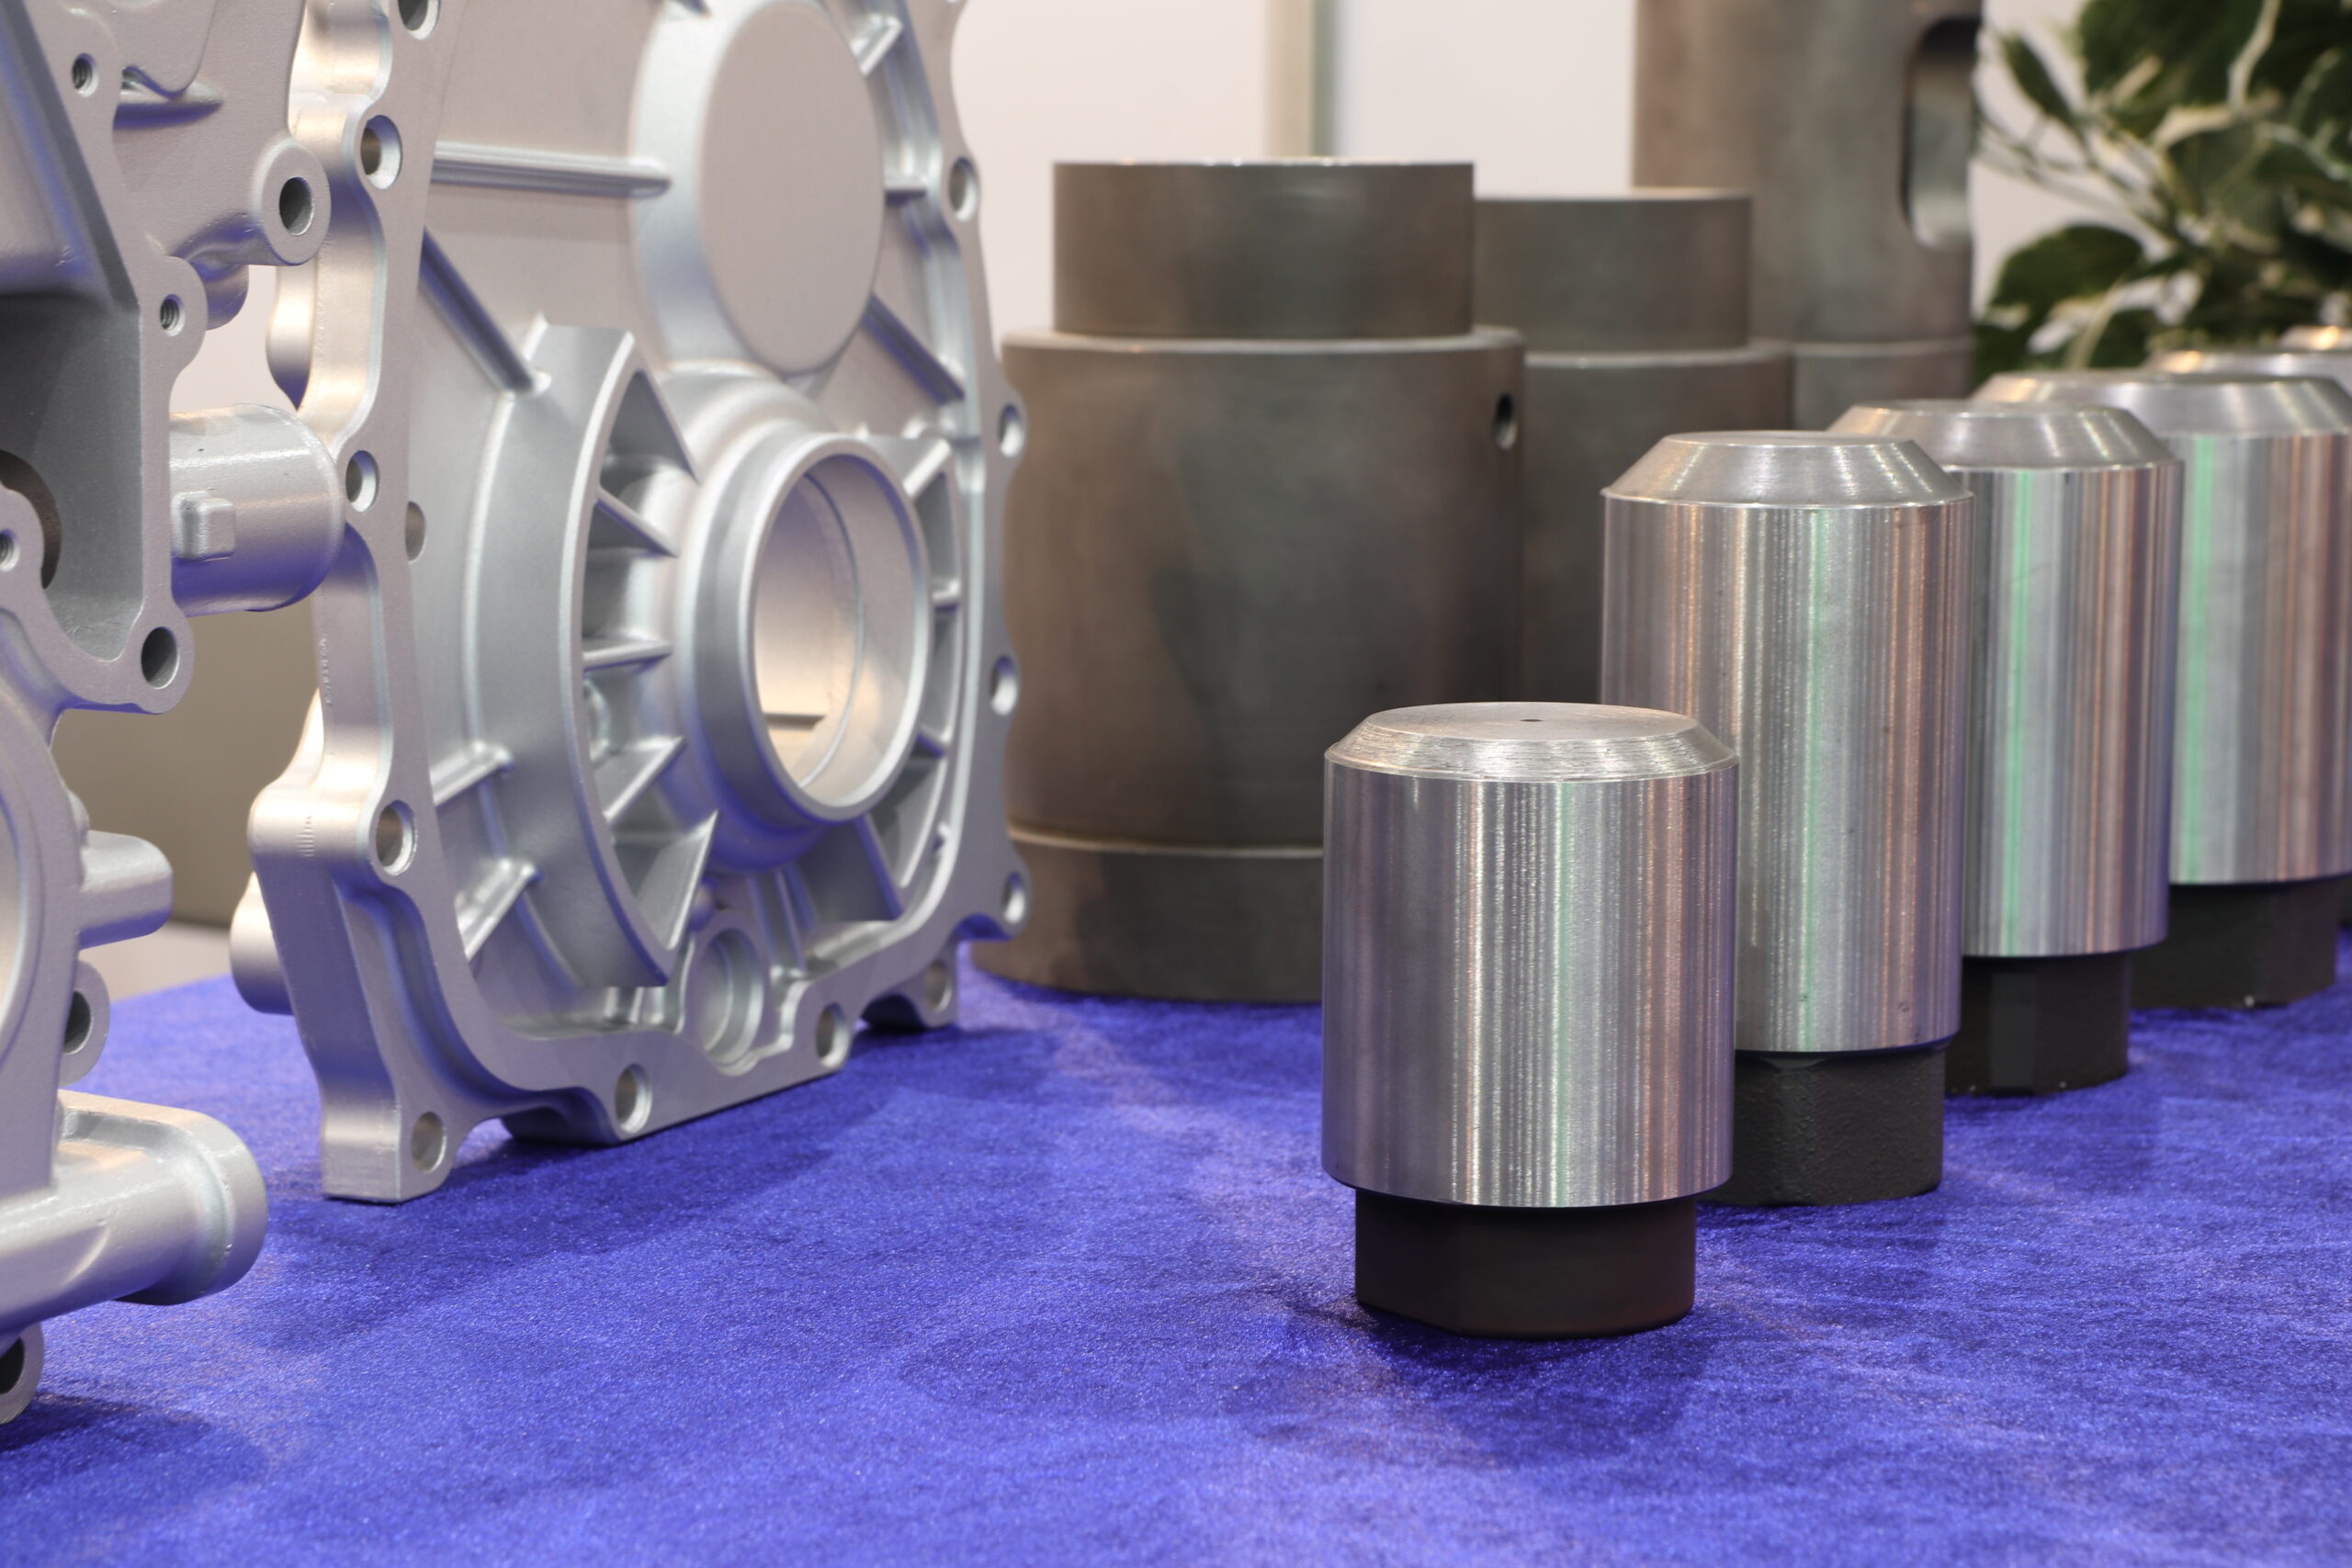
Camera caldă și cuptorul
Camera caldă conține metalul topit și îl menține la o temperatură stabilă pentru turnare. Este atașată direct la cuptor, care topește aliajul și îl menține în stare lichidă. Acest design reduce etapele de manipulare și scurtează durata ciclurilor în comparație cu sistemele de topire externe.
Cuptorul este de obicei încorporat în mașina de turnare sub presiune. Este căptușit cu material rezistent la căldură, pentru a suporta expunerea continuă la zinc, magneziu sau alte aliaje cu punct de topire scăzut, aflate în stare topită.
Un avantaj important al acestei configurații este că metalul topit este disponibil permanent în interiorul mașinii. Acest lucru permite cicluri de injecție mai rapide și reduce riscul de contaminare sau de pierdere a temperaturii în timpul transferului.
Mecanismul pistonului și al tubului în formă de gât de lebădă
Mecanismul pistonului și al tubului în formă de gât de lebădă transportă metalul topit din camera caldă în cavitatea matriței. Tubul cu gât de lebădă este un canal tubular care conectează camera caldă la matriță. Acesta este scufundat în metalul topit, asigurând alimentarea directă.
Pistonul funcționează în interiorul tubului cu gât de lebădă. Când este acționat, împinge metalul topit în sus prin duză, la o presiune controlată. Mișcarea trebuie să fie precisă pentru a evita defecte precum prinderea aerului sau umplerea incompletă.
Aliajele diferite pot necesita reglaje ale vitezei pistonului și ale presiunii. De exemplu, zincul necesită adesea viteze de injecție mai mari pentru ca metalul să umple secțiunile subțiri ale matriței înainte de a se solidifica.
Matrița și cavitatea matriței
Matrița este o formă din oțel călit care dă piesei forma finală. Este alcătuită din două jumătăți: jumătatea fixă, atașată la mașina de turnare, și jumătatea mobilă, care se deschide și se închide la fiecare ciclu.
Cavitatea matriței este spațiul gol din interiorul matriței care definește geometria piesei turnate. Proiectarea acesteia trebuie să țină seama cu atenție de contracție, traseele de curgere și necesitățile de ejectare.
Canalele de răcire sunt adesea integrate în matriță pentru a regla temperatura și viteza de solidificare. Răcirea corespunzătoare previne defecte precum deformarea sau neregularitățile suprafeței și prelungește durata de viață a matriței în producția de volum mare.
Procesul de turnare sub presiune cu cameră caldă
Acest proces utilizează un cuptor integrat și un sistem de injecție pentru a manipula metalul topit direct în interiorul mașinii. Se bazează pe presiune controlată pentru a umple rapid matrița și produce piese cu forme uniforme, suprafețe netede și cicluri scurte.
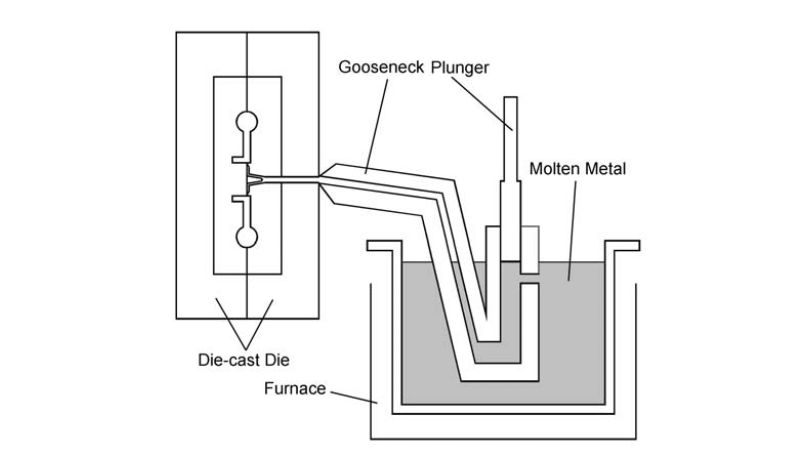
Procesul pas cu pas
Procesul de turnare sub presiune cu cameră caldă începe cu metalul topit păstrat într-un cuptor atașat. Cuptorul menține metalul la o temperatură stabilă, pregătit pentru injecție.
Un mecanism cu „gât de lebădă” trage metalul topit într-un cilindru. După umplere, un piston împinge metalul printr-o duză și în cavitatea matriței.
Matrița, fabricată din oțel călit, modelează metalul topit pe măsură ce acesta curge în interior. După umplerea cavității, metalul începe să se răcească și să se întărească în formă.
Când solidificarea ajunge într-o stare stabilă, matrița se deschide. Știfturile de ejectare împing piesa turnată finită afară din formă. Ciclul se resetează apoi și se repetă pentru următoarea piesă.
Rolul presiunii și al solidificării
Presiunea are un rol central în asigurarea umplerii complete a matriței de către metalul topit. Fără o forță suficientă, metalul nu ar ajunge în pereții subțiri sau în detaliile mici.
Presiunile tipice de injecție sunt cuprinse între 1.500 până la 4.500 psi în funcție de aliaj și de dimensiunea piesei. Această presiune previne formarea pungilor de aer și îmbunătățește finisajul suprafeței.
Solidificarea are loc în timp ce metalul rămâne sub presiune. Acest lucru reduce contracția și consolidează piesa turnată finală. Răcirea uniformă este importantă, deoarece solidificarea neuniformă poate provoca defecte precum deformarea sau porozitatea.
Matrița include adesea canale de răcire pentru a controla viteza de solidificare a metalului. Acest echilibru între presiune și răcire asigură respectarea cerințelor dimensionale și mecanice ale piesei turnate.
Durata ciclurilor și eficiența
Unul dintre principalele avantaje ale turnării sub presiune cu cameră caldă este durata scurtă a ciclului. Deoarece cuptorul este încorporat în mașină, metalul topit este disponibil permanent pentru următoarea injectare.
Duratele tipice sunt cuprinse între 15 până la 60 de secunde, în funcție de complexitatea și dimensiunea piesei. Astfel, procesul este potrivit pentru producția de volum mare a pieselor mici și medii.
Eficiența se datorează și manipulării reduse. Operatorii nu trebuie să transfere metalul topit între mașini, ceea ce reduce consumul de energie și îmbunătățește siguranța.
Procesul funcționează cel mai bine cu aliaje cu punct de topire scăzut, precum zincul, staniul și magneziul. Aceste aliaje permit cicluri mai rapide, deoarece se încălzesc și se răcesc mai repede decât metalele cu punct de topire ridicat.
Aplicații și utilizări industriale
Turnarea sub presiune cu cameră caldă permite fabricarea de componente metalice precise, pentru care viteza, uniformitatea și finisajul neted al suprafeței sunt importante. Este cea mai eficientă cu aliaje cu punct de topire mai scăzut, fiind astfel o opțiune frecventă în industriile care au nevoie de producție de volum mare și precizie dimensională fiabilă.
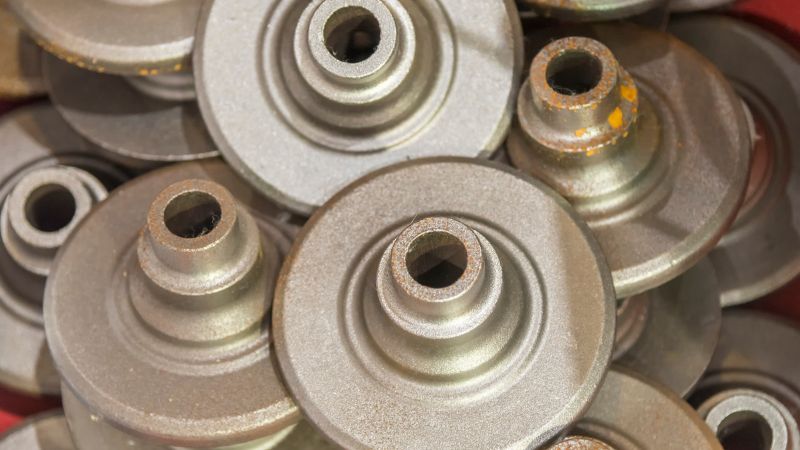
Componente auto
Industria auto utilizează turnarea sub presiune cu cameră caldă pentru a fabrica piese mici și medii din aliaje de zinc și magneziu. Aceste metale permit pereți subțiri și forme complexe, păstrând totodată rezistența și greutatea redusă.
Printre piesele uzuale se numără carcase de carburator, carcase de transmisie, suporturi și componente pentru motor. Aceste piese beneficiază de capacitatea procesului de a menține toleranțe strânse, ceea ce asigură ajustarea și funcționarea corectă în sisteme de înaltă performanță.
Finisajul neted obținut reduce nevoia de prelucrări mecanice secundare. Astfel, costurile scad, iar viteza de producție se menține ridicată. Deoarece industria auto cere atât precizie, cât și durabilitate, turnarea sub presiune cu cameră caldă oferă un echilibru eficient între calitate și volum.
Electronice de larg consum și carcase electrice
Producătorii de electronice se bazează pe turnarea sub presiune cu cameră caldă pentru carcase compacte și incinte. Se utilizează adesea aliaje de zinc, deoarece oferă rezistență și permit pereți subțiri și detalii fine.
Printre exemple se numără rame pentru smartphone-uri, balamale pentru laptopuri, conectori și carcase de protecție. Aceste piese necesită precizie dimensională pentru a se potrivi ansamblurilor electronice sensibile, fără jocuri sau nealinieri.
Procesul asigură și un finisaj curat al suprafeței, important atât pentru funcționalitate, cât și pentru aspect. Carcasele electrice, precum carcasele întrerupătoarelor și componentele pentru motoare mici, beneficiază de rezistența la uzură a materialului și de ecranarea împotriva interferențelor.
Alte aplicații industriale
Dincolo de industria auto și de electronică, turnarea sub presiune cu cameră caldă deservește industriile care au nevoie, la scară largă, de componente metalice durabile cu punct de topire scăzut. Produse de feronerie precum mânere de uși, încuietori și componente pentru aparate electrocasnice sunt adesea fabricate astfel datorită eficienței procesului.
Dispozitivele medicale utilizează și ele piese turnate sub presiune din zinc precum carcase pentru pompe și conectori de precizie. Acestea necesită precizie dimensională constantă pentru o funcționare fiabilă.
În instrumentație și utilaje, metoda produce roți dințate, pârghii și carcase, unde repetabilitatea și finisajele netede reduc nevoia de prelucrări suplimentare. Astfel, este o opțiune practică pentru producătorii care urmăresc atât controlul costurilor, cât și rezultate fiabile.
Întrebări frecvente
Ce metale sunt prelucrate de obicei în mașinile de turnare sub presiune cu cameră caldă?
Această metodă este utilizată frecvent pentru zinc, magneziu și alte aliaje cu punct de topire scăzut. Aceste metale curg ușor în matrițe și se solidifică rapid, fiind foarte potrivite pentru proces. Aliajele de aluminiu și cupru sunt în general evitate din cauza punctelor lor de topire mai ridicate.
Se poate utiliza turnarea sub presiune cu cameră caldă pentru metale cu punct de topire ridicat?
Nu, metoda nu este potrivită pentru metale cu punct de topire ridicat precum aluminiul, alama sau oțelul. Contactul continuu dintre sistemul de injecție și metalul topit ar deteriora echipamentul la aceste temperaturi. Pentru astfel de materiale se preferă turnarea în cameră rece.
Care sunt defectele frecvente asociate turnării sub presiune cu cameră caldă?
Defectele tipice includ porozitatea, îmbinările reci și imperfecțiunile suprafeței. Aceste probleme apar adesea din cauza aerului prins, a umplerii incomplete sau a controlului necorespunzător al temperaturii. Monitorizarea atentă a procesului contribuie la reducerea apariției lor.







