
Литье под давлением, как следует из его названия, включает в себя формы и штампы процесс литья под давлением. Когда оно хорошо спроектировано, оно обеспечивает чёткие элементы, точные допуски и стабильное время цикла на протяжении сотен тысяч, а иногда и миллионов выстрелов..
В этой статье мы, в Moldie, выделим основные моменты оснастка для литья под давлением и поможем вам лучше понять его механизм работы, инструментарные решения и другие факторы, которые имеют значение в технологии литьё под давлением.
Что такое оснастка для литья под давлением и как это работает
В своей основе оснастка для литья под давлением представляет собой сложную стальную форму высокой прочности, состоящую из двух или более половин. Ее основная функция заключается в формировании расплавленного металла под огромным давлением в деталь готовой формы..
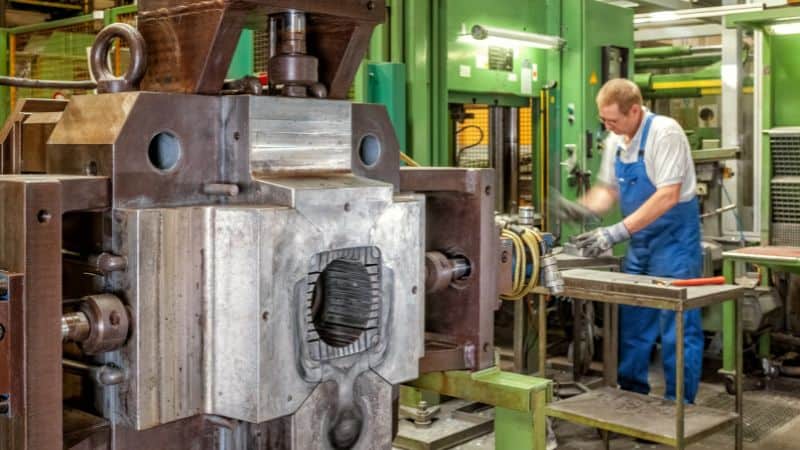
Стандартный инструмент литьё под давлением состоит из двух основных половин:
- Вырубка крышки (фиксированная половина)): Эта половина закреплена на неподвижной плите машины литьё под давлением и содержит систему впрыска — либо гусек (в горячая камера) или литниковая втулка (в холоднокамерном).
- Выкидной штамп (подвижная половина)): Эта половина установлена на подвижной плите и содержит систему выброса, которая выталкивает затвердевший отлив после завершения цикла.
Цикл литьё под давлением в четырех ключевых шагах:
-
Зажим: Две половины формы гидравлически зажаты вместе с огромной силой (часто сотни или тысячи тонн), чтобы выдерживать высокое давление впрыска.
-
Инъекция: Расплавленный металл впрыскивается в форму оформляющая полость с высокой скоростью и давлением. Здесь заключается различие между горячей камерой и холодная камера Системы становятся критическими, как подробно описано в следующем разделе.
-
Охлаждение: Металл затвердевает внутри оформляющая полость, принимая свою окончательную форму. Оборудование оснащено сложными внутренними охлаждающими каналами, по которым циркулирует вода или масло для контроля процесса затвердевания и управления экстремальными тепловыми циклами.
-
Выброс: Зажим открывается, и пластина выбрасывателя в подвижной половине продвигается, толкая выталкиватели против отливки, чтобы освободить её из формы.
Этот цикл повторяется каждые несколько секунд на протяжении всего срока службы инструмента, подвергая его экстремальному тепловому напряжению (от расплавленного металла), механическому напряжению (от зажима и давления впрыска) и абразивному износу. Конструкция, материалы и обслуживание инструмента оптимизированы для того, чтобы выдерживать эту суровую среду..
Пользовательский проектирование пресс-форм для оснастка для литья под давлением
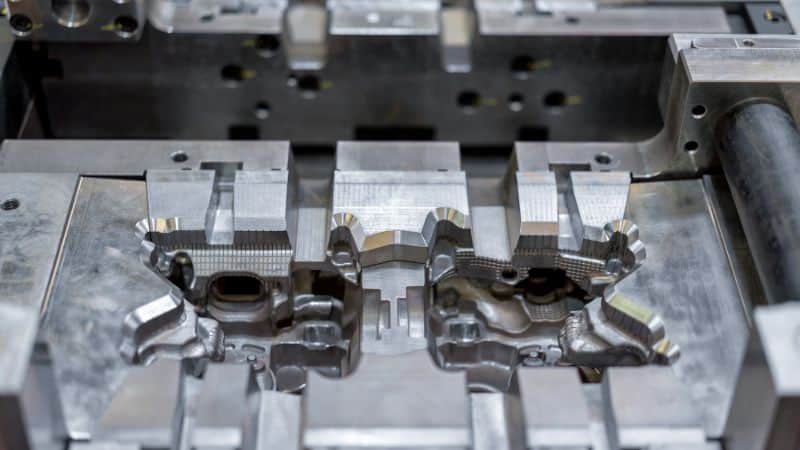
Эскиз, Радиусы и толщина стенки
Применение адекватный черновик это первый шаг к чистому извлечению и более длительному сроку службы. Для оптимальных результатов используйте уклон формообразования от 0,5 до 1,0 градуса на внешних поверхностях и немного более крутой угол от 1,0 до 2,0 градуса на внутренних формах. Также, если поверхность текстурированная, вам потребуется добавить еще больше уклонов, обычно на один градус или больше, чтобы учесть это и предотвратить прилипание детали при извлечении.
Вне уклон формообразования, включая щедрые филе является критически важным для прочности и качества детали. Использование фасок с радиусом не менее 0,5–1,0 мм для цинка и 1,0–2,0 мм для алюминия помогает распределять напряжение и предотвращает растрескивание за счет уменьшения острых углов. Эта процедура также улучшает течение расплавленного металла.
Кроме того, конструкции должны сохранять униформа толщина стенки, используйте стратегические ребра и выступы и избегайте крайне тонких стенок — обычно держитесь выше 0,8–1,0 мм для алюминия — если только конкретная установка не доказала способность справляться с ними.
Допуски и критические базовые точки
Установить очистить эталонную точку рамку, используя прочные, доступные поверхности, которые критически важны для функции и измерения детали. Примените Геометрическое Размерное и Допусковое Обеспечение (GD&T) для контроля формы, ориентации и расположения — таких как плоскостность, положение и профиль. Эта система определяет функциональные пределы детали. Избегайте чрезмерного ограничения конструкции, допускаючи более свободные допуски на некритических поверхностях, что упрощает инструментовку и производство без влияния на производительность.
Целевые точки датумов должны быть размещены на стабильных литых площадках, которые легко доступны для зондов. Никогда не определяйте целевую точку через плоскость разъёма, так как небольшие смещения между половинами формы приведут к ошибкам измерений и нарушат систему отсчета..
Помните, что литые допуски шире, чем обработанные. Применяйте припуски на обработку только к критическим элементам например, уплотнительные поверхности или посадки подшипников, оставляя другие участки в литом виде. Это минимизирует вторичные операции и снижает затраты.
Стратегия разделения, минимизация слайдов и стоимость
Стоимость и сложность кристаллов литьё под давлением в основном определяется их плоскость разъёма и количеством слайдов. Поскольку каждый слайд добавляет значительные расходы, обслуживание и время, ключевой целью проектирования является их минимизация. Это можно сделать, переориентируя элементы к основной разделительной плоскости или переработав конструкцию для устранения выступов. Лучший подход — это раннее сотрудничество и анализ DFM, который может консолидировать слайды, сокращать сроки выполнения, снижать затраты и повышать долговечность инструментов.
Текстуры и логотипы
Создание текстур и логотипов требует выполнения определённых шагов для обеспечения качества и долговечности. Нанесение любой текстуры требует увеличения уклон формообразования для правильного выброса, поэтому всегда обратитесь к своему поставщику за точными спецификациями при добавлении логотиповПо возможности логотипы следует размещать на несущественных, нефункциональных поверхностях. Их лучше врезать в поверхность, а не делать выступающими, чтобы предотвратить истирание и износ инструмента.
Материалы и поверхностная обработка инструментальная сталь
Распространённые инструментальная сталь (H13, H11, Maraging))
- H13: Рабочая лошадка отрасли для алюминиевое литьё под давлением, с хорошей жаропрочностью, стойкостью к термической усталости и вязкостью. Правильная термообработка и отпуск обязательны.
- H11: Обеспечивает хорошую прочность и стойкость к термическим ударам, но используется реже, чем H13, для крупных полостей и сердечников в алюминиевое литьё под давлением из-за меньшей горячей прочности.
- Марганцевые стали: Полезно для вставок, требующих высокой прочности и отличной обрабатываемости, или для гибридных вставок, изготовленных методом аддитивного производства; обычно используется вместе с поверхностной обработкой для предотвращения припаивания.
Другие распространенные стали включают P20 для цинковых и магниевых сплавов, а также высоко-твердые стали, такие как D2 для выталкиватели и других изнашиваемых компонентов.
Покрытия, нитридирование и поверхностная обработка
- Нитридирование: Образует твердую, стойкую к износу диффузионную оболочку для защиты от эрозии и микропайки. Широко используется на H13/H11.
- ПВД/ХВД покрытия (например, TiN, CrN, AlCrN)): Снизить смачивание, улучшить смазывающие свойства и ограничить припайку. Выбор зависит от сплава и рабочей температуры.
- Твердое хромирование, никель-бор и специальные антиприпойные покрытияПрименяется в зонах ворот, зонах сильного удара и сердечниках, склонных к прилипанию. Подготовка поверхности и качество базовой стали определяют успех.
Тепловая усталость, пайка и стойкость к эрозии
- Термическая усталость проявляется в виде трещин от перегрева на поверхности штампа, вызванных быстрым циклическим нагревом и охлаждением. Стратегии смягчения в основном включают использование инструментальная сталь с высокой стойкостью к тепловому утомлению (например, H13) и проектирование сбалансированных систем охлаждения для управления экстремальными тепловыми циклами. Предварительный подогрев штампа перед производством является критической профилактической мерой для снижения начального теплового шока.
- Пайка, нежелательное прилипание расплава сплава к инструментальная сталь усугубляется, когда локальные температуры стали опускаются в «липкий» диапазон. С этим можно бороться с помощью специализированных покрытий, разделительных средств и тщательного контроля температуры стенок матрицы, чтобы избежать этого критического диапазона.
- Эрозия обычно появляется возле ворот или участков с резкими поворотами потока, где поверхность подвергается воздействию высокоскоростного расплавленного металла. Чтобы бороться с этим, углы столкновения следует сглаживать, радиусы увеличивать, а поверхности в этих критических зонах можно локально закаливать для большей стойкости.
Создание, выборка и поддержка инструментов
Процесс изготовления инструментов и сроки выполнения
Типичная программа оснастка для литья под давлением обычно выполняется в 8 этапов:
Первая статья, пробная заливка (tryout)s и итерации
Начальная выборка проверяет заполнение, пористость и размерную стабильность. Ожидается итерация размеров втулок, глубины вентиляционных отверстий, рецептов распыления и параметров выстрела. Первичная проверка изделия связывает измеренные результаты с геометрическим допуском и техническими требованиями (GD&T) чертежа. Циклы, основанные на данных, тепловизионная съемка, следы давления оформляющая полость и уровни вакуума помогают быстрее добиться сходимости по сравнению с методом проб и ошибок..
Профилактическое обслуживание, восстановление и ремонт
Регулярное профилактическое обслуживание включает очистку вентиляционных отверстий, ремонт отключающих устройств, проверку износа выбрасывателей и переподключение фитингов системы охлаждения. Повторное нитрование и ремонт точечной сваркой увеличивают срок службы. Сохраняйте стратегию запасных вставок для сердечников и областей литников с высоким износом. Отслеживайте цикл до обслуживания и режимы дефектов: инструменты «говорят» через свои узоры износа..
Распространённые дефекты и методы их устранения
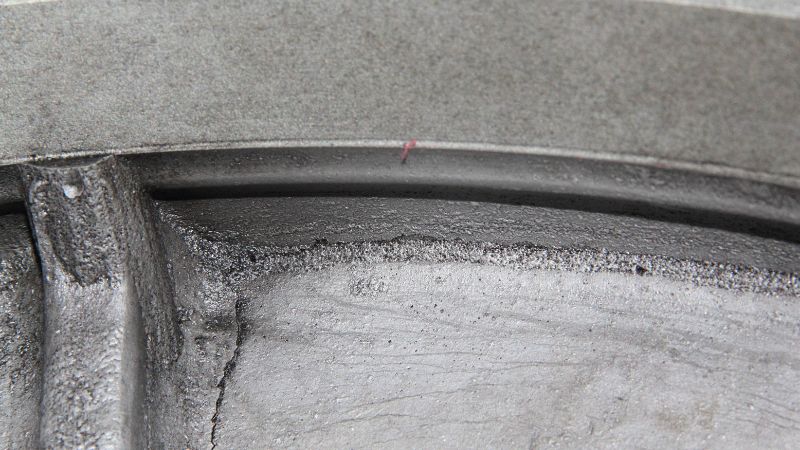
Пористость, холодные швы и неполные заливки
- Газовая пористость: Улучшить вентиляцию/вакуум, уменьшить турбулентность за счет геометрии заслонки и стабилизировать температуру штампа. Перебалансировать распыление и смазку, чтобы избежать захваченных паров.
- Сократить пористость: Утолщайте местные участки или добавляйте впрыски/переливы; регулируйте охлаждение, чтобы избежать преждевременного замерзания в горячих точках.
- Холодные замки/непроходы: Повышайте температуры плавления и литья в пределах нормы, увеличивайте литниковые каналы или меняйте их положение, чтобы поток материала оставался горячим и непрерывным.
Вспышка, Паять и Приклеивать
- Прожига: улучшите закрывающие плоскости, исправьте заедание штампа и проверьте силу зажима. Чрезмерное распыление также может вызвать гидравлическое клинование..
- Припойка: Повышайте температуру поверхности стали выше диапазона прилипания, наносите антипригарные покрытия и корректируйте химический состав смазки. Снизьте прямое воздействие, перенаправив потоки через каналы..
- Залипание: Добавьте черновик, отполируйте поверхности выброса, перераспределите выталкиватели или перейдите на втулки-экструдеры, если выступы высокие.
Деформация и отклонение размеров
- Искажение: Оно возникает из-за неравномерного охлаждения и остаточных напряжений. Сбалансируйте охлаждающие контуры, используйте повторяющиеся каналы на асимметричных деталях и корректируйте параметры процесса для постепенного затвердевания.
- Измерительное смещение: это может происходить при длительных циклах, что сигнализирует о тепловом расширении кристалла. Для упорных элементов предусмотрите последующую калибровку после литья или целевую точную механическую обработку.
Заключение
Инструмент для литья под давлением является важной инвестицией, которая обеспечивает качество и эффективность благодаря точной инженерии и стратегическому сотрудничеству. Вам следует выбирать партнеров с устойчивый процесс производства форм и обширный опыт в DFM. Этот подход превращает проблемы в надежное производство, обеспечивая стабильную ценность и конкурентное преимущество.
Часто задаваемые вопросы
Как сложность детали на самом деле влияет на более высокую стоимость оснастки? Дело только в размере??
Хотя размер детали влияет на стоимость стали, на стоимость оснащения влияет гораздо больше, чем просто количество использованного материала. Каждый выступ, требующий скользящей формы, каждое сложное ядро и каждая деталь с низким допуском добавляют время на проектирование, точную обработку и будущие работы по обслуживанию. Более простая деталь с чистым плоскость разъёма и небольшим объемом производства часто может изготавливаться на менее дорогом, более надежном одноразовом инструменте оформляющая полость.Деталь с множеством недоступных поверхностей потребует сложной многозажимной оснастки, независимо от наличия кавитации.
Какие ключевые показатели на этапе выборки инструмента/пробная заливка предсказывают будущие производственные проблемы?
Мы советуем следить за стабильностью. Если незначительные изменения параметров станка (таких как температура или скорость впрыска) вызывают большие колебания качества деталей или дефекты, конструкция инструмента может быть нестабильной. Другими тревожными признаками являются трудности с последовательным извлечением деталей, признаки припаивания на первых отливах или невозможность установить широкий, стабильный «процессный диапазон», в котором производятся качественные детали. Квалифицированный инструмент должен быть прощающим и повторяемым..
Когда более экономически целесообразно спроектировать «более простой» инструмент и использовать вторичную обработку для сложных деталей?
Этот подход часто является разумным для элементов, которые чрезвычайно трудно или дорого отливать, таких как очень глубокие отверстия малого диаметра, резьбы с идеальными корнями или чрезвычайно острые внутренние углы. Отливка цельного блока с последующим сверлением/нарезанием резьбы во вторичной операции позволяет избежать затрат и потенциальных точек отказа хрупкого стержневые пальцы (core pins) в форме. Это компромисс между стоимостью механической обработки каждой детали и сложностью/риском первоначального инструмента..







