
Producenci często porównują odlewanie kokilowe i odlewanie ciśnieniowe gdy potrzebują wytrzymałych, precyzyjnych części metalowych. Oba procesy wykorzystują metalowe formy wielokrotnego użytku, ale napełniają je w bardzo różny sposób. Ta jedna różnica wpływa na koszt, szybkość, jakość powierzchni i wytrzymałość części.
Odlewanie ciśnieniowe a kokilowe: podstawowe różnice
Odlewanie kokilowe i ciśnieniowe wykorzystują formy wielokrotnego użytku, jednak konstrukcja form oraz sposób doprowadzania ciekłego metalu do ich wnęk znacznie się różnią.
Sposoby napełniania i przebieg procesu
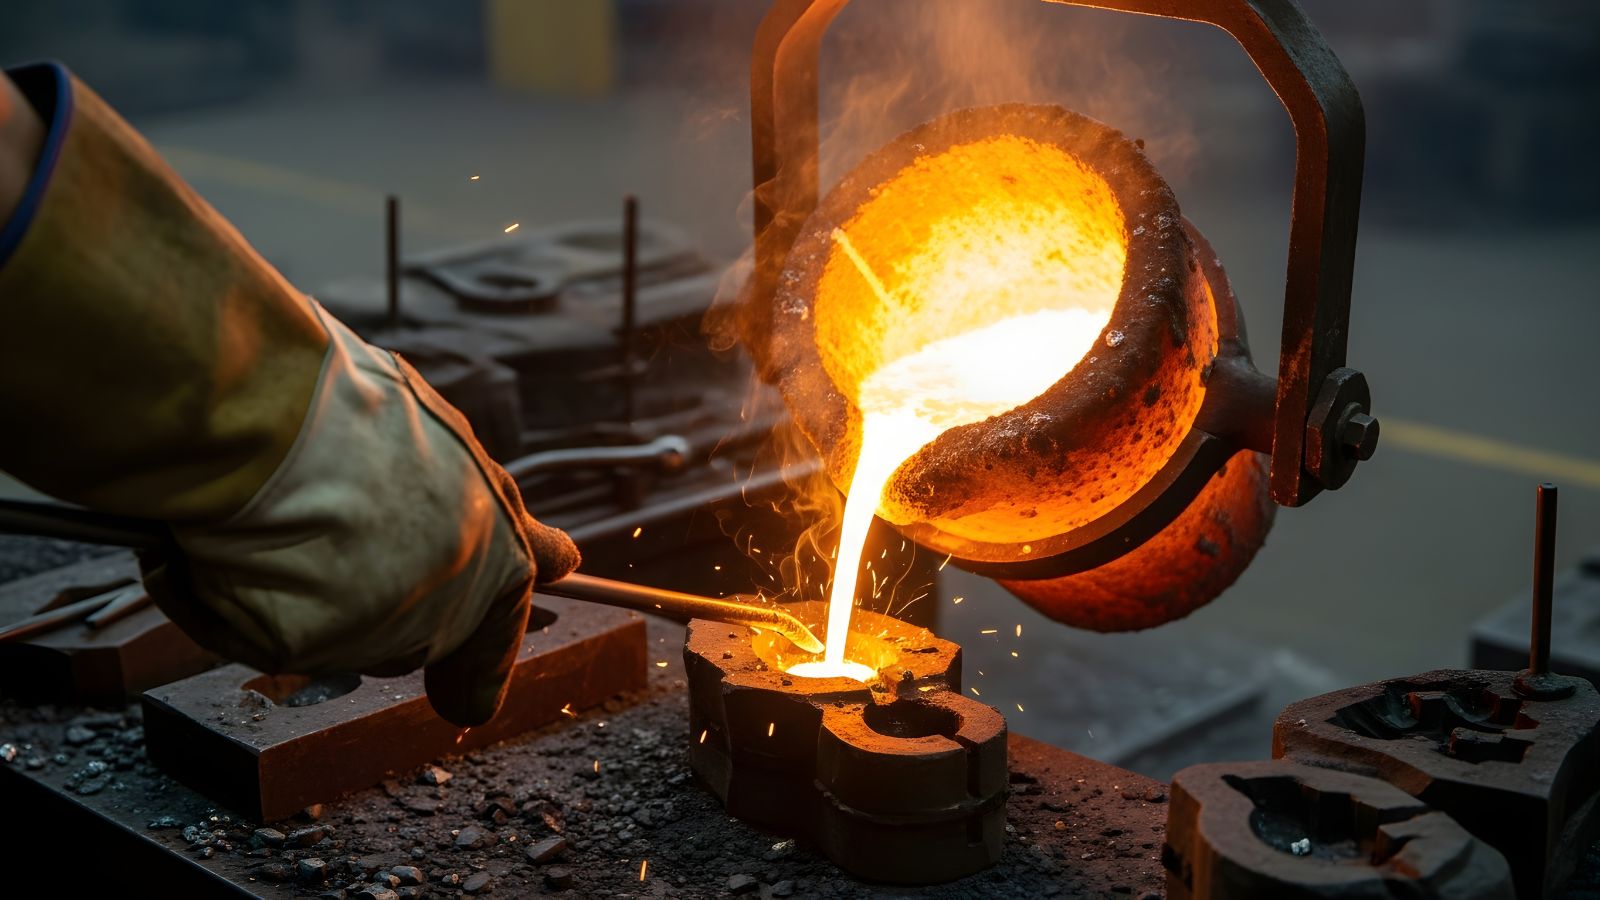
Odlewanie kokilowe wykorzystuje napełnianie grawitacyjne. Operatorzy wlewają ciekły metal do podgrzanej kokili, a grawitacja kieruje go do wnęki. Po schłodzeniu i zakrzepnięciu metalu pracownicy otwierają formę i wyjmują część. Wydajność często wynosi około 5 do 50 odlewów na godzinę, zależnie od wielkości części.
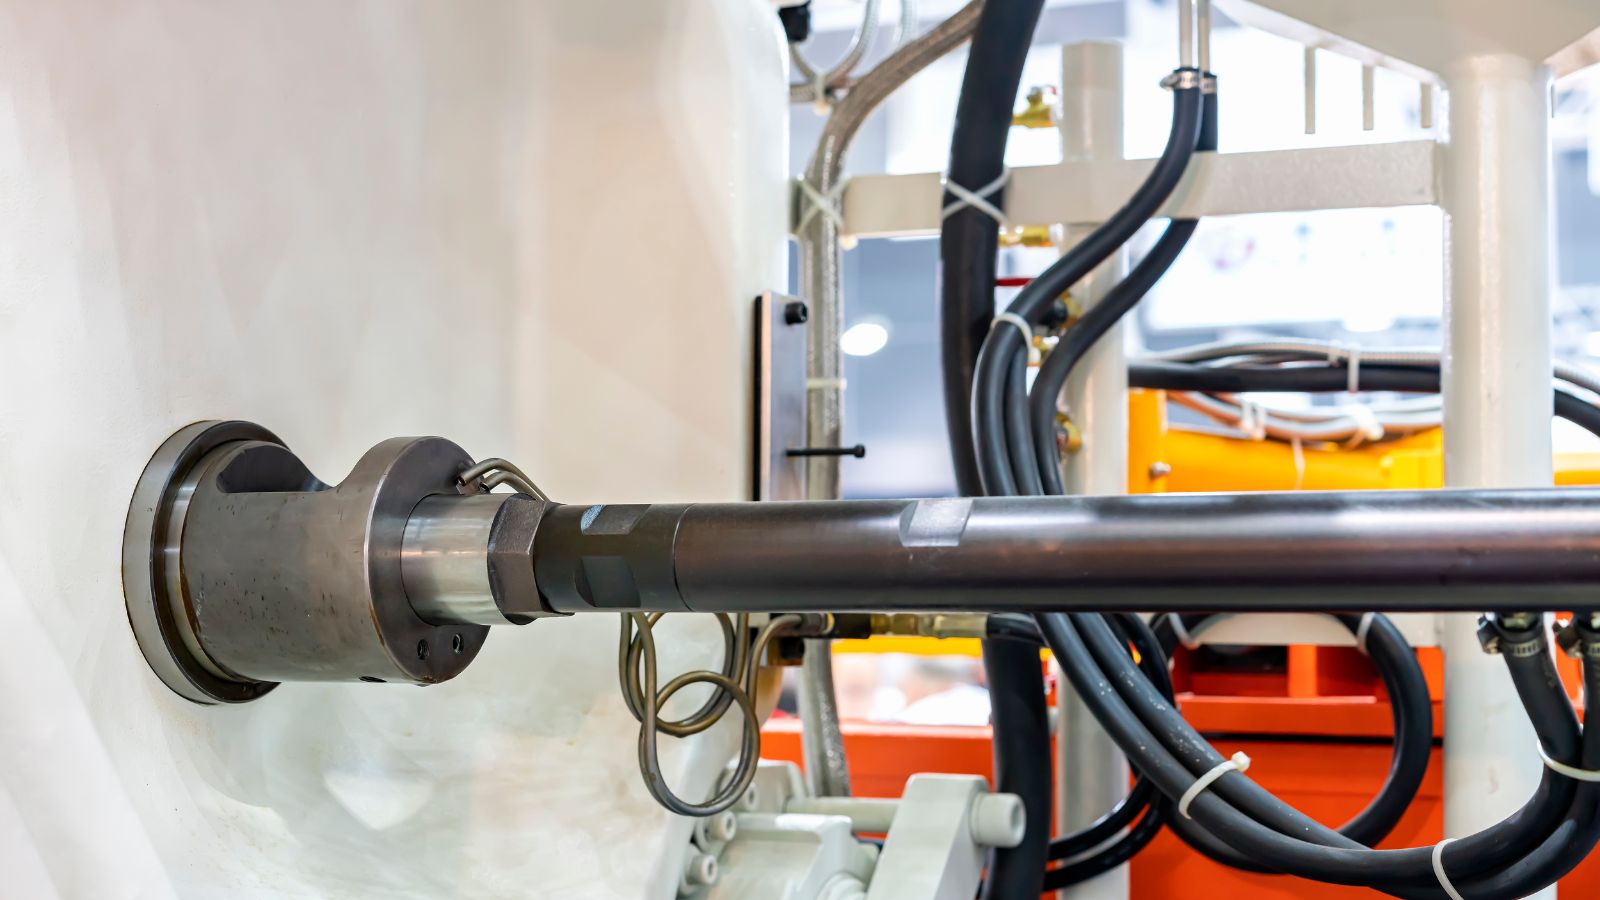
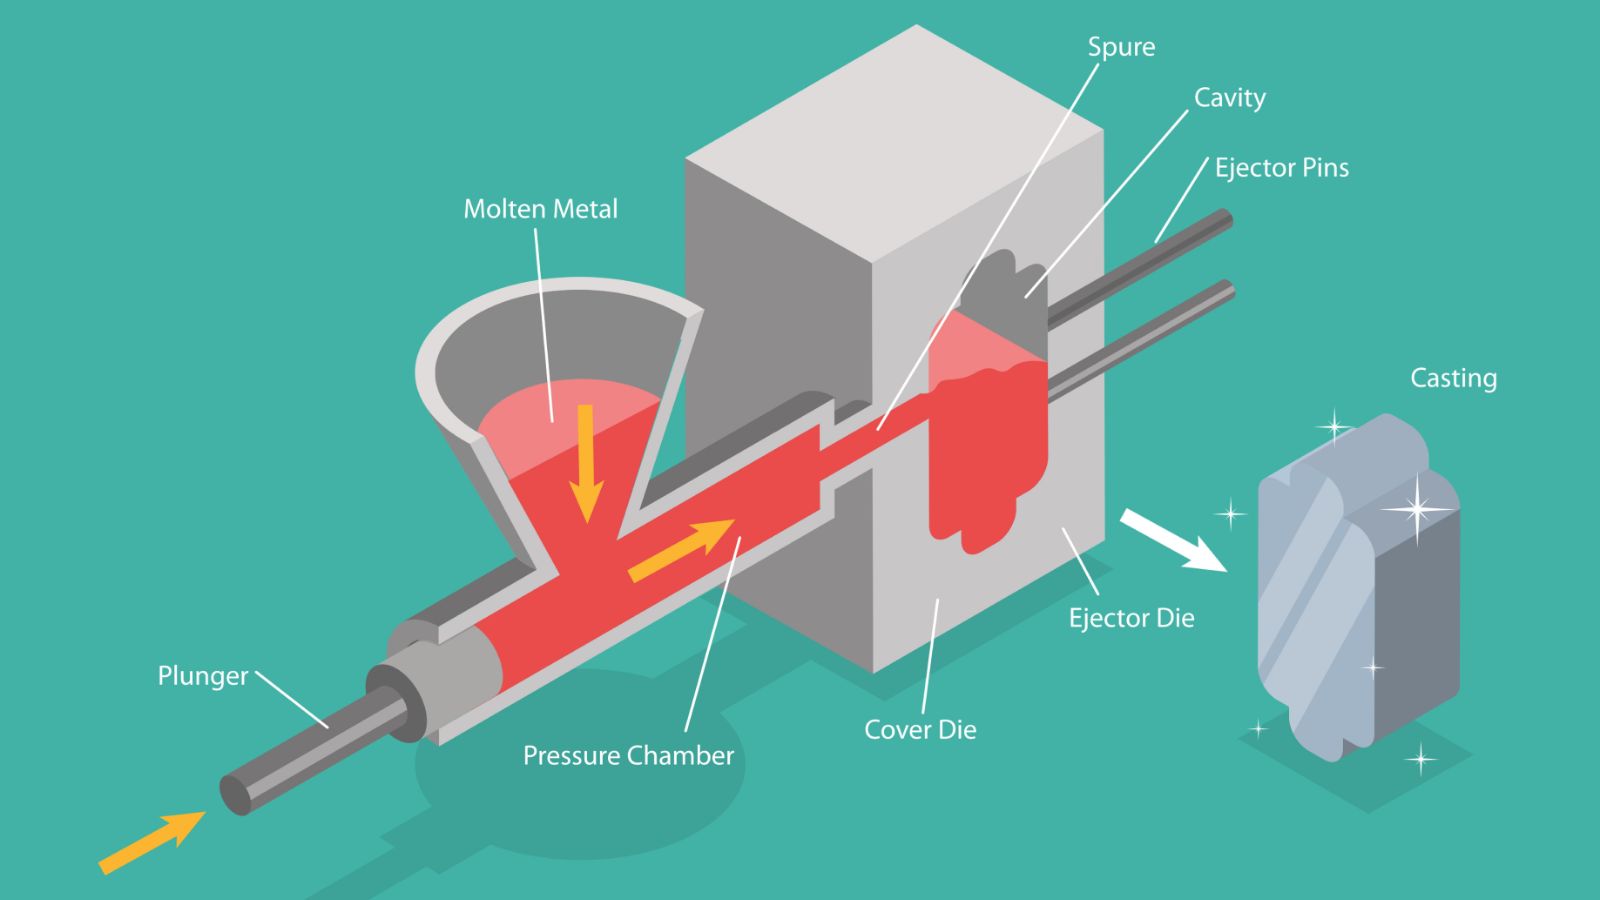
Odlewanie ciśnieniowe działa inaczej. Ciekły metal jest wtłaczany do formy pod wysokim ciśnieniem, często powyżej 100 bar, co zapewnia dużą wydajność. Niektóre systemy mogą wytwarzać do 200 części na godzinę, umożliwiając produkcję dużych serii.
Obie metody wykorzystują formy metalowe, ale sposób ich napełniania i przebieg cyklu są podstawą pozostałych różnic.
Konstrukcja form wielokrotnego użytku
Oba procesy opierają się na formach wielokrotnego użytku, lecz różnią się materiałami i konstrukcją form.
W odlewaniu kokilowym producenci często wykonują kokile z żeliwa, grafitu lub stali narzędziowej. Formy muszą wytrzymywać powtarzające się nagrzewanie i chłodzenie, ale nie muszą znosić ekstremalnego ciśnienia wtrysku. W niektórych przypadkach stosuje się również rdzenie piaskowe.
Natomiast odlewanie ciśnieniowe wykorzystuje formy z hartowanej i odpuszczanej stali stopowej, które muszą być odporne na wysokie ciśnienie wtrysku i powtarzające się siły zwarcia. Ich konstrukcja często obejmuje ruchome suwaki i wypychacze. Umożliwia to szybkie wyjmowanie odlewów oraz wytwarzanie cienkich ścianek przy wąskich tolerancjach.
Oprzyrządowanie do odlewania ciśnieniowego zwykle kosztuje więcej, ponieważ musi znosić większe obciążenia i zapewniać wyższą precyzję.
Stosowane materiały i stopy
W obu procesach dobór materiału wpływa na wytrzymałość, masę, odporność na korozję i koszt. Większość części wykonuje się z metali nieżelaznych, jednak każda metoda sprzyja określonym stopom ze względu na sposób napełniania formy i chłodzenia metalu.
Metale powszechnie stosowane w odlewaniu kokilowym
Odlewanie kokilowe często wykorzystuje magnez, niektóre stopy miedzi i stopy aluminium, zwłaszcza A356 oraz inne gatunki z serii 300. Stopy te dobrze płyną przy napełnianiu grawitacyjnym i zapewniają dobrą wytrzymałość po obróbce cieplnej.
W niektórych przypadkach w kokilach odlewa się żeliwo, choć jest to mniej powszechne niż odlewanie aluminium. Proces sprawdza się przy średniej wielkości serii oraz w częściach wymagających mniejszej porowatości wewnętrznej.
Stopy preferowane w odlewaniu ciśnieniowym
Odlewanie ciśnieniowe opiera się na stopach odpowiednich do wtrysku pod wysokim ciśnieniem. Najczęściej wybiera się stopy cynku, takie jak zamak, oraz stop aluminium A380, znane z dobrej lejności i stabilności wymiarowej. Producenci często stosują również stopy magnezu w odlewaniu ciśnieniowym, ponieważ zapewniają niewielką masę i dobrą wytrzymałość.
W odlewaniu ciśnieniowym rzadko stosuje się żelazo, gdyż wysoka temperatura topnienia uszkadzałaby stalowe formy i podnosiła koszty. Proces najlepiej sprawdza się przy metalach nieżelaznych o niższej temperaturze topnienia i dobrej lejności.
W obu procesach aluminium pozostaje najczęstszym wyborem, ale cynk, magnez, stopy miedzi i ograniczone zastosowania żelaza odpowiadają na konkretne potrzeby projektowe.
Jakość powierzchni i dokładność wymiarowa
Jakość powierzchni i dokładność wymiarowa często decydują o wyborze między odlewaniem kokilowym a ciśnieniowym. Każdy proces zapewnia inny poziom jakości powierzchni odlewu, dokładności tolerancji i zapotrzebowania na obróbkę wtórną.
Tolerancje i precyzja geometrii
Obie metody wykorzystują formy metalowe, dlatego zapewniają gładszą powierzchnię odlewu niż odlewanie w formach piaskowych. Sztywne ściany formy ograniczają chropowatość i pozwalają uzyskać wyraźniejsze krawędzie.
Odlewanie kokilowe pozwala zachować dobre tolerancje wymiarowe i poprawną zgodność części na linii podziału, ale metal nie jest wtłaczany do wnęki pod dużą siłą. Odlewanie ciśnieniowe osiąga natomiast wysoką dokładność wymiarową, ponieważ ciśnienie wciska metal w każdy fragment wnęki.
Wymagania dotyczące obróbki wtórnej
Odlewy kokilowe często wymagają niewielkiej obróbki najważniejszych powierzchni. Zakłady mogą obrabiać gniazda łożysk, powierzchnie pod uszczelki lub miejsca gwintowane, aby uzyskać wąskie tolerancje. Zwykle jednak zakres obróbki pozostaje mniejszy niż przy odlewaniu piaskowym.
Odlewanie ciśnieniowe, dzięki wysokiej dokładności i gładkiej powierzchni, może ograniczyć obróbkę powierzchni niekrytycznych. Wiele części opuszcza formę gotowych do montażu.
Mimo to elementy takie jak precyzyjne otwory czy powierzchnie uszczelniające często wymagają dodatkowej obróbki w obu procesach.
Właściwości mechaniczne i jakość odlewów
Właściwości mechaniczne zależą od sposobu napełniania formy i chłodzenia metalu. Wytrzymałość, poziom porowatości i możliwość wykonywania złożonych kształtów wpływają na działanie gotowej części w praktyce.
Wytrzymałość konstrukcyjna i porowatość
Odlewanie kokilowe często pozwala uzyskać części o dobrej lub wysokiej wytrzymałości. Napełnianie grawitacyjne zapewnia stabilny przepływ metalu, a kontrolowane chłodzenie w formie metalowej poprawia strukturę ziaren. Proces może ograniczać pustki skurczowe w porównaniu z wieloma metodami odlewania piaskowego.
Porowatość jest często umiarkowana lub mała, ale grube przekroje nadal mogą zatrzymywać gaz przy niewłaściwym odpowietrzaniu. Odpowiedni układ wlewowy i konstrukcja formy pozostają kluczowe.
Odlewanie ciśnieniowe wykorzystuje dużą siłę wtrysku, często przy ciśnieniu powyżej 100 bar. Pomaga to wypełniać cienkie ścianki i drobne detale oraz może ograniczać powierzchniowe pustki w małych częściach.
W odlewaniu ciśnieniowym mogą jednak występować problemy z porowatością, zwłaszcza w grubszych obszarach. Uwięzione powietrze i szybkie napełnianie mogą tworzyć wewnętrzne pęcherze gazowe, które obniżają plastyczność i nośność elementów konstrukcyjnych.
Złożona geometria i elementy wewnętrzne
Odlewanie kokilowe pozwala wykonywać złożone kształty przy użyciu rdzeni piaskowych lub metalowych. Połączenie trwałej formy z rdzeniami jednorazowymi umożliwia wykonywanie wewnętrznych kanałów i pustych przekrojów, których uzyskanie w odlewaniu ciśnieniowym może być trudne.
Ta elastyczność jest przydatna na przykład w obudowach z wewnętrznymi kanałami. Pozwala również uzyskiwać grubsze przekroje bez ekstremalnego ciśnienia.
Odlewanie ciśnieniowe doskonale sprawdza się przy cienkich ściankach i wyraźnych detalach. Wysokie ciśnienie wciska metal w wąskie wnęki, umożliwiając wykonywanie skomplikowanych kształtów zewnętrznych i małych promieni.
Ruchome rdzenie pozwalają uzyskać niektóre elementy wewnętrzne, ale bardzo złożone kanały mogą zwiększać koszt oprzyrządowania i ograniczać swobodę projektu. Wybierając proces, inżynierowie muszą wyważyć złożoność kształtu, konstrukcję oprzyrządowania i oczekiwane właściwości mechaniczne.
Oprzyrządowanie, wielkość produkcji i ekonomika
Konstrukcja oprzyrządowania, przewidywana wielkość produkcji i czas cyklu określają strukturę kosztów obu procesów. Odlewanie kokilowe i ciśnieniowe wykorzystują stalowe formy, ale różnią się pod względem kosztu oprzyrządowania, jego trwałości i możliwej skali produkcji wielkoseryjnej.
Koszty oprzyrządowania i wielkość serii
Odlewanie kokilowe wykorzystuje stalowe formy wielokrotnego użytku napełniane grawitacyjnie, dzięki czemu koszty oprzyrządowania są umiarkowane. Chociaż formy są trwałe, pod wpływem cykli cieplnych zużywają się szybciej niż oprzyrządowanie wysokociśnieniowe.
Formy do odlewania ciśnieniowego wymagają hartowanej stali i są projektowane tak, aby znosić wysokie ciśnienie wtrysku. Obejmują skomplikowane kanały chłodzące i automatyczne systemy wypychania odlewów. Ta złożoność znacznie zwiększa początkowy koszt oprzyrządowania.
Jednocześnie wytrzymałe formy projektuje się na długi okres użytkowania: mogą wytworzyć setki tysięcy, a nawet ponad milion części. Dlatego odlewanie ciśnieniowe jest przeznaczone szczególnie do masowej produkcji wielkoseryjnej, na przykład części samochodowych lub obudów elektroniki użytkowej.
Wydajność produkcji
W odlewaniu kokilowym stalową formę napełnia się grawitacyjnie lub pod kontrolowanym niskim ciśnieniem. Cykle są stabilne, ale wolniejsze niż w odlewaniu ciśnieniowym, ponieważ napełnianie i krzepnięcie trwają dłużej.
Operatorzy często wykonują więcej czynności ręcznych, takich jak podgrzewanie formy i kontrola powłoki. Ogranicza to szybkość procesu, zwłaszcza przy grubszych częściach.
Odlewanie ciśnieniowe osiąga wysoką wydajność. Ciekły metal jest wtryskiwany pod wysokim ciśnieniem, co szybko wypełnia cienkie ścianki i skraca czas krzepnięcia. Automatyczne systemy obsługują natrysk, zamykanie, wtrysk, chłodzenie i wypychanie odlewów.
Wybór odpowiedniego procesu do projektu
Wybierając metodę odlewania do projektu, producenci muszą uwzględnić wielkość produkcji, złożoność części, budżet na oprzyrządowanie i wymagania materiałowe.
Oto przykłady praktycznych zastosowań obu procesów:
- Motoryzacja: Branża korzysta z obu metod. Cienkościenne części wytwarzane w dużych seriach, takie jak obudowy przekładni i wsporniki, zazwyczaj odlewa się ciśnieniowo. Z kolei elementy wymagające bardzo wysokiej wytrzymałości konstrukcyjnej i ograniczonej porowatości, takie jak aluminiowe bloki silników i głowice cylindrów, często powstają metodą odlewania kokilowego.
- Towary konsumpcyjne i elektronika: Ten sektor w dużym stopniu korzysta z szybkości i precyzji odlewania ciśnieniowego. Jest to podstawowy proces wytwarzania obudów urządzeń, osłon dekoracyjnych i ram konstrukcyjnych, w których wąskie tolerancje mają ograniczyć obróbkę wtórną.
- Maszyny ciężkie i przemysł: Te sektory często preferują odlewanie kokilowe grawitacyjne. W elementach takich jak obudowy pomp, korpusy zaworów i wsporniki do dużych obciążeń długotrwała trwałość oraz brak wad wewnętrznych są ważniejsze od maksymalnej szybkości produkcji.
Powierz kolejny projekt odlewniczy Moldie
Wybór najlepszej metody odlewania nie zawsze jest oczywisty. Jeśli nie wiesz, który proces zapewni najlepszy zwrot z inwestycji dla konkretnej części, Moldie służy pomocą. Skontaktuj się z Moldie już dziś aby omówić cele produkcyjne, uzyskać szczegółową wycenę i pozwolić naszym ekspertom dobrać właściwe rozwiązanie odlewnicze do Twojego kolejnego projektu!







