

Pokud hledáte pevné kovové díly s přesným tvarem a minimem vad, je lití s dotlakem (squeeze casting) jednou z nejlepších možností, protože kombinuje prvky tlakového lití a kování, čímž zvyšuje kvalitu a hustotu dílů a zajišťuje lepší mechanické vlastnosti oproti běžným odlitkům.
Tento článek nejen vysvětlí principy různých typů lití s dotlakem a vhodné kovy pro tento proces, ale také jej porovná s jinými metodami odlévání. Přečtěte si více a zjistěte, kdy a kde se tato metoda pro vaše projekty nejlépe hodí!
Typy lití s dotlakem (squeeze casting)
Lití s dotlakem (squeeze casting), známé také jako kování z tekutého kovu, se řídí obecnými pravidly odlévání: roztavený materiál tuhne ve formě a po ochlazení se vyjímá. Specifikem této techniky je však působení tlaku na roztavený kov během chladnutí, což zvyšuje hustotu a pevnost výsledného dílu. Dva hlavní způsoby, přímé a nepřímé lití s dotlakem (squeeze casting),se liší způsobem vtékání kovu do formy a působením tlaku během tuhnutí.
Přímé lití s dotlakem
Při přímém lití s dotlakemse roztavený kov nalévá přímo do dutiny formy. Následně se přímo dolů pohybuje píst, který se začátkem chladnutí vyvíjí tlak.
Proces probíhá za působení vysokého hydraulického tlaku, obvykle v rozmezí 50 až 150 MPa. Tlak působí až do úplného ztuhnutí kovu.
Tato metoda je vhodná pro masivní díly a jednoduché tvary. Zajišťuje vysokou celistvost materiálu a velmi nízkou pórovitost. Vytváření složitých vnitřních prvků však zůstává obtížné.
Přímé lití s dotlakem je vhodné pro hliníkové a hořčíkové díly využívané v nosných konstrukcích. Představuje lepší volbu v případech, kdy jsou pevnost a kvalita povrchu důležitější než složitá geometrie.
Nepřímé lití s dotlakem
Nepřímé lití s dotlakem (squeeze casting) Forma se plní přes komoru, podobně jako u vysokotlakého lití. Píst vtlačí roztavený kov do dutiny formy a následně udržuje tlak během chladnutí.
Lze použít vyšší tlak než u přímého lití. To umožňuje vytvářet tenčí stěny a detailnější tvary. Proudění kovu rovněž zlepšuje plnění úzkých partií.
Nepřímé lití lze provádět na vertikálních i horizontálních strojích. Často se volí pro díly se složitou geometrií a přísnějšími tolerancemi.
Oproti přímému lití s dotlakem vyžaduje tato metoda náročnější nástroje a řízení procesu. Na oplátku však nabízí větší konstrukční svobodu a stálé mechanické vlastnosti.
Proces lití s dotlakem (Squeeze Casting)
Příprava a tavení
Proces začíná výběrem čisté slitiny kovů a přípravou forem. Forma se předehřeje na stanovenou teplotu, aby se omezil tepelný šok a zlepšilo proudění kovu. Správná teplota formy rovněž napomáhá rovnoměrnému zaplnění dutiny formy.
Kov se taví v peci s řízeným režimem, dokud nedosáhne správného teplotního rozsahu pro lití. Roztavený kov nesmí obsahovat plyny ani usazeniny oxidů. Z povrchu se odstraňuje struska a řídí se doba prodlevy v roztaveném stavu, aby byla zachována kvalita.
Mezi klíčové kroky přípravy patří:
- Předehřev forem a nástrojů
- Řízení teploty tavení
- Měření správného objemu taveniny
Tyto kroky vytvářejí základ pro stabilní výsledky lití.
Lití a působení tlaku
Roztavený kov se nalévá přímo do otevřené dutiny formy působením gravitace. Tento krok se liší od metod vysokotlakého lití tím, že kov proudí nízkou rychlostí. Nízká turbulence pomáhá omezit množství uzavřeného vzduchu.
Po nalití se forma uzavře a aktivuje se hydraulický lis. Lis vyvíjí vysoký tlak prostřednictvím razníku nebo přítlačných trnů. Tlak začíná působit ve chvíli, kdy kov začíná chladnout.
Působení tlaku plní několik funkcí:
- Vtlačuje kov do tenkých částí odlitku
- Kompenzuje objemové smrštění během chladnutí
- Zlepšuje kontakt s povrchem formy
Tlak je udržován, dokud není proces tuhnutí téměř dokončen.
Tuhnutí a vyjímání
Během procesu tuhnutí udržuje tlak kov hutný a zajišťuje jeho dostatečný přísun do všech míst. Zahřátá forma odvádí teplo řízenou rychlostí. Tento rychlý odvod tepla vytváří jemnozrnnou strukturu.
Tlak se udržuje, dokud odlitek nedosáhne dostatečné pevnosti. Příliš brzké uvolnění tlaku může způsobit vznik vnitřních dutin nebo povrchových vad. Klíčovou roli hraje načasování.
Jakmile odlitek ztuhne, forma se otevře a začíná proces vyjímání. Vyhazovací trny vytlačí díl z dutiny formy, aniž by jej poškodily. Díl je zkontrolován a v případě potřeby se odstraní přebytečný kov. Tato fáze završuje cyklus, který spojuje odlévání a kování do jednoho procesu.
Materiály používané při lití s dotlakem (squeeze casting)
Hliník a jeho slitiny
Při této metodě lití se nejčastěji používá hliník a slitiny hliníku. Vyznačují se vysokým poměrem pevnosti k hmotnosti, dobrou odolností proti korozi a vynikajícím přenosem tepla.
Mezi běžné typy patří slitiny Al-Si a Al-Mg. Tyto slitiny dobře vyplňují formu a dobře reagují na tlak, což snižuje pórovitost. Tepelné zpracování lze rovněž využít ke zvýšení pevnosti a únavové životnosti.
Hliníkové slitiny se často používají u automobilových kol, bloků motorů a konstrukčních skříní. Pokud jsou vyžadovány úzké tolerance a minimální nároky na obrábění, zůstává hliník první volbou.
Hořčík a slitiny hořčíku
Hořčík a jeho slitiny se volí v případech, kdy je klíčové snížení hmotnosti. Hořčík váží přibližně o třetinu méně než hliník, což je výhodné pro součásti v automobilovém a leteckém průmyslu.
Lití s dotlakem (squeeze casting) zlepšuje vlastnosti slitin hořčíku tím, že omezuje smršťování a vady způsobené plyny. To je obzvláště důležité, protože hořčík během tuhnutí rychle reaguje.
Součásti ze slitin hořčíku se často vyskytují u prvků řízení, rámů sedadel a krytů elektroniky. Pečlivá regulace teploty a vhodná konstrukce formy pomáhají předcházet oxidaci a vzniku trhlin během procesu.
Vlastnosti a výhody lití s dotlakem (squeeze casting)
Mechanické vlastnosti a mikrostruktura
Tento proces zajišťuje lepší mechanické vlastnosti, protože tlak nutí roztavený kov rovnoměrně tuhnout. Tento účinek zjemňuje zrnitost a vytváří stejnorodou mikrostrukturu.
Jemnější zrnitost zvyšuje houževnatost a tažnost. Zlepšuje také odolnost proti opotřebení, což součástem pomáhá zvládat opakované zatížení a tření. Tyto vlastnosti jsou důležité pro díly vystavené namáhání, teplu nebo pohybu.
Tlak během tuhnutí omezuje vznik slabých míst způsobených nerovnoměrným chlazením. Výsledkem je vyrovnanější pevnost v celém objemu součásti, nejen v silnostěnných oblastech. Tato stejnorodost přispívá ke spolehlivosti konstrukčních a nosných prvků.
Mezi klíčové mechanické přínosy patří:
- Vyšší pevnost v tahu
- Lepší únavová životnost
- Vyšší tažnost a houževnatost
Porozita a kvalita povrchu
Lití s dotlakem (squeeze casting) zajišťuje nízkou porozitu protože tlak během chladnutí doplňuje roztavený kov do míst, kde dochází ke smršťování. Tím se omezuje porozita způsobená smrštěním, která často oslabuje součásti vyrobené jinými metodami lití.
Nízká porozita zvyšuje pevnost a usnadňuje tepelné zpracování i svařování. Snižuje také riziko netěsností u dílů, které musí být tlakotěsné. Proces eliminuje vady způsobené uzavřeným plynem, jež jsou běžné u vysokorychlostního tlakového lití.
Proces rovněž zlepšuje kvalitu povrchu. Kov zůstává v těsném kontaktu s formou, což vytváří hladkou a rovnoměrnou povrchovou strukturu. Výsledkem je méně vad, jako jsou studené spoje, stopy po proudění taveniny nebo povrchové trhliny.
Lepší kvalita povrchu snižuje potřebu dodatečného obrábění. To šetří čas a snižuje náklady na konečnou úpravu.
Rozměrová přesnost a hustota
Vysoké rozměrové přesnosti je dosaženo díky tomu, že kov tuhne pod řízeným tlakem. Forma zůstává během chladnutí zcela zaplněná, což omezuje deformace a nerovnoměrné smršťování.
Vysoký tlak vytváří díly s vysokou hustotou a minimem vnitřních dutin. Hutný materiál zvyšuje pevnost a zajišťuje stálé vlastnosti při zatížení. Rovněž umožňuje splnit požadavky na úzké tolerance.
Výroba s tvarem blízkým konečnému (tzv. „near-net-shape“) umožňuje omezit nutnost následného obrábění. Prvky, jako jsou žebra, výstupky a silnostěnné části, se vytvářejí s vyšší přesností a ostrostí tvarů.
Mezi výhody z hlediska rozměrů patří:
- Stabilní geometrie dílu
- Úzké tolerance
- Menší odchylky mezi jednotlivými odlitky
Srovnání s metodami HPDC a kováním
Tlakové lití (HPDC)
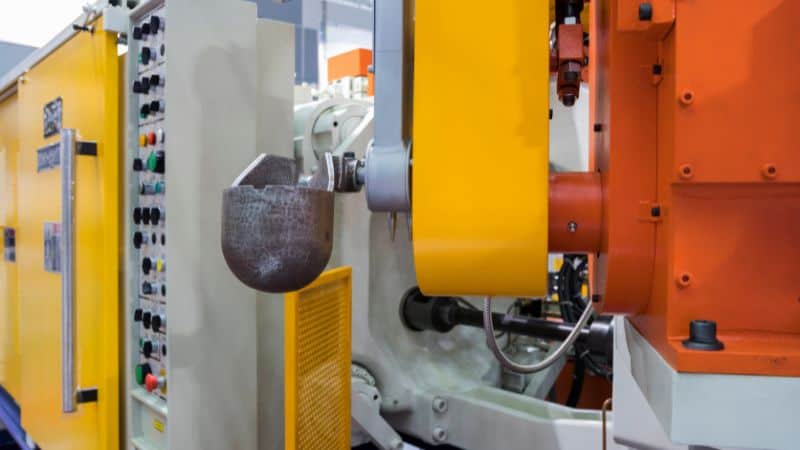
Tlakové lití (HPDC) je navrženo pro rychlost. Roztavený kov je do formy vtlačován extrémní rychlostí, což umožňuje rychle a přesně vyrábět miliony složitých tenkostěnných dílů, jako jsou například kryty elektroniky.
Tato schopnost sériové výroby však přináší určitý kompromis. Turbulentní proudění uzavírá uvnitř dílu drobné vzduchové bubliny, čímž vzniká poréznost. Kvůli této poréznosti jsou díly z HPDC méně pevné, křehčí a obvykle je nelze tepelně zpracovávat.
Lití s dotlakem (squeeze casting) je zaměřeno na pevnost. Forma se plní pomalu, aby se zabránilo uzavření vzduchu, a následně se během tuhnutí kovu působí vysokým dotlakem. Výsledkem je díl, který je téměř celistvý, hutný a pevný – podobně jako výkovek. Díky této hustotě jej lze tepelně zpracovat a dosáhnout tak ještě lepších vlastností.
Konvenční kování
Proces kování tvaruje pevný nebo polotuhý kov pomocí tlakové síly. Výsledkem je vynikající pevnost a odolnost proti únavě materiálu, jelikož struktura zrn kovu kopíruje obrysy součásti.
Naproti tomu proces lití s dotlakem (squeeze casting) vychází z roztaveného kovu, nikoli z pevného polotovaru. Umožňuje výrobu dílů s tvarem blízkým konečnému (tzv. near-net shape) a s menším odpadem materiálu. Snadněji lze dosáhnout složitých geometrií bez nutnosti náročného obrábění.
Kování je obvykle spojeno s vyššími náklady na nástroje a přípravu výroby a klade větší omezení na geometrii dílů. Lití s dotlakem představuje rovnováhu mezi vynikajícími mechanickými vlastnostmi (blížícími se vlastnostem výkovků) a geometrickou flexibilitou běžného lití. To je výhodné zejména u hliníkových dílů, které vyžadují vysokou strukturální celistvost i detailní prvky.
Využití lití s dotlakem
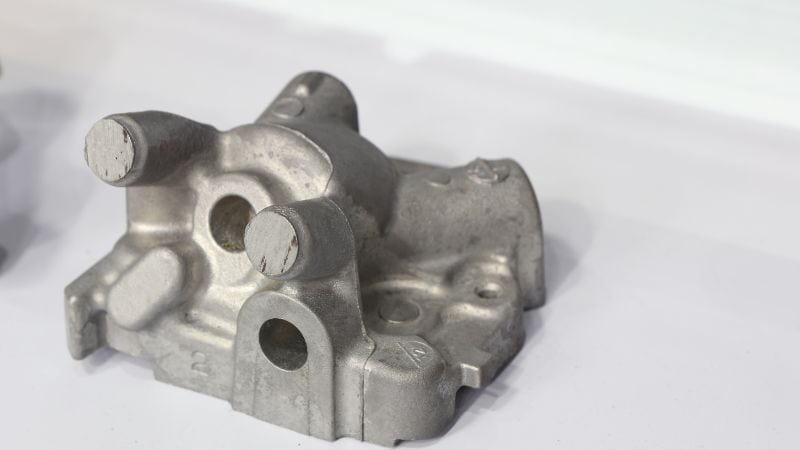
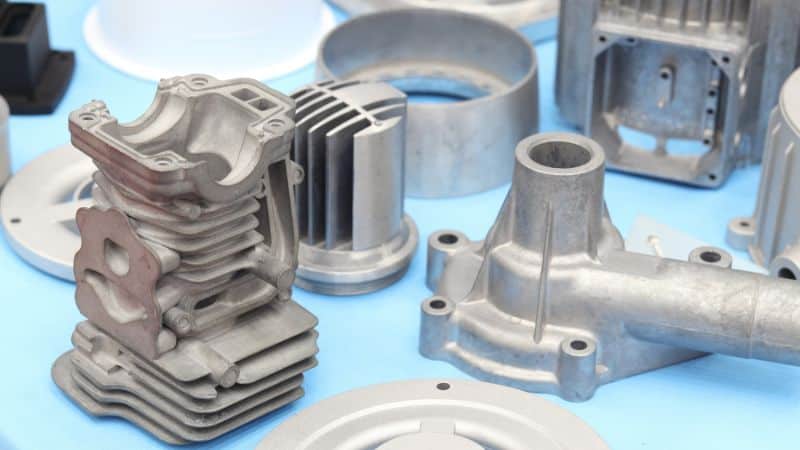
- Automobilový průmysl Komponenty: Používá se pro kritické, vysoce namáhané díly, jako jsou těhlice řízení, písty, bloky motorů a konstrukční skříně, které těží z vysoké únavové pevnosti, tepelné odolnosti a hutné mikrostruktury.
- Letecký průmysl a obranné systémy: Klíčové pro výrobu lehkých, avšak vysoce pevných konstrukčních součástí, skříní a specializovaných dílů, jako jsou minometné granáty, kde jsou spolehlivost, opakovatelný výkon a přísné dodržování bezpečnostních norem naprostou nutností.
- Průmyslové stroje a hydraulika: Ideální pro výrobu robustních a složitých dílů, jako jsou tělesa čerpadel, bloky ventilů, hydraulické komponenty a skříně strojů, které vyžadují rozměrovou přesnost, tlakovou těsnost a dlouhou životnost v náročných provozních podmínkách.
Odborníci na tlakové lití jsou vám k dispozici
Lití s dotlakem (squeeze casting) představuje přelomový hybridní výrobní proces, který kombinuje geometrickou svobodu lití s celistvostí materiálu typickou pro kování.
Společnost Moldie, jakožto zkušený hráč v oboru tlakového lití, dokáže tuto strategii hladce integrovat do výrobního procesu, čímž zajistí lepší poměr pevnosti k hmotnosti, snížení výskytu skrytých vad a minimalizaci nutnosti následného opracování.
Neváhejte tedy a kontaktujte nás ještě dnes. Nechte společnost Moldie, aby vám nabídla své špičkové služby v oblasti tlakového lití.
Často kladené otázky
Co bych měl zvážit jako první při rozhodování mezi technologií „squeeze casting“ a ostatními metodami tlakového lití?
Rozhodujícím faktorem je často složitost dílu a výtěžnost materiálu. Pokud má součást složité vnitřní kanálky, tenké stěny v kombinaci se silnými částmi nebo detailní prvky, jejichž výroba z výkovku by vyžadovala rozsáhlé obrábění, je vhodnější metoda lití s dotlakem (squeeze casting). Pokud je geometrie jednodušší, ale vyžaduje se absolutně nejlepší průběh vláken materiálu a směrová pevnost, zůstává výhodnější kování. Dalším klíčovým faktorem je množství odpadního materiálu (kterého je u metody squeeze casting méně).
Lze metodu squeeze casting využít pro velkosériovou výrobu malých součástek?
Obvykle ne. Výrobní cyklus je zpravidla pomalejší než u klasického vysokotlakého lití (HPDC), což činí tuto metodu méně ekonomickou pro velmi vysoké objemy výroby malých, tenkostěnných dílů. Její výhody se nejlépe uplatní u větších, konstrukčně významných součástí, kde výsledné vlastnosti materiálu ospravedlňují délku výrobního cyklu.
Je u dílů vyrobených metodou squeeze casting nezbytné tepelné zpracování po odlití?
Záleží na požadované specifikaci. Ačkoliv vynikající celistvost struktury těchto odlitků umožňuje efektivní tepelné zpracování bez rizika vzniku puchýřů, mnoho aplikací přesto vyžaduje vytvrzení (např. stav T5 nebo T6) pro dosažení maximální pevnosti, což tepelné zpracování vyžaduje.