
Parlando di pressofusione, i materiali più comuni che vengono in mente sono metalli come alluminio e zinco. Esistono però anche altri materiali con vantaggi specifici, tra cui l’ottone.
Questo articolo offre una panoramica sulla pressofusione dell’ottone, illustrando il processo, le leghe più utilizzate e i vantaggi distintivi che inducono le aziende a scegliere l’ottone rispetto ad altri metalli.
Panoramica sulla pressofusione dell’ottone
In sostanza, la pressofusione dell’ottone è un tipo di pressofusione che forma i pezzi iniettando ottone fuso ad alta pressione in stampi in acciaio temprato.
A differenza dei metodi di fusione tradizionali dell’ottone, la pressofusione utilizza stampi riutilizzabili. Questo approccio supporta volumi di produzione maggiori e una qualità costante.
Caratteristiche principali della pressofusione dell’ottone
La pressofusione dell’ottone combina resistenza, durata e precisione. Queste caratteristiche la distinguono dagli altri metodi di fusione dei metalli.
Le caratteristiche principali includono:
- Resistenza alla corrosione, utile in ambienti umidi o aggressivi
- Buona resistenza all’usura, utile per le parti mobili
- Prestazioni stabili a temperature elevate
- Elevata conducibilità elettrica per connettori e contatti
- Finitura superficiale liscia, che riduce le lavorazioni meccaniche aggiuntive
Pressofusione dell’ottone a confronto con altri metodi di fusione dei metalli
Questo tema può essere suddiviso in due confronti: ottone rispetto ad altri materiali e pressofusione dell’ottone rispetto ad altre tecniche di fusione dell’ottone.
La pressofusione dell’ottone si differenzia dalla fusione in sabbia e per gravità per velocità e precisione. La pressofusione utilizza la pressione, mentre gli altri metodi si basano principalmente sulla gravità.
Rispetto alla pressofusione dell’alluminio, quella dell’ottone avviene a temperature più elevate. L’ottone costa più dell’alluminio, ma in molti impieghi offre maggiore resistenza alla corrosione e resistenza meccanica.
Pressofusione dell’ottone e del rame: comprendere la differenza
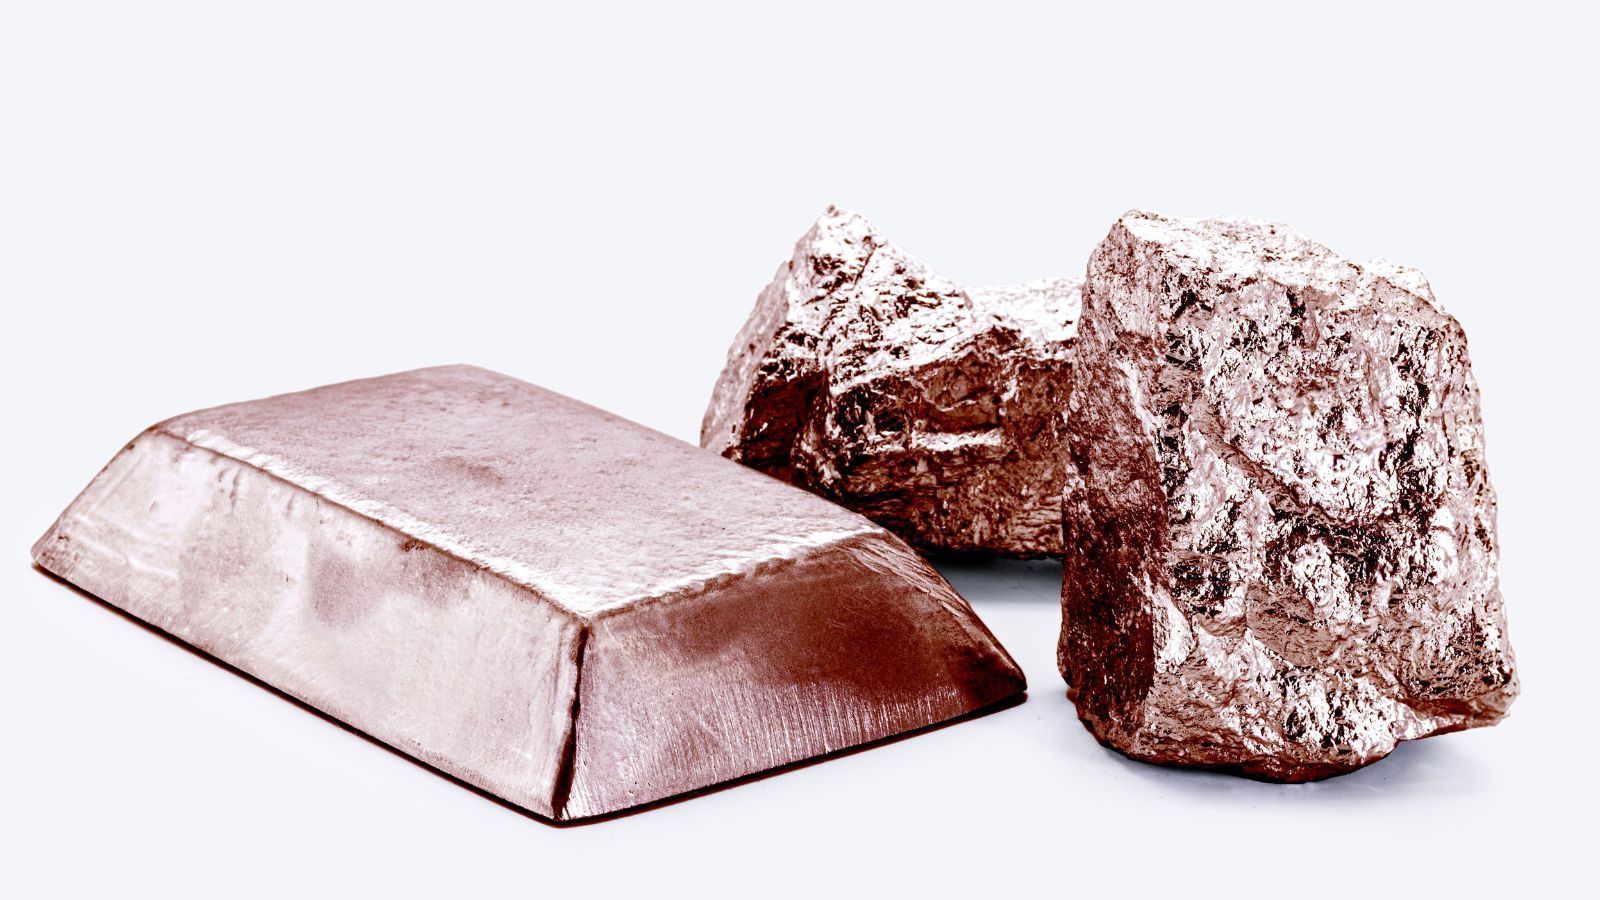
Sebbene l’espressione “pressofusione del rame” venga spesso usata come termine generico per tutte le leghe a base di rame, esiste una differenza significativa tra la pressofusione dell’ ottone (una lega di rame e zinco) e quella del rame puro (o delle leghe ad alto contenuto di rame e silicio). Comprendere queste differenze è fondamentale per gli ingegneri che devono scegliere tra conducibilità e durata.
Composizione dei materiali e colabilità
- Pressofusione dell’ottone: L’ottone è una lega composta principalmente da rame e zinco. L’aggiunta di zinco abbassa notevolmente il punto di fusione e aumenta la fluidità del metallo. L’ottone risulta così molto più facile da fondere e consente una maggiore durata dello stampo e un migliore riempimento delle cavità complesse.
- Pressofusione del rame: La fusione del rame puro è estremamente impegnativa. Il rame ha un punto di fusione molto più elevato dell’ottone (circa 1.084°C o 1.984°F). Questo calore estremo provoca un forte “shock termico” sugli stampi per pressofusione, causando la rapida formazione di reticoli di cricche termiche nell’acciaio per utensili. Di conseguenza, la pressofusione del rame puro è rara e spesso limitata ad applicazioni specializzate.
Proprietà meccaniche e fisiche
La scelta tra ottone e rame dipende spesso dal compromesso tra resistenza e conducibilità:
- Resistenza e lavorabilità (vince l’ottone): Le leghe di ottone sono notevolmente più dure e resistenti del rame puro. Offrono una resistenza a trazione superiore e sono più facili da lavorare meccanicamente (forare, filettare o tagliare) senza impastare gli utensili.
- Conducibilità (vince il rame): Il rame puro è il riferimento per la conducibilità elettrica e termica (100% IACS). Anche se l’ottone è conduttivo, lo zinco ne riduce le prestazioni elettriche. Se la funzione principale del pezzo è trasmettere elettricità con una resistenza minima, è preferibile il rame puro, nonostante le difficoltà produttive.
Impatto sui costi
In genere la pressofusione dell’ottone è più conveniente di quella del rame per due motivi:
- Costo delle materie prime: Lo zinco costa meno del rame, perciò la lega di ottone è meno costosa per libbra rispetto al rame puro.
- Durata delle attrezzature: Poiché il rame richiede temperature più elevate, gli stampi in acciaio si deteriorano molto più rapidamente. Uno stampo per la pressofusione del rame puro può durare solo poche migliaia di colpi, mentre uno stampo per l’ottone può durare decine di migliaia di cicli, ammortizzando notevolmente il costo delle attrezzature.
Tipi di leghe di ottone utilizzate nella pressofusione
La scelta della lega di ottone corretta influisce direttamente sulla resistenza a trazione, sulla resistenza alla corrosione e sulle prestazioni a lungo termine del componente. I produttori utilizzano soprattutto leghe base rame-zinco (in genere 55–60% di rame), nelle quali lo zinco aggiunto migliora la fluidità per riempire con precisione lo stampo e abbassa il punto di fusione.
In base all’esposizione del progetto a carichi, umidità o sostanze chimiche, i progettisti scelgono in genere tra le seguenti leghe standard per pressofusione:
- Ottone 380: Offre eccellente tenuta alla pressione e resistenza alla corrosione. È la scelta standard per corpi valvola, raccordi per fluidi e alloggiamenti per pompe.
- Ottone rosso (C83600): Ha un contenuto di rame superiore rispetto all’ottone standard, è facile da fondere ed eccezionalmente lavorabile meccanicamente. È molto utilizzato per rubinetti, raccordi idraulici e ferramenta decorativa.
- Ottone navale (C46400): È arricchito con stagno per offrire una maggiore resistenza alla dezincificazione in acqua salata e negli ambienti marini.
- Rame-zinco standard (C85700, C85800, C86500, C87800): Questi gradi fondamentali offrono un eccellente equilibrio tra resistenza strutturale e resistenza all’usura per i componenti meccanici di uso comune.
- Rame-zinco-manganese (C99700, C99750): Queste leghe di qualità superiore contengono manganese, che aumenta notevolmente tenacità e resistenza a trazione. Sebbene siano leggermente più costose, sono necessarie per pezzi per impieghi gravosi sottoposti a urti, carichi elevati o sollecitazioni meccaniche ripetute.
Processo di produzione dei getti pressofusi in ottone
Principi del processo di pressofusione dell’ottone
Il processo di pressofusione dell’ottone è progettato per produrre rapidamente grandi volumi di componenti quasi finiti. Invece di affidarsi alla gravità, inietta ottone fuso ad alta pressione in stampi su misura in acciaio temprato e preriscaldato.
Poiché il metallo viene spinto in ogni cavità dello stampo, si raffredda e solidifica rapidamente assumendo forme precise e ricche di dettagli in pochi secondi. Questo ciclo automatizzato ad alta velocità consente produzioni continue e altamente ripetibili, con pezzi uniformi che richiedono lavorazioni secondarie o successive minime.
Macchine per pressofusione a camera fredda
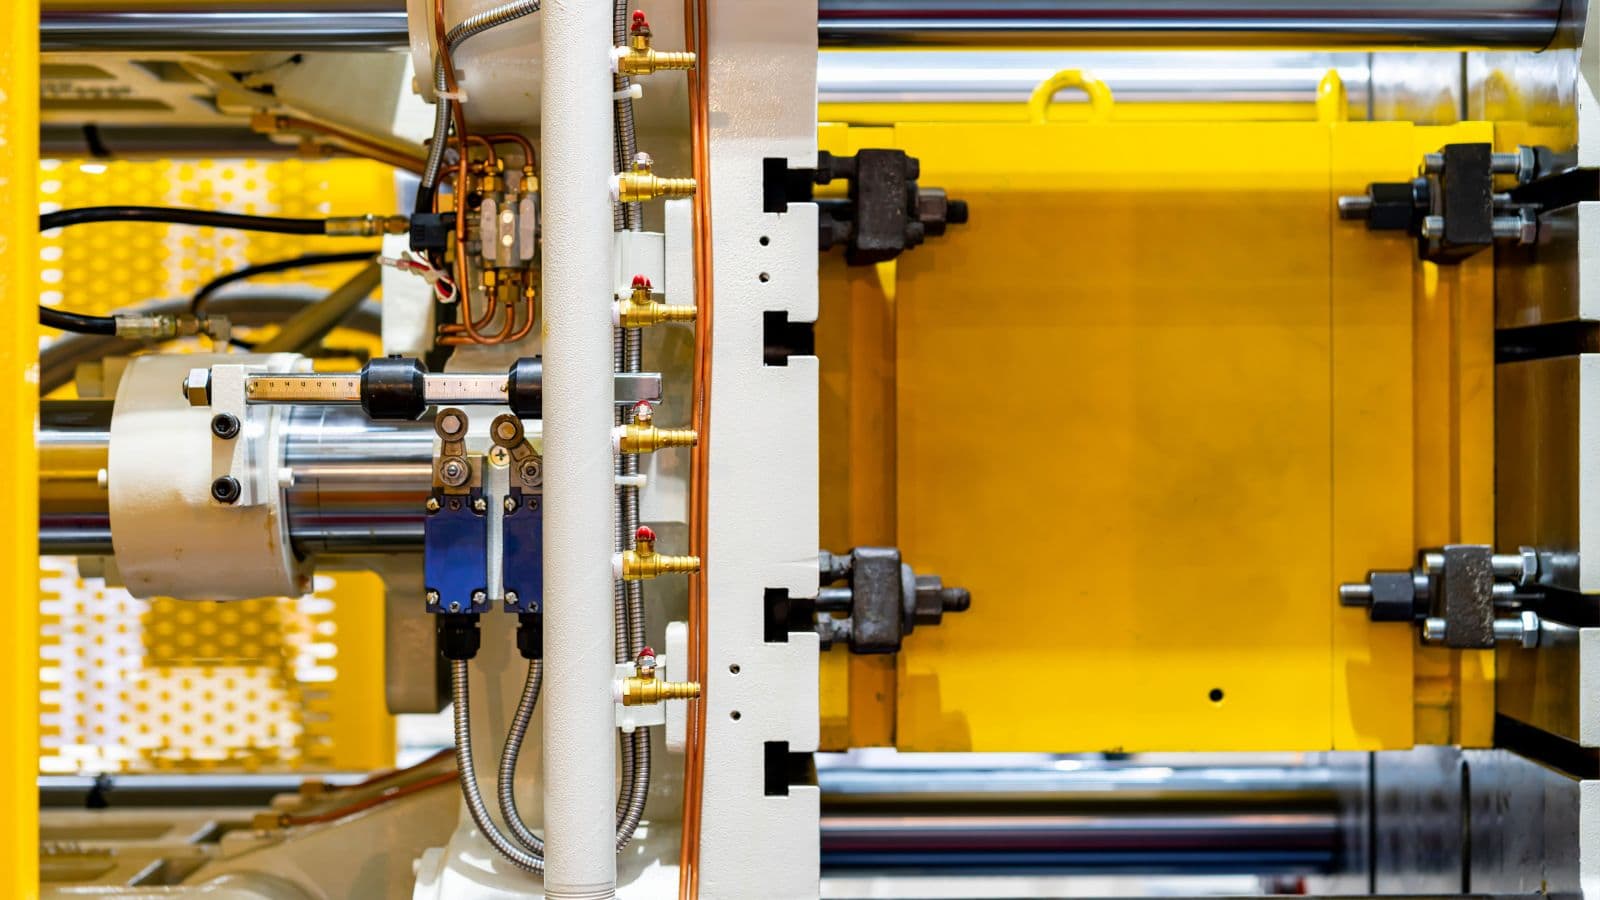
Poiché le leghe di ottone hanno temperature di fusione notevolmente superiori a quelle dell’alluminio o dello zinco, richiedono attrezzature specializzate per la pressofusione a camera fredda . Per evitare danni termici ai macchinari, questi sistemi avanzati mantengono il metallo fuso fuori dal sistema di iniezione fino all’istante esatto della colata.
Grazie a componenti robusti in acciaio temprato e a forze di chiusura molto elevate, le macchine a camera fredda possono lavorare con costanza assoluta diverse leghe di ottone impegnative.
Vantaggi della pressofusione dell’ottone
La pressofusione dell’ottone offre prestazioni elevate quando sono importanti durata, precisione e proprietà costanti. È adatta ad ambienti impegnativi, requisiti dimensionali rigorosi e produzioni uniformi ad alto volume.
Resistenza alla corrosione e all’usura
L’ottone resiste alla corrosione causata da acqua, aria e molti agenti chimici. Si comporta bene sia in ambienti interni sia all’aperto, senza rivestimenti aggiuntivi.
La lega offre anche una buona resistenza all’usura. I componenti mobili prodotti mediante pressofusione dell’ottone mantengono la forma anche dopo utilizzi ripetuti, poiché l’ottone sopporta l’attrito meglio di molti metalli più morbidi.
Proprietà elettriche e termiche
L’ottone offre una conducibilità elettrica affidabile. I produttori lo impiegano per componenti che richiedono un flusso di corrente costante. Bilancia conducibilità e resistenza, aiutando i pezzi a mantenere la forma durante l’uso.
Il materiale resiste bene anche alla temperatura. L’ottone sopporta calore più elevato dello zinco e dell’alluminio senza perdere resistenza.
Efficienza produttiva e precisione dimensionale
La pressofusione dell’ottone ad alta pressione è progettata per garantire uniformità nei grandi volumi e offre diversi vantaggi produttivi che riducono i costi una volta realizzato lo stampo su misura. L’eccellente fluidità dell’ottone fuso permette di riempire con precisione cavità complesse.
- Finiture superficiali eccellenti: I pezzi escono dallo stampo con una finitura liscia, riducendo notevolmente tempi e costi di lucidatura secondaria o di trattamenti superficiali.
- Precisione con forme quasi finite: Il processo consente di realizzare facilmente pareti sottili e geometrie complesse, mantenendo tolleranze dimensionali ristrette che riducono la necessità di lavorazioni meccaniche successive alla fusione.
- Ripetibilità ad alto volume: I controlli automatici del ciclo assicurano che tutti i pezzi di una grande serie mantengano la stessa forma, dimensione e integrità strutturale.
- Riduzione degli sprechi di materiale: Poiché i pezzi vengono fusi con dimensioni molto vicine a quelle finali, gli scarti di materiale sono minimi e il budget di produzione viene utilizzato in modo efficiente.
Applicazioni della pressofusione dell’ottone
I vantaggi specifici della pressofusione dell’ottone la rendono adatta a prodotti che richiedono resistenza, precisione e prestazioni costanti. Molti settori utilizzano getti in ottone per componenti esposti a calore, umidità, usura e carichi elettrici.
Valvole e componenti idraulici
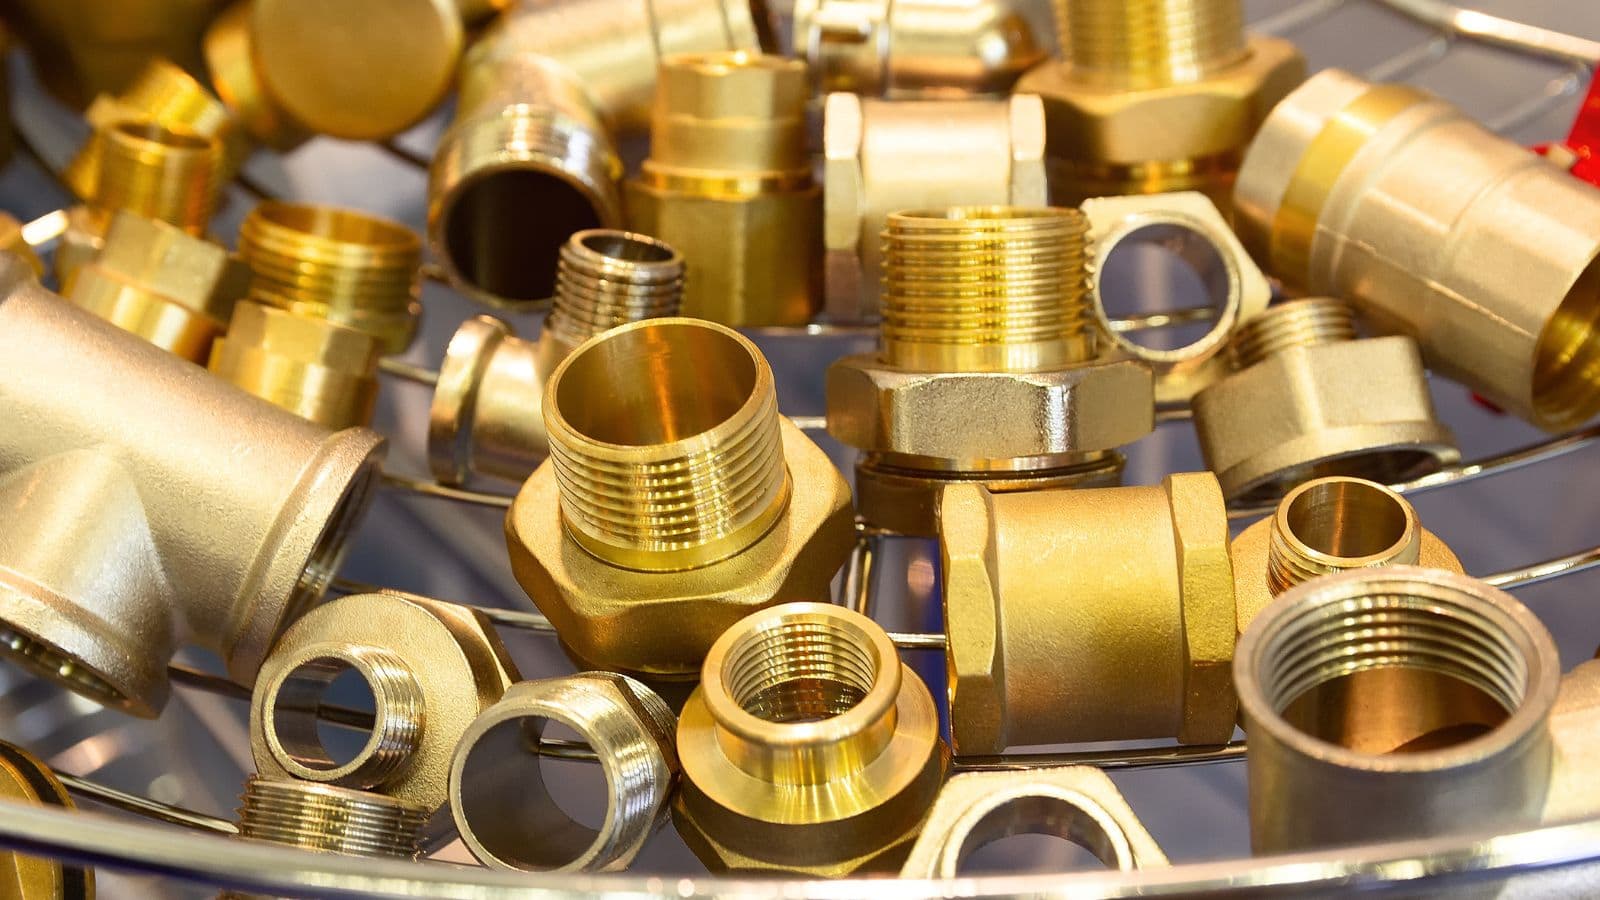
I produttori utilizzano getti pressofusi in ottone per valvole, raccordi e componenti idraulici che devono garantire una buona tenuta e durare per anni. L’ottone resiste alla corrosione causata da acqua, vapore e molti agenti chimici, ed è quindi adatto sia agli impianti interni sia agli impieghi all’aperto.
I getti in ottone mantengono inoltre tolleranze ristrette, aiutando a controllare flusso e pressione nelle apparecchiature di controllo e nei dispositivi antincendio. Le superfici lisce riducono le perdite e limitano l’usura delle guarnizioni.
Tra i prodotti comuni vi sono:
- Valvole a sfera e a saracinesca
- Raccordi e adattatori per tubazioni
- Corpi e alloggiamenti per contatori
Corpi illuminanti e ferramenta decorativa
La pressofusione dell’ottone consente di realizzare forme dettagliate con bordi netti. È importante per corpi illuminanti e ferramenta decorativa , nei quali aspetto e accoppiamento sono entrambi essenziali. I progettisti usano l’ottone per creare pareti sottili, motivi dettagliati e superfici lisce.
I pezzi in ottone si prestano a molte finiture, come lucidatura, placcatura o verniciatura. Questa versatilità si adatta sia agli stili moderni sia a quelli classici. Il materiale offre inoltre peso e resistenza, aiutando i corpi illuminanti a mantenere la stabilità nel tempo.
Gli impieghi tipici includono:
- Basi e bracci per lampade
- Maniglie e serrature per porte
- Elementi decorativi architettonici
Connettori elettrici e involucri
Gli impianti elettrici richiedono spesso componenti che conducano corrente e resistano al calore. L’ottone offre una conducibilità elettrica costante e mantiene la forma sotto carico. È quindi adatto a connettori elettrici e involucri.
I getti in ottone più comuni comprendono:
- Morsettiere e capicorda
- Componenti di messa a terra
- Involucri protettivi per apparecchiature di controllo
La pressofusione consente di ottenere punti di contatto precisi e pareti di spessore uniforme. Queste caratteristiche migliorano l’accoppiamento e riducono la resistenza elettrica. Come già detto, l’ottone resiste anche alla corrosione e protegge i collegamenti in ambienti umidi o aggressivi.
Componenti automobilistici e per motori
I motori automobilistici e industriali utilizzano getti pressofusi in ottone nei meccanismi esposti a forte usura e calore. L’ottone sopporta l’attrito meglio di molti metalli morbidi, caratteristica utile per pulegge per cuscinetti, boccole e componenti per motori.
La pressofusione consente di ottenere forme ripetibili adatte ad assiemi complessi. Tolleranze ristrette aiutano a ridurre vibrazioni e rumore. In generale, l’ottone si comporta bene vicino ai motori e nei sistemi in movimento, per esempio in:
- Gabbie per cuscinetti e pulegge
- Componenti per il controllo dei fluidi
- Alloggiamenti e supporti per sensori
Conclusione
Né comune né esotica, la pressofusione dell’ottone occupa una nicchia importante nel mondo della produzione. Richiede temperature di lavorazione più elevate e un investimento iniziale maggiore rispetto ad alcune alternative, ma offre vantaggi considerevoli nelle applicazioni adatte.
Per ingegneri e progettisti che affrontano ambienti aggressivi, necessitano di conducibilità elettrica o desiderano un’estetica di pregio, la pressofusione dell’ottone resta una soluzione potente e affidabile, giustificata quando le prestazioni non possono essere compromesse.
Domande frequenti
La pressofusione dell’ottone costa più degli altri processi di pressofusione?
In genere sì. Il punto di fusione più elevato dell’ottone richiede macchine specializzate a camera fredda e acciai per utensili più robusti, aumentando i costi iniziali delle attrezzature e dello stampo. Tuttavia, nelle produzioni ad alto volume che richiedono proprietà specifiche, come resistenza alla corrosione o resistenza meccanica, il costo per pezzo diventa molto competitivo e spesso elimina la necessità di costosi rivestimenti o lavorazioni secondarie richiesti da altri metalli.
Quali sono i tempi tipici per realizzare uno stampo per pressofusione dell’ottone?
I tempi di realizzazione delle attrezzature variano notevolmente in base alla complessità e alle dimensioni del pezzo, ma sono in genere compresi tra 6 e 12 settimane. Comprendono l’analisi di progettazione per la producibilità (DFM), la lavorazione degli stampi in acciaio temprato e la campionatura iniziale per verificare la precisione dimensionale. È una fase cruciale, poiché qualità e durata dello stampo incidono direttamente sul successo della produzione.
Quanto pesa un getto pressofuso in ottone rispetto a un pezzo simile in alluminio o zinco?
L’ottone è un materiale più denso. Un componente in ottone sarà notevolmente più pesante di un pezzo in alluminio con le stesse dimensioni e geometria e un po’ più pesante di uno in zinco. Questa maggiore densità contribuisce alla sensazione di solidità e alle proprietà di smorzamento meccanico, spesso desiderabili in ferramenta o maniglie di valvole. È però un fattore importante nei progetti sensibili al peso, come quelli automobilistici o aerospaziali.







