
El material de moldeo por fundición es uno de los principales factores que influyen en el proceso de fundición a presión. Estos materiales tienen que sobrevivir metal fundido, alta presión de inyección, y miles de ciclos de calefacción y refrigeración sin romper ni perder forma.
La elección correcta depende de propiedades materiales iguales a la aleación que se está lanzando, el volumen de producción y cómo se enfríe y se mantendrá la muerte durante su vida laboral.
Esta guía camina a través de lo que la herramienta tiene que soportar, cómo se comparan los grados de acero y las aleaciones especiales, y cómo las decisiones de diseño y mantenimiento protegen la matriz una vez que está en producción.
Fundición a presión Condiciones que deben soportar las herramientas
Un molde de fundición a presión trabaja en condiciones que pocas otras herramientas enfrentan. Cada ciclo trae metal fundido, alta presión, enfriamiento rápido y estrés mecánico en las mismas superficies de acero, miles de veces sobre.
Calor, Presión y Ciclismo Termal
- Alta presión de inyección: El metal fundido se ve obligado a la cavidad del molde en miles de psi, creando constante estrés mecánico.
- Ciclismo térmico: El die experimenta cambios rápidos y repetidos entre el calor extremo del metal fundido y el enfriamiento activo de canales internos.
- Comprobación de calor (La fatiga térmica): Esta fluctuación de temperatura implacable causa gradualmente grietas de superficie finas. Con el tiempo, estas grietas telégrafo sobre el casting terminado como líneas elevadas.
Supervivir estas tensiones térmicas depende en gran medida de la composición adecuada de la aleación y el tratamiento térmico preciso, en lugar de sólo el grado de acero.
Wear, Erosión y Resistencia a la Corrosión
- Erosión de alta velocidad: El metal fundido corriendo por las puertas y los corredores rápidamente se desgastan y redondean los bordes afilados si el acero es suave o mal endurecido.
- Ataque químico (Soldering): Los metales moldeados pueden unir químicamente o degradar la superficie de la muerte con el tiempo.
- Corrosión de aleación Específica: El aluminio es significativamente más agresivo químicamente hacia acero para herramientas que el zinc, haciendo la resistencia a la corrosión una prioridad máxima para los moldes fundición a presión de aluminio.
La alta resistencia al desgaste es esencial para mantener tolerancias estrechas y detalles de cavidad intrincados disparados después del disparo.
Cómo el material de la herramienta afecta la calidad de fundición y acabado de superficie
El material del molde controla directamente la calidad de la parte final. Cuán rápido el acero enfria el metal líquido afecta a la parte acabado superficial y contracción. Mientras tanto, su dureza y dureza aseguran que el molde mantiene su forma exacta después de miles de disparos.
Si un molde se suaviza o desarrolla grietas superficiales, producirá partes con acabados pobres y más defectos mucho antes de que la herramienta se rompa. Para decirlo simplemente: como el molde se desgasta, la calidad de fundición cae con él.
Inyectado a presión Mold Steel Grades and Other Mold Materials
Selección de acero de herramientas para las cavidades molde de fundición a presión generalmente baja a un puñado de grados probados, cada uno con fortalezas específicas. Mientras que los materiales especializados tienen su lugar, el trabajo caliente acero para herramientas domina la industria.
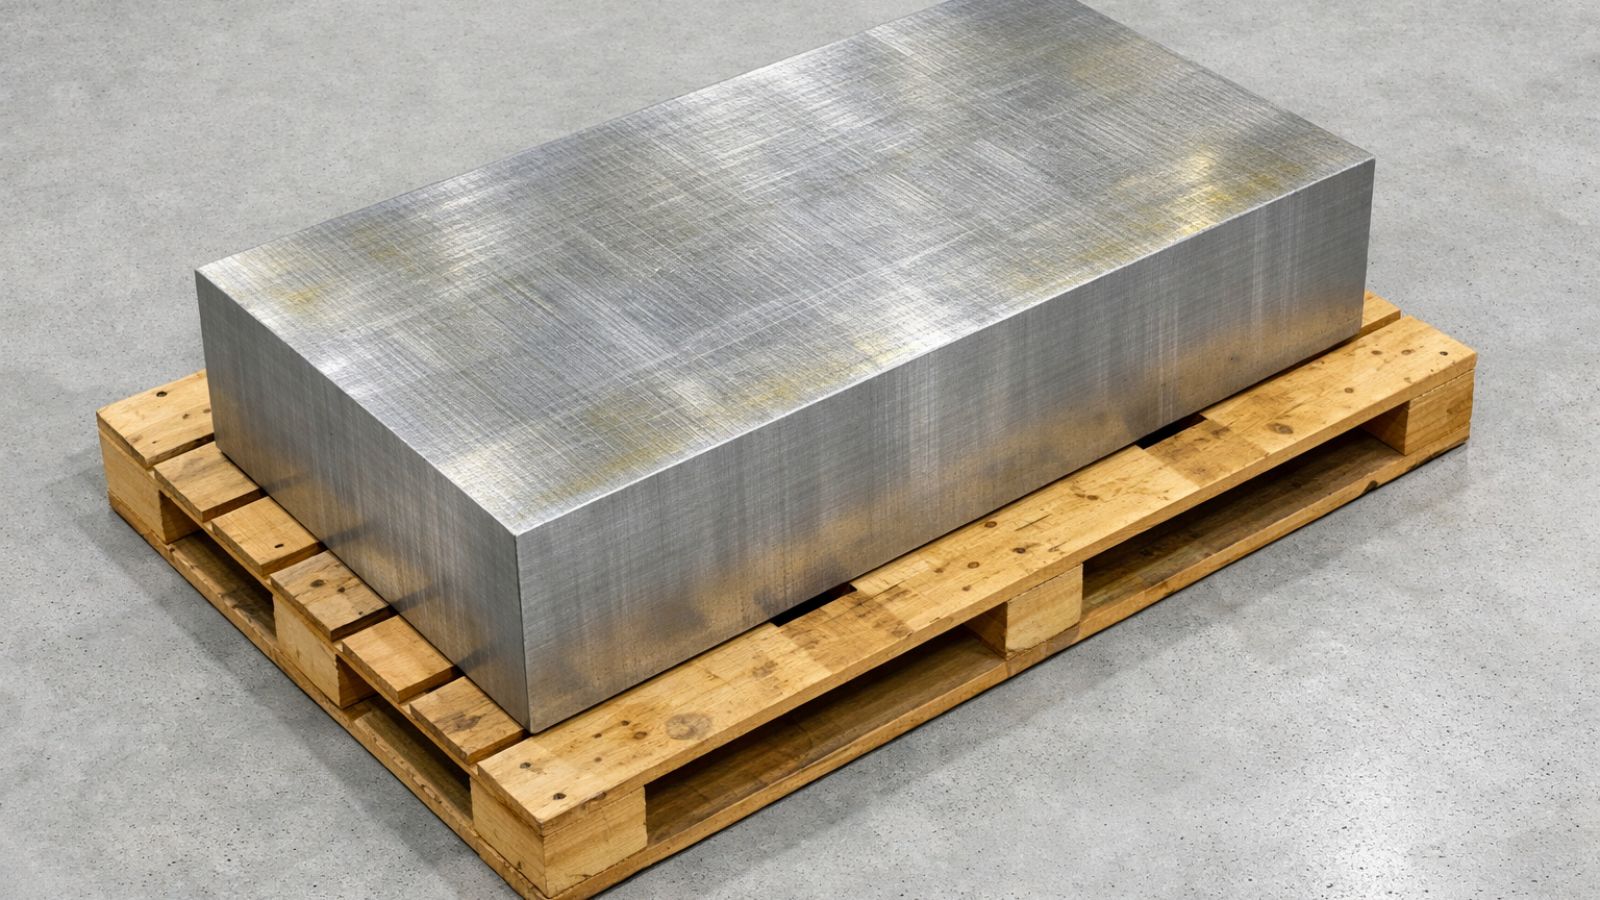
H13 y Equivalente Hot-Work Acero para herramientas
- H13 (DIN 1.2344): Este acero para herramientas es el estándar de la industria indiscutible para las cavidades y núcleos molde de fundición a presión. Ofrece un excelente equilibrio de resistencia a la fatiga térmica, resistencia y maquinabilidad en los niveles de dureza de trabajo.
- 8407 Acero para herramientas: Una variante premium y muy refinado de H13. Gracias a su control de química más estricto y una limpieza mejorada, es la opción principal para herramientas de aluminio de alto volumen donde la comprobación de calor es una preocupación importante.
- SKD61: Japón es casi equivalente a H13, comúnmente especificado por cadenas y fabricantes de suministros asiáticos.
P20, NAK80 y otros aceros pre-hardened
P20 y NAK80 son aceros pre endurecidos diseñados para plástico moldes de inyección, no fundición de metal.
Mientras que P20 se utiliza ocasionalmente para prototipos de bajo volumen fundición a presión para reducir costos y tiempos de plomo, no puede soportar fatiga térmica a largo plazo. NAK80 ofrece una excelente pulibilidad para acabados cosméticos, pero como P20, no es un sustituto directo de H13. Ni grado sobrevivirá ciclos térmicos sostenidos en la producción de aluminio o zinc muere.
Aleaciones de aluminio y cobre para carreras cortas y refrigeración local
- Moldes de aluminio: Máquinas de aluminio mucho más rápido que endurecido acero para herramientas, reduciendo significativamente el tiempo de plomo y los costos para moldes de prototipo o carreras muy cortas. Sin embargo, debido a que se agota rápidamente, no es completamente adecuado para la producción de alto volumen.
- Beryllium Copper: Conocido por su excepcional conductividad térmica. Rara vez se utiliza para un molde entero, pero con frecuencia se mecaniza en las inserciones de molde y pasador de núcleo (core pin) para tirar rápidamente el calor de secciones gruesas o núcleos profundos que son propensos a puntos calientes.
Selección de materiales para diferentes componentes de molde
Un molde de fundición a presión es un montaje complejo. Debido a que diferentes partes de la herramienta enfrentan cargas mecánicas y térmicas muy diferentes, los ingenieros especifican diferentes materiales para diversos componentes de molde para equilibrar el rendimiento y los costos de herramienta.
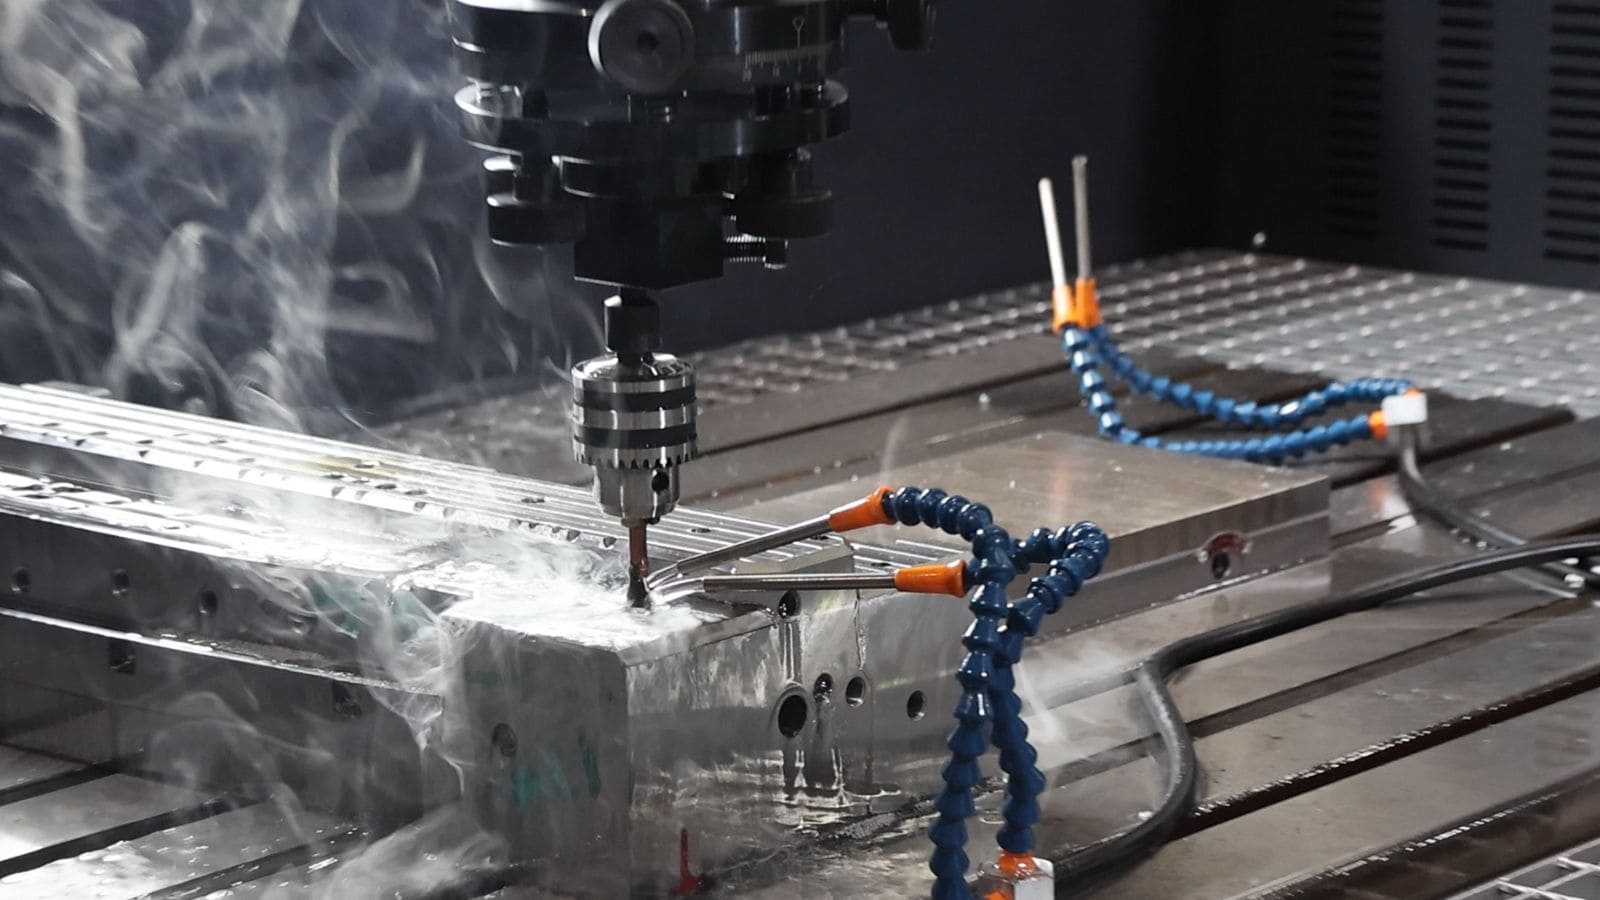
Cavity y Pasador de núcleo (core pin)
La cavidad muerta y pasador de núcleo (core pin) hacer contacto directo con la aleación. Estos componentes deben soportar altas temperaturas y la fuerza de metal fundido bajo alta presión.
Por lo tanto, se mecanizan exclusivamente de trabajo caliente premium acero para herramientas para resistir la fatiga térmica y la erosión.
Base de moldes y componentes estructurales
La base del molde sostiene los bloques de cavidad en su lugar y absorbe la inmensa fuerza de sujeción de la máquina. Debido a que estos moldes de acero estructural no tocan directamente el metal líquido, no requieren aceros caros de trabajo caliente.
Ya sea la construcción de un gran molde personalizado o un marco de matriz de unidad estandarizada, los fabricantes utilizan normalmente aceros pre- endurecidos como P20 o aceros de carbono medio para proporcionar resistencia a un menor costo.
Pasador eyector y Dies Trim
Los pines de eyección empujan físicamente la parte de metal solidificado fuera del molde. Requieren una resistencia extrema al desgaste para prevenir el galling y generalmente se hacen de SKD61 nitrided.
Una vez que se expulsa la parte, se utiliza una matriz de bordes separados en una prensa mecánica para eliminar a los corredores, los desbordamientos y el exceso de material. Debido a que el trim muere se enfrentan a una intensa vaina mecánica a temperatura ambiente, confían en aceros fríos de alta dureza (como D2 o SKD11) en lugar de aleaciones fundición a presión.
Selección de material para la aplicación de fundición
La selección de materiales moldeados requiere equilibrar la carga térmica de la aleación de fundición, el volumen de producción esperado y el presupuesto de su proyecto. Aquí está cómo navegar esa decisión.
Coincide con el Die to the Casting Alloy (Aluminum vs. Zinc)
- Aluminio & Magnesio: El aluminio tiene una alta temperatura de fusión y ataca químicamente el acero. Esto crea el estrés térmico extremo y los riesgos de corrosión, haciendo un trabajo caliente premium acero para herramientas (como H13 o 8407) combinado con cuidadoso tratamiento térmico estrictamente obligatorio. Magnesio se sienta ligeramente inferior térmicamente pero requiere un acero de alta calidad similar.
- Zinc (por ejemplo, Zamak 3): El zinc se derrite a una temperatura mucho menor. Este proceso «cooler» es significativamente más suave en la herramienta, lo que permite por mucho más tiempo vida útil del molde incluso al utilizar las calificaciones de acero estándar.
Cuenta para el volumen de producción y la geometría de parte
- Carreras de alto volumen: La producción masiva justifica el costo inicial del acero premium (como 8407) y el tratamiento térmico riguroso porque el costo de la herramienta se amortiza a través de cientos de miles de partes.
- Geometrías complejas: Partes con paredes delgadas o núcleos profundos y estrechos crean estrés térmico localizado. Esto a menudo dicta la necesidad de insertos de cobre de berilio especializados para prevenir manchas calientes, incluso si el resto del molde es estándar H13.
Elija entre Prototipo y Herramienta de Producción
- Moldes de prototipo: Si usted necesita validar un diseño de pieza de forma rápida y barata, los moldes de prototipos mecanizados de aluminio o de acero blando pre endurecido son ideales. Ellos cuestan menos y máquina más rápido, pero sólo durará para cortos.
- Molde de produccións: Una vez que el diseño de la pieza está bloqueado, invertir en el trabajo duro acero para herramientas es el único camino viable para la estabilidad dimensional a largo plazo y acabado superficial.
Design and Treatment Decisions to Protect the Die
El grado de acero establece el techo para la vida útil de la herramienta, pero el diseño de refrigeración, el tratamiento térmico y la ingeniería de superficie determinan si un molde alcanza ese techo.
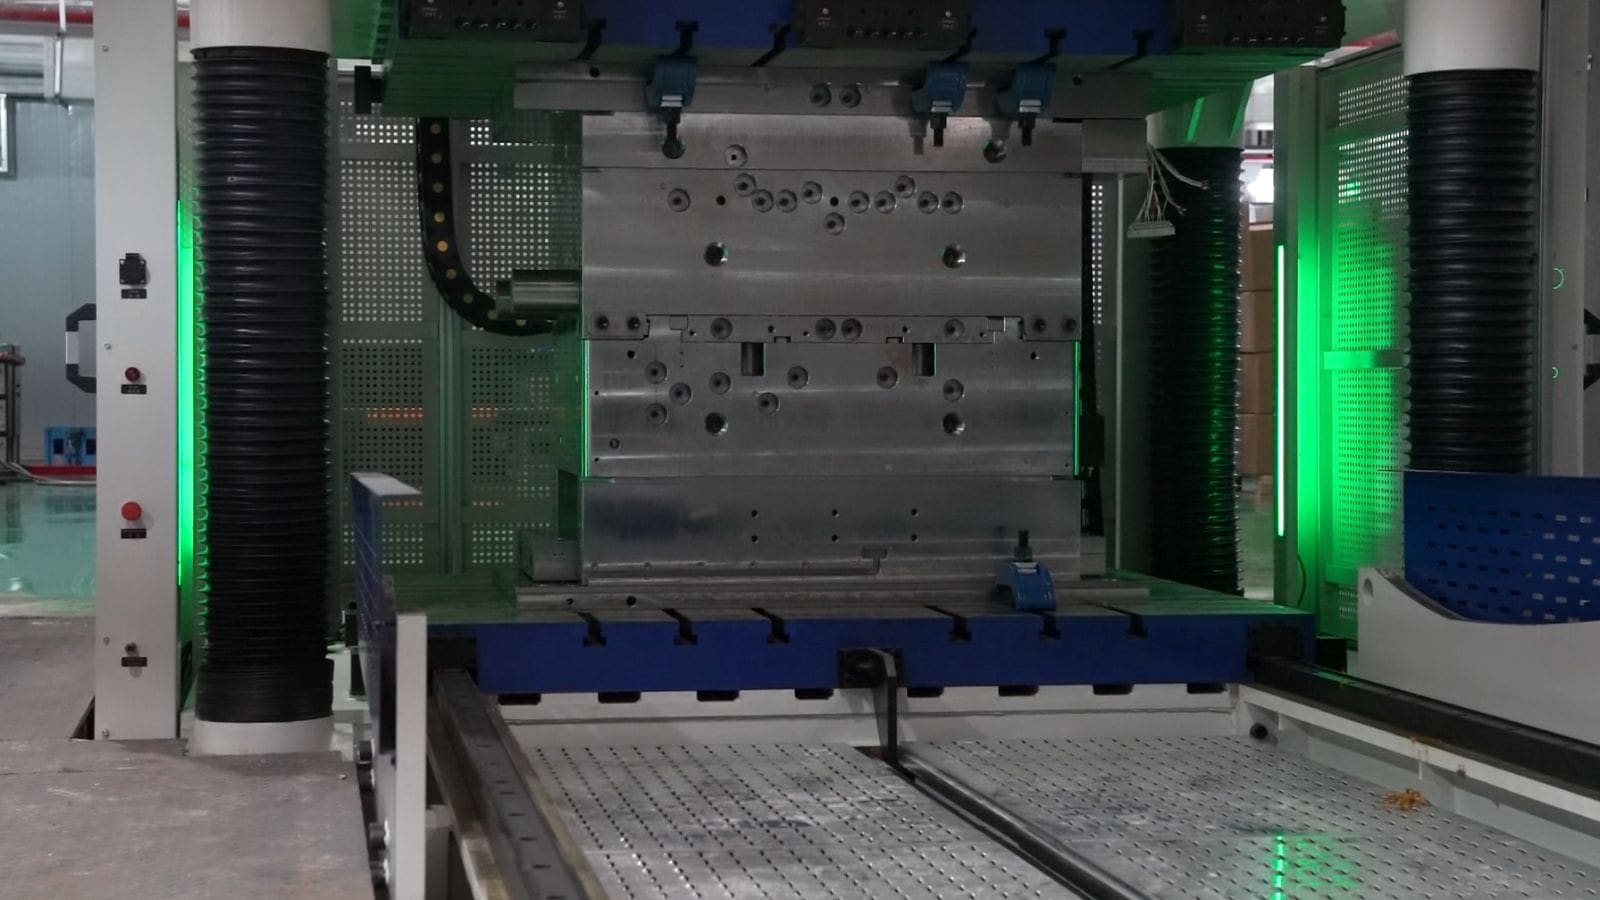
Diseños de refrigeración, equilibrio térmico y estrategia de inserción
Los canales de refrigeración colocados demasiado lejos de la superficie de cavidad reducen la eficiencia de enfriamiento y permiten que el calor se acumula de manera desigual, lo que acelera la fatiga térmica en puntos calientes. Enfriamiento equilibrado mantiene toda la cavidad del molde más cerca de una temperatura de muerte uniforme entre disparos.
Tratamiento de calor y control de dureza
Quenching y templado establecen la dureza y la dureza base del acero para herramientas antes del mecanizado final. Nitriding añade una capa de superficie endurecida después del mecanizado, mejorando la resistencia al desgaste y la resistencia a la comprobación de calor sin hacer que toda la parte brittle.
Ingeniería de superficie para desgaste y liberación
Los revestimientos PVD pueden reducir la soldadura y mejorar la liberación en fundición a presión de aluminio, ampliando intervalos entre limpiezas. Polacobilidad del acero base afecta a lo fino que un acabado superficial la cavidad puede sostener, lo que importa más sobre piezas cosméticas.
Maximice su inversión de herramientas con Moldie
Seleccionar el acero premium adecuado es el primer paso crítico para su proyecto, pero incluso los mejores materiales fallarán temprano sin una adecuada gestión térmica y mecanizado preciso.
En Moldie, puenteamos la brecha entre la ciencia material y la fabricación. Nuestro equipo de ingeniería utiliza avanzado Diseño molde de fundición a presión técnicas, incluyendo diseños optimizados de refrigeración y análisis de flujo de molde, para prevenir la comprobación de calor y maximizar la vida útil de su acero elegido. Del inicial DFM al mecanizado final de alto volumen troqueles de fundición a presión, aseguramos que su herramienta ofrece tolerancias ajustadas tiro después del disparo.
Listo para iniciar su próximo proyecto? Contacta con nuestro equipo de ingeniería hoy para un examen de diseño libre y consulta de material experto.



