
O material do molde de fundição sob pressão é um dos principais fatores que influenciam o processo. Esses materiais precisam resistir ao metal fundido, à alta pressão de injeção e a milhares de ciclos de aquecimento e resfriamento sem trincar nem perder a forma.A escolha correta depende de compatibilizar as propriedades do material com a liga fundida, o volume de produção e a forma como a matriz será refrigerada e mantida ao longo da vida útil.Este guia explica o que o ferramental precisa suportar, compara os tipos comuns de aço e ligas especiais e mostra como as decisões de projeto e manutenção protegem a matriz durante a produção.
Condições de fundição sob pressão que o ferramental precisa suportar
Um molde para fundição sob pressão opera em condições enfrentadas por poucas outras ferramentas. A cada ciclo, as mesmas superfícies de aço são expostas a metal fundido,alta pressão, resfriamento rápido e tensão mecânica, milhares de vezes.
Calor, pressão e ciclos térmicos
- Alta pressão de injeção:O metal fundido é forçado para dentro da cavidade do molde a milhares de psi, criando tensão mecânica constante.
- Ciclos térmicos:A matriz passa por mudanças rápidas e repetidas entre o calor extremo do metal fundido e a refrigeração ativa dos canais internos.
- Trincas térmicas (fadiga térmica):Essa variação contínua de temperatura causa gradualmente trincas finas na superfície. Com o tempo, essas trincas aparecem como linhas salientes na peça fundida acabada.
Resistir a essas tensões térmicas depende muito da composição correta da liga e da precisão do tratamento térmico, e não apenas do tipo de aço.
Resistência ao desgaste, à erosão e à corrosão
- Erosão por alta velocidade:O metal fundido que atravessa rapidamente os canais de alimentação e distribuição desgasta e arredonda depressa as arestas vivas se o aço for macio ou tiver sido temperado inadequadamente.
- Ataque químico (soldagem do metal):Os metais fundidos podem se unir quimicamente à superfície da matriz ou degradá-la ao longo do tempo.
- Corrosão específica da liga:O alumínio é muito mais agressivo quimicamente ao aço para ferramentas que o zinco, o que torna a resistência à corrosão uma prioridade nos moldes de fundição de alumínio sob pressão.
A alta resistência ao desgaste é essencial para manter tolerâncias apertadas e detalhes complexos da cavidade a cada disparo.
Como o material do ferramental afeta a qualidade da peça fundida e o acabamento superficial
O material do molde controla diretamente a qualidade da peça final. A velocidade com que o aço resfria o metal líquido afeta oacabamento superficiale a contração da peça. Ao mesmo tempo, a dureza e a tenacidade garantem que o molde mantenha sua forma exata após milhares de disparos.
Se o molde amolecer ou apresentar trincas superficiais, produzirá peças com acabamento ruim e mais defeitos muito antes de a ferramenta realmente quebrar. Em termos simples: à medida que o molde se desgasta, a qualidade da peça fundida cai junto.
Tipos de aço para moldes de fundição sob pressão e outros materiais de molde
A seleção do aço para ferramentas usado nas cavidades dos moldes de fundição sob pressão geralmente se resume a alguns tipos comprovados, cada um com pontos fortes específicos. Embora materiais especiais tenham sua aplicação, os aços para trabalho a quente dominam o setor.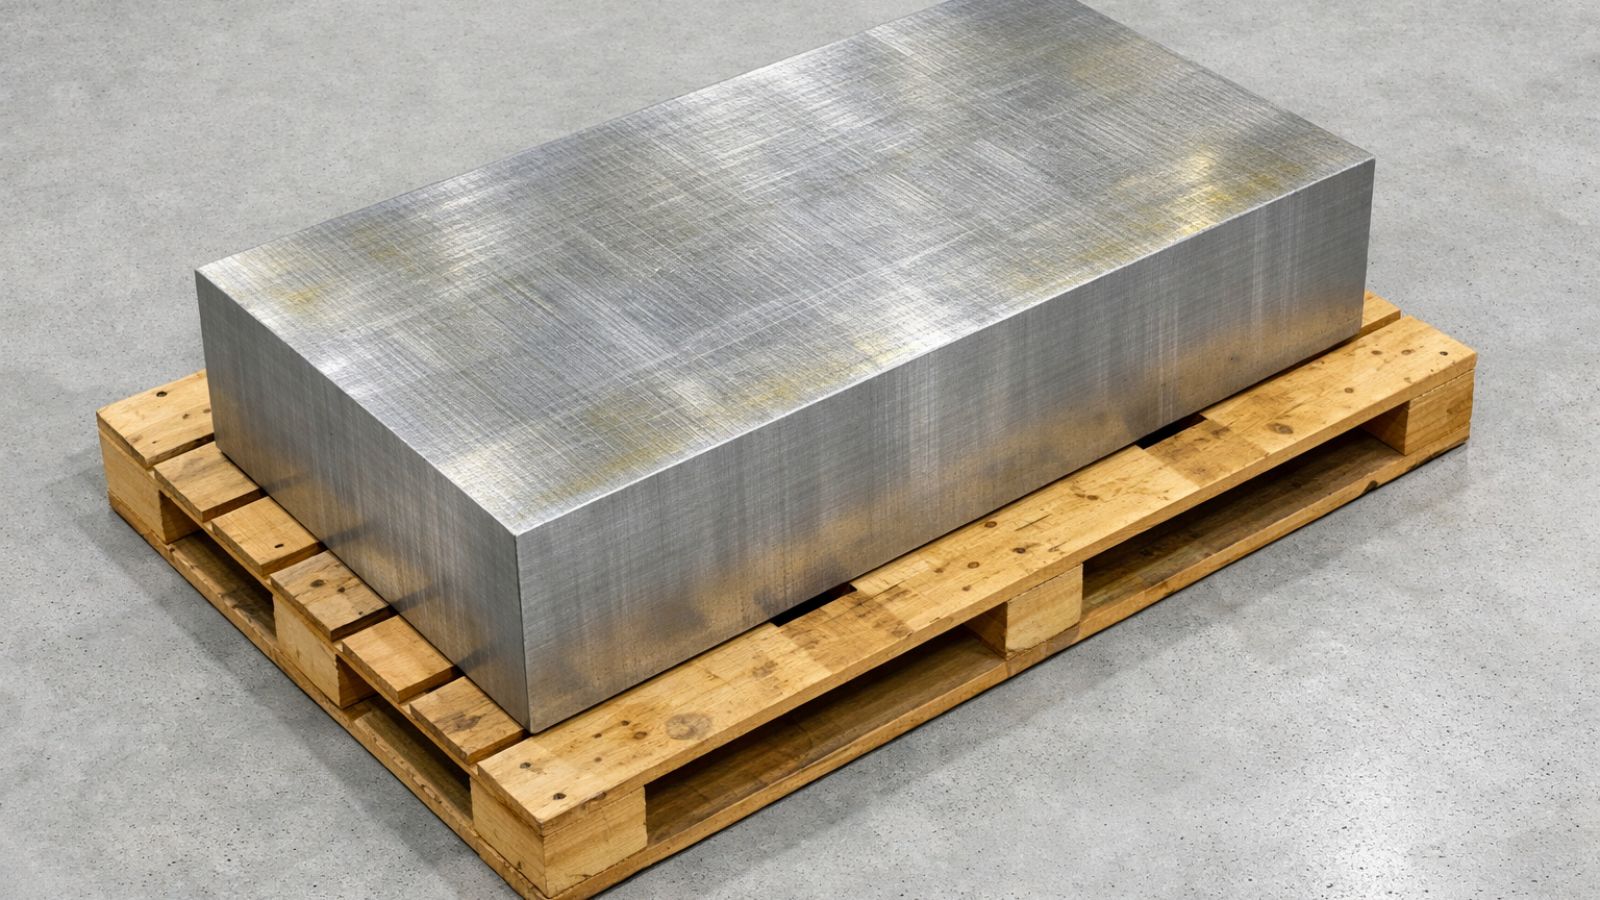
Aços para trabalho a quente H13 e equivalentes
- Aço para ferramentas H13 (DIN 1.2344):Esse aço é o padrão indiscutível do setor para cavidades e núcleos de moldes de fundição sob pressão. Oferece um excelente equilíbrio entre resistência à fadiga térmica, tenacidade e usinabilidade nas durezas de trabalho.
- Aço para ferramentas 8407:Uma variante premium e altamente refinada do H13. Graças ao controle mais rigoroso da composição química e à maior limpeza do material, é a principal escolha para ferramentais de alumínio de alto volume nos quais as trincas térmicas são uma preocupação importante.
- SKD61:Equivalente japonês próximo ao H13, especificado com frequência por fabricantes e cadeias de suprimentos asiáticos.
P20, NAK80 e outros aços pré-endurecidos
P20eNAK80são aços pré-endurecidos projetados para moldes deinjeção de plástico, e não para fundição de metais.
Embora o P20 seja usado ocasionalmente em protótipos de fundição sob pressão de baixo volume para reduzir custos e prazos, ele não suporta a fadiga térmica de longo prazo. O NAK80 oferece excelente capacidade de polimento para acabamentos cosméticos, mas, assim como o P20, não substitui diretamente o H13. Nenhum dos dois tipos resistirá a ciclos térmicos contínuos em matrizes de produção de alumínio ou zinco.
Ligas de alumínio e cobre para lotes curtos e refrigeração localizada
- Moldes de alumínio:O alumínio é usinado muito mais rapidamente que o aço para ferramentas temperado, reduzindo significativamente prazos e custos de moldes para protótipos ou lotes muito curtos. Porém, como se desgasta rapidamente, não é adequado para produção de alto volume.
- Cobre-berílio:Conhecido pela excepcional condutividade térmica. Raramente é usado em um molde inteiro, mas é frequentemente usinado na forma de insertos de molde e pinos-núcleo para remover rapidamente o calor de seções espessas ou núcleos profundos sujeitos a pontos quentes.
Seleção de materiais para diferentes componentes do molde
Um molde de fundição sob pressão é um conjunto complexo. Como diferentes partes do ferramental enfrentam cargas mecânicas e térmicas muito distintas, os engenheiros especificam materiais diferentes para cada componente, equilibrando desempenho e custos do ferramental.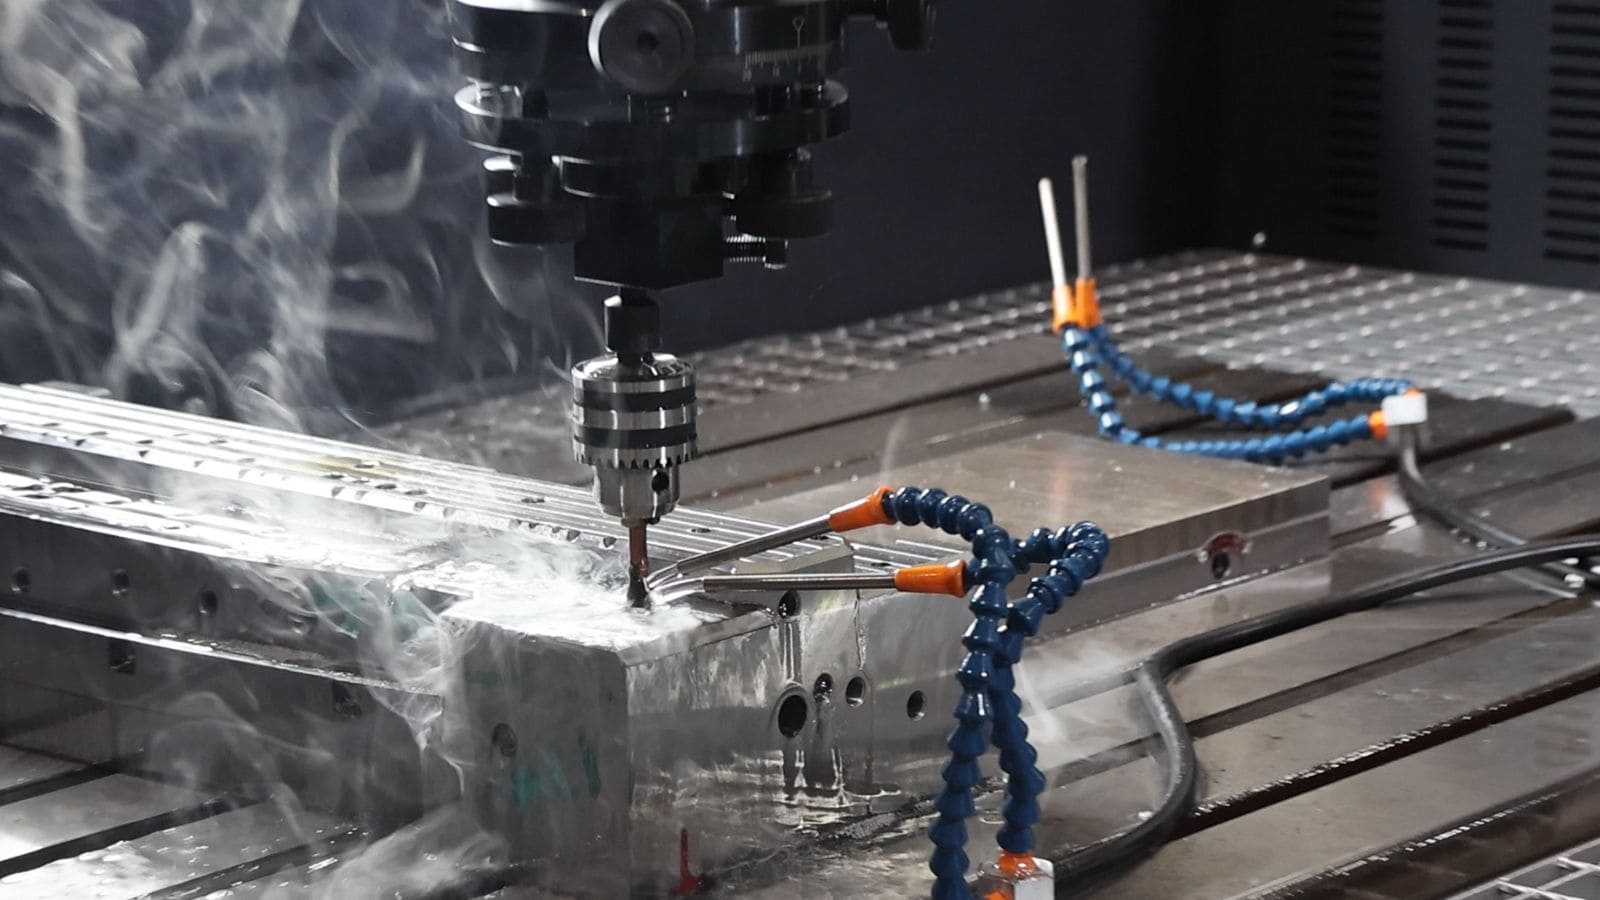
Cavidade da matriz e pinos-núcleo
A cavidade da matriz e ospinos-núcleoentram em contato direto com a liga. Esses componentes precisam suportar altas temperaturas e a força intensa do metal fundido sob alta pressão.
Por isso, são usinados exclusivamente em aço premium para trabalho a quente, resistente à fadiga térmica e à erosão.
Base do molde e componentes estruturais
A base do molde mantém os blocos da cavidade no lugar e absorve a enorme força de fechamento da máquina. Como esses componentes estruturais de aço não entram em contato direto com o metal líquido, não precisam ser feitos de aços caros para trabalho a quente.
Seja na fabricação de uma matriz personalizada grande ou de uma estrutura padronizada, os fabricantes normalmente usam aços pré-endurecidos, como P20, ou aços de médio carbono para obter tenacidade a um custo menor.
Pinos extratores e matrizes de rebarbação
Os pinos extratores empurram fisicamente a peça solidificada para fora do molde. Eles precisam ter extrema resistência ao desgaste para evitar engripamento e geralmente são feitos de SKD61 nitretado.
Depois da ejeção da peça, usa-se uma matriz de rebarbação separada em uma prensa mecânica para cortar canais de distribuição, transbordamentos e excesso de material. Como essas matrizes estão sujeitas a intenso cisalhamento mecânico à temperatura ambiente, são feitas de aços para trabalho a frio de alta dureza (como D2 ou SKD11), e não de ligas para fundição sob pressão.
Seleção de material para a aplicação de fundição
A seleção do material do molde exige equilibrar a carga térmica da liga fundida, o volume de produção previsto e o orçamento do projeto. Veja como tomar essa decisão.
Compatibilize a matriz com a liga fundida (alumínio ou zinco)
- Alumínio e magnésio:O alumínio tem alta temperatura de fusão e ataca quimicamente o aço. Isso gera tensões térmicas extremas e riscos de corrosão, tornando obrigatório o uso de aços premium para trabalho a quente (como H13 ou 8407), combinado com tratamento térmico cuidadoso. O magnésio apresenta carga térmica um pouco menor, mas exige aço de qualidade semelhante.
- Zinco (por exemplo, Zamak 3):O zinco funde em uma temperatura muito mais baixa. Esse processo “mais frio” é significativamente menos agressivo para o ferramental e permite uma vida útil muito maior do molde, mesmo com tipos de aço padrão.
Considere o volume de produção e a geometria da peça
- Lotes de alto volume:A produção em massa justifica o custo inicial do aço premium (como 8407) e do tratamento térmico rigoroso, pois o custo do ferramental é amortizado ao longo de centenas de milhares de peças.
- Geometrias complexas:Peças com paredes finas ou núcleos profundos e estreitos geram tensão térmica localizada. Isso muitas vezes exige insertos especiais de cobre-berílio para evitar pontos quentes, mesmo que o restante do molde seja de H13 padrão.
Escolha entre ferramental de prototipagem e de produção
- Moldes para protótipos:Se for necessário validar o projeto de uma peça com rapidez e baixo custo, moldes para protótipos usinados em alumínio ou aço macio pré-endurecido são ideais. Custam menos e são usinados mais rapidamente, mas duram apenas em lotes curtos.
- Molde de produção:Depois que o projeto da peça estiver definido, investir em aço para ferramentas endurecido para trabalho a quente é a única opção viável para garantir estabilidade dimensional e acabamento superficial no longo prazo.
Decisões de projeto e tratamento que protegem a matriz
O tipo de aço define o limite da vida útil do ferramental, mas o layout de refrigeração, o tratamento térmico e a engenharia de superfície determinam se o molde alcançará esse limite.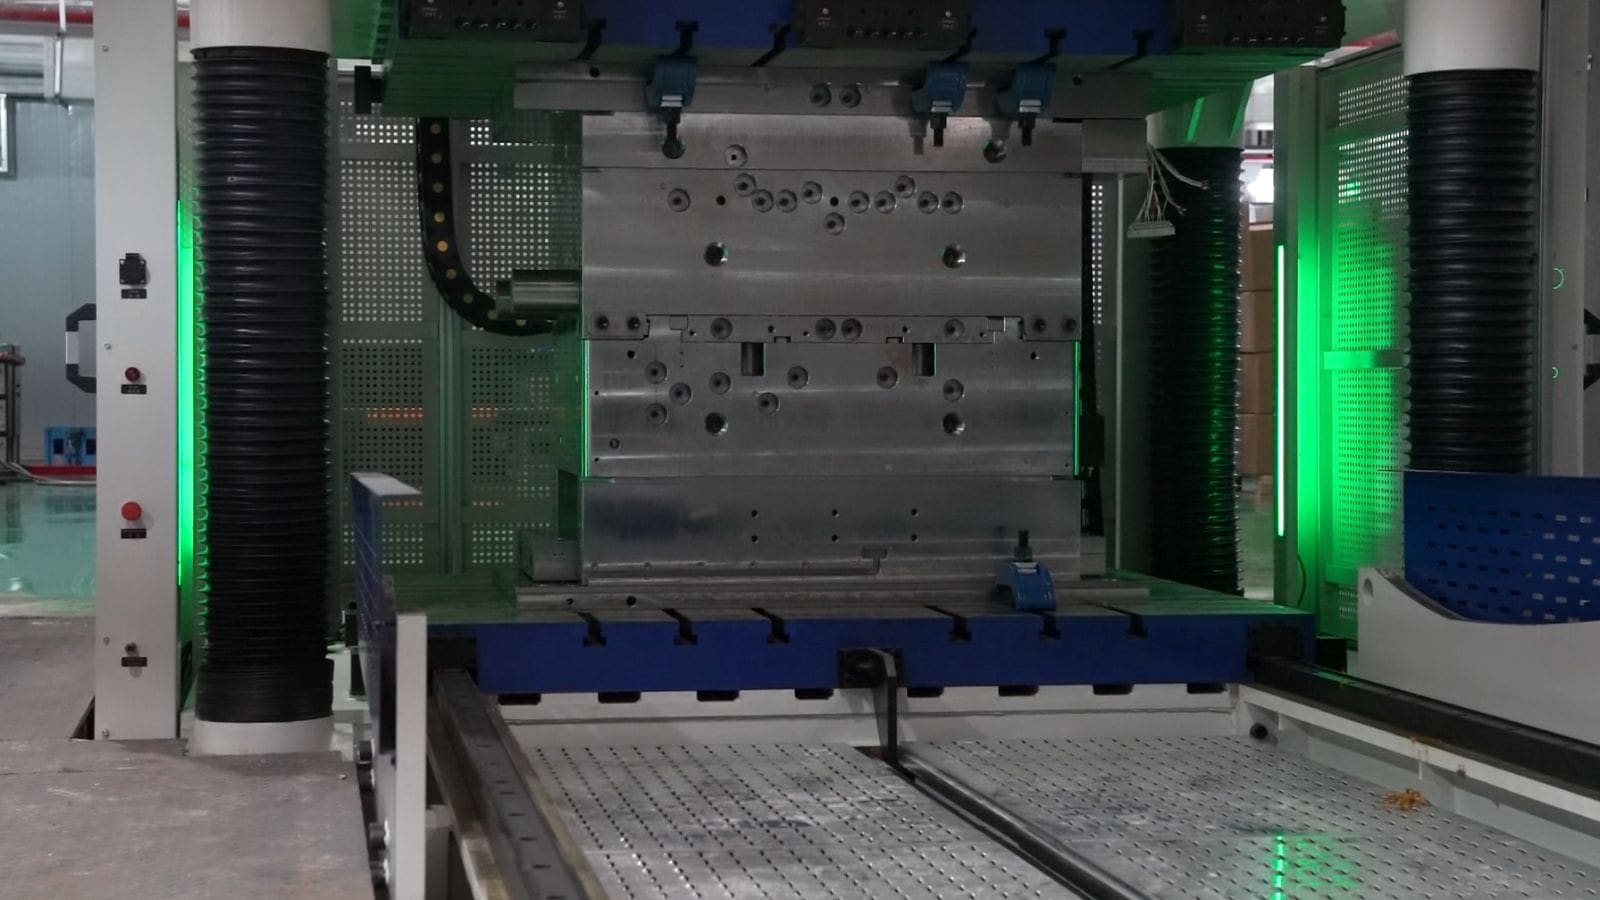
Layout de refrigeração, equilíbrio térmico e estratégia de insertos
Canais de refrigeração posicionados longe demais da superfície da cavidade reduzem a eficiência de refrigeração e permitem o acúmulo desigual de calor, acelerando a fadiga térmica nos pontos quentes. Uma refrigeração equilibrada mantém toda a cavidade do molde mais próxima de uma temperatura uniforme entre os disparos.
Tratamento térmico e controle da dureza
A têmpera e o revenimento definem a dureza e a tenacidade básicas do aço para ferramentas antes da usinagem final. A nitretação acrescenta uma camada superficial endurecida após a usinagem, melhorando a resistência ao desgaste e às trincas térmicas sem tornar toda a peça quebradiça.
Engenharia de superfície para desgaste e desmoldagem
Revestimentos PVD podem reduzir a soldagem do metal e melhorar a desmoldagem na fundição de alumínio sob pressão, ampliando os intervalos entre limpezas. A capacidade de polimento do aço-base afeta o grau de fineza do acabamento superficial que a cavidade pode manter, algo especialmente importante em peças cosméticas.
Maximize seu investimento em ferramental com a Moldie
A escolha do aço premium adequado é a primeira etapa essencial do projeto, mas até os melhores materiais falharão precocemente sem gestão térmica adequada e usinagem precisa.
Na Moldie, conectamos a ciência dos materiais à fabricação. Nossa equipe de engenharia utiliza técnicas avançadas deprojeto de moldes para fundição sob pressão—incluindo layouts de refrigeração otimizados e análise de fluxo do molde—para evitar trincas térmicas e maximizar a vida útil do aço escolhido. Do DFM inicial à usinagem final dematrizes para fundição sob pressão, garantimos que seu ferramental mantenha tolerâncias apertadas a cada disparo.Pronto para começar seu próximo projeto? Entre em contato com nossa equipe de engenhariahoje mesmo para uma análise gratuita do projeto e uma consulta especializada sobre materiais.







