
ダイカストと表面仕上げとは?
ダイカスト は、精緻で精密な金属部品を製造する一般的な方法で、さまざまな産業で利用されています。
ダイカスト後には表面仕上げを行います。表面仕上げは最終工程として金属の 品質 と外観を高める最終工程です。見た目を美しくし、製品寿命を延ばすことができます。 表面仕上げには複数の方法があります。表面にテクスチャを付けたり、研磨して光沢を出したりできます。仕上げ方法によって、ダイカスト部品の外観、耐久性、性能が変わります。 耐食性の向上など、追加の利点が得られる仕上げもあります。
表面仕上げが重要な理由
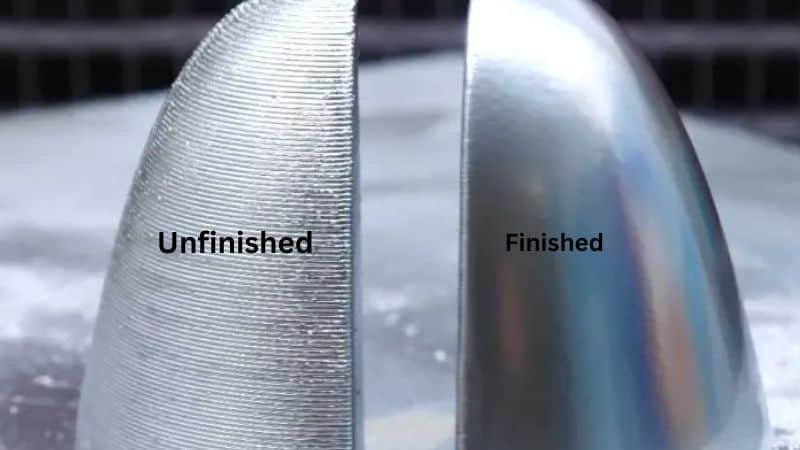
- 意匠性:仕上げが良いと、製品の見た目がより魅力的になります。
- 機能性:適切な仕上げにより、性能を高められます。
- 保護:表面仕上げは摩耗や損傷から部品を守ることがよくあります。
ダイカストで一般的な表面仕上げ方法
機械的仕上げ
機械的仕上げでは、化学組成を変えずに、ダイカスト部品の表面形状を物理的な方法で調整します。主な目的は表面の平滑性と寸法精度を高め、後工程の処理に備えることです。
研削
研削では砥石や研磨ベルトを使い、ダイカスト表面の余分な材料を除去します。高い精度と平滑性が得られるため、厳しい公差と優れた表面品質が求められる部品に適しています。
- 利点:
- 高い寸法精度。
- 滑らかな表面仕上げ。
- 表面の凹凸を効果的に除去。
- 欠点:
- エネルギー消費量が多い。
- 適切に管理しないと微細な亀裂が生じる可能性がある。
研磨
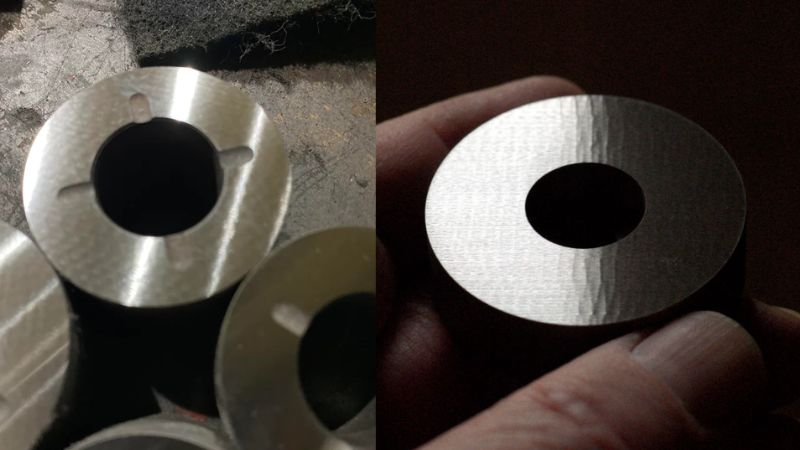
研磨では砥粒を使って、光沢のある反射性の表面に仕上げます。外観を重視する用途や摩擦の低減が求められる用途でよく使われます。
- 利点:
- 光沢のある仕上がりで外観が向上。
- 表面の潤滑性が向上。
- 小さな表面欠陥を除去。
- 欠点:
- 時間のかかる工程。
- すべてのダイカスト材料に適するわけではない。
バリ取り
バリ取りでは、ダイカスト工程で生じる鋭い縁やバリを除去します。安全性と部品の機能性を高め、後続の仕上げ工程に備えます。
- 利点:
- 鋭い縁をなくし、安全性が向上。
- 部品の嵌合と組み立て性が向上。
- 付着した異物を除去し、腐食を予防。
- 欠点:
- 追加工程により生産時間が長くなる。
- 一貫性を確保するには熟練作業者が必要。
ショットブラスト
ショットブラストでは、研磨材を高速で吹き付けてダイカスト表面を洗浄・平滑化します。均一な表面テクスチャも得られ、後工程で塗膜などの密着性を高められます。
- 利点:
- 効果的な洗浄と表面処理前の下地づくり。
- 塗膜の密着性を高める均一な表面テクスチャ。
- 表面の汚染物や酸化物を除去。
- 欠点:
- 適切に管理しないと表面に応力が生じることがある。
- 専用設備と安全対策が必要。
化学的仕上げ
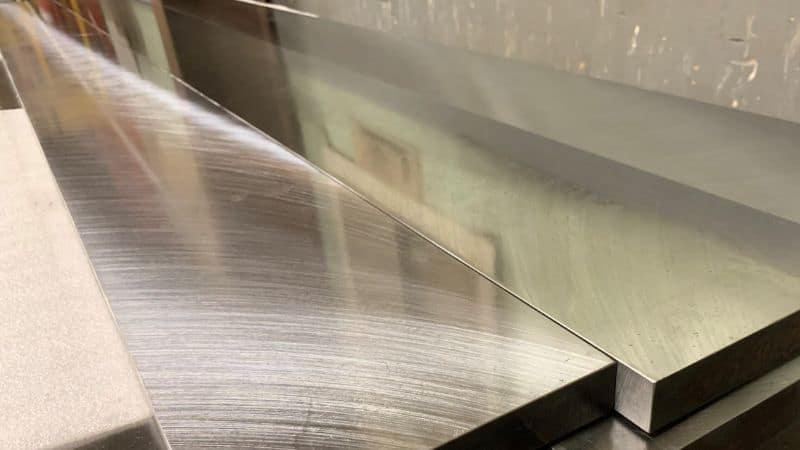
化学的仕上げでは、化学反応によってダイカスト品の表面特性を変化させます。耐食性を高め、密着性を改善し、後工程に備えるうえで重要な方法です。
陽極酸化処理
陽極酸化処理は、アルミニウムダイカスト表面の自然酸化皮膜を厚くする電気化学的な工程です。耐食性と表面硬度が高まり、染色にも対応できるため、幅広い色を選べます。
- 利点:
- 耐食性と耐摩耗性が向上。
- 表面硬度が向上。
- 装飾色を付けられる。
- 欠点:
- 対応できる皮膜厚に制限がある。
- 工程条件を精密に管理する必要がある。
化成皮膜(CCC)
CCCでは、ダイカスト部品を薬液槽に浸漬して保護皮膜を形成します。クロメート処理やリン酸塩処理が一般的で、耐食性と塗料の密着性を高めます。
- 利点:
- 耐食性が向上。
- 塗料などの密着性が改善。
- 一部の他の方法に比べて費用対効果が高い。
- 欠点:
- 特にクロメート系皮膜では環境への懸念がある。
- 意匠性の向上には限界がある。
不動態化処理
不動態化処理は、表面から遊離鉄やその他の汚染物質を除去し、耐食性を高める化学処理です。ステンレス鋼製ダイカスト部品によく使われます。
- 利点:
- 耐食性が向上。
- 寸法公差への影響が小さい。
- 環境に配慮した方法を選べる。
- 欠点:
- 保護酸化皮膜を形成する材料に限られる。
- 薬品を適切に取り扱う必要がある。
熱的仕上げ
熱的仕上げでは、熱を加えてダイカスト部品の微細組織と表面特性を変化させます。こうした処理によって、機械的特性、応力分布、表面健全性を高められます。
熱処理
焼なまし、焼入れ、焼戻しなどの熱処理により、内部応力を除去し、延性と機械的強度を高めます。
- 利点:
- 機械的特性が向上。
- 寸法安定性が向上。
- ダイカスト工程で残留した応力を除去。
- 欠点:
- 温度を精密に管理する必要がある。
- 適切に管理しないと表面が酸化するおそれがある。
焼戻し
焼戻しでは、ダイカスト部品を特定の温度まで再加熱してから冷却し、表面健全性を損なわずに所定の機械的特性を得ます。
- 利点:
- 硬度と靭性のバランスを整える。
- 脆性を低減。
- 全体的な耐久性を高める。
- 欠点:
- 追加工程により生産時間が長くなる。
- 過焼戻しを防ぐため注意深い監視が必要。
塗装・コーティング
コーティングや塗装は、ダイカスト品の意匠性と機能性を高める一般的な方法です。用途に合わせた色、保護性能、特殊特性を付与できます。
粉体塗装
粉体塗装では、乾燥した粉末塗料をダイカスト表面に塗布し、加熱硬化させて耐久性のある皮膜を形成します。腐食、欠け、退色に対する保護性能に優れています。
- 利点:
- 色や仕上げを幅広く選べる。
- 耐久性に優れ、環境要因への抵抗性が高い。
- 液体塗料に比べて廃棄物が少ない。
- 欠点:
- 塗布・硬化に専用設備が必要。
- 導電性のある表面、または導電化できる表面に限られる。
液体塗装
液体塗装では、ダイカスト部品に液体塗料を吹き付けるか浸漬し、その後乾燥または硬化させます。さまざまな環境に適した高品質で汎用性の高い仕上げが得られます。
- 利点:
- 細部まで仕上げられ、色の深みも出せる。
- 塗装方法の選択肢が多い。
- 非導電性の表面にも塗装できる。
- 欠点:
- 溶剤の排出により環境負荷が大きくなる。
- 塗布が適切でないと、垂れ、滴り、塗りむらが生じる可能性がある。
電着塗装(Eコート)
電着塗装は、塗料粒子を含む槽にダイカスト部品を浸漬し、電流を流す電気化学的な工程です。複雑な形状も含め、部品表面全体に塗料を均一に付着させます。
- 利点:
- 均一で一貫性のある塗膜。
- 優れた耐食保護性能。
- 大量生産に適している。
- 欠点:
- 他の塗装法と比べて色の選択肢が限られる。
- 工程条件を注意深く管理する必要がある。
電気めっき
電気めっきでは、電気化学的な工程によりダイカスト表面に薄い金属層を形成します。導電性、耐食性、意匠性などの表面特性を高めます。
亜鉛めっき
亜鉛めっきは犠牲防食によって腐食を防ぐため、屋外や過酷な環境での用途に適しています。表面硬度と耐摩耗性も向上します。
- 利点:
- 効果的な耐食保護。
- 他の一部のめっき方法に比べて費用対効果が高い。
- 表面耐久性が向上。
- 欠点:
- 意匠性の向上には限界がある。
- 厚く施すと亜鉛が脆くなることがある。
ニッケルめっき
ニッケルめっきは優れた耐食性を備え、滑らかで光沢のある表面を形成します。高い耐久性と意匠品質が求められる用途に広く使われています。
- 利点:
- 優れた耐食性と耐摩耗性。
- 魅力的な金属光沢。
- 高い硬度と耐久性。
- 欠点:
- 亜鉛めっきに比べてコストが高い。
- 表面欠陥を防ぐため、精密な管理が必要。
クロムめっき
クロムめっきは、鏡面のような仕上がりと優れた硬度、変色しにくさを備えています。装飾用途のほか、耐摩耗性の向上にも使われます。
- 利点:
- 非常に高い硬度と耐久性。
- 反射性が高く、見た目にも優れる。
- 優れた耐食性。
- 欠点:
- 他のめっき方法より高価。
- 工程で使う有害な化学物質による環境・健康上の懸念。
表面仕上げの等級
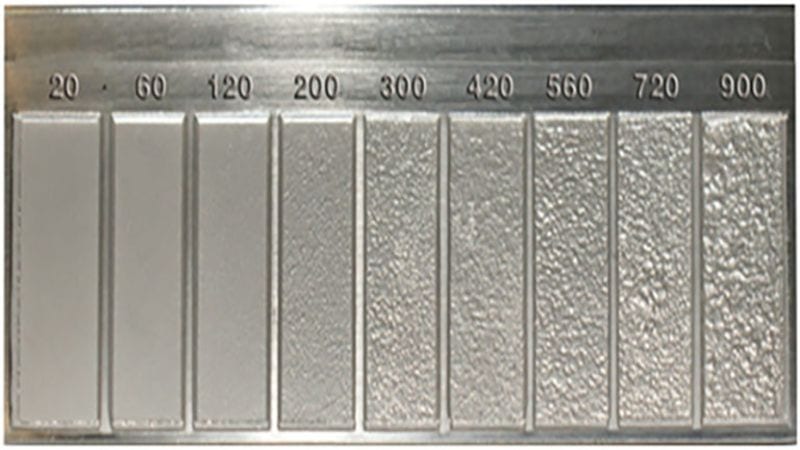
ダイカストの表面仕上げは、最終製品の用途や求められる特性に応じて、複数の等級に体系的に分類されます。
実用等級 は最も基本的な水準で、腐食や摩耗に対する基本的な保護を提供します。主に、外観より機能性が重視される内部部品や、最終組み立て後に見えない部品に適用されます。
商業等級 は意匠性と機能性のバランスを取り、見栄えを保ちながら中程度の表面保護を提供します。コスト効率と外観の両方が重要な業務用製品に適しています。
消費者向け等級 は製品の視覚的な魅力を高めることを重視します。装飾仕上げを施して全体の外観を向上させることが多く、性能と同じくらい見た目が重要な家電製品や民生用電子機器に適しています。
最高水準に位置するのが 上級等級で、表面仕上げの最も高い基準を体現します。自動車や航空宇宙など、卓越した耐久性、引張強度、精密な材料組成が求められる産業向けの等級です。
上級等級の仕上げは、構造健全性を損なわずに、部品が極端な環境や応力に耐えられるようにします。
規格に基づく表面仕上げクラス
等級分類に加えて、ダイカストの表面仕上げは用途ごとの要件に応じた規格に沿って、さらに複数のクラスに分類されます。
- 仕上げクラス1:高光沢の表面が特長で、光沢のある魅力的な外観が求められる装飾用途や消費者向け用途に適しています。表面仕上げが市場での訴求力に大きく寄与する製品によく使われます。
- 仕上げクラス2:つや消しまたは半光沢仕上げで、外観部品と内部部品の両方に幅広く使えます。控えめな光沢は反射を抑え、小さな表面欠陥を目立たなくするため、意匠性と実用性の両方が重要なさまざまな用途に適しています。
- 仕上げクラス3:電気伝導性や耐摩耗性など、特定の特性を高める専用コーティングや処理を施します。耐久性の向上や放熱性の改善など、性能指標の向上が求められる産業機械や設備に一般的に用いられます。
ダイカスト表面仕上げに関する業界規格
ダイカスト表面仕上げには、部品の一貫性と品質を確保するための業界規格があります。米国材料試験協会(ASTM)などが定める規格は、許容される表面仕上げ水準の指針を示しています。こうした規格に従うことで、部品が用途に求められる性能と意匠要件を満たしているか確認できます。
主な規格:
- ISO 1302:表面粗さと表面性状に関する規格を定めています。
- ASTM B633:アルミニウムの陽極酸化処理に関する仕様を扱います。
- SAE規格:車両の使用条件下で性能を確保する、自動車向け仕上げの要件を定めています。
Moldie Castingとの協業
ダイカストのニーズに合ったパートナーを選ぶことは非常に重要です。 Moldie Casting は、専門知識、品質、顧客を重視したサービスを兼ね備え、プロジェクトを最初から最後まで確実に遂行する業界有数の企業です。
新規プロジェクトの開始でも、既存の製造工程の改善でも、Moldie Castingは目標達成に必要な品質、信頼性、サポートを提供します。サービスの詳細は ウェブサイト をご覧ください。
よくある質問
ダイカストの表面仕上げ品質に影響する要因は何ですか?
ダイカスト部品の表面仕上げ品質は、金型設計、使用金属の種類、鋳造条件、後加工の程度など、複数の要因に左右されます。金型表面の滑らかさは完成品の仕上がりに直接影響し、材料の違いも結果を左右します。温度や圧力を含めて鋳造工程を慎重に管理すると、表面を損なう欠陥を防げます。
ダイカスト製品の表面粗さはどのように測定できますか?
粗さ測定器を使うと、さまざまな粗さパラメータでダイカスト製品の表面粗さを測定できます。代表的な指標のRa(算術平均粗さ)は、一定の長さにおける谷の底から山の頂点までの高さを測定し、その平均値を表します。この数値によって部品表面の滑らかさを評価できます。
高圧ダイカストは全体的な表面粗さにどのような影響を与えますか?
高圧下で溶融金属を急速に充填・凝固させるため、高圧ダイカストでは表面がより滑らかになることがあります。低速または低圧の工程に比べ、鋳造組織が細かくなり、表面も滑らかになります。ただし、新たな表面欠陥を生じさせないよう、工程を慎重に管理することが重要です。
ダイカスト部品と砂型鋳造部品の表面仕上げは比較できますか?
はい、ダイカスト部品と砂型鋳造部品の表面仕上げは比較できます。一般にダイカストは砂型鋳造より滑らかで均一な仕上がりになります。砂型は砂粒の影響で表面品質が粗くなりやすいためです。同程度の滑らかさを得る場合、ダイカストは砂型鋳造より表面仕上げ作業が少なくて済むのが一般的です。







