
Co je tlakové lití a povrchové úpravy?
Tlakové lití je oblíbená metoda výroby detailních a přesných kovových dílů, běžně využívaná v různých průmyslových odvětvích.
Po samotném procesu lití přicházejí na řadu povrchové úpravy. Povrchová úprava představuje závěrečný krok, který zlepšuje kvalitu a vzhled kovu. Díky tomuto procesu získáte výrobek, který dobře vypadá a má delší životnost.
Pokud jde o povrchovou úpravu, máte několik možností. Můžete přidat texturu nebo povrch vyleštit, aby se leskl. Každá volba ovlivní výsledný vzhled, odolnost a funkčnost vašich odlitků. Některé z těchto úprav přinášejí i další výhody, například lepší odolnost proti korozi.
Proč jsou povrchové úpravy klíčové?
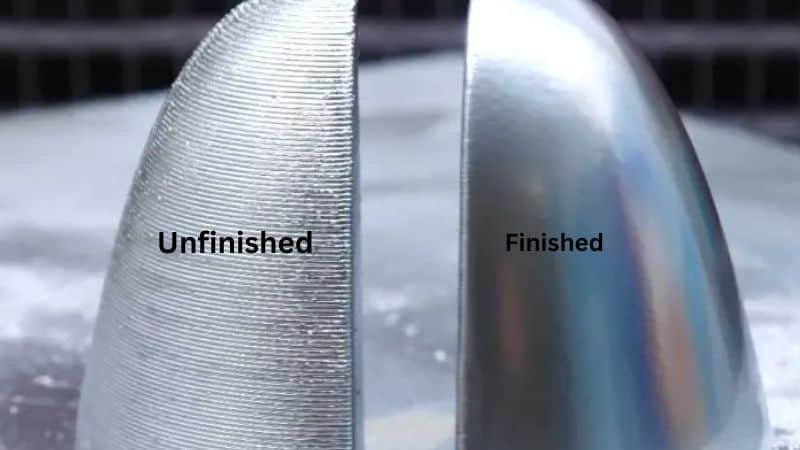
- Estetika: Kvalitní povrchová úprava znamená atraktivnější výrobek.
- Funkčnost: Správná úprava může zlepšit užitné vlastnosti.
- Ochrana: Povrchové úpravy často chrání před opotřebením.
Běžné možnosti povrchových úprav u odlitků
Mechanické úpravy
Mechanické úpravy zahrnují fyzikální metody, které mění topografii povrchu odlitků, aniž by došlo ke změně jejich chemického složení. Cílem těchto procesů je především zlepšit hladkost povrchu a rozměrovou přesnost a připravit povrch na další zpracování.
Broušení
Broušení využívá brusné kotouče nebo pásy k odstranění přebytečného materiálu z povrchu odlitku. Tento proces zajišťuje vysokou přesnost a hladkost, díky čemuž je ideální pro součásti vyžadující úzké tolerance a vysokou kvalitu povrchu.
- Výhody:
- Vysoká rozměrová přesnost.
- Hladká povrchová úprava.
- Účinné odstranění povrchových nerovností.
- Nevýhody:
- Vysoká spotřeba energie.
- Riziko vzniku mikrotrhlin při nedostatečné kontrole procesu.
Leštění
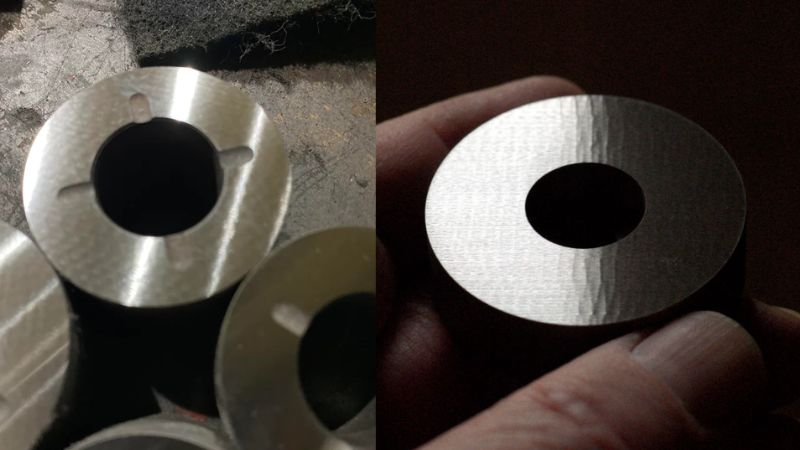
Leštění využívá brusné materiály k dosažení vysoce lesklého, reflexního povrchu. Běžně se používá z estetických důvodů nebo tam, kde je žádoucí snížené tření.
- Výhody:
- Atraktivnější vzhled díky lesklé povrchové úpravě.
- Lepší kluzné vlastnosti povrchu.
- Odstranění drobných povrchových vad.
- Nevýhody:
- Časově náročný proces.
- Nevhodné pro všechny typy materiálů pro tlakové lití.
Odstraňování otřepů
Odstraňování otřepů zbavuje díl ostrých hran a výstupků vzniklých při procesu tlakového lití. Zajišťuje bezpečnost, zlepšuje funkčnost dílu a připravuje povrch pro další úpravy.
- Výhody:
- Vyšší bezpečnost díky odstranění ostrých hran.
- Lepší lícování a montáž dílů.
- Prevence koroze odstraněním zachycených nečistot.
- Nevýhody:
- Další krok zpracování prodlužuje dobu výroby.
- Vyžaduje kvalifikované operátory pro zajištění stálé kvality.
Tryskání
Tryskání využívá proud abrazivních částic vrhaných vysokou rychlostí k čištění a vyhlazení povrchů odlitků. Vytváří také stejnoměrnou texturu, která může zlepšit přilnavost následných nátěrů či povlaků.
- Výhody:
- Efektivní čištění a příprava povrchu.
- Stejnoměrná textura povrchu pro lepší přilnavost nátěrů.
- Odstraňuje povrchové nečistoty a oxidaci.
- Nevýhody:
- Při nesprávném řízení může způsobit povrchové pnutí.
- Vyžaduje specializované vybavení a bezpečnostní opatření.
Chemická úprava povrchu
Chemická úprava povrchu zahrnuje změnu vlastností povrchu odlitků pomocí chemických reakcí. Tyto procesy jsou klíčové pro zvýšení odolnosti proti korozi, zlepšení přilnavosti a přípravu povrchu pro další zpracování.
Eloxování
Eloxování je elektrochemický proces, který zesiluje přirozenou vrstvu oxidu na povrchu hliníkových odlitků, čímž zvyšuje odolnost proti korozi a tvrdost povrchu. Umožňuje také barvení, což nabízí širokou škálu barevných variant.
- Výhody:
- Zvýšená odolnost proti korozi a opotřebení.
- Vyšší tvrdost povrchu.
- Možnost aplikace dekorativních barev.
- Nevýhody:
- Omezeno na specifické tloušťky vrstvy.
- Vyžaduje přesnou kontrolu parametrů procesu.
Chemické konverzní povlaky (CCC)
Procesy CCC zahrnují ponořování odlitků do chemických lázní za účelem vytvoření ochranné vrstvy. Mezi běžné typy patří chromátové a fosfátové povlaky, které zvyšují odolnost proti korozi a přilnavost nátěrů.
- Výhody:
- Zvýšená ochrana proti korozi.
- Lepší přilnavost nátěrů a dalších povlaků.
- Nákladová efektivita ve srovnání s některými jinými metodami.
- Nevýhody:
- Obavy o životní prostředí, zejména u povlaků na bázi chromátů.
- Omezené zlepšení vzhledu.
Pasivace
Pasivace je chemická úprava, která odstraňuje z povrchu volné železo a další nečistoty, čímž zvyšuje odolnost proti korozi. Běžně se používá u odlitků z nerezové oceli.
- Výhody:
- Zlepšená odolnost proti korozi.
- Minimální dopad na rozměrové tolerance.
- Dostupnost variant šetrných k životnímu prostředí.
- Nevýhody:
- Omezeno na materiály, které vytvářejí ochrannou vrstvu oxidu.
- Vyžaduje správnou manipulaci s chemikáliemi.
Tepelné zpracování povrchu
Tepelné zpracování povrchu zahrnuje působení tepla za účelem změny mikrostruktury a povrchových vlastností odlitků. Tyto úpravy zlepšují mechanické vlastnosti, rozložení napětí a celistvost povrchu.
Tepelné zpracování
Procesy tepelného zpracování, jako je žíhání, kalení a popouštění, se využívají k odstranění vnitřního pnutí, zvýšení tažnosti a zlepšení mechanické pevnosti.
- Výhody:
- Lepší mechanické vlastnosti.
- Vyšší rozměrová stálost.
- Odstranění zbytkového pnutí vzniklého při procesu tlakového lití.
- Nevýhody:
- Vyžaduje přesnou regulaci teploty.
- Při nesprávném provedení hrozí riziko povrchové oxidace.
Popouštění
Popouštění spočívá v opětovném zahřátí odlitků na určitou teplotu a jejich následném ochlazení, čímž se dosáhne požadovaných mechanických vlastností, aniž by byla narušena celistvost povrchu.
- Výhody:
- Vyvažuje tvrdost a houževnatost.
- Snižuje křehkost.
- Zvyšuje celkovou odolnost.
- Nevýhody:
- Další krok zpracování prodlužuje dobu výroby.
- Vyžaduje pečlivou kontrolu, aby se předešlo nadměrnému popuštění.
Povlaky a nátěry
Aplikace povlaků a nátěrů je běžnou metodou, jak u odlitků dosáhnout estetického i funkčního vylepšení. Tyto povrchové úpravy zajišťují barvu, ochranu a specifické vlastnosti přizpůsobené konkrétním aplikacím.
Práškové lakování
Práškové lakování spočívá v nanesení suché práškové barvy na povrch odlitku, který se následně tepelně vytvrdí, čímž vznikne odolná povrchová úprava. Poskytuje vynikající ochranu proti korozi, odlupování a blednutí.
- Výhody:
- Široká škála barev a možností povrchové úpravy.
- Vynikající trvanlivost a odolnost vůči vlivům prostředí.
- Minimální množství odpadu ve srovnání s tekutými barvami.
- Nevýhody:
- Vyžaduje specializované vybavení pro nanášení a vytvrzování.
- Omezeno na vodivé povrchy nebo povrchy, které lze učinit vodivými.
Lakování tekutými barvami
Lakování tekutými barvami zahrnuje nástřik nebo namáčení odlitků do tekuté barvy s následným sušením či vytvrzováním. Poskytuje vysoce kvalitní a všestranné povrchové úpravy vhodné pro různá prostředí.
- Výhody:
- Vysoká úroveň detailů a hloubka barvy.
- Flexibilita v technikách nanášení.
- Lze nanášet na nevodivé povrchy.
- Nevýhody:
- Vyšší dopad na životní prostředí v důsledku emisí rozpouštědel.
- Možnost vzniku stekanců, kapek nebo nerovnoměrného pokrytí při nesprávné aplikaci.
Elektroforetické lakování (E-Coating)
E-coating je elektrochemický proces, při kterém se odlitky ponoří do lázně obsahující částice barvy a aplikuje se elektrický proud. Barva se na povrch nanáší rovnoměrně, což zajišťuje úplné pokrytí, a to i u složitých tvarů.
- Výhody:
- Rovnoměrná a konzistentní vrstva nátěru.
- Vynikající ochrana proti korozi.
- Efektivní pro velkosériovou výrobu.
- Nevýhody:
- Omezený výběr barev ve srovnání s jinými metodami lakování.
- Vyžaduje pečlivou kontrolu procesních parametrů.
Elektrolytické pokovování
Elektrolytické pokovování spočívá v nanesení tenké vrstvy kovu na povrch odlitku pomocí elektrochemického procesu. Tato technika zlepšuje vlastnosti povrchu, jako je vodivost, odolnost proti korozi a estetický vzhled.
Pozinkování
Pozinkování poskytuje obětovanou (anodickou) ochranu proti korozi, díky čemuž je ideální pro venkovní použití nebo aplikace v náročném prostředí. Zvyšuje také tvrdost povrchu a odolnost proti opotřebení.
- Výhody:
- Účinná ochrana proti korozi.
- Nákladově efektivní ve srovnání s některými jinými způsoby pokovování.
- Zvyšuje odolnost povrchu.
- Nevýhody:
- Omezená estetická hodnota.
- Při příliš silné vrstvě může být zinek křehký.
Niklování
Niklování nabízí vynikající odolnost proti korozi a vytváří hladký, lesklý povrch. Běžně se používá v aplikacích vyžadujících vysokou odolnost a estetickou kvalitu.
- Výhody:
- Vynikající odolnost proti korozi a opotřebení.
- Atraktivní kovový vzhled.
- Vysoká tvrdost a odolnost.
- Nevýhody:
- Vyšší náklady ve srovnání s pozinkováním.
- Vyžaduje přesnou kontrolu, aby se předešlo vadám povrchu.
Chromování
Chromování vytváří zrcadlový povrch s výjimečnou tvrdostí a odolností proti ztrátě lesku (matnění). Často se používá jak pro dekorativní účely, tak ke zvýšení odolnosti proti opotřebení.
- Výhody:
- Špičková tvrdost a odolnost.
- Vysoce reflexní a esteticky působivý vzhled.
- Vynikající odolnost proti korozi.
- Nevýhody:
- Vysoká cena ve srovnání s jinými metodami povrchové úpravy.
- Obavy o životní prostředí a zdraví kvůli nebezpečným chemikáliím používaným v procesu.
Jaké jsou stupně povrchových úprav?
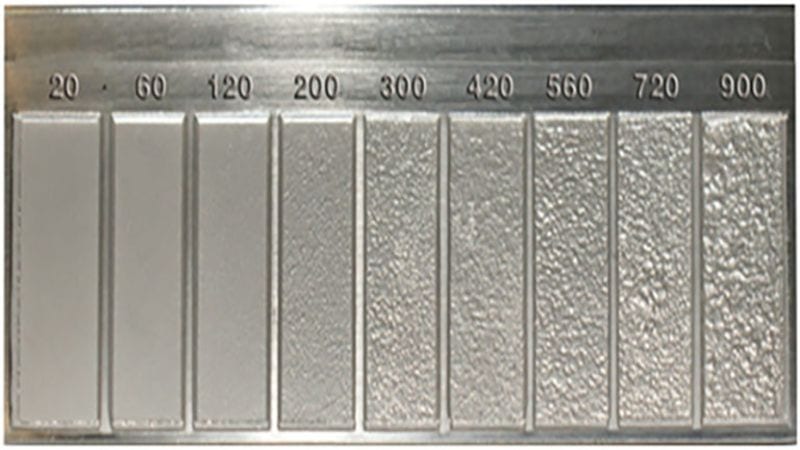
Povrchové úpravy odlitků jsou systematicky rozděleny do několika stupňů, z nichž každý odpovídá specifickým požadavkům v závislosti na zamýšleném použití a požadovaných vlastnostech konečného výrobku.
Užitkový stupeň (Utility Grade) představuje nejzákladnější úroveň, která poskytuje základní ochranu proti korozi a opotřebení. Tento stupeň se obvykle používá u vnitřních součástí nebo dílů, které nejsou ve finální sestavě viditelné a kde je prioritou funkčnost, nikoli vzhled.
Komerční třída představuje rovnováhu mezi estetikou a funkčností; nabízí přiměřenou úroveň ochrany povrchu a zároveň si zachovává reprezentativní vzhled. Tato třída je ideální pro výrobky určené na komerční trhy, kde hraje důležitou roli jak nákladová efektivita, tak vizuální přitažlivost.
Spotřebitelská třída klade větší důraz na vizuální atraktivitu výrobku. Často zahrnuje dekorativní úpravy, které vylepšují celkový vzhled, díky čemuž je vhodná zejména pro spotřební elektroniku a domácí spotřebiče, u nichž je vzhled stejně klíčový jako výkon.
Na vrcholu stojí Špičková třída, která ztělesňuje nejvyšší standardy povrchové úpravy. Tato třída je vyhrazena pro odvětví vyžadující mimořádnou odolnost, pevnost v tahu a přesné materiálové složení, jako je například automobilový a letecký průmysl.
Povrchové úpravy špičkové třídy zajišťují, že součásti odolají extrémním podmínkám a namáhání, aniž by byla narušena jejich strukturální integrita.
Různé třídy povrchových úprav se specifickými normami
Kromě základního rozdělení do tříd se povrchové úpravy odlitků dále člení do specifických kategorií, z nichž každá splňuje určité normy odpovídající různým potřebám použití:
- Třída úpravy 1: Tato třída se vyznačuje vysoce lesklým povrchem a je ideální pro dekorativní účely či výrobky určené pro koncové spotřebitele, u nichž je žádoucí lesklý a atraktivní vzhled. Běžně se využívá u produktů, kde povrchová úprava významně přispívá k jejich atraktivitě na trhu.
- Třída úpravy 2: Tato třída nabízí matnou nebo pololesklou úpravu a představuje univerzální řešení jak pro viditelné, tak pro vnitřní součásti. Tlumený lesk pomáhá snižovat odlesky a může také skrýt drobné povrchové nedokonalosti, díky čemuž je vhodný pro širokou škálu aplikací, kde záleží jak na estetice, tak na praktičnosti.
- Povrchová úprava třídy 3: Tato třída zahrnuje specializované povlaky nebo úpravy zaměřené na zlepšení konkrétních vlastností, jako je elektrická vodivost nebo odolnost proti opotřebení. Obvykle se využívá u průmyslových strojů a zařízení, kde jsou vyžadovány lepší provozní parametry, například vyšší odolnost nebo lepší odvod tepla.
Existují specifické průmyslové normy pro povrchovou úpravu odlitků vyráběných tlakovým litím?
Pro povrchové úpravy odlitků z tlakového lití existují průmyslové normy, které zajišťují stálost a kvalitu dílů. Normy, jako jsou například standardy organizace ASTM (American Society for Testing and Materials), poskytují směrnice pro přípustnou úroveň povrchové úpravy. Tyto normy vám pomohou zajistit, aby vaše díly splňovaly očekávané požadavky na funkčnost a vzhled s ohledem na jejich zamýšlené použití.
Mezi klíčové normy patří:
- ISO 1302:Stanovuje normy pro drsnost a texturu povrchu.
- ASTM B633:Zahrnuje specifikace pro anodickou oxidaci hliníku.
- Normy SAE:Definují požadavky na povrchové úpravy pro automobilový průmysl a zajišťují funkčnost v provozních podmínkách vozidla.
Spolupráce se společností Moldie Casting
Výběr správného partnera pro vaše potřeby v oblasti tlakového lití je klíčový. Moldie Casting Společnost Moldie Casting představuje špičkovou volbu v oboru a nabízí kombinaci odborných znalostí, kvality a služeb zaměřených na zákazníka, které zajistí realizaci vašich projektů od začátku až do konce.
Ať už zahajujete nový projekt, nebo chcete vylepšit stávající výrobní procesy, Moldie Casting vám poskytne kvalitu, spolehlivost a podporu potřebnou k dosažení vašich cílů. Navštivte naše webové stránky a dozvíte se více o nabízených službách.
Často kladené dotazy
Jaké faktory ovlivňují kvalitu povrchové úpravy odlitků vyráběných tlakovým litím?
Kvalita povrchové úpravy vašich tlakově litých dílů závisí na několika faktorech, jako je konstrukce formy, typ použitého kovu, podmínky procesu lití a rozsah následného zpracování. Hladkost povrchu formy přímo ovlivňuje vzhled povrchu konečného výrobku a výsledek mohou ovlivnit i různé materiály. Pečlivá kontrola procesu lití, včetně teploty a tlaku, pomáhá předcházet vadám, které by mohly narušit kvalitu povrchu.
Jak lze měřit drsnost povrchu u tlakově litých výrobků?
Drsnost povrchu odlitků můžete změřit pomocí přístroje na měření drsnosti, který poskytuje údaje o různých parametrech drsnosti. Mezi běžné parametry patří Ra (průměrná drsnost), který vyjadřuje průměrnou výšku od nejnižšího prohlubně po nejvyšší výstupek na dané délce. Získáte tak číselnou hodnotu udávající míru hladkosti povrchu součásti.
Jak ovlivňuje vysokotlaké lití do forem celkovou drsnost povrchu?
Vysokotlaké lití do forem může vést k lepší hladkosti povrchu díky rychlému plnění a tuhnutí roztaveného kovu pod vysokým tlakem. Výsledkem je jemnozrnný odlitek s hladším povrchem ve srovnání s procesy probíhajícími pomaleji nebo při nižším tlaku. Je však nutné proces pečlivě řídit, aby nedošlo ke vzniku nových povrchových vad.
Lze kvalitu povrchu tlakových odlitků srovnávat s kvalitou povrchu odlitků do písku?
Ano, kvalitu povrchu tlakových odlitků lze srovnávat s odlitky do písku. Obecně platí, že tlakové lití poskytuje hladší a stejnoměrnější povrch než lití do písku. Povrch odlitků do písku bývá hrubší kvůli zrnitosti pískových forem. K dosažení podobné úrovně hladkosti vyžadují tlakové odlitky obvykle méně následných povrchových úprav než odlitky do písku.







