
Per ingegneri e responsabili degli acquisti, la pressofusione di precisione è il processo produttivo più affidabile, dal prototipo alla produzione in grandi volumi. Tuttavia, per ottenere una precisione ripetibile occorre più della semplice attività di fonderia: servono una geometria del componente ottimizzata, attrezzature interne di alta qualità e controlli di processo rigorosi.
Questa guida approfondisce gli aspetti davvero importanti per il vostro prossimo progetto: come ottimizzare la geometria per la producibilità, controllare la qualità per prevenire difetti come la porosità e ridurre i costi totali con operazioni secondarie complete.
Come la stabilità del processo garantisce precisione e ripetibilità
La pressofusione di precisione dipende da parametri di processo stabili, attrezzature ben progettate e macchine capaci di applicare una pressione uniforme a ogni ciclo.
Perché le tolleranze ristrette dipendono dal controllo di processo
Il rispetto di tolleranze entro ±0.002 inches per inch richiede il controllo di diverse variabili:
- Temperatura del metallo durante l’iniezione
- Temperatura dello stampo prima e durante l’iniezione
- Velocità e pressione di iniezione profili
- Tempo di raffreddamento prima dell’espulsione
Piccole variazioni di questi parametri causano scostamenti dimensionali. Le moderne macchine per pressofusione utilizzano monitoraggio in tempo reale e controlli a ciclo chiuso per mantenere ogni iniezione entro una finestra di processo ristretta.
I componenti pressofusi in condizioni stabili presentano minori variazioni di ritiro, meno difetti superficiali e spessori delle pareti più uniformi. È questa ripetibilità che distingue la pressofusione di precisione dalle lavorazioni generiche di fonderia.
Quando convengono i processi ad alta pressione per la produzione
La pressofusione ad alta pressione è più conveniente quando i volumi di produzione superano alcune migliaia di pezzi. L’investimento iniziale nelle attrezzature è significativo, ma i costi per componente diminuiscono rapidamente con l’aumentare dei volumi.
Questo metodo è adatto a componenti che richiedono superfici lisce, pareti sottili (fino a 0.5 mm per lo zinco) e caratteristiche interne o esterne complesse. Per lotti di almeno 10.000 pezzi, la pressofusione ad alta pressione offre in genere il miglior equilibrio tra velocità, costo e precisione dimensionale.
Ottimizzazione dei materiali e della geometria del componente (DFM)
La scelta del materiale e la geometria del componente influiscono direttamente sulla producibilità, sui costi e sulle prestazioni. La progettazione deve tenere conto dei limiti del processo per evitare difetti e lavorazioni secondarie non necessarie.
Perché l’alluminio è la scelta preferita
La pressofusione dell’alluminio rappresenta una quota importante della produzione ad alta pressione. Leghe come A380, A383 e A360 combinano resistenza, resistenza alla corrosione e conducibilità termica. I vantaggi principali includono:
- Bassa densità rispetto all’acciaio o alla ghisa
- Buona finitura superficiale direttamente dallo stampo
- Elevata integrità strutturale per componenti portanti
- Conducibilità termica ed elettrica per dissipatori e alloggiamenti
Caratteristiche progettuali che migliorano la producibilità
Una buona progettazione per la pressofusione parte da caratteristiche che favoriscono un flusso regolare del metallo, un raffreddamento uniforme e una facile espulsione:
- Spessore uniforme delle pareti previene punti caldi e ritiri non uniformi.
- Angoli di sformo da 1 a 3 gradi sulle pareti parallele alla direzione di estrazione dello stampo consentono un’ espulsione agevole.
- Raggi di raccordo ampi negli angoli interni riducono le concentrazioni di tensione e migliorano il flusso del metallo.
- Nervature anziché sezioni spesse aumentano la rigidità senza incrementare il consumo di materiale o il tempo ciclo.
- Bossoli con spessore di base adeguato sostengono gli elementi di fissaggio senza creare avvallamenti da ritiro.
Gestire i limiti: pareti sottili e sottosquadri
La pressofusione consente molte geometrie complesse, ma alcune caratteristiche creano difficoltà. I sottosquadri richiedono anime laterali o slitte nello stampo, aumentando costi e manutenzione delle attrezzature. I componenti con cavità interne ristrette possono ancheintrappolare aria, con conseguenteporosità nelle aree critiche.
Collaborare con il team di ingegneria del pressofonditore durante la progettazione aiuta a individuare tempestivamente questi problemi. Piccole modifiche geometriche spesso eliminano la necessità di costosi elementi speciali dello stampo o lavorazioni meccaniche secondarie.
Attrezzature e macchine: le basi della qualità
La qualità delle attrezzature e la scelta della macchina costituiscono la base di ogni componente prodotto. Le decisioni prese durante la configurazione influiscono su tempo ciclo, precisione del componente, durata dello stampo e costo totale di produzione.
Cosa controlla fin dall’inizio una buona progettazione delle attrezzature
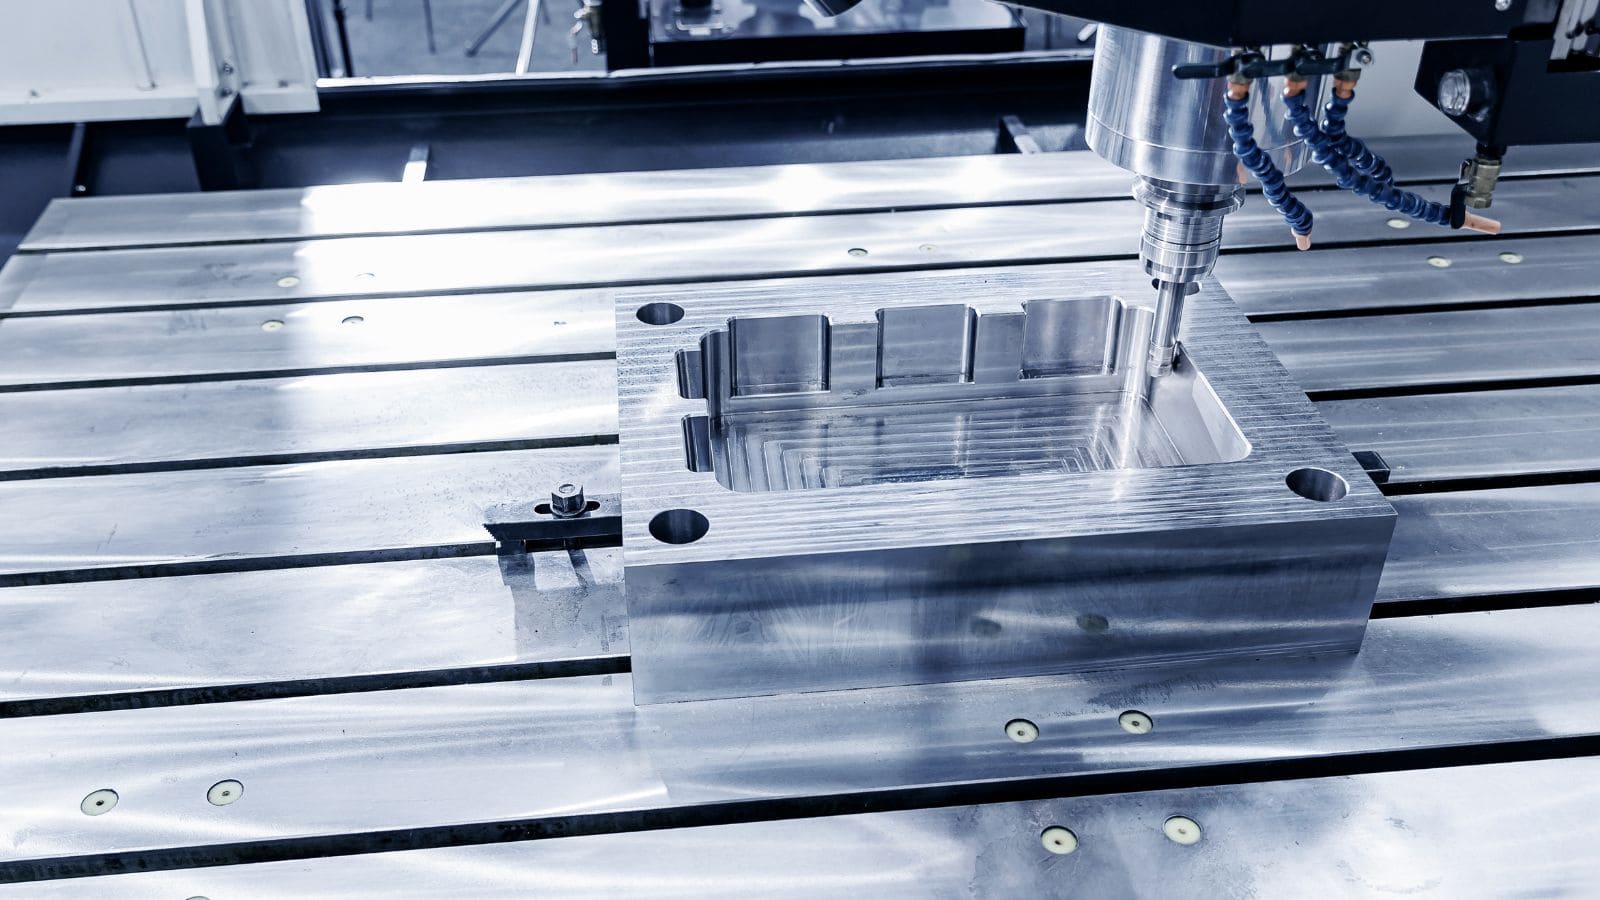
Le attrezzature per la pressofusione sono in genere realizzate in acciaio per utensili H13, sottoposto a trattamento termico per ottenere durezza e resistenza alla fatica termica. Uno stampo ben progettato controlla diversi fattori critici:
| Caratteristica dell’attrezzatura | Aspetto controllato |
|---|---|
| Posizione e dimensioni dell’attacco | Schema di riempimento, intrappolamento dell’aria, qualità superficiale |
| Canali di raffreddamento | Tempo ciclo, uniformità dimensionale, durata dello stampo |
| Disposizione dei perni di espulsione | Estrazione del componente senza deformazioni o segni |
| Sfiati | Riduzione dei gas intrappolati, prevenzione della porosità |
| Progettazione di anime e slitte | Capacità di realizzare sottosquadri, frequenza di manutenzione |
Investire fin dall’inizio in attrezzature di qualità riduce i fermi imprevisti e il costo per componente.
Scegliere la corretta forza di chiusura della macchina
La forza di chiusura della macchina deve essere sufficiente a mantenere chiuse le metà dello stampo contro la forza del metallo iniettato. Le macchine sottodimensionate generano bave e incoerenze dimensionali, mentre quelle sovradimensionate sprecano energia e spazio a pavimento. Anche altri parametri della macchina, come capacità di iniezione e distanza tra le colonne, devono corrispondere esattamente all’ingombro dello stampo previsto per ogni componente.
Passare dal prototipo alla produzione in grandi volumi
Le attrezzature prototipali (stampi morbidi) aiutano a convalidare la progettazione del componente prima di investire negli stampi di produzione. Le attrezzature di produzione sono costruite per durare per l’intero volume del programma e includono inserti intercambiabili per le superfici soggette a usura. La transizione dovrebbe sempre includere un processo di ispezione del primo articolo (FAI) per confermare che lo stampo finale soddisfi tutti i requisiti dimensionali.
Sistemi qualità: prevenzione dei difetti e ispezione
Una qualità costante richiede controllo sistematico del processo, metodi di ispezione mirati e un sistema di gestione qualità che intercetti i problemi prima che arrivino al cliente.
Controllo della porosità per resistenza e tenuta
La porosità è il difetto più comune nei componenti pressofusi, compromette l’integrità strutturale e può causare perdite. Per ridurla occorrono sfiati adeguati, posizionamento ottimizzato degli attacchi e riempimento assistito dal vuoto per rimuovere l’aria intrappolata.
Ispezione avanzata: verifiche CMM e a raggi X
Durante la produzione vengono utilizzati diversi metodi di ispezione:
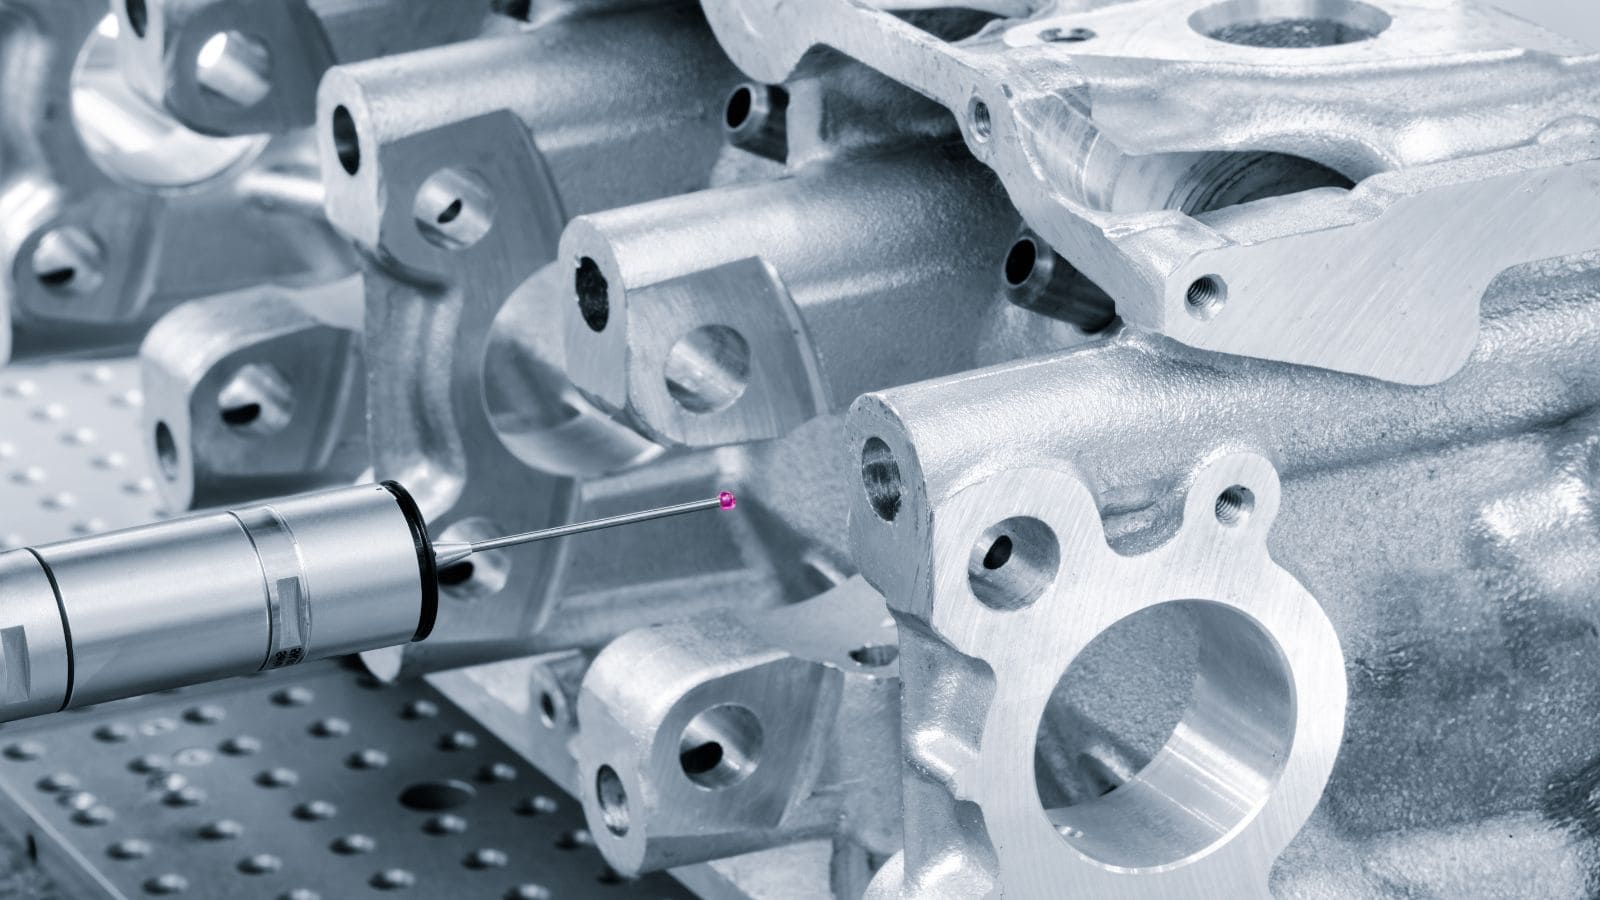
- Macchine di misura a coordinate (CMM): forniscono dati dimensionali precisi per le caratteristiche critiche.
- Scansione a raggi X e CT: rivela porosità interne, inclusioni e vuoti senza distruggere il componente.
- Ispezione visiva e superficiale: individua bave, giunzioni fredde e difetti estetici.
- Ispezioni di pattuglia: controllano campioni a intervalli regolari durante la produzione per rilevare tempestivamente eventuali derive.
Il valore delle certificazioni IATF e ISO 9001:2015
Un sistema di gestione della qualità (QMS) robusto distingue un partner produttivo affidabile da un fornitore ad alto rischio. Come requisito di base, la certificazione ISO 9001:2015 garantisce che il fornitore mantenga registrazioni tracciabili, attrezzature calibrate e un processo strutturato di azioni correttive per favorire il miglioramento continuo.
Nei settori altamente regolamentati, la certificazione IATF 16949 porta invece la garanzia della qualità al livello più elevato. Sviluppata per il settore automobilistico, questa norma rigorosa sposta l’attenzione dalla semplice individuazione dei difetti alla loro attiva prevenzione . Richiede la padronanza di strumenti fondamentali per la qualità, come Advanced Product Quality Planning (APQP), Failure Mode and Effects Analysis (FMEA) e Production Part Approval Process (PPAP).
Il rispetto di entrambe le norme ISO e IATF dimostra che il fornitore dispone del quadro rigoroso necessario per gestire produzioni ad alto volume e ad alto rischio. Per gli acquirenti, ciò si traduce in minori rischi nella catena di fornitura, variazioni ridotte da un lotto all’altro e un impegno documentato verso l’assenza di difetti.
Passaggio finale per tolleranze estremamente ristrette: il ruolo delle operazioni secondarie
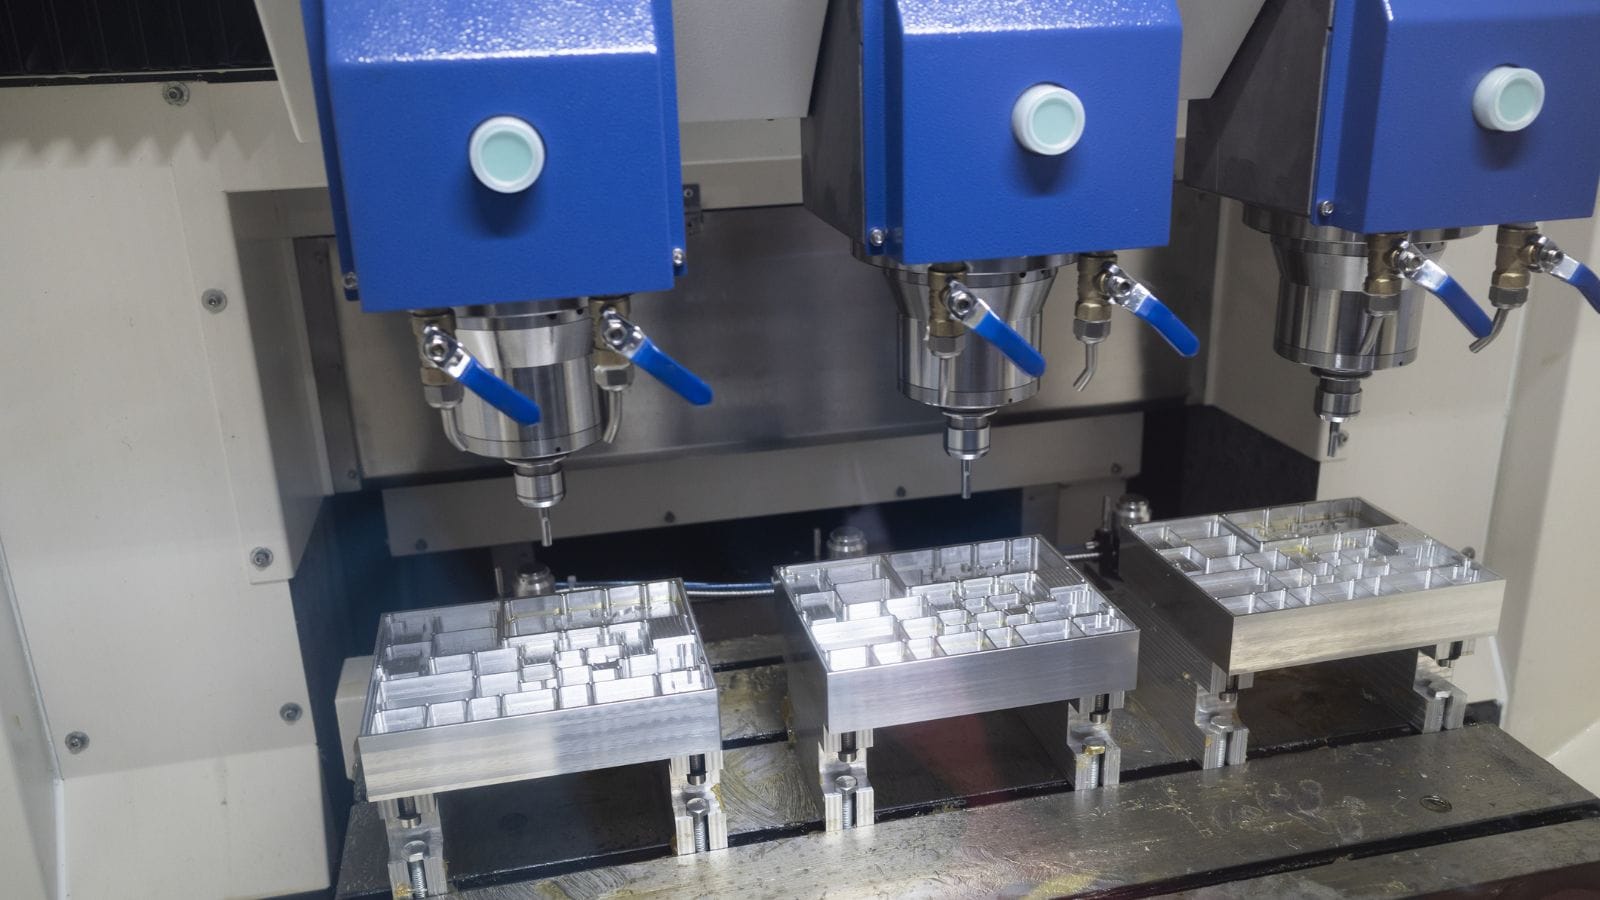
Sebbene la pressofusione di precisione produca componenti con forma prossima a quella finale e ottimi risultati, le tolleranze più critiche, come fori filettati e superfici di accoppiamento estremamente piane, spesso richiedono lavorazioni CNC secondarie per soddisfare le specifiche dell’assemblaggio finale.
Lavorazioni CNC e rifilatura delle bave
Le lavorazioni CNC secondarie sono comuni per caratteristiche che superano le tolleranze ottenibili allo stato di colata, tra cui fori filettati, alesature di precisione, scanalature per O-ring e superfici di montaggio che richiedono planarità.
Finitura superficiale per funzionalità ed estetica
Le opzioni di finitura comuni per la pressofusione dell’alluminio includono:
| Tipo di finitura | Scopo |
|---|---|
| Anodizzazione | Resistenza alla corrosione, colore, durezza |
| Verniciatura a polvere | Aspetto estetico, resistenza agli agenti atmosferici |
| Conversione al cromato | Protezione dalla corrosione, adesione della vernice |
| Placcatura (nichel, cromo) | Resistenza all’usura, conducibilità, aspetto |
| Granigliatura/finizione a buratto | Texture opaca uniforme, rimozione delle bave |
Come le operazioni interne riducono tempi e costi
Ogni operazione secondaria aggiunge tempo ciclo e costi. Progettare i componenti per ridurre al minimo le lavorazioni successive, grazie a tolleranze più ristrette allo stato di colata e angoli di sformo integrati, riduce i costi. Inoltre, un fornitore con capacità interne di lavorazione e finitura offre in genere tempi di consegna più brevi e un controllo qualità migliore.
Perché scegliere Moldie per i vostri progetti di pressofusione di precisione?
Scegliere il fornitore giusto significa ridurre i rischi e massimizzare il valore durante l’intero programma. Serve più del semplice tempo macchina: occorrono competenze ingegneristiche approfondite, capacità produttiva affidabile e controllo qualità rigoroso.
In Moldie Casting non ci limitiamo a formulare preventivi: progettiamo soluzioni. Soddisfiamo tutti i requisiti essenziali per il successo della produzione nel lungo periodo:
- Esperienza comprovata in settori esigenti: produciamo alloggiamenti per trasmissioni, staffe motore e involucri per veicoli elettrici, assicurando tolleranze ristrette sulle superfici di accoppiamento per un assemblaggio senza problemi in linea.
- Ingegneria e attrezzature interne: forniamo riscontri DFM completi, simulazioni del flusso del metallo e progettiamo internamente le attrezzature per ottimizzare il riempimento e prolungarne la durata.
- Produzione completa chiavi in mano: dall’alluminio grezzo all’assemblaggio finale. Gestiamo pressofusione ad alta pressione, lavorazioni CNC di precisione e finitura superficiale in un’unica sede, riducendo sensibilmente tempi di consegna e costi di spedizione.
- Qualità certificata e scalabile: In qualità di produttore certificato ISO 9001:2015 e IATF , offriamo pianificazione trasparente della capacità, ispezioni rigorose durante il processo (incluse CMM e raggi X) e manutenzione preventiva degli stampi per garantire derive dimensionali minime anche ad alti volumi.
Pronti a portare il vostro progetto dalla progettazione a una produzione impeccabile? Dimenticate colli di bottiglia nella catena di fornitura, scadenze mancate o difetti sfuggiti ai controlli. Visitate moldiecasting.com e chiedete oggi al nostro team di ingegneria di valutare la producibilità del vostro componente.







