
La pressofusione è un processo di colata dei metalli che spinge il metallo fuso ad alta pressione in uno stampo in acciaio progettato per il pezzo. Produce componenti precisi e complessi, con superfici lisce e tolleranze ristrette, ed è perciò ampiamente usata per produzioni ripetibili e ad alto volume.
La maggior parte dei componenti pressofusi è realizzata in metalli non ferrosi, come alluminio, zinco e magnesio. In pratica, spesso il fattore decisivo non è soltanto la lega, ma il sistema di attrezzature che controlla riempimento, sfiato, raffreddamento ed espulsione per migliaia di cicli.
Se state pianificando un nuovo programma di pressofusione, partite dallo stampo: strategia della linea di divisione, progettazione di attacchi e sfiati ed equilibrio termico. Queste decisioni determinano in larga misura il rischio di porosità, bave, deriva dimensionale e stabilità a lungo termine.
Perché scegliere la pressofusione (e perché le attrezzature sono importanti)
La pressofusione è ampiamente utilizzata perché offre un buon equilibrio tra prestazioni, costanza e costi su larga scala.
- Elevata precisione: Tolleranze ristrette possono ridurre le lavorazioni meccaniche.
- Produzione rapida: Tempi ciclo brevi sono adatti alle produzioni in serie.
- Capacità di realizzare pareti sottili: Consente progetti leggeri con geometrie complesse.
- Finitura liscia: Spesso è adatta a rivestimento o placcatura dopo un’adeguata preparazione della superficie.
- Basso costo unitario ad alto volume: Il costo delle attrezzature si ripartisce su molti pezzi.
Tuttavia, questi vantaggi si ottengono con costanza solo se lo stampo è progettato e costruito correttamente. Qualità delle attrezzature e scelte progettuali (attacchi, sfiati, raffreddamento ed espulsione) incidono fortemente sul tempo ciclo, sul tasso di scarto e sull’idoneità del getto alla tenuta in pressione, alla saldatura o alle lavorazioni successive.
State pianificando un progetto di attrezzaggio? Inviateci il disegno per discutere la fattibilità e rivedere la progettazione dello stampo tramite il nostro servizio di produzione di stampi per pressofusione.
Processo di pressofusione: cosa accade in ogni ciclo
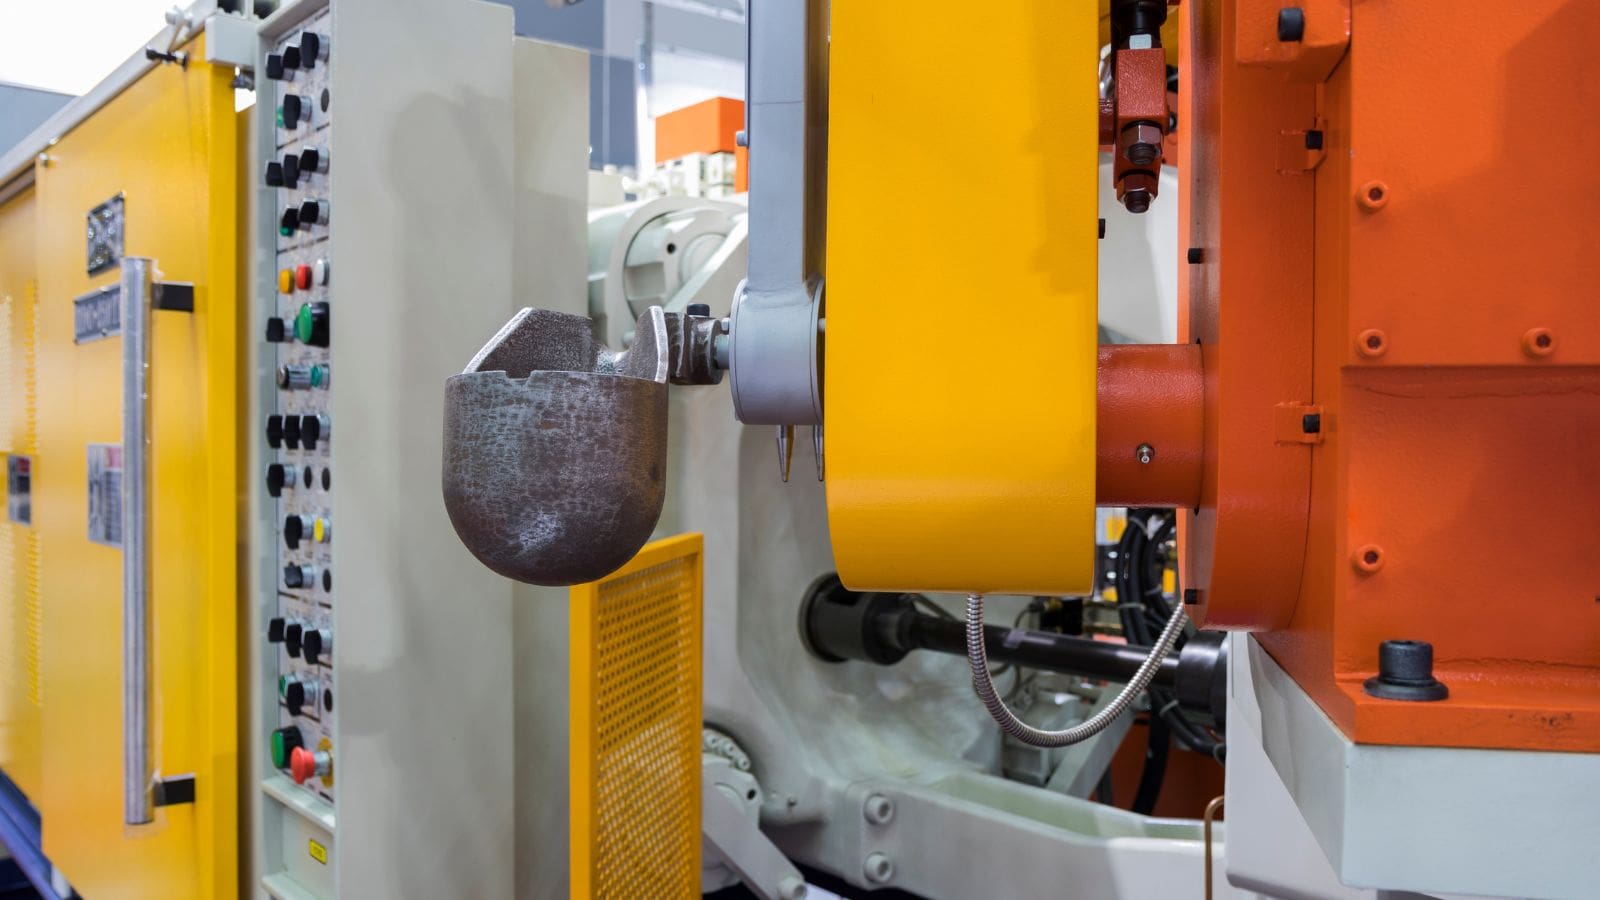
In generale, un ciclo di pressofusione comprende preparazione dello stampo, iniezione e riempimento, solidificazione, espulsione e tranciatura. In produzione, gli aspetti più importanti sono il controllo dello stampo su flusso del metallo, evacuazione dell’aria e asportazione del calore—perché determinano la ripetibilità.
- Preparazione dello stampo: Lo stampo viene chiuso e serrato; si applicano lubrificante o distaccante secondo necessità.
- Riempimento (iniezione): La lega fusa entra nella cavità attraverso il sistema di canali e attacchi.
- Solidificazione e raffreddamento: Canali di raffreddamento ed equilibrio termico determinano il ritiro e la stabilità dimensionale.
- Espulsione: Il sistema di espulsione libera il getto; la disposizione degli espulsori influisce sui segni e sul rischio di deformazione.
- Tranciatura e finitura: Canali, troppopieni e bave vengono rimossi; possono seguire lavorazioni meccaniche e finiture.
Poiché i difetti si ripetono da un ciclo all’altro, una solida precisione delle attrezzature e il controllo del processo sono essenziali per una produzione di massa stabile.
Tipi di pressofusione: camera calda e camera fredda
Le due configurazioni più comuni delle macchine per pressofusione ad alta pressione sono a camera calda e a camera fredda. In molti casi è soprattutto la lega a determinare quale impiegare.
| Tipo | Impiego tipico | Note principali |
|---|---|---|
| Pressofusione a camera calda | Comune per leghe a basso punto di fusione (spesso zinco; alcuni tipi di magnesio) | Cicli rapidi; stampo e componenti macchina devono resistere all’ambiente con metallo fuso. |
| Pressofusione a camera fredda | Comune per leghe a punto di fusione più elevato (spesso alluminio) | Il metallo fuso viene versato in una camera di iniezione; il processo è generalmente più lento della camera calda, ma adatto ai programmi in alluminio. |
Sia con camera calda sia con camera fredda, la progettazione dello stampo (attacchi, sfiati, raffreddamento ed espulsione) consente un riempimento uniforme e una qualità produttiva stabile.
Principali metodi di pressofusione: HPDC, varianti sottovuoto, LPDC e gravità
Il termine «pressofusione» è spesso usato per indicare la pressofusione ad alta pressione (HPDC), ma gli acquirenti possono valutare anche alternative a bassa pressione o per gravità in base ai requisiti di qualità interna e alle lavorazioni successive.
Pressofusione ad alta pressione (HPDC)
Pressofusione ad alta pressione è il processo commerciale più comune per produrre componenti in alluminio, zinco e magnesio con elevata ripetibilità. Poiché il riempimento può essere rapido e turbolento, sfiati, troppopieni e controllo termico adeguati sono importanti per ridurre la porosità e stabilizzare le dimensioni.
Pressofusione assistita dal vuoto (variante HPDC)
Pressofusione sottovuoto rimuove l’aria dalla cavità prima o durante l’iniezione. Riduce così intrappolamento di gas e porosità, migliorando la qualità interna nelle applicazioni che richiedono tenuta in pressione, saldabilità o finiture impegnative. La predisposizione al vuoto è soprattutto un tema di progettazione delle attrezzature : strategia di tenuta, percorso degli sfiati e posizione di valvole e porte devono essere pianificati nello stampo.
Pressofusione a bassa pressione (LPDC)
Pressofusione a bassa pressione utilizza un riempimento controllato, azionato da una bassa pressione del gas. È spesso presa in considerazione quando l’integrità interna ha priorità sulla velocità massima, in particolare per alcuni requisiti strutturali o legati al trattamento termico.
Colata in conchiglia per gravità (stampo permanente)
La colata in conchiglia per gravità (spesso inclusa nella «pressofusione» nelle discussioni commerciali) riempie lo stampo sfruttando la gravità anziché la pressione di iniezione. Può essere adatta a volumi inferiori o quando la scelta del processo dipende dal trattamento termico e dagli obiettivi di qualità interna. La selezione dipende molto da geometria del pezzo, lega e prestazioni richieste.
Attrezzature per pressofusione: cosa comprende lo stampo
Uno stampo per pressofusione è un sistema completo che forma il pezzo e controlla flusso, sfiato, raffreddamento ed espulsione del metallo. I sistemi tipici comprendono:
- Anime e cavità (inserti) che formano la geometria del pezzo
- Sistema di canali e attacchi che porta il metallo fuso nella cavità
- Sfiati e troppopieni per evacuare l’aria e trattenere ossidi e impurità
- Canali di raffreddamento per gestire temperatura dello stampo e tempo ciclo
- Sistema di espulsione per estrarre il getto in modo affidabile
- Slitte ed estrattori laterali (quando lo richiedono sottosquadri o caratteristiche laterali)
In Moldie, progettazione e produzione dello stampo possono avvalersi di lavorazioni CNC, elettroerosione, misurazione di precisione e strumenti di simulazione per ottimizzare attacchi, raffreddamento ed espulsione e ottenere risultati costanti. Scoprite le nostre competenze nella pagina stampi per pressofusione .
Scelte progettuali fondamentali per le attrezzature (e il loro impatto sulla qualità)
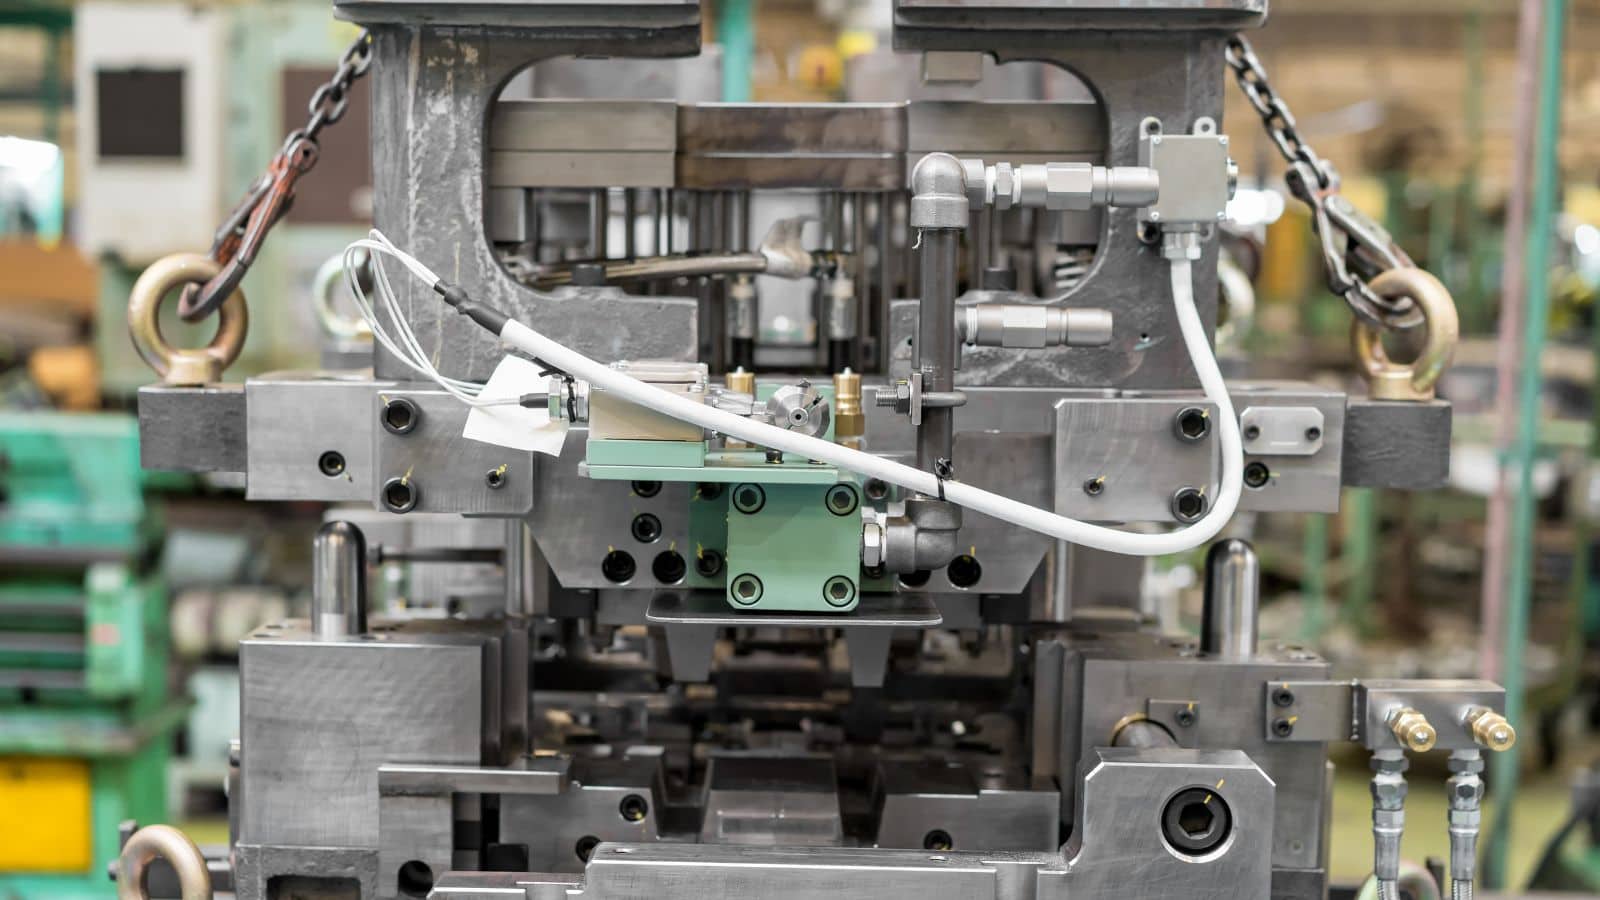
Strategia della linea di divisione
La scelta della linea di divisione incide sul rischio di bave, sulle superfici estetiche, sui riferimenti di lavorazione e sull’aspetto dei segni degli espulsori. Una buona scelta può ridurre le lavorazioni secondarie e migliorare la stabilità nelle produzioni prolungate.
Canali, attacchi ed equilibrio del riempimento
La progettazione di canali e attacchi determina il modo in cui si riempie la cavità. Un riempimento equilibrato riduce il rischio di giunzioni fredde e riempimento incompleto e può limitare anche la porosità dovuta alla turbolenza. La posizione degli attacchi influisce inoltre sulla qualità estetica e sulle lavorazioni successive.
Sfiati, troppopieni e predisposizione al vuoto
L’evacuazione dell’aria è una delle cause alla radice più comuni di porosità e difetti superficiali. Percorsi di sfiato e posizionamento dei troppopieni adeguati aiutano a rimuovere gas intrappolati e contaminanti. Se è richiesta la pressofusione assistita dal vuoto, lo stampo deve essere progettato fin dall’inizio per la tenuta e il posizionamento delle porte del vuoto.
Raffreddamento ed equilibrio termico
La progettazione del raffreddamento controlla tempi di solidificazione, ritiro, rischio di deformazione e tempo ciclo. Uno stampo termicamente equilibrato riduce la deriva dimensionale durante le produzioni prolungate.
Configurazione dell’espulsione
Posizione e sequenza dei perni di espulsione influenzano stabilità del distacco, segni di espulsione e rischio di deformazione, soprattutto su pareti sottili o superfici estetiche.
Scelta dei materiali (compreso l’impatto sulle attrezzature)
Il materiale influisce su vita dello stampo, tempo ciclo, costo e prestazioni finali del pezzo. Determina anche come progettare lo stampo per flusso, sfiato e asportazione del calore.
Leghe di alluminio per pressofusione
L’alluminio è ampiamente impiegato perché combina resistenza, leggerezza e resistenza alla corrosione. A causa della temperatura di fusione più elevata, la maggior parte dei programmi in alluminio utilizza macchine a camera fredda.
- A380 / ADC12: Leghe per uso generale con buona colabilità.
- A360: Spesso scelta quando sono necessarie maggiore resistenza alla corrosione e duttilità.
- A383: Spesso utilizzata per pezzi a parete sottile e geometrie complesse.
Se il vostro programma riguarda l’alluminio, consultate la panoramica delle nostre capacità per i componenti in alluminio pressofuso .
Leghe di zinco per pressofusione
La pressofusione dello zinco è comunemente usata per piccoli componenti con dettagli fini e un’eccellente finitura superficiale. Se lo stampo è progettato e mantenuto correttamente, i programmi in zinco beneficiano spesso di cicli rapidi e lunga vita utensile.
Leghe di magnesio per pressofusione
Il magnesio è il metallo strutturale più leggero comunemente usato nella pressofusione ed è spesso scelto quando la riduzione del peso è una priorità.
Scoprite di più sulle nostre capacità per i componenti in magnesio pressofuso .
Controllo qualità, difetti comuni e operazioni secondarie
Il controllo qualità è essenziale nella pressofusione perché i difetti possono ripetersi da un ciclo al successivo. Tra i problemi comuni figurano porosità, giunzioni fredde, bave e deriva dimensionale.
Difetti comuni e cause tipiche
- Porosità: Spesso collegata ad aria intrappolata, sfiato o troppopieno insufficienti oppure parametri di processo instabili.
- Giunzioni fredde / mancati riempimenti: Spesso collegati a equilibrio del riempimento, progettazione degli attacchi, temperatura o profilo di iniezione.
- Bave: Spesso collegate all’accoppiamento della linea di divisione, alla forza di chiusura, all’usura o alla deformazione dello stampo e allo squilibrio termico.
- Deriva dimensionale: Spesso collegata a variazioni della temperatura dello stampo, usura o controllo di processo incoerente.
Metodi di ispezione
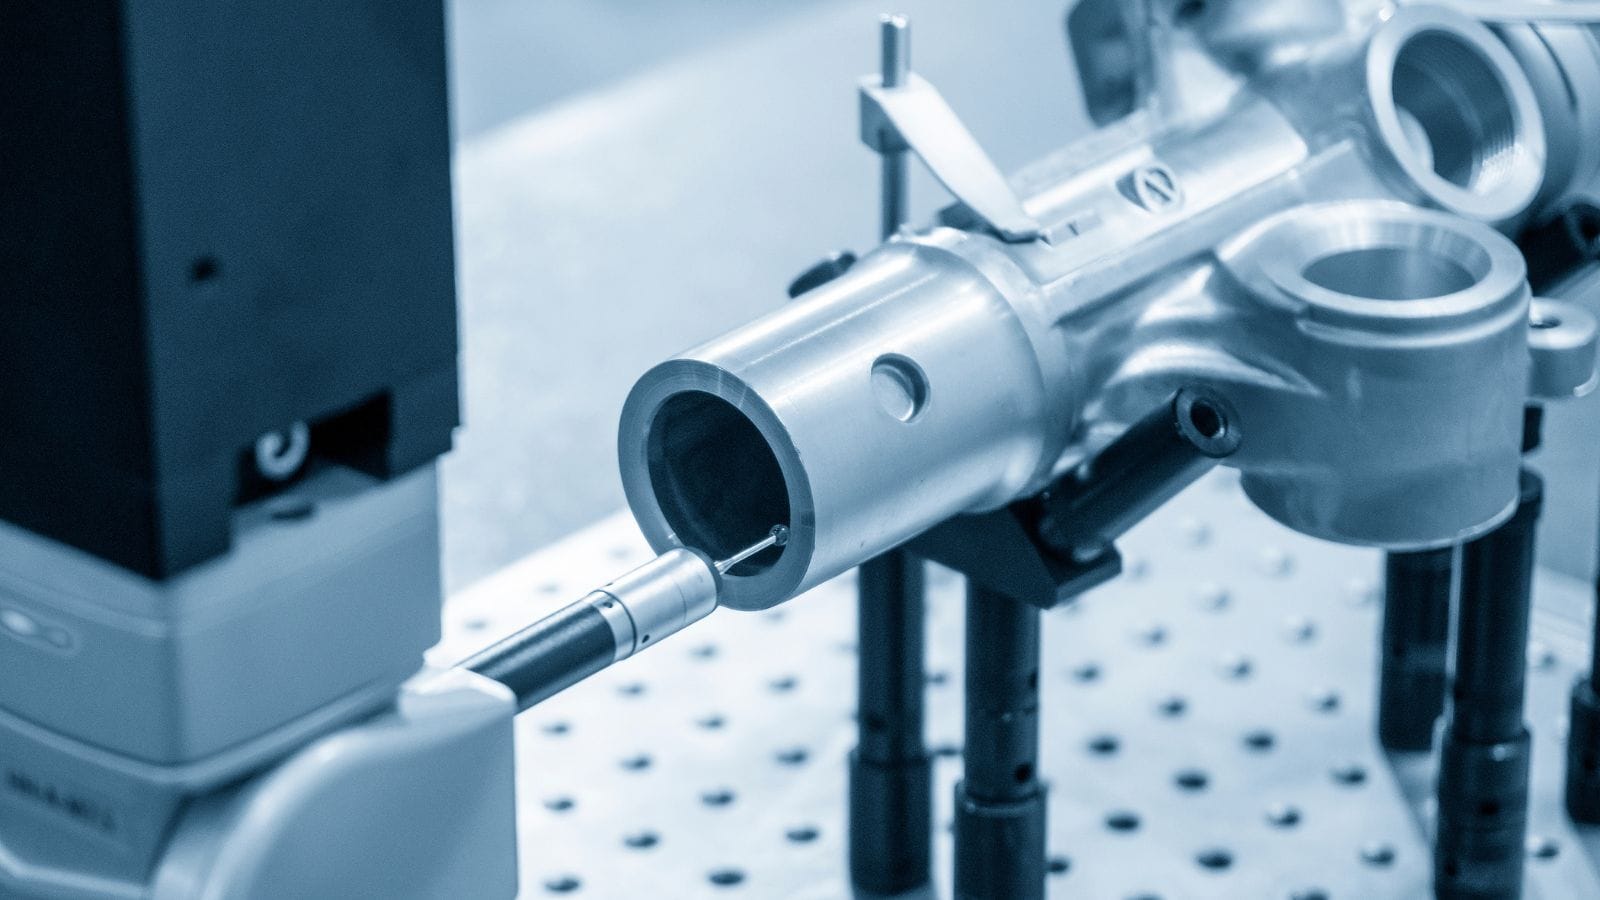
Il controllo CMM verifica le dimensioni critiche, mentre l’ispezione a raggi X aiuta a individuare la porosità interna. Anche la scansione 3D è utile per confrontare il primo pezzo e convalidare le attrezzature.
Finitura e lavorazione meccanica
Molti pezzi pressofusi richiedono operazioni secondarie prima dell’uso finale. Lavorazione CNC e finitura superficiale consentono di soddisfare requisiti di tolleranza, aspetto e resistenza alla corrosione.
Costi: quando conviene la pressofusione (prospettiva delle attrezzature)
La pressofusione è conveniente quando il volume produttivo è sufficiente a ripartire il costo delle attrezzature su molti pezzi. L’investimento iniziale è maggiore rispetto ai processi più semplici, ma su larga scala il costo unitario può essere molto più basso se tempo ciclo e scarti sono controllati.
Principali fattori di costo delle attrezzature
- Complessità del pezzo (dettagli profondi, pareti sottili, requisiti estetici)
- Slitte ed estrattori laterali (sottosquadri e movimenti laterali aumentano la complessità delle attrezzature)
- Requisiti di attacchi, sfiati e vuoto
- Complessità del raffreddamento e requisiti di equilibrio termico
- Volume produttivo previsto e obiettivi di durata (pianificazione della vita dello stampo)
Cosa chiedere a un produttore di stampi per pressofusione
- Supporterete l’ottimizzazione della progettazione dello stampo per attacchi, raffreddamento ed espulsione (inclusa la simulazione, se necessaria)?
- Come convaliderete l’attrezzatura (piano di prova, metodo d’ispezione e controlli di stabilità)?
- Potete supportare esigenze successive, come lavorazione meccanica e finitura superficiale, con una soluzione completa?
Per stimare approccio e costo delle attrezzature, contattate Moldie tramite il nostro servizio di produzione di stampi per pressofusione e inviate il disegno, la lega preferita e il volume annuo previsto.
Domande frequenti
La pressofusione dipende soprattutto dalla macchina o dallo stampo?
Entrambi sono importanti, ma spesso lo stampo è il principale fattore che determina la qualità ripetibile. Le decisioni su attacchi, sfiati, raffreddamento ed espulsione determinano come si riempie la cavità, come fuoriesce l’aria e come viene asportato il calore per migliaia di cicli.
Camera calda o fredda: quale dovrei scegliere?
In molti casi è soprattutto la lega a determinare la scelta. La camera calda è comune per leghe con punto di fusione più basso, spesso lo zinco; la camera fredda è comune per leghe con punto di fusione più alto, spesso l’alluminio. La scelta finale va confermata in base a geometria del pezzo, requisiti di qualità e obiettivi produttivi.
Come si riduce la porosità nella pressofusione?
La riduzione della porosità richiede in genere sfiati e troppopieni migliori, un profilo di iniezione e temperature stabili e, in alcuni casi, la pressofusione assistita dal vuoto. Molti miglioramenti partono dalla fase di progettazione delle attrezzature.
Quando è conveniente la pressofusione?
La pressofusione diventa più conveniente quando il volume consente di ammortizzare il costo delle attrezzature e la ripetibilità riduce lavorazioni secondarie e scarti. Il punto di pareggio dipende da geometria, lega, requisiti di qualità e obiettivi di tempo ciclo.
I pezzi pressofusi richiedono lavorazioni meccaniche e finiture?
Spesso sì. Le lavorazioni meccaniche servono per accoppiamenti critici, filettature e superfici di tenuta, mentre le finiture soddisfano requisiti estetici e di resistenza alla corrosione. Consultate le nostre opzioni di finitura superficiale per conoscere le consuete lavorazioni successive.
Moldie può supportare stampi per pressofusione di alluminio, zinco e magnesio?
Sì. Moldie è specializzata nella produzione di stampi per pressofusione di leghe di alluminio, zinco e magnesio e può supportare il processo dalla progettazione e prototipazione del pezzo fino alla produzione dello stampo e al supporto produttivo successivo. Consultate i dettagli del servizio stampi per pressofusione .







