
Moulage sous pression des rotors est un procédé de fabrication spécialisé qui forme les principaux composants d’un rotor (barres conductrices et anneaux d’extrémité) par une seule injection de métal en fusion. Pour les ingénieurs OEM et les équipes achats, cette méthode permet d’obtenir une conductivité stable, une faible porosité, un bon équilibrage et une précision dimensionnelle répétable.
Toutefois, contrairement aux pièces moulées ordinaires, les rotors réunissent des exigences électriques, mécaniques et dimensionnelles dans un seul composant, ce qui nécessite une maîtrise rigoureuse de la porosité , de la concentricité et de la stabilité du procédé. Dans cet article, nous présentons les exigences particulières du moulage sous pression des rotors, les techniques permettant d’y répondre et les critères pour choisir un fournisseur adapté de rotors moulés sous pression.
Ce qui distingue la fabrication des rotors
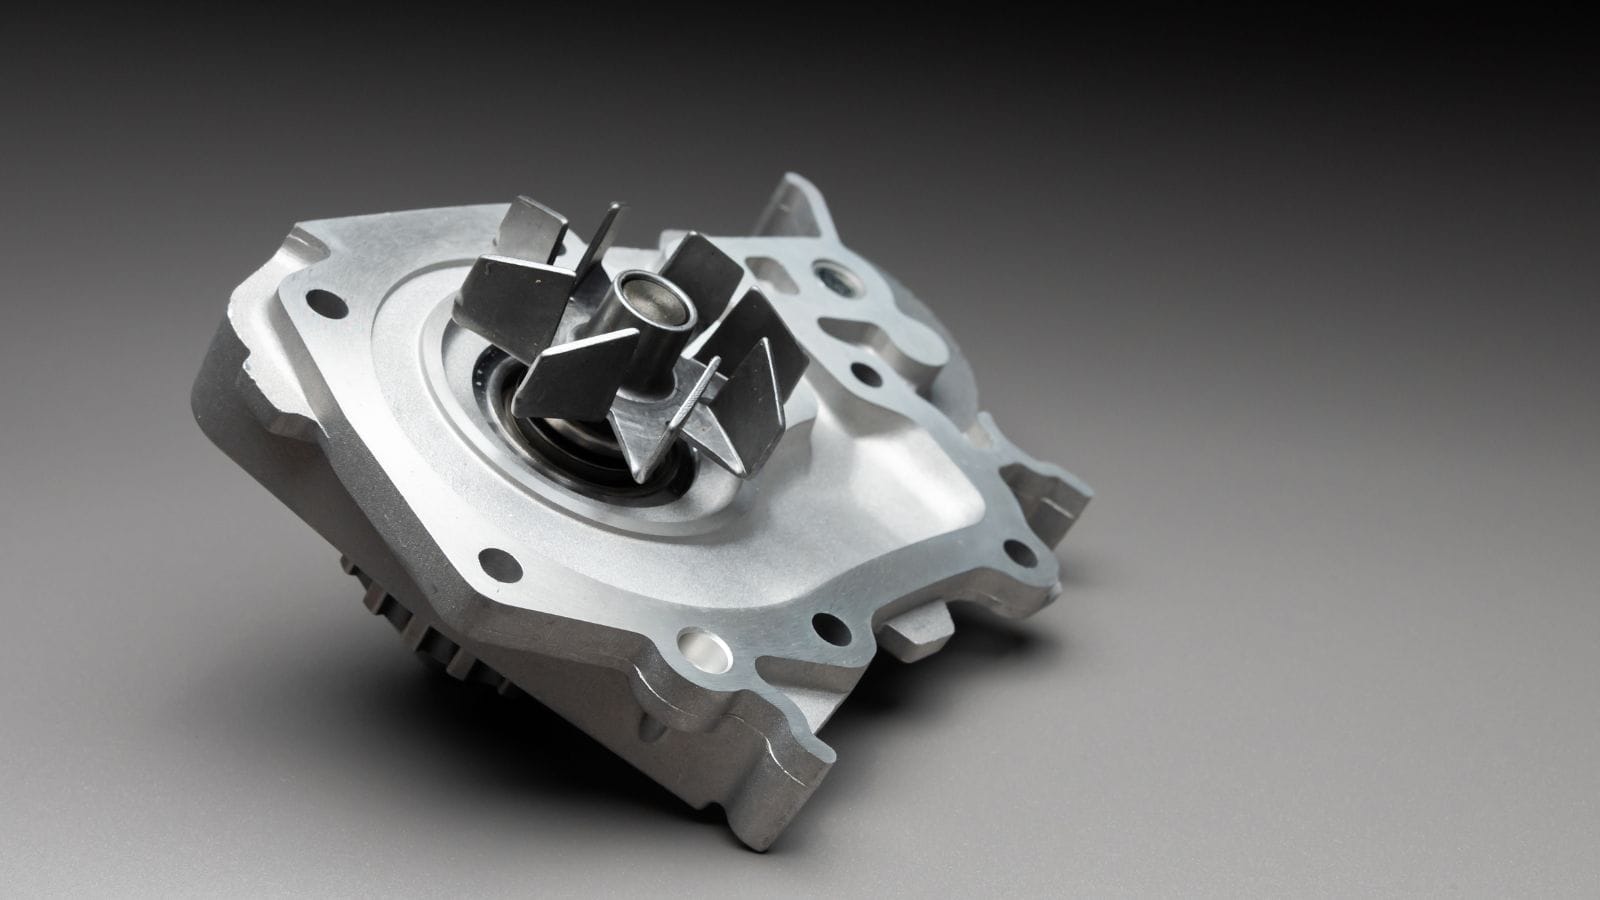
Les rotors sont constitués d’un empilement de fines tôles d’acier électrique, munies d’encoches sur leur périphérie extérieure. Pendant le moulage, le métal en fusion remplit ces encoches pour former les barres conductrices et les relie par des anneaux d’extrémité aux deux extrémités de l’empilement. On obtient ainsi la cage d’écureuil utilisée dans la plupart des rotors de moteurs à induction.
En raison de cette géométrie, le moulage sous pression des rotors exige une maîtrise plus stricte que de nombreux programmes de moulage classiques. Le procédé doit garantir le remplissage complet des encoches, la formation régulière des anneaux d’extrémité, une faible porosité interne et un équilibrage constant du rotor.
Matériaux courants pour le moulage sous pression des rotors
L’aluminium est le matériau le plus courant pour le moulage sous pression des rotors, car il offre un équilibre pratique entre conductivité, aptitude au moulage, poids et efficacité de production. Il reste le choix standard pour de nombreux programmes de moteurs à induction.
Le cuivre offre une conductivité supérieure et peut contribuer à un meilleur rendement du moteur, mais il est plus difficile à mouler à grande échelle, car il nécessite des températures de traitement plus élevées et sollicite davantage l’outillage.
Le zinc est plus courant dans les applications de petite taille et à température plus basse, où l’aptitude au moulage et l’état de surface sont importants.
Le magnésium n’apparaît que dans des conceptions limitées où le poids est un facteur déterminant.
|
Matériau
|
Avantage principal
|
Limite principale
|
Utilisation typique
|
|---|---|---|---|
|
Bon équilibre entre conductivité, aptitude au moulage, poids et coût
|
Conductivité inférieure à celle du cuivre
|
La plupart des programmes de rotors pour moteurs à induction
|
|
|
Conductivité supérieure
|
Température de traitement plus élevée et outillage plus fortement sollicité
|
Applications de rotors à haut rendement
|
|
|
Bonne aptitude au moulage et bon état de surface
|
Moins courant pour les rotors destinés aux hautes températures
|
Applications de petite taille ou spécialisées
|
|
|
Faible poids
|
Utilisation limitée dans les programmes de rotors
|
Conceptions de niche sensibles au poids
|
Pour résumer à l’intention des acheteurs, le choix du matériau du rotor implique un compromis entre conductivité, fabricabilité, durée de vie de l’outillage et coût. La meilleure option dépend des objectifs de performance du moteur et du volume de production.
Facteurs clés du procédé de fabrication des rotors
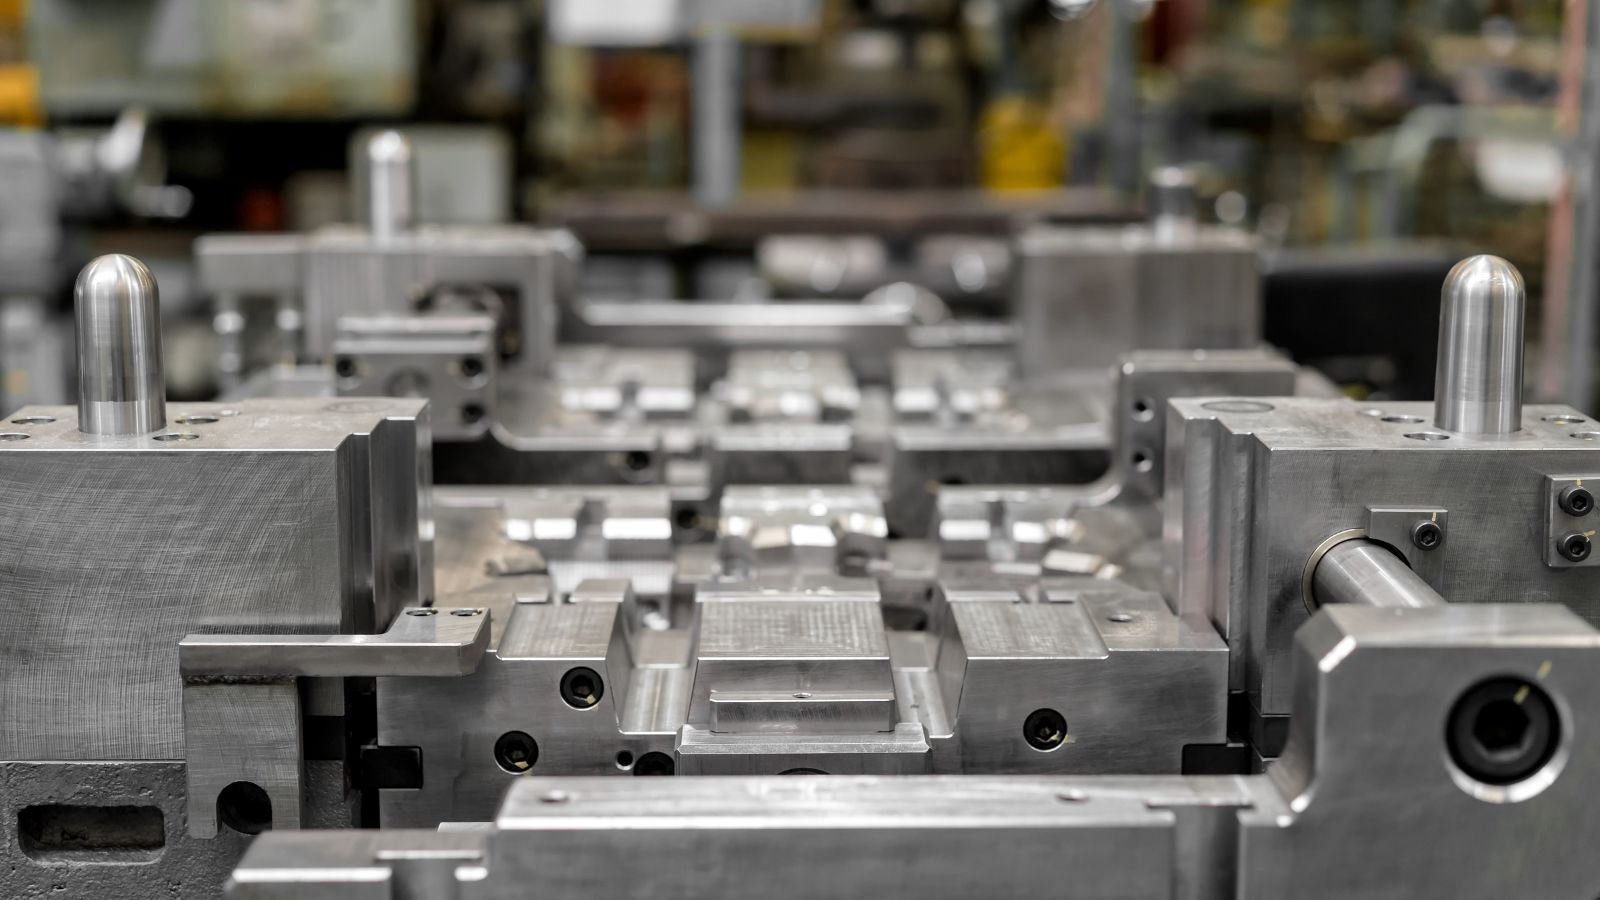
Le procédé de moulage du rotor commence par la préparation du moule, la manutention de l’insert et un réglage contrôlé. Un outillage approprié outillage est essentiel, car le moule doit maintenir l’empilement de tôles dans la bonne position et permettre le remplissage complet des encoches du rotor et des cavités des anneaux d’extrémité. Comme le procédé utilise un insert chargé plutôt qu’une cavité vide, la fabrication des rotors est plus sensible à l’alignement et au contrôle thermique que le moulage sous pression classique.
Les principaux facteurs du procédé comprennent généralement :
- Moule de moulage sous pression de haute qualité
- Positionnement précis de l’empilement de tôles
- Contrôle stable de la température du moule
- Remplissage fiable des encoches
- Formation maîtrisée des anneaux d’extrémité
- Éjection régulière et répétable
- Inspection initiale après moulage
Dans de nombreux programmes de rotors, les machines verticales sont privilégiées, car elles facilitent la mise en place et l’alignement de l’empilement de tôles. Pour les cellules de production à cadence plus élevée, des configurations automatisées telles que les systèmes d’indexage multi-stations peuvent améliorer la régularité et le débit. Quel que soit l’agencement de la machine, la réussite dépend d’une température de moule stable, d’un remplissage fiable des encoches et d’une éjection maîtrisée. Une éjection médiocre ou un remplissage instable peut affecter la géométrie des anneaux d’extrémité, la concentricité de l’alésage et l’équilibrage ultérieur du rotor.
Après le moulage, l’ébarbage des attaques et une première inspection servent à repérer les défauts visibles, les remplissages incomplets ou les problèmes dimensionnels avant d’engager davantage de main-d’œuvre dans l’usinage et la finition.
Usinage secondaire des rotors moulés sous pression
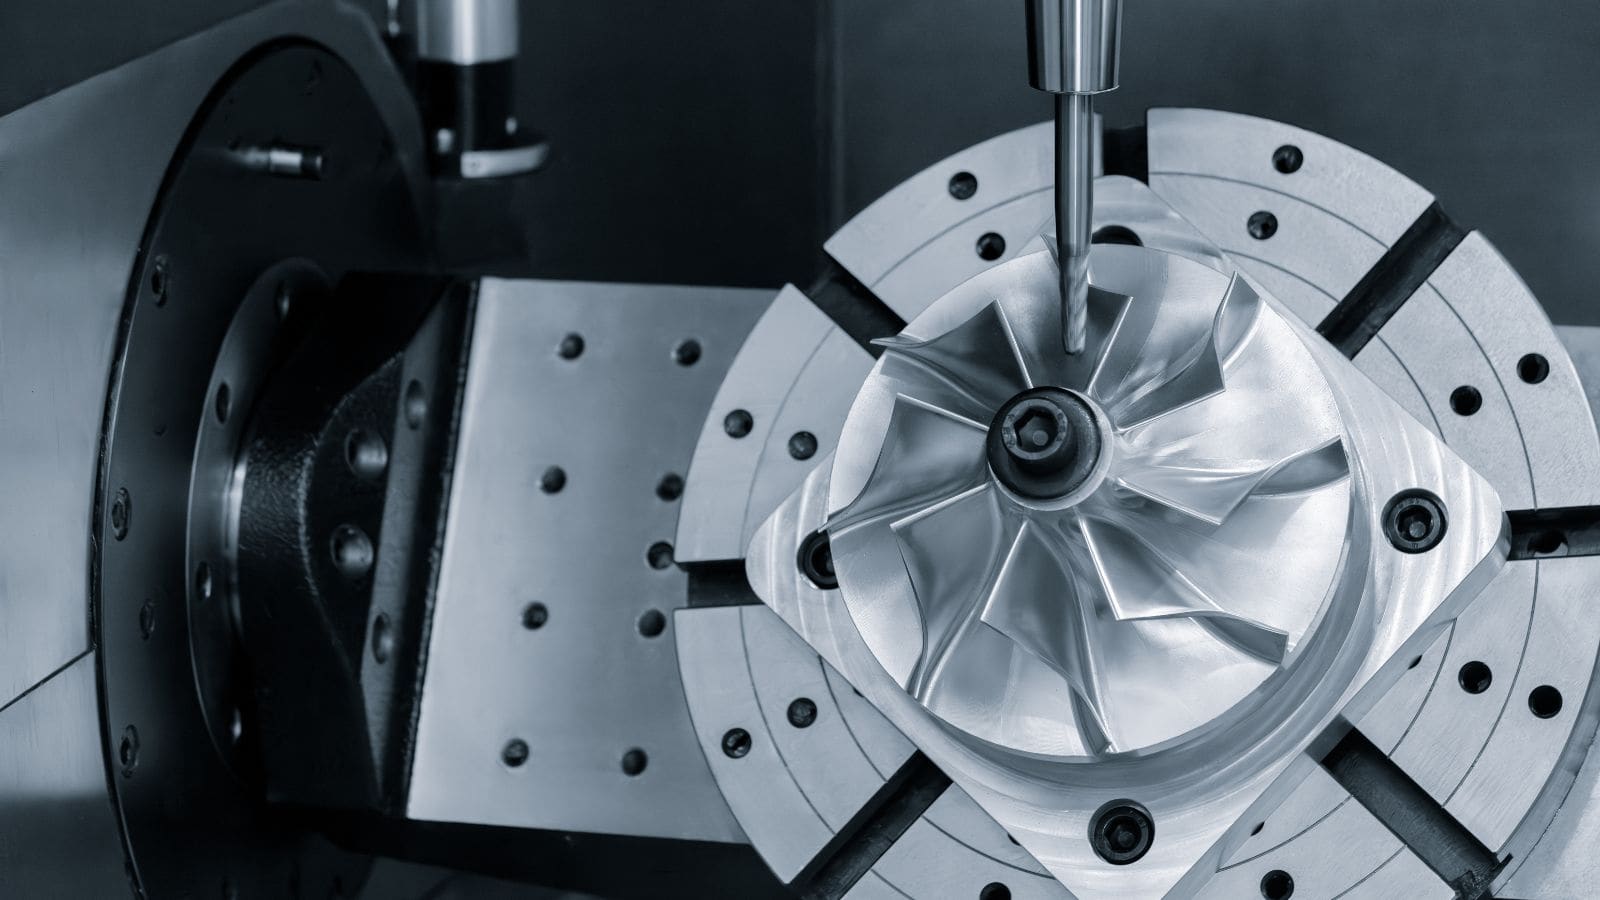
Même lorsque le moulage lui-même est réussi, de nombreux rotors nécessitent encore un usinage secondaire avant l’assemblage du moteur. Le diamètre extérieur du rotor, le diamètre d’alésage, les faces d’extrémité, la concentricité et le faux-rond exigent souvent une maîtrise plus précise que ce que le moulage seul peut garantir de façon fiable. C’est là que le post-usinage devient un élément important du plan de fabrication.
La finition de l’alésage et du diamètre extérieur du rotor influe directement sur l’ajustement de l’arbre, la régularité de l’entrefer, le niveau de vibration et le rendement de l’assemblage. Dans certains programmes, les équipes peuvent également comparer l’usinage CNC au moulage sous pression pour décider quelle part de la géométrie doit être moulée et quelle part doit être finie ensuite. Pour les fabricants de moteurs, le résultat le plus important n’est pas la méthode d’usinage en soi, mais la capacité du fournisseur à livrer des rotors prêts pour un montage stable sur arbre, l’équilibrage et l’intégration finale.
Contrôles qualité essentiels aux performances des rotors
La qualité du moulage sous pression des rotors doit être évaluée selon trois aspects : compacité interne, maîtrise dimensionnelle et régularité du procédé. L’aspect de surface seul ne suffit pas à valider un rotor, car de nombreux risques de performance sont internes.
Le contrôle radiographique est l’une des principales méthodes de vérification du niveau de porosité dans les barres conductrices et les anneaux d’extrémité. Les vides internes peuvent interrompre le circuit électrique, augmenter la résistance et réduire le rendement du moteur. Les contrôles dimensionnels sur MMT permettent de vérifier le diamètre d’alésage, la hauteur de l’empilement, le diamètre extérieur et la géométrie des anneaux d’extrémité. La vérification du matériau confirme la composition de l’alliage, tandis qu’un essai de résistance électrique peut servir de contrôle fonctionnel de l’intégrité des conducteurs.
Pour les équipes achats, ces contrôles sont importants, car les défauts des rotors ne deviennent souvent apparents qu’au moment de l’équilibrage, de l’emmanchement de l’arbre ou des essais finaux du moteur. Un fournisseur capable de documenter la maîtrise de la porosité, la vérification dimensionnelle et la stabilité des fenêtres de procédé est bien mieux placé pour soutenir des programmes de rotors à long terme.
Comment évaluer un fournisseur de moulage sous pression de rotors
Si vous recherchez des composants de rotor, vos questions aux fournisseurs ne doivent pas porter uniquement sur le prix. Elles doivent également couvrir l’outillage, la simulation, la maîtrise du procédé et les capacités internes.
Lors de l’évaluation d’un fournisseur, les acheteurs doivent prêter attention aux éléments suivants :
- Bonne compréhension des exigences et des difficultés de production propres au moulage des rotors
- Analyse ou simulation de l’écoulement dans le moule pour étayer le développement de l’outillage et du procédé
- Maîtrise rigoureuse de la porosité, de la conductivité et de la régularité dimensionnelle
- Capacités intégrées d’outillage, de moulage, d’usinage et d’inspection
- Assistance technique réactive pour les révisions de conception et les modifications d’outillage
- Procédés documentés et systèmes qualité fiables pour une production répétitive
Du point de vue de la fabrication, les acheteurs doivent également rechercher des fournisseurs capables de gérer l’outillage, le moulage, l’usinage, l’inspection et les opérations ultérieures dans un flux de travail coordonné. Cette intégration améliore la traçabilité, réduit les risques liés aux transferts et favorise une meilleure régularité, des séries pilotes à la production en volume. Pour les programmes de rotors soumis à des exigences plus strictes, les certifications et la documentation des procédés sont également des indicateurs importants de la capacité du fournisseur.
Moldiecasting : votre spécialiste des moules et des pièces moulées pour rotors
Le moulage sous pression des rotors est une solution efficace pour produire en grande série des rotors de moteurs à induction, mais la réussite dépend de bien plus que du moulage seul. La conductivité, la maîtrise de la porosité, l’équilibrage du rotor, l’intégrité des anneaux d’extrémité et la précision d’usinage doivent tous être soigneusement maîtrisés pour garantir des performances fiables du moteur. C’est pourquoi les OEM et les équipes achats recherchent généralement des fournisseurs qui connaissent à la fois le moulage sous pression et les exigences de fabrication propres aux composants de rotor.
Grâce à une assistance intégrée couvrant l’outillage, le moulage, l’usinage et le contrôle qualité, Moldie aide ses clients à faire passer les projets de rotors du développement à une production stable avec davantage de confiance. Si vous évaluez des fournisseurs pour le moulage sous pression de rotors ou d’autres pièces de précision moulées sous pression, contactez Moldie pour discuter de votre application et de vos besoins de production.







