
Für Ingenieure und Einkaufsleiter ist die Präzision Druckguss der zuverlässigste Fertigungsprozess vom Prototyp bis zur Serienproduktion. Allerdings erfordert die Erreichung wiederholbarer Genauigkeit mehr als nur grundlegende Gießereiarbeiten. Es erfordert optimiertes Teiledesign, hochwertige interne Werkzeuge und strenge Prozesskontrollen..
Dieser Leitfaden behandelt, was für Ihr nächstes Projekt wirklich wichtig ist: wie man die Teilegeometrie für die Herstellbarkeit optimiert, die Qualität kontrolliert, um Defekte wie Porosität zu vermeiden, und die Gesamtkosten durch schlüsselfertige Sekundärprozesse senkt..
Wie Prozessstabilität Genauigkeit und Wiederholbarkeit liefert
Die Präzision Druckguss hängt von stabilen Prozessparametern, gut gestaltetem Werkzeug und Maschinen ab, die in der Lage sind, konsequent denselben Druckzyklus wiederholt zu liefern..
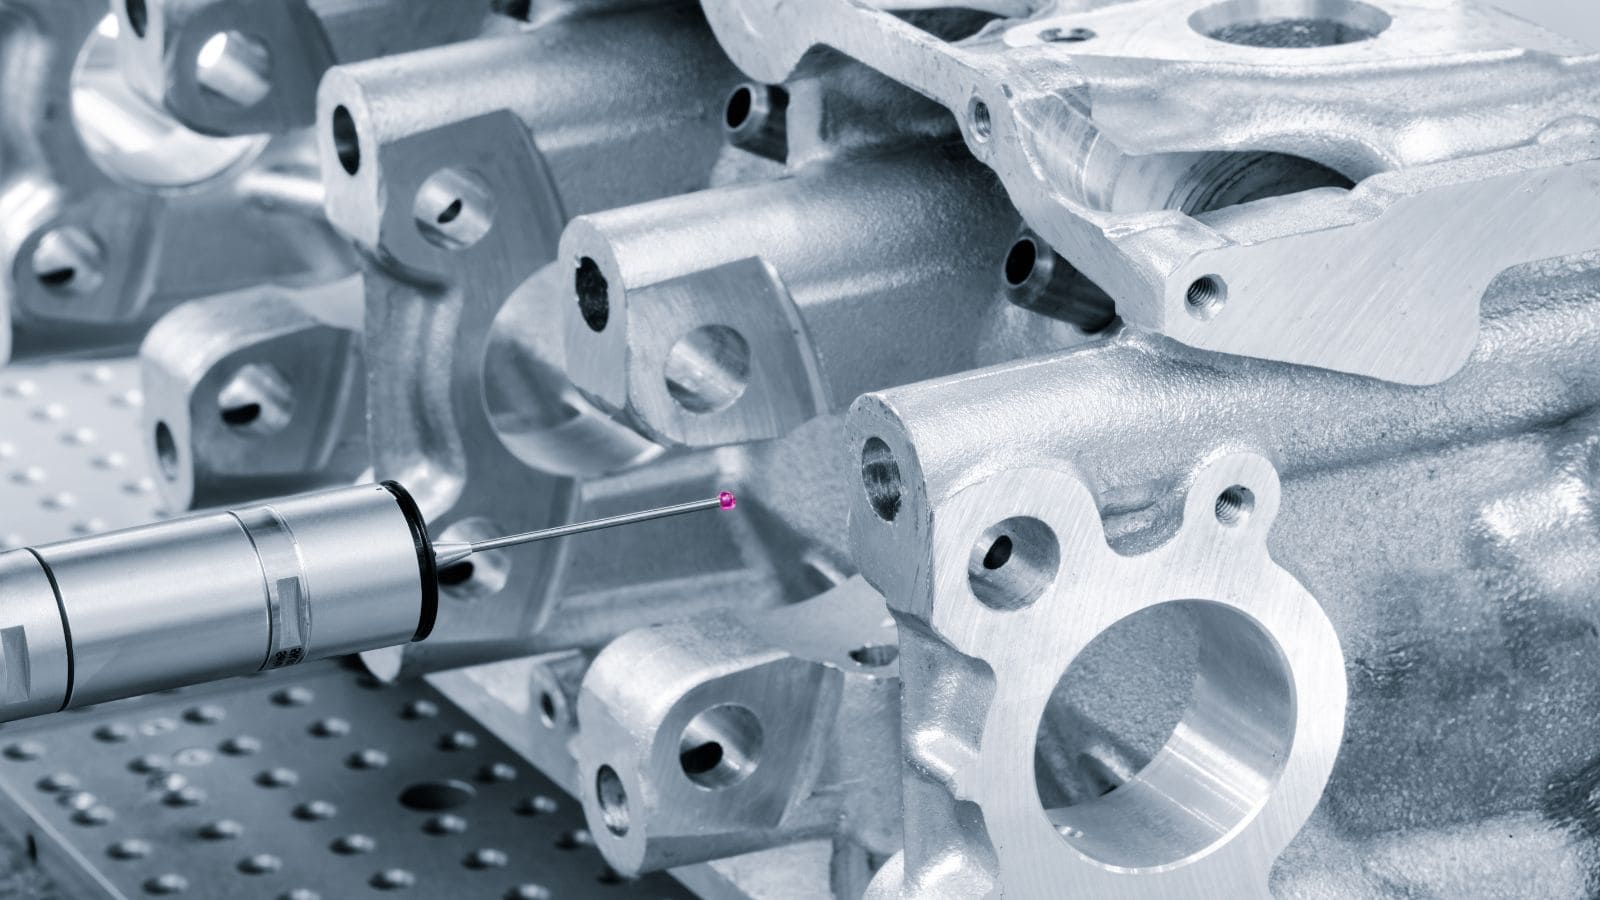
Warum enge Toleranzen von der Prozesssteuerung abhängen
Das Erreichen von Toleranzen innerhalb von ±0,002 Zoll pro Zoll erfordert die Kontrolle über mehrere Variablen:
- Metalltemperatur bei Injektion
- Die Temperatur vor und während der Aufnahme
- Einspritzgeschwindigkeit und Druck Profile
- Abkühlzeit vor dem Auswerfen
Kleine Veränderungen in einem dieser Parameter verursachen Maßabweichungen. Moderne Druckguss-Maschinen verwenden Echtzeitüberwachung und geschlossene Regelkreise, um jeden Schuss innerhalb eines engen Prozessfensters zu halten.
Unter stabilen Bedingungen hergestellte Druckgussteile zeigen weniger Schrumpfungsschwankungen, weniger Oberflächendefekte und eine gleichmäßigere Wandstärke. Diese Wiederholbarkeit ist das, was Präzisions-Druckguss von allgemeiner Gießereiarbeit unterscheidet..
Wenn Hochdruckmethoden für die Produktion sinnvoll sind
Hochdruckguss ist am kosteneffektivsten, wenn die Produktionsmengen mehrere tausend Teile übersteigen. Die anfängliche Investition in die Werkzeuge ist erheblich, aber die Kosten pro Teil sinken bei größerer Stückzahl schnell..
Diese Methode eignet sich für Teile, die glatte Oberflächen, dünne Wände (bis zu 0,5 mm bei Zink) und komplexe interne oder externe Merkmale benötigen. Bei Auflagen von 10.000 oder mehr liefert Hochdruckguss in der Regel die beste Balance zwischen Geschwindigkeit, Kosten und Maßhaltigkeit..
Optimierung von Materialien und Bauteilgeometrie (DFM)
Die Materialauswahl und die Teilegeometrie beeinflussen direkt die Herstellbarkeit, die Kosten und die Leistung. Das Design muss die Grenzen des Prozesses berücksichtigen, um Defekte und unnötige Nachbearbeitungen zu vermeiden..
Warum Aluminium die erste Wahl ist
Aluminium Druckguss macht einen großen Anteil der Hochdruckproduktion aus. Legierungen wie A380, A383 und A360 bieten eine Kombination aus Festigkeit, Korrosionsbeständigkeit und Wärmeleitfähigkeit. Wichtige Vorteile umfassen:
- Niedrige Dichte im Verhältnis zu Stahl oder Eisen
- Guten Oberflächenfinish direkt aus der Form
- Starke strukturelle Integrität für tragende Teile
- Thermische und elektrische Leitfähigkeit für Kühlkörper und Gehäuse
Konstruktionsmerkmale, die die Herstellbarkeit verbessern
Gutes Druckguss-Werkzeugkonstruktion beginnt mit Funktionen, die einen sauberen Metallfluss, gleichmäßiges Abkühlen und einfaches Auswerfen unterstützen:
- Uniform Wandstärke verhindert heiße Stellen und ungleichmäßiges Schrumpfen.
- Entformungswinkel von 1 bis 3 Grad an Wänden parallel zur Ziehrichtung der Matrize zulassen sauberes Auswerfen.
- Großzügige Fasenradien An inneren Ecken werden Spannungskonzentrationen reduziert und der Metallfluss verbessert.
- Rippen statt dicker Abschnitte Steifigkeit hinzufügen, ohne den Materialeinsatz oder die Zykluszeit zu erhöhen.
- Chefs mit angemessener Basisstärke Befestigungselemente unterstützen, ohne Sinkstellen zu erzeugen.
Die Grenzen navigieren: Dünne Wände und Unterhöhlungen
Druckguss verarbeitet viele komplexe Geometrien, aber einige Merkmale stellen Herausforderungen dar. Hinterschneidungen erfordern Seitenkerne oder Schieber im Werkzeug, die die Werkzeugkosten und die Wartung erhöhen. Teile mit engen Innenhohlräumen können ebenfallsLuft einschließen, was zu Poren führtViskosität in kritischen Bereichen.
Die Zusammenarbeit mit dem Ingenieurteam des Druckgussers während der Entwurfsphase hilft, diese Probleme frühzeitig zu erkennen. Kleine geometrische Anpassungen beseitigen oft die Notwendigkeit für teure Werkzeugmerkmale oder nachträgliche Bearbeitung..
Werkzeuge und Maschinen: Die Grundlage der Qualität
Die Qualität der Werkzeuge und die Auswahl der Maschine legen die Grundlage für jedes hergestellte Teil fest. Entscheidungen, die während der Einrichtung getroffen werden, beeinflussen die Zykluszeit, die Genauigkeit des Teils, die Lebensdauer der Werkzeuge und die gesamten Produktionskosten..
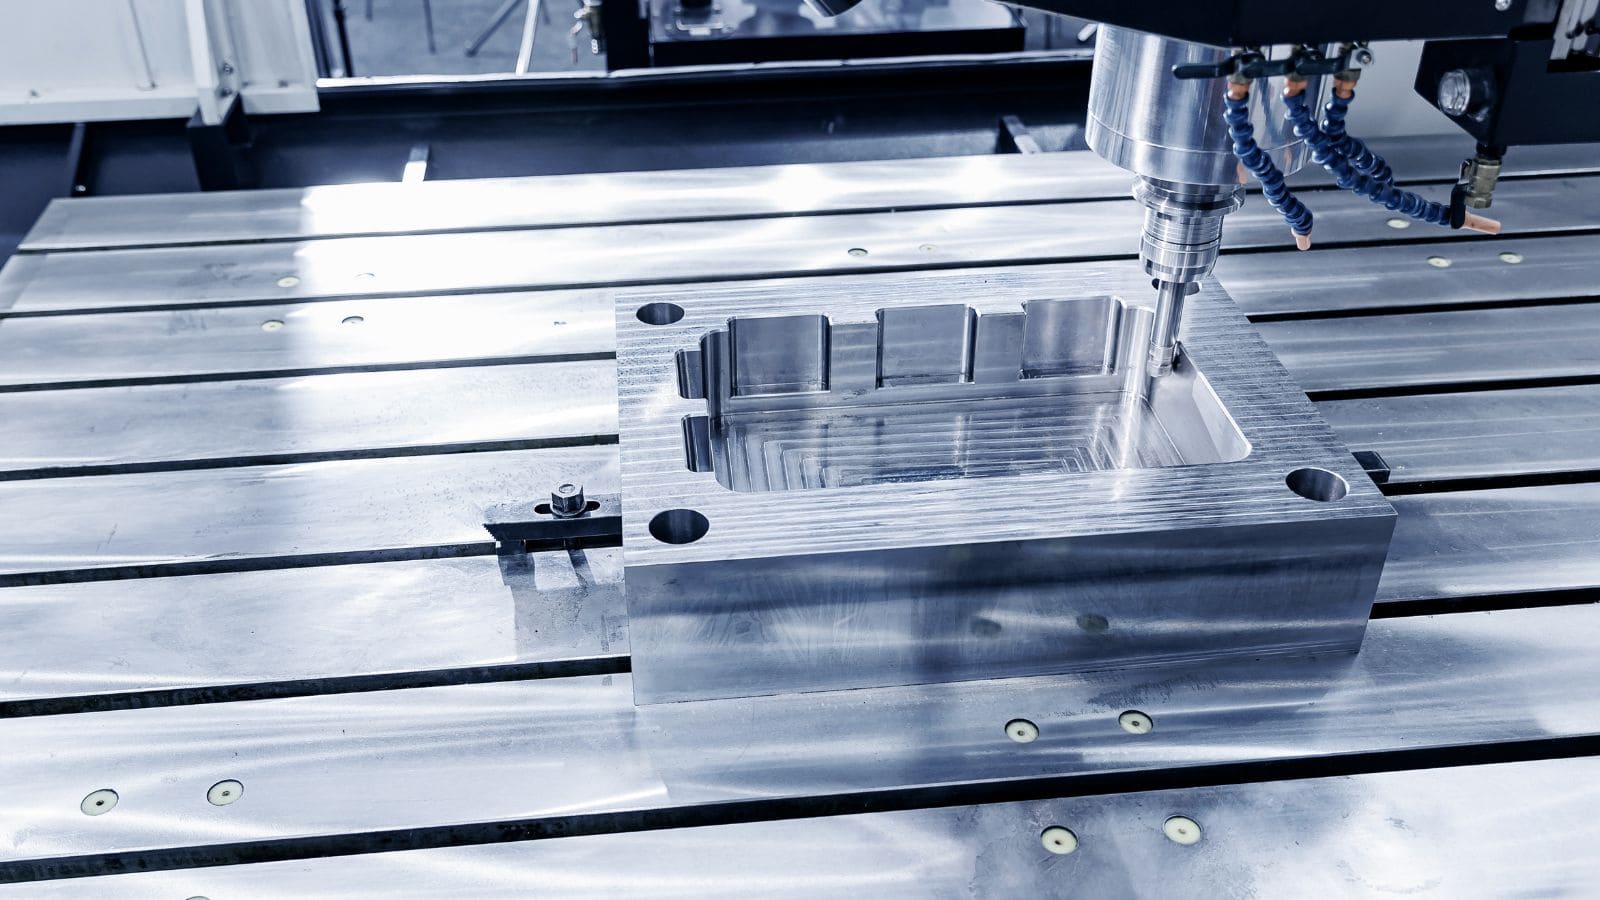
Welche guten Werkzeugkonstruktion-Steuerungen von Anfang an
Druckgusswerkzeuge werden typischerweise aus H13 Werkzeugstahl, wärmebehandelt für Härte und Beständigkeit gegen thermische Ermüdung. Ein gut gestalteter Stempel steuert mehrere kritische Faktoren:
| Werkzeugfunktion | Was es steuert |
|---|---|
| Torstandort und -größe | Füllmuster, Lufteinschlüsse, Oberflächenqualität |
| Kühlkanäle | Zykluszeit, Maßhaltigkeit, Werkzeuglebensdauer |
| Auswerferstiftanordnung | Teileveröffentlichung ohne Verzerrung oder Markierungen |
| Dampf ablassen | Reduzierung eingeschlossener Gase, Vermeidung von Porosität |
| Kern- und Schiebedesign | Unterbrechungsfähigkeit, Wartungshäufigkeit |
Investieren in Qualitätswerkzeug reduziert von Anfang an ungeplante Ausfallzeiten und Kosten pro Teil.
Die richtige Maschinentonnage wählen
Maschinengewicht muss ausreichen, um die Werkzeughälften gegen die Kraft des eingespritzten Metalls geschlossen zu halten. Unterdimensionierte Maschinen erzeugen Grate und Maßabweichungen, während überdimensionierte Maschinen Energie und Platz verschwenden. Andere Maschinenfaktoren, wie Schussvolumen und Abstand der Zugstangen, müssen strikt zum Werkzeugumfang für jedes Teil passen..
Von der Prototypenentwicklung zur Massenproduktion skalieren
Prototypwerkzeuge (weiche Werkzeuge) helfen, das Bauteildesign zu validieren, bevor in Produktionwerkzeuge investiert wird. Produktionswerkzeuge werden so gebaut, dass sie das gesamte Programmvolumen überdauern und verfügen über austauschbare Einsätze für Verschleißflächen. Der Übergang sollte immer einen Erstmustertest (FAI) umfassen, um zu bestätigen, dass das endgültige Werkzeug alle Maßanforderungen erfüllt..
Qualitätssysteme: Fehlervermeidung und Inspektion
Konstante Qualität erfordert eine systematische Prozesskontrolle, gezielte Prüfmethoden und ein Qualitätsmanagementsystem, das Probleme erkennt, bevor sie den Kunden erreichen..
Porosität zur Festigkeit und Abdichtung kontrollieren
Porosität ist der häufigste Defekt bei Druckgussteilen, der die strukturelle Integrität beeinträchtigt und Lecks verursacht. Die Reduzierung von Porosität beginnt mit einer ordnungsgemäßen Entlüftung, optimierter Angussplatzierung und vakuumgestütztem Füllen, um eingeschlossene Luft zu entfernen..
Erweiterte Inspektion: CMM- und Röntgenprüfung
Mehrere Inspektionsmethoden werden im gesamten Produktionsprozess eingesetzt:
- Koordinatenmessmaschinen (CMM)): Geben Sie präzise Maßdaten für kritische Merkmale an.
- Röntgen- und CT-Untersuchung: Interne Porosität, Einschlüsse und Hohlräume aufdecken, ohne das Bauteil zu zerstören.
- Visuelle und Oberflächeninspektion: Fängt Blitzer, Kälteverschlüsse und kosmetische Mängel.
- Patrouilleninspektionen: Entnehmen Sie während eines Produktionslaufs in regelmäßigen Abständen Teile, um Abweichungen frühzeitig zu erkennen.
Der Wert der IATF- und ISO 9001:2015-Zertifizierung
Ein robustes Qualitätsmanagementsystem (QMS) ist das, was einen zuverlässigen Fertigungspartner von einem risikoreichen Anbieter unterscheidet. Im Grundsatz stellt die ISO 9001:2015-Zertifizierung sicher, dass ein Lieferant nachvollziehbare Aufzeichnungen führt, kalibrierte Geräte verwendet und einen strukturierten Korrekturmaßnahmenprozess hat, um kontinuierliche Verbesserung voranzutreiben..
Für stark regulierte Sektoren bringt die IATF 16949-Zertifizierung die Qualitätssicherung jedoch auf die höchste Stufe. Entwickelt für die Automobilindustrie, verlagert dieser strenge Standard den Fokus weg von bloß erkennen Wechselt aktiv verhindern Sie. Es erfordert die Beherrschung zentraler Qualitätswerkzeuge wie Advanced Product Quality Planning (APQP), Failure Mode and Effects Analysis (FMEA) und den Produktionsfreigabeprozess für Teile (PPAP)).
Durch die Einhaltung sowohl der ISO- als auch der IATF-Standards zeigt ein Druckgusswerkzeug-Lieferant, dass er über den rigorosen Rahmen verfügt, der für die Handhabung von Produktion mit hohem Risiko und hohem Volumen erforderlich ist. Für Käufer bedeutet dies ein reduziertes Risiko in der Lieferkette, eine minimierte Variation von Charge zu Charge und ein dokumentiertes Engagement für null Fehler..
Letzter Schritt für die engste Toleranz: Die Rolle nachgelagerter Operationen
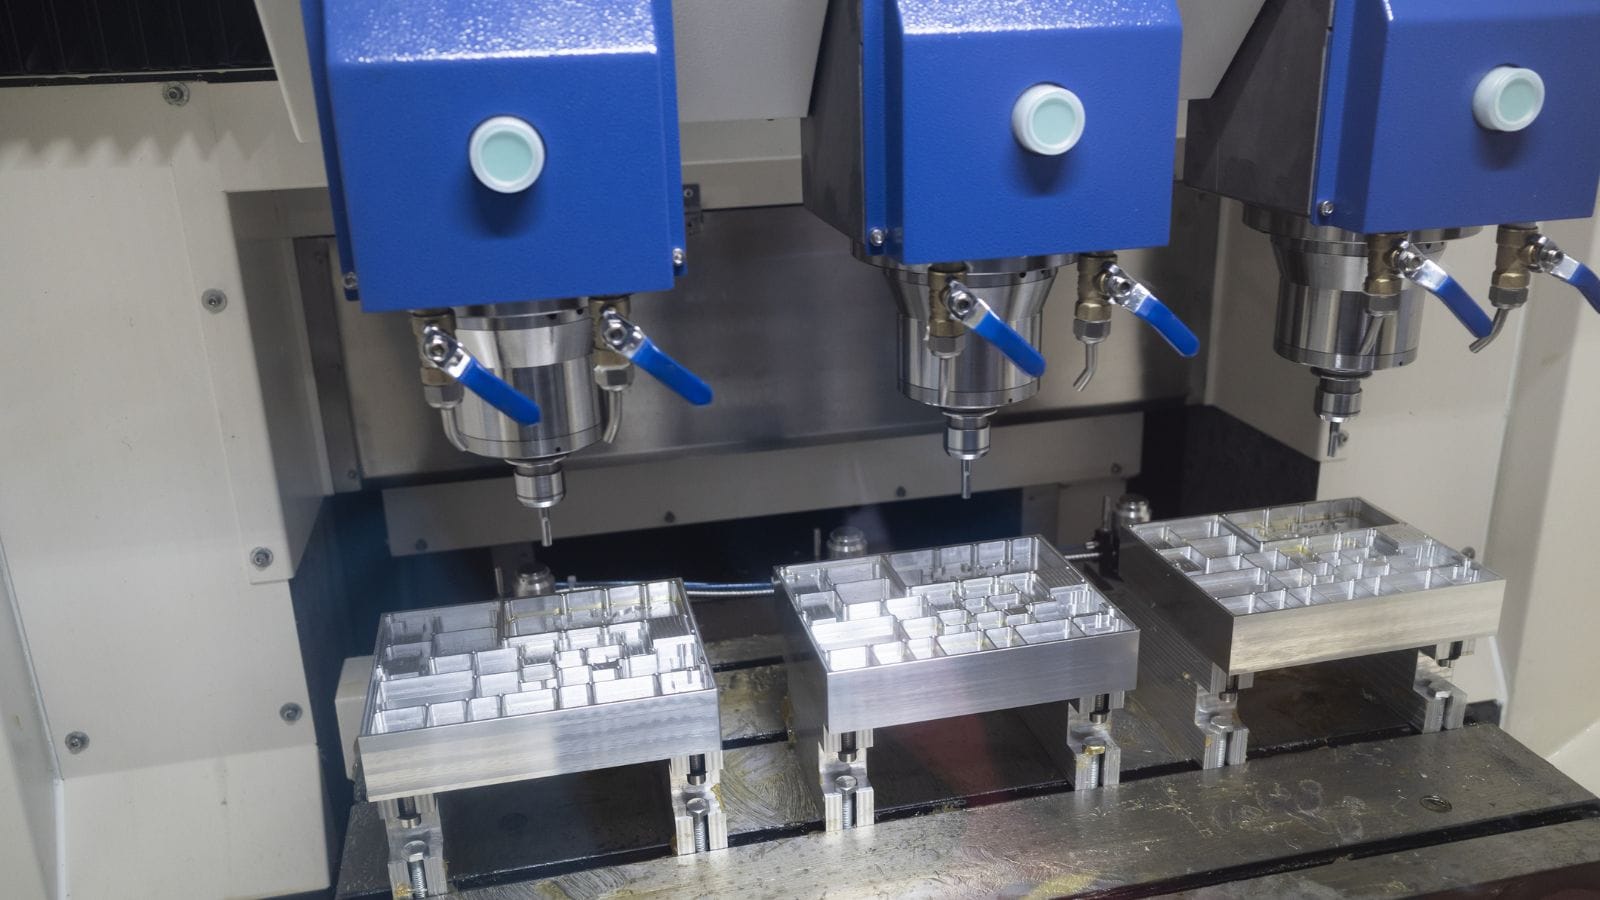
Während die Präzision Druckguss ausgezeichnete Near-Net-Formen erreicht, erfordern die kritischsten Toleranzen – wie Gewindebohrungen und ultra-flache Passflächen – oft sekundäre CNC-Bearbeitung, um die endgültigen Montagestandards zu erreichen.
CNC-Bearbeitung und Flash-Trimmen
Sekundär CNC-Bearbeitung ist üblich für Merkmale, die die Gussmaßtoleranzmöglichkeiten überschreiten, einschließlich Gewindebohrungen, Präzisionsbohrungen, O-Ring-Nuten und flächenkritische Montageflächen.
Oberflächenfinishen für Funktion und Kosmetik
Übliche Veredelungsoptionen für Aluminium-Druckguss umfassen:
| Oberflächenart | Zweck |
|---|---|
| Eloxieren | Korrosionsbeständigkeit, Farbe, Härte |
| Pulverbeschichtung | Kosmetisches Erscheinungsbild, Wetterbeständigkeit |
| Chromat-Konversion | Korrosionsschutz, Lackhaftung |
| Beschichtung (Nickel, Chrom)) | Verschleißfestigkeit, Leitfähigkeit, Aussehen |
| Strahl- und Schleuderverfahren | Gleichmäßige matte Textur, Gratarme Entfernung |
Wie interne Abläufe Durchlaufzeit und Kosten reduzieren
Jede sekundäre Bearbeitung erhöht die Zykluszeit und die Kosten. Durch die Konstruktion von Teilen zur Minimierung sekundärer Arbeiten (durch engere Gussteil-Toleranzen und integrierte Entformungswinkel) lassen sich Kosten senken. Darüber hinaus bietet die Nutzung eines Lieferanten mit internen Bearbeitungs- und Endbearbeitungsfähigkeiten in der Regel kürzere Lieferzeiten und eine bessere Qualitätskontrolle..
Warum Sie Moldie für Ihre Präzisions-Druckguss-Projekte wählen sollten?
Die Auswahl des richtigen Lieferanten bedeutet, das Risiko zu minimieren und den Wert über die gesamte Lebensdauer Ihres Programms zu maximieren. Sie benötigen mehr als nur Maschinenzeit – Sie benötigen technische Tiefe, zuverlässige Kapazität und strenge Qualitätskontrollen..
Bei Moldie Casting geben wir nicht nur Angebote für Teile ab; wir entwickeln Lösungen. Wir erfüllen alle wichtigen Kriterien für langfristigen Produktionserfolg.:
- Bewährte Erfahrung in anspruchsvollen Branchen: Wir fertigen Getriebegehäuse, Motorhalterungen und EV-Gehäuse und gewährleisten enge Toleranzen auf den Passflächen für nahtlose Montage in der Produktionslinie.
- Interne Konstruktion & Werkzeugbau: Wir bieten umfassendes DFM-Feedback, Formfluss-Simulation und entwickeln unser Werkzeug intern, um optimale Füllung und verlängerte Werkzeuglebensdauer zu gewährleisten.
- Echte schlüsselfertige Fertigung: Von Rohaluminium bis zur Endmontage. Wir übernehmen Hochdruckgießen, Präzisions-CNC-Bearbeitung und Oberflächenfinishing vollständig unter einem Dach, wodurch Ihre Lieferzeiten und Versandkosten erheblich reduziert werden..
- Skalierbare, zertifizierte Qualität: As an ISO 9001:2015 und IATF zertifiziert Als Hersteller bieten wir transparente Kapazitätsplanung, gründliche Inprozesskontrollen (einschließlich CMM und Röntgen) und proaktive Werkzeugwartung, um minimalen Maßabweichungen selbst bei hoher Produktionsmenge zu gewährleisten.
Bereit, Ihr Projekt vom Design in die makellose Produktion zu überführen? Hören Sie auf, sich über Engpässe in der Lieferkette, verpasste Fristen oder Qualitätsmängel Sorgen zu machen. Besuchen Sie molDruckgussing.com und lassen Sie unser Engineering-Team noch heute Ihr Teil auf Herstellbarkeit überprüfen.


