
La pressofusione è un pilastro della produzione moderna grazie alla sua affidabilità e all’elevata qualità dei prodotti. Se intendete adottare questo processo di fusione dei metalli per il vostro progetto, comprenderne chiaramente le fasi è essenziale per scegliere il produttore giusto. Per questo abbiamo creato questa guida, che offre:
- Una panoramica dettagliata delle fasi della pressofusione.
- Gli aspetti da verificare nel flusso di lavoro del produttore.
Fondamenti del processo di pressofusione
La pressofusione è un processo produttivo in cui il metallo fuso viene modellato ad alta pressione all’interno di attrezzature riutilizzabili in acciaio. Consente di produrre pezzi con geometrie intricate, caratteristiche complesse e pareti sottili, difficili da ottenere con altri metodi.
Il processo è progettato specificamente per metalli non ferrosi, come alluminio, zinco, magnesio e leghe a base di rame, grazie ai loro punti di fusione più bassi.
Dal punto di vista produttivo, i principali vantaggi della pressofusione sono ripetibilità e idoneità alle applicazioni ad alto volume. Gli stampi in acciaio, rigidi e durevoli, mantengono dimensioni precise per migliaia di cicli. Questa stabilità garantisce lotti grandi di pezzi con precisione costante e finiture superficiali lisce, rendendo la pressofusione una scelta preferenziale per la produzione di massa, dove l’uniformità è fondamentale.
Processo di produzione per pressofusione: fasi successive
Il processo di pressofusione segue una sequenza chiara che controlla flusso del metallo, pressione e raffreddamento. Ogni fase influisce su qualità del pezzo, tempo di ciclo, costo delle attrezzature e tempi di consegna.
Preparazione e chiusura dello stampo
Il ciclo inizia con la preparazione dello stampo. Gli operatori puliscono lo stampo da pressofusione per rimuovere residui metallici e detriti del colpo precedente.
Spruzzano poi sulla superficie della cavità un sottile strato di lubrificante o agente distaccante. Questo rivestimento aiuta a controllare la temperatura e a estrarre il pezzo senza danneggiarlo.
La macchina chiude le due metà dello stampo con una forza di serraggio, misurata in tonnellate, che mantiene lo stampo sigillato durante l’iniezione.
Anche una progettazione accurata dello stampo è fondamentale in questa fase. Lo stampo comprende:
- Un sistema di attacchi ben progettato
- Canali di colata bilanciati
- Canali di raffreddamento interni
- Spazio per i perni di espulsione
Iniezione del metallo fuso
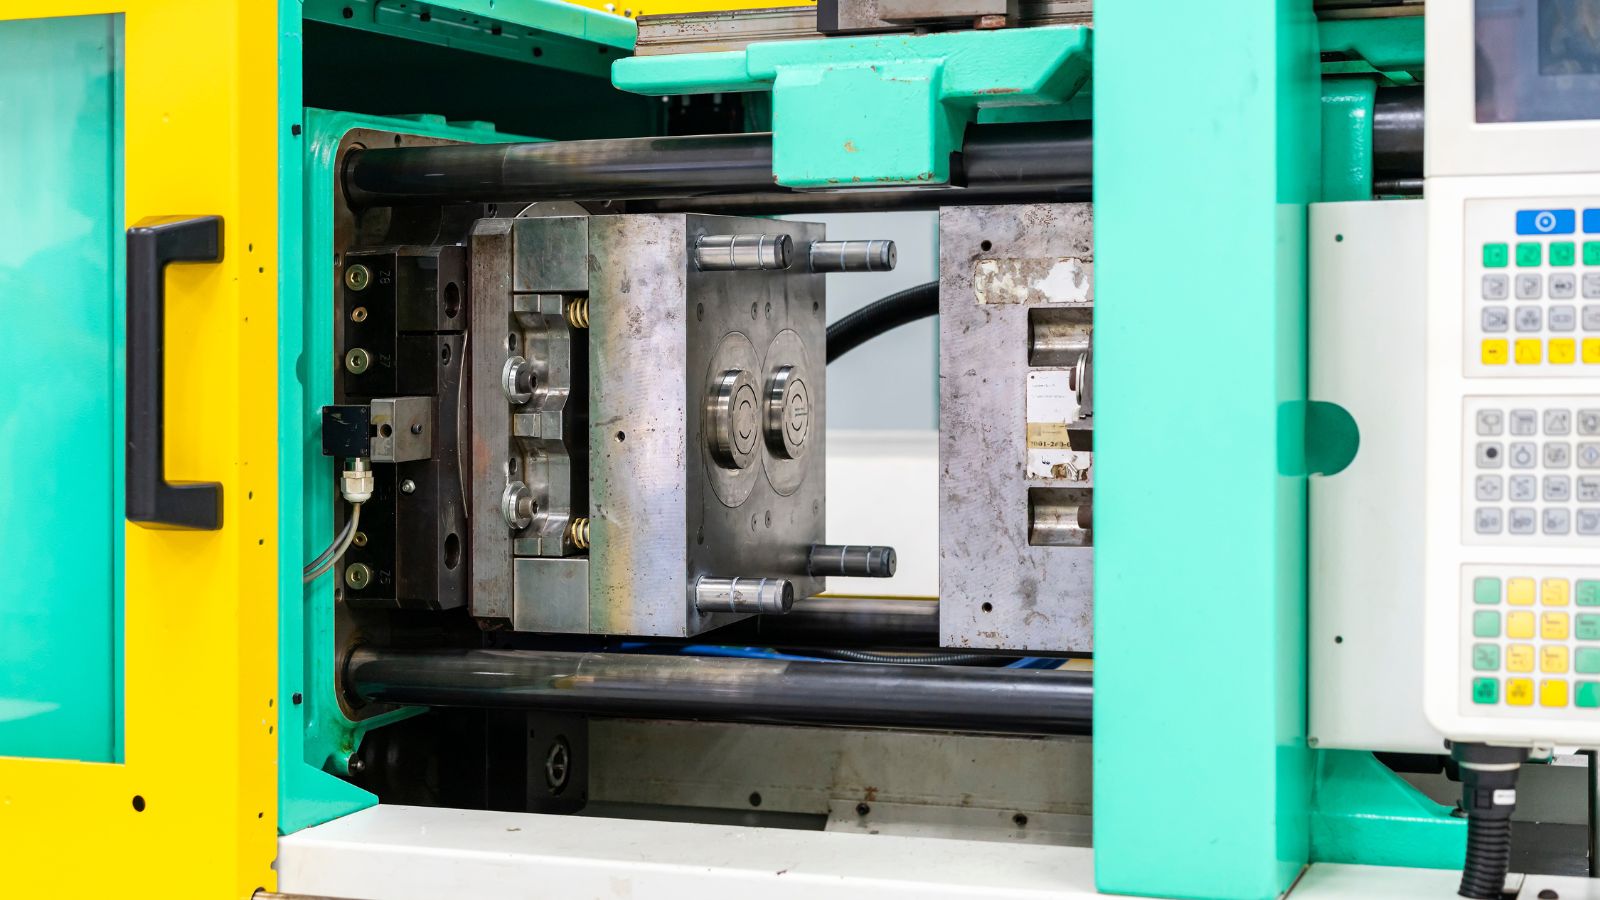
Dopo la chiusura dello stampo, la macchina inietta il metallo fuso nella cavità. Va osservato che anche le diverse tecniche di pressofusione influiscono sulla procedura d’iniezione.
Nella pressofusione a camera calda, in cui il forno si trova all’interno della macchina, un pistone sommerso spinge il metallo direttamente dal forno nello stampo.
Nei sistemi a camera fredda, in cui il metallo viene fuso all’esterno della macchina, il metallo fuso viene trasferito con una siviera e versato nella manica di iniezione.
In generale, l’iniezione avviene mediante un pistone idraulico che spinge il metallo attraverso la manica e nel sistema di attacchi. Il metallo scorre dal canale di colata principale ai canali secondari e poi nella cavità dello stampo.
L’iniezione avviene in due fasi principali:
- Riempimento lento per evitare l’intrappolamento dell’aria
- Iniezione ad alta velocità per riempire completamente la cavità
L’alta pressione garantisce il riempimento di pareti sottili e caratteristiche complesse. La macchina mantiene la pressione per un breve tempo di mantenimento per ridurre il ritiro.
Raffreddamento e solidificazione
Dopo il riempimento, il metallo fuso inizia a raffreddarsi e solidificare all’interno dello stampo. I canali di raffreddamento fanno circolare acqua o olio per controllare la temperatura.
Un raffreddamento uniforme è essenziale. Temperature non uniformi possono causare deformazioni, tensioni interne o cricche.
Lo stampo resta chiuso mentre il metallo solidifica sotto pressione. Questa pressione aiuta a mantenere la precisione dimensionale e i dettagli superficiali.
Il tempo di raffreddamento dipende da:
- Tipo di lega (alluminio, zinco, magnesio)
- Spessore della parete
- Temperatura dello stampo
- Geometria del pezzo
Gli ingegneri cercano di ridurre il tempo di raffreddamento senza causare deformazioni. Cicli più rapidi aumentano la produttività, ma una velocità eccessiva può ridurre la qualità del pezzo o danneggiare lo stampo da pressofusione.
Espulsione e tranciatura
Quando il pezzo solidifica, lo stampo si apre lungo la linea di divisione. La macchina aziona i perni di espulsione per spingere il getto fuori dalla cavità.
Il getto estratto presenta ancora materiale in eccesso proveniente dal sistema di attacchi, che può includere:
- Canali di colata
- Canale di colata principale
- Pozzetti di trabocco
- Bave
Gli operatori rimuovono questo materiale in eccesso con la tranciatura o il taglio meccanico. Le matrici di tranciatura automatizzate spesso accelerano questa fase nelle produzioni ad alto volume.
Lavorazioni successive e finitura
La maggior parte dei pezzi pressofusi richiede un certo livello di lavorazione successiva. L’entità dipende dalle tolleranze, dalla finitura superficialee dalla funzione.
Le operazioni di finitura più comuni includono:
- Sbavatura per eliminare gli spigoli vivi
- Lucidatura per migliorare l’aspetto superficiale
- Sabbiatura per ottenere una texture uniforme
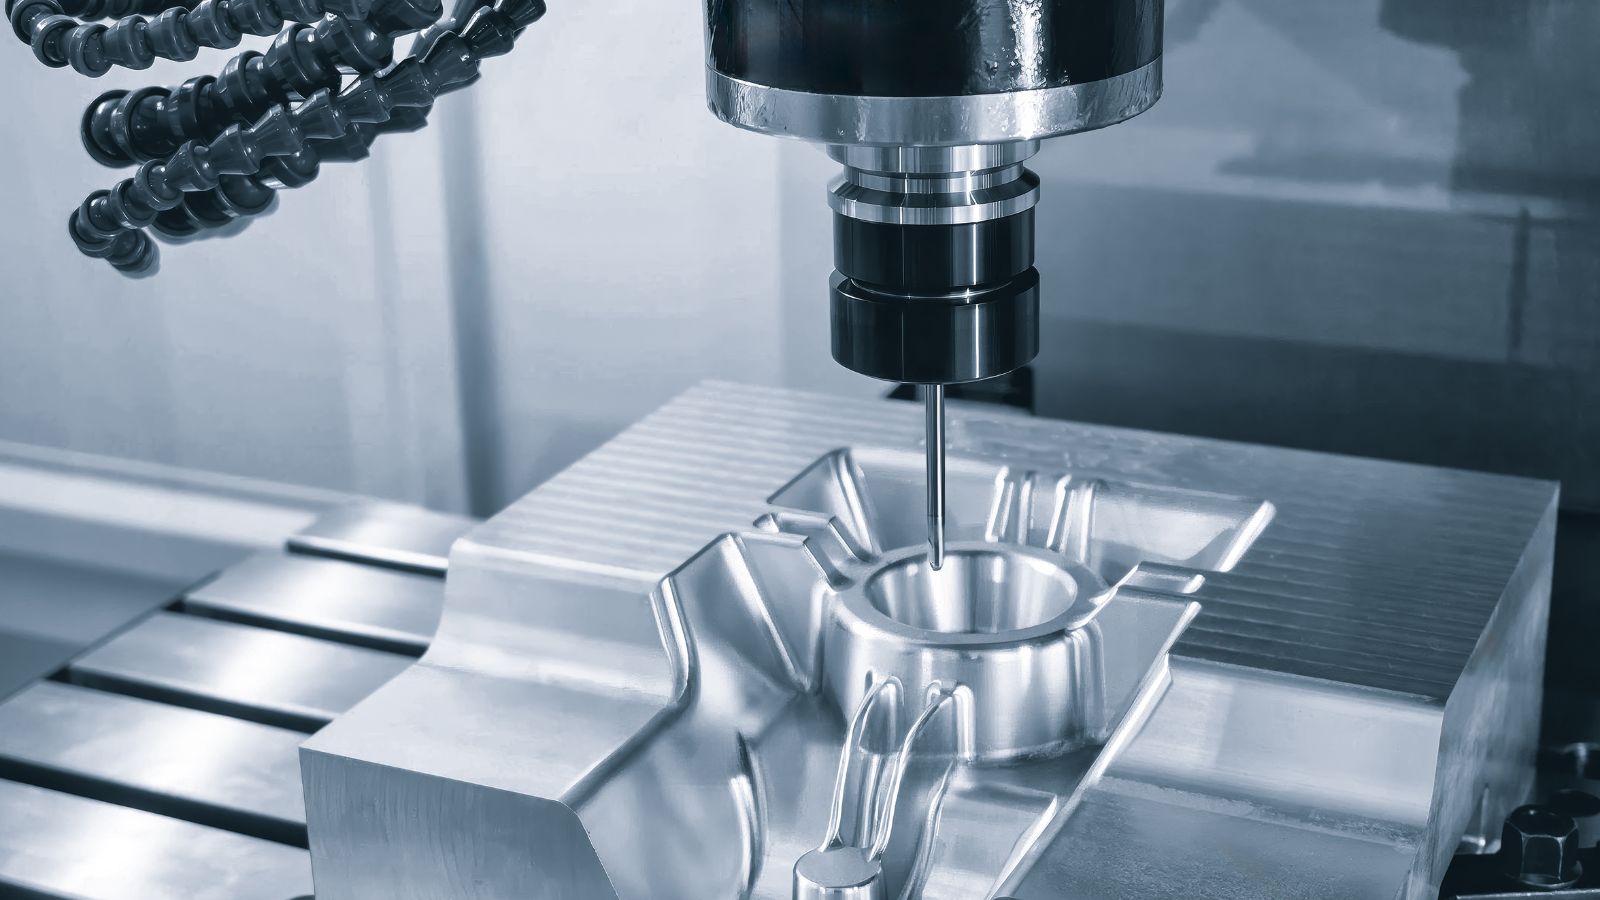
Alcuni pezzi richiedono lavorazioni meccaniche secondarie per rispettare tolleranze ristrette. Le officine utilizzano spesso macchine CNC per forare, realizzare filettature o lavorare superfici critiche.
Queste operazioni aumentano i costi delle attrezzature e i tempi di consegna. Migliorano però accoppiamento, prestazioni e precisione di assemblaggio. Idealmente, un processo di pressofusione ben progettato bilancia velocità, costo e qualità finale del pezzo.
Scegliere il produttore giusto: applicare la conoscenza del processo
Comprendere il funzionamento della pressofusione è il metodo più efficace per valutare i potenziali partner produttivi. Dopo aver esaminato gli aspetti tecnici, è il momento di utilizzare queste conoscenze per valutare i produttori in base a quattro aspetti fondamentali.
Allineare tipo di pressofusione, materiale ed esigenze
Come osservato nella fase d’iniezione, la distinzione tra i processi a camera calda e a camera fredda è fondamentale.
Per zinco e magnesio (camera calda) – Se il progetto richiede pezzi piccoli e intricati in zinco o magnesio, verificate che il produttore sia specializzato in macchine a camera calda. Queste macchine offrono cicli più rapidi (fino a 1000 colpi all’ora) perché il metallo viene fuso all’interno della macchina.
Per alluminio e ottone (camera fredda) – Se servono la resistenza e la resistenza al calore dell’alluminio, sono indispensabili robusti sistemi a camera fredda. L’alluminio ha un’elevata affinità per il ferro e può “scioglierlo” o dilavarlo nel metallo fuso; per evitare impurità, deve quindi essere fuso esternamente.
Assicuratevi che il produttore utilizzi il tipo di macchina più adatto alla lega specifica, così da massimizzare efficienza e integrità del pezzo. Potete verificarlo visitando il suo sito web o inviando una richiesta di preventivo.
Progettazione dello stampo, produzione e controllo del processo
Nella sezione “Preparazione dello stampo” abbiamo sottolineato l’importanza della progettazione dello stampo, che costituisce il fondamento di ogni componente metallico pressofuso.
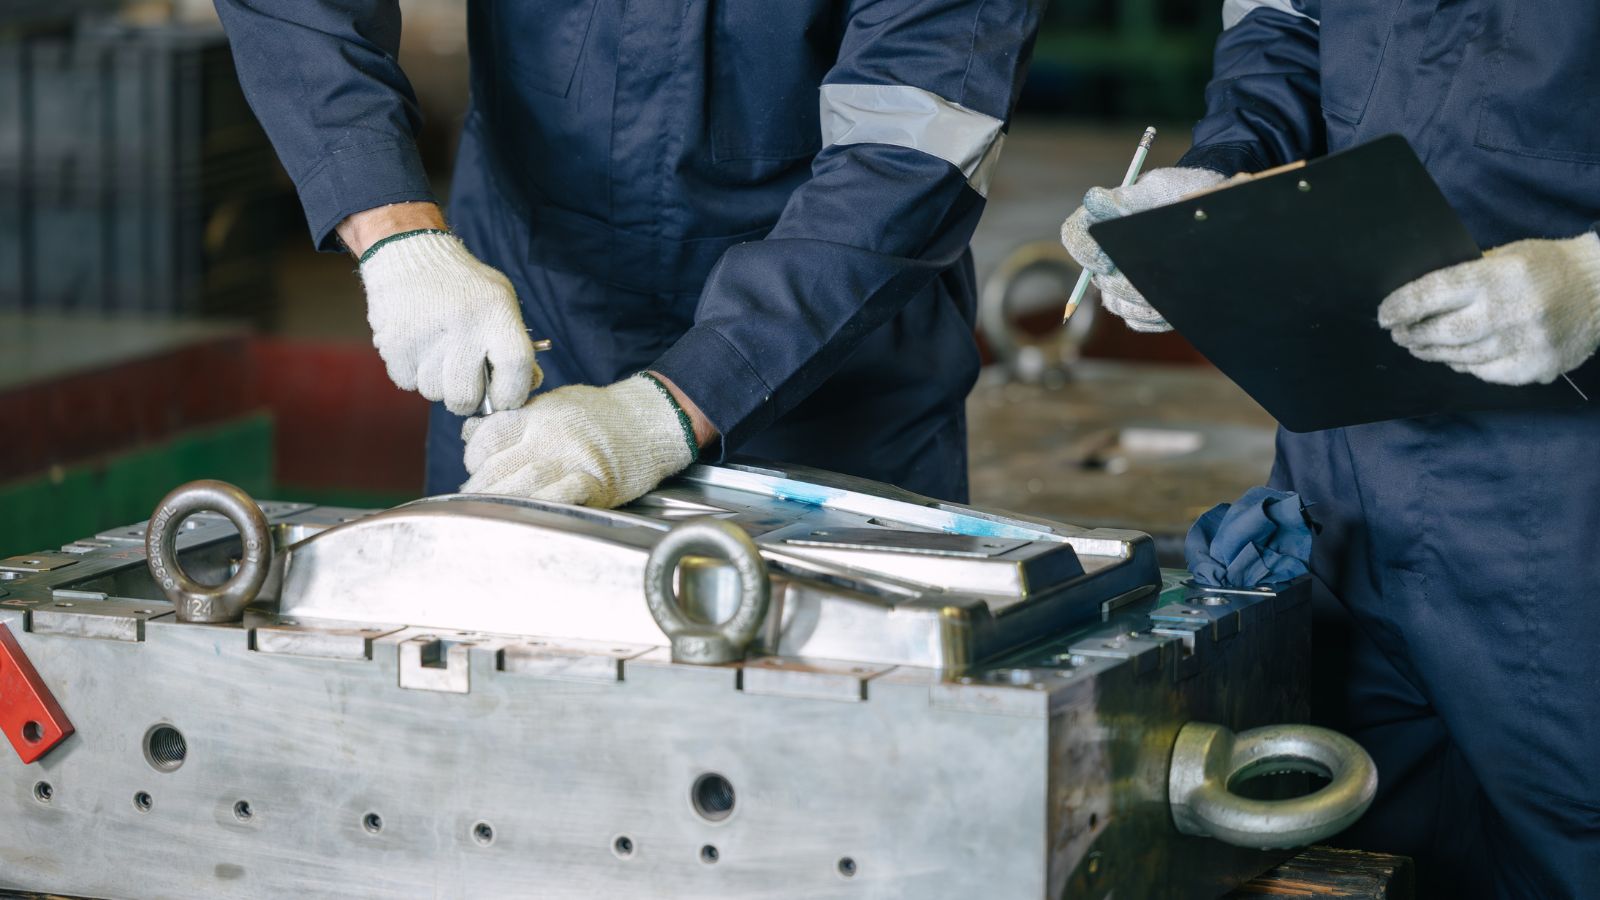
Quando valutate i produttori, informatevi in anticipo sulle competenze del potenziale partner nella progettazione degli stampi:
- Ingegneri dedicati – Il produttore dispone di un team interno di ingegneri per la progettazione degli stampi? È in grado di produrli autonomamente?
- Progettazione assistita dalla tecnologia – Utilizza software, come Magmasoft o Moldflow, per simulare il flusso nella fase d’iniezione?
- Esperienza industriale consolidata – Dispone di un sistema completo e collaudato di procedure per la progettazione degli stampi?
Passando alla fase d’iniezione, ricordate che le misure di controllo qualità distinguono i produttori competenti da quelli eccellenti. Un partner affidabile implementa sistemi di monitoraggio in tempo reale che registrano pressione d’iniezione, velocità del pistone e temperatura del metallo a ogni ciclo.
Soluzioni integrate per le lavorazioni successive
I pezzi pressofusi raramente sono finiti al momento dell’espulsione. Bave, canali di colata e trabocchi rendono necessarie tranciatura e finitura.
Per ridurre costi logistici e tempi di consegna, cercate un produttore che gestisca internamente la catena delle lavorazioni successive:
- Matrici di tranciatura o rimozione manuale – Per ordini ad alto volume, verificate che il produttore realizzi matrici di tranciatura automatizzate invece di affidarsi alla rottura manuale, che dà risultati incostanti.
- Capacità di lavorazione meccanica – Se il pezzo richiede tolleranze ristrette (ad es. fori filettati o superfici di accoppiamento precise), un fornitore con centri di lavorazione CNC interni consente un passaggio diretto dalla fusione al prodotto finito e attribuisce a un unico fornitore la responsabilità della qualità complessiva.
Scegliere oggi il partner giusto per la pressofusione
La pressofusione richiede un controllo preciso della pressione d’iniezione, della gestione termica e delle operazioni di finitura. Il produttore ideale deve mettere a disposizione competenze ingegneristiche che ottimizzino il progetto per la producibilità riducendo costi e tempi di consegna.
In Moldie abbiamo perfezionato la pressofusione grazie ad anni di esperienza specializzata. Dalla fabbricazione degli stampi alle lavorazioni CNC, offriamo soluzioni complete sia per componenti in zinco a camera calda sia per componenti in alluminio a camera fredda.
Pronti ad avviare il vostro progetto? Contattate oggi Moldie per una revisione gratuita del progetto e un preventivo.







