
Les broches de noyau sont de petits composants intégrés à l’outillage de moulage sous pression. Elles créent les trous, fentes et cavités internes qui déterminent la fonction d’une pièce ; leur géométrie, leur matériau et leur position influent sur le remplissage, la fiabilité de l’éjection, la précision dimensionnelle, et la durée de vie de l’outillage à chaque série de production.
Cet article explique les liens entre la conception des broches de noyau, le choix des alliages, la stratégie de refroidissement, les modes de défaillance et les méthodes d’inspection. Il constitue une référence pratique pour les équipes de conception et de fabrication qui prennent des décisions d’outillage destinées à résister aux grandes séries.
Rôle des broches de noyau dans les moules de moulage sous pression
Les broches de noyau forment la géométrie interne de la pièce que la seule empreinte du moule ne peut pas créer. Dans les moules pour l’aluminium et les autres outillages de moulage sous pression, leur position, leur taille et leur maintien déterminent si les formes sont obtenues proprement et de manière régulière ou deviennent une source récurrente de rebuts et d’arrêts.
Formation des éléments internes par les broches
Une broche de noyau est un insert indépendant et remplaçable, positionné dans le moule ; pendant l’injection, elle déplace le métal en fusion et laisse un trou, un bossage, un canal ou une section creuse. Cette approche permet de créer des géométries telles que des trous filetés ou des alésages borgnes profonds, impossibles à usiner directement dans la face du moule. Les broches séparées sont utilisées parce qu’il est difficile d’usiner les formes profondes directement dans le bloc du moule et que leur remplaçabilité réduit considérablement les coûts de maintenance en cas d’usure ou de rupture.
Interaction avec l’éjection
Les broches de noyau peuvent être fixées à la moitié fixe ou mobile du moule, montées sur des tiroirs ou actionnées hydrauliquement. Lors de l’éjection, elles doivent se dégager proprement de la pièce. Un défaut d’alignement entre une broche de noyau et une broche d’éjection voisine peut bloquer la pièce, marquer la surface moulée ou plier la broche sous une charge latérale.
Facteurs de conception qui déterminent les performances des broches de noyau
La conception d’une broche ne se limite pas au choix de son diamètre et de sa longueur. La géométrie, l’alliage et le comportement thermique interagissent ; une erreur sur l’un de ces points peut provoquer des problèmes qui semblent liés au procédé, mais trouvent leur origine dans le plan d’outillage.
Géométrie et rapport L/D
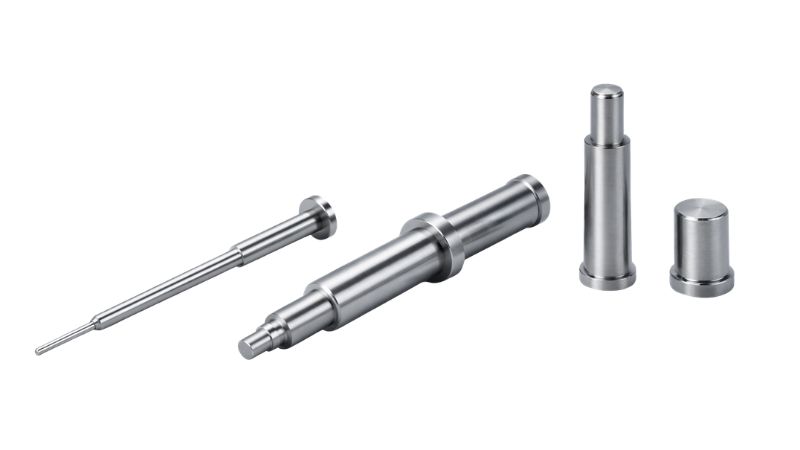
Le rapport longueur/diamètre (L/D) est la principale contrainte géométrique. Les broches longues et fines fléchissent sous la pression d’injection et, lorsque le rapport L/D est élevé, cette flexion devient permanente ou provoque une rupture soudaine. À titre indicatif, les rapports L/D supérieurs à 6:1 exigent des mesures de soutien supplémentaires, telles que des bagues de guidage, un diamètre de broche accru ou une vitesse de remplissage réduite.
Dépouille, éventage et comportement du remplissage
Une dépouille sur la broche (généralement de 0.5 à 1.0 degré) réduit la force d’éjection et facilite le démoulage de la pièce. Le flux de métal autour d’une broche crée une ligne de soudure à la rencontre de deux fronts d’écoulement ; la simulation de l’écoulement dans le moule peut confirmer que la position de cette ligne est acceptable avant l’usinage de l’acier. Un éventage près des broches empêche l’air emprisonné de créer de la porosité ; de petites rainures d’évent peuvent assurer cette fonction lorsqu’elles sont placées délibérément dans la conception du moule.
Ajustements propres aux alliages
L’aluminium est injecté à grande vitesse et à haute température ; il nécessite donc des broches plus dures, des revêtements résistants à l’érosion et un refroidissement interne. Le zinc est mis en œuvre à plus basse température, ce qui réduit les chocs thermiques, mais sa tendance à la soudure rend l’état de surface des broches essentiel. Les alliages de magnésium sont plus légers, mais sont mis en œuvre à température élevée ; les pièces à parois minces nécessitent souvent des broches étroites, ce qui augmente le rapport L/D et rend indispensable une conception de soutien adaptée.
Choix des matériaux, de la dureté et du traitement de surface
Le choix de l’acier, du traitement thermique et du revêtement de surface détermine la durée de vie de la broche et le risque récurrent d’adhérence du métal au moule ou d’érosion. Les fournisseurs de matériaux publient des configurations spécifiques qui illustrent l’influence du choix des matériaux sur la durée de vie de l’outillage.
Aciers à outils et résistance à la chaleur
Acier à outils H13 est le matériau le plus utilisé pour les broches de noyau. Il offre un équilibre entre dureté à chaud, résistance à la fatigue thermique et ténacité qui convient bien aux applications en aluminium et en zinc. Les objectifs de dureté se situent généralement entre 44 et 52 HRC. L’uniformité du traitement thermique compte autant que la valeur de dureté visée ; une trempe à cœur irrégulière rend la broche vulnérable aux défaillances.
Refroidissement et conceptions spéciales
Les broches de noyau pleines standard accumulent la chaleur au fil des injections, ce qui augmente le risque d’adhérence du métal au moule. Les broches refroidies comportent un tube interne ou un conduit percé où circule de l’eau ou de l’huile, ce qui prolonge leur durée de vie dans les applications exigeantes. Les broches spéciales intégrant des inserts en cuivre au béryllium améliorent le transfert thermique dans les zones inaccessibles aux canaux de refroidissement à eau.
Revêtements et traitements de surface
Les revêtements PVD (CrN, TiAlN, AlCrN) améliorent la dureté de surface, réduisent le frottement et forment une barrière contre l’adhérence du métal au moule et l’érosion. La nitruration ajoute une couche de diffusion durcie qui améliore la résistance à l’usure et fonctionne bien avec le zinc et dans les applications modérées en aluminium.
Modes de défaillance courants et maintenance préventive
Comprendre comment et pourquoi les broches se détériorent permet aux équipes d’ingénierie et de maintenance d’établir des calendriers et des contrôles de procédé qui stabilisent la production.
Rupture, érosion et fatigue thermique
Une broche se rompt lorsque la contrainte de flexion dépasse sa résistance à la traction. Un mauvais alignement aggrave souvent le phénomène ; à mesure que les colonnes de guidage s’usent, l’alignement de la broche se décale et la pression d’injection se reporte latéralement sur sa tige. La combinaison de ces facteurs peut rendre un outil impossible à maintenir aux volumes de production. Par ailleurs, l’érosion résulte de l’abrasion de la surface de la broche par le métal à grande vitesse, tandis que la fatigue thermique provoque des microfissures superficielles dues aux chauffages et refroidissements rapides répétés.
Planification de la maintenance préventive
La maintenance réactive coûte cher. Le suivi de l’état des broches lors de chaque inspection planifiée du moule — mesure du maintien, de l’ état de surfaceet de la rectitude — fournit à l’équipe les données nécessaires pour définir des intervalles de remplacement préventif avant toute défaillance.
Inspection, tolérances et contrôle qualité
La maîtrise dimensionnelle des formes produites par les broches de noyau exige de vérifier à la fois l’état de la broche et la précision de la géométrie qu’elle crée.
Contrôles dimensionnels
Le diamètre, la circularité et la longueur des broches de noyau doivent être vérifiés régulièrement. Une broche érodée peut faire sortir le diamètre du trou obtenu de la plage de tolérance spécifiée par le client. Contrôle de première pièce Il doit confirmer la conformité des éléments formés par les broches au plan de la pièce, à l’aide de calibres étalonnés ou de données MMT, avant l’autorisation de production.
Validation avancée (MMT et radiographie)
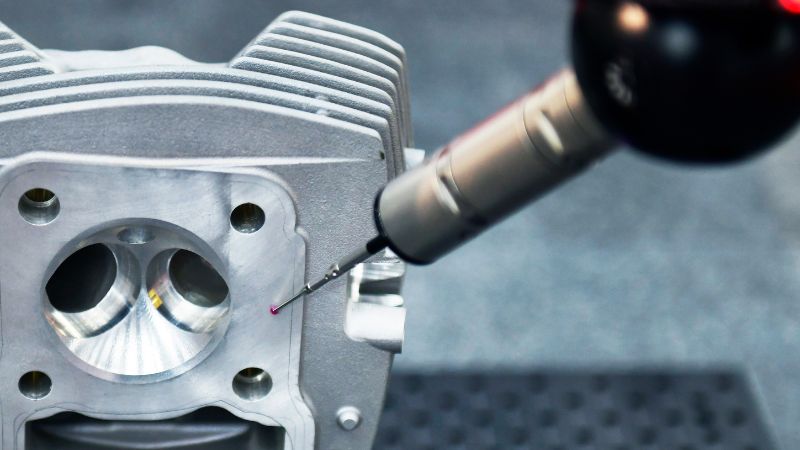
Les machines à mesurer tridimensionnelles (MMT) vérifient la position et le diamètre des trous. Le contrôle radiographique est particulièrement utile pour détecter la porosité de retrait dans les parois adjacentes à une forme créée par une broche. L’évaluation des capacités d’outillage d’un fournisseur comprend une séquence de validation appropriée, notamment l’inspection dimensionnelle initiale, l’examen des premières pièces et une étude de capabilité du procédé. Ces preuves documentées de conformité sont nécessaires à une fabrication stable.
Optimisez votre outillage avec Moldie
Pour produire des géométries complexes ou des pièces comportant des éléments internes, les solutions standard entraînent souvent une usure prématurée et des arrêts coûteux. Chez Moldie, nous sommes spécialisés dans la conception de moules de moulage sous pression et la fabrication de moules de moulage sous pression de précision.
Que vous ayez besoin de broches de noyau sur mesure forgées en acier H13 pour résister à des températures et des pressions extrêmes, ou de conseils d’experts sur le choix des matériaux afin de garantir l’intégrité structurelle de votre pièce moulée, notre équipe est là pour soutenir vos processus de fabrication en grande série. Nous aidons les ingénieurs à optimiser chaque outillage et chaque empreinte afin de maximiser la durabilité et de maintenir une précision dimensionnelle stricte.
Prêt à concevoir un meilleur outillage pour vos applications de moulage sous pression? Découvrez notre méthode de travail ou contactez-nous dès aujourd’hui pour commencer à optimiser votre prochain projet.
Foire aux questions
Quand faut-il utiliser des broches de noyau sur mesure plutôt que des broches standard ?
Utilisez des broches de noyau sur mesure lorsque vous avez des parois minces, géométries complexes, des exigences de spécification strictes ou lorsque vous devez optimiser la forme et les dimensions afin de réduire le risque de défaut et d’améliorer la précision dimensionnelle.
Quelle règle pratique appliquer au rapport L/D des broches de noyau en acier ?
En règle générale, lorsque L/D > 6:1, le risque de flexion augmente fortement et il faut habituellement ajouter un soutien, augmenter le diamètre ou réduire la pression locale et la vitesse de remplissage.
Comment les broches de noyau peuvent-elles être liées aux problèmes de broches d’éjection ?
Si une broche de noyau et une broche d’éjection sont mal coordonnées, la pièce peut se bloquer lors de l’éjection, provoquant des marques, une flexion ou une usure accélérée, au détriment de la productivité et de la durée de vie de l’outillage.
Quels contrôles permettent de détecter tôt les problèmes liés aux broches de noyau ?
Des contrôles réguliers du diamètre et de la rectitude des broches, ainsi que la vérification sur MMT de la taille et de la position des trous, sont utiles ; la radiographie peut détecter la porosité près d’un noyau moulé sous pression avant qu’elle ne provoque un problème sur le terrain.







