
Proiectarea pentru turnarea sub presiune influențează, la nivel fundamental, fiecare aspect al unei piese turnate. O proiectare solidă echilibrează alegerea materialului, geometria și cerințele sculelor, reducând totodată defectele, prelucrările suplimentare și uzura sculei. Acest articol prezintă regulile de proiectare pentru turnarea sub presiune într-o ordine logică și arată cum proiectarea atentă pentru fabricație conduce la piese fiabile și la o producție eficientă.

Principii și obiective esențiale ale proiectării pentru turnare sub presiune
Turnare sub presiune proiectarea urmărește fabricarea unor piese consecvente, la cel mai mic cost practic. Încă de la început, inginerii se concentrează asupra calității piesei turnate, duratei de viață a matriței și ciclurilor scurte.
Obiectivele principale includ:
- Reducerea porozității și a aerului prins în piesă
- Controlul bavurii și al poziției liniei de separație
- Asigurarea unei configurații adecvate a porților de alimentare și canalelor
- Protejarea duratei de viață a matriței în condiții de presiune înaltă
Obiectivele selecției materialelor pentru turnarea sub presiune
Selectarea materialului este fundamentul unui proiect de turnare sub presiune. Inginerii încep alegerea aliajului prin colectarea informațiilor, provenite în principal din cerințele de proiectare ale clientului. Apoi, folosesc aceste informații pentru a stabili obiectivele dorite ale proiectării.
Reducerea greutății și limitele de densitate
În industrii precum industria auto, aerospațială și cea a electronicelor portabile, reducerea masei unei componente este un obiectiv principal de proiectare. Densitatea fizică a aliajului ales determină în mod direct greutatea finală a piesei. Inginerii trebuie să evalueze cu atenție raportul rezistență/greutate pentru ca piesa să fie suficient de ușoară pentru aplicația sa, fără a compromite integritatea structurală esențială.
Optimizarea costurilor și economia producției
Pe lângă performanța fizică, selecția materialului este puternic constrânsă de limitele stricte de buget stabilite în domeniul inițial al proiectului. Optimizarea reală a costurilor presupune echilibrarea prețului brut al metalului cu efectul său general asupra ciclului de fabricație, pentru a îmbunătăți fabricabilitatea.
De exemplu, aliajele cu punct de topire mai scăzut prelungesc în mod natural durata de viață a matrițelor costisitoare din oțel, dar este posibil să nu aibă alte proprietăți necesare produsului. Soluția constă în compromis și evaluare, astfel încât inginerii să aleagă materialul cel mai potrivit proiectului.
Fizica termică și variabilele de fabricație
Înainte de a evalua rezistența finală a unei piese, inginerii trebuie să țină seama de comportamentul metalului în timpul procesului efectiv de turnare sub presiune. Variabilele de fabricație, în special fenomenele termice și vitezele de răcire și solidificare în matriță, modifică fundamental caracteristicile inerente ale materialului. Răcirea rapidă în matriță creează o structură densă, cu granulație fină, care îmbunătățește semnificativ rezistența de bază a materialului.
Proprietăți mecanice și rezistență în exploatare
Pornind de la structura formată în etapa de răcire, alegerea concretă a aliajului definește direct capacitățile mecanice de bază ale componentei. Indicatorii esențiali includ rezistența la tracțiune, limita de curgere, alungirea (ductilitatea) și duritatea generală.
Împreună, aceste proprietăți determină cât de bine suportă piesa finită sarcinile mecanice continue, șocurile fizice bruște și uzura produsă de frecare pe durata de exploatare.
Rezistența la coroziune și durabilitatea pe termen lung
După stabilirea capacităților mecanice, inginerii trebuie să ia în calcul rezistența la factorii de mediu pentru a asigura durabilitatea produsului în timp, inclusiv la expunerea la agenți corozivi precum sarea, umiditatea ambientală sau substanțele chimice industriale.
Dacă proprietățile mecanice ale aliajului ales sunt ideale, dar rezistența sa la mediu este slabă, inginerii trebuie să prevadă finisaje secundare de suprafață pentru a proteja produsul final.
[Turnarea sub presiune utilizează o gamă largă de metale. Pentru mai multe informații despre anumite aliaje destinate turnării sub presiune, consultați ghidul nostru detaliat privind materialele pentru turnare sub presiune!]
Geometria esențială și proiectarea caracteristicilor
Geometria controlează modul în care metalul umple matrița, se răcește și este ejectat. Proiectanții trebuie să controleze grosimea pereților, să aplice unghiuri de demulare adecvate, să definească linii de separație clare și să folosească racordări și raze pentru a preveni concentrările de tensiune și uzura sculei.

Grosimea și uniformitatea pereților
Grosimea peretelui influențează umplerea, timpul de răcire și riscul de defecte. Majoritatea pieselor din aluminiu turnate sub presiune au pereți de 1.5–3.0 mm; la zinc, grosimea poate coborî la 0.75–2.5 mm, iar la magneziu se situează adesea între 1.25–2.0 mm. Proiectanții confirmă grosimea minimă a peretelui în funcție de aliajul ales și de datele furnizorului.
Se urmărește o grosime uniformă a pereților pe întreaga piesă. Salturile bruște de peste 1.5× între secțiuni adiacente creează puncte fierbinți. Aceste zone se răcesc lent și provoacă adesea urme de retasură sau porozitate internă.
Atunci când este necesară rezistență, se evită și secțiunile masive, pline. În schimb, zonele groase pot fi scobite și completate cu nervuri, care mențin rigiditatea, păstrând totodată grosimea uniformă a pereților și răcirea stabilă.
Unghiuri de demulare și linii de separație
Un unghi de demulare corect permite scoaterea piesei din matriță fără deteriorare. Ca regulă, proiectanții aplică un unghi de cel puțin 1° pe pereții exteriori și de 2° pe caracteristicile interioare. Cavitățile mai adânci necesită un unghi mai mare, adesea cu încă 1° pentru fiecare 25 mm de adâncime.
Proiectanții definesc din timp și linii de separație clare. O linie de separație plană și simplă reduce bavura și complexitatea sculei. Liniile de separație amplasate necorespunzător măresc nealinierea, operațiile de debavurare și costurile.
Racordări, raze și colțuri
Colțurile interioare ascuțite limitează curgerea metalului și creează concentrări de tensiune. Sub sarcină, ele pot mări tensiunea locală de două până la trei ori. De asemenea, reduc durata de viață a matriței, deoarece muchiile ascuțite ale cavității crapă sub acțiunea căldurii și presiunii.
Proiectanții folosesc racordări și raze la toate intersecțiile pereților. O regulă uzuală stabilește raza interioară minimă la aproximativ 0.5 × grosimea peretelui; în multe aplicații se folosesc 0.75 mm sau mai mult. Razele mai mari îmbunătățesc curgerea și reduc riscul de porozitate.
Și colțurile exterioare beneficiază de raze. Colțurile exterioare rotunjite reduc ciobirea și îmbunătățesc acoperirea cu stratul de finisare.
Elemente structurale și caracteristici complexe
Nervurile, bosajele, găurile și subdecupările influențează modul în care componentele turnate sub presiune se umplu, se răcesc și sunt ejectate din matriță. Proiectarea corectă a acestor caracteristici controlează porozitatea, rigiditatea, durata de viață a sculei și precizia asamblării.
Proiectarea nervurilor și a bosajelor
Nervurile măresc rigiditatea fără a adăuga pereți groși. Proiectanții le folosesc pentru a controla deformarea și a reduce greutatea zonelor plane mari.
O regulă uzuală stabilește grosimea nervurii la 0.6–1.0 × grosimea nominală a peretelui (T). Înălțimea nervurii rămâne adesea sub 5 × T pentru a evita problemele de umplere și secțiunile înalte, fragile.
La baza nervurii, proiectanții adaugă o rază de racordare apropiată de grosimea peretelui. Aplică și un unghi de demulare de 1–3° pentru a asigura ejectarea curată.
Proiectarea bosajelor urmează limite similare. Bosajele înalte sau masive creează puncte fierbinți și goluri interne.
Recomandări esențiale pentru bosaje:
- Mențineți grosimea peretelui bosajului apropiată de T
- Scobiți bosajele mari pentru a păstra uniformitatea pereților
- Adăugați nervuri de susținere pentru a îmbunătăți rezistența și curgerea metalului
- Păstrați distanță între bosaje și pereții apropiați pentru a proteja oțelul matriței
Proiectarea găurilor, ferestrelor și subdecupărilor
Găurile și ferestrele influențează umplerea, evacuarea aerului și rezistența matriței. Caracteristicile mici sau adânci sunt mai greu de turnat curat.
Pentru multe componente turnate sub presiune din aluminiu, diametrul minim practic al găurilor începe de la aproximativ 2 mm. Atunci când este posibil, proiectanții limitează adâncimea la aproximativ 4–6 ori diametrul. Găurile mai adânci pot necesita găurire secundară.
Ori de câte ori este posibil, se folosesc găuri formate cu miez în locul prelucrării materialului plin. Miezurile reduc greutatea și controlează contracția, dar trebuie să lase suficient oțel în matriță pentru rezistență.
Ferestrele și decupajele mari trebuie să aibă:
- Colțuri rotunjite pentru reducerea tensiunii
- Grosime uniformă a peretelui în jurul deschiderii
- Tranziții line către nervurile sau bosajele adiacente
Subdecupările măresc costul sculelor. Ele necesită miezuri laterale sau glisiere, care adaugă piese mobile și cresc necesarul de întreținere. Proiectanții revizuiesc adesea geometria pentru a alinia caracteristicile cu direcția principală de extragere și a evita subdecupările inutile.
Caracteristici speciale și proiectarea filetelor
Filetele și caracteristicile adăugate necesită o planificare atentă în turnarea sub presiune. La alegerea între detalii turnate direct, prelucrare secundară sau inserții, proiectanții trebuie să echilibreze costul, durata de viață a sculei, rezistența și cerințele de asamblare.
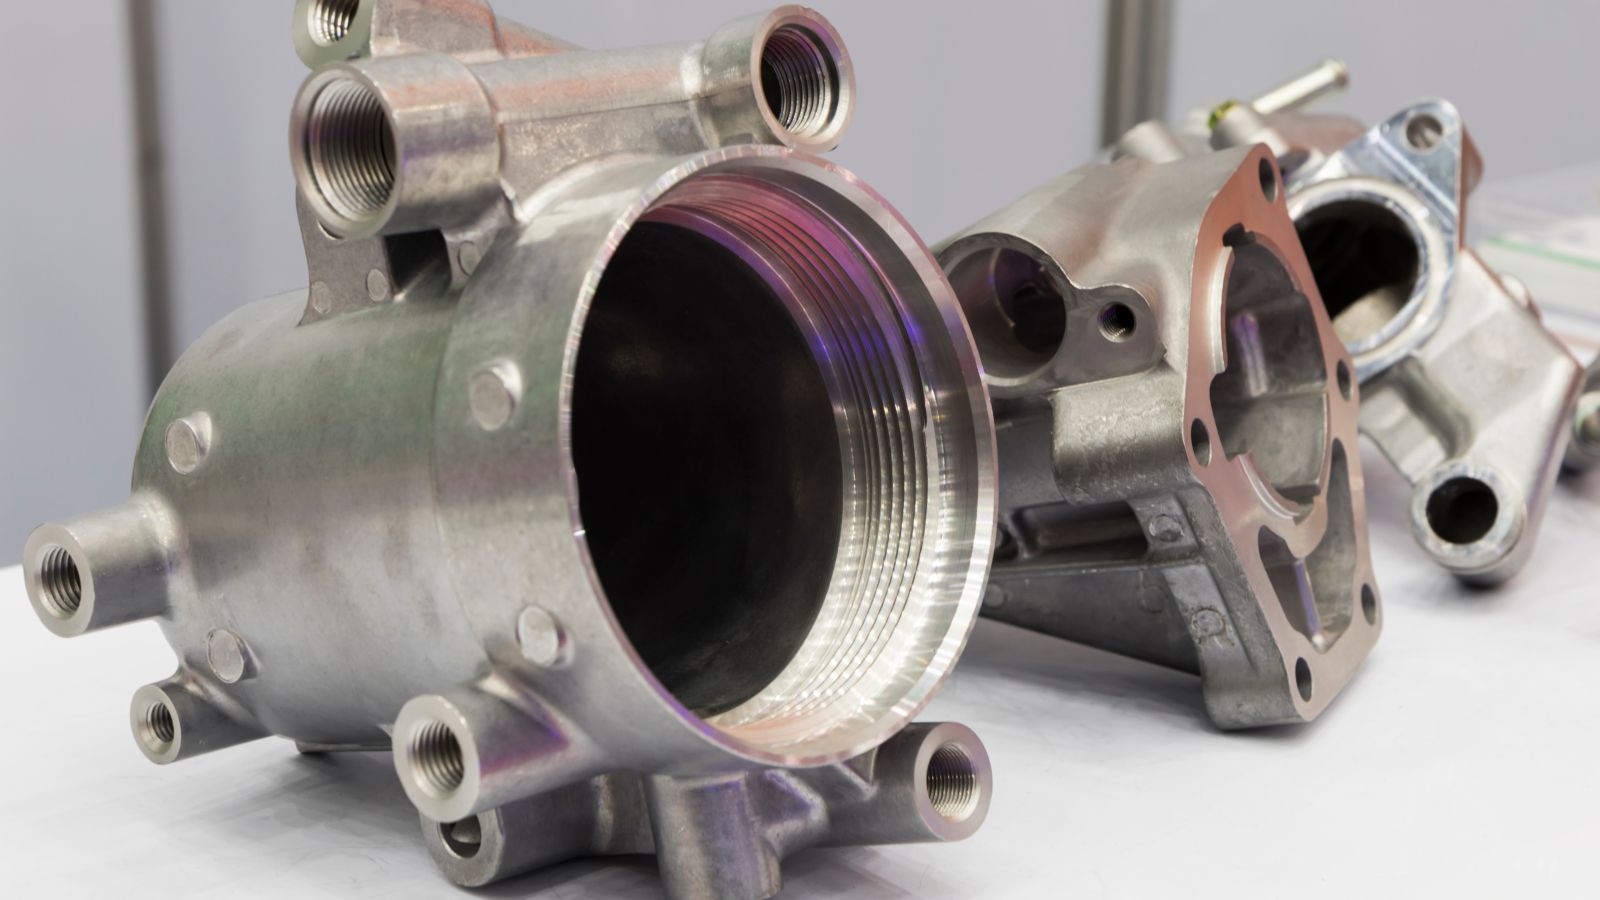
Proiectarea filetelor: turnate direct sau prelucrate ulterior
Proiectanții aleg adesea între filete formate în matriță și filete executate prin tăiere după turnare.
Filet turnat direct: Reduce operațiile secundare. Este potrivit pentru filete exterioare mai mari, unde se acceptă variații ușoare.
Totuși, formele complete ale filetelor exterioare pot crea probleme de aliniere la linia de separație, iar filetele interioare turnate direct în piesă necesită de obicei miezuri speciale sau mecanisme laterale, care măresc costul matriței și uzura.
Filet prelucrat: Filetele mici sau de precizie funcționează adesea mai bine dacă sunt prelucrate după turnare. Filetele prelucrate ulterior oferă toleranțe mai strânse și finisaje mai netede. De asemenea, evită deteriorarea sculei cauzată de miezurile subțiri sau fragile.
În multe cazuri, echipele găuresc și tarodează găurile interioare în loc să le toarne cu filet. Metoda îmbunătățește consecvența și prelungește durata de viață a matriței. Comparativ cu turnarea prin injecție, turnarea sub presiune permite filete metalice mai rezistente, dar se confruntă în continuare cu limite similare privind demularea și ejectarea.
Inserții funcționale și metode de asamblare
Inserțiile funcționale măresc rezistența și îmbunătățesc rezistența la uzură în zonele supuse unor sarcini mari. Proiectanții pot plasa inserții din oțel sau alamă în matriță înainte de injectarea metalului. Aliajul topit curge în jurul inserției și o fixează.
Această metodă este potrivită pentru bosaje filetate supuse unor asamblări repetate. Reduce smulgerea filetului și îmbunătățește durabilitatea pe termen lung. Totuși, plasarea inserțiilor mărește durata ciclului și necesită dispozitive de fixare precise.
Pentru inserțiile filetate adăugate după turnare în metal, inginerii folosesc inserții cu montare prin presare, Heli-Coils (inserții de sârmă pentru filete) sau Keenserts (inserții cu cheie autoblocantă), care se înfiletează mecanic sau se presează într-o gaură pre-găurită/turnată, în loc să fie topite în poziție.
La adăugarea nervurilor sau bosajelor pentru elemente filetate, proiectanții mențin grosimea uniformă a pereților și adaugă racordări la bază. Astfel se reduc tensiunile și se asigură curgerea lină a metalului. Demularea adecvată a bosajelor asigură și ejectarea curată și protejează scula.
Operații după turnare: prelucrare și finisaje de suprafață
Decizia privind operațiile efectuate după scoaterea piesei din matriță este o etapă esențială a proiectării pentru turnarea sub presiune. Coordonarea eficientă între proiectarea piesei turnate brute și operațiile ulterioare reduce rebuturile și scurtează termenele totale de producție.
Adaosuri de prelucrare și planificarea reperelor de referință
Deși turnarea sub presiune produce forme aproape de dimensiunea finală, multe piese necesită în continuare prelucrare CNC după turnare pentru a respecta toleranțe extrem de strânse. În etapa de proiectare, inginerii trebuie să prevadă un adaos de prelucrare definit pe suprafețele critice. Acest material suplimentar permite sculelor așchietoare să îndepărteze variațiile de suprafață, porozitatea minoră sau abaterile dimensionale fără a pătrunde în miezul structural al piesei.
Pentru optimizarea procesului, inginerii trebuie să planifice pozițiile reperelor de referință încă din proiectarea inițială a matriței. Definirea clară a reperelor garantează așezarea identică a piesei în dispozitivul CNC de fiecare dată, îmbunătățind repetabilitatea prelucrării ulterioare și precizia asamblării metalice.
Alegerea finisajului de suprafață și impactul asupra proiectării
Turnarea sub presiune poate produce suprafețe remarcabil de netede, însă majoritatea pieselor necesită un anumit nivel de post-procesare mecanică sau chimică pentru a îndeplini specificațiile estetice ori funcționale finale. Deoarece finisajul de suprafață ales interacționează direct cu metalul turnat, proiectanții trebuie să țină cont, încă din etapa CAD, de grosimea stratului, acumularea la muchii și integritatea suprafeței.
Metodele uzuale de post-procesare includ:
- Anodizare: Formează un strat protector de oxid pe piesele din aluminiu.
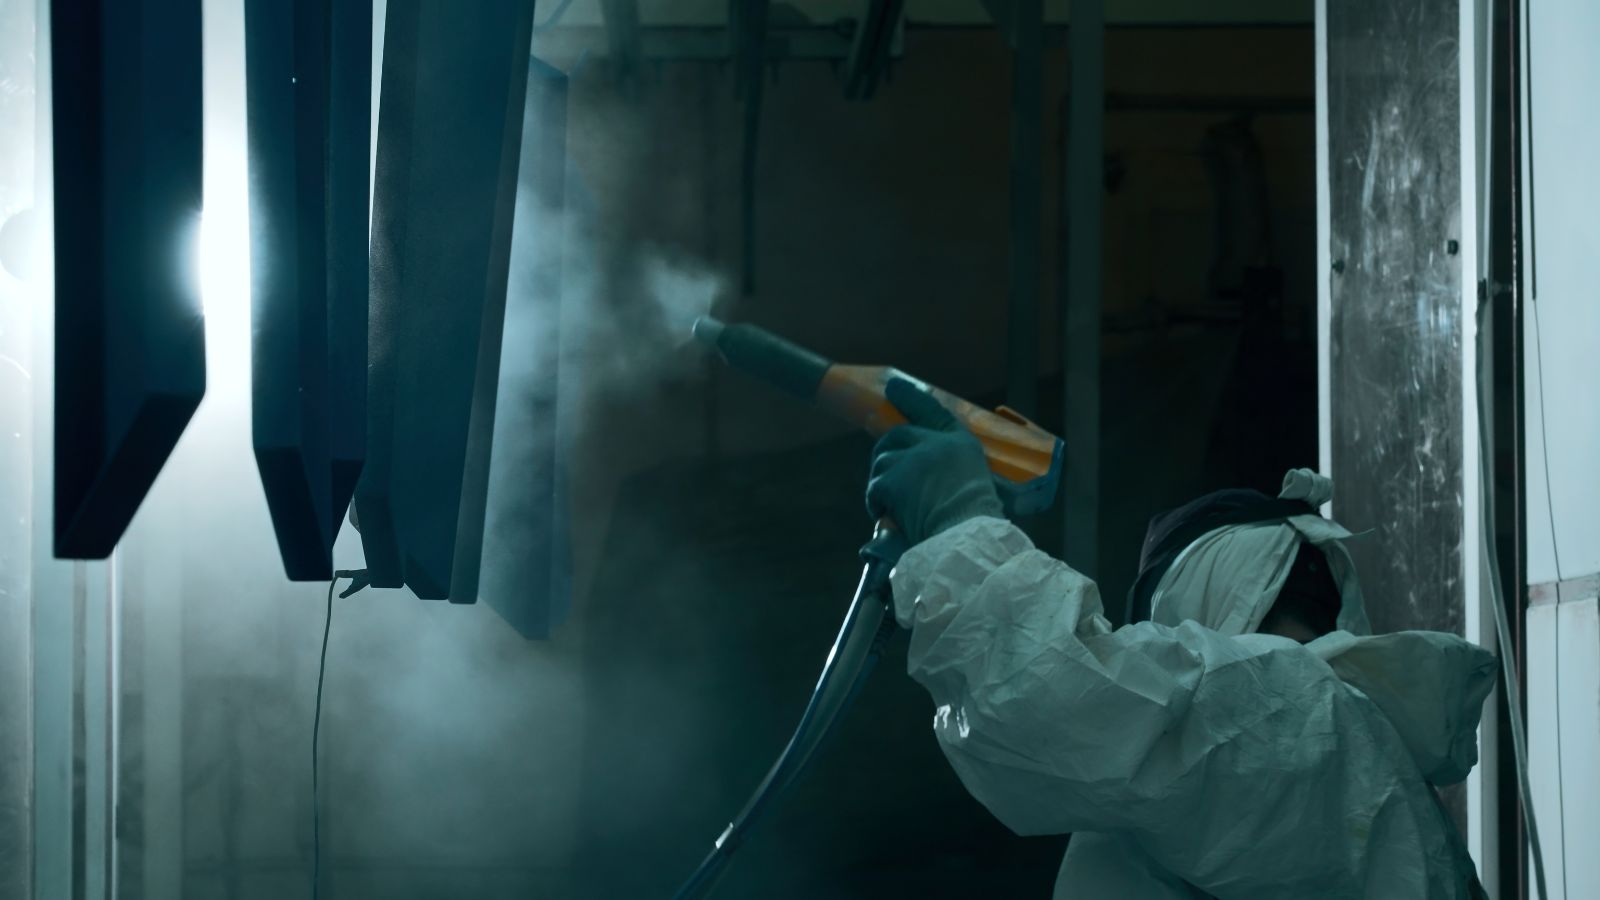
- Vopsire în câmp electrostatic: Aplică o pulbere uscată care se întărește la căldură și formează un strat foarte durabil.
- Vopsire: Oferă protecție de bază și un aspect plăcut la cost mai redus; este folosită adesea pentru piese care nu sunt supuse unei uzuri extreme.
- Placare: Depune un strat metalic subțire (de exemplu, zinc, nichel sau crom) pentru a îmbunătăți semnificativ rezistența la uzură, ecranarea EMI sau performanța electrică.
- Debavurare sau sablare: Procese mecanice (precum vibrofinisarea sau sablarea) care îndepărtează muchiile ascuțite, bavura de pe linia de separație și defectele de suprafață înainte de aplicarea altor acoperiri lichide sau pulberi.
Cum influențează cerințele de finisare proiectarea pentru turnarea sub presiune
Finisajul ales determină în mod direct modul în care trebuie proiectată geometria piesei. Tabelul de mai jos arată ce ajustări specifice de proiectare necesită diferite metode de post-procesare înainte de prelucrarea matriței.
|
Metoda de finisare a suprafeței
|
Impact asupra toleranțelor piesei
|
Ajustări esențiale necesare în proiectare
|
|---|---|---|
|
Vopsire în câmp electrostatic
|
Adaugă o grosime semnificativă (0.05–0.15 mm pe fiecare suprafață).
|
Reduceți diametrul bosajelor și măriți jocul găurilor pentru piesele de îmbinare. Filetele trebuie mascate sau tarodate după acoperire.
|
|
Placare (crom/nichel)
|
Modificare minimă a grosimii, dar cu sensibilitate ridicată la geometria piesei.
|
Necesită raze exterioare generoase, deoarece placarea se acumulează accentuat pe colțurile ascuțite. Proiectarea trebuie să minimizeze porozitatea, deoarece gazul prins provoacă bășicarea stratului.
|
|
Anodizare
|
Modificare neglijabilă a grosimii, dar procesul pătrunde în suprafața metalului.
|
Este potrivită numai pentru anumite aliaje, precum aliajele speciale cu conținut redus de siliciu. Unghiurile de demulare trebuie să fie netede, iar porțile de alimentare trebuie îndepărtate de suprafețele estetice foarte vizibile.
|
|
Vopsire
|
Adaugă o grosime moderată, în funcție de grund și de numărul de straturi.
|
Poate masca urme minore de curgere și imperfecțiuni superficiale superficiale. Liniile de separație trebuie planificate atent, astfel încât îndepărtarea bavurii să nu deterioreze suprafața vopsită.
|
|
Sablare abrazivă
|
Îndepărtează un strat microscopic de material și modifică textura.
|
Necesită unghiuri de demulare puțin mai mari pe pereții texturați pentru a asigura ejectarea curată înainte ca sablarea să uniformizeze suprafața.
|







