
ダイカストは、溶融金属を特定の製品形状に合わせて作られた鋼製金型に高圧で圧入する金属鋳造プロセスです。 滑らかな表面と厳しい公差(高精度な寸法)を持つ、精密かつ複雑な形状の部品を製造できるため、再現性が求められる大量生産において広く採用されています。ダイカスト部品の多くは、アルミニウム、亜鉛、マグネシウムなどの非鉄金属を使用して製造されます。 実際には、合金の種類そのもの以上に、何千回ものサイクルにわたって充填、排気、冷却、離型を制御する金型システムが、成否を分ける重要な要因となります。新しいダイカスト生産を計画する際は、まず金型の設計から検討を始めてください。具体的には、パーティングライン(型合わせ面)の設定、ゲートおよびベント(排気)の設計、そして熱バランスの最適化が重要です。 これらの決定事項が、ポロシティ(内部気孔)のリスク、バリの発生、寸法変動、そして長期的な品質安定性を大きく左右します。
ダイカストが選ばれる理由(そして金型が重要である理由)
ダイカストは、性能、品質の安定性、そして大量生産時のコスト効率のバランスに優れているため、広く利用されています。
- 高精度: 厳しい公差(高精度)により、後工程の機械加工を削減できます。
- 高速生産: サイクルタイムが短く、大量生産に適しています。
- 薄肉成形が可能: 複雑な形状でありながら軽量な設計を実現できます。
- 滑らかな表面仕上げ: 適切な表面処理を施すことで、塗装やメッキに適した状態にできる場合が多くあります。
- 大量生産時の低単価: 金型費用を多数の部品で按分(償却)できるためです。
ただし、これらのメリットを確実に享受できるのは、金型が適切に設計・製作された場合に限られます。 金型の品質や設計上の選択(ゲート、ガス抜き、冷却、離型など)は、サイクルタイムや不良率、さらには鋳物の耐圧性、溶接性、後加工への適性に大きな影響を及ぼします。
金型製作プロジェクトをご検討中ですか? 金型の実現可能性に関するご相談や金型設計の検討については、図面をお送りください。 ダイカスト金型製造サービス。
ダイカスト工程:各サイクルで何が行われるか
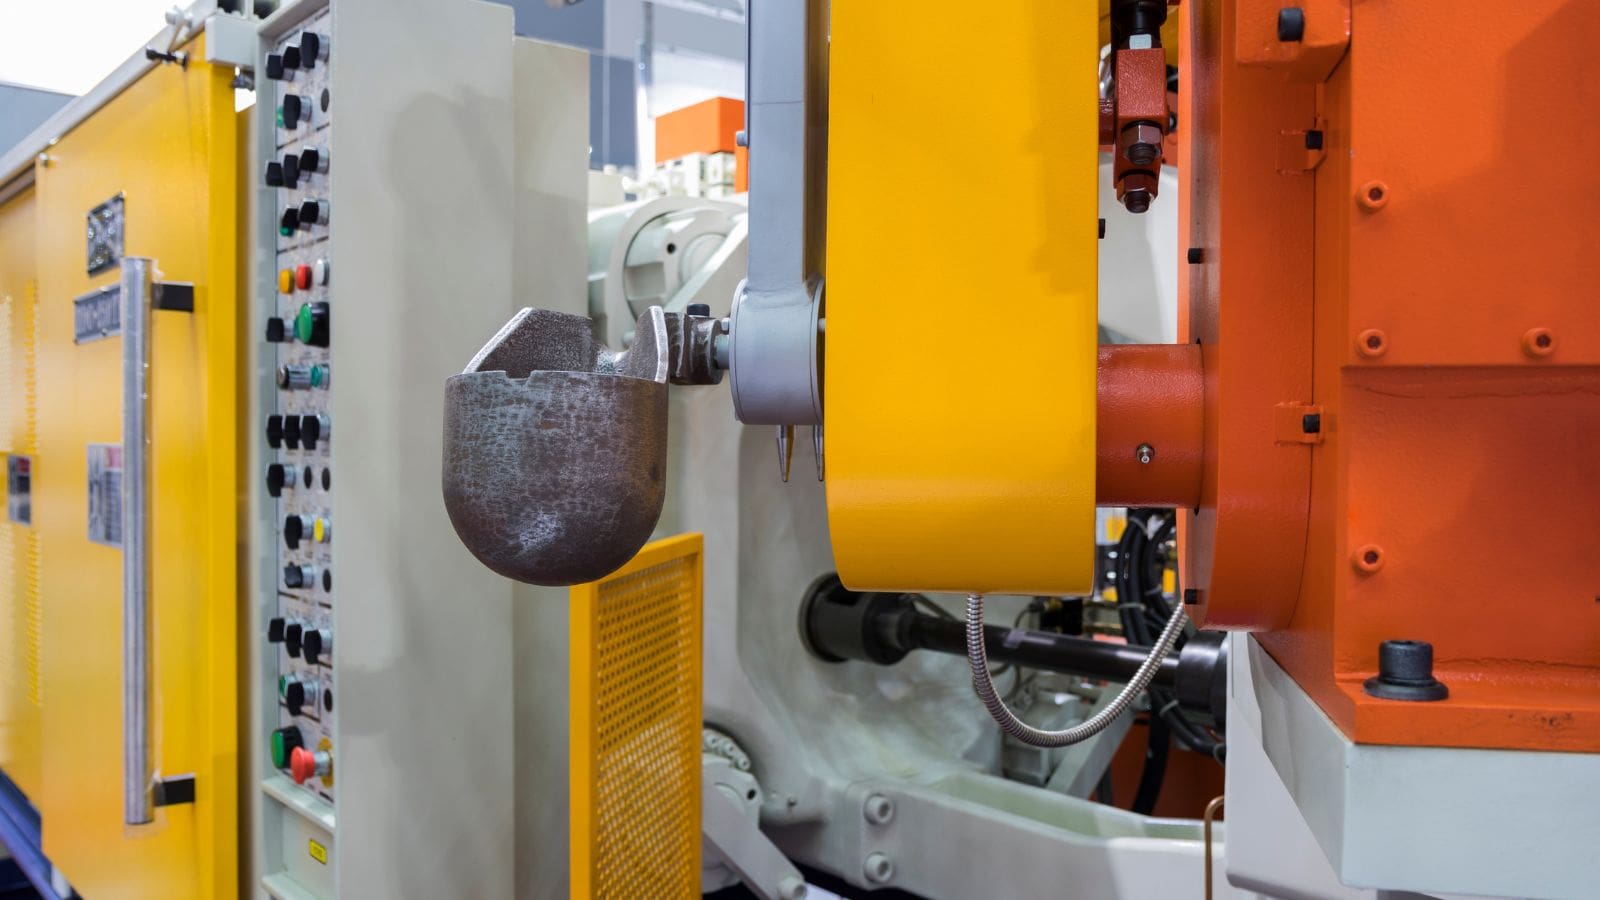
大まかに言うと、ダイカストのサイクルには、金型の準備、射出・充填、凝固、離型(取り出し)、トリミング(バリ取り)が含まれます。 実際の生産において最も重要なのは、金型がいかにして 溶湯の流れ、 空気の排出、そして 除熱を制御するかという点です。これらが再現性を左右するからです。
- 金型の準備: 金型を閉じて型締めを行い、必要に応じて潤滑剤や離型剤を塗布します。
- 充填(射出): 溶融合金がランナーおよびゲート系を通ってキャビティ(金型内の空洞)に流入します。
- 凝固・冷却: 冷却回路と熱バランスが、収縮挙動や寸法安定性を決定づけます。
- 離型(取り出し): エジェクタ機構によって鋳物を取り出します。 エジェクタの配置は、押し出し跡や変形のリスクに影響します。
- トリミング・仕上げ: ランナー、オーバーフロー、バリが除去されます。 その後、機械加工や仕上げが行われることもあります。
欠陥はサイクルごとに繰り返される可能性があるため、確実な 金型精度 と 工程管理 が、安定した大量生産には不可欠です。
ダイカストの種類:ホットチャンバー方式とコールドチャンバー方式
高圧ダイカスト機には、主にホットチャンバー方式とコールドチャンバー方式の2つの構成があります。 どちらの方式を採用するかは、多くの場合、使用する合金の種類によって決まります。
| 方式 | 主な用途 | 主な特徴・留意点 |
|---|---|---|
| ホットチャンバーダイカスト | 低融点合金(主に亜鉛、一部マグネシウム)に一般的 | サイクルタイムが短い;金型や機械部品は溶融金属に耐えうる仕様である必要がある |
| コールドチャンバーダイカスト | 高融点合金(主にアルミニウム)に一般的 | 溶融金属をショットスリーブに注入(ラドル供給)する;一般的にホットチャンバーより低速だが、アルミニウムの製造に適している |
ホットチャンバーかコールドチャンバーかにかかわらず、金型設計(ゲート、ベント、冷却、突き出し)こそが、安定した充填と製造品質を実現する鍵となります。
主なダイカスト法:HPDC(高圧)、真空ダイカスト、LPDC(低圧)、重力鋳造
「ダイカスト」という言葉は、一般的に 高圧ダイカスト(HPDC)を指すことが多いですが、社内の品質要件や後工程の要求事項によっては、低圧鋳造や重力鋳造といった代替手法が検討される場合もあります。
高圧ダイカスト(HPDC)
高圧ダイカスト アルミニウム、亜鉛、マグネシウムの部品を高い再現性で製造するための、最も一般的な商業的プロセスです。 充填が高速かつ乱流を伴う場合があるため、気孔(ポロシティ)を低減し寸法を安定させるには、適切なガス抜き(ベント)、オーバーフローの設計、および温度管理が重要となります。
真空アシスト・ダイカスト(HPDCの一種)
真空ダイカスト 射出前または射出中にキャビティ内の空気を排出します。 これにより、ガスの巻き込みや気孔の発生が抑えられ、気密性、溶接、あるいは高度な仕上げが求められる用途において内部品質が向上します。 真空対応の実現は、主に 金型設計 に関わる課題であり、シール(密閉)戦略、ベント経路、バルブやポートの配置を金型設計に組み込む必要があります。
低圧ダイカスト(LPDC)
低圧ダイカスト 低圧ガスを利用して制御された充填を行います。 特に構造上の要件や熱処理が必要な場合など、生産速度よりも内部の健全性が優先される際に検討されることが多い手法です。
重力ダイカスト(金型鋳造/パーマネントモールド)
重力金型鋳造 (発注時の議論では「ダイカスト」と一括りにされることも多いですが)射出圧力ではなく重力を利用して金型に溶湯を充填します。 生産量が少ない場合や、熱処理の必要性および内部品質の目標によってプロセス選定が左右される場合に検討されます。 選定は、部品の形状、合金、および性能要件に大きく依存します。
ダイカスト用金型(ダイ):金型の構成要素
ダイカスト金型は、製品を成形するとともに、溶融金属の流動、ガス抜き(ベント)、冷却、および製品の取り出し(突き出し)を制御する統合システムです。 一般的な金型システムには、以下が含まれます。
- コアおよびキャビティ(インサート) 製品の形状を形成する部分
- ランナーおよびゲート・システム 溶融金属をキャビティへ供給する経路
- ベント(ガス抜き)およびオーバーフロー 空気の排出および酸化物・不純物の捕捉用
- 冷却チャンネル 金型温度およびサイクルタイムの管理用
- エジェクターシステム 鋳造品を確実に離型させるための機構
- スライド/リフター (アンダーカットや側面の形状が必要とする場合)
Moldieでは、CNC加工、放電加工(EDM)、精密測定、シミュレーションツールを活用して金型の設計・製造をサポートしています。これらの技術により、ゲート、冷却、離型の各工程を最適化し、安定した品質を実現します。 当社の技術力の詳細については、 ダイカスト金型 のページをご覧ください。
金型設計における重要な選択(品質への影響とその理由)
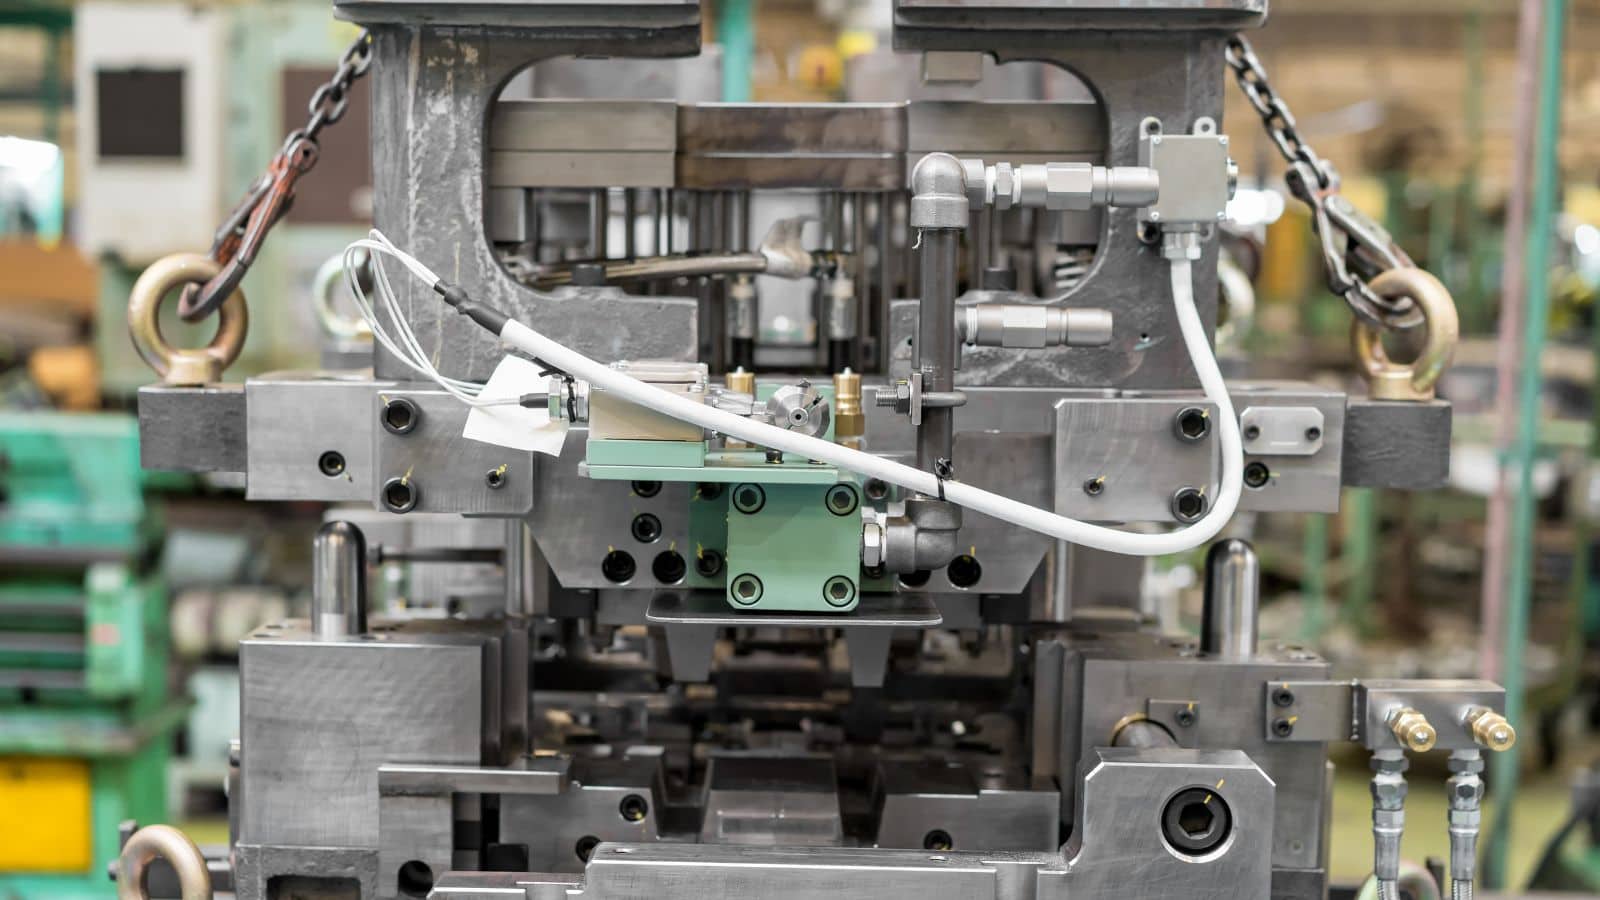
パーティングライン(型割り面)の選定
パーティングラインの選定は、バリの発生リスク、外観品質、加工基準(データム)の設定、エジェクターピン跡の出方に影響を与えます。 適切なパーティングラインの設定は、二次加工の削減や、長期生産における品質の安定化につながります。
ランナー、ゲート、および充填バランス
ランナーとゲートの設計は、キャビティ内への溶湯の充填方法を決定します。 充填バランスを最適化することで、コールドシャットや充填不足のリスクを低減し、乱流に起因するポロシティ(内部気孔)も抑えることができます。 また、ゲート位置は外観品質や後加工の手間にも影響します。
ベント(排気)、オーバーフロー、および真空対応
空気の排出不良は、ポロシティや表面欠陥の最も一般的な原因の一つです。 適切なベント経路やオーバーフローを配置することで、内部に滞留するガスや不純物を効果的に排出できます。 真空補助鋳造が必要な場合、金型は設計段階から密閉性や真空ポートの配置を考慮して設計する必要があります。
冷却と熱バランス
冷却設計は、凝固のタイミング、収縮挙動、変形リスク、およびサイクルタイムを左右します。 熱バランスの取れた金型は、長期間の連続生産における寸法変動を抑えるのに役立ちます。
突き出し(エジェクション)レイアウト
エジェクターピンの配置や動作順序は、離型の安定性、突き出し跡、変形リスク(特に薄肉部や外観面において)に影響を与えます。
材料の選定(金型への影響を含む)
材料の選択は、金型寿命、サイクルタイム、コスト、そして最終製品の性能に影響を及ぼします。 また、流動性、ガス抜き(ベント)、除熱を考慮した金型設計のあり方も変わってきます。
アルミニウムダイカスト合金
アルミニウムは、強度、軽量性、耐食性のバランスに優れているため、広く使用されています。 融点が高いため、多くのアルミニウム製品の製造にはコールドチャンバーマシンが使用されます。
- A380 / ADC12: 優れた鋳造性を備えた汎用合金。
- A360: より高い耐食性や延性が求められる場合に選ばれることが多い合金。
- A383: 薄肉部品や複雑な形状の部品によく使用される合金。
アルミニウム製品の製造をご検討の際は、当社の アルミニウムダイカスト部品 の対応能力に関する概要をご覧ください。
亜鉛ダイカスト合金
亜鉛ダイカスト 微細な形状や優れた表面仕上げが求められる小型部品によく使用されます。 金型が適切に設計・保守されていれば、サイクルタイムの短縮や金型寿命の延長といったメリットが得られます。
マグネシウムダイカスト合金
マグネシウムは、一般的に使用される構造用ダイカスト金属の中で最も軽量であり、軽量化が重視される用途で頻繁に採用されています。
当社の マグネシウムダイカスト部品 の対応能力について詳しく見る
品質管理、一般的な欠陥、および二次加工
ダイカストでは欠陥が連続して発生する可能性があるため、品質管理が不可欠です。 一般的な問題としては、ポロシティ(気孔)、コールドシャット、バリ、寸法変動などが挙げられます。
一般的な欠陥と主な原因
- ポロシティ(気孔): 多くの場合、空気の巻き込み、通気(ベント)やオーバーフローの不足、または不安定なプロセス条件に関連しています。
- コールドシャット/湯回り不良(ミスラン): 多くの場合、充填バランス、ゲート設計、温度、または射出プロファイルの問題に関連しています。
- バリ: 多くの場合、パーティングラインの合わせ精度、型締力、摩耗、または金型の変形や熱バランスの不均衡に関連しています。
- 寸法変動: 多くの場合、金型温度の変動、摩耗、または一貫性のないプロセス管理に関連しています。
検査方法
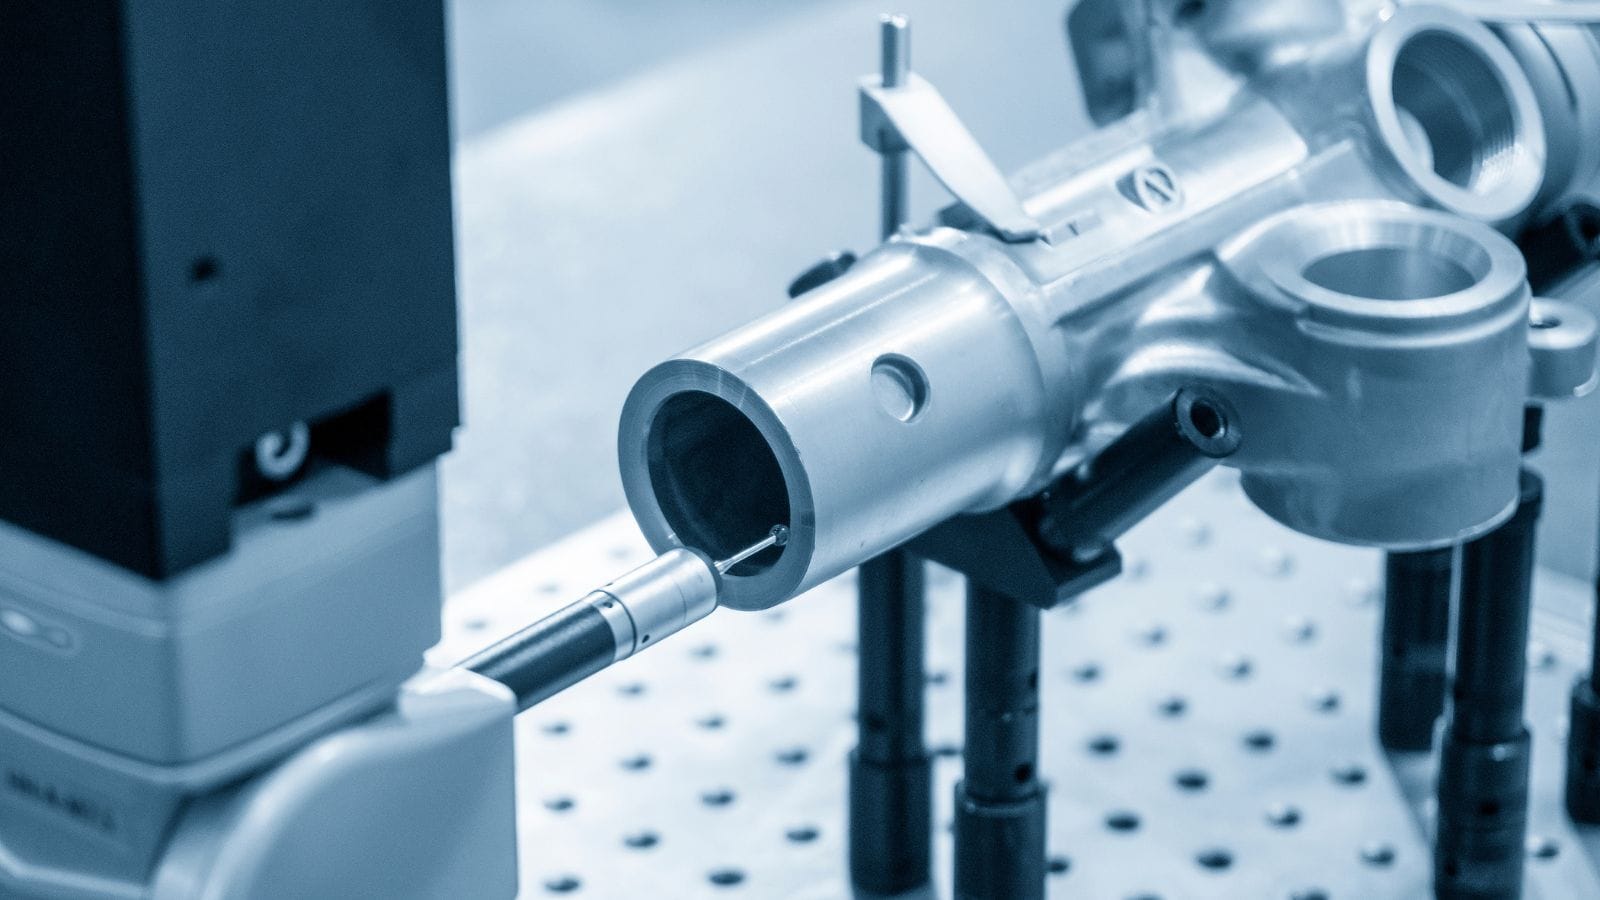
CMM(三次元測定機)検査では重要な寸法を確認し、X線検査では内部の気孔(ポロシティ)の特定を行います。 3Dスキャンは、初回試作品の比較や金型の検証にも役立ちます。
仕上げ加工と機械加工
多くのダイカスト部品は、最終使用前に二次加工を必要とします。 CNC機械加工や 表面仕上げは、 公差、外観、耐食性に関する要件を満たすのに役立ちます。
コスト:ダイカストが適している場合(金型コストの視点から)
ダイカストは、金型コストを多数の部品に分散できるだけの十分な生産量がある場合に費用対効果が高くなります。 初期の金型投資は単純な工法に比べて高額になりますが、サイクルタイムや不良率が適切に管理されていれば、量産時の単価を大幅に抑えることが可能です。
金型コストを左右する主な要因
- 部品の複雑さ (深い形状、薄肉部、外観品質への要求)
- スライド/リフター (アンダーカットやサイドアクション機構は金型の複雑さを増大させます)
- ゲート、ベント(ガス抜き)、真空引きの要件
- 冷却構造の複雑さ および熱バランスの要件
- 予想生産量 および耐久性の目標(金型寿命の計画)
ダイカスト金型メーカーへの確認事項
- ゲート、冷却、突き出し(エジェクション)に関する金型設計の最適化(必要に応じたシミュレーションを含む)に対応してもらえますか?
- 金型の検証はどのように行われますか(試作計画、検査方法、安定性確認など)?
- 機械加工や表面仕上げといった後工程のニーズにも、ワンストップソリューションとして対応可能ですか?
金型仕様やコストの見積もりをご希望の場合は、Moldieまでご連絡ください。 ダイカスト金型製造サービス 図面、ご希望の合金、および予想年間生産量をお知らせください。
よくある質問 (FAQ)
ダイカストにおいて重要なのは、機械ですか、それとも金型ですか?
どちらも重要ですが、安定した品質を確保する上で、金型が最大の要因となることがよくあります。 ゲート、ベント(ガス抜き)、冷却、突き出しの設計は、数千回に及ぶサイクル全体を通じて、キャビティへの充填、空気の排出、熱の除去がどのように行われるかを決定づけます。
ホットチャンバー方式とコールドチャンバー方式、どちらを選ぶべきですか?
多くの場合、合金の種類によって決まります。 融点の低い合金(主に亜鉛)にはホットチャンバー方式が、融点の高い合金(主にアルミニウム)にはコールドチャンバー方式が一般的に用いられます。 最終的な選択は、部品の形状、品質要件、生産目標に基づいて決定する必要があります。
ダイカストにおけるポロシティ(内部気孔)を低減するにはどうすればよいですか?
ポロシティの低減には、一般的に、ベントやオーバーフローの設計改善、安定した射出条件(ショットプロファイル)と温度管理、場合によっては真空アシスト鋳造などが有効です。 これらの改善策の多くは、金型設計の段階から検討されます。
ダイカストが費用対効果に優れるのはどのような場合ですか?
金型コストを償却できるだけの十分な生産量がある場合や、高い再現性によって二次加工や不良品(スクラップ)が削減できる場合に、ダイカストはより魅力的な選択肢となります。 適切な損益分岐点は、形状、合金、品質要件、および目標サイクルタイムによって決まります。
ダイカスト部品には、機械加工や仕上げが必要ですか?
多くの場合、必要となります。 機械加工は、精密な嵌合(かんごう)部、ねじ部、シール面などに用いられることが多く、仕上げ加工は外観や耐食性に関する要件を満たすために行われます。 当社の 表面仕上げ オプション(一般的な後加工のニーズに対応)をご覧ください。
Moldieは、アルミニウム、亜鉛、マグネシウム用ダイカスト金型に対応していますか?
はい、対応しています。 Moldieはアルミニウム、亜鉛、マグネシウム合金用ダイカスト金型の製造を専門としており、部品の設計・試作から金型製造、その後の量産サポートに至るまで、一貫して対応可能です。 詳細は当社の ダイカスト金型 サービスページをご覧ください。







