
La post-lavorazione CNC dopo la pressofusione consente, insieme al processo di colata, di ottenere componenti finiti e dimensionalmente precisi. La vera sfida produttiva, tuttavia, non consiste nel gestire separatamente la colata o la lavorazione meccanica , bensì nel progettare entrambe le fasi affinché funzionino insieme, mantenendo brevi i cicli, riducendo gli scarti e rispettando i parametri attesi.
Perché sono necessarie lavorazioni CNC dopo la pressofusione
Tra i motivi più comuni per aggiungere operazioni CNC figurano:
- Raggiungere tolleranze più strette di quelle ottenibili allo stato grezzo di colata
- Realizzare fori di precisione, filettature e superfici di tenuta
- Rimuovere i segni della linea di divisione
- Aprire caratteristiche che non possono essere ottenute in colata
Operazioni CNC e tolleranze nel processo di pressofusione
Anche il miglior processo di pressofusione ha limiti nelle tolleranze e nelle finiture superficiali ottenibili allo stato grezzo. La lavorazione CNC colma questa differenza, portando le caratteristiche critiche ai livelli di precisione richiesti per accoppiamento, funzione e aspetto.
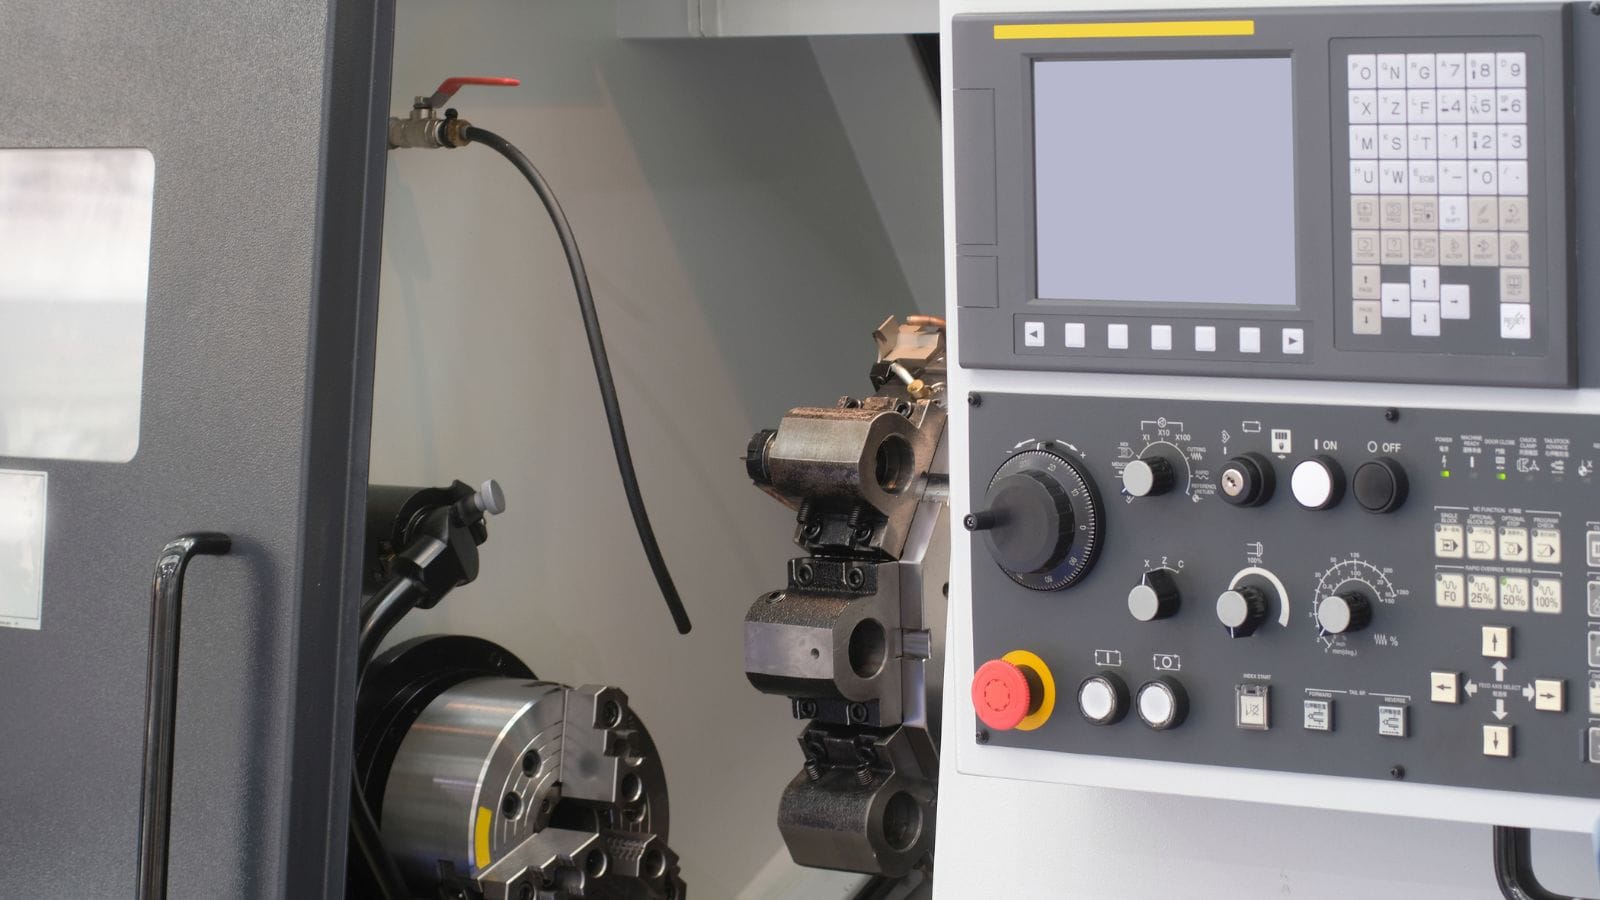
Fasi CNC per componenti pressofusi
Le lavorazioni più frequenti sui componenti pressofusi includono:
- Fresatura: spianatura delle superfici di accoppiamento, realizzazione di tasche e lavorazione di profili complessi
- Foratura e maschiatura: realizzazione di fori di precisione e caratteristiche filettate
- Tornitura: lavorazione di caratteristiche circolari, spesso su pezzi fissati in un tornio o su una tavola rotante
- Sbavatura: rimozione degli spigoli vivi e delle bave residue dalle caratteristiche colate e lavorate
- Rettifica e lucidatura: ottenimento di finiture superficiali fini su zone funzionali o estetiche
Capacità allo stato grezzo rispetto alla precisione lavorata
La pressofusione offre una buona precisione dimensionale rispetto agli standard di colata e alcuni componenti prodotti con questo metodo non richiedono lavorazioni meccaniche; esistono tuttavia limiti reali, come mostra questa tabella:
| Parametro | Allo stato grezzo (tipico) | Dopo lavorazione CNC |
|---|---|---|
| Tolleranza lineare | ±0.1 mm a ±0.3 mm | ±0.01 mm a ±0.05 mm |
| Rugosità superficiale (Ra) | 1.6 a 6.3 µm | 0.4 a 1.6 µm |
| Planarità | 0.1 a 0.3 mm su 100 mm | 0.02 mm o migliore |
| Posizione reale (fori) | ±0.2 mm | ±0.05 mm o migliore |
Le tolleranze allo stato grezzo sono definite da standard come NADCA e ISO 8062. Le caratteristiche che attraversano la linea di divisione o coinvolgono anime mobili presentano in genere campi di tolleranza più ampi.
Inoltre, trattamenti superficiali come l’anodizzazione richiedono una composizione specifica della lega, e gli obiettivi di rugosità delle superfici lavorate devono essere compatibili con il metodo di finitura.
Regole di progettazione per ridurre i tempi di post-lavorazione
Una progettazione intelligente dello stampo è il metodo più efficace per ridurre tempi e costi di lavorazione. Le decisioni su attacchi, sfiati, geometria delle pareti e posizionamento dei riferimenti, prese durante la progettazione dell’attrezzatura, controllano direttamente qualità, costanza e lavorabilità del grezzo di colata.
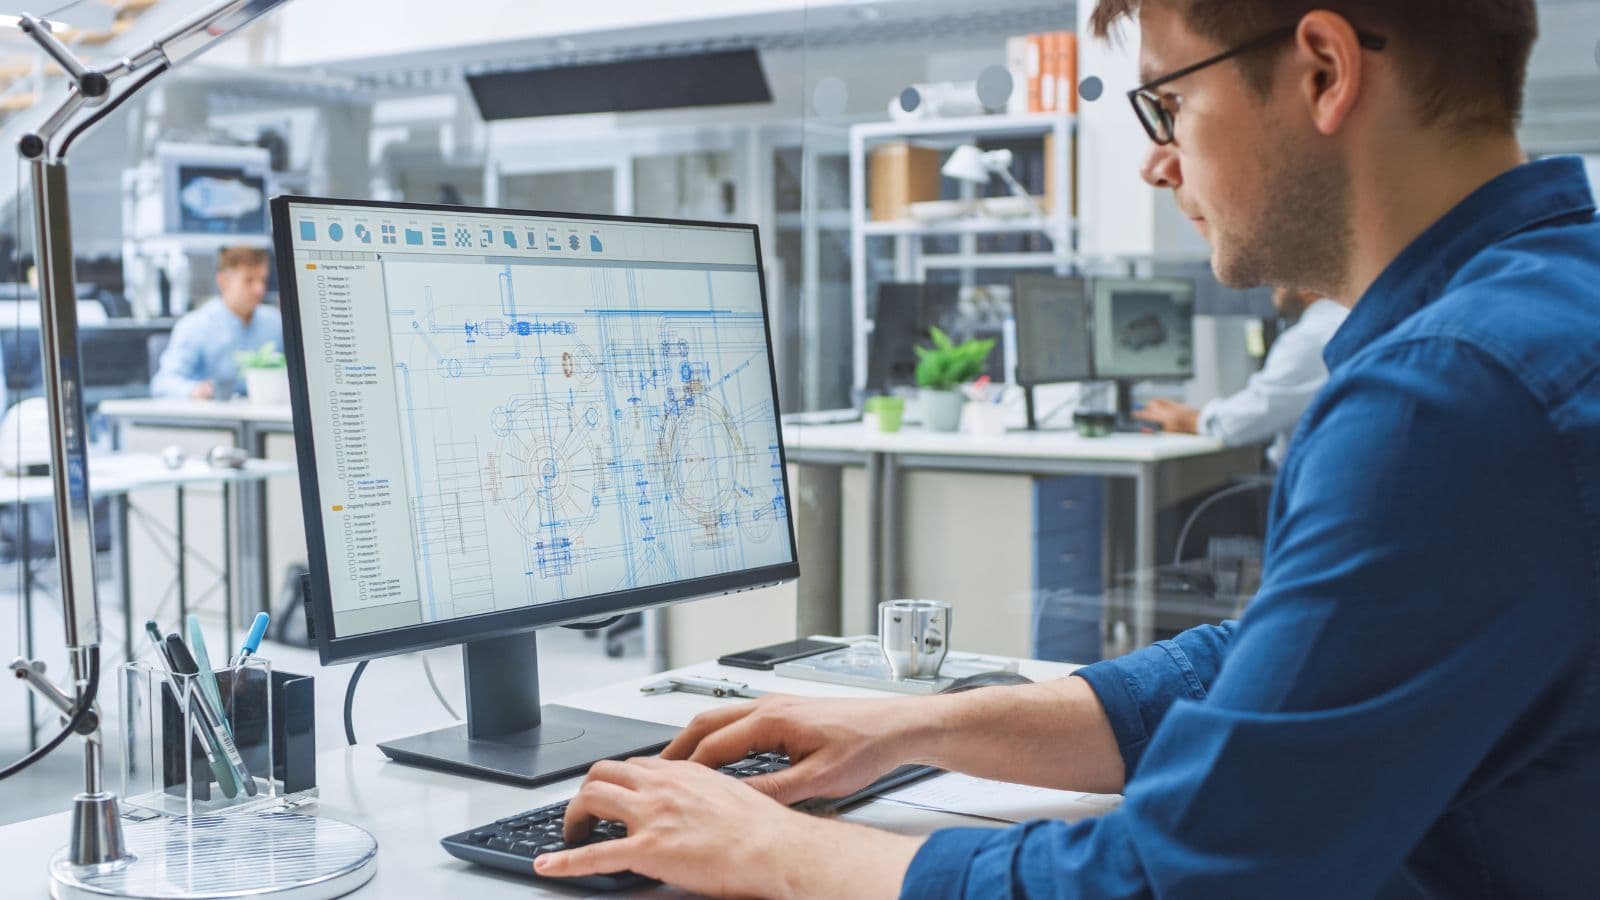
Principi di disposizione dello stampo, attacchi e sfiati
Uno stampo per pressofusione è composto da due metà: la metà fissa (stampo copertura) e la metà mobile (stampo estrattore). La loro superficie di contatto costituisce la linea di divisione, che determina la posizione delle bave e influenza quali superfici richiedono lavorazioni successive. Anche i sistemi di attacco e i canali di sfiato incidono notevolmente sulla qualità dei componenti e, di conseguenza, sulle lavorazioni.
Il sistema di colata comprende materozza, canali e attacchi che convogliano il metallo fuso nella cavità. Posizione e dimensione dell’attacco influenzano il profilo di riempimento, il rischio di aria intrappolata e la posizione del residuo dell’attacco sul pezzo finito. Un attacco posizionato male può provocare riempimento turbolento, giunzioni fredde e porosità nelle zone che successivamente dovranno essere lavorate.
Lo sfiato consente all’aria e ai gas intrappolati di fuoriuscire durante l’iniezione. Gli sfiati sono canali sottili ricavati sulla linea di divisione o collocati nelle ultime zone da riempire. Uno sfiato insufficiente causa intrappolamento d’aria e porosità, particolarmente dannosi quando queste zone richiedono superfici di tenuta lavorate.
Strumenti avanzati di progettazione dello stampo, inclusi software CAD/CAM/CAE e analisi del flusso (tempo di riempimento, distribuzione della temperatura, pressione dell’aria e previsione del ritiro), aiutano gli ingegneri a ottimizzare posizione degli attacchi e degli sfiati prima della lavorazione dell’acciaio.
Geometria del componente per resistenza, flusso ed estrazione
Diverse regole di progettazione influiscono direttamente sulla possibilità di raggiungere gli obiettivi dimensionali con lavorazioni minime:
- Angoli di sformo: tutte le superfici parallele alla direzione di apertura dello stampo richiedono una conicità per consentire un’estrazione pulita. L’alluminio richiede in genere almeno 1:100 (0.6°); per lo zinco può bastare 1:200 (0.3°).
- Raccordi: sostituire gli angoli interni vivi con raggi per migliorare il flusso del metallo e ridurre le concentrazioni di tensione. Ciò può anche ridurre l’usura prematura dello stampo.
- Nervature: aggiungere rigidità strutturale senza aumentare lo spessore delle pareti. Mantenere lo spessore della nervatura intorno al 60–80% della parete adiacente può evitare avvallamenti da ritiro.
- Spessore uniforme delle pareti: grandi variazioni nello spessore possono causare raffreddamento irregolare, deformazioni e porosità interna. Quando possibile, la sezione più spessa dovrebbe restare sotto 13 mm.
- Bossoli: mantenere uno spessore uniforme attorno ai bossoli di montaggio per ridurre la porosità da ritiro.
Pianificazione delle caratteristiche lavorate e strategia dei riferimenti
Le caratteristiche da lavorare devono essere progettate con un sovrametallo adeguato, in genere da 0.5 mm a 1.0 mm, a seconda delle dimensioni del componente e della lega. Un sovrametallo insufficiente può far incontrare all’utensile la porosità allo stato grezzo; un eccesso aumenta il tempo ciclo e l’usura utensile.
La strategia dei riferimenti è altrettanto importante. Le superfici di riferimento servono a fissare il grezzo nella macchina CNC. Dovrebbero essere:
- Superfici allo stato grezzo con bave o deformazioni minime
- Posizionate per consentire un fissaggio stabile a tre punti (3-2-1)
- Costanti da un colpo all’altro per evitare dispersioni di posizione durante la lavorazione
Gli ingegneri che pianificano riferimenti e attrezzaggi già in fase di progettazione dello stampo, anziché dopo la colata, risparmiano molto tempo nella messa a punto delle lavorazioni e riducono gli scarti causati da caratteristiche posizionate in modo errato.
Difetti, ispezione e garanzia della qualità
Anche un processo di pressofusione ben progettato produce componenti da verificare prima della spedizione. I difetti di colata e quelli di lavorazione introducono rischi diversi; un sistema di garanzia della qualità approfondito rileva i problemi prima che raggiungano la linea di assemblaggio.
Difetti comuni di colata e lavorazione
I difetti di pressofusione includono:
- Porosità: piccoli vuoti causati da gas intrappolato o ritiro durante la solidificazione
- Giunzioni fredde: linee visibili dove due fronti di flusso si sono incontrati senza fondersi completamente
- Bava: metallo in eccesso lungo la linea di divisione o attorno ai perni delle anime
- Mancati riempimenti: riempimento incompleto della cavità dovuto a temperatura o pressione del metallo insufficienti
- Bolle superficiali: causate da sacche di gas sotto la superficie che si espandono durante il trattamento termico o la lavorazione
I difetti legati alla lavorazione comprendono:
- Segni utensile o vibrazioni causati da utensili usurati o regolati in modo errato
- Caratteristiche fuori tolleranza dovute a errori di fissaggio o spostamento dei riferimenti
- Porosità esposta quando la lavorazione rimuove lo strato superficiale denso del getto
Come porosità e aria intrappolata influenzano le operazioni secondarie
La porosità è il difetto più comune che collega la qualità della colata ai risultati delle lavorazioni. Lo strato esterno di un componente pressofuso, in genere spesso 0.5 mm, è denso e relativamente privo di pori perché solidifica rapidamente a contatto con la parete dello stampo. L’interno può contenere porosità gassosa o cavità da ritiro.
Quando la lavorazione rimuove questo strato denso, può esporre pori che compromettono tenuta, finitura superficiale e integrità strutturale. Per questo motivo, sovrametallo, posizione degli attacchi e sfiato devono tenere conto del rischio di porosità nelle zone da lavorare.
L’analisi del flusso nello stampo, in particolare le simulazioni della pressione dell’aria e delle cavità da ritiro, aiuta a prevedere dove si formerà porosità, consentendo ai progettisti di spostare la caratteristica, aggiungere sfiati o regolare i parametri di processo.
Metodi di ispezione per l’approvazione della produzione
Un sistema qualità affidabile utilizza diversi metodi di ispezione nelle varie fasi:
- Ispezione dimensionale: le macchine di misura a coordinate (CMM) verificano le dimensioni critiche rispetto al disegno del componente. Per una nuova attrezzatura sono standard i rapporti di ispezione del primo articolo.
- Controllo a raggi X: l’esame non distruttivo rileva porosità e inclusioni interne senza tagliare il componente. È essenziale per getti strutturali e a tenuta di pressione.
- Scansione 3D: confronta l’intera superficie grezza o lavorata con il modello CAD. È utile per rilevare deformazioni, disallineamenti e deviazioni del profilo.
- Prove sui materiali: l’analisi allo spettrometro conferma la composizione della lega. Le prove di durezza e trazione verificano le proprietà meccaniche.
- Ispezione visiva: proiettori e comparatori ottici controllano qualità superficiale, residui di bava e difetti estetici.
I fornitori certificati secondo standard come ISO 9001:2015 e IATF 16949 seguono piani qualità documentati che definiscono frequenza delle ispezioni, strumenti di misura, procedure di azione correttiva e tracciabilità.
Applicazioni e fattori di costo delle lavorazioni di pressofusione
Le lavorazioni dei componenti pressofusi servono un’ampia gamma di mercati; il costo totale del componente finito dipende da molto più del prezzo unitario della colata. Decisioni di approvvigionamento intelligenti iniziano dall’abbinamento dell’applicazione alla lega, al processo e al partner produttivo corretti.
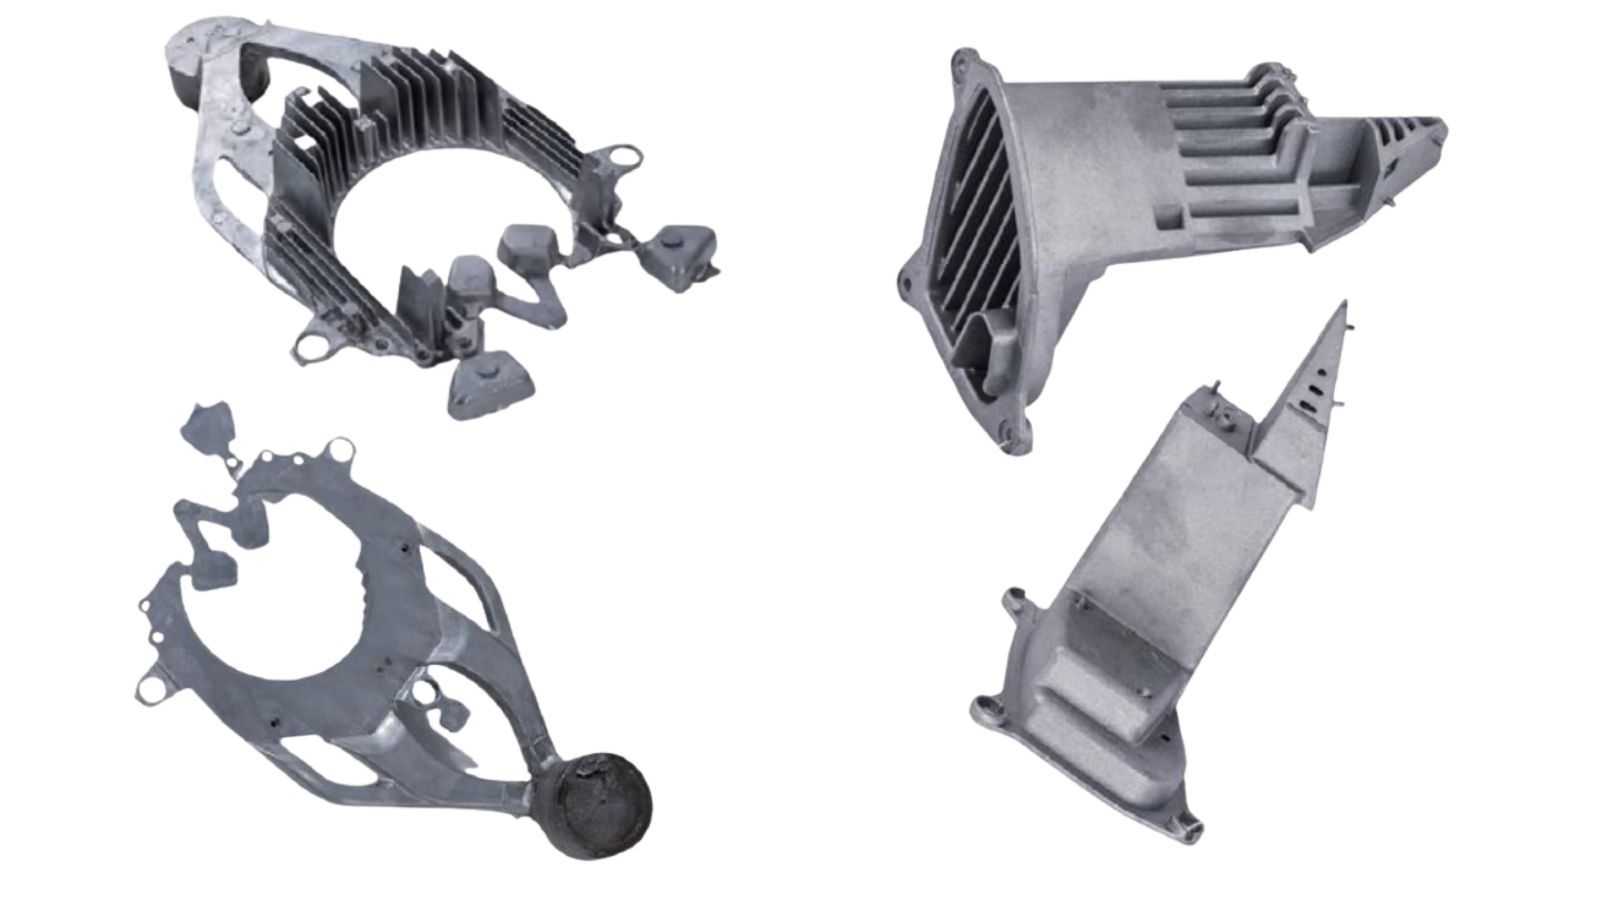
Settori più adatti e tipologie di componenti
Automotive è il principale utilizzatore di componenti pressofusi e lavorati. Blocchi motore, carter del cambio, staffe strutturali e involucri per batterie EV si basano tutti sulla pressofusione di alluminio o magnesio, seguita da lavorazioni CNC di precisione.
Aerospaziale richiede componenti leggeri e ad alta integrità. I getti in magnesio e alluminio vengono lavorati con tolleranze strette e ispezionati a raggi X per verificarne l’integrità interna.
Elettronica di consumo utilizza getti in zinco e alluminio per involucri di dispositivi, dissipatori e corpi connettore. La qualità della finitura è essenziale per i prodotti destinati al consumatore.
Le apparecchiature industriali e medicali beneficiano della ripetibilità della pressofusione per carter motore, corpi valvola e involucri che richiedono uniformità dimensionale in grandi cicli produttivi.
Fattori che determinano il costo delle lavorazioni
Il tempo ciclo è determinato soprattutto dalla densità delle caratteristiche e dalla complessità del percorso utensile. Filettature, fori di precisione, superfici di tenuta, tasche profonde, fori intersecanti e profili complessi richiedono cambi utensile, percorsi di taglio più lunghi e avanzamenti più lenti per garantire stabilità. I costi crescono rapidamente quando tolleranze strette si associano a un accesso utensile difficoltoso o a utensili lunghi, poiché il controllo delle vibrazioni spesso richiede ulteriori passate di semifinitura e finitura.
Il numero di piazzamenti è l’indicatore più affidabile dell’aumento dei costi. Ogni nuovo riposizionamento aggiunge movimentazione, tastatura, rischio di spostamento del riferimento e spesso un’attrezzatura dedicata. Anche se il tempo di taglio è simile, più piazzamenti riducono la produttività e aumentano la probabilità di componenti fuori tolleranza; il costo effettivo diventa quindi il “costo per componente conforme”, non il “costo per ciclo”.
La variabilità del grezzo si trasforma in costi di lavorazione nascosti. Quando le condizioni allo stato grezzo variano, i produttori compensano con più tastature, sovrametalli maggiori, parametri più lenti e talvolta ritocchi manuali. Queste misure aumentano tempi e usura utensile e rendono più probabili cicli di rilavorazione costosi, raramente visibili nei preventivi unitari.
La perdita di resa è un fattore di costo silenzioso. Qualsiasi condizione che faccia scartare i pezzi dopo la lavorazione, per non conformità dimensionale, perdite o difetti estetici, aumenta il costo perché il tempo di lavorazione è già stato sostenuto.
Scegliere un partner a servizio completo che protegga costi, qualità e tempi
Il modo più rapido per ridurre i rischi nelle lavorazioni di pressofusione è trattare attrezzaggio, colata, lavorazioni CNC, finitura e ispezione come un unico processo integrato, non come una catena di passaggi tra fornitori. Consolidare queste fasi presso un unico partner completo riduce in genere i tempi di consegna, semplifica le responsabilità e limita il rischio di danni o variazioni tra fornitori.
Se volete passare da “Sono in grado di produrlo?” a “Riescono a produrlo in modo affidabile su larga scala?”, Moldiecasting può aiutarvi: contattateci per un’ampia copertura di leghe e processi, supporto ingegneristico, team di lavorazioni interne, certificazioni riconosciute (ISO9001 e IATF16949) e capacità complete di post-lavorazione!







