
A magcsapok a nyomásos öntőszerszámok belsejében található kis alkatrészek. Ezek hozzák létre azokat a furatokat, réseket és belső üregeket, amelyek meghatározzák az alkatrész funkcióját; geometriájuk, anyaguk és elhelyezkedésük hatással van az öntet áramlására, a kiemelés megbízhatóságára, a méretpontosságra, valamint a szerszám élettartamára a teljes gyártási folyamat során.
Ez a bejegyzés bemutatja a magcsapok kialakítása és az ötvözetválasztás, a hűtési stratégia, a meghibásodási módok, valamint az ellenőrzési folyamatok közötti összefüggéseket, gyakorlati útmutatót nyújtva a tervező- és gyártócsapatoknak a nagy sorozatú gyártás során is helytálló szerszámozási döntésekhez.
A magcsapok szerepe a nyomásos öntőszerszámokban
A magcsapok alakítják ki az alkatrész azon belső geometriai jellemzőit, amelyeket a szerszámüreg önmagában nem tudna létrehozni. Alumíniumöntő és egyéb nyomásos öntőszerszámok esetében elhelyezkedésük, méretük és megtámasztásuk határozza meg, hogy a kialakított részletek tiszták és egyenletesek lesznek-e, vagy pedig visszatérő forrásává válnak a selejtnek és az állásidőnek.
Hogyan alakítják ki a csapok a belső jellemzőket?
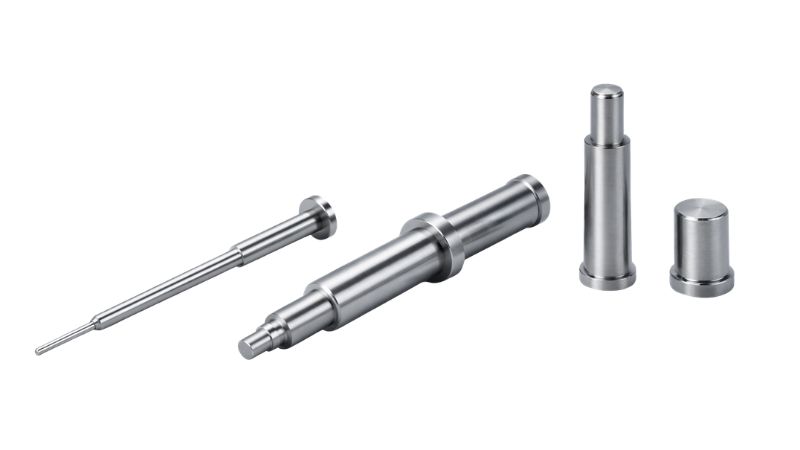
A magcsap a szerszámban elhelyezett különálló, cserélhető betét, amely befecskendezéskor kiszorítja az olvadt fémet, így furatot, rögzítőkiemelkedést, csatornát vagy üreges részt hagy maga után. Ezzel a megoldással olyan geometriák is kialakíthatók – például menetes furatok vagy mély zsákfuratok –, amelyeket lehetetlen lenne közvetlenül a szerszám felületébe megmunkálni. A különálló magcsapokat azért használják, mert a mély jellemzőket nehéz közvetlenül a szerszámtömbbe megmunkálni, a cserélhető csapok pedig jelentősen csökkentik a karbantartási költségeket kopás vagy törés esetén.
Kölcsönhatás a kidobási folyamattal
A magcsapok rögzíthetők a szerszám álló vagy mozgó feléhez, szerelhetők csúszkákba, illetve működtethetők hidraulikusan is. A kidobás során a csapoknak akadálytalanul el kell válniuk az alkatrésztől. Ha a magcsap és a közelében működő kidobócsap nincs megfelelően összehangolva, az szorulást okozhat, nyomot hagyhat az öntvény felületén, vagy oldalirányú terhelés hatására elhajlíthatja a csapot.
A magcsap teljesítményét meghatározó tervezési tényezők
A csapok tervezése túlmutat az átmérő és a hossz kiválasztásán. A geometria, az ötvözet és a hőtechnikai viselkedés kölcsönhatásban áll egymással; ha bármelyik tényező hibás, olyan problémák jelentkezhetnek, amelyek gyártási folyamatbeli hibának tűnhetnek, valójában azonban a szerszámterv hiányosságaira vezethetők vissza.
Geometria és L/D arány
A hossz-átmérő (L/D) arány a legfontosabb geometriai korlátozó tényező. A hosszú, vékony csapok a befecskendezési nyomás hatására elhajlanak; nagy L/D arány esetén ez maradandó hajlássá vagy hirtelen töréssé válhat. Gyakorlati iránymutatásként a 6:1 feletti L/D arányok további megtámasztást igényelnek, például vezetőperselyeket, nagyobb csapátmérőt vagy kisebb töltési sebességet.
Kioldási szög, légtelenítés és kitöltési viselkedés
A magcsapon alkalmazott kioldási szög (jellemzően 0,5–1,0 fok) csökkenti a kidobóerőt és lehetővé teszi az öntvény leválását. A csap körüli fémáramlás hegesztési vonalat hoz létre ott, ahol a két áramlási front találkozik; öntési folyamat szimulációja megerősítheti, hogy a hegesztési vonal helyzete elfogadható-e, még a szerszámacél megmunkálása előtt. A csapok közelében kialakított légtelenítés megakadályozza, hogy a rekedt levegő porozitást okozzon; erre a célra kis légtelenítő rések is szolgálhatnak, amennyiben azokat tudatosan helyezik el a szerszámtervben.
Ötvözetspecifikus módosítások
Az alumíniumot nagy sebességgel és magas hőmérsékleten fecskendezik be, ami nagyobb keménységű, erózióálló bevonattal ellátott és belső hűtéssel rendelkező csapokat igényel. A cink alacsonyabb hőmérsékleten dolgozik, ami csökkenti a hősokkot, de a tapadásra (összehegedésre) való hajlama miatt kritikus fontosságú a csap felületi minősége. A magnéziumötvözetek könnyebbek, de magasabb hőmérsékleten üzemelnek; a vékony falú alkatrészek gyakran keskeny csapokat igényelnek, ami növeli az L/D (hossz/átmérő) arányt, így a támasztás kialakítása kulcsfontosságúvá válik.
Anyagválasztás, keménység és felülettechnológiai megoldások
Az acélminőség, a hőkezelés és a felületi bevonat megválasztása határozza meg a csap élettartamát, valamint azt, hogy a tapadás (forrasztódás) vagy az erózió visszatérő problémát jelent-e. Az anyagbeszállítók olyan konkrét adatokat tesznek közzé, amelyek szemléltetik, milyen nagy mértékben befolyásolja az anyagválasztás a szerszám élettartamát.
Szerszámacélok és hőállóság
H13 szerszámacél Ez a legszélesebb körben alkalmazott anyag magcsapokhoz; kiegyensúlyozottan ötvözi a melegszilárdságot, a termikus kifáradással szembeni ellenállást és a szívósságot, így kiválóan megfelel alumínium- és cinköntési alkalmazásokhoz. A célkeménység jellemzően 44 és 52 HRC közé esik. A hőkezelés egyenletessége ugyanolyan fontos, mint a célkeménységi érték; az egyenetlen átedzés sérülékennyé teszi a csapot a meghibásodással szemben.
Hűtés és speciális kialakítások
A hagyományos tömör magcsapok az egymást követő lövetek során hőt halmoznak fel, ami növeli a fém ráhegedésének kockázatát. A hűtött magcsapok belső csövön vagy fúrt csatornán keringetnek vizet vagy olajat, meghosszabbítva a csap élettartamát igényes alkalmazásoknál. A berillium-réz betétes speciális csapok javítják a hőátadást azokon a helyeken, ahová a vízhűtő csatornák nem érnek el.
Bevonatok és felületkezelés
A PVD-bevonatok (CrN, TiAlN, AlCrN) növelik a felületi keménységet, csökkentik a súrlódást, valamint védőréteget képeznek a tapadással és az erózióval szemben. A nitridálás kemény diffúziós réteget hoz létre, amely javítja a kopásállóságot; ez a megoldás jól teljesít cink- és mérsékelt igénybevételű alumíniumöntési alkalmazásoknál.
Gyakori meghibásodási módok és megelőző karbantartás
A csapok meghibásodási módjainak és okainak ismerete lehetővé teszi a mérnöki és karbantartó csapatok számára olyan ütemtervek és folyamatszabályozási eljárások kidolgozását, amelyek biztosítják a stabil termelést.
Törés, erózió és termikus kifáradás
A csap akkor törik el, amikor a hajlítófeszültség meghaladja a szakítószilárdságot. Ezt gyakran súlyosbítja a pontatlan beállítás. A vezetőoszlopok kopásával a csap tengelyhelyzete eltolódik, így a befecskendezési nyomás oldalirányú terheléssé válik a csapszáron. Ezek együttesen karbantarthatatlanná tehetik a szerszámot nagy gyártási mennyiségek esetén. Emellett az eróziót a nagy sebességű fémáramlás okozza, amely koptatja a csap felületét, míg a termikus kifáradás az ismétlődő gyors felmelegedés és lehűlés következtében kialakuló hőrepedezettséghez vezet.
Megelőző karbantartás tervezése
A reaktív karbantartás költséges. A csap állapotának nyomon követése a szerszámok ütemezett ellenőrzései során – a rögzítési illesztés, a felület állapota és az egyenesség mérése révén – biztosítja a csapat számára a tervezett csereintervallumok meghatározásához szükséges adatokat, még a meghibásodás bekövetkezte előtt.
Ellenőrzés, tűrések és minőségellenőrzés
A magcsapok által kialakított öntött részletek méretellenőrzése megköveteli mind a csap állapotának, mind az általa létrehozott geometria pontosságának ellenőrzését.
Méretellenőrzések
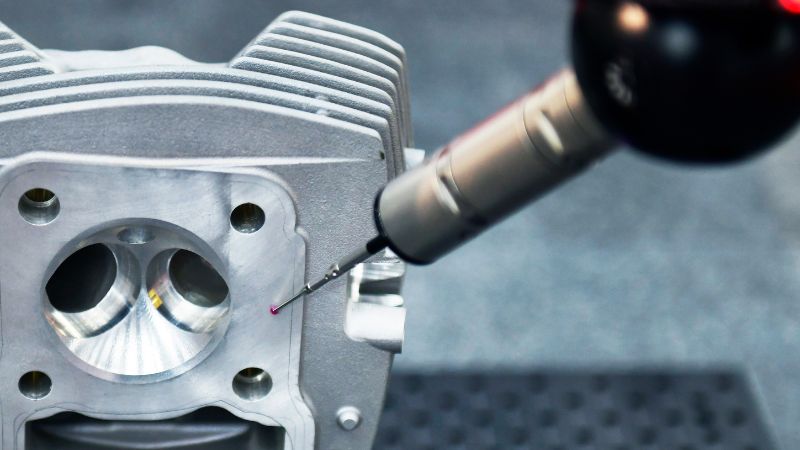
Rendszeresen ellenőrizni kell a magcsap átmérőjét, körkörösségét és hosszát. Az erodálódott csap miatt a kialakult furat átmérője kikerülhet az ügyfél által meghatározott tűréstartományból. Első darabos ellenőrzés során – kalibrált mérőeszközök vagy koordináta-mérőgép (CMM) adatai alapján – igazolni kell a csap által kialakított részletek megfelelőségét az alkatrészrajzhoz képest, még a gyártás jóváhagyása előtt.
Fejlett validálás (CMM és röntgen)
A koordináta-mérőgépek (CMM) ellenőrzik a furatok pozícióját és átmérőjét. A röntgenvizsgálat különösen hasznos a csapjellegű elemek melletti falrészekben kialakuló zsugorodási porozitás kimutatására. A beszállító szerszámozási képességének felmérése magában foglalja a megfelelő szerszámvalidálási folyamatot, beleértve a kezdeti méretellenőrzést, az első próbalövés (első mintadarab) vizsgálatát és a folyamatképesség-elemzést. A megfelelőség ezen dokumentált igazolása a stabil gyártás alapvető követelménye.
Optimalizálja szerszámozását a Moldie segítségével
Gyártás során összetett geometriák vagy bonyolult belső kialakítású alkatrészek esetén a szabványos megoldásokra való hagyatkozás gyakran vezet idő előtti kopáshoz és költséges leálláshoz. A Moldie-nál átfogó nyomásos öntőszerszám-tervezésre és precíziós nyomásos öntőszerszám-gyártásra szakosodtunk.
Legyen szó akár extrém hőmérsékletnek és nyomásnak ellenálló, H13-as acélból kovácsolt egyedi magcsapokról, akár szakértői tanácsadásról az anyagválasztás terén az öntvény szerkezeti integritásának biztosítása érdekében, csapatunk készen áll a nagy volumenű gyártási folyamatok támogatására. Segítünk a mérnököknek minden egyes szerszám és üreg optimalizálásában a tartósság maximalizálása és a szigorú méretpontosság megőrzése érdekében.
Készen áll arra, hogy jobb szerszámokat készítsen nyomásos öntési alkalmazásaihoz? Fedezze fel munkamódszerünket , vagy lépjen velünk kapcsolatba még ma, és kezdje el következő projektjének optimalizálását.
Gyakran ismételt kérdés
Mikor érdemes szabványos magcsapok helyett egyedi magcsapokat használni?
Használjon egyedi magcsapokat akkor, ha vékony falak, összetett geometriák, szigorú specifikációs követelmények állnak fenn, vagy ha optimalizálnia kell az alakot és a méretet a hibák kockázatának csökkentése és a méretpontosság javítása érdekében.
Mi tekinthető gyakorlati iránymutatásnak az acél magcsapok L/D (hossz/átmérő) arányára vonatkozóan?
Ökölszabályként elmondható, hogy ha az L/D arány meghaladja a 6:1-et, meredeken nő a kihajlás kockázata; ilyenkor általában kiegészítő megtámasztásra, nagyobb átmérőre vagy a helyi nyomás és a kitöltési sebesség csökkentésére van szükség.
Hogyan függnek össze a magcsapok a kidobócsapokkal kapcsolatos problémák?
Ha a magcsap és a kidobócsap összehangolása nem megfelelő, az alkatrész a kidobás során megszorulhat, ami nyomokat, deformációt vagy fokozott kopást okozhat, rontva ezzel a termelékenységet és a szerszám élettartamát.
Milyen ellenőrzésekkel lehet korán kiszűrni a magcsapokkal kapcsolatos problémákat?
Segíthet a csapok átmérőjének és egyenességének rendszeres ellenőrzése, valamint a furatok méretének és pozíciójának koordináta-mérőgépes (CMM) vizsgálata; a röntgenvizsgálat kimutathatja a porozitást a nyomásos öntőszerszám magja közelében, még mielőtt az használat közbeni problémává válna.







