
A nyomásos öntés és az azt követő megmunkálás együttes alkalmazásával kész, méretpontos alkatrészek állíthatók elő. A gyártás igazi kihívását azonban nem az öntés vagy a megmunkálás jelenti önmagában; a feladat a két lépés összehangolt tervezése úgy, hogy a ciklusidők rövidek, a selejtarány alacsony maradjon, az alkatrészek pedig megfeleljenek az elvárt paramétereknek.
Miért van szükség CNC-megmunkálásra a nyomásos öntés után?
A CNC-megmunkálás alkalmazásának gyakori okai:
- Az öntési eljárásnál szigorúbb tűréshatárok elérése
- Precíziós furatok, menetek és tömítőfelületek kialakítása
- Az öntési osztósíkok nyomainak eltávolítása
- Öntéssel nem kialakítható részletek létrehozása
CNC-megmunkálás és tűréshatárok a nyomásos öntési folyamatban
Még a legjobb nyomásos öntési eljárás is korlátokba ütközik az öntött állapotban elérhető tűrések és felületi minőség tekintetében. A CNC-megmunkálás áthidalja ezt a szakadékot, és a kritikus fontosságú részleteket az illeszkedéshez, működéshez és esztétikai megjelenéshez szükséges precíziós szintre emeli.
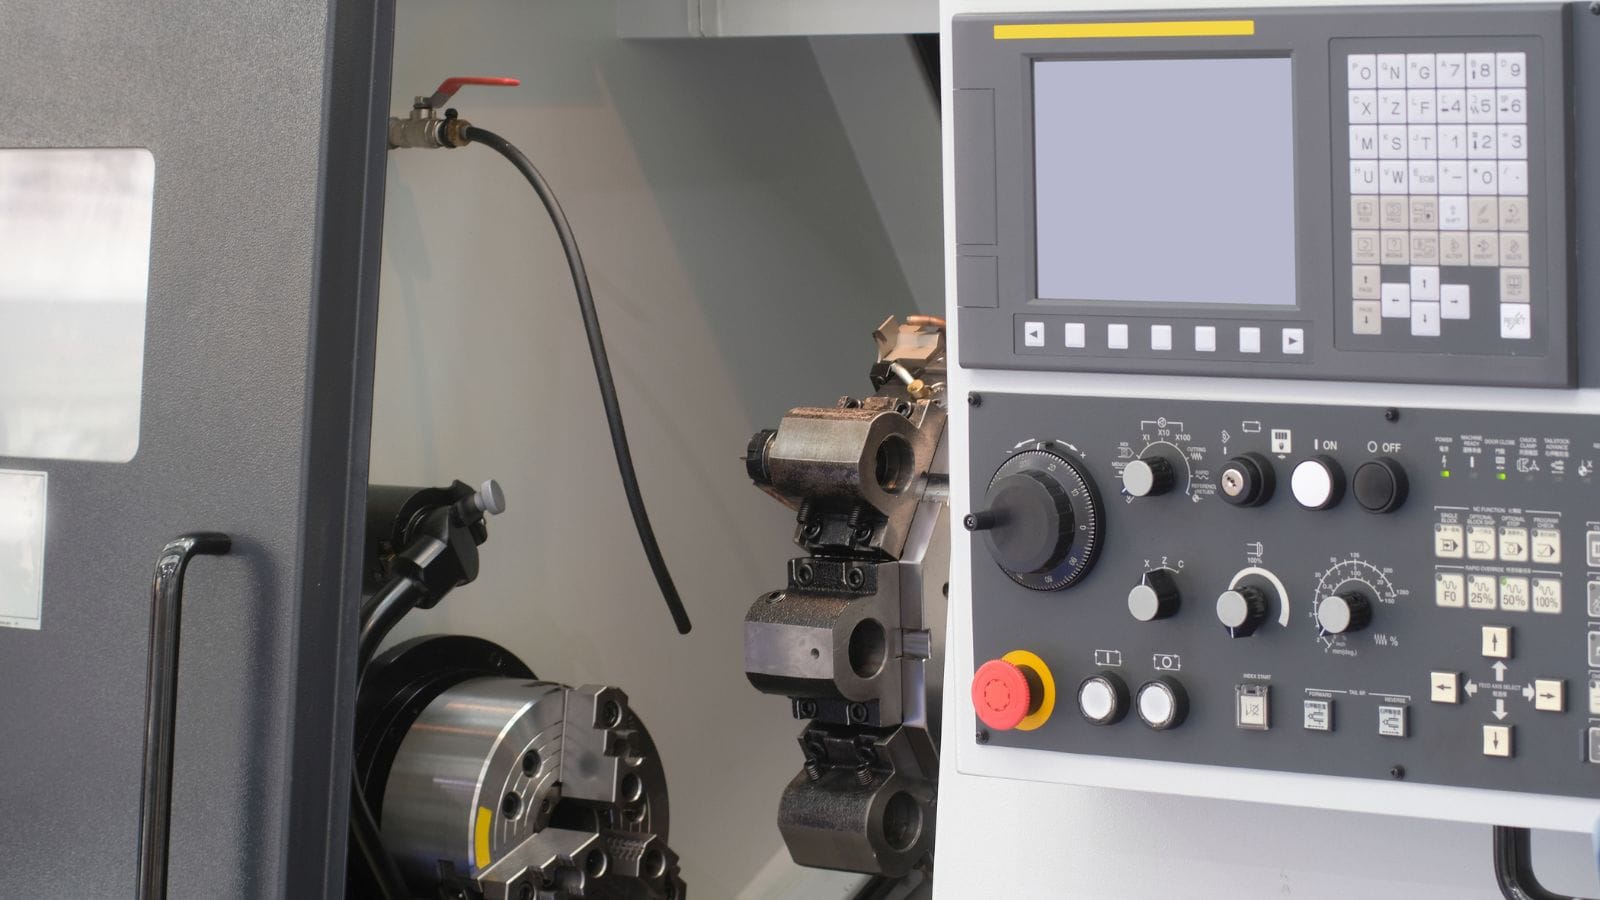
Nyomásos öntvények CNC-megmunkálási lépései
A nyomásos öntvényeken végzett leggyakoribb megmunkálási műveletek a következők:
- Marás: Illesztőfelületek síkba marása, üregek kialakítása és összetett kontúrok megmunkálása
- Fúrás és menetvágás: Precíziós furatok és menetek kialakítása
- Esztergálás: Körszimmetrikus elemek megmunkálása, gyakran esztergagépen vagy forgóasztalon rögzített alkatrészeken
- Sorjázás: Éles peremek és az öntésből vagy megmunkálásból visszamaradt sorja eltávolítása
- Köszörülés és polírozás: Finom felületi minőség elérése funkcionális vagy esztétikai felületeken
Öntött állapotú jellemzők kontra megmunkálási pontosság
A nyomásos öntés az öntési technológiákhoz képest jó méretpontosságot biztosít, és az így készült alkatrészek egy része nem igényel további megmunkálást; ugyanakkor léteznek korlátok, ahogyan az az alábbi táblázatban is látható:
| Paraméter | Öntött állapot (jellemző érték) | CNC-megmunkálás után |
|---|---|---|
| Lineáris tűrés | ±0,1 mm – ±0,3 mm | ±0,01 mm – ±0,05 mm |
| Felületi érdesség (Ra) | 1,6 – 6,3 µm | 0,4 – 1,6 µm |
| Síklapúság | 0,1 – 0,3 mm / 100 mm | 0,02 mm vagy jobb |
| Valódi helyzet (furatok) | ±0,2 mm | ±0,05 mm vagy jobb |
Az öntött állapotú tűréseket olyan szabványok határozzák meg, mint a NADCA és az ISO 8062. Az osztósíkon átnyúló vagy mozgó magokat igénylő elemek esetében jellemzően tágabb tűréshatárok érvényesek.
Emellett az olyan felületkezelési eljárások, mint az eloxálás, speciális ötvözet-összetételt igényelnek, a megmunkált felület érdességére vonatkozó előírásoknak pedig összhangban kell lenniük a végső felületképzési módszerrel.
A megmunkálás utáni műveletek idejét csökkentő tervezési szabályok
Az intelligens szerszámtervezés a leghatékonyabb módja a megmunkálási idő és költségek csökkentésének. A szerszámtervezés során a beömlőrendszerre, a légtelenítésre, a falgeometriára és a bázispontok elhelyezésére vonatkozó döntések közvetlenül meghatározzák az öntvény minőségét, állandóságát és megmunkálhatóságát.
A szerszámelrendezés, a beömlőrendszer és a légtelenítés alapjai
A nyomásos öntőszerszám két félből áll: az álló félből (amelyhez az öntőgép fúvókája csatlakozik) és a mozgó félből (amely a kidobórendszert tartalmazza). A két fél találkozásánál alakul ki az osztósík, amely meghatározza az öntési sorja helyét, és befolyásolja, hogy mely felületek igényelnek utólagos megmunkálást. Emellett a beömlőrendszer és a légtelenítő csatornák is jelentősen befolyásolják az alkatrész minőségét, ami közvetlen hatással van a megmunkálásra.
A beömlőrendszer magában foglalja az öntőcsapot, az elosztócsatornákat és a beömlőnyílásokat, amelyek az olvadt fémet az üregbe vezetik. A beömlőnyílás helye és mérete befolyásolja az öntet áramlási mintázatát, a levegőrekedés kockázatát, valamint a beömlőcsonk maradványának helyét a kész alkatrészen. A rosszul elhelyezett beömlőnyílás turbulens áramlást, hidegfolyást és porozitást okozhat azokon a területeken, amelyeket később meg kell munkálni.
A légtelenítés lehetővé teszi a bezárult levegő és gázok távozását a befecskendezés során. A légtelenítők olyan vékony csatornák, amelyeket az osztósíkba marnak, vagy az üreg legkésőbb megtelő részein helyeznek el. A nem megfelelő légtelenítés levegőrekedéshez és porozitáshoz vezet; ez különösen káros, ha az érintett területeken megmunkált tömítőfelületekre van szükség.
A korszerű szerszámtervező eszközök, köztük a CAD/CAM/CAE szoftverek és az öntési folyamat szimulációja (töltési idő, hőmérséklet-eloszlás, légnyomás, zsugorodás-előrejelzés), segítenek a mérnököknek optimalizálni a beömlők és a légtelenítők elhelyezését a szerszámacél megmunkálása előtt.
Az alkatrész geometriája a szilárdság, a fémáramlás és a kidobás érdekében
Számos tervezési szabály közvetlen hatással van arra, hogy az öntvény minimális megmunkálással megfelel-e a méretpontossági követelményeknek:
- Kioldási szögek: A szerszámnyitás irányával párhuzamos összes felületnek kúpossággal (kioldási szöggel) kell rendelkeznie a problémamentes kiemelés érdekében. Alumíniumnál jellemzően legalább 1:100 (0,6°) arány szükséges; cinknél elegendő lehet az 1:200 (0,3°) is.
- Lekerekítések: Az éles belső sarkokat lekerekítésekkel (sugárral) kell helyettesíteni az anyagáramlás javítása és a feszültségkoncentráció csökkentése érdekében. Ez mérsékelheti a szerszám idő előtti kopását is.
- Merevítőbordák: Növelik a szerkezeti merevséget anélkül, hogy növelnék a falvastagságot. Ha a borda vastagsága a csatlakozó falvastagság kb. 60–80%-a, elkerülhető a zsugorodási behúzódás (szívódás).
- Egyenletes falvastagság: A falvastagság jelentős ingadozása egyenetlen hűlést, vetemedést és belső porozitást okozhat. A legvastagabb résznek lehetőség szerint 13 mm alatt kell maradnia.
- Rögzítőcsapok (bossok): A rögzítőcsapok körül alkalmazzunk egyenletes falvastagságot a zsugorodási porozitás csökkentése érdekében.
Megmunkálandó részletek és bázisozási stratégia tervezése
A megmunkálandó részleteket megfelelő ráhagyással – az alkatrész méretétől és az ötvözettől függően jellemzően 0,5–1,0 mm-rel – kell tervezni. A túl kevés ráhagyás esetén a megmunkáló szerszám elérheti az öntvény belsejében lévő porozitást; a túlzott mérték növeli a ciklusidőt és a szerszámkopást.
Ugyanilyen fontos a bázisozási stratégia. A bázisfelületek azok a referenciapontok, amelyek segítségével az öntvényt rögzítik a CNC-gépben. Ezeknek az alábbi jellemzőkkel kell rendelkezniük:
- Nyers öntött felületek, minimális sorjával vagy alakhibával
- Stabil, hárompontos (3-2-1) rögzítést lehetővé tevő elhelyezkedés
- Öntésről öntésre állandó jellemzők a megmunkálás során fellépő pozícióeltérések elkerülése érdekében
Azok a mérnökök, akik már a szerszámtervezés szakaszában – és nem az öntés után – meghatározzák a bázisozási és rögzítési elrendezést, jelentős időt takarítanak meg a megmunkálás előkészítése során, és csökkentik a hibás pozicionálásból eredő selejt mennyiségét.
Hibák, ellenőrzés és minőségbiztosítás
Még a jól megtervezett nyomásos öntési folyamat során is keletkezhetnek olyan alkatrészek, amelyeket szállítás előtt ellenőrizni kell. Az öntési és megmunkálási hibák egyaránt sajátos kockázatokat hordoznak, a körültekintő minőségbiztosítási rendszer pedig kiszűri a problémákat, mielőtt azok elérnék az összeszerelő sort.
Gyakori öntési és megmunkálási hibák
Nyomásos öntési hibák például:
- Porozitás: Apró üregek, amelyeket a bezárult gázok vagy a dermedés közbeni zsugorodás okoz
- Hidegfolyás (cold shut): Látható vonalak ott, ahol két anyagáram-front találkozott, de nem olvadt össze teljesen
- Sorja: Felesleges fémanyag az osztósíkon vagy a magcsapok körül
- Hiányos kitöltés (misrun): A formaüreg hiányos kitöltése elégtelen fémhőmérséklet vagy nyomás miatt
- Felületi hólyagosodás: Hőkezelés vagy megmunkálás során táguló, felszín alatti gázbuborékok okozzák
A megmunkálással kapcsolatos hibák közé tartoznak:
- Szerszámnyomok vagy rezgésnyomok (chatter) kopott vagy helytelenül beállított vágószerszámok miatt
- Tűréshatáron kívüli jellemzők befogási hibák vagy bázispont-eltolódás miatt
- Felszínre kerülő porozitás amikor a megmunkálás eltávolítja az öntvény tömör külső kérgét
Hogyan befolyásolja a porozitás és a légzárvány a további megmunkálási műveleteket?
A porozitás a leggyakoribb hiba, amely összekapcsolja az öntvény minőségét a megmunkálás eredményével. A nyomásos öntvény külső kérge – amely jellemzően 0,5 mm vastag – tömör és viszonylag pórusmentes, mivel gyorsan megszilárdul a szerszámfalon. A belső rész gázporozitást vagy zsugorodási üregeket tartalmazhat.
Amikor a megmunkálás eltávolítja ezt a tömör kérget, olyan pórusok kerülhetnek a felszínre, amelyek rontják a tömítőképességet, a felületi minőséget és a szerkezeti integritást. Ezért a megmunkálási ráhagyás, a beömlő elhelyezése és a légtelenítés tervezésekor figyelembe kell venni a porozitás kockázatát azokon a területeken, amelyeket megmunkálnak.
Az öntési folyamat szimulációja, különösen a légnyomás és a zsugorodási üregek modellezése, segít előre jelezni a porozitás helyét. A tervezők ennek alapján áthelyezhetik az adott elemet, légtelenítést adhatnak hozzá vagy módosíthatják a folyamatparamétereket.
Vizsgálati módszerek a gyártás jóváhagyásához
A megbízható minőségirányítási rendszer különféle ellenőrzési módszereket alkalmaz a gyártás különböző szakaszaiban:
- Méretek ellenőrzése: Koordináta-mérőgépek (CMM) ellenőrzik a kritikus méreteket az alkatrészrajz alapján. Új szerszámok esetében az első darabos ellenőrzési jegyzőkönyv (FAI) készítése bevett gyakorlat.
- Röntgenvizsgálat: Roncsolásmentes vizsgálat, amely az alkatrész felvágása nélkül tárja fel a belső porozitást és a zárványokat. Elengedhetetlen szerkezeti és nyomásálló öntvények esetében.
- 3D szkennelés: Összehasonlítja a teljes öntött vagy megmunkált felületet a CAD-modellel. Hasznos eszköz az alakváltozás, az eltolódás és a profilhibák kimutatására.
- Anyagvizsgálat: Spektrométeres elemzés igazolja az ötvözet összetételét. Keménység- és szakítóvizsgálatok ellenőrzik a mechanikai tulajdonságokat.
- Szemrevételezés: Vetítők és optikai összehasonlító műszerek ellenőrzik a felületminőséget, az öntési sorja maradványait és az esztétikai hibákat.
Az ISO 9001:2015 és IATF 16949 tanúsítvánnyal rendelkező beszállítók dokumentált minőségügyi terveket követnek, amelyek meghatározzák az ellenőrzés gyakoriságát, a mérőeszközöket, a korrekciós intézkedések eljárásait és a nyomonkövethetőséget.
Nyomásos öntvények megmunkálása: alkalmazási területek és költségtényezők
A nyomásos öntvények megmunkálása számos iparágat szolgál ki, és a kész alkatrész teljes költsége sokkal több tényezőtől függ, mint pusztán az öntvény darabárától. Az okos beszerzési döntések alapja az alkalmazásnak megfelelő ötvözet, gyártási eljárás és gyártópartner kiválasztása.
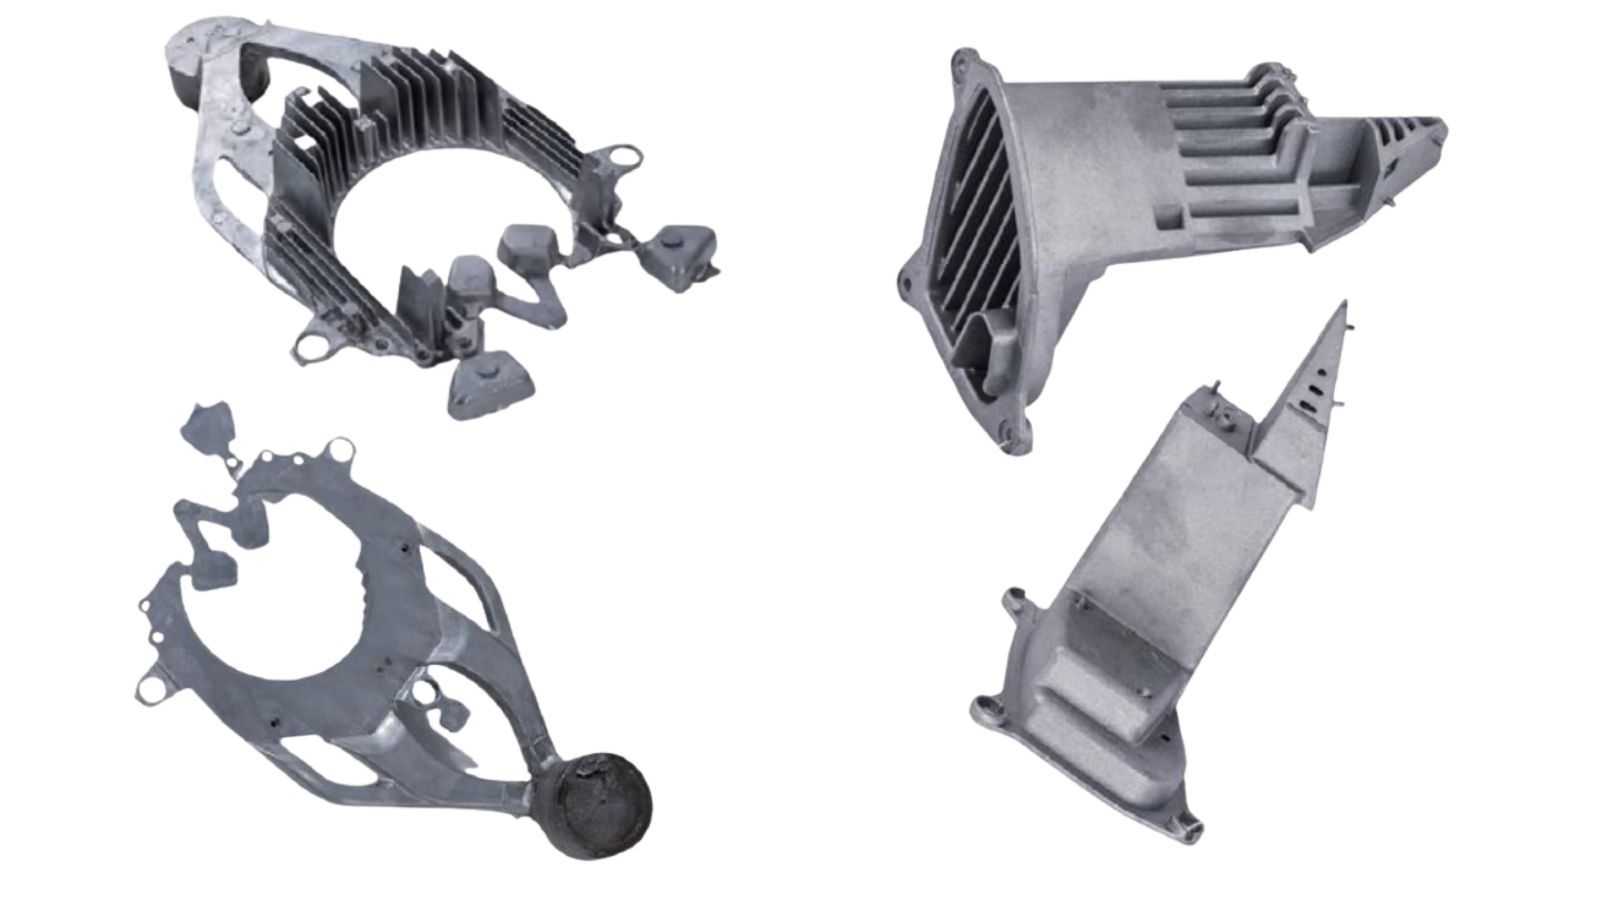
Ideális iparágak és jellemző alkatrésztípusok
Autóipar A nyomásos öntéssel és forgácsolással készült alkatrészek legnagyobb felvevőpiaca. A motorblokkok, sebességváltó-házak, szerkezeti tartóelemek és elektromos járművek akkumulátorházai mind alumínium vagy magnézium nyomásos öntvényekből készülnek, amelyeket precíziós CNC-megmunkálás követ.
Repülőgépipar Könnyű, kiváló szerkezeti integritású alkatrészeket igényel. A magnézium- és alumíniumöntvényeket szigorú tűréshatárok betartásával munkálják meg, belső szerkezeti épségüket pedig röntgenvizsgálattal ellenőrzik.
Szórakoztató elektronika Cink- és alumíniumöntvényeket használ készülékházakhoz, hűtőbordákhoz és csatlakozóházakhoz. A végfelhasználókhoz kerülő termékek esetében kritikus fontosságú a felületminőség.
Ipari és orvosi berendezések A nyomásos öntés ismételhetősége előnyt jelent a motorházak, szelepházak és egyéb burkolatok gyártásánál, ahol nagy sorozatok esetén is elvárás a méretpontosság állandósága.
Mi határozza meg a megmunkálási költségeket?
A ciklusidőt elsősorban a geometriai részletek sűrűsége és a szerszámpálya bonyolultsága határozza meg. A menetek, precíziós furatok, tömítőfelületek, mély üregek, metsző furatok és összetett kontúrok szerszámcseréket, hosszabb forgácsolási útvonalakat és a stabilitás érdekében lassabb előtolást igényelnek. A költségek különösen gyorsan emelkednek, ha a szigorú tűréshatárok rossz szerszámhozzáféréssel vagy hosszú kinyúlású szerszámok használatával párosulnak, mivel a rezgésmentesítés gyakran további félsimító vagy simító fogásokat tesz szükségessé.
A beállítások száma a legmegbízhatóbb mutatója a költségnövekedésnek. Minden egyes plusz befogás többletmunkát (mozgatást, mérést), a bázispont eltolódásának kockázatát, valamint gyakran egyedi készülékigényt is jelent. Még ha a forgácsolási idő hasonló is, a többszörös beállítás csökkenti az átfutási teljesítményt és növeli a tűréshatáron kívüli alkatrészek valószínűségét; így a tényleges megmunkálási költség nem a „ciklusidőre vetített költség”, hanem a „megfelelő alkatrészre jutó költség” lesz.
Az öntvények méretbeli ingadozása rejtett megmunkálási költségeket eredményez. Ha az öntvény állapota változó, a gyártók ezt gyakoribb méréssel, nagyobb ráhagyásokkal, lassabb paraméterekkel és esetenként kézi utómunkával ellensúlyozzák. Ezek az intézkedések növelik az időigényt és a szerszámkopást, valamint az újramunkálási körök valószínűségét – ezek költségesek, ugyanakkor ritkán jelennek meg közvetlenül az darabonkénti árajánlatokban.
A selejt miatti veszteség a költségek láthatatlan növelője. Bármilyen olyan tényező, amely a megmunkálás utáni selejtezéshez vezet – legyen szó mérethibáról, tömítetlenségről vagy esztétikai kifogásról –, növeli a költségeket, mivel a megmunkálási időt már ráfordították az alkatrészre.
Olyan teljes körű szolgáltatást nyújtó partner választása, aki védi a költségeket, a minőséget és a szállítási határidőket
A nyomásos öntvények megmunkálásával járó kockázatok csökkentésének leggyorsabb módja, ha a szerszámkészítést, az öntést, a CNC-megmunkálást, a felületkezelést és az ellenőrzést egyetlen integrált folyamatként kezeljük, nem pedig egymást követő, átadásokkal tarkított lépések láncolataként. Ha ezeket a lépéseket egyetlen, teljes körű szolgáltatást nyújtó partnernél vonja össze, az általában lerövidíti az átfutási időket, egyszerűsíti a felelősségvállalást, és csökkenti a beszállítók közötti eltérések vagy sérülések kockázatát.
Ha szeretne túllépni azon a kérdésen, hogy „Képesek-e legyártani?”, és arra összpontosítani, hogy „Képesek-e megbízhatóan, nagy sorozatban gyártani?”, a Moldiecasting segíthet: forduljon hozzánk, ha széles ötvözet- és eljárásválasztékra, mérnöki támogatásra, házon belüli megmunkáló csapatra, elismert tanúsítványokra (ISO9001 és IATF16949), valamint teljes körű utófeldolgozási kapacitásra van szüksége!







