
Para ingenieros y gerentes de abastecimiento, la precisión fundición a presión es el proceso de fabricación más fiable de prototipo a producción de alto volumen. Sin embargo, lograr una precisión repetible requiere más que un trabajo básico de fundición. Exige diseño de piezas optimizados, herramientas internas de alta calidad y estrictos controles de procesos.
Esta guía se sumerge en lo que realmente importa para su próximo proyecto: cómo optimizar la geometría de parte para la fabricación, la calidad de control para prevenir defectos como la porosidad, y reducir costes totales a través de operaciones secundarias llave en mano.
Cómo la estabilidad del proceso proporciona precisión y repetibilidad
La precisión fundición a presión depende de parámetros de proceso estables, herramientas bien diseñadas y máquinas capaces de ofrecer ciclo de presión constante después del ciclo.
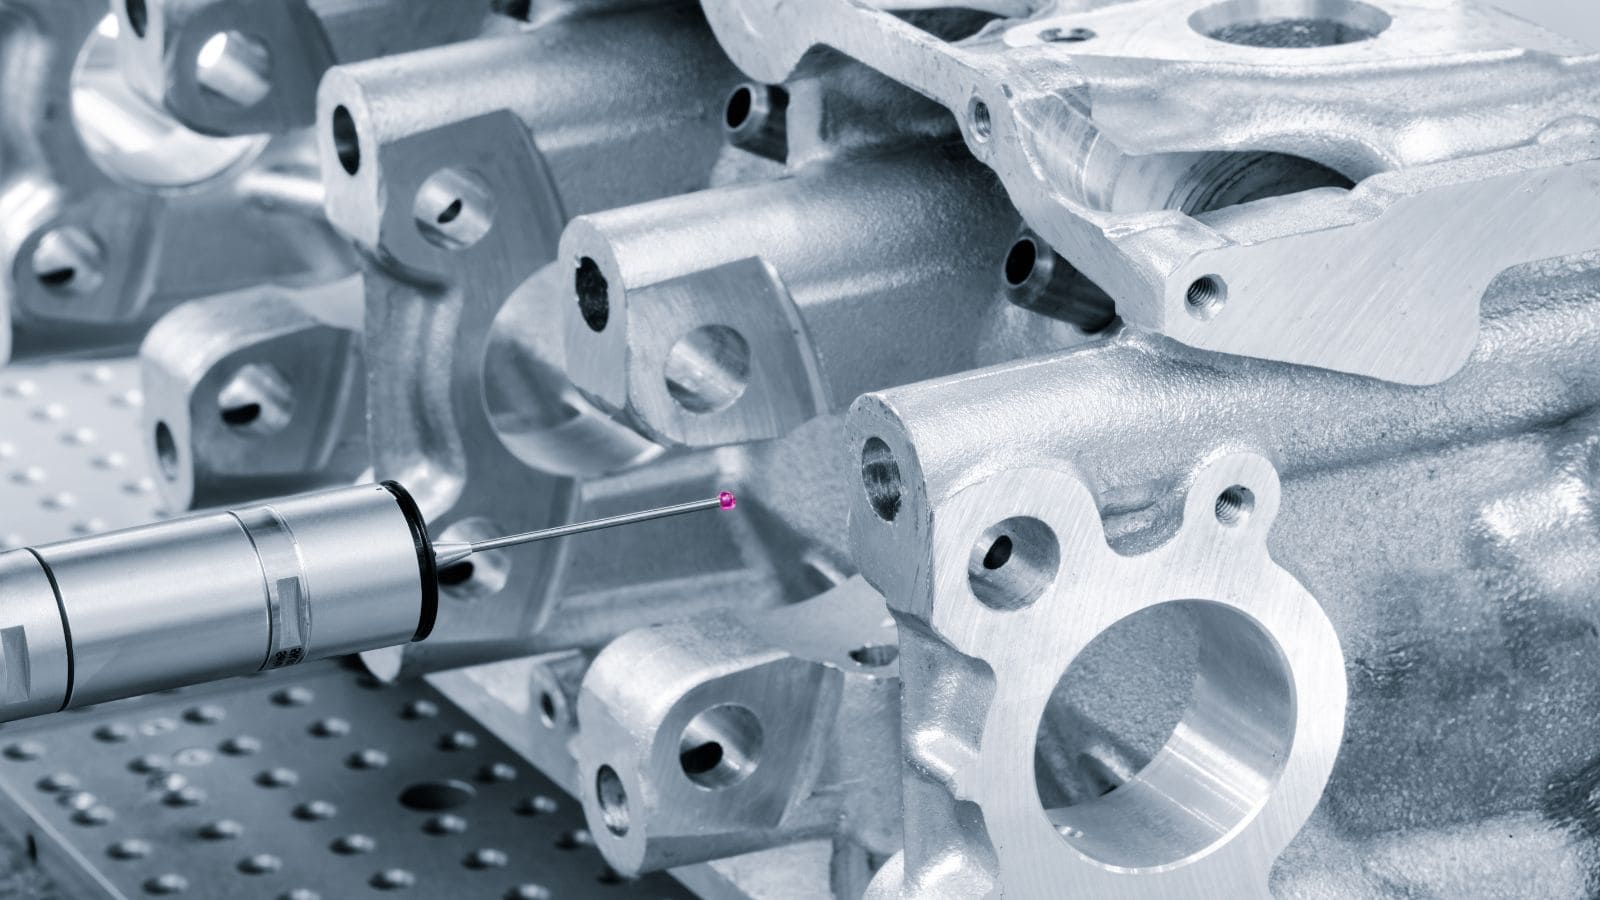
Por qué las tolerancias de peso dependen del control de procesos
Lograr tolerancias dentro de ±0,002 pulgadas por pulgada requiere control sobre varias variables:
- Temperatura de metal inyección
- Temperatura de muerte antes y durante el disparo
- Velocidad de inyección y presión perfiles
- Tiempo de enfriamiento antes de la eyección
Los pequeños cambios en cualquiera de estos parámetros causan variación dimensional. Máquinas modernas fundición a presión vigilancia en tiempo real y controles de cierre para mantener cada disparo dentro de una ventana de proceso estrecha.
Las piezas de fundición producidas bajo condiciones estables muestran menos variación de reducción, menos defectos superficiales y más consistente espesor de pared. Esta repetibilidad es lo que separa la precisión fundición a presión del trabajo de fundición general.
Cuando los métodos de alta presión hacen sentido para la producción
La alta presión fundición a presión es más rentable cuando los volúmenes de producción superan varios miles de piezas. La inversión inicial en herramientas es significativa, pero los costos por partida disminuyen rápidamente a escala.
Este método se adapta a partes que necesitan superficies lisas, paredes delgadas (tan bajas como 0,5 mm para zinc), y complejas características internas o externas. Para carreras de 10.000 o más, la alta presión fundición a presión suele ofrecer el mejor equilibrio de velocidad, costo y precisión dimensional.
Optimización de materiales y geometría de piezas (DFM)
La selección de materiales y la geometría de piezas afectan directamente la manufactura, el coste y el rendimiento. El diseño debe explicar los límites del proceso para evitar defectos y trabajos secundarios innecesarios.
Por qué Aluminio Es el Go-To Choice
Aluminio fundición a presión representa una gran parte de la producción de alta presión. Las aleaciones como A380, A383, y A360 ofrecen una combinación de fuerza, resistencia a la corrosión y conductividad térmica. Las principales ventajas incluyen:
- Baja densidad relativo al acero o al hierro
- Bien acabado superficial directamente de la muerte
- Fuerte integridad estructural para las piezas de carga
- Conductividad térmica y eléctrica para disipadores de calor y viviendas
Características del diseño Que mejora la fabricación
El bueno diseño para fundición a presión comienza con características que soportan el flujo de metal limpio, el enfriamiento uniforme y la eyección fácil:
- Uniforme espesor de pared evita los puntos calientes y la contracción desigual.
- Borradores ángulos Notas de prensa sobre el modo de paso de las barras de presión de las barras de presión de las barras de las barras de presión de las barras de salidas de las barras de las barras de presión de las barras de presión de las barras de las barras de presión de las barras de las barras. eyección limpia.
- Radii de filete generoso en las esquinas internas reducen las concentraciones de estrés y mejoran el flujo de metal.
- Las costillas en lugar de las secciones gruesas añadir rigidez sin aumentar el uso material o el tiempo de ciclo.
- Jefes con el espesor de base adecuado soporte de fijación sin crear marcas de fregadero.
Navigating the Limits: Thin Walls and Undercuts
Die casting maneja muchas geometrías complejas, pero algunas características crean desafíos. Los valores inferiores requieren núcleos laterales o toboganes en la matriz, lo que aumenta el costo de la herramienta y el mantenimiento. Partes con cavidades internas estrechas pueden also trap air, leading to porosity in critical areas.
Trabajar con el equipo de ingeniería de inyectado a presióner durante la fase de diseño ayuda a identificar estos problemas temprano. Pequeños ajustes de geometría a menudo eliminan la necesidad de características costosas de herramientas o mecanizado secundario.
Herramientas y máquinas: La Fundación de la Calidad
La calidad de la herramienta y la selección de máquinas establecen las bases para cada parte producida. Las decisiones adoptadas durante la configuración afectan el tiempo del ciclo, la precisión de la parte, la vida útil de las herramientas y el costo total de la producción.
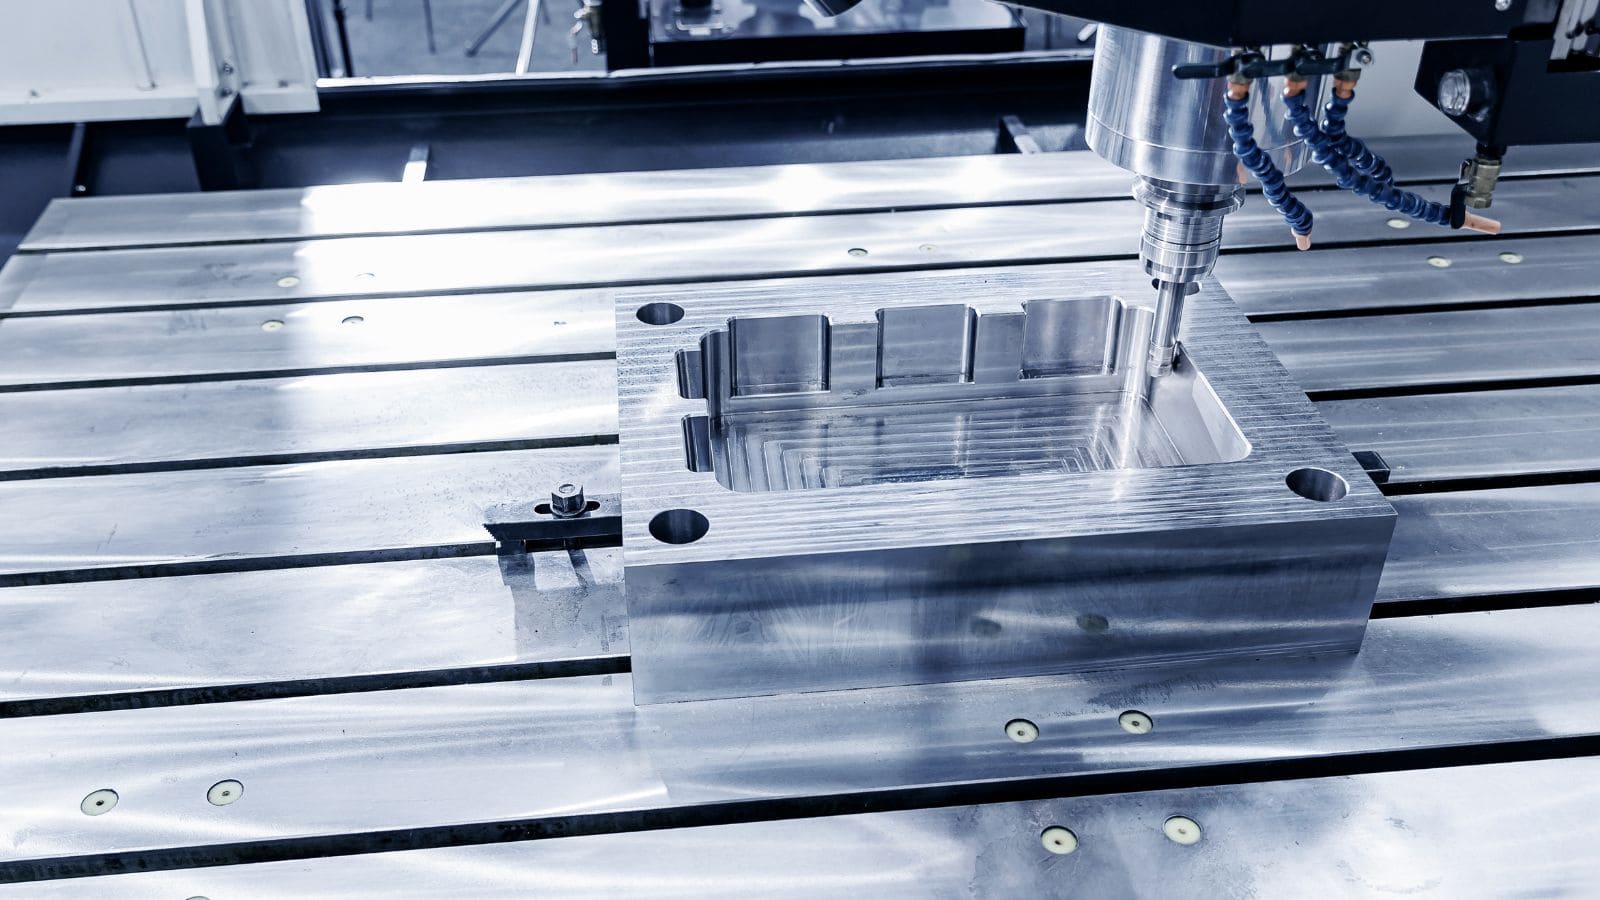
Qué buenos controles de diseño de herramientas desde el inicio
Herramienta de fundición de la muerte se hace normalmente H13 acero para herramientas, tratamiento térmico para la dureza y resistencia a la fatiga térmica. Un diestro bien diseñado controla varios factores críticos:
| Características de la herramienta | Lo que controla |
|---|---|
| Ubicación y tamaño de la puerta | Patrón de relleno, entrampado de aire, calidad de superficie |
| Canales de refrigeración | Tiempo del ciclo, consistencia dimensional, vida de muerte |
| Ejector pin layout | Liberación parcial sin distorsión o marcas |
| Venting | Reducción de gas atrapada, prevención de la porosidad |
| Diseño de núcleo y diapositivas | Capacidad de sujeción, frecuencia de mantenimiento |
Invertir en herramientas de calidad desde el principio reduce el tiempo de inactividad no planificado y el costo por parte.
Elegir el tonelaje de la máquina derecha
Máquina de tonelaje debe ser suficiente para mantener las mitades muertas cerradas contra la fuerza de metal inyectado. Las máquinas subvencionadas producen inconsistencia flash y dimensional, mientras que las máquinas desperdician energía y espacio del suelo. Otros factores de la máquina, como la capacidad de tamaño de disparo y el espaciamiento de la barra de corbata, deben coincidir estrictamente con el sobre de la muerte por cada parte.
Escalada de Prototipo a Salida de Alto Volumen
La herramienta prototipo (herramienta suave) ayuda a validar el diseño de piezas antes de comprometerse a la herramienta de producción. La herramienta de producción se construye para durar el volumen completo del programa y cuenta con insertos intercambiables para superficies de desgaste. La transición siempre debe incluir un proceso de inspección de primera parte (FAI) para confirmar la herramienta final cumple con todos los requisitos dimensionales.
Sistemas de calidad: prevención e inspección de defectos
La calidad consistente exige un control sistemático de procesos, métodos de inspección dirigidos y un marco de gestión de calidad que detecte problemas antes de llegar al cliente.
Porosidad de control para la fuerza y sellado
Porosidad es el defecto más común en partes fundidas, comprometiendo la integridad estructural y causando fugas. La reducción de la porosidad comienza con la ventilación adecuada, la colocación optimizada de las puertas y el relleno asistido por vacío para eliminar el aire atrapado.
Inspección Avanzada: verificación CMM y X-Ray
Se utilizan múltiples métodos de inspección en todo el proceso de producción:
- Máquinas de medición de coordenadas (CMM)): Proporcionar datos dimensionales precisos para características críticas.
- Radiografía y exploración por TC: Reveal porosidad interna, inclusiones y vacíos sin destruir la parte.
- Inspección visual y superficial: Catches flash, cierres fríos y defectos cosméticos.
- Inspección de patrullas: Piezas de muestra a intervalos regulares durante una carrera de producción para capturar la deriva temprano.
El valor de la certificación IATF e ISO 9001:2015
Un robusto sistema de gestión de calidad (QMS) es lo que separa a un socio de fabricación confiable de un proveedor de alto riesgo. En una base de referencia, la certificación ISO 9001:2015 garantiza que un proveedor mantenga registros rastreables, equipo calibrado y un proceso de acción correctiva estructurado para impulsar la mejora continua.
Sin embargo, para los sectores altamente regulados, la certificación IATF 16949 garantiza la calidad al más alto nivel. Desarrollado para la industria automotriz, este estándar estricto cambia el enfoque de meramente detección defectos a efectos activos prevención ellos. Requiere la maestría de herramientas de calidad básica tales como la planificación avanzada de la calidad del producto (APQP), el método de falla y el análisis de efectos (FMEA), y el proceso de aprobación de piezas de producción (PPAP)).
Al adherirse a los estándares ISO e IATF, un proveedor de moldes de fundición a presión demuestra que tienen el marco riguroso necesario para manejar la producción de alto volumen. Para los compradores, esto se traduce en un menor riesgo de cadena de suministro, minimiza la variación de lotes a lotes, y un compromiso documentado con cero defectos.
Paso final para la tolerancia más estricta: El papel de las operaciones secundarias
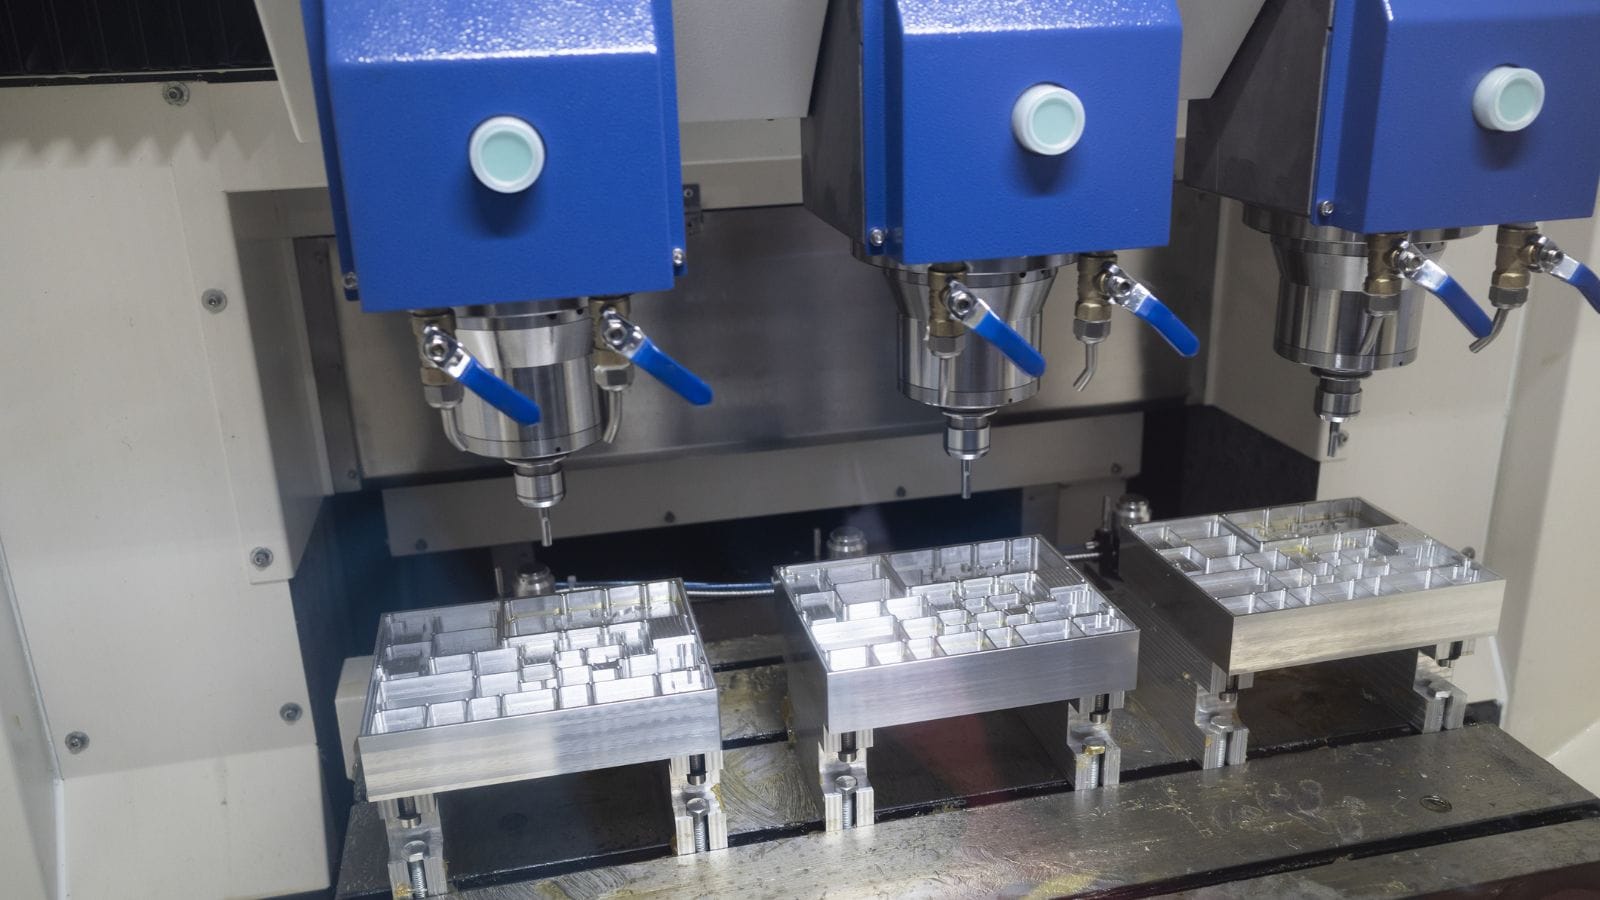
Mientras que la precisión fundición a presión consigue excelentes formas casi en red, las tolerancias más críticas —como agujeros roscados y superficies de apareamiento ultra-flat— a menudo requieren la secundaria mecanizado CNC para alcanzar especificaciones de montaje final.
CNC Mecanizado y Trimming Flash
mecanizado CNC secundario es común para características que exceden las capacidades de tolerancia a medida, incluyendo agujeros roscados, borrones de precisión, ranuras O-ring y caras de montaje crítica de flatness.
Acabado superficial para Función y Cosméticos
Opciones de acabado comunes para fundición a presión de aluminio incluyen:
| Tipo de acabado | Propósito |
|---|---|
| Anodizing | Resistencia a la corrosión, color, dureza |
| Recubrimiento de polvo | Aspecto cosmético, resistencia al tiempo |
| Conversión de cromato | Protección de la corrosión, adherencia de pintura |
| Plating (nickel, cromo) | Resistencia al desgaste, conductividad, apariencia |
| Shot blasting/Tumbling | Textura uniforme mate, extracción de burr |
Cómo las operaciones en el hogar reducen el tiempo y el costo de plomo
Cada operación secundaria añade tiempo y coste del ciclo. El diseño de piezas para reducir al mínimo el trabajo secundario (a través de tolerancias más estrictas como la transmisión y el proyecto incorporado) reduce el costo. Además, la utilización de un proveedor con capacidades de mecanizado y acabado en la casa normalmente ofrece tiempos de ventaja más cortos y mejor control de calidad.
Por qué elegir Moldie para sus proyectos de precisión Inyectado a presión?
Seleccionar el proveedor adecuado es minimizar el riesgo y maximizar el valor sobre la vida de su programa. Necesitas más que tiempo de máquina: necesitas profundidad de ingeniería, capacidad confiable y control de calidad estricto.
A Moldie Casting, no solo citamos partes; diseñamos soluciones. Nos marcamos todas las cajas críticas para el éxito de producción a largo plazo:
- Experiencia Provenida A través de Industrias Demandantes: Fabricamos carcasas de transmisión, soportes de motor y cerraduras EV, garantizando tolerancias estrictas en superficies de apareamiento para el ajuste de línea de montaje sin costura.
- In-House Engineering & Tooling: Proporcionamos una retroalimentación completa DFMX, simulación de flujo de moldes, y diseñar nuestra herramienta interna para garantizar una vida útil óptima y ampliada de herramientas.
- True Turnkey Manufacturing: De aluminio crudo a montaje final. Manejamos la fundición de alta presión, precisión mecanizado CNC y acabado superficialXing completamente bajo un techo, reduciendo significativamente sus tiempos de conducción y gastos de envío.
- Calidad escalable, certificada: Como un ISO 9001:2015 y certificado IATF fabricante, ofrecemos una planificación transparente de la capacidad, inspecciones rigurosas en el proceso (incluyendo CMM y rayos X), y mantenimiento proactivo de la matriz para garantizar una mínima deriva dimensional incluso en la producción de alto volumen.
Listo para mover su proyecto de diseño a producción impecable? Deja de preocuparte por los cuellos de botella de cadena de suministro, los plazos perdidos o los escapes de calidad. Visita molinyectado a presióning.com y dejar que nuestro equipo de ingeniería revise su parte para fabricabilidad hoy.



