
Üreticiler, güçlü ve hassas metal parçalarına ihtiyaç duyduklarında sürekli kalıp döküm ile basınçlı dökümü sık sık karşılaştırır. Her iki süreç de tekrar kullanılabilir metal kalıplar kullanır; ancak bu kalıpları çok farklı biçimlerde doldurur. Bu tek fark maliyeti, hızı, yüzey kalitesini ve parça dayanımını etkiler.
Basınçlı Döküm ile Sürekli Kalıp Döküm: Temel Farklar
Sürekli kalıp döküm ve basınçlı dökümün ikisi de yeniden kullanılabilir kalıp kullanır; ancak kalıp tasarımı ve erimiş metalin kalıp boşluğuna aktarılma biçimi büyük ölçüde farklıdır.
Dolum Mekanizmaları ve Sürece Genel Bakış
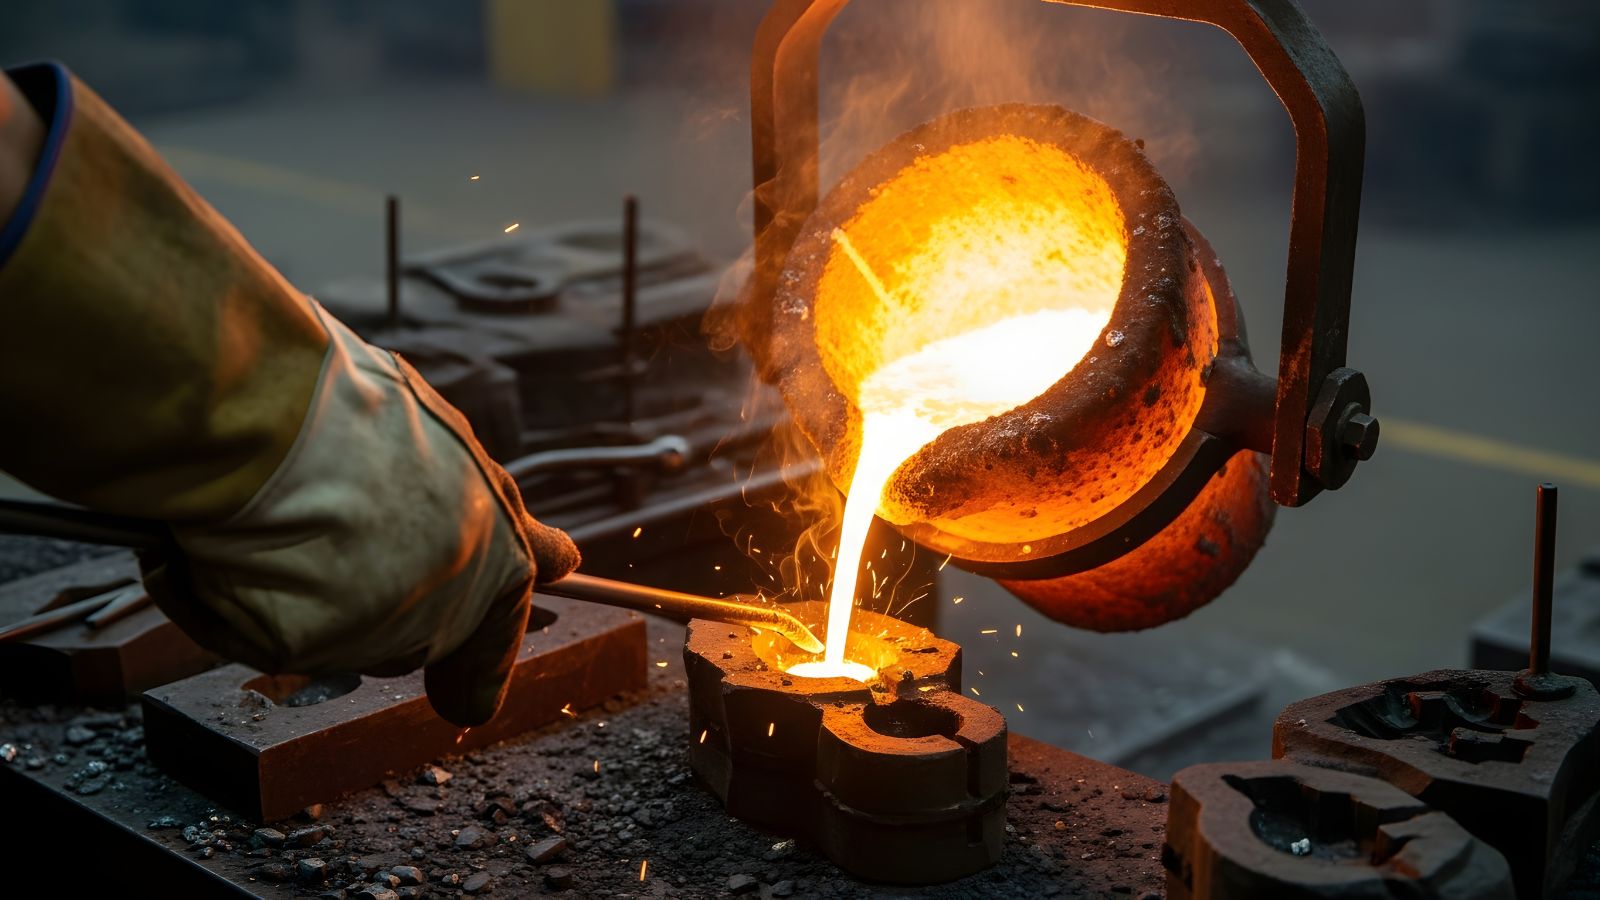
Sürekli kalıp dökümde yerçekimiyle besleme yöntemi kullanılır. Operatörler erimiş metali ısıtılmış sürekli kalıba döker ve yerçekimi metalin boşluğa akmasını sağlar. Metal soğuyup katılaştıktan sonra çalışanlar kalıbı açarak parçayı çıkarır. Parça boyutuna bağlı olarak üretim hızı çoğu zaman saatte yaklaşık 5 ila 50 döküm arasında değişir.
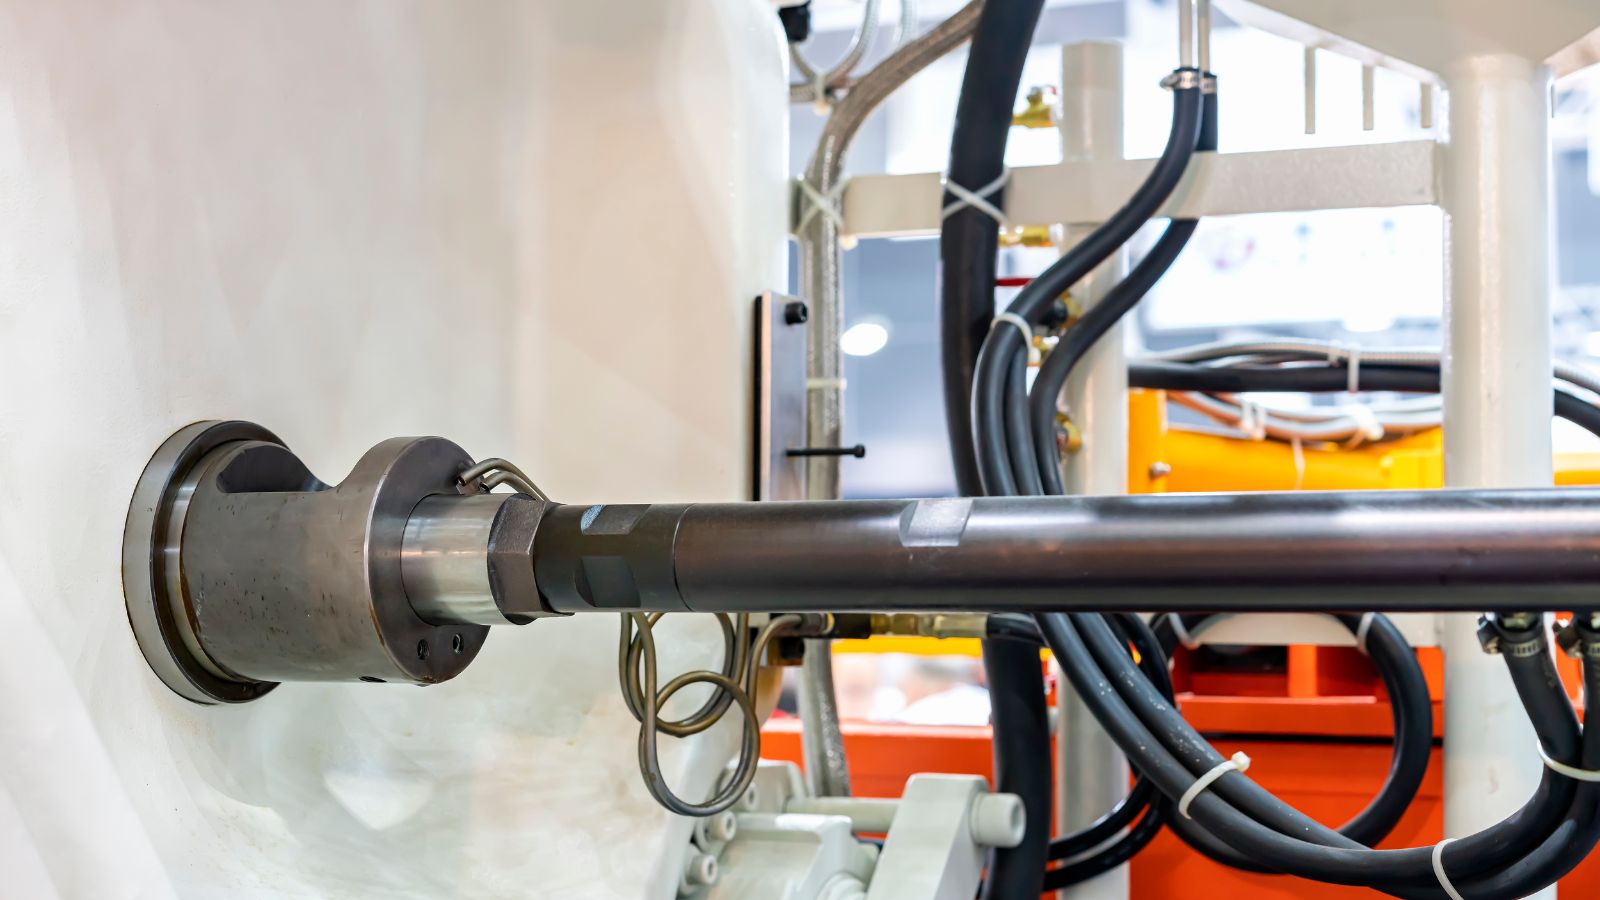
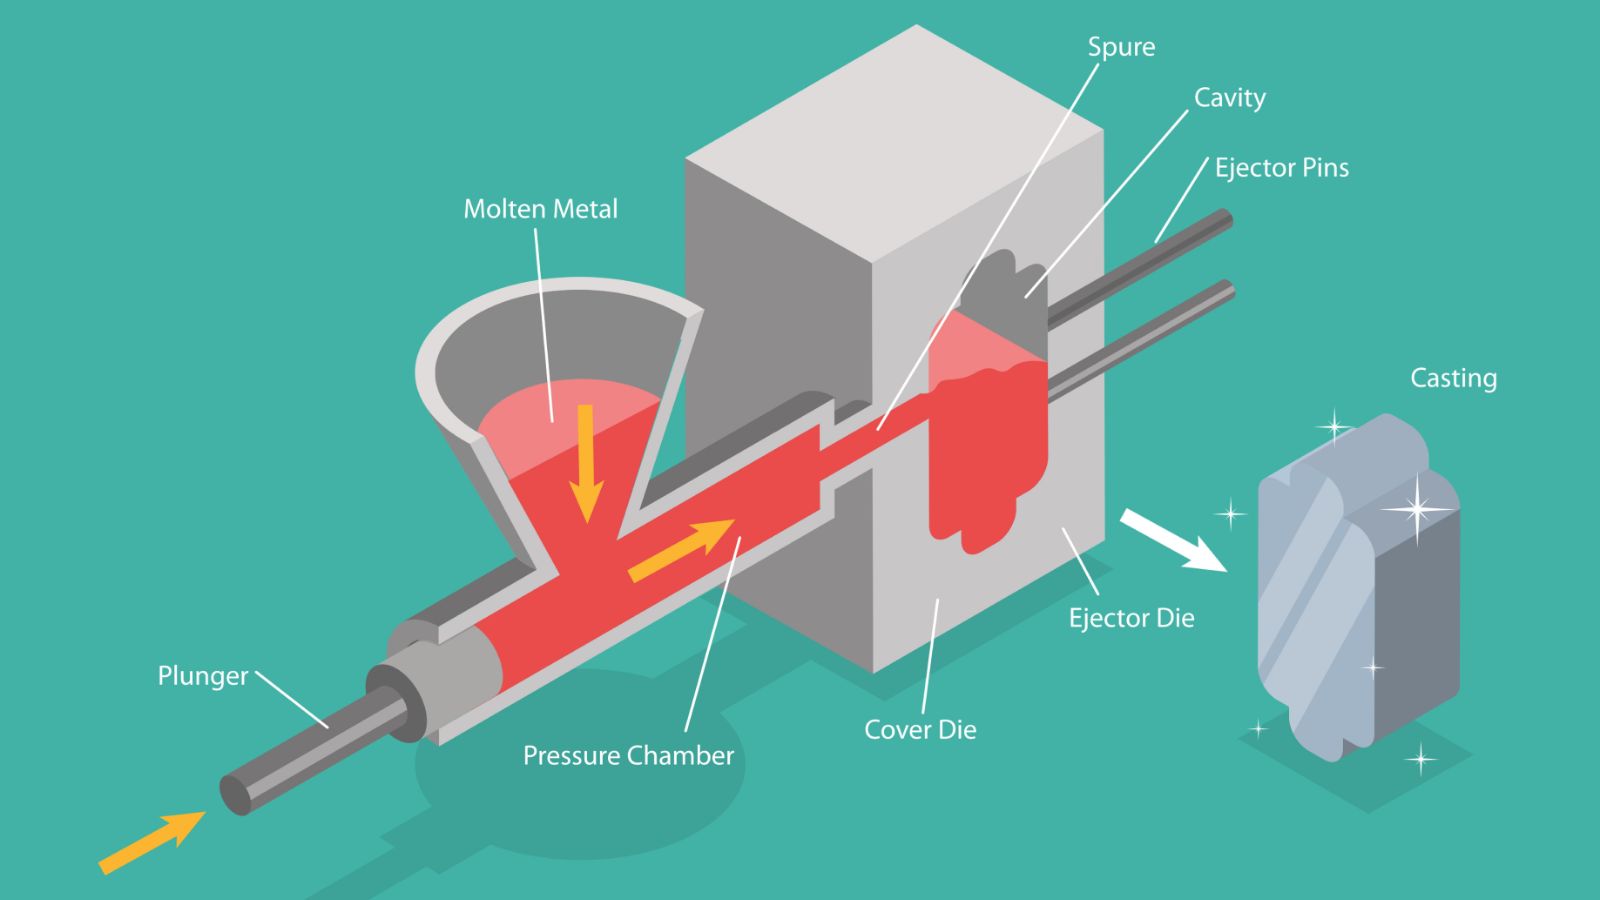
Basınçlı döküm farklı biçimde çalışır. Erimiş metali yüksek verimlilik sağlayacak şekilde, çoğu zaman 100 barın üzerinde basınçla kalıba zorla enjekte eder. Bazı basınçlı döküm sistemleri saatte 200 parçaya kadar üreterek büyük üretim serilerini destekler.
Her iki yöntem de metal kalıplar kullanır; ancak kalıpları doldurma ve çevrim biçimleri diğer tüm farkların temelini oluşturur.
Yeniden Kullanılabilir Kalıp Yapısı
Her iki süreç de yeniden kullanılabilir bir kalıba dayanır; ancak kalıp malzemeleri ve tasarımları farklıdır.
Sürekli kalıp dökümde üreticiler kalıbı çoğunlukla dökme demir, grafit veya takım çeliğinden yapar. Bu kalıplar tekrarlanan ısıtma ve soğutmaya dayanmalıdır; ancak aşırı enjeksiyon basıncına dayanması gerekmez. Bazı durumlarda kum maçalar da kullanılır.
Buna karşılık basınçlı dökümde sertleştirilmiş ve temperlenmiş alaşımlı çelik kalıplar kullanılır; çünkü bu kalıpların yüksek enjeksiyon basıncına ve tekrarlanan sıkıştırma kuvvetlerine dayanması gerekir. Mekanik yapı için kalıp çoğu zaman hareketli sürgüler ve itici pimler içerir. Bu tasarım, döküm parçanın hızla çıkarılmasını sağlar ve ince cidarları, dar toleransları destekler.
Basınçlı döküm takımları, daha yüksek gerilim ve daha sıkı hassasiyet gerektirdiğinden genellikle daha pahalıdır.
Kullanılan Malzemeler ve Alaşımlar
Malzeme seçimi her iki süreçte de dayanımı, ağırlığı, korozyon direncini ve maliyeti belirler. Parçaların çoğu demir dışı metallerden üretilir; ancak her yöntem, metalin kalıpta nasıl dolup soğuduğuna bağlı olarak belirli alaşımları tercih eder.
Sürekli Kalıp Dökümde Yaygın Metaller
Sürekli kalıp dökümde çoğunlukla magnezyum, bazı bakır alaşımları ve alüminyum alaşımları kullanılır; özellikle A356 ve diğer 300 serisi kaliteler tercih edilir. Bu alaşımlar yerçekimi altında iyi akar ve ısıl işlem sonrasında iyi dayanım sunar.
Bazı durumlarda üreticiler sürekli kalıplarda dökme demir de kullanır; ancak bu, alüminyumdan daha az yaygındır. Süreç orta hacimli üretimi destekler ve düşük iç gözeneklilik gerektiren parçalar için uygundur.
Basınçlı Döküm için Tercih Edilen Alaşımlar
Basınçlı dökümde yüksek basınçlı enjeksiyona dayanabilen alaşımlar kullanılır. En yaygın seçim, iyi akışkanlığı ve boyutsal kararlılığıyla bilinen zamak gibi çinko alaşımları ve A380 alüminyum alaşımıdır. Üreticiler basınçlı dökümde magnezyum alaşımlarını da sık kullanır; çünkü düşük ağırlık ve iyi dayanım sunarlar.
Yüksek erime sıcaklıkları çelik kalıplara zarar vereceği ve maliyetleri artıracağı için basınçlı dökümde demir nadiren kullanılır. Süreç, erime noktası düşük ve dökülebilirliği yüksek demir dışı metallerle en iyi sonucu verir.
Her iki süreçte de en yaygın seçenek alüminyumdur; ancak çinko, magnezyum, bakır alaşımları ve sınırlı demir uygulamaları belirli tasarım hedeflerine hizmet eder.
Yüzey Kalitesi ve Boyutsal Doğruluk
Yüzey kalitesi ve boyutsal doğruluk çoğu zaman sürekli kalıp döküm ile basınçlı döküm arasındaki seçimi belirler. Her süreç, döküm sonrası yüzey kalitesi, dar toleranslar ve ikincil işleme ihtiyacı bakımından farklı sonuçlar verir.
Toleranslar ve Geometrik Hassasiyet
Her iki yöntem de metal kalıplar kullandığı için kum dökümden daha pürüzsüz, döküm sonrası yüzey kalitesi sunar. Rijit kalıp duvarları yüzey pürüzlülüğünü sınırlar ve daha temiz kenarlar oluşturur.
Boyutsal doğruluk açısından sürekli kalıp döküm iyi toleransları koruyabilir ve ayırma çizgisi boyunca iyi hizalamayı destekleyebilir; ancak boşluğu kuvvetle doldurmaz. Buna karşılık basınçlı dökümde basınç metali boşluğun her bölümüne zorladığından yüksek boyutsal doğruluk elde edilir.
İkincil İşleme Gereksinimleri
Sürekli kalıp döküm parçaları çoğu zaman kritik yüzeylerde hafif işleme gerektirir. Atölyeler dar toleransları karşılamak için yatak yuvalarını, conta yüzeylerini veya dişli bölgeleri işleyebilir. Bununla birlikte, bu işlem genellikle kum döküme kıyasla daha az işleme içerir.
Basınçlı döküm, yüksek doğruluğu ve pürüzsüz yüzeyi sayesinde kritik olmayan yüzeylerde işlemeyi en aza indirebilir; birçok parça montaja hazır biçimde kalıptan çıkar.
Yine de hassas delikler veya sızdırmazlık yüzeyleri gibi ek özellikler her iki süreçte de çoğu zaman ikincil işleme gerektirir.
Mekanik Özellikler ve Döküm Kalitesi
Mekanik performans, metalin kalıp içinde nasıl dolduğuna ve soğuduğuna bağlıdır. Dayanım, gözeneklilik düzeyleri ve karmaşık şekiller oluşturma kabiliyeti, nihai parçanın gerçek kullanım performansını etkiler.
Yapısal Dayanım ve Gözeneklilik
Sürekli kalıp döküm çoğu zaman iyi ila yüksek dayanımlı parçalar üretir. Yerçekimiyle dolum istikrarlı metal akışı sağlar; metal kalıpta kontrollü soğutma tane yapısını iyileştirir. Bu süreç, birçok kum döküm yöntemine kıyasla çekinti boşluklarını azaltabilir.
Gözeneklilik çoğu zaman orta ila düşük düzeydedir; ancak havalandırma yetersizse kalın kesitlerde yine de gaz hapsolabilir. Uygun yolluk tasarımı ve kalıp tasarımı önemini korur.
Basınçlı dökümde genellikle 100 barın üzerinde yüksek enjeksiyon kuvveti kullanılır. Basınç ince cidarların ve küçük ayrıntıların dolmasına yardımcı olur. Küçük parçalardaki yüzey boşluklarını da sınırlayabilir.
Ancak basınçlı dökümde gözeneklilik sorunları, özellikle kalın bölgelerde görülebilir. Hapsolmuş hava ve hızlı dolum iç gaz boşlukları oluşturabilir. Bu boşluklar sünekliği azaltabilir ve yapısal parçalardaki yük taşıma kapasitesini düşürebilir.
Karmaşık Geometriler ve İç Özellikler
Sürekli kalıp döküm, kum veya metal maçalar kullandığında karmaşık geometriler üretebilir. Yarı sürekli kalıp yaklaşımı, iç galeriler, kanallar ve basınçlı dökümde oluşturulması zor olabilecek içi boş kesitlere olanak tanır.
Bu esneklik, iç geçitleri olan muhafazalar gibi parçalarda yarar sağlar. Ayrıca aşırı basınç gerektirmeden daha kalın kesitleri destekler.
Basınçlı döküm, ince cidarlar ve keskin ayrıntılar oluşturmada öne çıkar. Yüksek basınç metali dar boşluklara zorlayarak karmaşık dış şekilleri ve küçük radyüsleri destekler.
Hareketli maçalar bazı iç özelliklere olanak tanır; ancak çok karmaşık iç galeriler takım maliyetini ve tasarım kısıtlarını artırabilir. İki süreç arasında seçim yaparken mühendisler şekil karmaşıklığını, takım tasarımını ve beklenen mekanik özellikleri dengelemelidir.
Takım, Üretim Hacmi ve Ekonomik Değerlendirmeler
Takım tasarımı, beklenen üretim hacmi ve çevrim süresi her iki sürecin maliyet yapısını belirler. Sürekli kalıp döküm ve basınçlı döküm çelik kalıplar kullanır; ancak çelik kalıplar, takım maliyeti, kullanım ömrü ve destekledikleri yüksek hacimli üretim ölçeği bakımından farklıdır.
Takım Maliyetleri ve Üretim Hacimleri
Sürekli kalıp döküm, yerçekimiyle dolan tekrar kullanılabilir çelik kalıplar kullanarak takım maliyetlerini orta düzeyde tutar. Bu kalıplar dayanıklı olsa da ısıl çevrimlerde yüksek basınçlı takımlara göre daha hızlı aşınırlar.
Basınçlı dökümde kullanılan kalıplar sertleştirilmiş çelik gerektirir ve yüksek enjeksiyon basınçlarına, karmaşık soğutma hatlarına ve otomatik çıkarma sistemlerine dayanacak şekilde tasarlanır. Bu karmaşıklık başlangıçtaki takım maliyetini çok daha yüksek kılar.
Bununla birlikte, bu sağlam kalıplar uzun ömürlü olacak şekilde üretilir ve kullanım ömürleri boyunca yüz binlerce, hatta bir milyondan fazla parça üretebilir. Bu nedenle basınçlı döküm, otomotiv parçaları veya tüketici elektroniği muhafazaları gibi yüksek hacimli seri üretimi hedefler.
Üretim Verimliliği
Sürekli kalıp döküm, çelik kalıbı doldurmak için yerçekimine veya kontrollü düşük basınca dayanır. Dolum ve katılaşma daha uzun sürdüğünden çevrim süreleri basınçlı döküme kıyasla istikrarlı ama daha yavaştır.
Operatörler çoğu zaman kalıbın ön ısıtılması ve kaplama kontrolü gibi daha fazla manuel adımı yönetir. Bu durum, özellikle kalın parçalar için sürecin hızını sınırlar.
Basınçlı döküm yüksek üretim hızlarında çalışır. Erimiş metali yüksek basınç altında kalıba enjekte ederek ince cidarları hızla doldurur ve katılaşma süresini kısaltır. Otomatik sistemler püskürtme, kapama, enjeksiyon, soğutma ve çıkarma işlemlerini yönetir.
Projeniz için Doğru Süreci Seçme
Üreticiler projeniz için döküm yöntemi seçerken üretim hacmini, parça karmaşıklığını, takım bütçelerini ve malzeme gereksinimlerini tartmalıdır.
Aşağıda bu süreçlerin gerçek dünyadaki uygulamalarına ilişkin bazı örnekleri sıralıyoruz:
- Otomotiv: Sektör her iki yönteme de güvenir. Şanzıman muhafazaları ve braketler gibi yüksek hacimli, ince cidarlı parçalar genellikle basınçlı dökümle üretilir. Buna karşılık alüminyum motor blokları ve silindir kapakları gibi çok yüksek yapısal dayanım ve düşük gözeneklilik gerektiren parçalar çoğu zaman sürekli kalıp dökümle yapılır.
- Tüketim Ürünleri ve Elektronik: Bu sektör büyük ölçüde basınçlı dökümün hızına ve hassasiyetine dayanır. İkincil işlemeyi en aza indirmek için dar tolerans gereken cihaz muhafazaları, kozmetik kapaklar ve yapısal çerçevelerin üretiminde tercih edilen süreçtir.
- Ağır Ekipman ve Endüstri: Bu sektörler çoğu zaman sürekli kalıp (yerçekimiyle) dökümü tercih eder. Pompa muhafazaları, valf gövdeleri ve ağır hizmet braketleri gibi bileşenlerde uzun vadeli dayanıklılık ve iç bütünlük, mümkün olan en yüksek üretim hızından çok daha önemlidir.
Bir Sonraki Döküm Projenizi Moldie’ye Getirin
İdeal döküm yöntemini seçmek her zaman kolay değildir. Belirli parçanız için hangi yolun en iyi yatırım getirisini sağlayacağından emin değilseniz Moldie size yardımcı olabilir. Bugün Moldie ile iletişime geçin üretim hedeflerinizi görüşmek, kapsamlı bir teklif istemek ve uzmanlarımızın bir sonraki projeniz için en uygun döküm çözümüne yönlendirmesini sağlamak üzere!







