
Литейное прессование — это процесс литья металла, при котором расплавленный металл под высоким давлением впрыскивается в стальную форму, разработанную для конкретного проекта. Оно позволяет получать точные, сложные детали с гладкими поверхностями и строгими допусками, поэтому этот метод широко используется для повторяемого серийного производства..
Большинство компонентов литьё под давлением используют цветные металлы, такие как алюминий, цинк и магний. На практике решающим фактором часто является не только сплав, но и система инструментов, которая контролирует заполнение, вентиляцию, охлаждение и извлечение на протяжении тысяч циклов..
Если вы планируете новую программу литьё под давлением, начинайте с штампа: стратегия плоскость разъёма, проектирование каналов и вентиляции, а также тепловой баланс. Эти решения во многом определяют риск пористости, облоя, отклонения размеров и долгосрочную стабильность..
Почему выбирать литьё под давлением (и почему имеют значение инструменты))
Литьё под давлением широко используется, потому что оно обеспечивает хорошее сочетание производительности, стабильности и стоимости при масштабировании..
- Высокая точность: Жесткие допуски могут уменьшить механическую обработку.
- Быстрое производство: Короткие циклы подходят для массового производства.
- Возможность тонкостенного изготовления: Поддерживает легкие конструкции с сложной геометрией.
- Гладкая отделка: Часто подходит для покрытия или гальванизации после правильной подготовки поверхности.
- Низкая себестоимость при больших объёмахСтоимость оснастки амортизируется на многие детали.
Однако эти преимущества проявляются стабильно только тогда, когда пресс-форма спроектирована и изготовлена правильно. Качество оснастки и проектные решения (ввод, вентиляция, охлаждение, выбивка) сильно влияют на время цикла, уровень брака и на то, герметично ли литьё, возможно ли его сваривать или подходит ли оно для последующей обработки..
Планирование проекта по разработке инструментов? Отправьте свой чертеж для обсуждения технологической осуществимости и проверки конструкции штампа через наш служба литьё под давлением изготовление пресс-форм.
процесс литья под давлением: Что происходит в каждом цикле
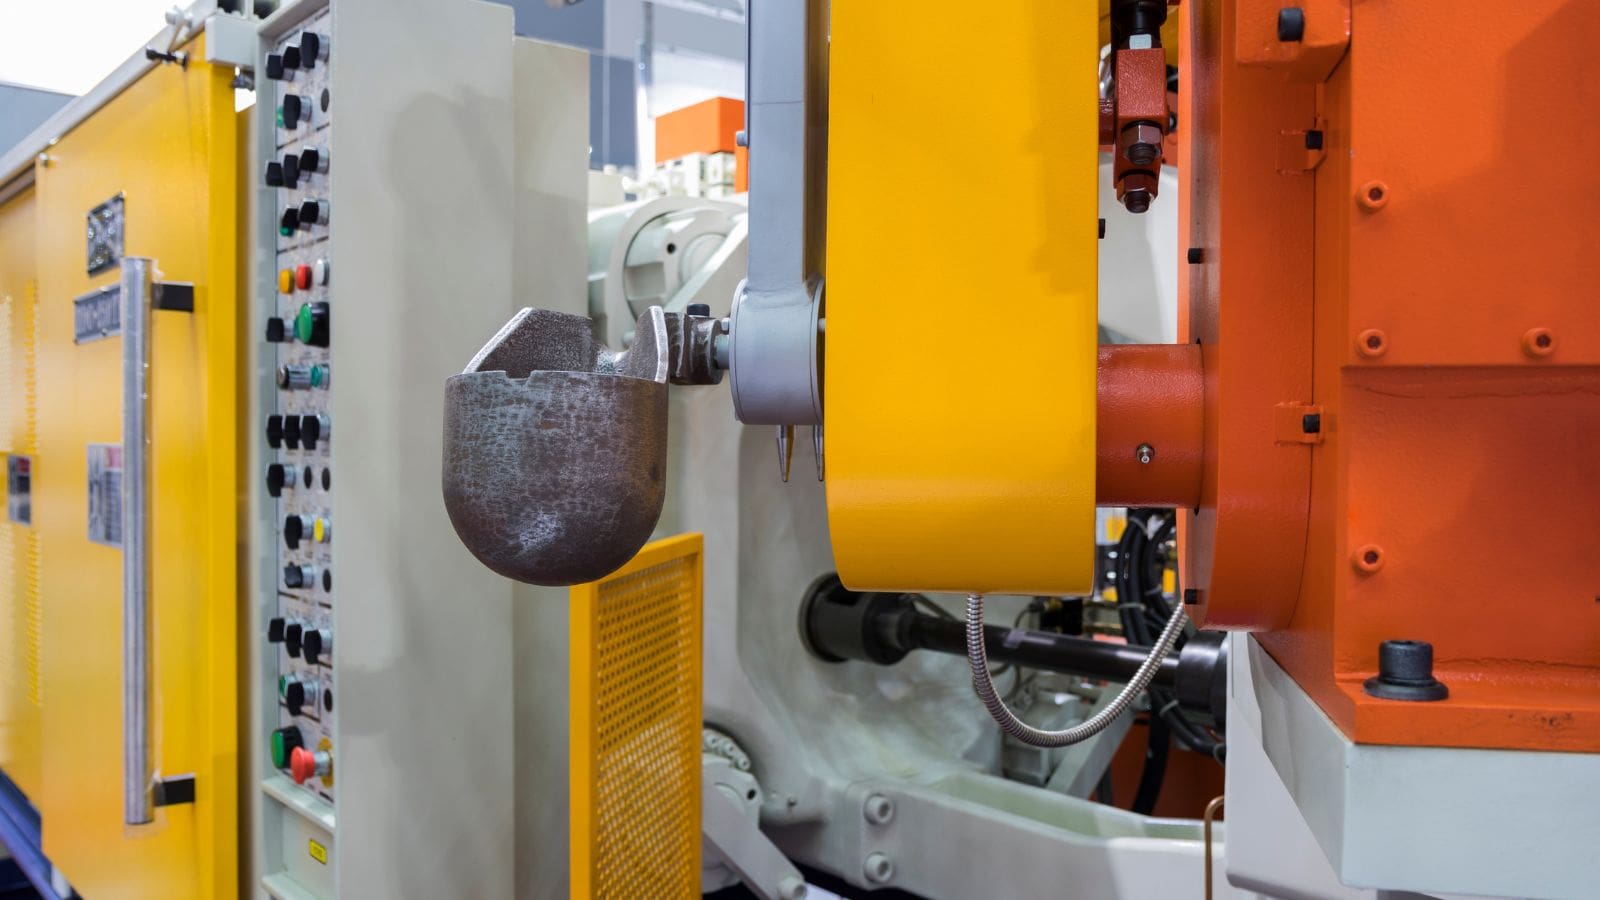
На высоком уровне цикл литьё под давлением включает подготовку штампа, впрыск/заполнение, затвердевание, выталкивание и обрезку. В производстве наиболее важны детали того, как управляет штамп. течение металла, эвакуация по воздуху, и удаление тепла—потому что они определяют повторяемость.
- Подготовка штампа: Матрица закрыта и зажата; смазка/разделительное средство наносится по мере необходимости.
- Пломбирование (инъекция)): Расплавленный сплав поступает в оформляющая полость через систему литников и впускного канала.
- Затвердевание и охлаждение: Каналы охлаждения и тепловой баланс определяют поведение усадки и размерную стабильность.
- ВыбросСистема выброса освобождает отливку; расположение выброса влияет на следы и риск деформации.
- Обрезка и отделка: Убраны литники/излишки/фонарики; могут следовать механическая обработка и отделка.
Поскольку дефекты повторяются из цикла в цикл, надежный прецизионность инструментов и управление процессом необходимы для стабильного массового производства.
Типы литьё под давлением: горячая камера против холодной камеры
Две наиболее распространенные конфигурации высоко-литьё под давлением машин — это горячая камера и холодная камера. Во многих случаях сплав в значительной степени определяет, какая из них используется.
| Тип | Типичное использование | Основные заметки |
|---|---|---|
| Горячая камера литьё под давлением | Типично для сплавов с низкой температурой плавления (часто цинк; некоторый магний)) | Быстрые циклы; штамп и детали машины должны выдерживать среду расплавленного металла. |
| Холодная камера литьё под давлением | Обычно для сплавов с более высокой температурой плавления (часто алюминиевых)) | Расплавленный металл выливается в ствол для заливки; обычно медленнее, чем горячая камера, но подходит для алюминиевых программ. |
Независимо от того, горячая или холодная камера, конструкция матрицы (выпускные каналы, вентиляционные отверстия, охлаждение, извлечение) обеспечивает равномерное заполнение и стабильное качество производства.
Основные методы литьё под давлением: HPDC, ваккумные варианты, LPDC и гравитация
Термин «литьё под давлением» часто используется для обозначения high-литьё под давлением (HPDC), но покупатели также могут рассматривать альтернативы с низким давлением или гравитационные варианты в зависимости от требований к внутреннему качеству и потребностей на последующих этапах.
литьё под высоким давлением (HPDC) (HPDC)
Высокий-литьё под давлением является наиболее распространённым промышленным процессом производства деталей из алюминия, цинка и магния с высокой повторяемостью. Поскольку заполнение может быть быстрым и турбулентным, правильная вентиляция, конструкция перелива и термический контроль важны для снижения пористости и стабилизации размеров.
Вакуумная система литьё под давлением (вариант HPDC))
Пылесос литьё под давлением удаляет воздух из оформляющая полость до или во время инъекции. Это помогает снизить захват газа и пористость, улучшая внутреннее качество для применений, где требуется герметичность, сварка или требовательная отделка. Готовность к вакууму в первую очередь является проектирование оснастки тема: стратегия уплотнения, путь вентиляции и расположение клапана/порта должны быть запланированы в пресс-форме.
Low-литьё под давлением (LPDC)
Низкий-литьё под давлением использует контролируемое заполнение, управляемое низким давлением газа. Часто рассматривается, когда внутреннее качество важнее максимальной скорости, особенно для определённых конструктивных или связанных с термообработкой требований.
гравитационное литьё в кокиль (Постоянная форма))
Гравитация литьё в постоянные формы (кокиль) (часто объединяемый с «литьё под давлением» в обсуждениях с покупателями) заполняет форму с помощью силы тяжести, а не давления инъекции. Его можно рассматривать для малых объемов или когда выбор процесса определяется потребностями в термообработке и внутренними целевыми показателями качества. Выбор сильно зависит от геометрии детали, сплава и требований к характеристикам..
оснастка для литья под давлением (Плашка): Что входит в комплект плашки
пресс-форма для литья под давлением — это полная система, которая формирует деталь и управляет тем, как металл течет, выходит, охлаждается и извлекается. Типичные системы пресс-форм включают:
- Core & оформляющая полость (вставки)) которая формирует геометрию детали
- Система бегунка и ворот для доставки расплавленного металла в оформляющая полость
- Вентиляционные отверстия и переливы эвакуировать воздух и улавливать оксиды/примеси
- Охлаждающие каналы управлять температурой формы и временем цикла
- Система выброса надёжно освободить отливку
- Слайды/подъемники (когда ульи или боковые выступы требуют их))
На Moldie разработка и производство пресс-форм могут поддерживаться с помощью CNC-обработка, EDM, средств точного измерения и инструментов моделирования, используемых для оптимизации впрыска, охлаждения и извлечения для получения стабильных результатов. Узнайте больше о наших возможностях на пресс-формы для литья под давлением страница.
Ключевые варианты проектирование оснастки (и почему они влияют на качество))
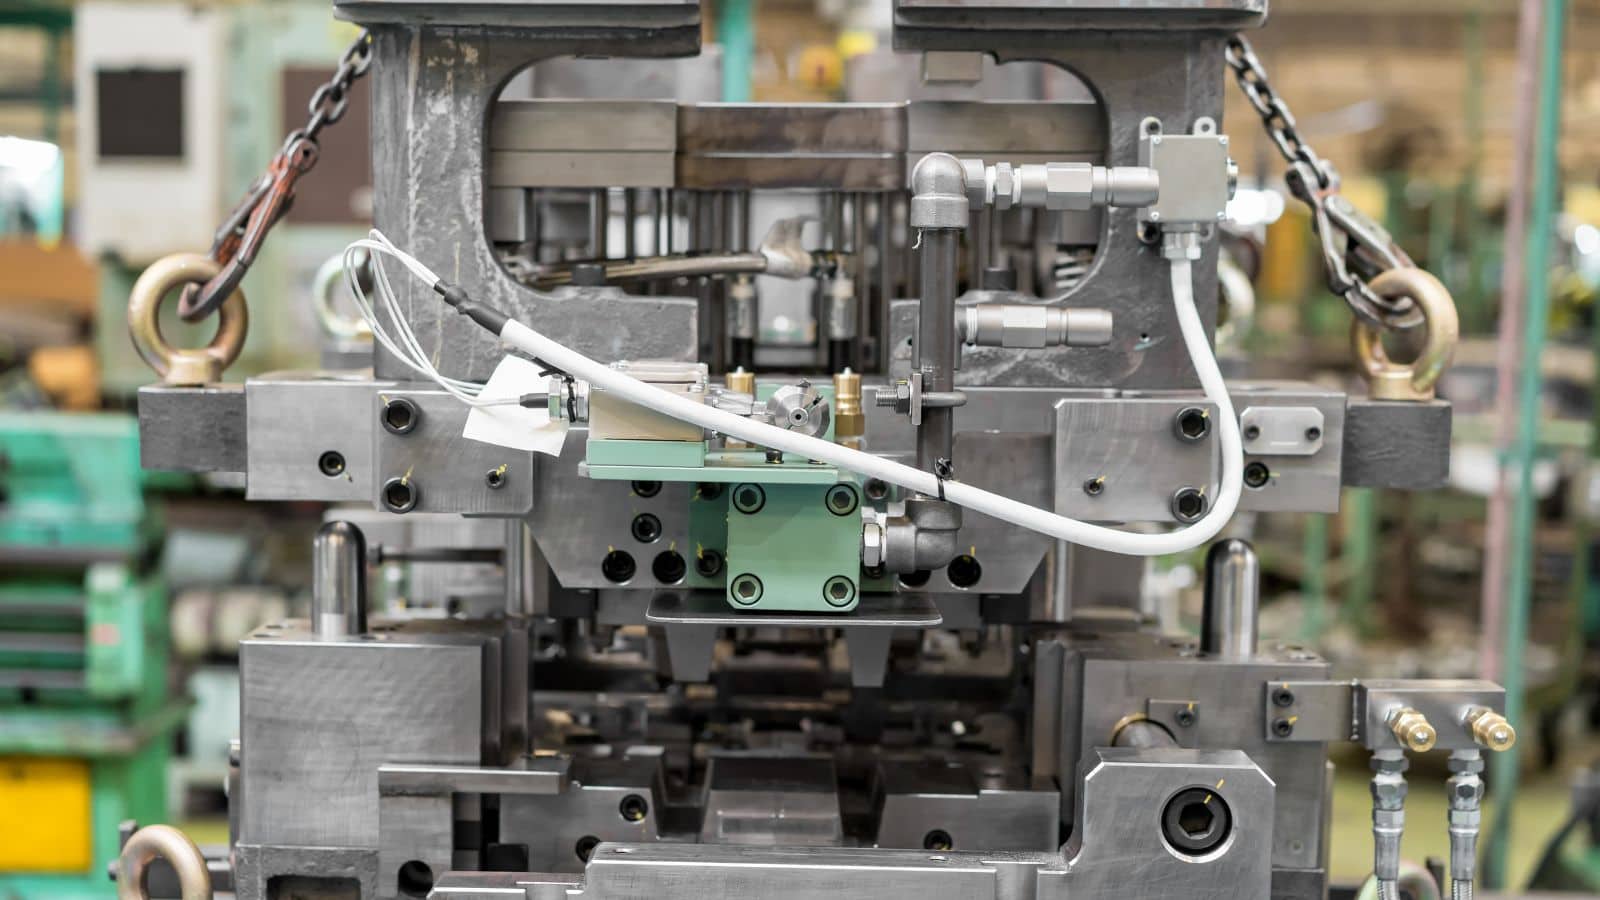
Стратегия плоскость разъёма
Выбор линии раздела влияет на риск образования облоя, внешний вид поверхностей, стратегию базирования при механической обработке и то, как будут отображаться следы выбрасывателя. Хорошие решения плоскость разъёма могут снизить объем вторичной обработки и улучшить стабильность при длительных сериях..
Бегунки, Ворота и Баланс Заливки
Дизайн литниковой системы и впускного канала определяет, как заполняется оформляющая полость. Сбалансированное заполнение снижает риск холодных швов и неполного заполнения, а также может уменьшить пористость, связанную с турбулентностью. Расположение впускного канала также влияет на косметическое качество и усилия по последующей обработке..
Вентиляция, Переполнения и Готовность к Вакууму
Воздушная эвакуация является одной из самых распространённых основных причин пористости и дефектов поверхности. Правильные пути вентиляции и расположение переливов помогают удалять захваченные газы и загрязнения. Если требуется литьё с вакуумной поддержкой, форму необходимо изначально проектировать с учётом герметизации и размещения вакуумного портa..
Охлаждение и тепловой баланс
Конструкция охлаждения контролирует время затвердевания, усадочные процессы, риск деформации и продолжительность цикла. Теплово сбалансированная форма помогает уменьшить отклонения размеров при длительных производственных сериях..
Схема выброса
Расположение и последовательность установки выталкивающих штифтов влияют на стабильность извлечения, появление следов выталкивания и риск деформации — особенно на тонких стенках или декоративных поверхностях.
Выбор материала (включая влияние оснастки))
Выбор материала влияет на срок службы штампа, время цикла, стоимость и характеристики готовой детали. Он также меняет то, как штамп должен быть спроектирован для подачи, вентиляции и отвода тепла.
Сплавы алюминиевое литьё под давлением
Алюминий широко используется, потому что он предлагает сильное сочетание прочности, экономии веса и устойчивости к коррозии. Большинство алюминиевых программ используют машины с холодной камерой из-за более высокой температуры плавления..
- A380 / ADC12Сплавы общего назначения с высокой литьевой способностью.
- A360: Часто выбирается, когда необходимы лучшая коррозионная стойкость и пластичность.
- A383: Часто используется для тонкостенных и сложных деталей.
Если ваша программа основана на алюминии, смотрите наш Детали алюминиевое литьё под давлением обзор возможностей.
Сплавы цинковое литьё под давлением
Цинк литьё под давлением обычно используется для небольших деталей с мелкой проработкой и отличным качество поверхности. Цинковые программы часто выигрывают от быстрых циклов и долгого срока службы инструмента, когда штамп правильно спроектирован и обслуживается.
Сплавы магниевое литьё под давлением
Магний является самым лёгким распространённым конструкционным металлом литьё под давлением и часто используется там, где приоритетом является снижение веса.
Узнайте больше о нашем Детали магниевое литьё под давлением возможности.
Контроль качества, распространенные дефекты и вторичные операции
Контроль качества является крайне важным в литьё под давлением, поскольку дефекты могут повторяться из одного цикла в следующий. Распространенные проблемы включают пористость, холодные швы, облой и отклонение размеров.
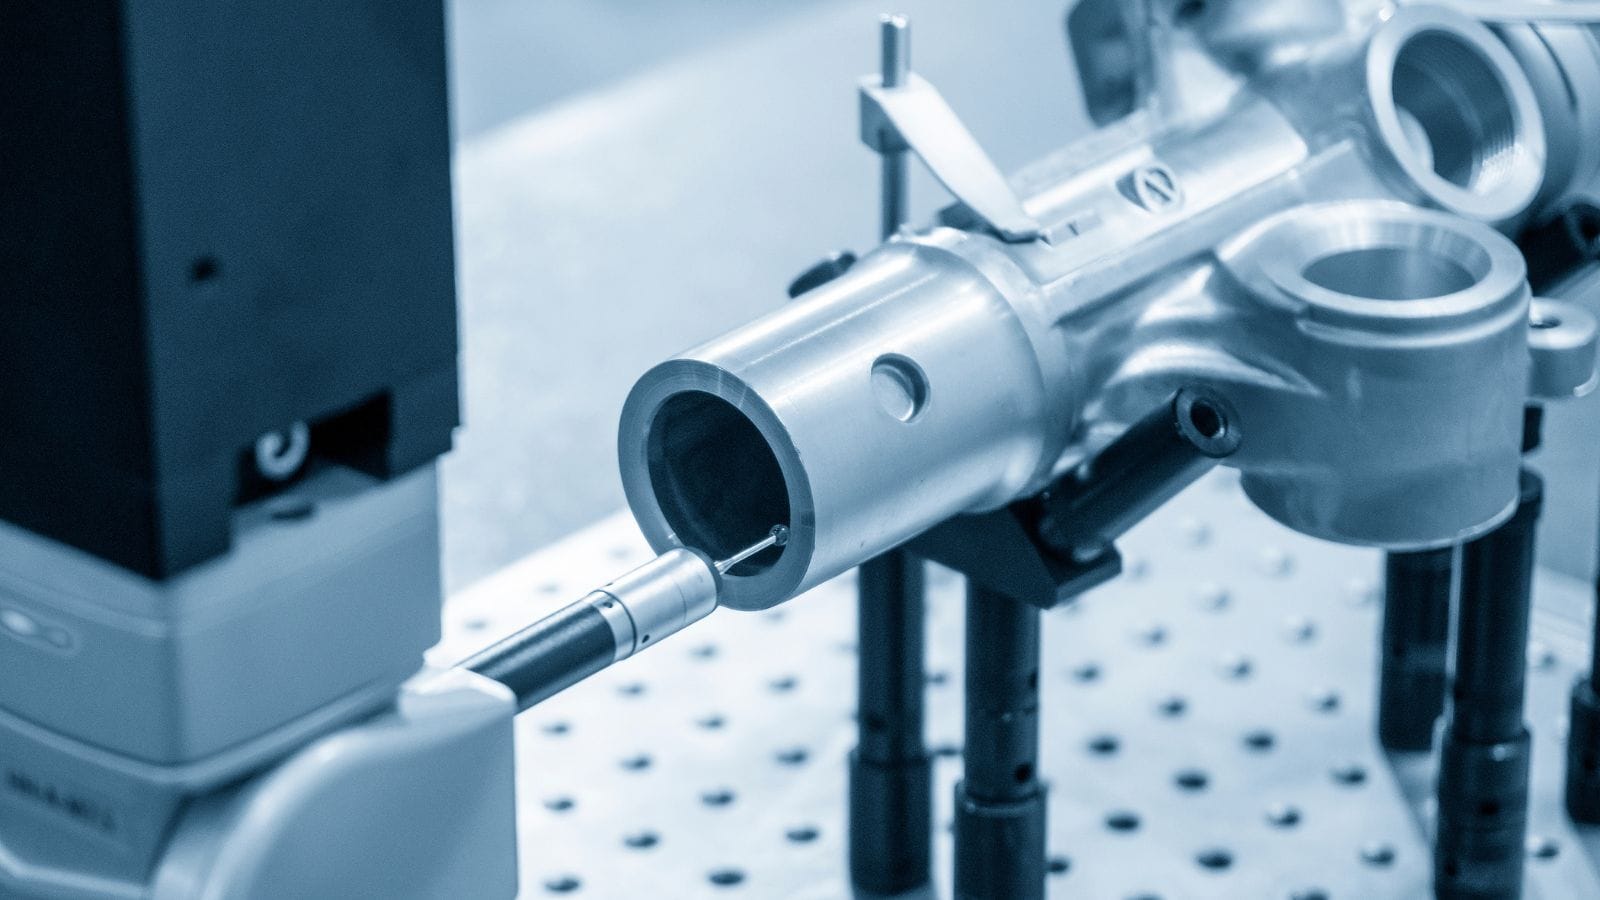
Распространённые дефекты и типичные причины
- Пористость: Часто связано с захватом воздуха, недостаточной вентиляцией/переливом или нестабильными параметрами процесса.
- Холодные швы / пропуски: Часто связано с балансом заполнения, конструкцией впускного окна, температурой или проблемами с профилем впрыска.
- Вспышка: Часто связано с посадкой плоскость разъёма, усилием зажима, износом или деформацией матрицы/термическим дисбалансом.
- Измеренное дрейф: Часто связано с изменением температуры штампа, износом или нестабильным управлением процессом.
Методы инспекции
Проверка координатно-измерительной машиной (CMM) контролирует критические размеры, в то время как рентгеновская инспекция помогает выявлять внутреннюю пористость. 3D-сканирование также полезно для сравнения первых образцов и проверки оснастки..
Завершение и обработка
Многие отливки литья под давлением требуют вторичной обработки перед окончательным использованием. CNC-обработка и качество поверхностиинг помочь соответствовать требованиям по допускам, внешнему виду и коррозионной устойчивости.
Стоимость: когда литьё под давлением имеет смысл (подход с приоритетом инструментов))
Литьё под давлением является экономически эффективным, когда объём производства достаточно велик, чтобы распределить стоимость оснастки на большое количество деталей. Начальные затраты на оснастку выше, чем при более простых технологиях, но стоимость единицы продукции может быть значительно ниже при масштабировании, если контролировать время цикла и уровень брака..
Основные факторы стоимости оснастки
- Сложность детали (глубокие особенности, тонкие стены, косметические требования))
- Слайды/подъемники (подрезы и боковые действия увеличивают сложность оснастки))
- Требования к выпуску/вентиляции/вакууму
- Сложность охлаждения и требования к тепловому балансу
- Ожидаемый объем производства и цели по долговечности (планирование срока службы штампа))
Что спросить у производителя пресс-форма для литья под давлением
- Будете ли вы поддерживать оптимизацию конструкции штампа для литниковой системы, охлаждения и выброса (включая моделирование, если потребуется))?
- Как вы будете проверять инструмент (план испытаний, подход к инспекции и проверки стабильности))?
- Можете ли вы поддерживать процесс downstream, такой как механическая обработка и качество поверхности, в рамках комплексного решения?
Если вы хотите оценить подход к инструментам и стоимость, свяжитесь с Moldie через наш служба литьё под давлением изготовление пресс-форм и поделитесь своим рисунком, предпочтением сплава и ожидаемым годовым объемом.
ЧАВО
литьё под давлением в основном о машине или о матрице?
Оба фактора важны, но матрица часто является главным источником повторяемого качества. Решения по поводу впускных/выпускных отверстий, охлаждения и извлечения определяют, как заполняется оформляющая полость, как выходит воздух и как удаляется тепло на протяжении тысяч циклов.
Горячая камера против холодной камеры: какую мне выбрать?
Во многих случаях сплав во многом определяет это. Горячая камера обычно используется для сплавов с низкой температурой плавления (часто цинк), в то время как холодная камера обычно используется для сплавов с высокой температурой плавления (часто алюминий). Окончательный выбор следует подтвердить на основе геометрии детали, требований к качеству и производственных целей..
Как уменьшить пористость в литьё под давлением?
Уменьшение пористости обычно включает в себя улучшение вентиляции и конструкции перелива, стабильный профиль заливки и температуры, а в некоторых случаях литьё с использованием вакуума. Многие из этих улучшений начинаются на этапе проектирование оснастки.
Когда литьё под давлением является рентабельным?
Литейное прессование под высоким давлением становится более привлекательным, когда объём производства достаточно велик, чтобы окупить стоимость оснастки, и когда повторяемость снижает объем дополнительной работы и брак. Правильная точка безубыточности зависит от геометрии, сплава, требований к качеству и целевых показателей цикла..
Требуют ли отливки литья под давлением механической обработки и отделки?
Многие используют. Механическая обработка часто применяется для важных соединений, резьб и герметизирующих поверхностей, в то время как финишная обработка помогает соответствовать требованиям к внешнему виду и коррозионной стойкости. См. наш качество поверхностиинг варианты для типичных потребностей постобработки.
Может ли Moldie поддерживать пресс-формы для литья под давлением для алюминия, цинка и магния?
Да. Moldie специализируется на производстве пресс-формы для литья под давлением для алюминиевых, цинковых и магниевых сплавов и может поддерживать процесс от проектирования частей/создания прототипов до изготовления штампов и дальнейшей производственной поддержки. Подробнее см. на нашем пресс-формы для литья под давлением страница сервиса.







