
Pentru inginerii și managerii de achiziții care evaluează turnarea sub presiune a pieselor produse în volume medii sau mari, turnarea gravitațională în matriță metalică ocupă o poziție practică de mijloc. Aceasta echilibrează investiția în scule și matrițe, precizia dimensională, finisajul suprafeței și integritatea piesei.
În acest articol vom analiza procesul și materialele utilizate la turnarea gravitațională, precum și, mai ales, avantajele, limitele și factorii de cost.
Cuprins
[Faceți clic pe titlul de mai jos pentru a naviga în articol.]
- Procesul de turnare gravitațională
- Materiale
- Avantaje și limite
- Aplicații și produse
- Calculul costurilor
- Identificarea unui partener de fabricație complet
Cum funcționează procesul de turnare gravitațională
Procesul de turnare gravitațională urmează o succesiune clară de etape, iar deciziile luate la fiecare etapă influențează direct calitatea piesei turnate, precizia dimensională și cerințele de prelucrare ulterioară.
Pregătirea și acoperirea matriței
Înainte de orice operație, matrița este preîncălzită la o temperatură controlată, de regulă între 150 și 300 de grade Celsius, în funcție de aliaj.
Preîncălzirea elimină zonele reci din cavitate, care altfel ar provoca solidificarea prematură și umplerea incompletă.
După preîncălzire, pe suprafețele cavității se aplică o acoperire refractară sau un agent de demulare. Această acoperire are două roluri:
- Ajută piesa turnată finită să se desprindă curat, fără deteriorarea suprafeței
- Protejează oțelul matriței împotriva eroziunii provocate de contactul repetat cu metalul topit
Grosimea și tipul acoperirii influențează atât finisajul suprafeței, cât și viteza de transfer al căldurii în timpul solidificării.
Aerisirea este configurată tot în această etapă. Canalele mici de aerisire, amplasate pe linia de separație a matriței și în zonele predispuse la captarea aerului, permit evacuarea aerului deplasat pe măsură ce metalul umple cavitatea.
Turnarea metalului topit prin sistemul de canale
Metalul topit este apoi turnat cu ajutorul unui polonic în sistemul de canale, care îl conduce în cavitatea matriței printr-un sistem de alimentare.
Geometria canalelor și a porților controlează debitul, direcția de umplere și nivelul turbulențelor metalului la intrarea în cavitate.
În proiectarea matriței sunt adesea incluse maselote, care alimentează piesa cu metal topit pe măsură ce aceasta se contractă la solidificare, prevenind apariția golurilor de contracție în secțiunile groase.
Solidificare, răcire și ejectare
După umplerea cavității, metalul începe să se solidifice. Răcirea pornește de la pereții matriței, unde transferul de căldură este cel mai rapid, și progresează spre interior.
Timpul de răcire variază în funcție de grosimea pereților, aliaj și temperatura matriței. După solidificarea suficientă a piesei, matrița este deschisă, iar știfturile ejectoare o împing afară din cavitate fără a deforma piesa încă fierbinte.
Debavurare, prelucrare CNC și operații ulterioare
Mai întâi se îndepărtează bavura de pe linia de separație. Ulterior, piesele turnate pot fi prelucrate CNC pentru a obține caracteristici cu toleranțe strânse, precum alezaje, găuri filetate sau suprafețe de îmbinare care nu pot fi realizate numai prin matriță.
În funcție de cerințele utilizării finale, urmează operații de finisare a suprafeței, inclusiv sablare cu alice, acoperire cu pulbere, anodizare sau vopsire.
Materiale, aliaje și performanța pieselor pentru turnarea gravitațională
Alegerea aliajului pentru turnarea gravitațională nu este o decizie secundară. Materialul de turnare influențează fluiditatea în timpul umplerii, comportamentul la solidificare, proprietățile mecanice, finisajul suprafeței și posibilitatea de a trata termic piesa după turnare.
Turnarea gravitațională a aluminiului pentru aplicații structurale și termice
Turnarea gravitațională a aluminiului este una dintre cele mai uzuale tehnici de turnare gravitațională din motive practice: densitate redusă, fluiditate bună, conductivitate termică rezonabilă și proprietăți mecanice bune după turnare.
Aliajele de aluminiu răspund bine și la tratamentul termic, ceea ce le face utile pentru aplicații structurale și pentru grupuri motopropulsoare.
Printre aliajele de aluminiu uzuale pentru turnarea gravitațională se numără:
Tratamentul termic, în special ciclul T6 de tratare termică prin punere în soluție urmată de îmbătrânire artificială, este disponibil pentru mai multe dintre aceste aliaje și crește semnificativ limita de curgere și duritatea în comparație cu starea turnată.
Aliaje de zinc și clase Zamak pentru componente de precizie
Aliajele de zinc, inclusiv familia Zamak, au un punct de topire scăzut și o fluiditate excelentă, ceea ce le permite să umple cu precizie detaliile fine. Zamak 3 este clasa cea mai utilizată, oferind un echilibru bun între rezistență, ductilitate și stabilitate dimensională.
Piesele turnate din zinc mențin toleranțe strânse și obțin în mod natural un finisaj neted, reducând prelucrarea ulterioară pentru feroneria decorativă și de precizie. Conductivitatea electrică și ușurința placării le fac, de asemenea, utile pentru componente electronice și carcase de conectori.
Compromisul este densitatea. Zincul este semnificativ mai greu decât aluminiul, ceea ce îi limitează utilizarea în aplicații în care greutatea este esențială.
Aliaje de magneziu pentru cerințe specifice
Aliajele de magneziu precum AZ91D și AM60B au cea mai mică densitate dintre materialele structurale pentru turnare. AM50 asigură o bună absorbție a energiei pentru piesele auto relevante în caz de impact.
Atunci când reducerea greutății este o cerință esențială, turnarea gravitațională a magneziului oferă rapoarte rezistență-greutate pe care aluminiul nu le poate egala.
Avantaje, limite și rezultate privind calitatea
Turnarea gravitațională oferă avantaje distincte unui program de producție, dar are și limitări. Înțelegerea clară a acestor compromisuri, în special a celor privind costul sculelor și matrițelor, volumul producției și calitatea pieselor turnate, ajută la luarea unei decizii bune de aprovizionare și evitarea cheltuielilor neprevăzute.
De ce îmbunătățesc matrițele reutilizabile repetabilitatea?
Turnarea gravitațională este un proces de turnare în matriță permanentă, iar aceeași matriță din oțel este utilizată pentru mii de turnări. Geometria cavității rămâne fixă, ceea ce menține constante precizia dimensională și finisajul suprafeței, de la prima piesă până la cea de-a zecea mia.
Matrițele reutilizabile permit și optimizarea proiectului în timp. Poziția canalelor de răcire, geometria porților și aerisirea pot fi rafinate pe baza datelor inspecției primei piese (FAI), îmbunătățind randamentul fără a reconstrui sculele și matrițele de la zero.
Porozitatea redusă cauzată de gaze reprezintă un alt avantaj structural. Deoarece umplerea gravitațională este mai lentă și mai puțin turbulentă decât injectarea la presiune înaltă, metalul pătrunde în cavitate cu mai puțin aer antrenat. Solidificarea direcțională controlată produce apoi o microstructură mai densă, care permite tratamentul termic și îmbunătățește performanța la oboseală în exploatare.
Unde apar limitele procesului?
Investiția în scule și matrițe este cel mai important obstacol inițial. Matrițele pentru turnarea gravitațională sunt prelucrate din oțel de scule și costă mai mult decât modelele pentru turnarea în nisip. Pentru programele cu volume mici, costul matriței pe piesă rămâne ridicat, iar procesul își pierde avantajul economic.
Proiectarea matrițelor pentru turnarea gravitațională limitează și complexitatea geometrică. Degajările și formele reentrante necesită miezuri de nisip sau secțiuni de matriță demontabile, ceea ce mărește costurile și durata ciclului. Piesele cu canale interne adânci sau cu geometrii extrem de complexe pot fi mai potrivite pentru turnarea de precizie sau turnarea sub presiune la presiune joasă.
Ratele de producție sunt, de asemenea, mai mici decât la turnarea sub presiune înaltă. Umplerea gravitațională durează mai mult decât injectarea sub presiune, limitând producția pe schimb de lucru.
Factorii de control al calității cei mai importanți
Precizia dimensională la turnarea gravitațională depinde de calitatea oțelului matriței, de gestionarea constantă a temperaturii matriței și de stabilitatea operației de turnare. Variațiile oricăruia dintre acești factori provoacă abateri dimensionale pe parcursul unei serii de producție.
Inspecția calității interne — în special examinarea cu raze X pentru detectarea golurilor de contracție și verificarea cu CMM a dimensiunilor critice — ar trebui să facă parte din procesul standard al oricărui furnizor. Rapoartele de inspecție dimensională completă după testele matriței confirmă că aceasta produce piese conforme cu specificațiile înainte de începerea producției de volum mare.
Finisajul suprafeței este influențat direct de starea acoperirii matriței și de temperatura acesteia. Pe măsură ce acoperirile se uzează sau temperatura matriței variază, calitatea suprafeței se degradează. Întreținerea periodică și monitorizarea procesului sunt măsurile practice care previn această situație.
Produse tipice obținute prin turnare gravitațională
Aplicațiile turnării gravitaționale acoperă o gamă largă de tipuri și dimensiuni de piese, precum și cerințe privind aliajele. Elementul comun este nevoia constantă de precizie dimensională, integritate mecanică și calitate a suprafeței care să limiteze costurile prelucrării ulterioare.
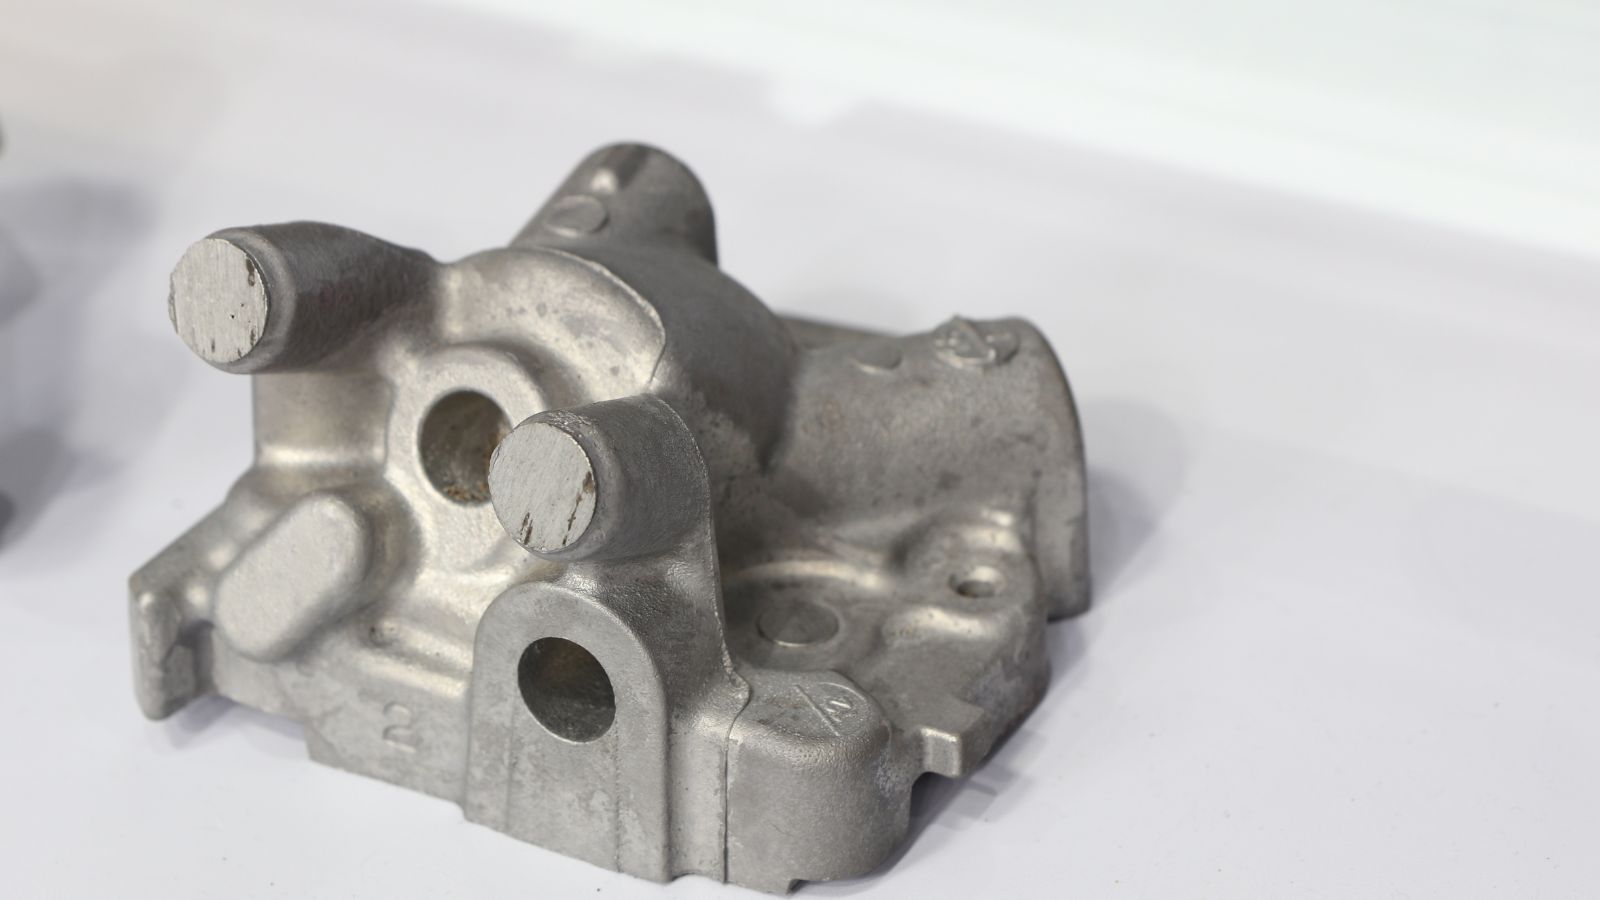
Piese auto și pentru grupul motopropulsor
Turnarea gravitațională este utilizată pe scară largă în sectorul auto datorită capacității de a produce componente din aluminiu cu integritate ridicată, care rezistă la sarcini termice și mecanice extreme. Este utilizată în principal la fabricarea următoarelor piese:
- Chiulase
- Blocuri motor
- Pistoane
- Carcase de cutii de viteze
- Componente de suspensie
- Etriere de frână
Componente electronice, de iluminat și termice
Turnarea gravitațională a aluminiului este preferată pentru fabricarea componentelor electronice, de iluminat și de gestionare termică datorită conductivității termice excelente a aluminiului și capacității procesului de a produce carcase stabile dimensional, gata de utilizare. Iată câteva exemple:
- Carcase electronice
- Radiatoare
- Carcase pentru corpuri de iluminat LED
- Șasiuri pentru telecomunicații și electronice industriale
Echipamente industriale și componente pentru transportul fluidelor
Turnarea gravitațională este utilizată pe scară largă pentru echipamente industriale și componente de transport al fluidelor, mai ales acolo unde etanșeitatea la presiune, rezistența la coroziune și geometriile interne complexe sunt esențiale pentru performanța sistemului. Aceste produse turnate gravitațional includ:
- Corpuri de supape
- Carcase de pompe
- Distribuitoare
Calcularea costului turnării gravitaționale
Costul turnării gravitaționale reprezintă suma investiției în scule și matrițe, a costului de producție pe piesă, a cheltuielilor de inspecție și a finisării și prelucrării ulterioare, distribuită pe volumul producției. Înțelegerea fiecărui factor de cost îi ajută pe managerii de achiziții și pe ingineri să negocieze mai bine și să evite surprizele după comandarea matriței.
-
Investiția în scule și matrițe este cel mai mare cost inițial și cel mai influențat de complexitatea piesei. O matriță simplă, din două părți, pentru un suport costă mult mai puțin decât o matriță multicavitară cu miezuri de nisip pentru corpul unei supape sau o chiulasă. Clasa oțelului matriței, dimensiunea, numărul de cavități și timpul de prelucrare influențează costul.
-
Costul de producție pe piesă depinde de durata ciclului, prețul aliajului, rata rebuturilor și manoperă. Costul aliajului fluctuează în funcție de piețele materiilor prime și influențează direct prețul pieselor turnate grele sau cu pereți groși. Rata rebuturilor este determinată de calitatea proiectării matriței, controlul procesului și starea matriței în timp.
-
Costul prelucrării CNC crește odată cu numărul caracteristicilor cu toleranțe strânse, toleranțele necesare și complexitatea dispozitivelor de fixare. Piesele care necesită mai multe etape de prelucrare sau suprafețe de poziționare de precizie sunt mai costisitor de finisat.
-
Costul finisării suprafeței variază în funcție de tipul procesului, suprafața acoperită și dimensiunea lotului. Acoperirea cu pulbere, anodizarea, vopsirea și tratamentele similare adaugă timp și manoperă, în funcție de cerințele produsului final.
-
Costul inspecției depinde de amploarea inspecției primei piese, a verificărilor în proces și a inspecției finale. Testarea cu raze X, verificarea CMM și rapoartele dimensionale adaugă costuri, dar contribuie la reducerea riscurilor de calitate înainte de producția de volum mare.
Când adaugă valoare un partener de fabricație complet?
Pentru cumpărătorii OEM și ODM care lucrează cu mai mulți furnizori, reunirea proiectării matriței, turnării, prelucrării, inspecției și finisării într-un singur loc poate reduce efortul de coordonare și scurta termenele de livrare. Comunicarea este, de asemenea, mai ușoară, deoarece o singură echipă răspunde de întregul proces, de la dezvoltarea sculelor și matrițelor până la livrarea finală.
Un furnizor care dispune intern de simulare a curgerii în matriță poate identifica problemele de umplere înainte de lansarea sculelor și matrițelor, evitând modificările costisitoare după inspecția primei piese. Dacă același furnizor are și capacități de inspecție CMM și cu raze X, precum și servicii interne de prelucrare CNC și finisare, poate furniza rapoarte dimensionale și de calitate internă mult mai rapid decât o configurație care depinde de laboratoare terțe.
Valoarea principală a unui producător complet de matrițe și piese turnate sub presiune nu se limitează la un cost unitar mai mic. Ea constă în continuitate inginerească mai bună, responsabilitate mai clară și soluționarea mai rapidă a problemelor care apar în timpul producției.







