
Odlewanie ciśnieniowe wirników to specjalistyczny proces wytwórczy, w którym kluczowe elementy wirnika (pręty przewodzące i pierścienie zwarciowe) formowane są w trakcie jednego wtrysku płynnego metalu. Dla inżynierów OEM i zespołów odpowiedzialnych za zakupy metoda ta jest synonimem stabilnego przewodnictwa, niskiej porowatości, dobrego wyważenia oraz powtarzalnej dokładności wymiarowej.
Jednak w przeciwieństwie do typowych odlewów, wirniki łączą w sobie wymagania elektryczne, mechaniczne i wymiarowe, co wymusza rygorystyczną kontrolę porowatości oraz dbałość o współosiowość i stabilność procesu. W tym wpisie omówimy specyficzne wymogi związane z odlewaniem ciśnieniowym wirników, sposoby ich spełnienia dzięki odpowiednim technikom oraz kwestię wyboru właściwego dostawcy takich elementów.
Czym wyróżnia się produkcja wirników
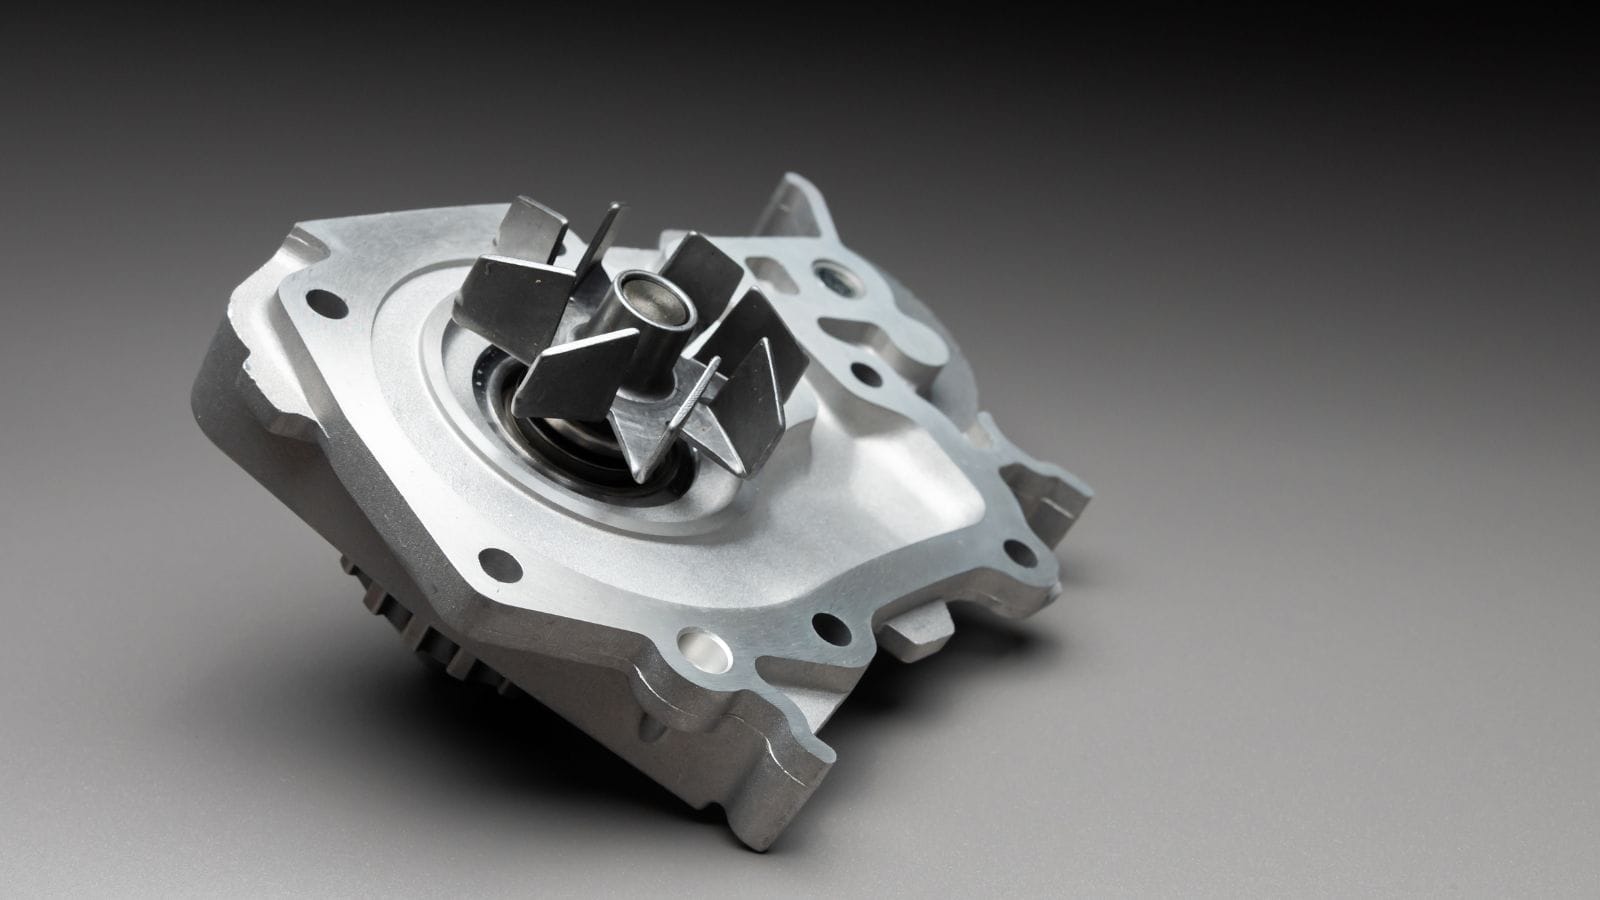
Wirniki budowane są w oparciu o pakiet cienkich blach elektrotechnicznych z rowkami rozmieszczonymi na obwodzie zewnętrznym. Podczas procesu odlewania płynny metal wypełnia te rowki, tworząc pręty przewodzące, i łączy je za pomocą pierścieni zwierających znajdujących się na obu końcach pakietu. W ten sposób powstaje struktura klatkowa, stosowana w większości wirników silników indukcyjnych.
Ze względu na tę geometrię, odlewanie ciśnieniowe wirników wymaga bardziej rygorystycznej kontroli niż wiele standardowych procesów odlewania ciśnieniowego. Proces musi zapewniać całkowite wypełnienie rowków, stabilne formowanie pierścieni zwierających, niską porowatość wewnętrzną oraz powtarzalne wyważenie wirnika.
Popularne materiały do odlewania ciśnieniowego wirników
Aluminium jest najczęściej stosowanym materiałem do odlewania ciśnieniowego wirników, ponieważ zapewnia korzystny kompromis między przewodnością, właściwościami odlewniczymi, masą a wydajnością produkcji. Pozostaje ono standardowym wyborem w przypadku wielu konstrukcji silników indukcyjnych.
Miedź zapewnia wyższą przewodność i pozwala na uzyskanie większej sprawności silnika, jednak trudniej ją odlewać na dużą skalę, ponieważ wymaga wyższych temperatur przetwarzania i bardziej obciąża oprzyrządowanie.
Cynk jest częściej stosowany w mniejszych elementach i w aplikacjach niskotemperaturowych, gdzie istotne są właściwości odlewnicze oraz jakość powierzchni.
Magnez znajduje zastosowanie jedynie w nielicznych konstrukcjach, w których kluczowe znaczenie ma niska masa.
|
Materiał
|
Główna zaleta
|
Główne ograniczenie
|
Typowe zastosowanie
|
|---|---|---|---|
|
Korzystny stosunek przewodności, właściwości odlewniczych, masy i kosztów
|
Niższa przewodność niż w przypadku miedzi
|
Większość zastosowań w wirnikach silników indukcyjnych
|
|
|
Wyższa przewodność
|
Wyższa temperatura przetwarzania i większe wyzwania związane z oprzyrządowaniem
|
Zastosowania w wirnikach o wysokiej sprawności
|
|
|
Dobre właściwości odlewnicze i wysoka jakość powierzchni
|
Rzadziej stosowany w wirnikach pracujących w wysokich temperaturach
|
Małe lub specjalistyczne zastosowania
|
|
|
Niska masa
|
Ograniczone zastosowanie w produkcji wirników
|
Specjalistyczne konstrukcje uwzględniające wymogi wagowe
|
Podsumowując kwestie istotne dla nabywców: wybór materiału na wirnik stanowi kompromis między przewodnością, łatwością wytwarzania, trwałością oprzyrządowania a kosztem. Optymalne rozwiązanie zależy od zakładanych parametrów pracy silnika oraz wielkości produkcji.
Kluczowe czynniki procesu wytwarzania wirników
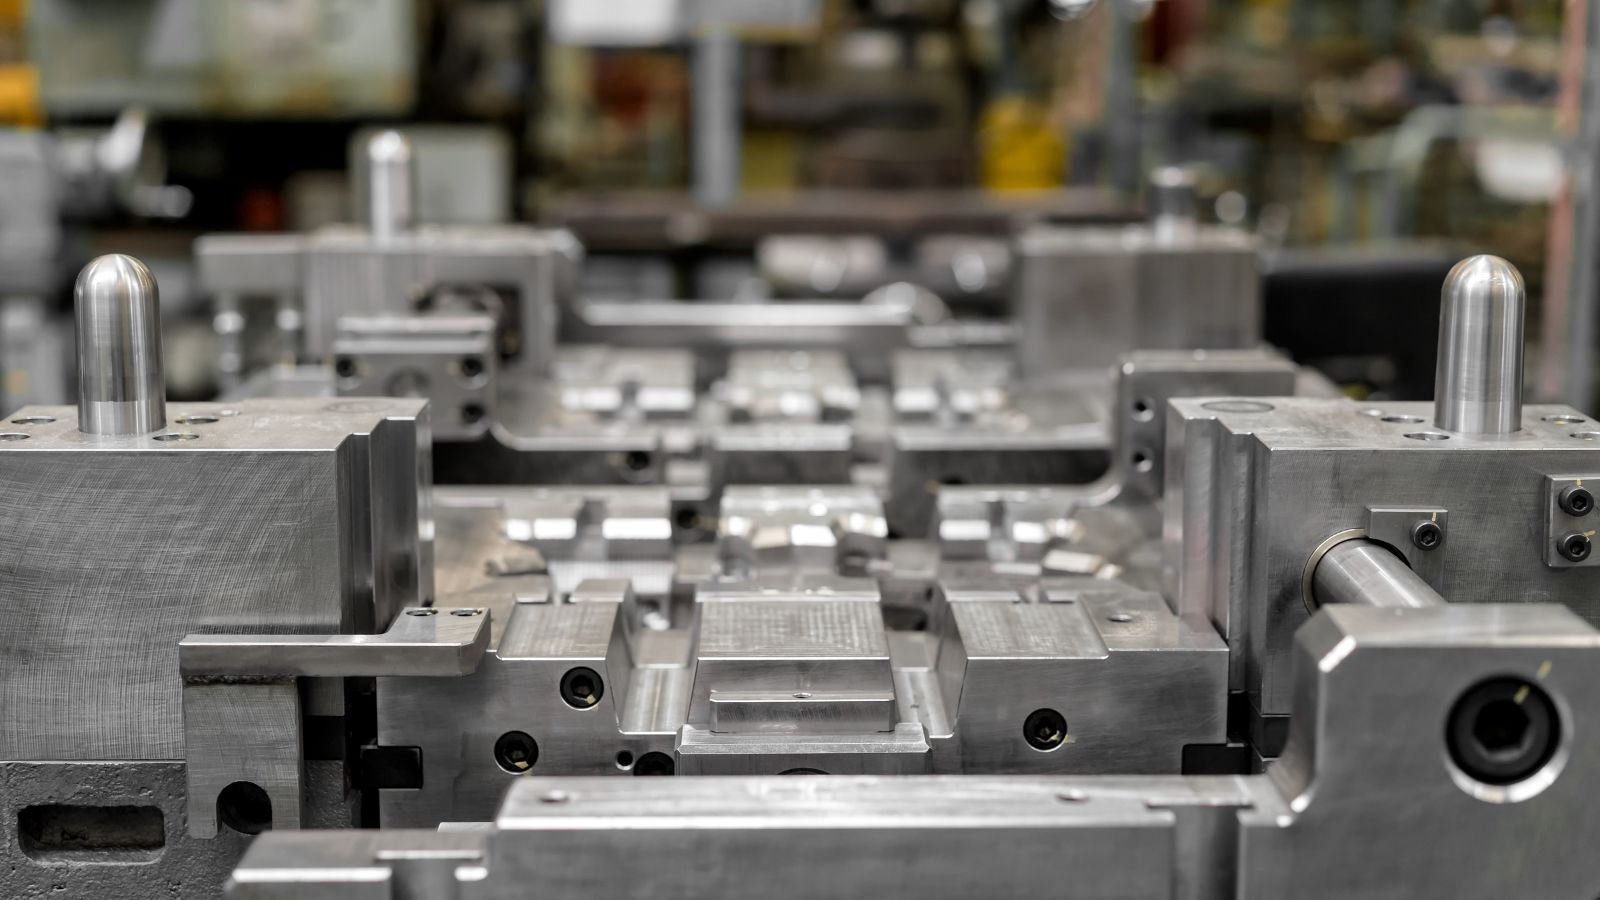
Proces odlewania wirnika rozpoczyna się od przygotowania formy, obsługi wkładki oraz kontrolowanego ustawienia parametrów. Odpowiednie oprzyrządowanie jest kluczowe, ponieważ forma musi utrzymywać pakiet blach wirnika we właściwym położeniu i zapewniać całkowite wypełnienie rowków wirnika oraz wnęk pierścienia zwarciowego. Ponieważ proces obejmuje formowanie wokół wkładki (a nie w pustej wnęce), produkcja wirników jest bardziej wrażliwa na dokładność pozycjonowania i kontrolę temperatury niż typowe odlewanie ciśnieniowe.
Do najważniejszych czynników procesu należą zazwyczaj:
- Wysokiej jakości forma odlewnicza
- Precyzyjne pozycjonowanie pakietu blach
- Stabilna kontrola temperatury formy
- Niezawodne wypełnianie rowków
- Kontrolowane formowanie pierścienia zwarciowego
- Płynne i powtarzalne wyjmowanie odlewu
- Wczesna kontrola po odlaniu
W przypadku wielu programów produkcji wirników preferowane są maszyny pionowe, ponieważ ułatwiają one osadzanie i pozycjonowanie pakietu blach. W przypadku gniazd produkcyjnych o wyższej wydajności, zautomatyzowane układy, takie jak wielostanowiskowe systemy indeksujące, mogą poprawić powtarzalność procesu i przepustowość. Niezależnie od konfiguracji maszyny, powodzenie procesu zależy od stabilnej temperatury formy, niezawodnego wypełnienia rowków oraz kontrolowanego procesu wyjmowania odlewu. Nieprawidłowe wyjmowanie lub niestabilne wypełnienie mogą wpłynąć na geometrię pierścienia zwarciowego, współosiowość otworu oraz późniejsze wyważenie wirnika.
Po odlaniu przeprowadza się usuwanie nadlewu wlewowego oraz wstępną kontrolę w celu wykrycia widocznych wad, niepełnego wypełnienia lub odchyleń wymiarowych, zanim poniesione zostaną dodatkowe nakłady pracy związane z obróbką mechaniczną i wykończeniową.
Obróbka wtórna wirnika odlewanego ciśnieniowo
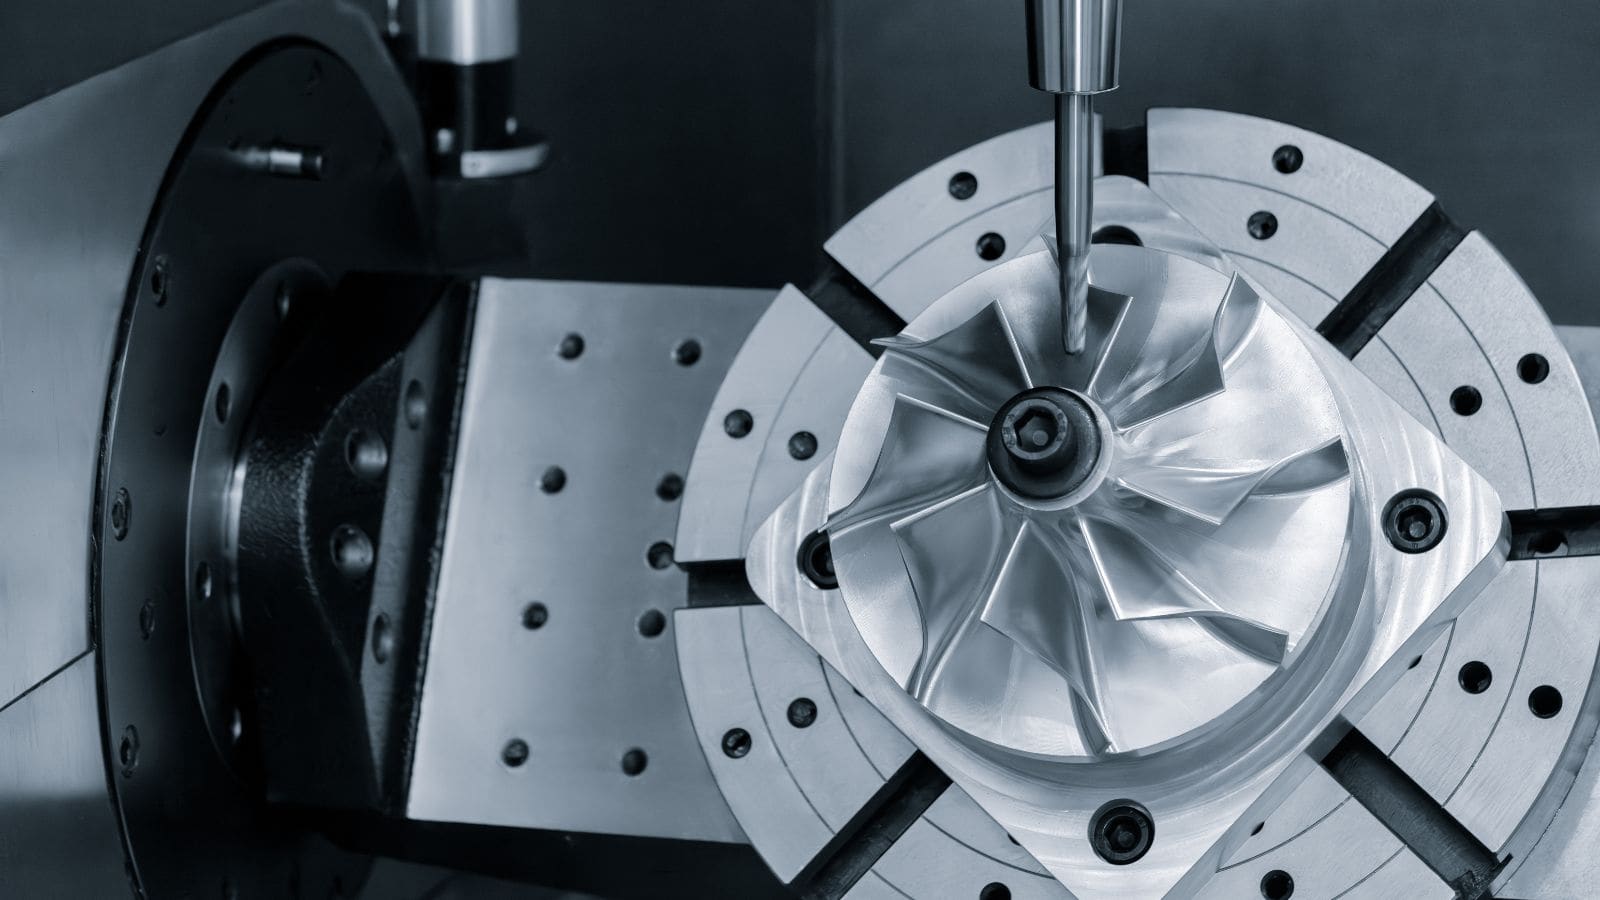
Nawet jeśli sam proces odlewania przebiegnie pomyślnie, wiele wirników nadal wymaga obróbki wtórnej przed montażem silnika. Średnica zewnętrzna wirnika, średnica otworu, powierzchnie czołowe, współosiowość oraz bicie często wymagają bardziej rygorystycznej kontroli, niż jest to możliwe do osiągnięcia wyłącznie w procesie odlewania. W tym właśnie momencie obróbka wykańczająca staje się istotnym elementem planu produkcji.
Wykończenie otworu i średnicy zewnętrznej wirnika ma bezpośredni wpływ na pasowanie wału, równomierność szczeliny powietrznej, poziom drgań oraz uzysk produkcyjny. W niektórych programach zespoły mogą również porównywać Obróbka CNC a odlewanie ciśnieniowe przy podejmowaniu decyzji o tym, jaka część geometrii ma zostać uzyskana w procesie odlewania, a jaka poddana późniejszej obróbce wykańczającej. Dla producentów silników najważniejsza nie jest sama metoda obróbki, lecz to, czy dostawca jest w stanie dostarczyć wirniki gotowe do stabilnego montażu na wale, wyważania i ostatecznej integracji.
Kluczowe kontrole jakości wpływające na parametry pracy wirnika
Jakość wirników wytwarzanych metodą odlewania ciśnieniowego powinna być oceniana w trzech obszarach: jednorodność wewnętrzna, kontrola wymiarowa oraz powtarzalność procesu. Sama ocena wyglądu powierzchni nie wystarcza do walidacji wirnika, ponieważ wiele zagrożeń dla jego parametrów użytkowych ma charakter wewnętrzny.
Badanie rentgenowskie jest jedną z najważniejszych metod określania stopnia porowatości prętów uzwojenia i pierścieni zwierających. Wewnętrzne pustki mogą przerywać obwód elektryczny, zwiększać rezystancję i obniżać sprawność silnika. Pomiary wymiarowe przy użyciu maszyn współrzędnościowych (CMM) pozwalają zweryfikować średnicę otworu, wysokość pakietu blach, średnicę zewnętrzną oraz geometrię pierścieni zwierających. Weryfikacja materiałowa potwierdza skład stopu, natomiast pomiar rezystancji elektrycznej służy do sprawdzenia ciągłości elektrycznej prętów.
Dla zespołów odpowiedzialnych za zakupy kwestie te mają kluczowe znaczenie, ponieważ wady wirnika często ujawniają się dopiero na etapie wyważania, osadzania wału lub końcowych testów silnika. Dostawca, który potrafi udokumentować kontrolę porowatości, weryfikację wymiarową oraz stabilność parametrów procesu, jest znacznie lepiej przygotowany do realizacji długoterminowych projektów związanych z produkcją wirników.
Jak ocenić dostawcę wirników wytwarzanych metodą odlewania ciśnieniowego
W przypadku zakupu komponentów wirnika pytania kierowane do dostawcy nie powinny ograniczać się wyłącznie do kwestii ceny. Należy również poruszyć tematy związane z oprzyrządowaniem, symulacjami, kontrolą procesu oraz własnymi możliwościami produkcyjnymi dostawcy.
Oceniając dostawcę, nabywcy powinni zwrócić uwagę na:
- Jasne zrozumienie wymagań dotyczących odlewów wirników oraz wyzwań związanych z ich produkcją
- Analizę przepływu materiału w formie lub symulację wspierającą opracowywanie oprzyrządowania i procesu produkcji
- Ścisła kontrola porowatości, przewodności i stabilności wymiarowej
- Zintegrowane możliwości w zakresie oprzyrządowania, odlewania, obróbki mechanicznej i kontroli jakości
- Elastyczne wsparcie inżynieryjne przy modyfikacjach projektu i zmianach oprzyrządowania
- Udokumentowane procesy i niezawodne systemy zapewnienia jakości w produkcji seryjnej
Z punktu widzenia produkcji warto wybierać dostawców, którzy potrafią zarządzać oprzyrządowaniem, odlewaniem, obróbką mechaniczną, kontrolą jakości oraz procesami uzupełniającymi w ramach jednego, skoordynowanego cyklu produkcyjnego. Taka integracja poprawia identyfikowalność, ogranicza ryzyko związane z przekazywaniem zadań między etapami i sprzyja zachowaniu powtarzalności – od serii próbnych aż po produkcję masową. W przypadku projektów obejmujących wirniki o bardziej rygorystycznych wymaganiach, kluczowymi wyznacznikami gotowości dostawcy są również posiadane certyfikaty oraz dokumentacja procesowa.
Moldiecasting: Twój specjalista w dziedzinie odlewów wirników – od form po gotowe elementy
Odlewanie ciśnieniowe wirników to efektywne rozwiązanie w zakresie masowej produkcji wirników do silników indukcyjnych, jednak uzyskanie dobrych rezultatów zależy od czegoś więcej niż tylko samego procesu odlewania. Aby zapewnić niezawodne działanie silnika, należy z należytą starannością kontrolować takie parametry jak przewodność, porowatość, wyważenie wirnika, integralność pierścieni zwierających oraz precyzję obróbki mechanicznej. Dlatego też producenci OEM i zespoły odpowiedzialne za zakupy zazwyczaj poszukują dostawców, którzy posiadają wiedzę zarówno na temat odlewania ciśnieniowego, jak i specyficznych wymagań produkcyjnych dotyczących elementów wirnika.
Dzięki kompleksowemu wsparciu obejmującemu wykonanie oprzyrządowania, odlewanie, obróbkę mechaniczną oraz kontrolę jakości, firma Moldie pomaga klientom z większą pewnością przejść od etapu opracowywania projektu wirnika do fazy stabilnej produkcji. Jeśli rozważają Państwo wybór dostawcy w zakresie odlewania ciśnieniowego wirników lub innych precyzyjnych odlewów ciśnieniowych, prosimy o kontakt z firmą Moldie, aby omówić Państwa projekt i potrzeby produkcyjne.







