
メーカーは、強度と精度の高い金属部品が必要な際、 ダイカストと 金型鋳造をよく比較検討します。 どちらの工程も再利用可能な金属製の型を使用しますが、型への充填方法は大きく異なります。 この一つの違いが、コスト、生産速度、表面仕上げ、そして部品の強度に影響を与えます。
ダイカスト vs 金型鋳造:根本的な違い
金型鋳造とダイカストはどちらも再利用可能な型を使用しますが、型の設計や、溶融金属を型のキャビティ(空洞部)へ送り込む方法には大きな違いがあります。
充填の仕組みと工程の概要
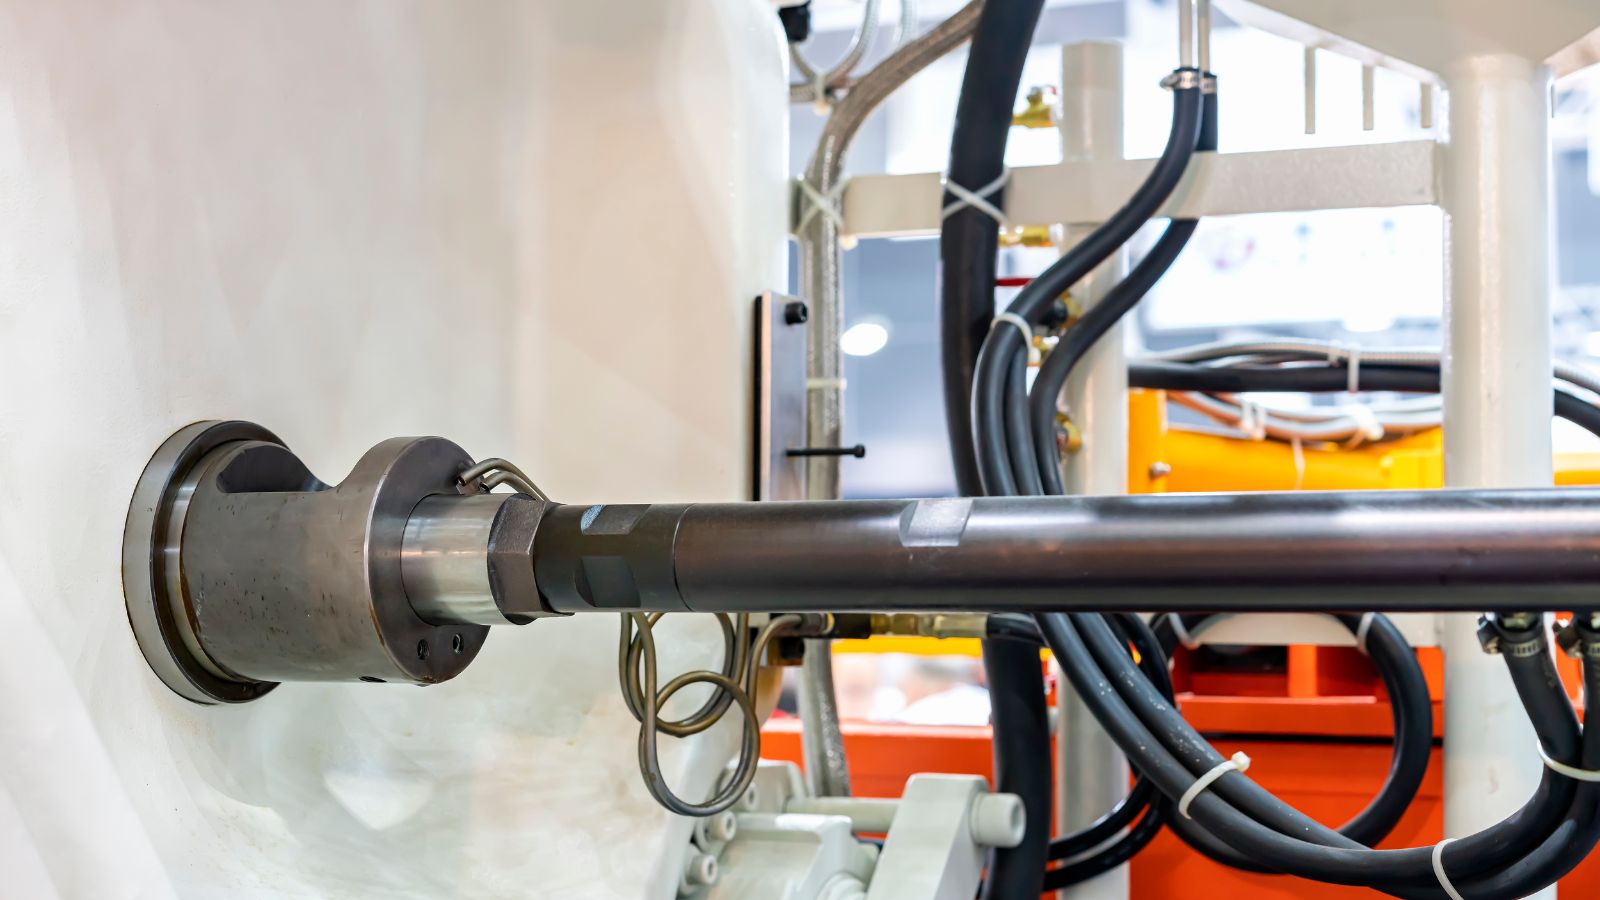
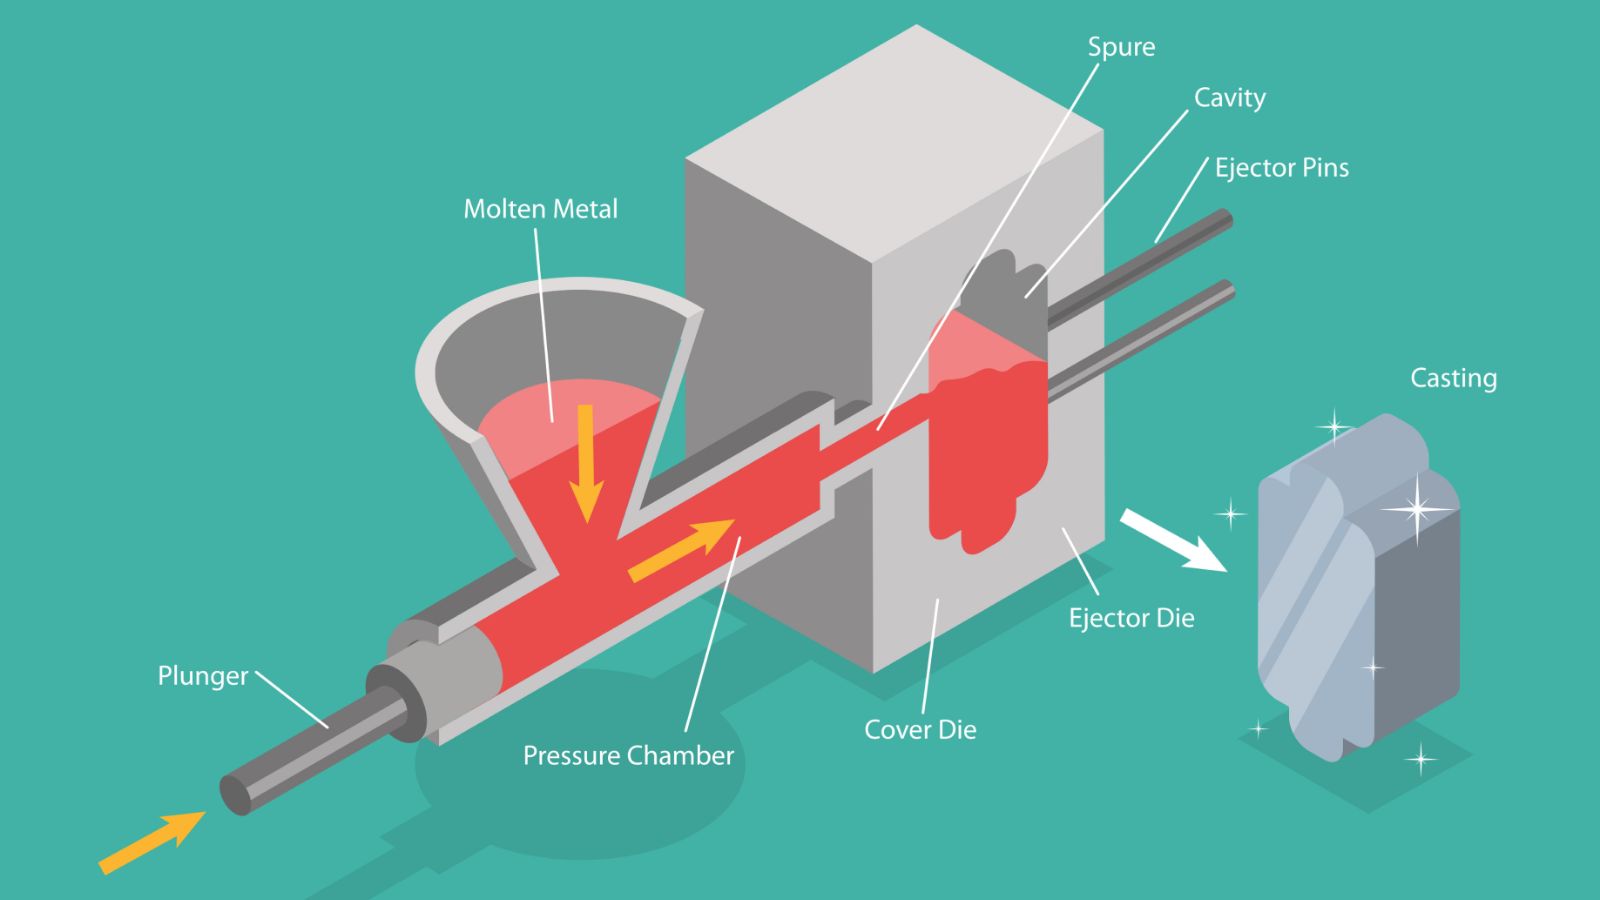
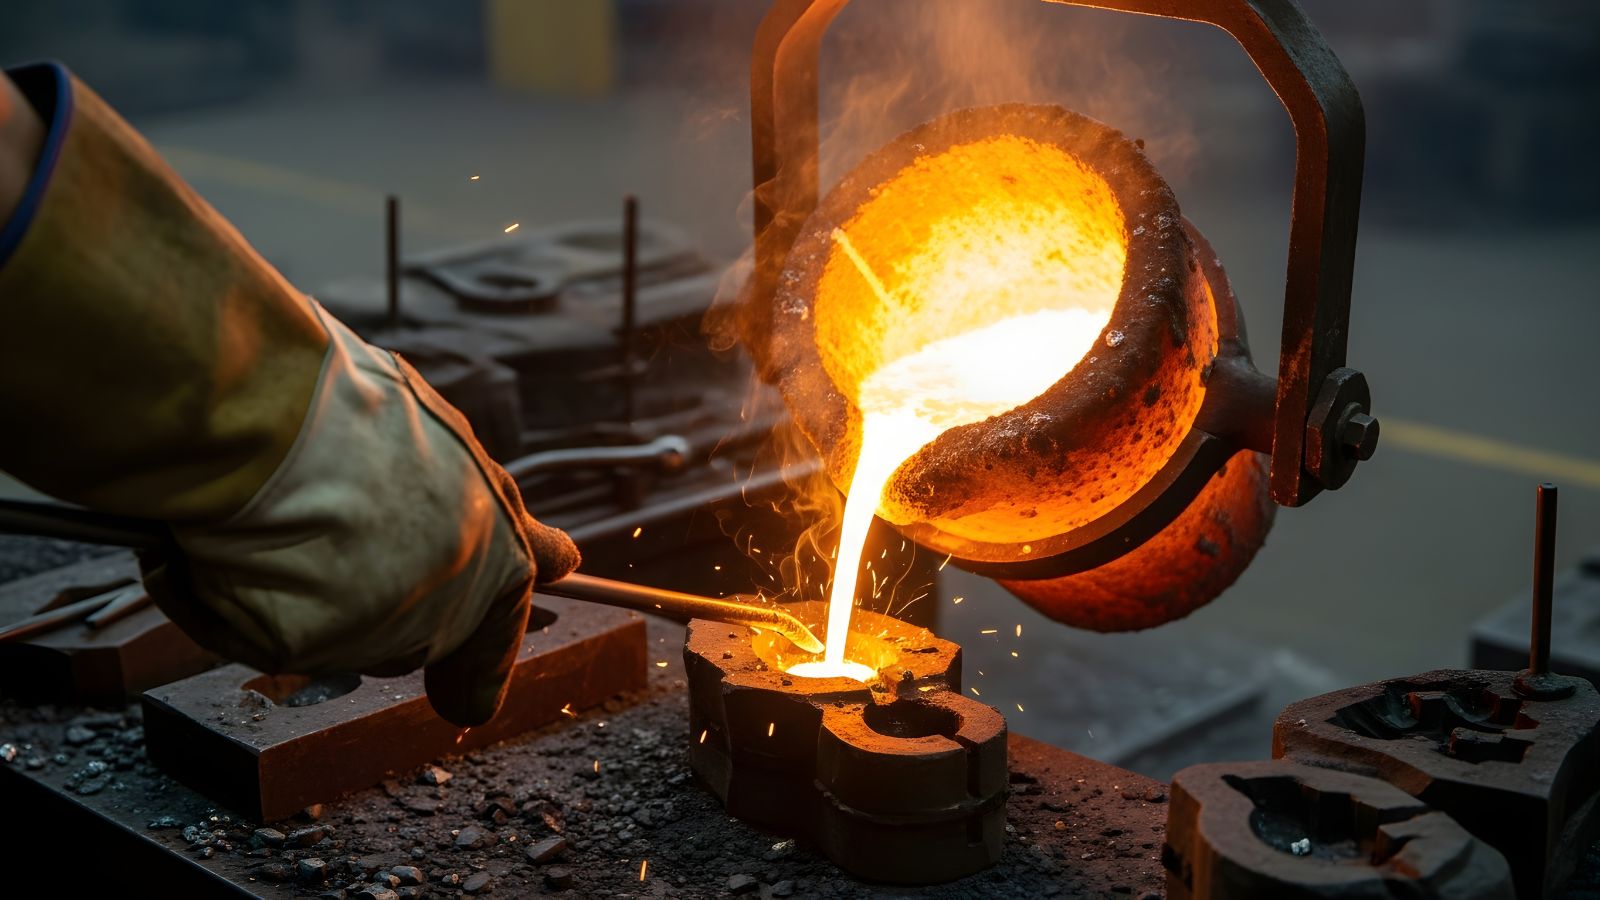
金型鋳造では、重力を利用した充填方法が採用されています。 作業員が加熱された金型に溶融金属を注ぎ込み、重力によって金属をキャビティ内へ流し込みます。 金属が冷却・凝固した後、型を開いて部品を取り出します。 生産速度は部品のサイズにもよりますが、通常、1時間あたり約5~50個の鋳造品を生産します。ダイカストは異なる仕組みで動作します。 高圧(多くの場合100バール以上)で溶融金属を金型に強制的に注入するため、高い効率を誇ります。 一部のダイカストシステムでは1時間あたり最大200個の部品を生産でき、大量生産にも対応可能です。どちらの方法も金型を使用しますが、金型への充填方法やサイクルの回し方が、その他のあらゆる違いの根本的な要因となります。
再利用可能な金型の構造
どちらのプロセスも再利用可能な金型を使用しますが、金型の材質や設計は異なります。パーマネントモールド鋳造(金型鋳造)では、鋳鉄、黒鉛(グラファイト)、または工具鋼で金型が製作されることが一般的です。 これらの金型は繰り返しの加熱・冷却に耐える必要がありますが、極めて高い射出圧力に耐える必要はありません。 場合によっては、砂中子(サンドコア)が併用されることもあります。対照的に、ダイカストでは焼入れ・焼き戻しを施した合金鋼製の金型が使用されます。これは、高い射出圧力や繰り返しの型締め力に耐える必要があるためです。 機械的な構造としては、可動スライドやエジェクターピンが組み込まれることが一般的です。 このような設計により、鋳造品の迅速な取り出しが可能になり、薄肉形状や厳しい寸法公差への対応も可能になります。ダイカスト用の金型は、より高い応力や厳しい精度への対応が求められるため、一般的に製造コストが高くなります。
使用される材料と合金
どちらのプロセスにおいても、材料の選択が強度、重量、耐食性、そしてコストを左右します。 主に非鉄金属が使用されますが、金型内での金属の充填や冷却の特性に応じて、各手法に適した特定の合金があります。
金型鋳造(パーマネントモールド鋳造)で一般的に使用される金属
金型鋳造では、マグネシウムや一部の銅合金、そして アルミニウム合金がよく使用されます。 特にA356などの300系合金が一般的です。これらの合金は重力下での流動性が良く、熱処理後に優れた強度を発揮します。アルミニウムほど一般的ではありませんが、金型鋳造に鋳鉄が使用される場合もあります。 このプロセスは中規模の生産量に適しており、内部の気孔(ポロシティ)が少ないことが求められる部品の製造に対応します。
ダイカストに適した合金
ダイカストでは、高圧射出に耐えうる合金が使用されます。 最も一般的な選択肢は、優れた流動性と寸法安定性で知られるザマック(Zamak)などの亜鉛合金や、アルミニウム合金のA380です。 また、 マグネシウム合金も ダイカストで頻繁に使用されます。軽量でありながら高い強度を備えているためです。ダイカストで鉄が使用されることは稀です。融点が高いため、鋼製の金型を損傷させたり、コストを上昇させたりする恐れがあるからです。 このプロセスには、融点が低く、鋳造性に優れた非鉄金属が最適です。どちらのプロセスにおいてもアルミニウムが最も一般的な選択肢ですが、亜鉛、マグネシウム、銅合金、そして限定的ながら鉄も使用され、それぞれ特定の設計目標に対応しています。
表面仕上げと寸法精度
表面仕上げと寸法精度は、金型鋳造(パーマネントモールド鋳造)とダイカストのどちらを採用するかを決定する際の重要な要因となります。 それぞれのプロセスでは、以下のような点で異なる結果が得られます。 鋳造ままの表面仕上げ厳しい公差、および二次加工の必要性。
公差と幾何学的精度
どちらの方法も金型を使用するため、砂型鋳造よりも滑らかな鋳肌(鋳造ままの表面仕上げ)が得られます。 剛性の高い金型壁が表面粗さを抑え、より鮮明なエッジを形成します。寸法精度に関しては、金型鋳造は良好な寸法公差を維持でき、パーティングライン(金型の合わせ面)をまたぐ位置合わせも正確に行えますが、キャビティ(金型内部の空洞)に金属を強力に充填するわけではありません。 一方、ダイカストは圧力によって金属をキャビティの隅々まで押し込むため、高い寸法精度を実現します。
二次加工の必要性
金型鋳造のプロセスでは、重要な表面に対して軽微な機械加工が必要になることがよくあります。 厳しい公差を満たすために、ベアリング座面、ガスケット面、ねじ部などを加工する場合があるからです。 それでも、砂型鋳造に比べれば、通常、必要な加工量は少なくて済みます。ダイカストは精度が高く表面も滑らかなため、重要度の低い表面の加工を最小限に抑えることができ、多くの部品は金型から取り出した状態でそのまま組み立てに使用できます。それでも、精密な穴あけ加工やシール面(密閉面)の形成など、追加の仕様については、どちらのプロセスでも二次加工が必要になることがよくあります。
機械的特性と鋳造品質
機械的性能は、金型内での金属の充填および冷却のされ方に左右されます。 強度、気孔(ポロシティ)の度合い、複雑な形状を形成する能力はすべて、最終的な部品が実際の使用環境でどのような性能を発揮するかに影響を与えます。
構造的強度と気孔率
金型鋳造では、多くの場合、良好から高い強度を持つ部品が製造されます。 重力による充填は安定した溶湯の流れを生み出し、金型内での制御された冷却は結晶粒組織を改善します。 このプロセスは、多くの砂型鋳造法と比較して、凝固収縮による空隙(引け巣)を低減できます。気孔率(ポロシティ)は一般的に中程度から低いレベルに抑えられますが、肉厚な部分では、ガス抜きの設計が不十分だとガスが残留する可能性があります。 適切な湯道(ゲート)および金型の設計が依然として重要です。圧力ダイカストでは、多くの場合100 barを超える高い射出圧力が使用されます。 この圧力は、薄肉部や微細な形状への充填を助けます。 また、小型部品における表面の空隙を抑える効果もあります。しかし、ダイカストでは 気孔(ポロシティ)の問題に直面する可能性があります特に肉厚な部位においてその傾向があります。 巻き込まれた空気や急速な充填により、内部にガス溜まり(ガスポケット)が生じることがあります。 こうしたガス溜まりは、延性を低下させ、構造部品の耐荷重能力を損なう恐れがあります。
複雑な形状と内部構造
金型鋳造(パーマネントモールド鋳造)では、砂中子や金属中子を使用することで、複雑な形状を成形できます。 半永久金型(セミパーマネントモールド)方式を採用すれば、高圧ダイカストでは成形が困難な内部の空洞、流路、中空部などを設けることが可能です。こうした柔軟性は、内部に流路を持つハウジングのような部品の製造に役立ちます。 また、過度な圧力をかけずに、肉厚な断面形状を実現することも可能です。ダイカストは、薄肉部や鋭利な細部の成形に優れています。 高圧で溶融金属を狭いキャビティ(金型内の空洞)に充填するため、複雑な外形や小さなR(曲率半径)の再現が可能です。可動式中子を使用すればある程度の内部形状は形成できますが、非常に複雑な内部流路などは、金型コストの上昇や設計上の制約につながる可能性があります。 エンジニアは、これら2つの工法を選択する際、形状の複雑さ、金型設計、そして求められる機械的特性のバランスを考慮する必要があります。
金型、生産量、および経済的側面
金型設計、予想生産量、サイクルタイムが、両工法のコスト構造を決定づけます。 金型鋳造とダイカストでは、いずれも 鋼製金型を使用しますが、以下の点で異なります。 金型コスト、金型寿命、そして対応可能な大量生産の規模。
金型コストと生産量
金型鋳造では、再利用可能な鋼製金型を使用し、重力を利用して溶融金属を充填するため、金型コストを適正な範囲に抑えられます。 金型は耐久性に優れていますが、高圧ダイカスト用の金型と比較すると、熱サイクル(加熱と冷却の繰り返し)による摩耗や劣化は早くなります。ダイカストに使用される金型には硬化鋼が必要であり、高い射出圧力、複雑な冷却回路、自動取り出しシステムに耐えられるよう設計されています。 こうした構造の複雑さが、初期の金型コストを大幅に高める要因となります。しかし、これらの堅牢な金型は長寿命を前提に作られており、その耐用期間中に数十万個、あるいは100万個以上の部品を製造することが可能です。そのため、ダイカストは特に、自動車部品や家電製品の筐体といった大量生産に適した工法となっています。
生産効率
金型鋳造(パーマネントモールド鋳造)では、重力または制御された低圧を利用して鋼製の金型に溶湯を充填します。 サイクルタイムは安定していますが、充填や凝固に時間がかかるため、ダイカストに比べると遅くなります。金型の予熱や離型剤の塗布管理など、作業員が手動で行う工程が多くなる傾向があります。 そのため、特に肉厚な部品の場合、工程のスピードが制限されます。ダイカストは高い生産速度で稼働します。 高圧で金型内に溶湯を射出するため、薄肉部への充填が迅速に行われ、凝固時間も短縮されます。 離型剤の噴霧、型締め、射出、冷却、取り出しといった工程は自動化システムによって行われます。
プロジェクトに適した工法の選択
プロジェクトに適した鋳造方法を選定する際、製造業者は生産量、部品の複雑さ、金型予算、材料要件などを総合的に検討する必要があります。ここでは、これらの工法が実際の現場でどのように適用されているか、いくつかの例を挙げます。
- 自動車産業: この業界では両方の工法が活用されています。 トランスミッションハウジングやブラケットのような、大量生産が必要な薄肉部品には、一般的にダイカストが用いられます。 一方、極めて高い構造的強度や低気孔率(ポロシティの低減)が求められる部品(アルミニウム製エンジンブロックやシリンダーヘッドなど)には、金型鋳造が採用されることが多くあります。
- 消費財および電子機器産業: この分野では、ダイカストの持つスピードと精度が大きく貢献しています。 これは、二次加工を最小限に抑えるために厳しい寸法公差が求められるデバイスのハウジング、外装カバー、構造用フレームなどを製造する際に最適なプロセスです。
- 重機・産業機器分野: これらの分野では、金型重力鋳造(パーマネントモールド鋳造)が好まれる傾向にあります。 ポンプハウジング、バルブボディ、高負荷用ブラケットなどの部品においては、生産速度を極限まで高めることよりも、長期的な耐久性や内部の健全性が何よりも重視されるためです。
次回の鋳造プロジェクトはMoldieにお任せください
最適な鋳造方法の選定は、必ずしも容易なことではありません。 特定の部品に対してどの方法が最良の投資対効果(ROI)をもたらすかお悩みの際は、ぜひMoldieにご相談ください。 今すぐMoldieへお問い合わせください 製造に関する目標についてのご相談や詳細な見積もりのご依頼など、お気軽にご連絡ください。当社の専門家が、お客様の次期プロジェクトに最適な鋳造ソリューションをご提案いたします。







