
Con la modernizzazione delle reti ferroviarie, il settore ferroviario deve affrontare una sfida complessa: reperire componenti che combinino leggerezza, durata eccezionale e convenienza economica su larga scala. Iniettando alluminio o zinco fuso in stampi di precisione in acciaio, la pressofusione consente di produrre componenti ferroviari complessi e con tolleranze ristrette, riducendo al minimo le lavorazioni secondarie.
Perché la pressofusione è adatta alle moderne applicazioni ferroviarie
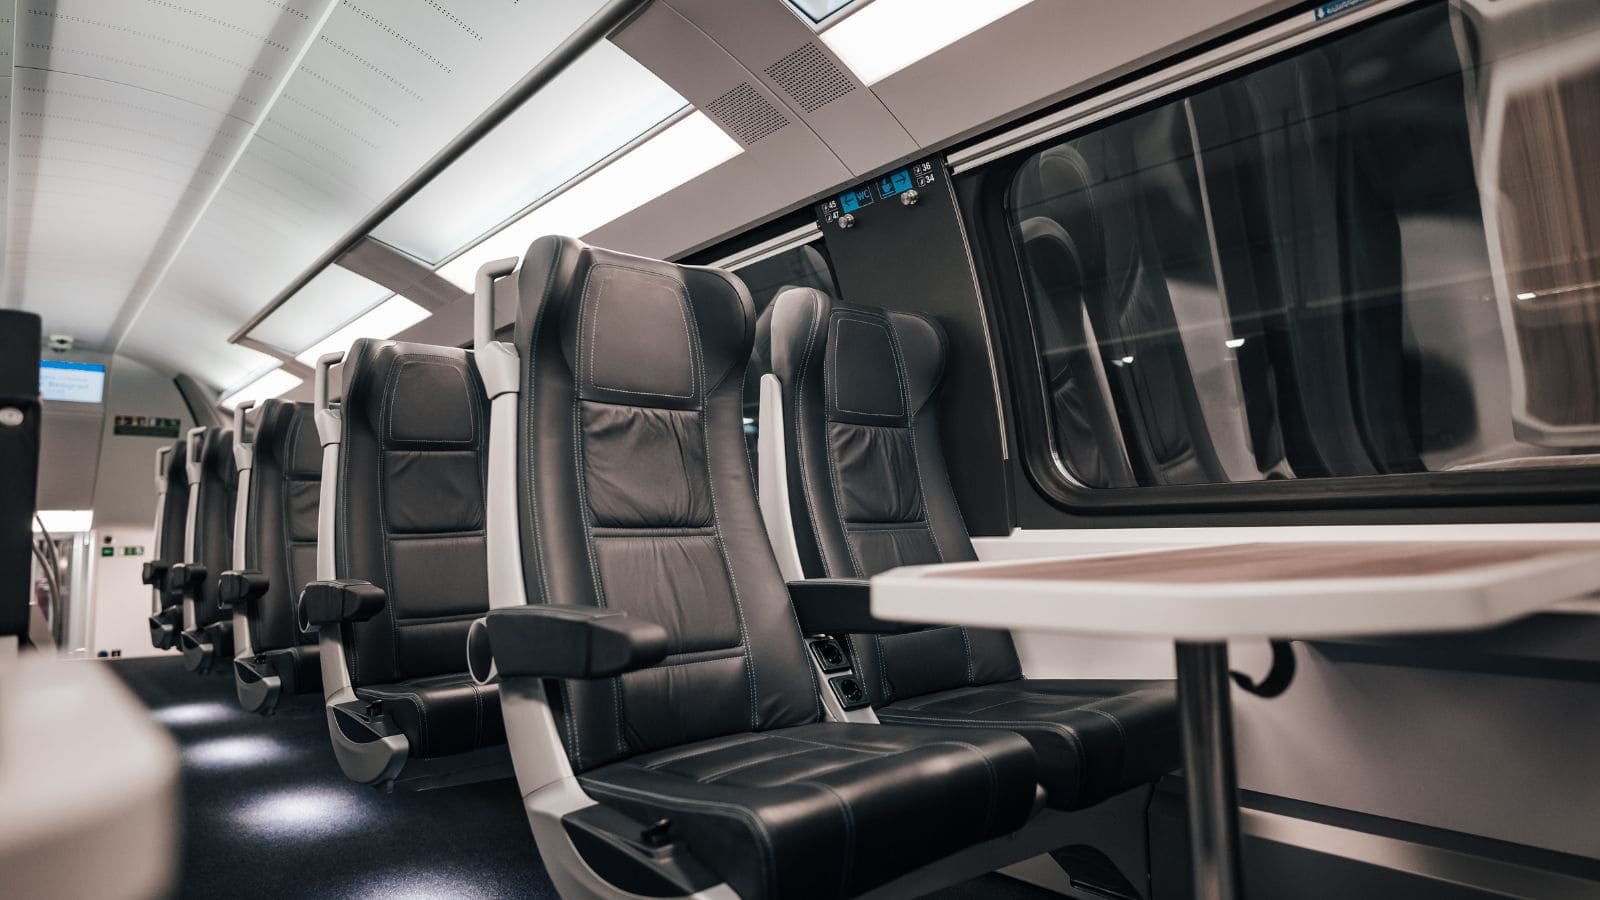
Il settore ferroviario moderno richiede componenti che combinino riduzione della massa, lunga durata e precisione dimensionale. Gli assiemi in acciaio saldato sono adatti alle produzioni a basso volume, ma la pressofusione diventa la scelta migliore quando i volumi superano alcune centinaia di unità. Risponde direttamente alle priorità dei programmi per le attrezzature ferroviarie:
- Riduzione significativa del peso: I getti pressofusi in alluminio pesano dal 60 al 75% in meno rispetto a strutture saldate equivalenti in acciaio. Questa riduzione della massa si traduce direttamente in un minor consumo energetico per accelerazione e frenata e in una minore usura dell’infrastruttura ferroviaria durante il ciclo di vita del treno.
- Resistenza alle vibrazioni e alla fatica: La rapida solidificazione della pressofusione crea una microstruttura a grana fine. In combinazione con la scelta di leghe specifiche e trattamenti termici, questi componenti resistono efficacemente alle vibrazioni costanti, ai cicli termici e ai carichi d’urto moderati tipici degli ambienti ferroviari.
- Precisione e consolidamento dei componenti: La pressofusione consente di realizzare geometrie complesse, come nervature interne, bossoli e pareti sottili, in una sola operazione. La geometria rimane ripetibile dal primo al diecimillesimo pezzo, eliminando la saldatura che richiede attrezzature di fissaggio e riducendo la necessità di lavorazioni di finitura secondarie.
- Costo totale inferiore su larga scala: Integrando direttamente le caratteristiche nel componente e ottenendo una buona finitura superficiale già all’uscita dallo stampo, il processo riduce sensibilmente le fasi di assemblaggio e il costo unitario per le flotte prodotte in grandi volumi.
Processi principali per la pressofusione ferroviaria
Nessun singolo processo di colata è adatto a tutte le applicazioni ferroviarie. La scelta migliore dipende dalla geometria del componente, dalle proprietà meccaniche richieste, dal volume e dal budget. Di seguito sono illustrati i principali processi di pressofusione e i casi in cui la microfusione o la colata in sabbia possono rappresentare una soluzione migliore.
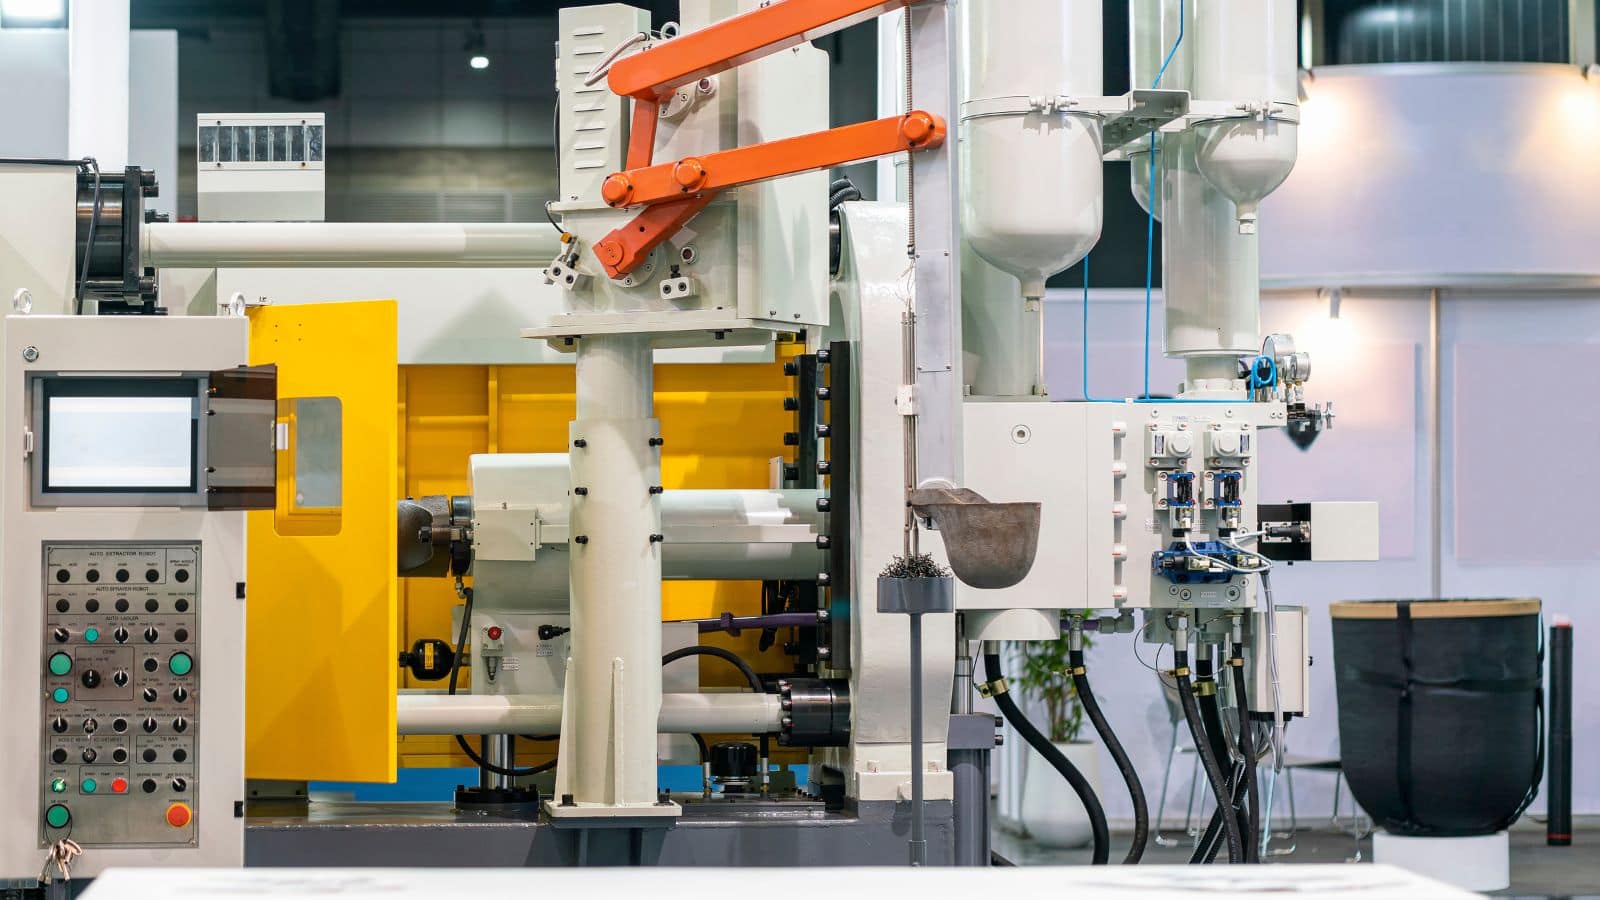
Pressofusione ad alta pressione e produzione in grandi volumi
La pressofusione sotto pressione, chiamata anche pressofusione ad alta pressione (HPDC), spinge il metallo fuso in uno stampo d’acciaio a pressioni generalmente comprese tra 1.500 e 25.000 psi. I tempi ciclo sono brevi, spesso inferiori a un minuto per componenti di dimensioni medio-piccole.
Questo processo di colata dei metalli è indicato quando servono:
- Migliaia o decine di migliaia di componenti identici
- Pareti sottili (fino a 1.5 mm per l’alluminio)
- Tolleranze ristrette con lavorazioni post-colata minime
- Buona finitura superficiale per componenti interni a vista
Tra le applicazioni ferroviarie più comuni figurano basi dei sedili, staffe per braccioli, alloggiamenti per illuminazione e gusci per connettori elettrici. Il limite principale è la porosità: il gas intrappolato può ridurre le proprietà meccaniche, rendendo la HPDC meno adatta ai componenti strutturali critici per la sicurezza se non vengono adottati controlli di processo aggiuntivi.
Pressofusione per gravità per componenti strutturali e volumi medi
La pressofusione per gravità, talvolta chiamata colata in stampo permanente, sfrutta la gravità anziché l’alta pressione per riempire uno stampo metallico riutilizzabile. Il riempimento è più lento, ma i getti tendono ad avere porosità inferiore e proprietà meccaniche migliori rispetto ai componenti HPDC.
Questo processo è adatto a componenti ferroviari di volume medio che richiedono:
- Resistenza e duttilità maggiori
- Complessità geometrica moderata
- Sezioni di parete più spesse rispetto ai valori tipici della HPDC
Staffe, alloggiamenti motore e sottoassiemi strutturali per carrelli sono applicazioni comuni. I costi delle attrezzature sono inferiori rispetto alla pressofusione sotto pressione, rendendo la pressofusione per gravità conveniente anche per volumi di poche centinaia di pezzi.
Pressofusione sotto vuoto per componenti a maggiore integrità
La pressofusione sotto vuoto estrae l’aria dalla cavità dello stampo prima dell’iniezione. Ciò riduce la porosità da gas e produce getti pressofusi con densità e prestazioni meccaniche migliori.
Quando un componente ferroviario deve soddisfare requisiti rigorosi di sicurezza o resistenza a fatica, mantenendo al contempo la produttività della pressofusione, il processo sotto vuoto colma il divario. Le applicazioni tipiche includono staffe strutturali e componenti relativi alle sospensioni, per i quali non sono accettabili cedimenti dovuti alla porosità.
Il compromesso consiste in costi di attrezzatura e di processo superiori rispetto alla HPDC standard. È giustificato quando le condizioni di esercizio del componente lo richiedono.
Quando scegliere la microfusione o la colata in sabbia
Non tutti i componenti ferroviari sono adatti a uno stampo. Ecco un rapido confronto:
| Fattore | Pressofusione | Microfusione | Colata in sabbia |
|---|---|---|---|
| Volume ideale | 1.000+ unità | 10–5.000 unità | 1–500 unità |
| Complessità geometrica | Elevata | Molto elevata | Moderata |
| Finitura superficiale | Da buona a eccellente | Eccellente | Moderata |
| Flessibilità delle leghe | Principalmente Al, Zn, Mg | Ampia (acciaio, acciaio inossidabile, superleghe) | Molto ampia |
| Costo delle attrezzature | Elevato | Moderato | Basso |
Materiali e criteri prestazionali dei sistemi ferroviari
La scelta del materiale determina il limite prestazionale di qualsiasi getto ferroviario. La lega deve soddisfare simultaneamente i carichi meccanici, l’esposizione ambientale e i costi del ciclo di vita.
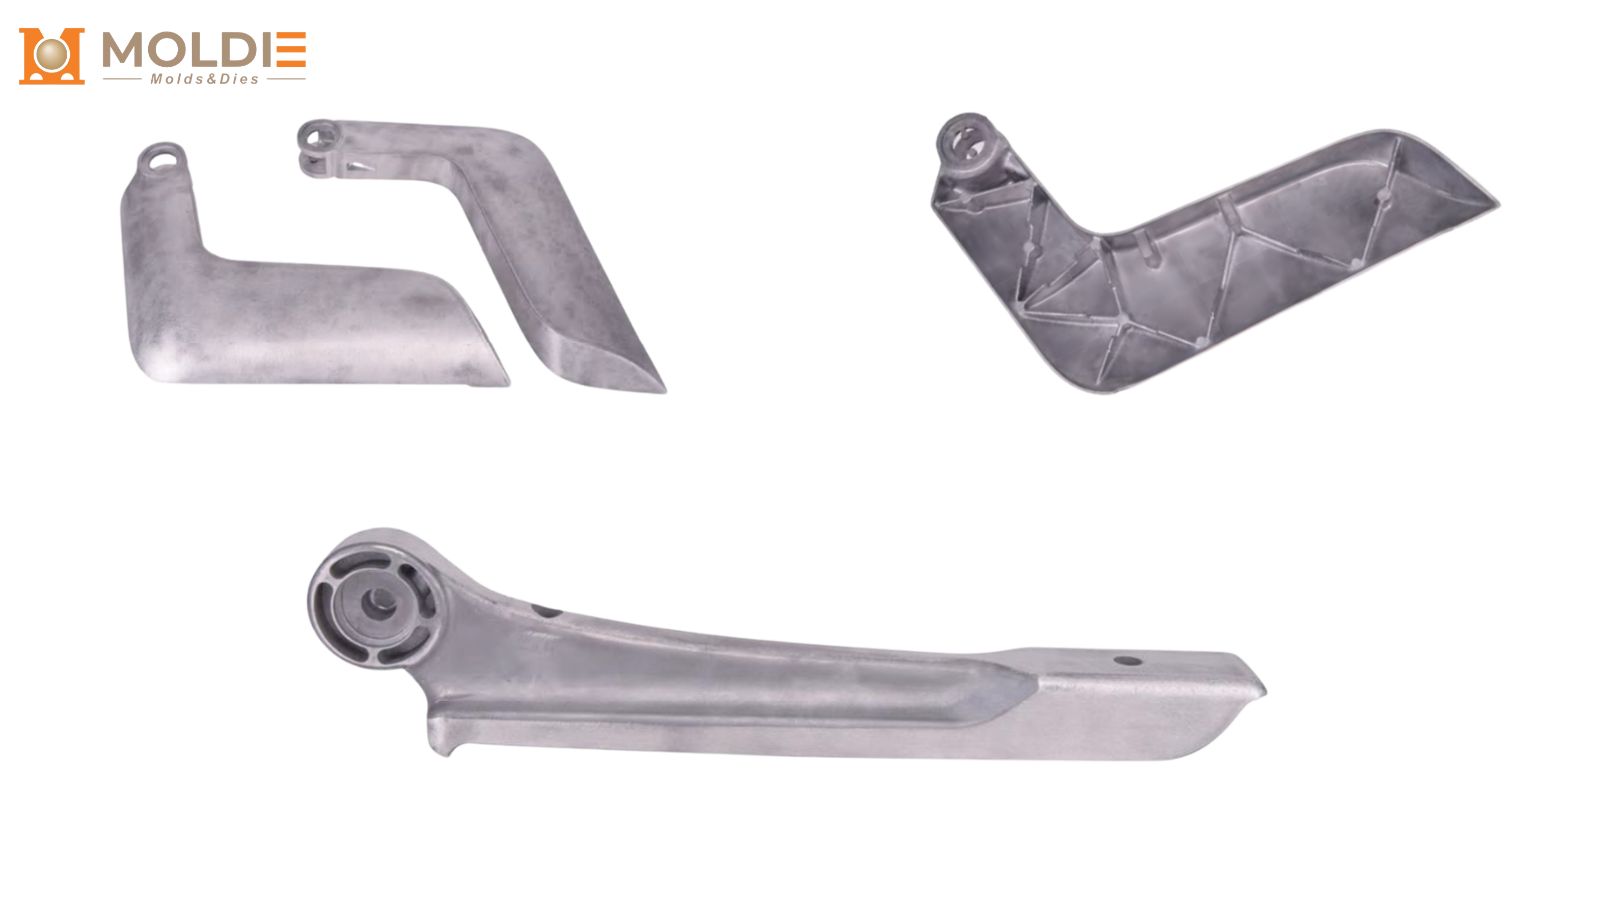
Perché la colata di alluminio è fondamentale nelle applicazioni ferroviarie
Le leghe di alluminio, in particolare A356 e A380, dominano la pressofusione dei componenti ferroviari per diversi motivi:
- Bassa densità (circa un terzo rispetto all’acciaio), per un risparmio di peso significativo
- Buona resistenza alla corrosione senza rivestimenti pesanti nella maggior parte degli ambienti ferroviari
- Conducibilità termica utile per gestire il calore negli involucri elettrici e negli alloggiamenti motore
- Eccellente colabilità per forme complesse a parete sottile
Per i componenti che richiedono una resistenza maggiore, la lega A356-T6 trattata termicamente offre limiti di snervamento superiori a 200 MPa mantenendo una buona duttilità.
Considerazioni su resistenza, corrosione e usura
I componenti ferroviari sono esposti a umidità, spruzzi di sale stradale, vibrazioni e variazioni di temperatura. La strategia relativa ai materiali e ai trattamenti superficiali dovrebbe considerare:
- Resistenza alla corrosione: l’anodizzazione o i rivestimenti di conversione privi di cromo estendono la protezione naturale dell’ossido di alluminio.
- Resistenza all’usura: per componenti soggetti a contatto radente o rotatorio, superfici anodizzate dure o inserti in acciaio all’interno di un getto di alluminio possono contrastare l’abrasione.
- Durata a fatica: i componenti pressofusi sotto vuoto o colati per gravità, con porosità inferiore, offrono prestazioni migliori dei componenti HPDC standard sotto carichi ciclici.
Le leghe di zinco della serie Zamak sono un’altra opzione quando servono durezza e resistenza all’usura maggiori in componenti piccoli come chiusure, leve e alloggiamenti per connettori.
Riciclabilità e valutazione del ciclo di vita
L’alluminio è completamente riciclabile e la produzione di alluminio riciclato richiede circa il 5 percento dell’energia necessaria per produrre metallo primario. Questo dato è significativo per i calcoli di valutazione del ciclo di vita (LCA), sempre più richiesti da enti di trasporto e operatori del trasporto merci.
Un processo di pressofusione che riduce al minimo gli scarti e utilizza materia prima riciclata può abbassare sensibilmente il carbonio incorporato dei componenti ferroviari. Quando valutate i fornitori, chiedete dati sul contenuto riciclato e sulle fonti energetiche. Questi valori confluiscono direttamente nella rendicontazione di sostenibilità dell’intera flotta.
Componenti tipici prodotti per il settore ferroviario
La pressofusione e gli altri processi di colata dei metalli coprono un’ampia gamma di attrezzature ferroviarie. Di seguito sono riportate le categorie di componenti più comuni.
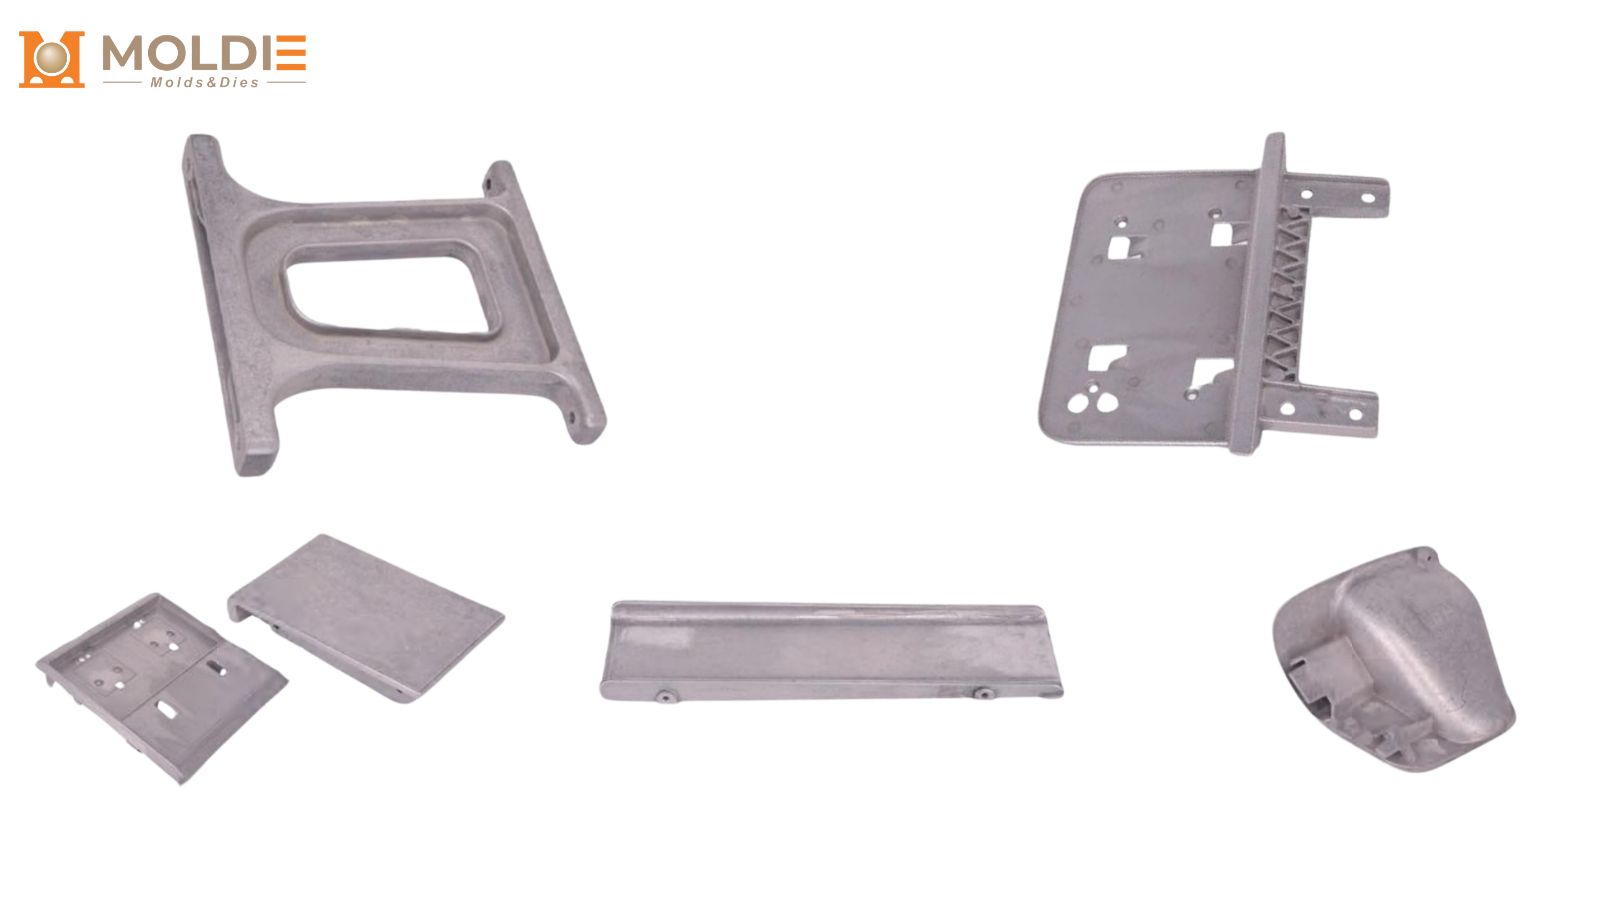
Telai dei carrelli, componenti del sottocassa e alloggiamenti del repulsore
I grandi componenti strutturali, come i telai completi dei carrelli, sono generalmente colati in sabbia in acciaio o ghisa sferoidale a causa delle dimensioni e dei carichi richiesti. I componenti più piccoli dei carrelli, le staffe delle traverse e gli alloggiamenti del repulsore possono essere prodotti mediante pressofusione per gravità o sotto vuoto in alluminio, quando il risparmio di peso lo giustifica.
I componenti principali di questa categoria includono:
- Staffe di montaggio dei longheroni laterali
- Sottoassiemi delle traverse
- Rivestimenti delle sedi del repulsore
- Fermi delle sedi delle molle
Questi componenti ferroviari richiedono particolare attenzione alla durata a fatica e alla stabilità dimensionale durante milioni di cicli di carico.
Basi dei sedili, alloggiamenti e componenti interni
Gli interni dei treni passeggeri utilizzano ampiamente alluminio pressofuso ad alta pressione per:
- Basi dei telai dei sedili e supporti dei braccioli
- Staffe per portabagagli superiori
- Alloggiamenti dei meccanismi delle porte
- Connettori e griglie per condotti HVAC
I volumi produttivi per una singola flotta di carrozze possono raggiungere migliaia di componenti identici, rendendo la HPDC una scelta conveniente. Le finiture superficiali uniformi riducono le lavorazioni secondarie prima della verniciatura o della verniciatura a polvere.
Connettori elettrici e involucri delle apparecchiature
I sistemi elettrici ferroviari richiedono alloggiamenti che proteggano l’elettronica sensibile da vibrazioni, umidità e interferenze elettromagnetiche. Gli involucri pressofusi in alluminio e zinco offrono:
- Spessore uniforme delle pareti per la schermatura EMI
- Bossoli di montaggio integrati e passaggi per i cavi
- Buona dissipazione termica per l’elettronica di potenza
Connettori, scatole di derivazione, alloggiamenti per relè e involucri per amplificatori di segnale sono applicazioni comuni. Le tolleranze ristrette ottenute con la pressofusione assicurano una tenuta affidabile delle guarnizioni senza lavorazioni estese.
Perché collaborare con Moldiecasting per i vostri progetti ferroviari?
- Ampia gamma di processi di colata: Offriamo pressofusione ad alta pressione (HPDC), per gravità e sotto vuoto, per soddisfare i requisiti specifici di volume, resistenza e porosità.
- Materiali leggeri: Competenza nelle leghe di alluminio ad alte prestazioni (A356, A380) e di zinco per ridurre la massa dei veicoli senza comprometterne l’integrità.
- Produzione completa: Dalla progettazione iniziale per la produzione (DFM) e dalle attrezzature personalizzate alla lavorazione CNC di precisione e ai trattamenti superficiali, forniamo componenti pronti per l’assemblaggio con una catena di fornitura globale.
- Garanzia di qualità per il settore ferroviario: Garantiamo la conformità ai rigorosi standard ferroviari con controlli interni a raggi X e tomografia computerizzata (CT), prove a ultrasuoni e controlli dimensionali CMM.
Pronti a ottimizzare i vostri componenti ferroviari? Contattate il team di ingegneria di Moldiecasting oggi stesso per discutere il vostro progetto, ricevere un riscontro DFM o richiedere un preventivo personalizzato.







