
La pressofusione semisolida combina i principi della pressofusione e della forgiatura per dare forma con precisione a metallo in parte liquido e in parte solido. È una soluzione adatta alle applicazioni in cui contano resistenza, precisione e superfici pulite.
In questo articolo spieghiamo i concetti tecnici e il funzionamento del metallo semisolido, illustrando i diversi processi di pressofusione e i vantaggi concreti della colata semisolida.
Nozioni di base sulla pressofusione semisolida: che cos’è?
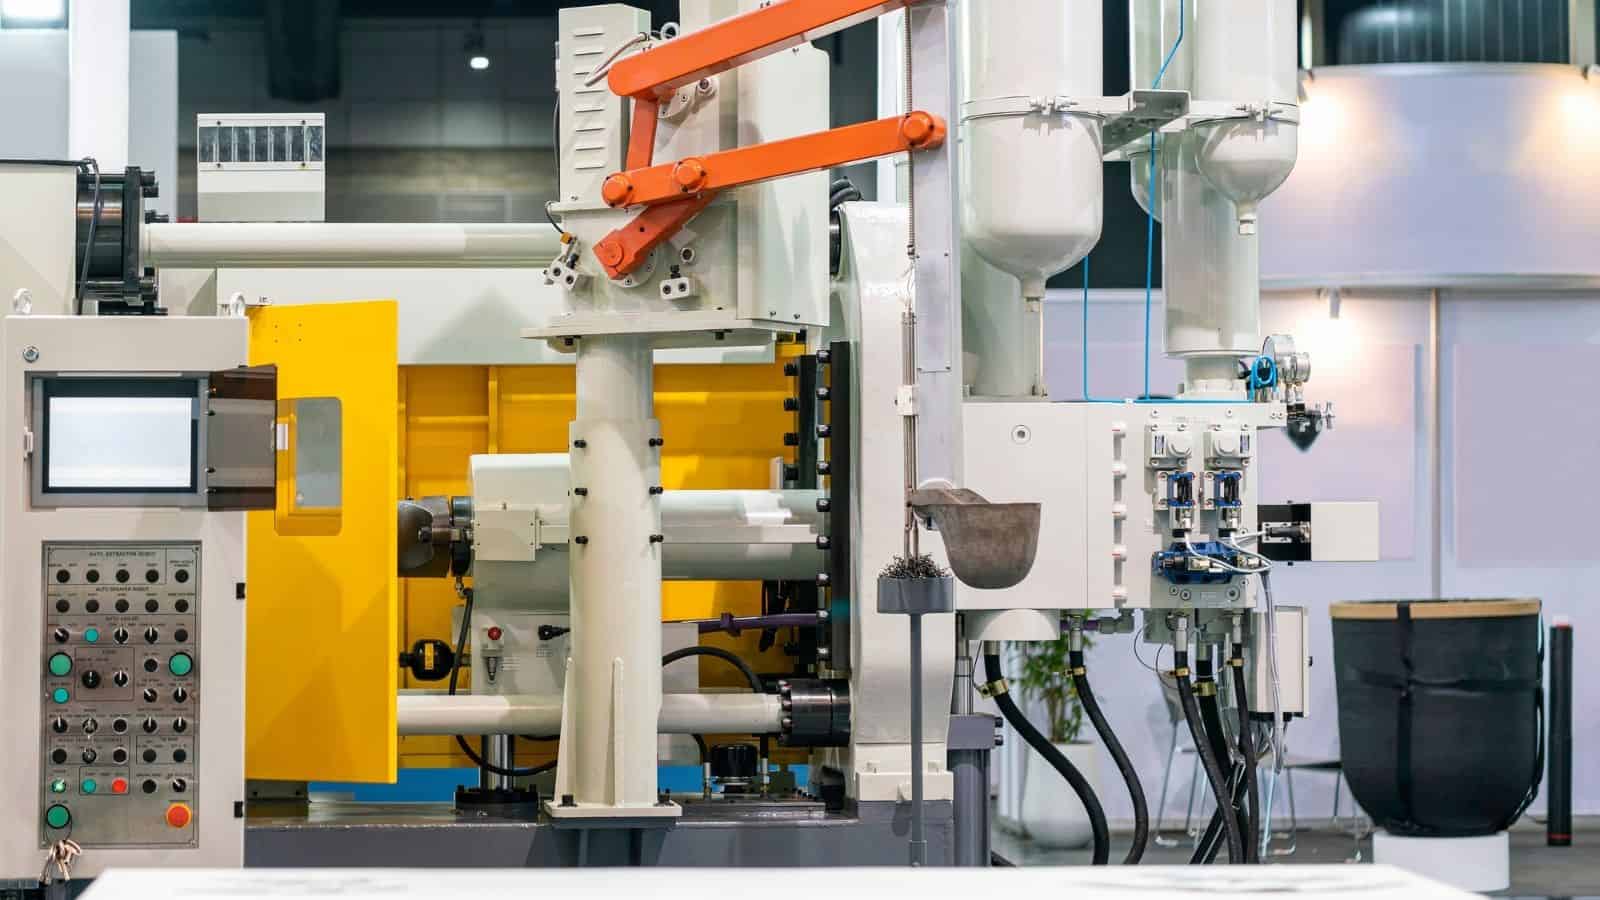
La pressofusione semisolida (SSM) forma componenti metallici partendo da uno stato semisolido, non da una massa completamente liquida. Il metallo entra nello stampo sotto forma di una densa sospensione semisolida di particelle solide sospese nel metallo liquido.
Durante il processo, il sistema di controllo avanzato mantiene il metallo tra le temperature di solidus e liquidus, spesso con una frazione solida compresa tra 30% e 65%.
Comprendere lo stato di “sospensione”
La chiave del processo è la sospensione semisolidariscaldata. Contiene grani solidi arrotondati circondati da metallo liquido, anziché dendriti (strutture cristalline ramificate, simili ad alberi, che si formano quando il metallo fuso solidifica).
La sospensione presenta tissotropia: sotto sforzo, un materiale liquido o semisolido diventa meno viscoso e scorre facilmente; una volta rimosso lo sforzo, si addensa fino a formare una struttura simile a un gel che mantiene la forma.
Queste due proprietà corrispondono ai rispettivi parametri di controllo della qualità della sospensione:
- Controllo della temperatura per regolare con precisione la frazione solida della sospensione (la proporzione di metallo solido all’interno di una miscela liquido-solido)
- Velocità di taglio per controllare la tissotropia, modellare i grani e regolare la viscosità
Metalli e leghe utilizzati nella pressofusione semisolida
I produttori utilizzano la pressofusione semisolida principalmente con leghe non ferrose. Alluminio, magnesio e alcune leghe di rame sono particolarmente adatti grazie ai loro intervalli di fusione e al comportamento di flusso.
I materiali più comuni includono:
| Materiale | Vantaggi principali |
|---|---|
| Leghe di alluminio | Buona resistenza, trattabili termicamente, ampiamente disponibili |
| Leghe di magnesio | Peso ridotto, flusso eccellente, cicli rapidi |
| Leghe di rame | Elevata resistenza, impiego limitato dall’intervallo di temperatura |
Queste leghe si comportano bene in presenza contemporanea di fase solida e liquida. Formano sospensioni stabili e mantengono un comportamento prevedibile durante l’iniezione. Le leghe con punti di fusione elevati sono utilizzate meno spesso per i limiti di attrezzature e temperatura.
Diversi processi di formatura del metallo semisolido
Ogni processo di pressofusione semisolida gestisce in modo diverso la generazione, il riscaldamento e l’iniezione della sospensione per bilanciare resistenza, precisione e costi.
Metodo della tixocolata
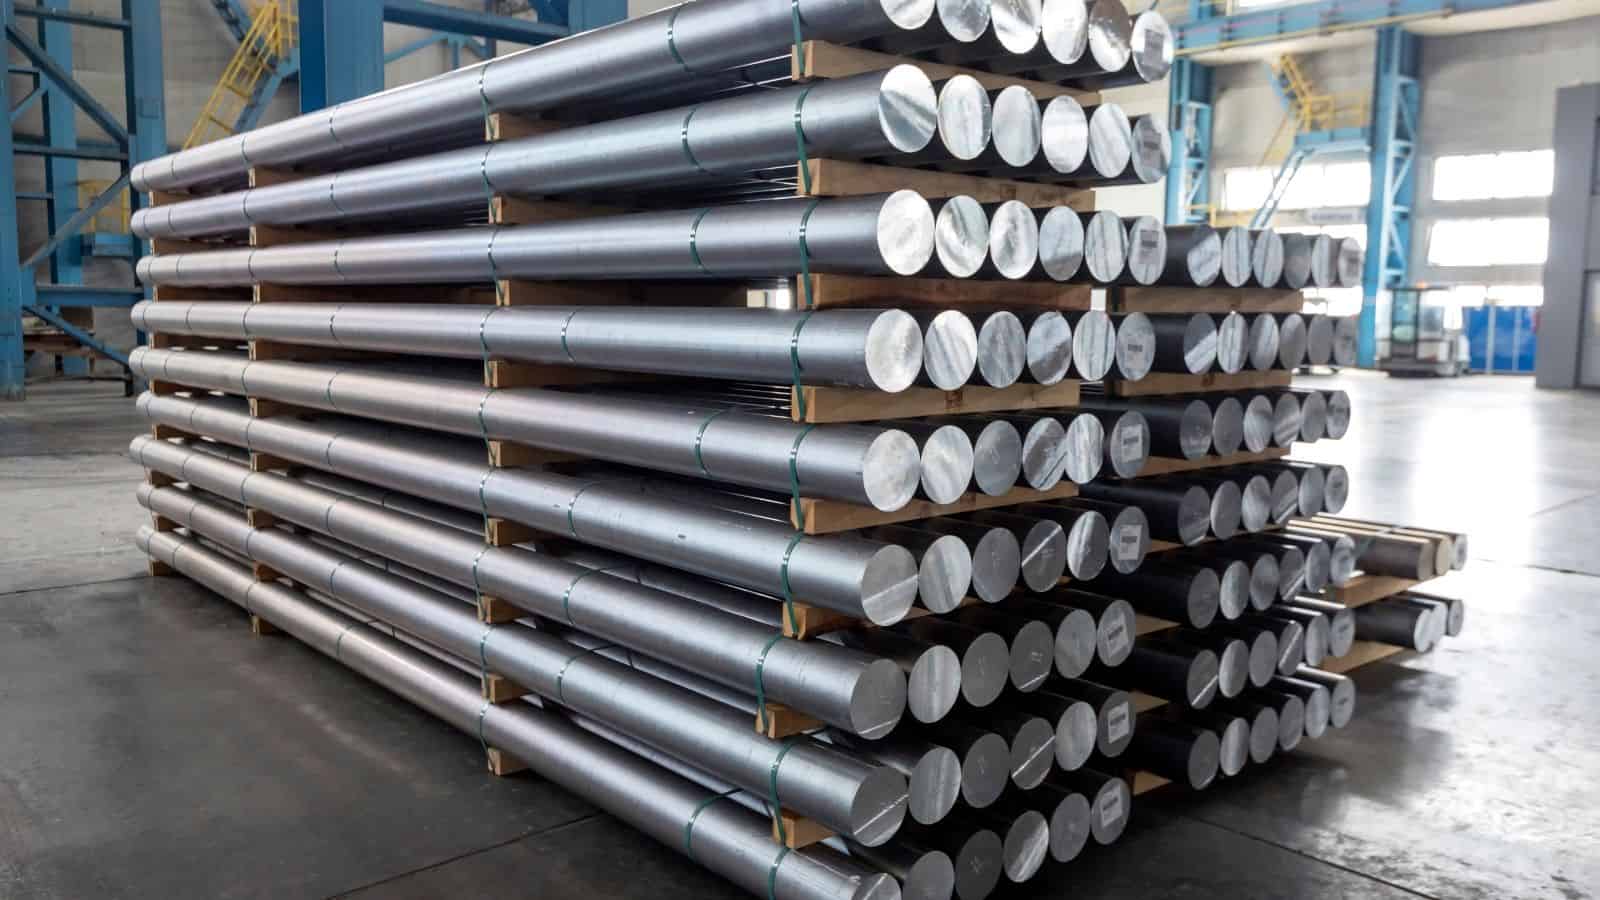
La tixocolata si basa su una billetta precolata (una barra metallica solida sottoposta a un trattamento speciale) con una struttura fine e non dendritica. La billetta viene riscaldata tramite riscaldamento a induzione (che utilizza un campo elettromagnetico per riscaldare in modo pulito ed efficiente materiali conduttivi) fino a raggiungere uno stato semisolido.
Il processo di tixocolata inietta quindi la sospensione ad alta pressione in una matrice chiusa. La temperatura più bassa riduce l’assorbimento di gas e il ritiro; i pezzi finiti presentano tolleranze ristrette e superfici lisce.
Il metodo consente un controllo accurato, ma aumenta i costi a causa della preparazione e della movimentazione delle billette.
Caratteristiche principali
- Qualità controllata della billetta
- Intervallo di temperatura preciso
- Elevata ripetibilità per pezzi complessi
Metodo della reocolata
La reocolata forma la sospensione direttamente dal metallo fuso anziché partire da una barra. Il processo raffredda il metallo liquido mediante agitazione meccanica o altri metodi di miscelazione. In questo modo i grani in fase di solidificazione si frammentano in particelle arrotondate.
La sospensione viene poi alimentata nella cavità della matrice, spesso utilizzando attrezzature standard per pressofusione ad alta pressione . Si elimina così la necessità di billette precolate e si riducono le fasi di lavorazione.
La reocolata è adatta a produzioni ad alto volume. Offre flessibilità nella scelta delle leghe e riduce i costi dei materiali.
Vantaggi comuni
- Generazione diretta della sospensione
- Costo inferiore delle materie prime
- Adatta alla produzione su larga scala
Tixomolding per leghe di magnesio
Il tixomolding adatta la lavorazione semisolida a materiali quali le leghe di magnesio. Alimenta trucioli solidi di magnesio in un cilindro riscaldato in atmosfera protettiva.
Come negli altri processi, i trucioli fondono formando una sospensione, poi iniettata da una vite in uno stampo chiuso, in modo simile allo stampaggio delle materie plastiche. Il processo opera a temperature inferiori rispetto alla pressofusione convenzionale, migliorando sicurezza e controllo.
I produttori scelgono il tixomolding per pezzi leggeri e a parete sottile, che richiedono elevato controllo dimensionale e superfici pulite. È ampiamente utilizzato per alloggiamenti elettronici e automobilistici.
Caratteristiche tipiche
- Materia prima sotto forma di trucioli
- Processo chiuso e pulito
- Particolarmente adatto alle leghe di magnesio
Metodi emergenti: SIMA e altri
SIMA è l’acronimo di “Strain-Induced Melt Activation” (attivazione della fusione indotta dalla deformazione). In una prima fase, la lega viene deformata mediante laminazione o forgiatura. Un riscaldamento controllato crea poi una struttura semisolida fine durante la fusione parziale.
Questo approccio è adatto a pezzi piccoli o complessi che richiedono grani uniformi. SIMA viene spesso abbinato alla tixocolata o ad altri processi di formatura semisolida.
Altri metodi emergenti puntano a migliorare il controllo della sospensione e ridurre i tempi di ciclo. Mirano ad ampliare la formatura semisolida a nuove leghe e dimensioni dei pezzi mantenendo stabili i costi.
Vantaggi principali della pressofusione semisolida
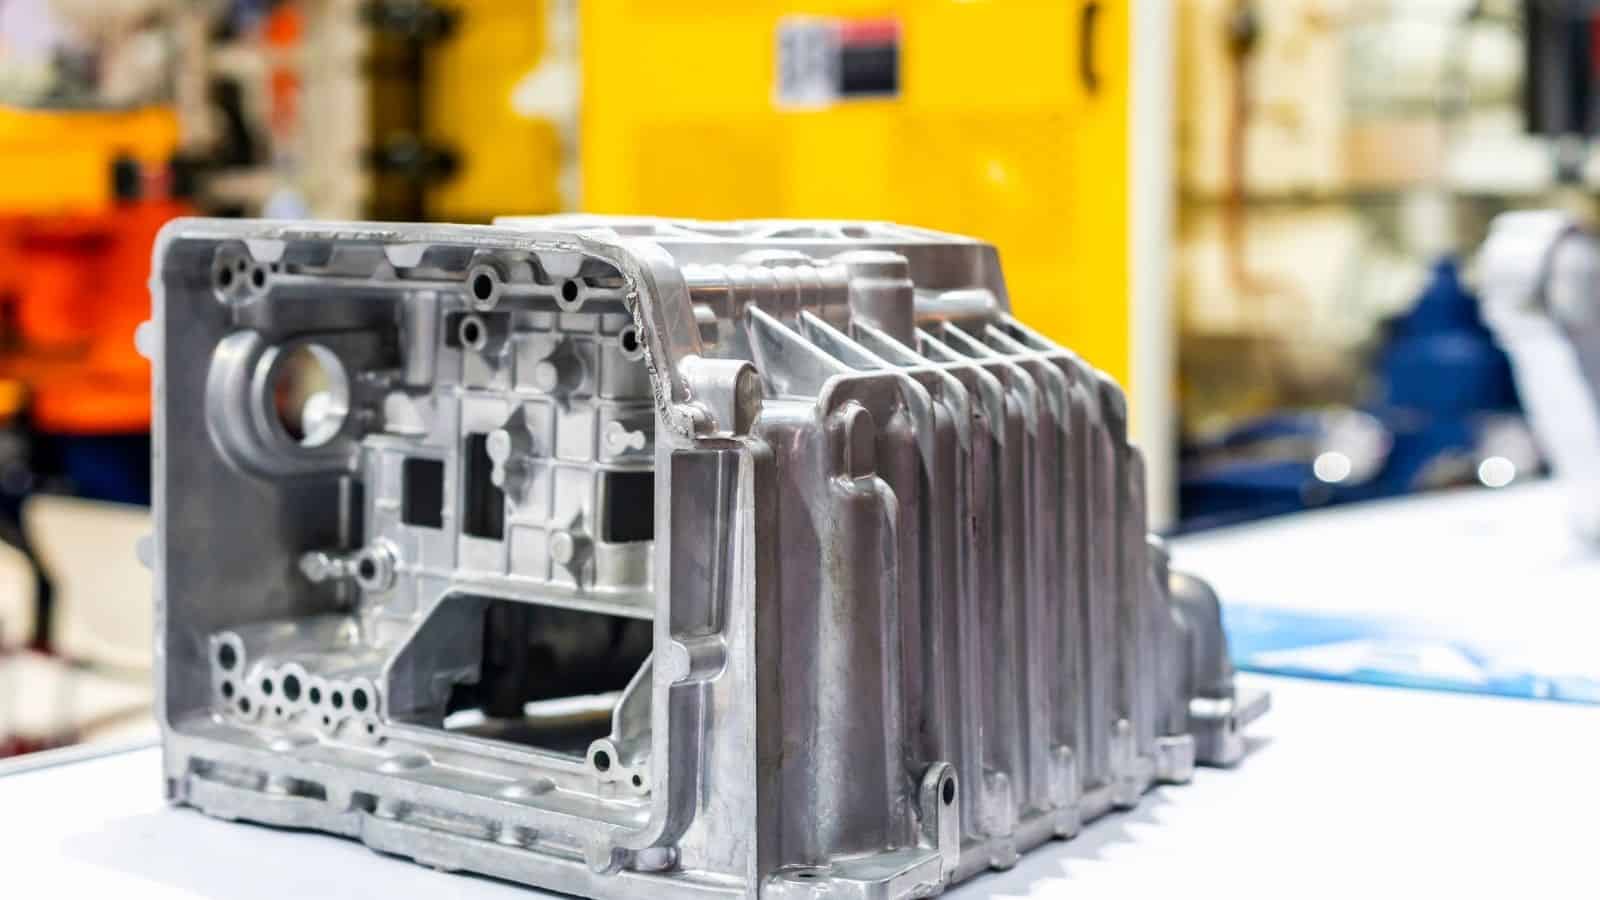
Prestazioni meccaniche migliorate
La pressofusione semisolida migliora le proprietà meccaniche riducendo porosità e ritiro. Il processo limita gas intrappolati e vuoti, consentendo ai pezzi di raggiungere spesso una densità superiore rispetto ai tradizionali getti pressofusi.
Durante la solidificazione si forma inoltre una microstruttura fine e uniforme , che garantisce maggiore resistenza e prestazioni più stabili sotto carico. Di conseguenza, molti pezzi in alluminio e magnesio presentano una migliore resistenza a fatica.
Il processo favorisce anche una duttilità superiore. I pezzi possono essere sottoposti a trattamento termico e saldatura con minore rischio di cricche. È importante per i componenti strutturali soggetti a sollecitazioni o urti ripetuti.
Elevata precisione dimensionale e finitura superficiale
La pressofusione semisolida offre un controllo preciso di forma e dimensioni. Il flusso denso del metallo riempie lo stampo in modo uniforme e senza turbolenze, consentendo tolleranze ristrette su tutto il pezzo.
Il processo produce una finitura superficialepulita e uniforme. Molti pezzi escono dallo stampo con superfici lisce che richiedono poca o nessuna lucidatura, rivestimento o lavorazione estetica.
Anche la stabilità dimensionale è costante da un pezzo all’altro. I produttori si affidano a questa ripetibilità per gli assiemi che richiedono un allineamento preciso. Una variabilità inferiore riduce inoltre tempi di ispezione e scarti.
Geometrie complesse e tolleranze ristrette
La sospensione semisolida scorre in modo controllato, permettendo di realizzare geometrie complesse. Pareti sottili, nervature e canali interni si formano con meno difetti rispetto alla colata di metallo liquido. Si ampliano così le possibilità progettuali senza aumentare i rischi.
I pezzi possono spesso essere realizzati come componenti quasi a forma finita (un getto molto vicino alle dimensioni finali): si riducono così le operazioni di taglio e sagomatura e la necessità di ricorrere alle tolleranze ristrette, mantenendo la forma durante il raffreddamento anche nei passaggi da sezioni spesse a sottili. Questa stabilità è utile quando i componenti devono accoppiarsi con guarnizioni, cuscinetti o parti elettroniche.
Riduzione dei costi di produzione e dei consumi energetici
La pressofusione semisolida opera a temperature inferiori rispetto ai processi tradizionali con metallo completamente fuso. Questo riduce il consumo energetico per ciclo e le sollecitazioni termiche sulle attrezzature. Una maggiore durata dello stampo aiuta a contenere i costi di produzione nel tempo.
La riduzione di porosità e ritiro comporta meno pezzi scartati. Spesso diminuisce il tasso di scarto, migliorando l’efficienza produttiva e accorciando i tempi di consegna. Una resa maggiore consente inoltre di ottenere più pezzi finiti dalla stessa quantità di metallo. I risparmi diventano significativi nelle grandi serie di produzione.
Applicazioni della pressofusione semisolida
Componenti automobilistici e per i trasporti
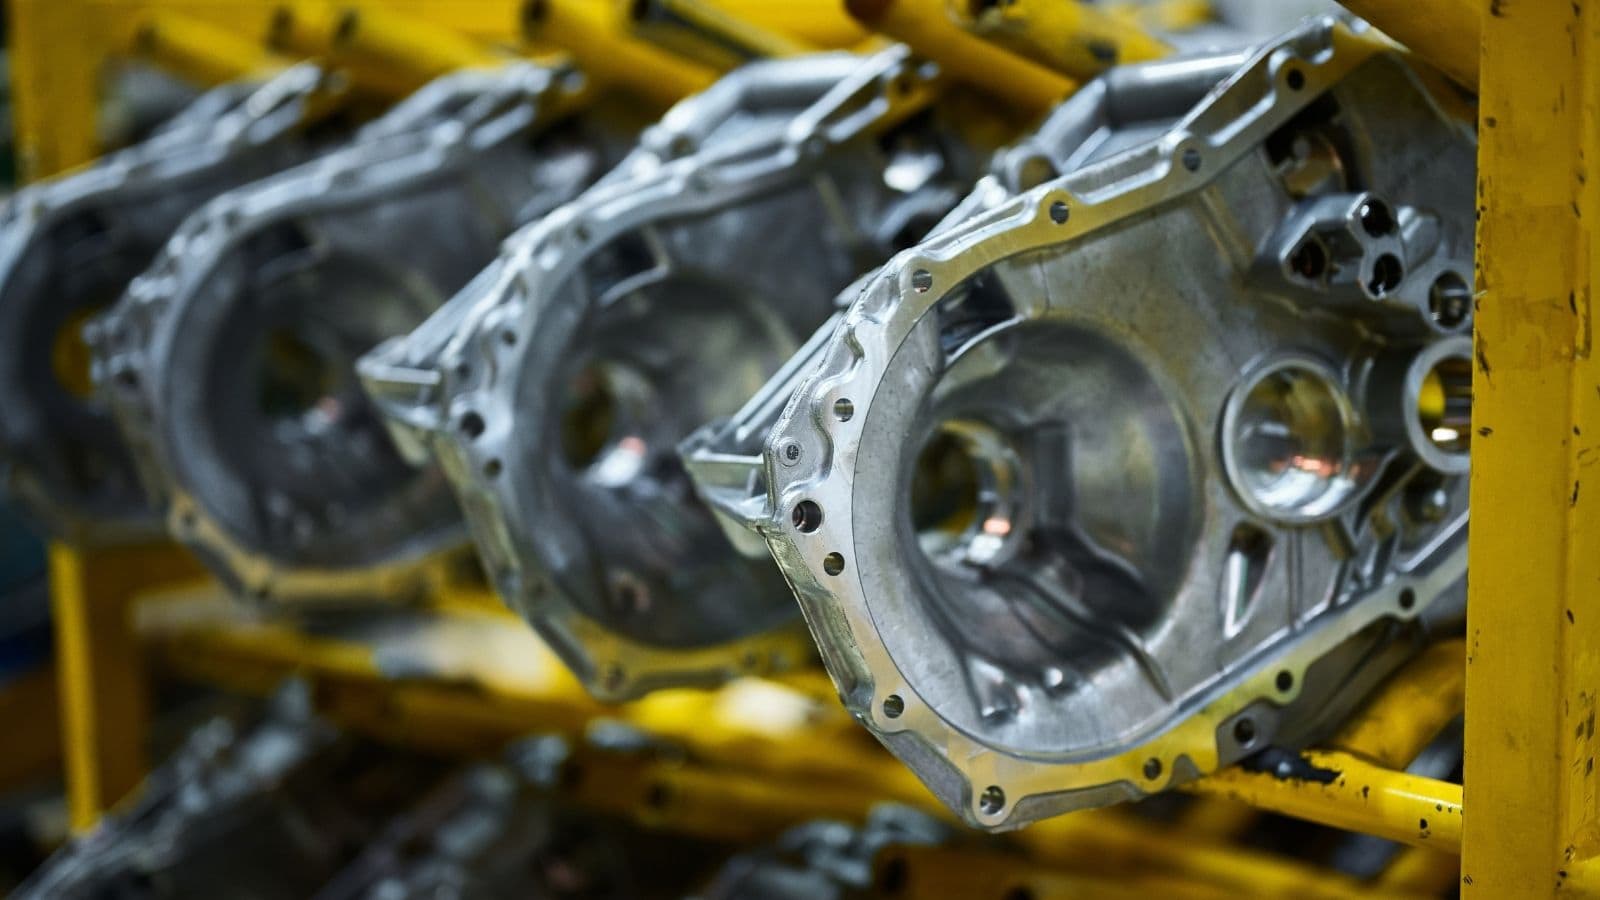
Le case automobilistiche utilizzano la pressofusione semisolida per realizzare componenti automobilistici soggetti a carichi elevati e sollecitazioni costanti. Tra i pezzi più comuni vi sono fuselli dello sterzo, supporti motore, bracci delle sospensioni e staffe strutturali.
Alcuni produttori applicano il processo anche a blocchi motore e scatole del cambio. La temperatura di colata più bassa riduce ritiro e deformazione. Questo controllo aiuta a rispettare limiti dimensionali rigorosi e riduce i tempi di lavorazione.
Anche i veicoli elettrici utilizzano il processo: consente di realizzare componenti leggeri in alluminio e magnesio che aumentano l’autonomia senza compromettere la resistenza.
Applicazioni aerospaziali e della difesa
I programmi aerospaziali utilizzano la pressofusione semisolida per componenti che devono rispettare rigorosi limiti di sicurezza e peso. Tra i pezzi tipici vi sono alloggiamenti, staffe e componenti del carrello di atterraggio in leghe di alluminio o magnesio.
I fornitori della difesa ricorrono al processo per pezzi che richiedono qualità ripetibile su larga scala. Consente una produzione uniforme nel rispetto degli standard dei materiali.
Elettronica di consumo e alloggiamenti 5G
I produttori di elettronica utilizzano la pressofusione semisolida per produrre telai sottili e rigidi con superfici pulite. Tra gli esempi vi sono telai per computer, alloggiamenti per tablet e alloggiamenti per antenne 5G. Questi componenti richiedono tolleranze ristrette per proteggere i dispositivi elettronici sensibili.
Il processo consente caratteristiche interne complesse, come nervature e percorsi di dissipazione del calore. Questa libertà progettuale favorisce il controllo termico e la rigidità strutturale nei dispositivi compatti.
La bassa porosità migliora anche la schermatura. È importante nei sistemi 5G, nei quali la stabilità del segnale dipende dalla precisione della geometria metallica.
Applicazioni industriali ed emergenti
I produttori di attrezzature industriali applicano la pressofusione semisolida a pompe, utensili elettrici e componenti robotici. Questi componenti richiedono spesso resistenza, resistenza all’usura e dimensioni ripetibili nelle grandi serie.
Il processo è compatibile anche con leghe a base di rame per componenti termici ed elettrici. Viene impiegato per dissipatori di calore, alloggiamenti per motori e connettori nei quali un flusso metallico compatto migliora le prestazioni.
Continuano a emergere nuovi impieghi nei sistemi energetici, di automazione e mobilità. Con l’ampliarsi delle opzioni di attrezzaggio e di leghe, un numero crescente di settori adotta il processo per produrre componenti metallici di qualità elevata e ad alto volume.
Conclusione
La pressofusione semisolida fa da ponte tra la colata di metallo liquido e la forgiatura allo stato solido, offrendo resistenza, precisione ed efficienza. Metodi come tixocolata e reocolata consentono di adattare la produzione. Grazie alla riduzione della porosità e dei consumi energetici, è ideale per pezzi metallici leggeri e precisi e trova sempre più impiego nei settori più esigenti.
Domande frequenti (FAQ)
La pressofusione semisolida costa più della pressofusione tradizionale?
L’allestimento iniziale e le attrezzature possono costare di più, ma nella produzione ad alto volume la colata semisolida spesso riduce il costo totale per pezzo. I risparmi derivano da consumi energetici inferiori (temperature più basse), meno spreco di materiale (forme quasi finite), un tasso di scarto inferiore e meno lavorazioni secondarie. Per pezzi complessi e ad alte prestazioni, la resa e la qualità superiori giustificano spesso l’investimento.
Come si confronta la resistenza meccanica con quella dei pezzi pressofusi standard?
I pezzi SSM sono notevolmente più resistenti e affidabili. La porosità ridotta e la microstruttura fine e uniforme aumentano la resistenza a trazione, la resistenza a fatica e la duttilità. Ciò consente di utilizzarli in applicazioni strutturali nelle quali i getti pressofusi tradizionali potrebbero cedere.
La pressofusione semisolida può sostituire la forgiatura?
Pur non sostituendo completamente la forgiatura, la SSM può produrre pezzi con proprietà meccaniche (densità e resistenza) prossime o equivalenti a quelle dei forgiati, soprattutto per forme complesse, difficili o costose da forgiare. È spesso considerata un processo complementare o competitivo rispetto alla forgiatura, in particolare quando sono richieste direttamente dallo stampo una finitura superficiale eccellente e tolleranze ristrette.
Quali sono i principali limiti della pressofusione semisolida?
I limiti principali riguardano la gamma di materiali e la complessità iniziale. Il processo è più efficace con alcune leghe specifiche di alluminio, magnesio e rame. Le leghe con punto di fusione elevato, come l’acciaio, non sono adatte. Servono inoltre un controllo preciso di temperatura e sospensione, attrezzature specializzate e competenze specifiche: requisiti che possono costituire un ostacolo per piccole aziende, prototipi o produzioni a basso volume.







