
Halbfest Druckguss kombiniert Ideen aus Druckguss und Schmieden, um halbflüssiges, halbfestes Metall mit präziser Kontrolle zu formen. Dieser Ansatz eignet sich gut, wo Stärke, Genauigkeit und saubere Oberflächen wichtig sind.
In diesem Artikel werden wir den technischen Jargon und die Konzepte aufschlüsseln, um Ihnen zu helfen, besser zu verstehen, wie Halbfestmetall funktioniert, was die verschiedenen Druckgussverfahrene sind und wo das Halbfestgießen klare Vorteile bietet.
Semi-Solid-Druckguss Grundlagen: Was ist es genau?
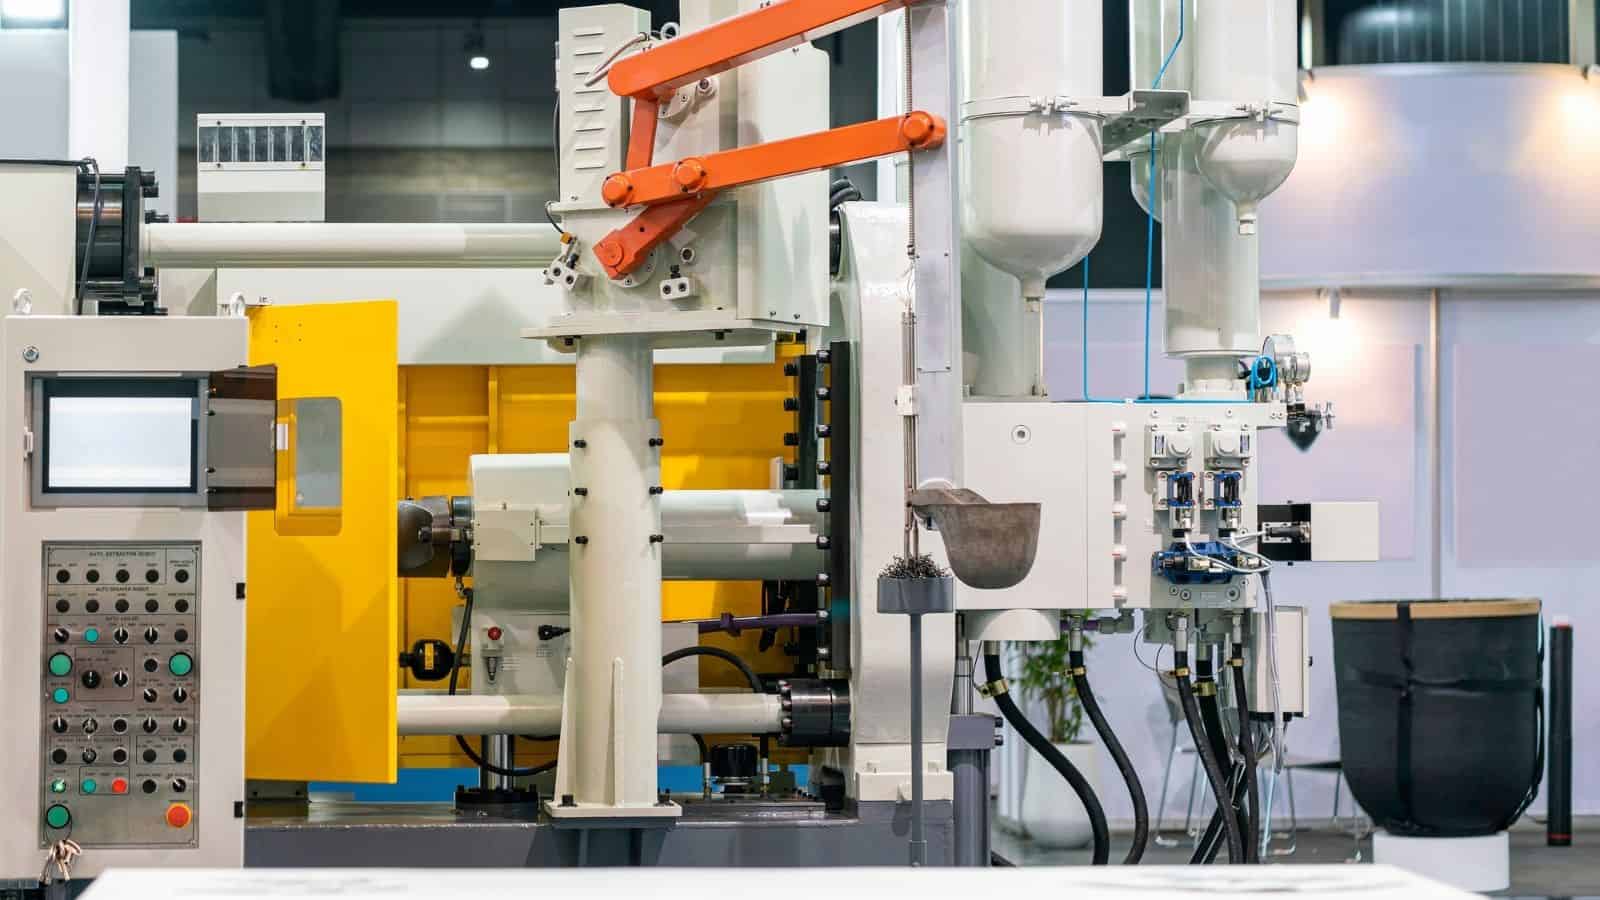
Halbfeste Druckguss (SSM) bildet Metallteile aus einem halbfesten Zustand, nicht aus einer vollständig flüssigen Schmelze. Das Metall tritt als dickflüssige Schlamm bestehend aus festen Partikeln, die in flüssigem Metall suspendiert sind.
Während dieses Prozesses stellt das fortschrittliche Steuerungssystem sicher, dass das Metall zwischen seinen Solidus- und Liquidustemperaturen bleibt, oft mit einem Feststoffanteil von etwa 30 % bis 65 %..
Das Verstehen des „Schlammzustands“
Der Schlüssel zu diesem Prozess ist das Erwärmen halbfeste Aufschlämmung. Es enthält abgerundete feste Körner, die von flüssigem Metall umgeben sind, anstatt scharfer Dendriten (baumartige, verzweigte Kristallstrukturen, die sich bilden, wenn geschmolzenes Metall erstarrt).
Der Schlamm zeigt Thixotropie, was eine Eigenschaft ist, bei der ein flüssiges oder halbfestes Material unter Belastung weniger viskos (dünner) wird und leicht fließt, und zu einer gelartigen Struktur eindickt, die die Form hält, sobald die Belastung entfernt wird.
Diese beiden Eigenschaften entsprechen ihren jeweiligen Parametern zur Kontrolle der Schlammqualität:
- Temperaturregelung für präzise Schlammfeststoffanteil (der Anteil an festem Metall in einer Flüssig-Feststoff-Mischung)
- Scherrate zur Steuerung der Thixotropie, die die Körner formt und die Viskosität kontrolliert
Metalle & Legierungen, die in Halbfest Druckguss verwendet werden
Hersteller verwenden Semi-Solid-Druckguss hauptsächlich mit NE-MetalllegierungenAluminium, Magnesium und bestimmte Kupferlegierungen eignen sich am besten aufgrund ihrer Schmelzbereiche und Fließeigenschaften..
Übliche Materialauswahl umfasst:
| Material | Hauptvorteile |
|---|---|
| Aluminiumlegierungen | Gute Festigkeit, wärmebehandelbar, weit verbreitet |
| Magnesiumlegierungen | Geringes Gewicht, hervorragender Durchfluss, schnelle Zykluszeiten |
| Kupferlegierungen | Hohe Festigkeit, eingeschränkte Verwendung aufgrund des Temperaturbereichs |
Diese Legierungen reagieren gut auf Fest-Flüssig-Koexistenz. Sie bilden stabile Suspensionen und behalten während der Injektion ein vorhersehbares Verhalten bei. Hochschmelzende Legierungen werden aufgrund von Werkzeug- und Temperaturbeschränkungen nur eingeschränkt verwendet..
Verschiedene Halbfestmetall-Gießverfahren
Jeder Semi-Solid-Druckguss-Fertigungsprozess steuert die Schlammerzeugung, das Erhitzen und die Einspritzung auf unterschiedliche Weise, um Stärke, Genauigkeit und Kosten auszubalancieren..
Thixocasting-Methode
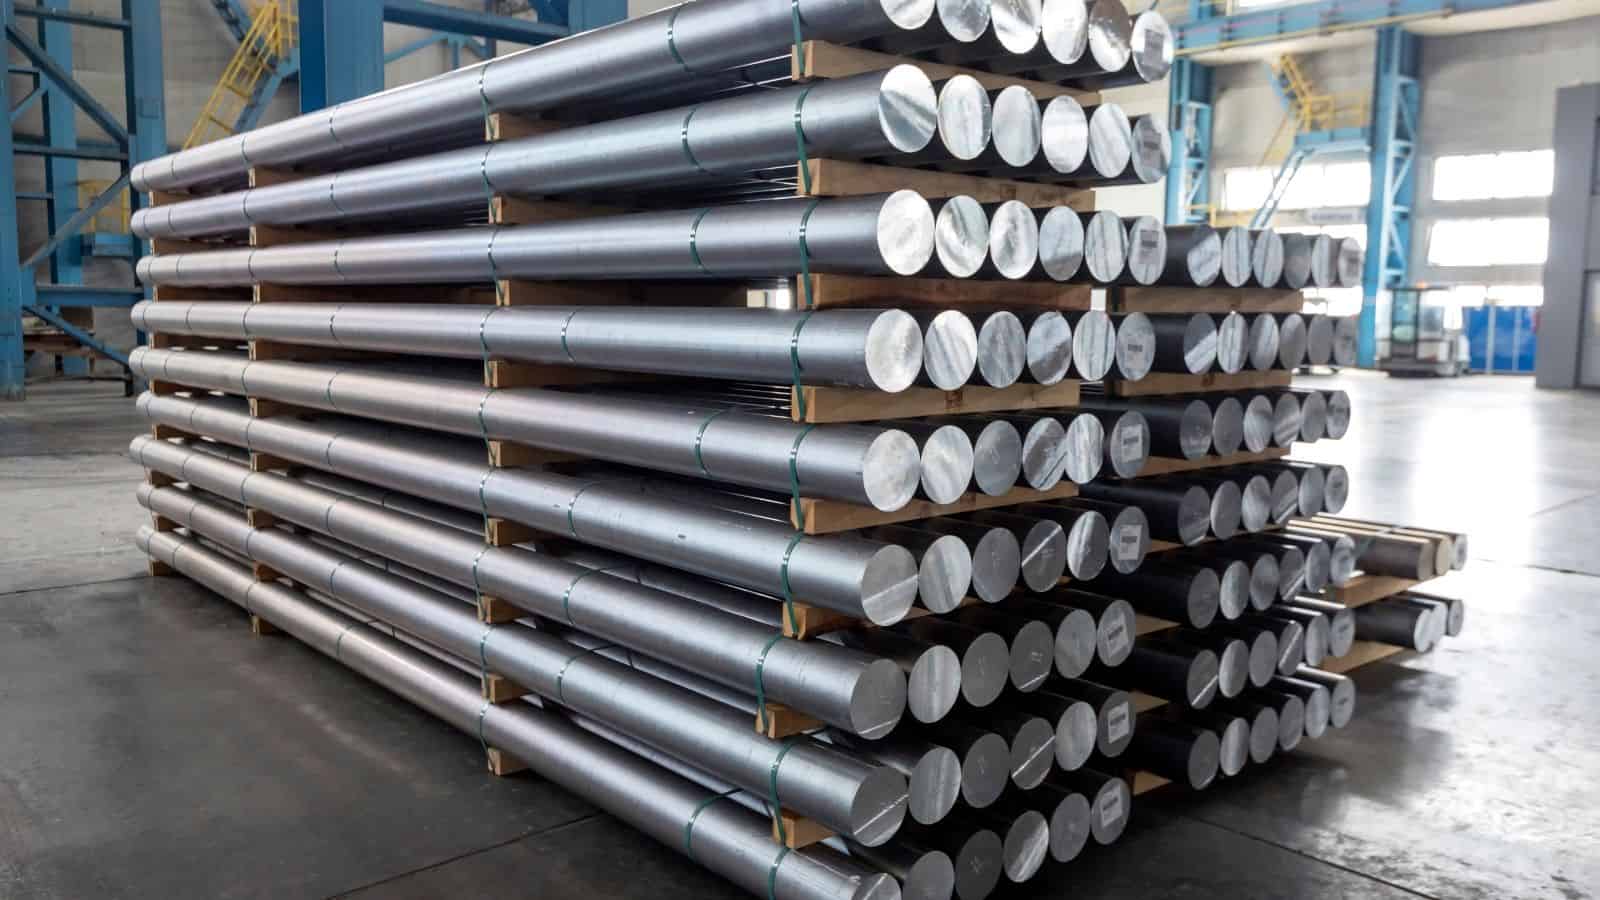
Thixogießen verändert sich auf ein Vorgeschlagener Bramm (eine speziell behandelter Metallstab) mit einer feinen, nicht-dendritischen Struktur. Der Halbzeug wird durchgehend erhitzt Induktionsheizung (Verwendung eines elektromagnetischen Feldes zur sauberen und effizienten Erwärmung leitfähiger Materialien) bis es einen halbfesten Zustand erreicht.
Dann injiziert der Thixogussprozess diese Schlickermasse unter hohem Druck in eine geschlossene Form. Die niedrigere Temperatur reduziert Gasaufnahme und Schrumpfung, und die fertigen Teile weisen enge Toleranzen und glatte Oberflächen auf..
Die Methode bietet eine starke Kontrolle, fügt aber Kosten durch die Vorbereitung und Handhabung des Rohstücks hinzu.
Hauptmerkmale
- Gesteuerte Barrenqualität
- Präzises Temperaturfenster
- Hohe Wiederholgenauigkeit für komplexe Teile
Rheogießverfahren
Beim Rheogießen bildet sich der Brei direkt aus geschmolzenem Metall anstatt einer Stange. Der Prozess kühlt die Schmelze ab, während mechanisches Rühren oder andere Mischmethoden eingesetzt werden. Diese Aktion zerkleinert erstarrende Körner zu runden Partikeln.
Der Prozess speist die Suspension auch in die Kavität einer Matrize, oft mit Standard hoch-Druckguss Ausrüstung. Sie beseitigt die Notwendigkeit für vorgefertigte Brammen und reduziert Materialschritte..
Rheocasting eignet sich gut für Teile mit hohem Volumen. Es bietet Flexibilität bei der Legierungswahl und geringere Materialkosten..
Häufige Vorteile
- Direkte Schlammerzeugung
- Niedrigere Rohstoffkosten
- Gut geeignet für die Großserienproduktion
Thixomolding für Magnesiumlegierungen
Thixomolding passt die Halbfeststoffverarbeitung für Materialien einschließlich Magnesiumlegierungen an. Es führt feste Magnesiumspäne unter Schutzgas in einen beheizten Zylinder ein..
Wie bei den anderen schmelzen die Chips zu einer Suspension, die dann von einer Schraube in eine geschlossene Form gespritzt wird, ähnlich wie beim Kunststoffformen. Der Prozess läuft bei niedrigeren Temperaturen als bei herkömmlichem Druckguss, was die Sicherheit und Kontrolle verbessert..
Hersteller wählen Thixomolding für dünnwandige und leichte Bauteile, die eine starke Maßhaltigkeit und saubere Oberflächen unterstützen. Das Verfahren wird häufig in der Elektronik und bei Automobilgehäusen eingesetzt..
Typische Merkmale
- Chips-basierter Rohstoff
- Geschlossene, saubere Operation
- Am besten geeignet für Magnesiumlegierungen
Neue Methoden: SIMA & mehr
SIMA steht für „Strain-Induced Melt Activation“ (deutsch: spannungsinduziertes Schmelzaktivieren). Zuerst wird die Legierung durch Walzen oder Schmieden verformt. Eine kontrollierte Erwärmung erzeugt dann eine feine halbflüssige Struktur während des teilweisen Schmelzens..
Dieser Ansatz unterstützt kleine oder komplexe Teile, die gleichmäßige Körnungen benötigen. SIMA wird oft mit Thixocasting oder anderen halbflüssigen Formschritten kombiniert..
Andere aufkommende Methoden konzentrieren sich auf eine bessere Schlickerkontrolle und schnellere Zykluszeiten. Sie zielen darauf ab, das Halbflüssigformen auf neue Legierungen und Bauteilgrößen auszuweiten und gleichzeitig die Kosten stabil zu halten..
Hauptvorteile von Semi Solid Druckguss
Verbesserte mechanische Leistung
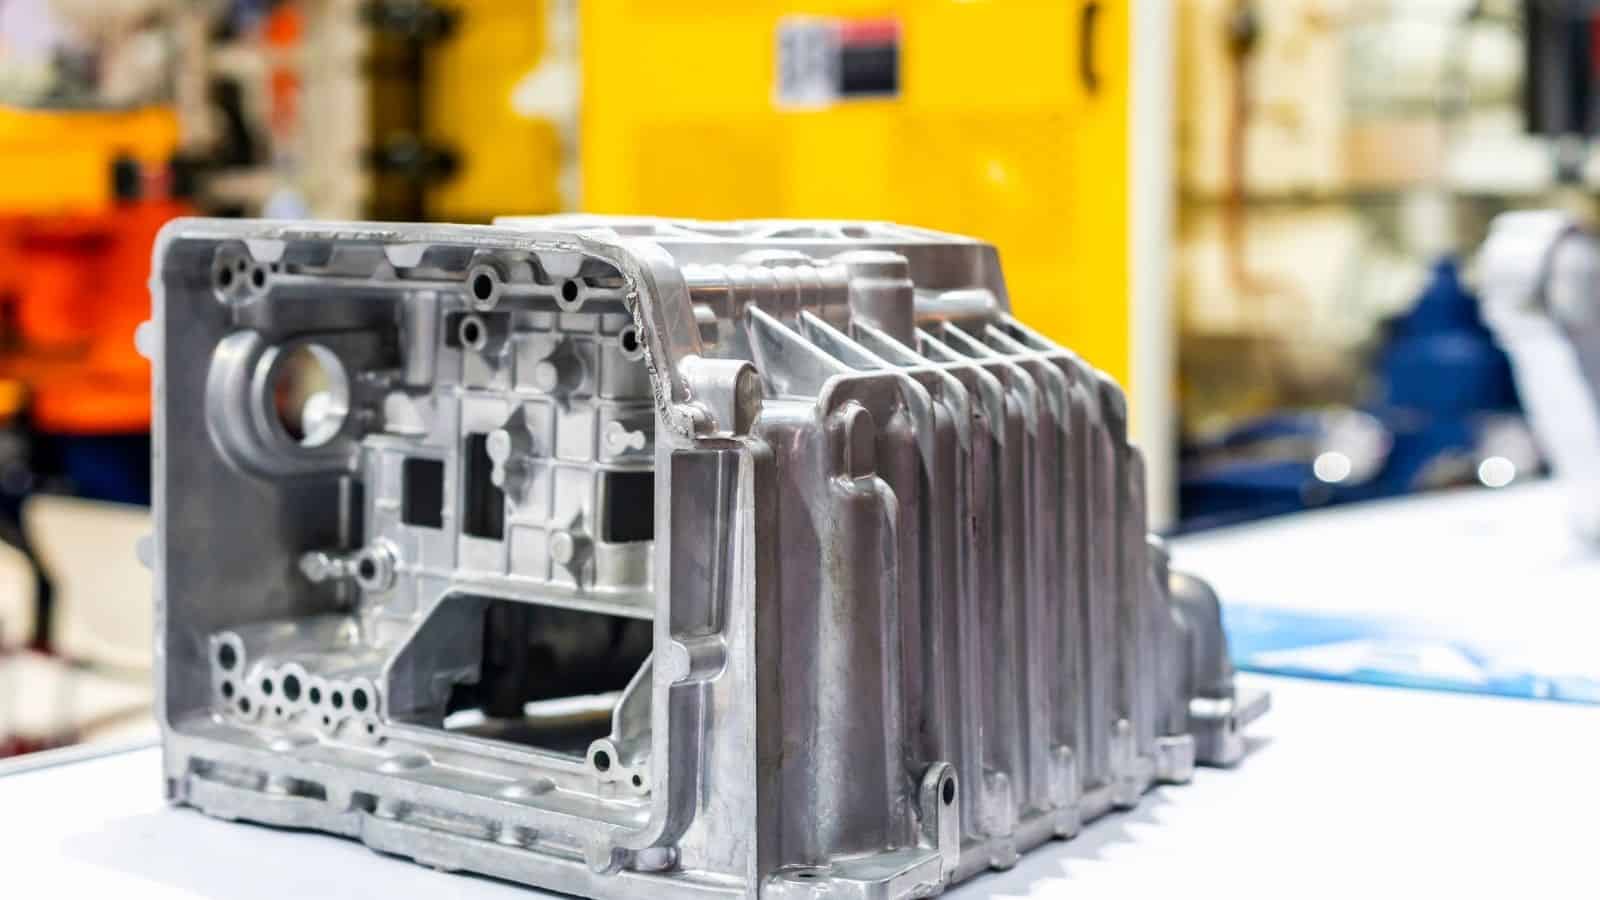
Halbfest Druckguss verbessert Schlüssel mechanische Eigenschaften durch Verringerung von Porosität und Schrumpfung. Der Prozess begrenzt eingeschlossene Gase und Hohlräume, sodass die Teile, die er produziert, oft eine höhere Dichte als herkömmlich Druckgussierte Teile erreichen.
Was noch mehr ist, ein feine, gleichmäßige Mikrostruktur Formen während der Erstarrung. Diese Struktur unterstützt höhere Festigkeit und stabilere Leistung unter Belastung. Viele Aluminium- und Magnesiumteile zeigen infolgedessen eine bessere Ermüdungsresistenz..
Der Prozess unterstützt auch verbesserte Duktilität. Bauteile können Wärmebehandlung und Schweißen mit geringerem Rissrisiko bewältigen. Dies ist wichtig für Strukturteile, die wiederholter Belastung oder Stößen ausgesetzt sind.
Hohe dimensionale Genauigkeit und Oberflächenfinish
Halbfest Druckguss bietet eine starke Kontrolle über Form und Größe. Der dickflüssige Metallfluss füllt die Form gleichmäßig und vermeidet Turbulenzen, was dabei hilft, enge Toleranzen über das gesamte Bauteil hinweg zu erreichen..
Der Prozess erzeugt ein sauberes und gleichmäßiges Oberflächenfinish. Viele Teile verlassen die Form mit glatten Oberflächen, die wenig oder keine Politur, Beschichtungen oder kosmetische Bearbeitung benötigen.
Außerdem bleibt die Maßstabilität von Teil zu Teil konstant. Hersteller verlassen sich auf diese Wiederholbarkeit bei Baugruppen, die eine präzise Ausrichtung erfordern. Weniger Abweichungen reduzieren zudem die Prüfzeit und den Ausschuss..
Komplexe Geometrien und enge Toleranzen
Die halbfeste Aufschlämmung fließt auf kontrollierte Weise, was unterstützt komplexe Geometrien. Dünne Wände, Rippen und innere Kanäle entstehen mit weniger Fehlern als beim Flüssiggießen. Dies erweitert die Designmöglichkeiten, ohne das Risiko zu erhöhen.
Teile qualifizieren sich oft als nahezu Endform (ein Gussteil, das seinen Endmaßen sehr nahekommt) Komponenten, was zusätzliches Schneiden oder Formen einschränkt und die Abhängigkeit von der Bearbeitung verringert.
Designer profitieren auch von Stabilität enge Toleranzen. Der Prozess behält die Form während des Abkühlens, selbst bei Übergängen von dick zu dünn. Diese Stabilität ist hilfreich, wenn Teile mit Dichtungen, Lagern oder elektronischen Komponenten zusammenpassen müssen.
Niedrigere Produktionskosten und Energieverbrauch
Halbfestes Druckguss läuft bei niedrigeren Temperaturen als vollständig geschmolzene Prozesse von traditionellem Druckguss. Dies reduziert den Energieverbrauch pro Zyklus und reduziert die thermische Belastung des Werkzeugs. Länger Werkzeuglebensdauer hilft zu kontrollieren Produktionskosten im Laufe der Zeit.
Reduzierte Porosität und Schrumpfung führen zu weniger abgelehnten Teilen. Ausschussraten sinken oft, was die Produktionseffizienz verbessert und die Durchlaufzeiten verkürzt.. Höhere Rendite bedeutet also mehr fertige Teile aus der gleichen Menge Metall. Diese Einsparungen summieren sich bei großen Produktionsserien.
Anwendungen von Halbfest Druckguss
Automobil- und Transportkomponenten
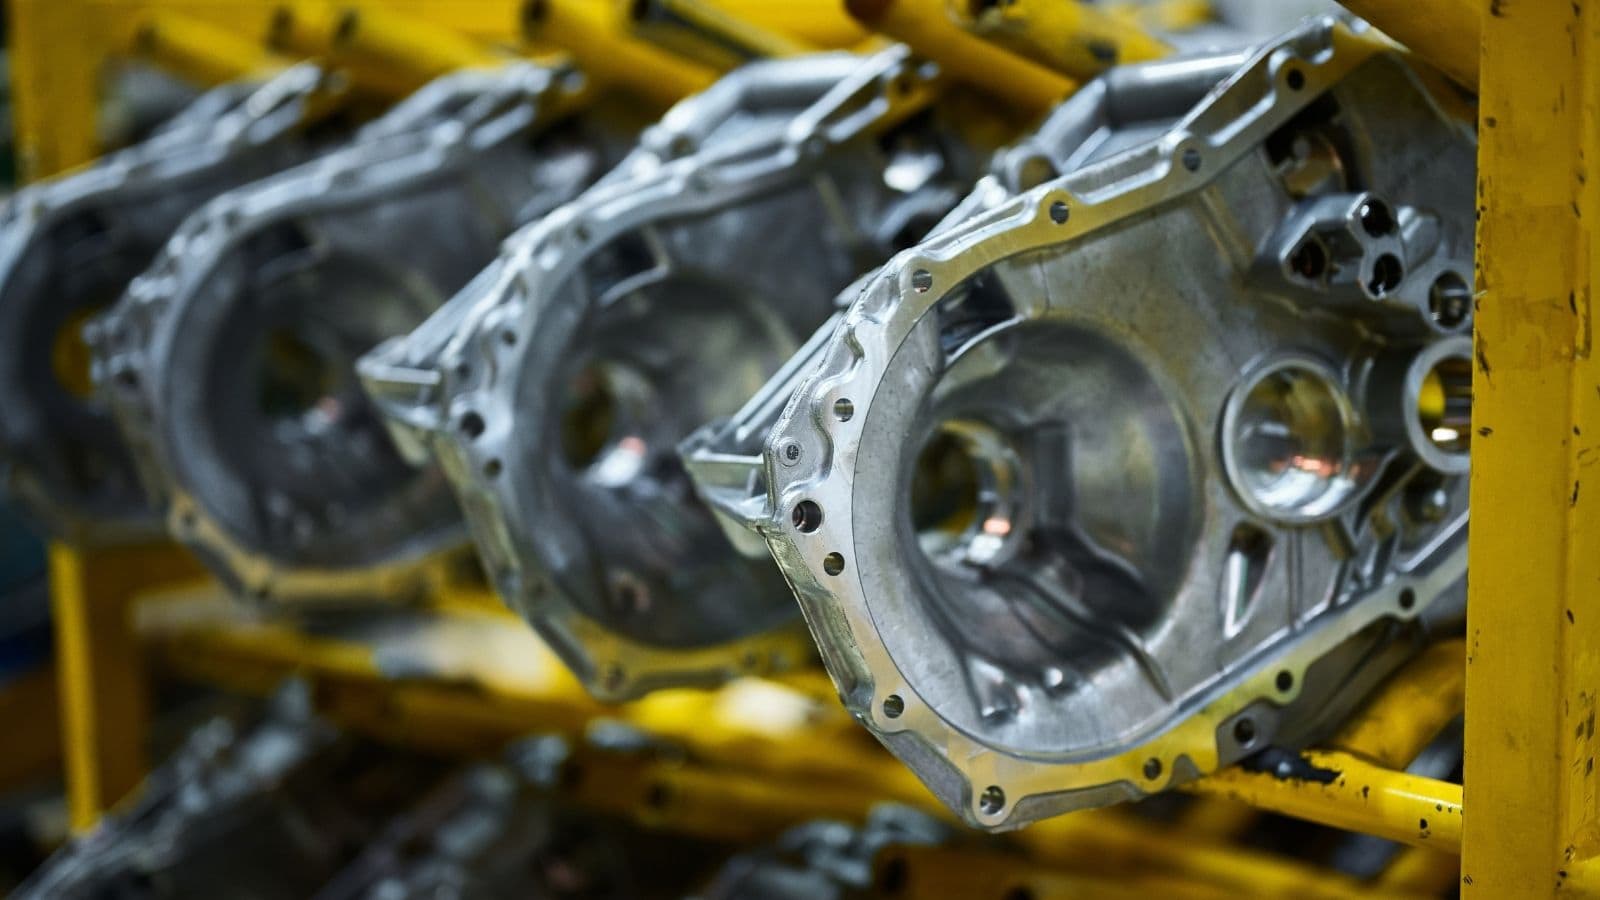
Automobilhersteller verwenden halbfesten Druckguss, um herzustellen Automobilteile die hohe Lasten tragen und ständigem Stress ausgesetzt sind. Übliche Teile sind Lenkhebel, Motorlager, Querlenker und Strukturhalter.
Einige Hersteller wenden den Prozess auch auf Motorkomponenten und Getriebefälle. Die niedrigere Gießtemperatur reduziert Schrumpfung und Verformung. Diese Kontrolle hilft, strenge Größenbeschränkungen einzuhalten und die Bearbeitungszeit zu reduzieren..
Auch Elektrofahrzeuge sind auf diesen Prozess angewiesen. Er unterstützt leichte Aluminium- und Magnesiumteile, die die Reichweite verbessern, ohne an Festigkeit zu verlieren..
Luft- und Raumfahrt- sowie Verteidigungsanwendungen
Luft- und Raumfahrtprogramme verwenden halbfestes Druckguss für Luft- und Raumfahrtkomponenten, die strenge Sicherheits- und Gewichtsgrenzen erfüllen müssen. Typische Luft- und Raumfahrtteile umfassen Gehäuse, Halterungen und Fahrwerkskomponenten aus Aluminium- oder Magnesiumlegierungen hergestellt.
Verteidigungszulieferer verwenden den Prozess für Teile, die eine wiederholbare Qualität in großem Maßstab benötigen. Er unterstützt eine konsistente Produktion und erfüllt gleichzeitig die Materialstandards..
Verbraucherelektronik und 5G-Gehäuse
Elektronikhersteller verwenden halbfestes Druckguss, um dünne, starre Rahmen mit sauberen Oberflächen herzustellen. Beispiele sind Computerrahmen, Tablet-Gehäuse und 5G-Antennengehäuse. Diese Teile benötigen enge Toleranzen, um empfindliche Hardware zu schützen.
Der Prozess ermöglicht komplexe interne Merkmale wie Rippen und Wärmewege. Diese Designfreiheit unterstützt die thermische Kontrolle und die strukturelle Steifigkeit in kompakten Geräten..
Geringe Porosität verbessert auch die Abschirmleistung. Das ist wichtig für 5G-Systeme, bei denen die stabile Signalleistung von präziser Metallgeometrie abhängt..
Aufkommende und industrielle Anwendungen
Hersteller von Industrieausrüstung wenden Halbfeststoff Druckguss an auf Pumpen, Elektrowerkzeuge und Roboterteile. Diese Komponenten benötigen oft Festigkeit, Verschleißfestigkeit und wiederholbare Größe über große Chargen hinweg.
Der Prozess unterstützt zudem kupferbasierte Legierungen für thermische und elektrische Bauteile. Hersteller nutzen ihn für Wärmeableiter, Motorgehäuse und Verbinder wo der Fluss von festem Metall die Leistung verbessert.
Neue Einsatzmöglichkeiten tauchen weiterhin in Energie-, Automatisierungs- und Mobilitätssystemen auf. Während sich die Werkzeuge und Legierungsoptionen erweitern, übernehmen mehr Branchen den Prozess für Metallteile in hoher Stückzahl und hoher Qualität..
Fazit
Halbfest Druckguss verbindet Flüssiggießen und Festschmieden und bietet Stärke, Präzision und Effizienz. Methoden wie Thixoguss und Rheoguss ermöglichen eine maßgeschneiderte Produktion. Mit Vorteilen wie reduzierter Porosität und Energieverbrauch ist es ideal für leichte, präzise Metallteile und treibt die breitere Anwendung in anspruchsvollen Industrien voran..
Häufig gestellte Fragen (FAQ))
Ist Semi-Solid-Druckguss teurer als traditionelles Druckguss?
Während die anfängliche Einrichtung und die Werkzeuge teurer sein können, führt das Halbfestgießen bei der Massenproduktion oft zu geringeren Gesamtkosten pro Teil. Einsparungen ergeben sich aus reduzierter Energienutzung (niedrigere Temperaturen), weniger Materialabfall (nahezu Endform), niedrigeren Ausschussraten und verringerter Nachbearbeitung. Bei komplexen, leistungsstarken Teilen rechtfertigen der verbesserte Ertrag und die Qualität häufig die Investition..
Wie vergleicht sich die mechanische Festigkeit mit dem Standard Druckgussbauteile?
SSM-Teile sind deutlich stärker und zuverlässiger. Die verringerte Porosität und die feine, gleichmäßige Mikrostruktur führen zu höherer Zugfestigkeit, verbesserter Ermüdungsbeständigkeit und besserer Duktilität. Dadurch können sie in Strukturanwendungen eingesetzt werden, in denen herkömmliche Druckgusss versagen könnten..
Kann Semi-Solid-Druckguss Schmieden ersetzen?
Obwohl es Schmieden nicht vollständig ersetzt, kann SSM Bauteile herstellen, die den mechanischen Eigenschaften (Dichte, Festigkeit) von Schmiedeteilen nahekommen oder diese erreichen, insbesondere bei komplexen Formen, die schwer oder teuer zu schmieden sind. Es wird oft als ergänzender oder konkurrierender Prozess zum Schmieden angesehen, insbesondere wenn ausgezeichnete Oberflächenfinish und enge Toleranzen direkt aus der Form benötigt werden..
Was sind die Hauptbeschränkungen von Semi-Solid-Druckguss?
Die primären Einschränkungen sind der Materialumfang und die anfängliche Komplexität. Es ist am effektivsten bei bestimmten Aluminium-, Magnesium- und einigen Kupferlegierungen. Hochschmelzende Legierungen wie Stahl sind nicht geeignet. Der Prozess erfordert außerdem eine präzise Temperatur- und Schleifmittlungssteuerung, was spezialisierte Ausrüstung und Fachwissen notwendig macht und für kleinere Betriebe, Prototypen oder Kleinserien ein Hindernis darstellen kann..


