
Odlewanie ciśnieniowe w stanie półstałym łączy rozwiązania odlewania i kucia, umożliwiając precyzyjne kształtowanie metalu, który jest częściowo ciekły, a częściowo stały. Metoda sprawdza się tam, gdzie ważne są wytrzymałość, dokładność i czysta powierzchnia.
W artykule wyjaśniamy techniczne pojęcia, działanie metalu półstałego, dostępne procesy i korzyści, jakie może zapewnić.
Podstawy odlewania ciśnieniowego w stanie półstałym: na czym polega?
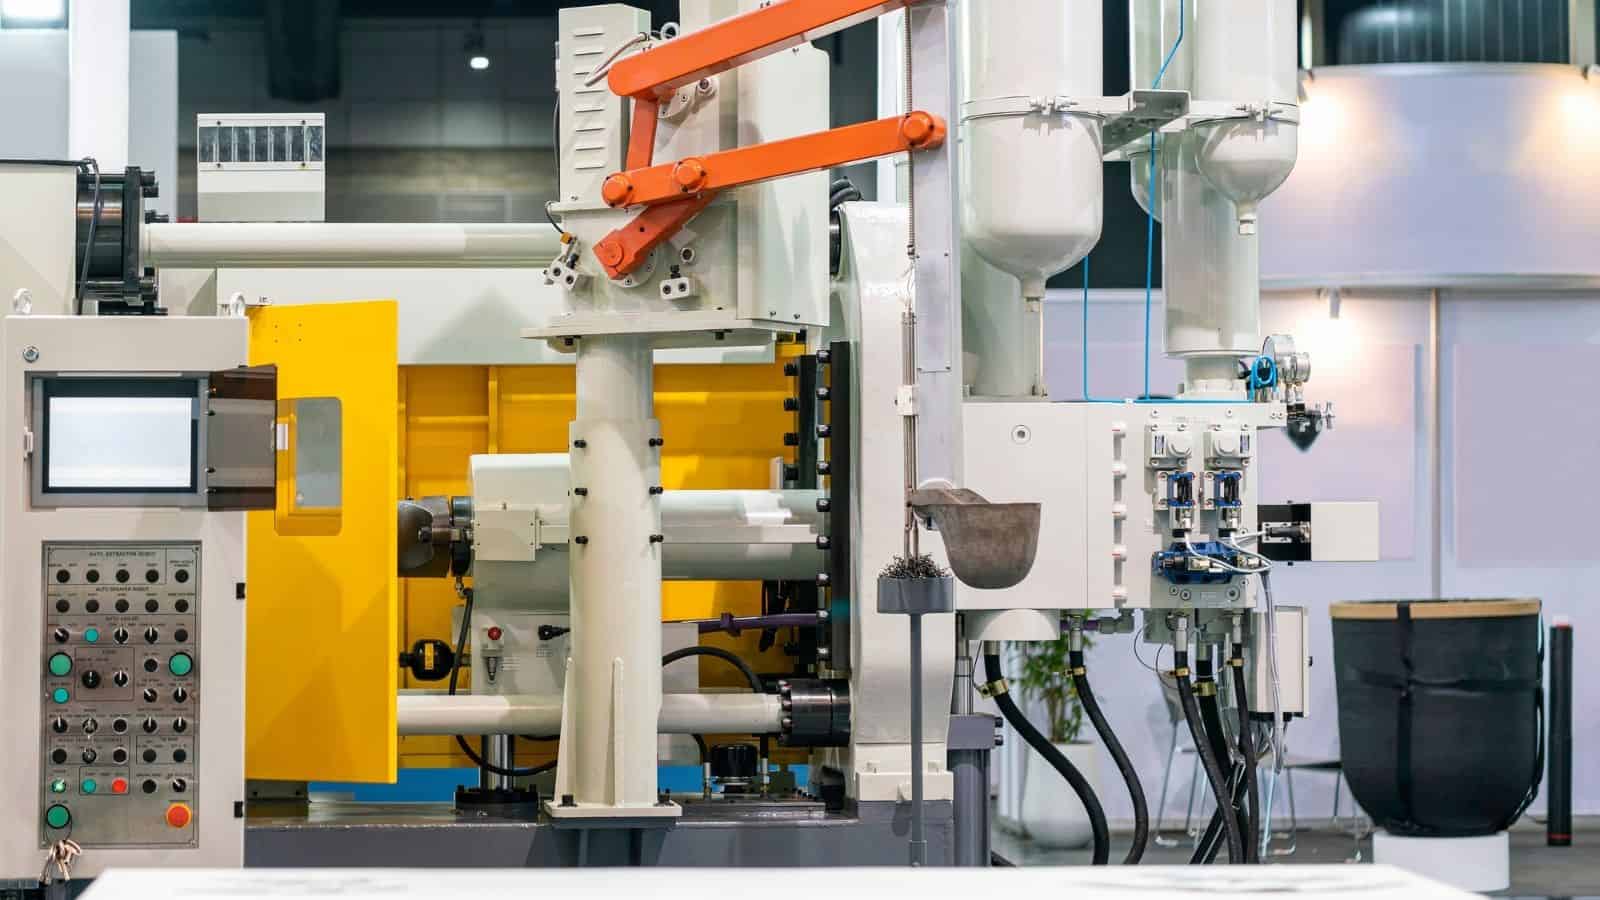
Odlewanie ciśnieniowe w stanie półstałym (SSM) formuje części z metalu w stanie półstałym, a nie z całkowicie ciekłego stopu. Metal trafia do formy jako gęsta zawiesina cząstek stałych w ciekłym metalu.
Zaawansowany układ sterowania utrzymuje metal między temperaturą solidusu i likwidusu, zwykle przy udziale fazy stałej około 30% to 65%.
Stan „zawiesiny”
Kluczowe znaczenie ma podgrzana zawiesina półstała. Zawiera zaokrąglone ziarna stałe otoczone ciekłym metalem, a nie ostre dendryty (rozgałęzione struktury krystaliczne przypominające drzewo, powstające podczas krzepnięcia ciekłego metalu).
Zawiesina wykazuje tiksotropię, czyli właściwość, dzięki której materiał ciekły lub półstały staje się mniej lepki i łatwo płynie pod wpływem naprężeń, a po ich ustąpieniu gęstnieje do struktury przypominającej żel i zachowuje kształt.
Te właściwości odpowiadają dwóm parametrom kontroli jakości zawiesiny:
- Kontrola temperatury zapewniająca właściwy udział fazy stałej w zawiesinie (proporcja metalu stałego w mieszaninie stało-ciekłej)
- Szybkość ścinania kontrolująca tiksotropię, kształt ziaren i lepkość
Metale i stopy stosowane w odlewaniu półstałym
Producenci wykorzystują odlewanie ciśnieniowe w stanie półstałym głównie do stopów nieżelaznych. Najlepiej sprawdzają się aluminium, magnez i niektóre stopy miedzi, ze względu na zakres temperatur topnienia i charakterystykę przepływu.
Typowe materiały:
| Materiał | Najważniejsze zalety |
|---|---|
| Stopy aluminium | Dobra wytrzymałość, możliwość obróbki cieplnej, szeroka dostępność |
| Stopy magnezu | Mała masa, doskonały przepływ, krótkie cykle |
| Stopy miedzi | Duża wytrzymałość, ograniczone zastosowanie ze względu na temperaturę |
Stopy te dobrze reagują na współistnienie fazy stałej i ciekłej. Tworzą stabilne zawiesiny i przewidywalnie zachowują się podczas wtrysku. Stopy o wysokiej temperaturze topnienia stosuje się rzadziej ze względu na ograniczenia oprzyrządowania i temperatury.
Rodzaje procesów odlewania metali półstałych
Każda metoda produkcji zarządza wytwarzaniem zawiesiny, podgrzewaniem i wtryskiem w inny sposób, równoważąc wytrzymałość, dokładność i koszt.
Metoda thixocasting
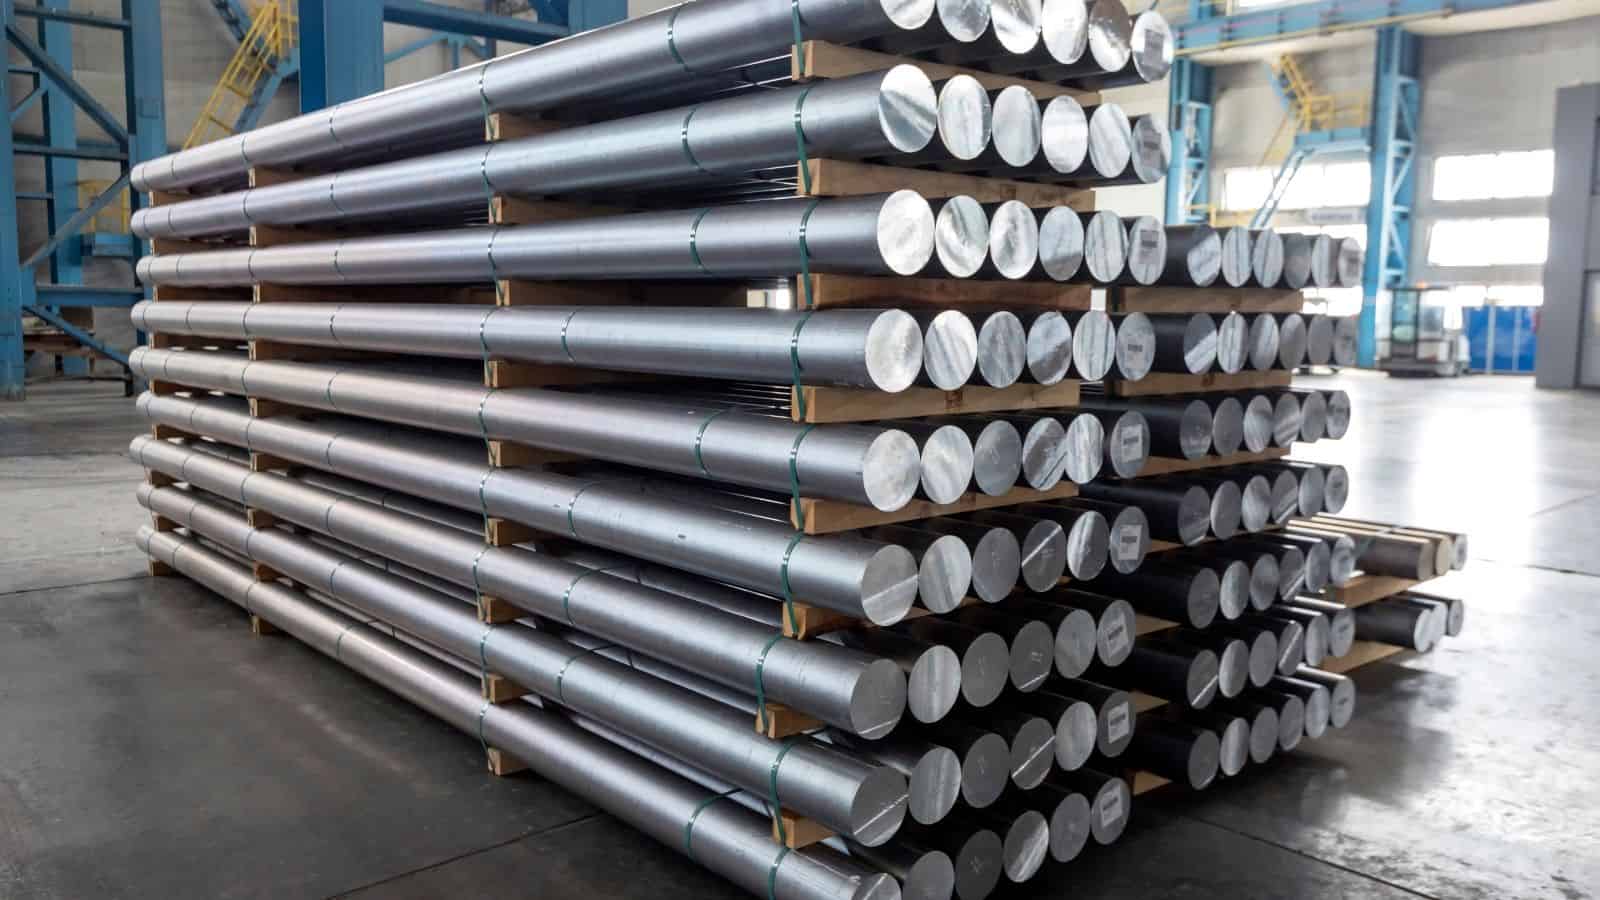
Thixocasting wykorzystuje wstępnie odlany kęs (specjalnie przygotowany pełny pręt metalowy) o drobnej, niedendrytycznej strukturze. Kęs podgrzewa się przez nagrzewanie indukcyjne (wykorzystanie pola elektromagnetycznego do czystego i wydajnego nagrzewania materiałów przewodzących) do stanu półstałego.
Następnie zawiesina jest wtryskiwana pod wysokim ciśnieniem do zamkniętej formy. Niższa temperatura ogranicza pochłanianie gazu i skurcz, a gotowe części mają ciasne tolerancje i gładkie powierzchnie.
Metoda zapewnia dobrą kontrolę, ale koszt jest wyższy ze względu na przygotowanie i obsługę kęsów.
Najważniejsze cechy
- Kontrolowana jakość kęsa
- Precyzyjny zakres temperatur
- Wysoka powtarzalność złożonych części
Metoda rheocasting
Rheocasting wytwarza zawiesinę bezpośrednio z ciekłego metalu zamiast z pręta. Stop jest chłodzony przy jednoczesnym mieszaniu mechanicznym lub inną metodą, która rozbija krzepnące ziarna na zaokrąglone cząstki.
Zawiesinę podaje się następnie do gniazda formy, często przy użyciu standardowego wyposażenia do odlewania ciśnieniowego wysokociśnieniowego . Eliminuje to potrzebę wstępnie odlanych kęsów i ogranicza liczbę operacji materiałowych.
Rheocasting dobrze nadaje się do produkcji wielkoseryjnej, zapewnia elastyczny dobór stopu i niższy koszt materiału.
Typowe zalety
- Bezpośrednie wytwarzanie zawiesiny
- Niższy koszt surowca
- Dobre dopasowanie do produkcji na dużą skalę
Thixomolding stopów magnezu
Thixomolding dostosowuje obróbkę półstałą do materiałów takich jak stopy magnezu. Podaje wióry magnezowe do podgrzewanego cylindra w atmosferze gazu ochronnego.
Podobnie jak w innych metodach wióry topią się do postaci zawiesiny, którą ślimak wtryskuje do zamkniętej formy, podobnie jak przy formowaniu tworzyw sztucznych. Proces przebiega w niższej temperaturze niż konwencjonalne odlewanie ciśnieniowe, poprawiając bezpieczeństwo i kontrolę.
Thixomolding wybiera się do lekkich części cienkościennych wymagających dobrej kontroli wymiarowej i czystej powierzchni. Metoda jest powszechna w obudowach elektroniki i motoryzacji.
Typowe cechy
- Wsad w postaci wiórów
- Zamknięty i czysty proces
- Najlepsze do stopów magnezu
Nowe metody: SIMA i inne
SIMA to skrót od „Strain-Induced Melt Activation” (aktywacja topienia wywołana odkształceniem). Najpierw stop odkształca się przez walcowanie lub kucie. Kontrolowane podgrzewanie podczas częściowego topienia tworzy drobną strukturę półstałą.
Metoda nadaje się do małych lub złożonych części wymagających jednorodnych ziaren. SIMA często łączy się z thixocastingiem lub innymi metodami formowania półstałego.
Inne nowe rozwiązania skupiają się na lepszej kontroli zawiesiny i krótszych cyklach. Mają rozszerzyć zastosowanie formowania półstałego na nowe stopy i rozmiary części przy stabilnych kosztach.
Główne zalety odlewania ciśnieniowego w stanie półstałym
Lepsze właściwości mechaniczne
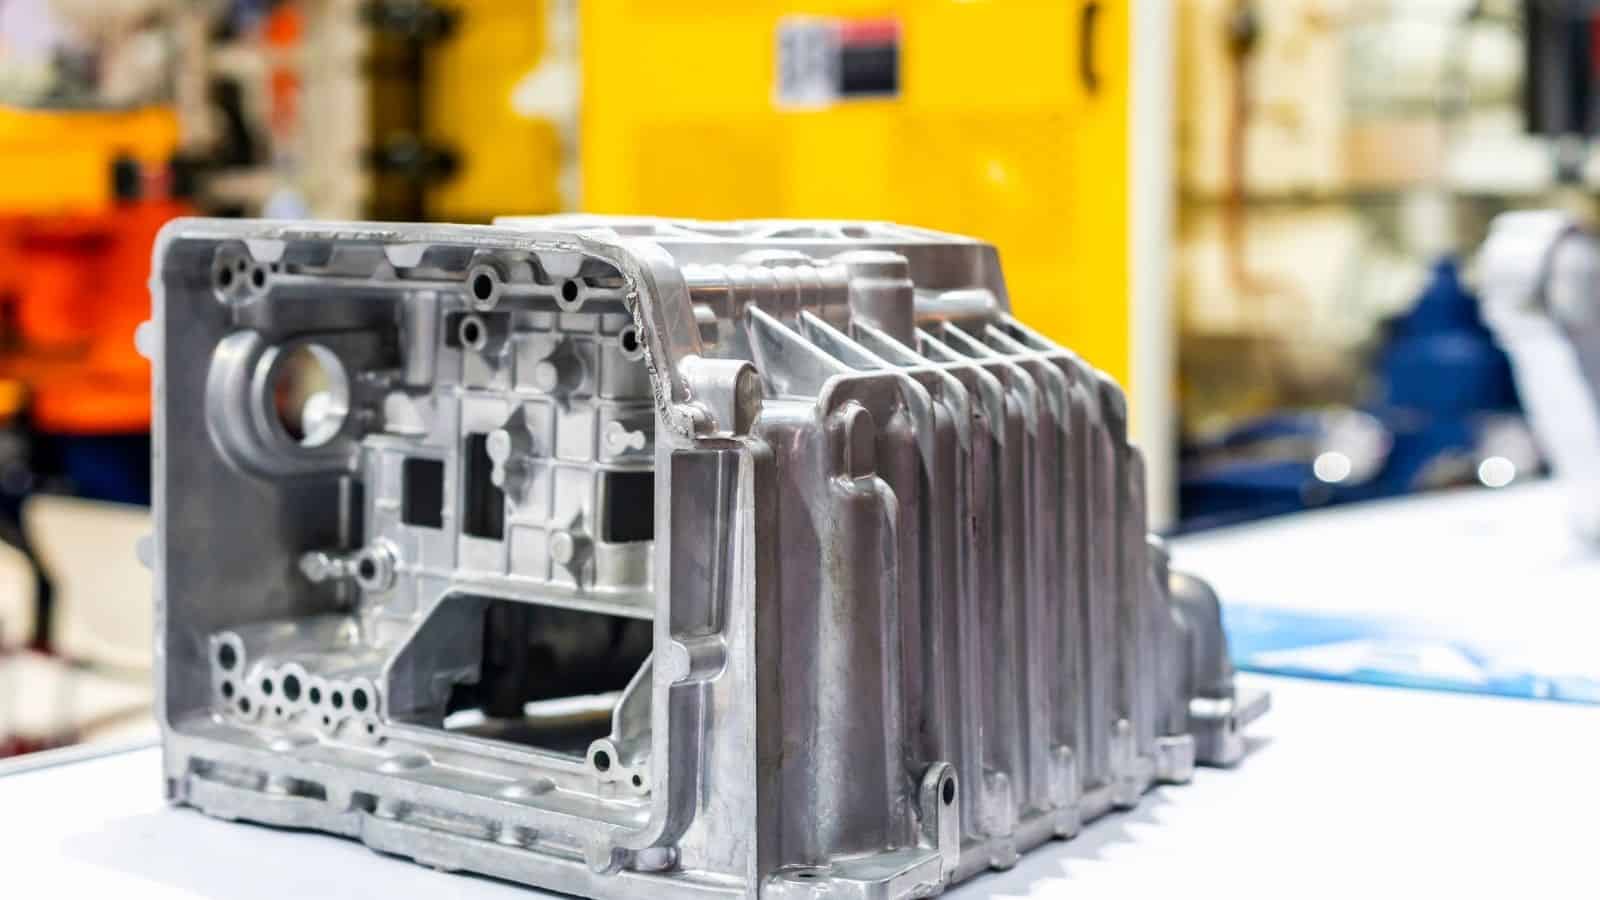
Odlewanie w stanie półstałym poprawia kluczowe właściwości mechaniczne dzięki ograniczeniu porowatości i skurczu. Proces zmniejsza uwięzienie gazu i pustki, dlatego części często osiągają większą gęstość niż tradycyjne odlewy ciśnieniowe.
Podczas krzepnięcia powstaje drobna, jednorodna mikrostruktura , zapewniająca większą wytrzymałość i stabilniejsze działanie pod obciążeniem. Wiele części aluminiowych i magnezowych zyskuje lepszą odporność zmęczeniową.
Proces umożliwia także większą ciągliwość. Części można poddawać obróbce cieplnej i spawać przy mniejszym ryzyku pęknięć, co jest ważne w elementach konstrukcyjnych narażonych na powtarzające się naprężenia i uderzenia.
Wysoka dokładność wymiarowa i wykończenie powierzchni
Odlewanie półstałe zapewnia dobrą kontrolę kształtu i wymiarów. Gęsty przepływ metalu równomiernie wypełnia formę bez turbulencji, co pomaga uzyskać ciasne tolerancje w całej części.
Proces zapewnia czyste i równe wykończenie powierzchni. Wiele części opuszcza formę z gładką powierzchnią, która wymaga niewielkiego polerowania, powlekania lub obróbki estetycznej albo nie wymaga ich wcale.
Stabilność wymiarowa jest powtarzalna między kolejnymi częściami. Producenci polegają na tej powtarzalności w zespołach wymagających dokładnego ustawienia. Mniejsze różnice skracają kontrolę i ograniczają złom.
Złożone geometrie i ciasne tolerancje
Zawiesina półstała płynie w kontrolowany sposób, co umożliwia uzyskanie złożonych geometrii. Cienkie ścianki, żebra i kanały wewnętrzne powstają z mniejszą liczbą wad niż w odlewaniu ciekłego metalu. Poszerza to możliwości projektowe bez zwiększania ryzyka.
Części często można wykonać jako kształt zbliżony do końcowego (odlewaną część o wymiarach bardzo zbliżonych do końcowych) , co ogranicza dodatkowe skrawanie i kształtowanie oraz potrzebę obróbki. ciasnych tolerancji. Proces utrzymuje kształt podczas chłodzenia, także przy przejściach między grubymi i cienkimi przekrojami, ułatwiając dopasowanie uszczelek, łożysk i komponentów elektronicznych.
Niższe koszty produkcji i zużycie energii
Odlewanie w stanie półstałym przebiega w niższej temperaturze niż tradycyjny proces z całkowicie ciekłym metalem. To zmniejsza zużycie energii w cyklu i ogranicza naprężenia cieplne oprzyrządowania. Dłuższa trwałość formy pomaga kontrolować koszty produkcji w dłuższym okresie.
Mniejsza porowatość i skurcz ograniczają liczbę odrzuconych części. Mniej złomu zwiększa wydajność produkcji i skraca czas realizacji. Większy uzysk oznacza również więcej gotowych części z tej samej ilości metalu. Oszczędności rosną w dużych seriach.
Zastosowania odlewania ciśnieniowego w stanie półstałym
Komponenty samochodowe i transportowe
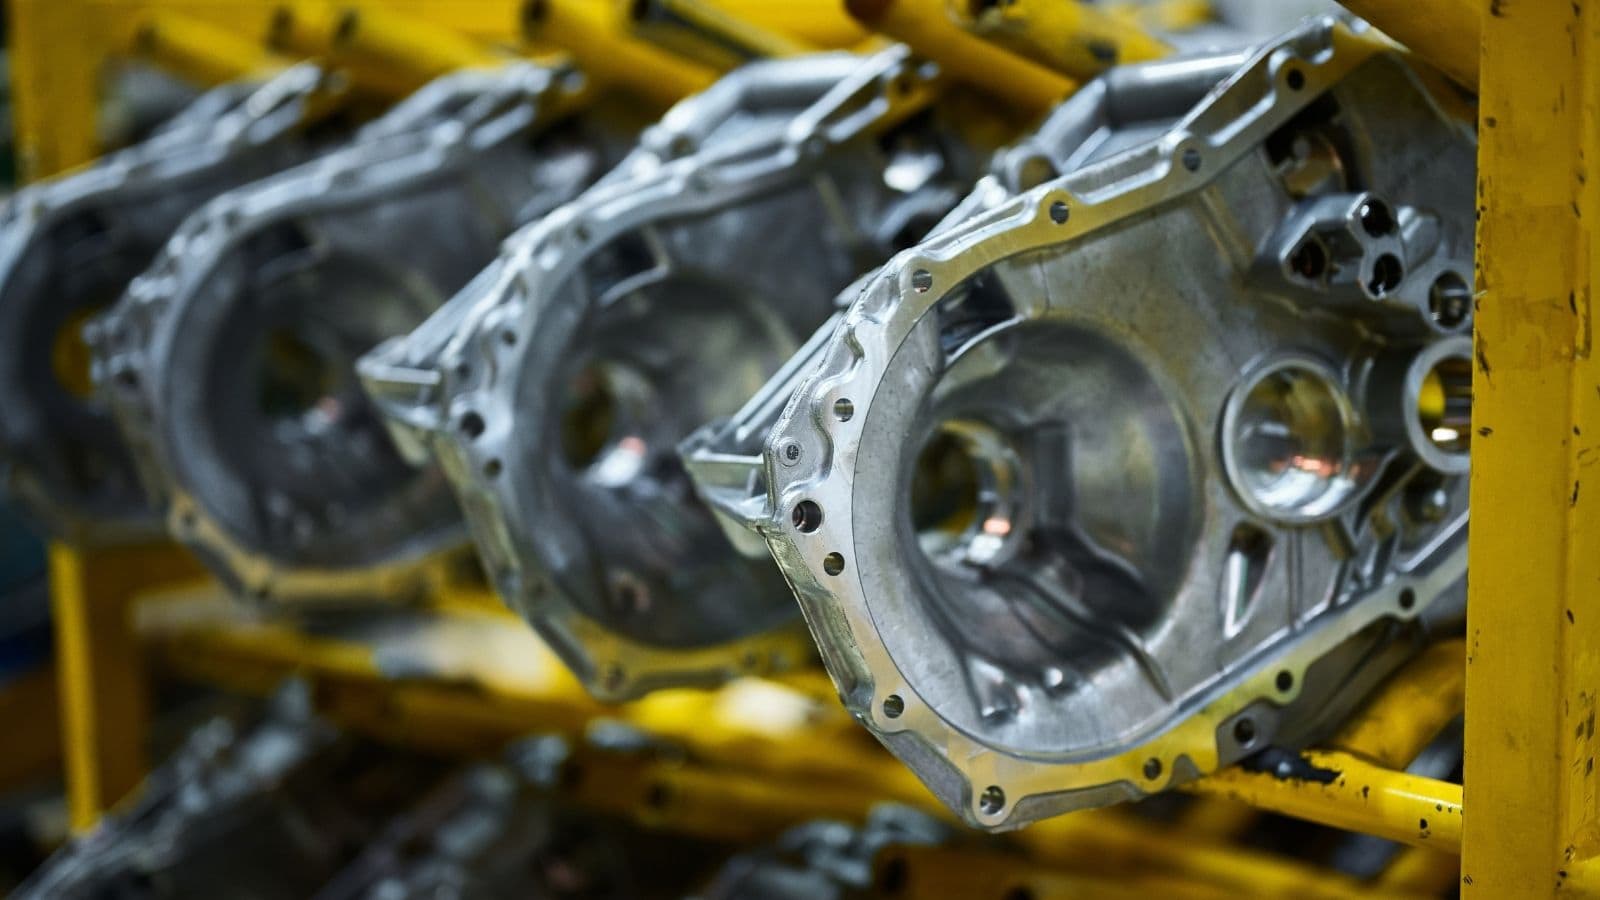
Producenci samochodów wykorzystują tę metodę do wytwarzania komponentów samochodowych przenoszących duże obciążenia i narażonych na stałe naprężenia. Typowe części to zwrotnice, mocowania silnika, wahacze i wsporniki konstrukcyjne.
Niektórzy producenci stosują ją również do bloków silnika i obudów przekładni. Niższa temperatura odlewania ogranicza skurcz i odkształcenia, ułatwiając spełnienie rygorystycznych tolerancji i skracając obróbkę.
Pojazdy elektryczne również korzystają z tej metody. Lekkie części aluminiowe i magnezowe zwiększają zasięg bez utraty wytrzymałości.
Zastosowania lotnicze i obronne
Programy lotnicze wykorzystują odlewanie półstałe do komponentów spełniających rygorystyczne wymagania bezpieczeństwa i masy. Typowe części to obudowy, wsporniki i elementy podwozia ze stopów aluminium lub magnezu.
Dostawcy dla obronności stosują proces do seryjnej produkcji części wymagających powtarzalnej jakości i zgodności z normami materiałowymi.
Elektronika użytkowa i obudowy 5G
Producenci elektroniki wykorzystują odlewanie półstałe do tworzenia cienkich, sztywnych ram o czystej powierzchni. Przykłady obejmują ramy komputerów, obudowy tabletów i obudowy anten 5G. Ciasne tolerancje chronią wrażliwe podzespoły.
Proces umożliwia tworzenie złożonych cech wewnętrznych, takich jak żebra i kanały cieplne. Swoboda projektowania wspiera odprowadzanie ciepła i sztywność konstrukcji kompaktowych urządzeń.
Mała porowatość poprawia również ekranowanie. Ma to znaczenie w systemach 5G, w których stabilny sygnał zależy od precyzyjnej geometrii metalu.
Nowe zastosowania i przemysł
Producenci urządzeń przemysłowych wykorzystują odlewanie półstałe do produkcji pomp, elektronarzędzi i części robotów. Komponenty te wymagają wytrzymałości, odporności na zużycie i powtarzalnych wymiarów w dużych seriach.
Proces obsługuje również stopy miedzi stosowane w komponentach cieplnych i elektrycznych. Wykonuje się z nich radiatory, obudowy silników i złącza , w których zwarty przepływ metalu poprawia działanie.
Pojawiają się nowe zastosowania w energetyce, automatyzacji i systemach mobilności. Wraz z rozwojem oprzyrządowania i dostępnych stopów kolejne branże wdrażają proces do produkcji wysokiej jakości części metalowych na dużą skalę.
Podsumowanie
Odlewanie ciśnieniowe w stanie półstałym łączy odlewanie ciekłego metalu z kuciem w stanie stałym, zapewniając wytrzymałość, precyzję i wydajność. Metody takie jak thixocasting i rheocasting umożliwiają dopasowanie procesu do potrzeb produkcji. Mniejsza porowatość i zużycie energii czynią go dobrym rozwiązaniem do lekkich, precyzyjnych części, a wymagające branże coraz częściej po niego sięgają.
Najczęściej zadawane pytania (FAQ)
Czy odlewanie półstałe jest droższe od tradycyjnego odlewania ciśnieniowego?
Koszty początkowego przygotowania i oprzyrządowania mogą być większe, lecz przy produkcji wielkoseryjnej koszt całkowity części często jest niższy. Oszczędności wynikają z mniejszego zużycia energii, ograniczenia odpadów dzięki kształtowi zbliżonemu do końcowego, niższego poziomu braków i mniejszej obróbki dodatkowej. W przypadku złożonych części o wysokich wymaganiach większy uzysk i jakość często uzasadniają inwestycję.
Jak wytrzymałość mechaniczna wypada w porównaniu ze standardowymi odlewami ciśnieniowymi?
Części SSM są znacznie wytrzymalsze i bardziej niezawodne. Mniejsza porowatość i drobna, jednorodna mikrostruktura zwiększają wytrzymałość na rozciąganie, odporność zmęczeniową i ciągliwość. Umożliwia to stosowanie ich konstrukcyjnie, tam gdzie tradycyjne odlewy mogą zawieść.
Czy odlewanie półstałe może zastąpić kucie?
Nie zastępuje całkowicie kucia, ale SSM może wytwarzać części o właściwościach mechanicznych (gęstości i wytrzymałości) zbliżonych do odkuwek, zwłaszcza przy złożonych kształtach trudnych lub kosztownych do wykucia. Jest często rozwiązaniem uzupełniającym lub konkurencyjnym, szczególnie gdy wymagana jest gładka powierzchnia i ciasne tolerancje bezpośrednio z formy.
Jakie są główne ograniczenia odlewania ciśnieniowego w stanie półstałym?
Główne ograniczenia dotyczą zakresu materiałów i złożoności początkowej konfiguracji. Proces najlepiej sprawdza się w przypadku wybranych stopów aluminium, magnezu i niektórych stopów miedzi. Stopy o wysokiej temperaturze topnienia, takie jak stal, się nie nadają. Wymagane są również precyzyjna kontrola temperatury i zawiesiny, specjalistyczny sprzęt oraz doświadczenie, co może utrudniać wdrożenie w mniejszych zakładach, przy prototypowaniu i małych seriach.







