
Félfolyékony öntés az öntés és a kovácsolás elveit ötvözi, lehetővé téve a részben folyékony, részben szilárd halmazállapotú fém precíz irányítású alakítását. Ez a módszer ideális választás olyan esetekben, ahol kiemelt jelentősége van a szilárdságnak, a pontosságnak és a tiszta felületképzésnek.
Ebben a cikkben tisztázzuk a műszaki szakkifejezéseket és fogalmakat, hogy jobban megérthesse a félszilárd fémek viselkedését, a különböző nyomásos öntési eljárásokat, valamint azt, hogy hol kínál egyértelmű előnyöket a félszilárd állapotú öntés.
A félszilárd állapotú nyomásos öntés alapjai: mi is ez pontosan?
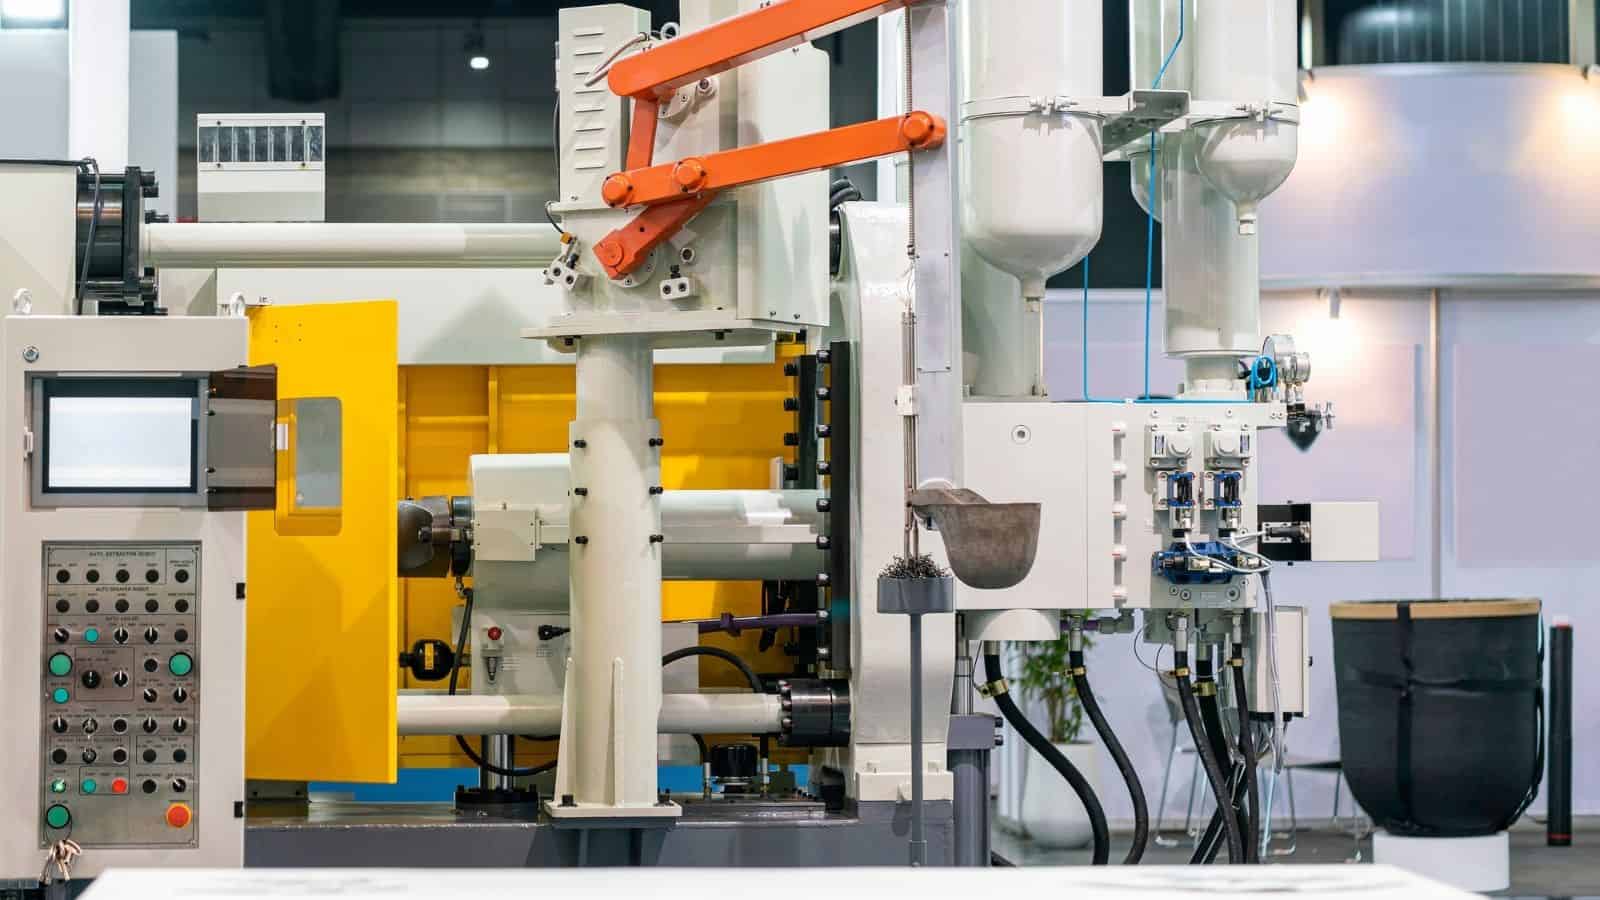
A félszilárd állapotú nyomásos öntés (SSM) során a fémalkatrészeket nem teljesen folyékony olvadékból, hanem félszilárd állapotú anyagból alakítják ki. A fém sűrű iszap formájában kerül a formába, amely folyékony fémben lebegő szilárd szemcsékből áll.
Az eljárás során egy fejlett vezérlőrendszer biztosítja, hogy a fém hőmérséklete a szolidusz és a likvidusz érték között maradjon, gyakran 30–65%-os szilárd fázisú arány mellett.
Az „iszap” állapot megértése
Az eljárás kulcsa a felhevített félszilárd iszap. Ez lekerekített, folyékony fém által körülvett szilárd szemcséket tartalmaz, nem pedig éles dendriteket (fa alakú, elágazó kristályszerkezetek, amelyek az olvadt fém megszilárdulásakor keletkeznek).
A szuszpenzió tixotróp tulajdonságot mutat; ez azt jelenti, hogy a folyékony vagy félszilárd anyag mechanikai igénybevétel hatására kevésbé viszkózussá (hígabbá) válik és könnyen folyik, az igénybevétel megszűnésekor pedig gélszerű szerkezetté sűrűsödik, amely megtartja alakját.
Ez a két tulajdonság megfelel a szuszpenzió minőségének szabályozásához szükséges paramétereknek:
- Hőmérséklet-szabályozás a pontos szuszpenzió-szilárdanyag-hányad (a szilárd fém aránya a folyékony-szilárd keverékben)
- Nyírási sebesség a tixotrópia szabályozására, amely alakítja a szemcséket és szabályozza a viszkozitást
Félszilárd állapotú nyomásos öntésnél használt fémek és ötvözetek
A gyártók a félszilárd állapotú nyomásos öntést főként színesfém-ötvözetekkel alkalmazzák. Az alumínium-, magnézium- és bizonyos rézötvözetek a legmegfelelőbbek olvadástartományuk és folyási tulajdonságaik miatt.
Gyakori anyagválasztási lehetőségek:
| Anyag | Főbb előnyök |
|---|---|
| Alumíniumötvözetek | Jó szilárdság, hőkezelhetőség, széles körű elérhetőség |
| Magnéziumötvözetek | Kis tömeg, kiváló folyási tulajdonságok, rövid ciklusidők |
| Rézötvözetek | Nagy szilárdság, korlátozott felhasználás a hőmérsékleti tartomány miatt |
Ezek az ötvözetek jól reagálnak a szilárd és folyékony fázis egyidejű jelenlétére. Stabil zagyot képeznek, és kiszámíthatóan viselkednek a befecskendezés során. A magas olvadáspontú ötvözetek alkalmazása korlátozott a szerszámozási és hőmérsékleti korlátok miatt.
Különböző félfolyékony fémöntési eljárások
Minden egyes félszilárd állapotú nyomásos öntési eljárás eltérő módon kezeli a zagy (félfolyékony fémkeverék) képzését, hevítését és befecskendezését, hogy egyensúlyt teremtsen a szilárdság, a pontosság és a költségek között.
Tixocasting eljárás
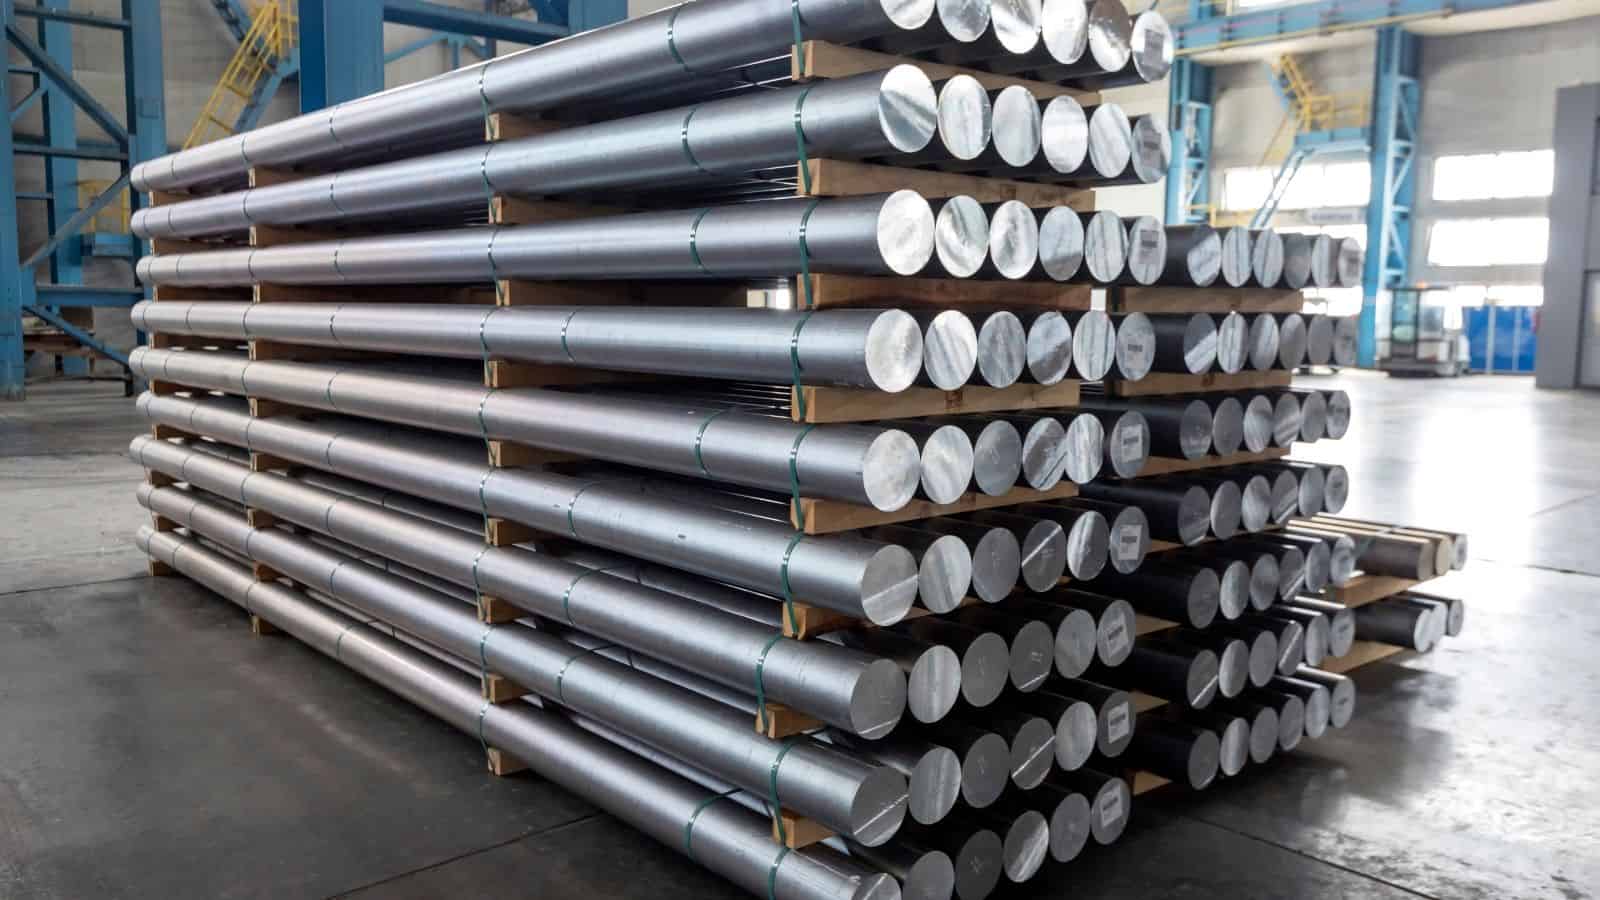
Tixocasting egy előre öntött tömbön (billeten) (egy speciálisan kezelt, szilárd fémrúdon) alapul, amely finom, nem dendrites szerkezettel rendelkezik. A tömböt indukciós hevítéssel (elektromágneses mező alkalmazása vezetőképes anyagok tiszta és hatékony felmelegítésére) hevítik fel, amíg el nem éri a félszilárd állapotot.
Ezt követően a tixocasting eljárás során nagy nyomással fecskendezik be ezt a zagyot egy zárt szerszámba. Az alacsonyabb hőmérséklet csökkenti a gázfelvételt és a zsugorodást, a kész alkatrészek pedig szoros tűréshatárokkal és sima felülettel rendelkeznek.
Az eljárás erős kontrollt biztosít, ugyanakkor növeli a költségeket a tömbök előkészítése és kezelése miatt.
Főbb jellemzők
- Ellenőrzött tuskóminőség
- Pontos hőmérséklet-tartomány
- Nagyfokú reprodukálhatóság összetett alkatrészeknél
Reoöntési (rheocasting) eljárás
A reoöntés során a szuszpenzió (iszap) közvetlenül az olvadékból képződik rúdanyag helyett. Az eljárás során az olvadékot hűtik, miközben mechanikus keverést vagy egyéb keverési módszereket alkalmaznak. Ez a művelet lekerekített szemcsékké töri fel a megszilárduló kristályszemcséket.
A folyamat során a szuszpenziót a szerszámüregbe juttatják, gyakran szabványos nagynyomású öntőberendezéssel végezve a műveletet. Ez feleslegessé teszi az előre öntött tuskók használatát, és csökkenti az anyagkezelési lépések számát.
A reoöntés jól alkalmazható nagy sorozatszámú alkatrészek gyártásánál. Rugalmasságot biztosít az ötvözetválasztás terén, és alacsonyabb anyagköltséget tesz lehetővé.
Általános előnyök
- Közvetlen szuszpenzió-képzés
- Alacsonyabb alapanyagköltség
- Jól alkalmazható nagyüzemi gyártásban
Tixomolding (thixomolding) magnéziumötvözetekhez
A tixomolding a félszilárd állapotú feldolgozást alkalmazza különféle anyagoknál, beleértve a magnéziumötvözeteket is. A folyamat során szilárd magnéziumforgácsot adagolnak egy fűtött hengerbe, védőgázas környezetben.
A többi eljáráshoz hasonlóan a forgács szuszpenzióvá olvad, amelyet azután egy csiga segítségével zárt szerszámba fecskendeznek be – hasonlóan a műanyagok fröccsöntéséhez. Az eljárás alacsonyabb hőmérsékleten zajlik, mint a hagyományos nyomásos öntés, ami növeli a biztonságot és a folyamatirányíthatóságot.
A gyártók a tixomolding (félszilárd állapotú fröccsöntés) eljárást választják vékony falú és könnyű alkatrészek esetében, ahol fontos a pontos mérettartás és a tiszta felület. A módszert széles körben alkalmazzák elektronikai és autóipari házak gyártásánál.
Jellemző tulajdonságok
- Forgács alapú alapanyag
- Zárt, tiszta üzemmód
- Ideális magnéziumötvözetekhez
Új eljárások: SIMA és egyebek
A SIMA jelentése: „alakváltozás-indukált olvadékaktiválás” (Strain-Induced Melt Activation). Az eljárás során először hengerléssel vagy kovácsolással alakváltozást idéznek elő az ötvözetben. Ezt követően szabályozott hevítéssel finom, félszilárd szerkezet jön létre a részleges olvadás során.
Ez a módszer alkalmas olyan kis méretű vagy összetett alkatrészek gyártására, amelyeknél egyenletes szemcseszerkezetre van szükség. A SIMA eljárást gyakran kombinálják tixocastinggal vagy más félszilárd alakítási lépésekkel.
Más új eljárások a szuszpenzió (iszapfázis) jobb szabályozására és a rövidebb ciklusidőkre összpontosítanak. Céljuk, hogy a félszilárd alakítást új ötvözetekre és alkatrészméretekre is kiterjesszék, miközben a költségek stabilak maradnak.
A félszilárd állapotú nyomásos öntés fő előnyei
Javított mechanikai tulajdonságok
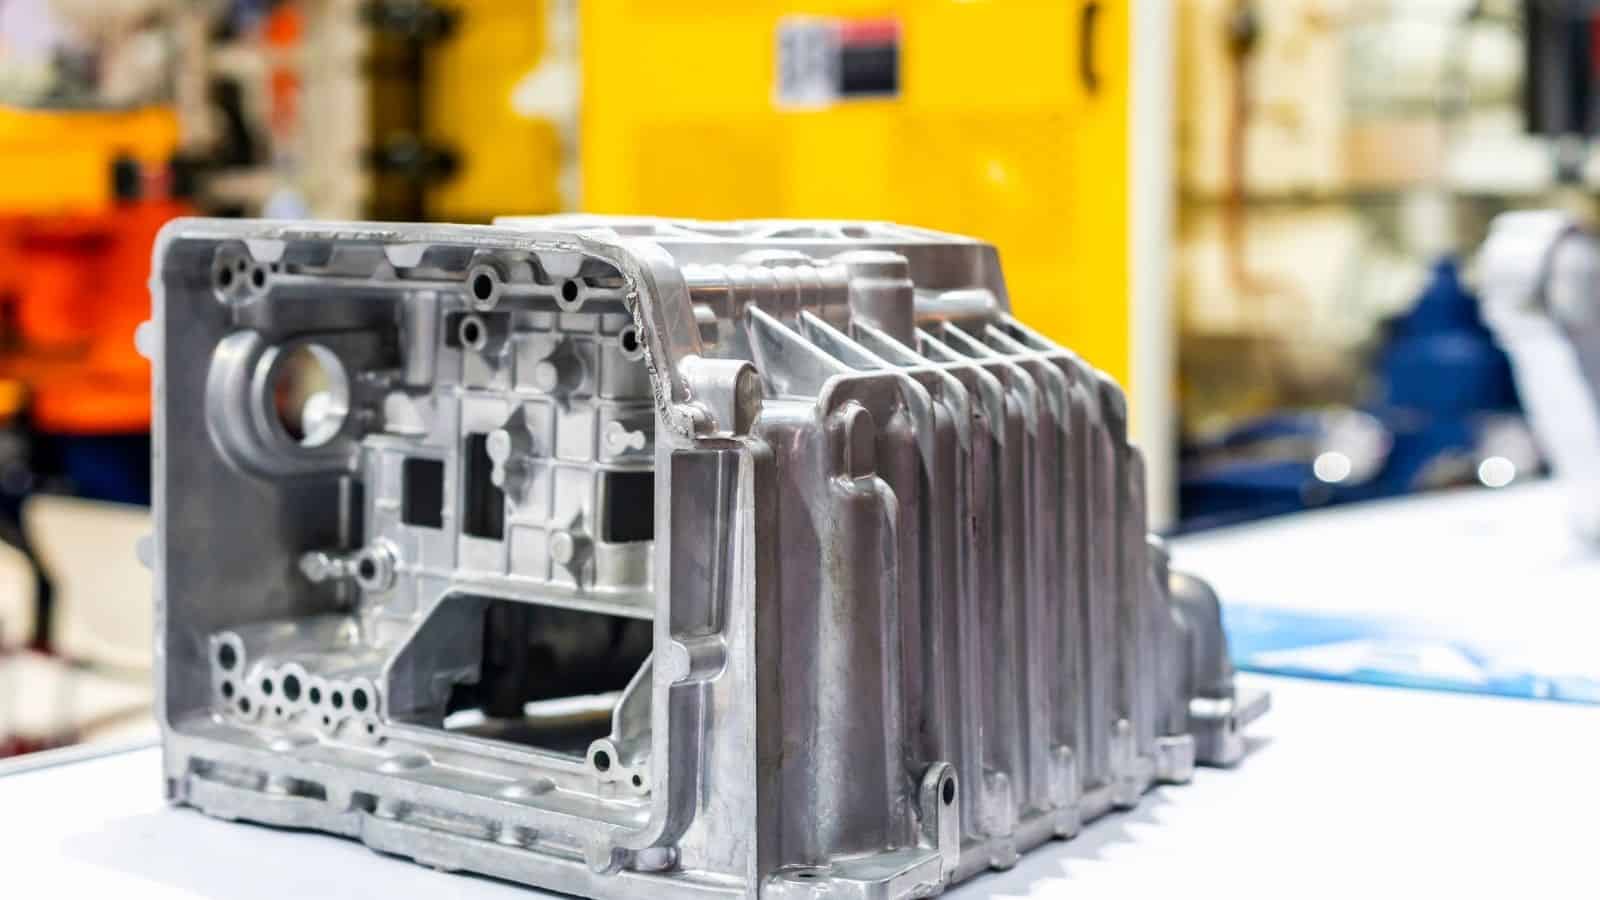
A félszilárd állapotú nyomásos öntés javítja a legfontosabb mechanikai tulajdonságokat a porozitás és a zsugorodás csökkentése révén. Az eljárás mérsékli a gázbezáródásokat és az üregek kialakulását, így az előállított alkatrészek sűrűsége gyakran meghaladja a hagyományos nyomásos öntéssel készült alkatrészekét.
Emellett finom, egyenletes mikroszerkezet alakul ki a dermedés során. Ez a szerkezet nagyobb szilárdságot és stabilabb teljesítményt biztosít terhelés alatt. Ennek köszönhetően számos alumínium- és magnéziumalkatrész jobb kifáradási ellenállást mutat.
Az eljárás emellett jobb alakíthatóságot is eredményez. Az alkatrészek kisebb repedéskockázat mellett vethetők alá hőkezelésnek és hegesztésnek. Ez különösen fontos az ismétlődő igénybevételnek vagy ütésnek kitett szerkezeti elemek esetében.
Nagy méretpontosság és felületi minőség
A félszilárd állapotú nyomásos öntés kiválóan szabályozható alakot és méretet tesz lehetővé. A sűrű fémáramlás egyenletesen tölti ki az öntőformát, elkerülve a turbulenciát, ami segíti a szigorú tűréshatárok betartását a teljes alkatrészen.
Az eljárás tiszta és egyenletes felületminőség. Számos alkatrész már a formából kivéve sima felülettel rendelkezik, így alig vagy egyáltalán nem igényel polírozást, bevonatolást vagy esztétikai célú megmunkálást.
Emellett a méretstabilitás az egyes alkatrészek között is állandó marad. A gyártók támaszkodnak erre az ismételhetőségre olyan szerelvények esetében, amelyek pontos illesztést igényelnek. A kisebb mértékű eltérés csökkenti az ellenőrzési időt és a selejt mennyiségét is.
Összetett geometriák és szigorú tűrések
A félszilárd állapotú massza szabályozott módon áramlik, ami lehetővé teszi összetett geometriák kialakítását. A vékony falak, bordák és belső csatornák kevesebb hibával jönnek létre, mint a folyékony állapotú öntésnél. Ez a kockázat növelése nélkül bővíti a tervezési lehetőségeket.
Az alkatrészek gyakran véglegeshez közeli alakú (olyan öntött alkatrész, amelynek méretei már nagyon közel állnak a végleges méretekhez) elemnek minősülnek, ami korlátozza a további vágást vagy alakítást, és csökkenti a forgácsoló megmunkálás szükségességét.
A tervezők számára előnyös a stabil szigorú tűrés is. Az eljárás során az alkatrész megőrzi alakját a hűlés közben, még a vastag és vékony részek közötti átmeneteknél is. Ez a stabilitás különösen hasznos, ha az alkatrészeknek tömítésekhez, csapágyakhoz vagy elektronikai alkatrészekhez kell illeszkedniük.
Alacsonyabb gyártási költségek és energiafelhasználás
A félszilárd állapotú nyomásos öntés alacsonyabb hőmérsékleten zajlik, mint a hagyományos nyomásos öntés teljesen megolvasztott anyagot igénylő eljárásai. Ez ciklusonként csökkenti az energiafelhasználást, valamint mérsékli a szerszámokat érő hőterhelést. A szerszámok hosszabb élettartama segít kordában tartani a gyártási költségeket hosszú távon.
A csökkentett porozitás és zsugorodás kevesebb selejtes alkatrészt eredményez. A selejtarány gyakran csökken, ami javítja a gyártás hatékonyságát és lerövidíti az átfutási időt. A magasabb kihozatal egyúttal azt is jelenti, hogy ugyanabból a mennyiségű fémből több kész alkatrész állítható elő. Ezek a megtakarítások jelentőssé válnak a nagy sorozatú gyártás során.
Félszilárd állapotú nyomásos öntés alkalmazási területei
Járműipari és közlekedési alkatrészek
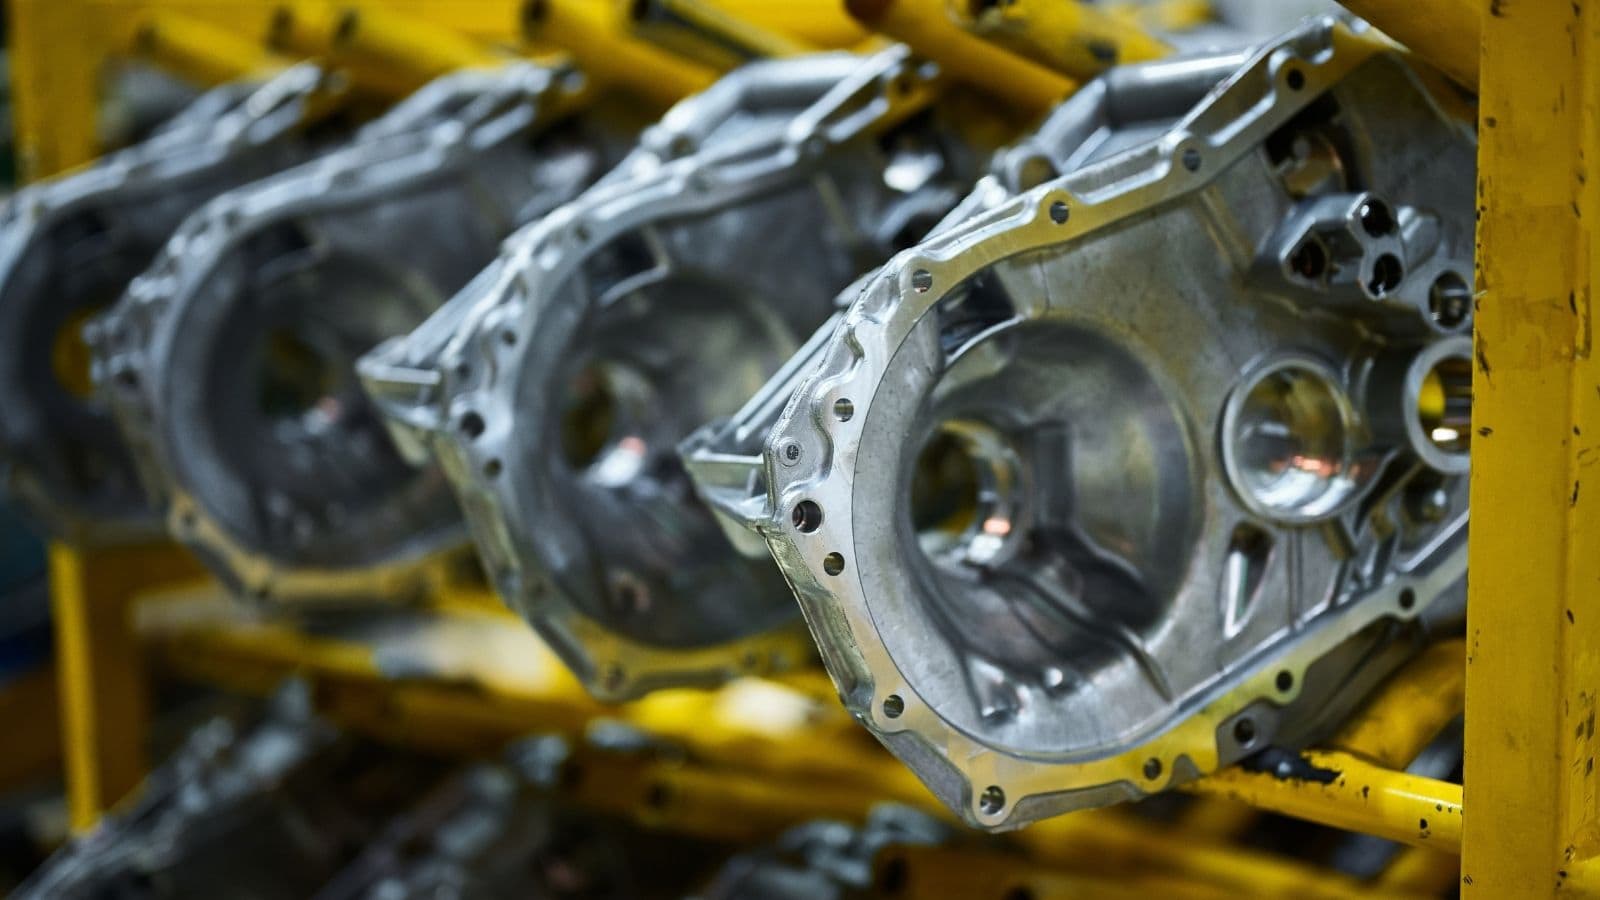
Az autógyártók félszilárd állapotú nyomásos öntést alkalmaznak olyan járműipari alkatrészek előállítására, amelyek nagy terhelésnek és állandó igénybevételnek vannak kitéve. Ilyenek például a kerékagy-csuklók, a motorfelfüggesztések, a lengőkarok és a szerkezeti tartóelemek.
Egyes gyártók ezt az eljárást alkalmazzák motorblokkok és sebességváltó-házak esetében is. Az alacsonyabb öntési hőmérséklet csökkenti a zsugorodást és a vetemedést. Ez a szabályozhatóság segíti a szigorú mérettűrések betartását és csökkenti a megmunkálási időt.
Az elektromos járművek gyártása során is támaszkodnak erre az eljárásra. Lehetővé teszi könnyű alumínium- és magnéziumalkatrészek alkalmazását, amelyek a szilárdság csökkenése nélkül növelik a hatótávolságot.
Repülőgépipari és védelmi alkalmazások
A repülőgépipari programokban félszilárd állapotú nyomásos öntést alkalmaznak olyan alkatrészeknél, amelyeknek szigorú biztonsági és tömegbeli előírásoknak kell megfelelniük. Tipikus repülőgépipari alkatrészek: házak, tartóelemek és futómű-alkatrészek alumínium- vagy magnéziumötvözetekből.
A védelmi ipari beszállítók olyan alkatrészeknél alkalmazzák az eljárást, amelyeknél nagy sorozatban is biztosítani kell az állandó minőséget. Lehetővé teszi az egyenletes gyártási eredményt, miközben megfelel az anyagminőségi szabványoknak.
Szórakoztató elektronikai és 5G-s készülékházak
Az elektronikai gyártók félszilárd állapotú nyomásos öntést használnak vékony, merev, tiszta felületű keretek előállítására. Példák: számítógép-keretek, táblagépházak és 5G-s antennaházak. Ezeknél az alkatrészeknél szigorú tűréshatárok szükségesek az érzékeny hardver védelme érdekében.
Az eljárás lehetővé teszi összetett belső elemek – például bordák és hőelvezető csatornák – kialakítását. Ez a tervezési szabadság segíti a hőkezelést és a szerkezeti merevséget a kompakt eszközökben.
Az alacsony porozitás javítja az árnyékolási teljesítményt is. Ez különösen fontos az 5G-s rendszereknél, ahol a stabil jelátvitel a pontos fémgeometriától függ.
Új és ipari felhasználási területek
Az ipari berendezések gyártói félszilárd állapotú nyomásos öntést alkalmaznak szivattyúk, elektromos kéziszerszámok és robotalkatrészek esetében. Ezeknél az alkatrészeknél gyakran elvárás a nagy szilárdság, a kopásállóság és a méretpontosság megőrzése nagy sorozatok gyártása során is.
Az eljárás rézalapú ötvözetek használatát is lehetővé teszi hőtechnikai és elektromos alkatrészek gyártásához. A gyártók az alábbiakhoz használják: hűtőbordák, motorházak és csatlakozók ahol a szilárd fém áramlása javítja a teljesítményt.
Folyamatosan új alkalmazási területek jelennek meg az energiaiparban, az automatizálásban és a mobilitási rendszerekben. A szerszámozási és ötvözetválasztási lehetőségek bővülésével egyre több iparág alkalmazza ezt az eljárást nagy sorozatú, kiváló minőségű fémalkatrészek előállítására.
Összegzés
A félszilárd állapotú nyomásos öntés (SSM) hidat képez a folyékony öntés és a szilárdtest-alakítás (kovácsolás) között, ötvözve a szilárdságot, a pontosságot és a hatékonyságot. Az olyan eljárások, mint a tixóöntés (thixocasting) és a reoöntés (rheocasting), lehetővé teszik az egyedi igényekhez igazított gyártást. Az olyan előnyöknek köszönhetően, mint a csökkentett porozitás és energiafelhasználás, ideális választás könnyű és precíz fémalkatrészekhez, ami elősegíti szélesebb körű elterjedését a magas követelményeket támasztó iparágakban.
Gyakran ismételt kérdések (GYIK)
Drágább-e a félszilárd állapotú nyomásos öntés, mint a hagyományos nyomásos öntés?
Bár a kezdeti beállítás és a szerszámozás költségesebb lehet, a félszilárd állapotú öntés nagy sorozatú gyártás esetén gyakran alacsonyabb fajlagos költséget eredményez alkatrészenként. A megtakarítások a csökkentett energiafelhasználásból (alacsonyabb hőmérséklet), a kevesebb anyagveszteségből (a végleges alakhoz közeli méretpontosság), az alacsonyabb selejtarányból és a csökkentett utólagos megmunkálási igényből származnak. Összetett, nagy teljesítményű alkatrészek esetében a jobb kihozatal és minőség gyakran indokolja a befektetést.
Hogyan viszonyul a mechanikai szilárdság a hagyományos nyomásos öntéssel készült alkatrészekéhez?
Az SSM-alkatrészek jelentősen erősebbek és megbízhatóbbak. A csökkentett porozitás, valamint a finom és egyenletes mikroszerkezet nagyobb szakítószilárdságot, jobb kifáradási ellenállást és kedvezőbb alakíthatóságot (nyúlási képességet) eredményez. Ez lehetővé teszi alkalmazásukat olyan szerkezeti elemeknél, ahol a hagyományos öntvények esetleg nem felelnének meg az elvárásoknak.
Kiválthatja-e a félszilárd állapotú nyomásos öntés a kovácsolást?
Bár nem helyettesíti teljes mértékben a kovácsolást, az SSM olyan alkatrészek gyártását teszi lehetővé, amelyek mechanikai tulajdonságai (sűrűség, szilárdság) megközelítik vagy elérik a kovácsolt alkatrészekét – különösen az összetett formák esetében, amelyek kovácsolása nehézkes vagy költséges lenne. Gyakran tekintik a kovácsolás kiegészítő vagy azzal versengő eljárásának, különösen akkor, ha kiváló felületi minőségre és szoros tűréshatárokra van szükség már a formából való kivételkor.
Melyek a félszilárd állapotú nyomásos öntés fő korlátai?
A fő korlátok az alkalmazható anyagok köréhez és a kezdeti bonyolultsághoz kapcsolódnak. Az eljárás leginkább bizonyos alumínium-, magnézium- és egyes rézötvözetek esetében hatékony; a magas olvadáspontú ötvözetek – például az acél – nem alkalmasak rá. Emellett pontos hőmérséklet- és zagyállapot-szabályozást igényel, ami speciális berendezéseket és szakértelmet követel meg; ez akadályt jelenthet kisebb üzemek, prototípus-gyártás vagy kis szériás gyártás esetén.







