
Polotuhý stav lití do forem kombinuje principy lití a kování a umožňuje přesné tvarování kovu, který se nachází v polotekutém a polotuhém stavu. Tento přístup je ideální tam, kde záleží na pevnosti, přesnosti a kvalitě povrchu.
V tomto článku si rozebereme technickou terminologii a koncepty, abychom vám pomohli lépe pochopit, jak funguje zpracování kovů v polotuhém stavu, jaké existují procesy tlakového lití a v čem toto lití přináší jasné výhody.
Základy tlakového lití v polotuhém stavu: O co přesně jde?
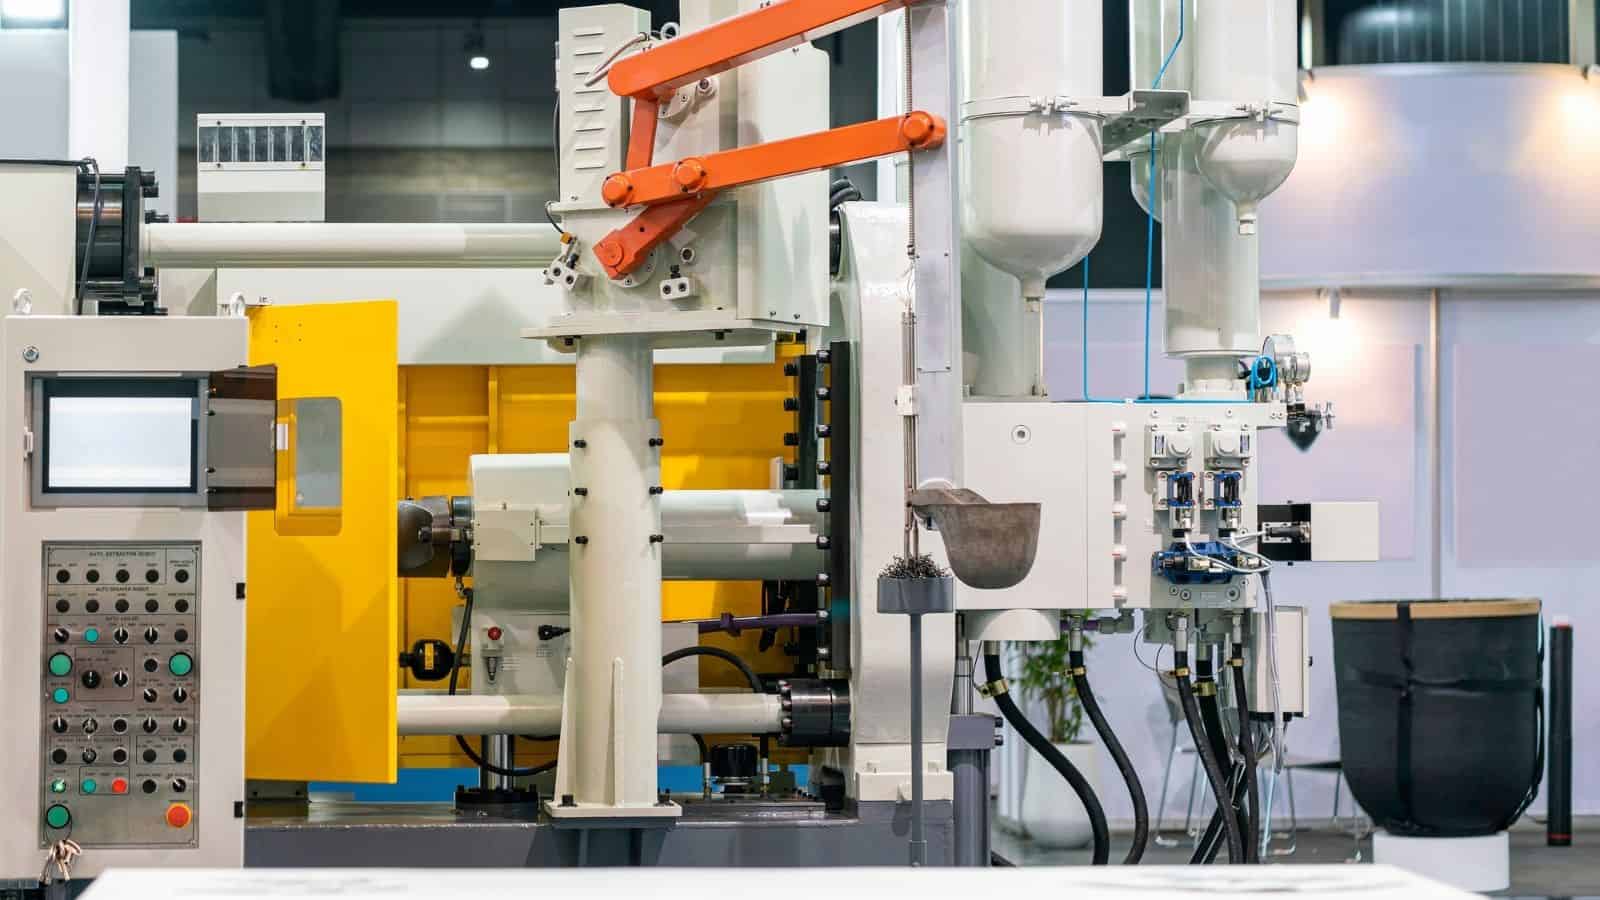
Tlakové lití v polotuhém stavu (SSM) vytváří kovové díly z materiálu v polotuhém stavu, nikoli ze zcela tekuté taveniny. Kov vstupuje do formy jako hustá suspenze složená z pevných částic rozptýlených v tekutém kovu.
Během tohoto procesu zajišťuje pokročilý řídicí systém, aby se teplota kovu udržovala mezi teplotou solidu a likvidu, přičemž podíl pevné fáze se obvykle pohybuje v rozmezí 30 % až 65 %.
Pochopení stavu „suspenze“
Klíčovým prvkem tohoto procesu je zahřátá polotuhá suspenze. Obsahuje zaoblená pevná zrna obklopená tekutým kovem, nikoli ostré dendrity (rozvětvené krystalové struktury připomínající strom, které vznikají při tuhnutí roztaveného kovu).
Suspenze vykazuje tixotropie, což je vlastnost, při níž se kapalný nebo polotuhý materiál vlivem působícího napětí stává méně viskózním (řidším) a snadno teče, zatímco po odstranění napětí opět houstne do gelovité struktury, která si zachovává svůj tvar.
Těmto dvěma vlastnostem odpovídají příslušné parametry pro řízení kvality suspenze:
- Regulace teploty pro přesné určení podílu pevné fáze v suspenzi (poměr pevného kovu ve směsi kapalné a pevné fáze)
- Rychlost smyku pro řízení tixotropie, která ovlivňuje tvar zrn a viskozitu
Kovy a slitiny používané při tlakovém lití v polotuhém stavu
Výrobci využívají tlakové lití v polotuhém stavu především u slitin neželezných kovů. Nejlépe se pro tento účel hodí slitiny hliníku, hořčíku a některé slitiny mědi, a to díky svým teplotním rozsahům tavení a charakteru toku.
Mezi běžně volené materiály patří:
| Materiál | Hlavní výhody |
|---|---|
| Slitiny hliníku | Dobrá pevnost, možnost tepelného zpracování, široká dostupnost |
| Slitiny hořčíku | Nízká hmotnost, vynikající tekutost, krátké časy cyklu |
| Slitiny mědi | Vysoká pevnost, omezené použití vzhledem k teplotnímu rozsahu |
Tyto slitiny dobře reagují na stav koexistence pevné a kapalné fáze. Vytvářejí stabilní kašovité směsi a při vstřikování vykazují předvídatelné chování. Slitiny s vysokou teplotou tání se využívají jen omezeně kvůli nárokům na nástroje a teplotním omezením.
Různé procesy odlévání kovů v polotuhém stavu
Každý výrobní proces odlévání do forem v polotuhém stavu řeší tvorbu kašovité směsi, ohřev a vstřikování odlišným způsobem, aby se dosáhlo rovnováhy mezi pevností, přesností a náklady.
Metoda thixocasting
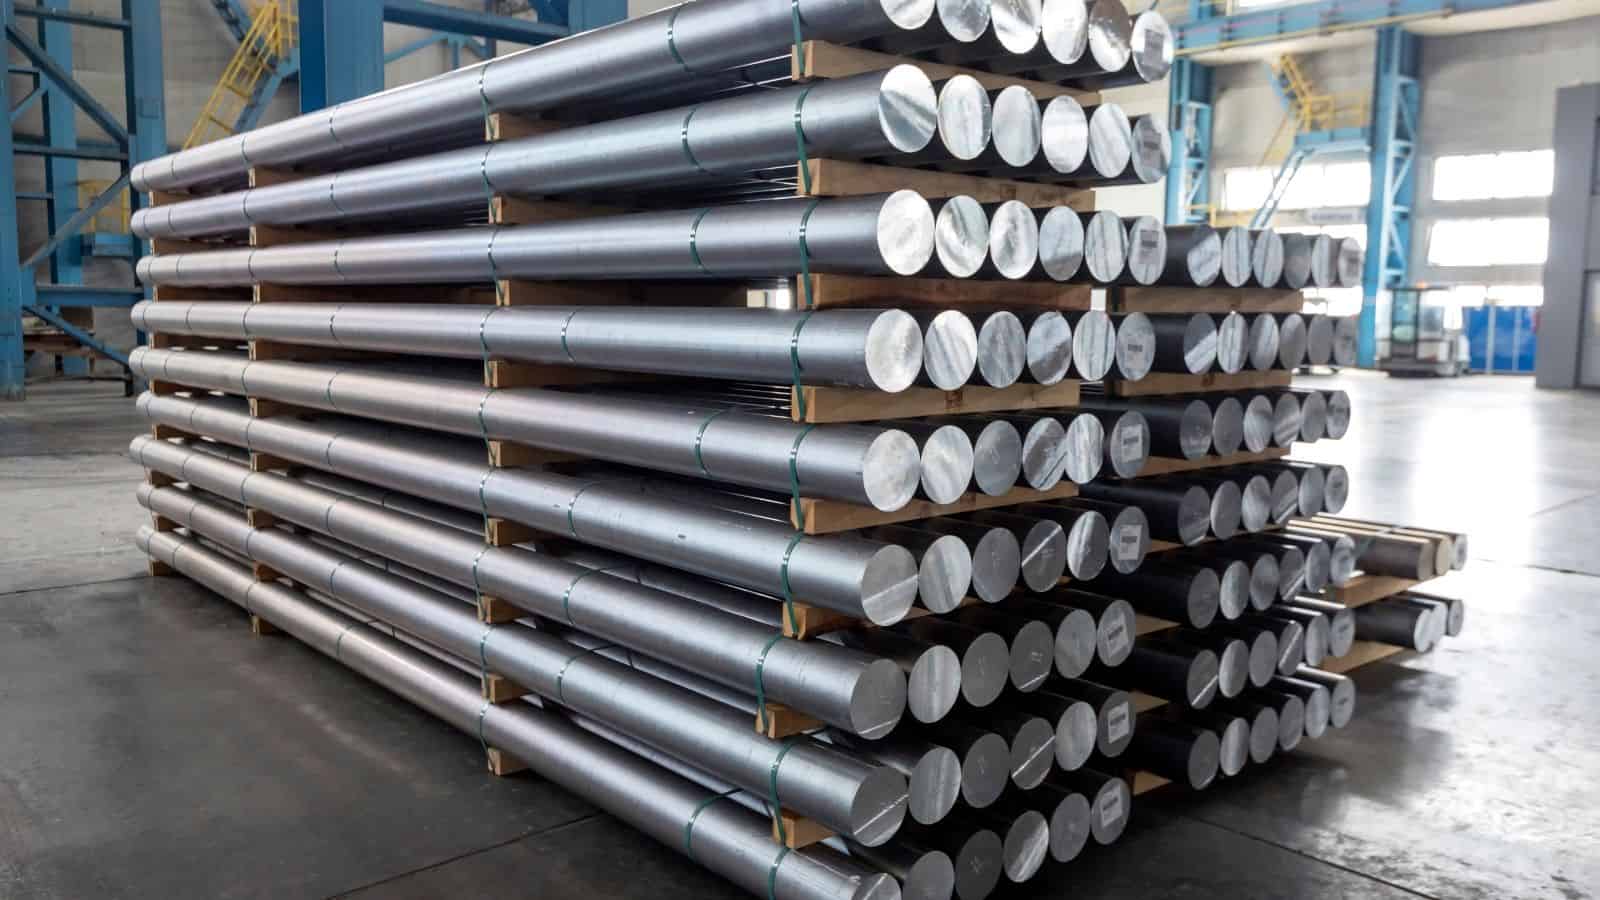
Thixocasting využívá předem odlitý polotovar (ingot) (speciálně upravenou tyč z pevného kovu) s jemnou, nedendritickou strukturou. Polotovar se prohřívá indukčním ohřevem (využitím elektromagnetického pole k čistému a efektivnímu ohřevu vodivých materiálů), dokud nedosáhne polotuhého stavu.
Poté se v procesu thixocastingu tato kašovitá směs vstřikuje pod vysokým tlakem do uzavřené formy. Nižší teplota omezuje pohlcování plynů a smršťování; hotové díly se vyznačují přesnými tolerancemi a hladkým povrchem.
Tato metoda umožňuje dobrou kontrolu procesu, avšak zvyšuje náklady v důsledku nutnosti přípravy a manipulace s polotovary.
Klíčové vlastnosti
- Kontrolovaná kvalita polotovaru
- Přesné teplotní rozmezí
- Vysoká opakovatelnost u složitých dílů
Metoda rheocastingu
Při rheocastingu vzniká kašovitá směs přímo z roztaveného kovu namísto z tyčového polotovaru. Proces zahrnuje ochlazování taveniny za současného mechanického míchání či využití jiných metod promíchávání. Tento postup rozbíjí tuhnoucí zrna na zaoblené částice.
Směs se následně plní do dutiny formy, často za použití standardního zařízení pro vysokotlaké lití Odpadá tak nutnost použití předem odlitých polotovarů a snižuje se počet kroků při zpracování materiálu.
Rheocasting je vhodný pro velkosériovou výrobu dílů. Nabízí flexibilitu při výběru slitiny a nižší náklady na materiál.
Společné výhody
- Přímá tvorba polotuhé taveniny (slurry)
- Nižší náklady na suroviny
- Vhodné pro velkosériovou výrobu
Thixomolding (tixomolding) pro slitiny hořčíku
Thixomolding využívá technologii zpracování v polotuhém stavu pro různé materiály, včetně slitin hořčíku. Pevné hořčíkové třísky jsou přiváděny do vyhřívané komory v ochranné atmosféře.
Stejně jako u jiných metod se třísky taví na polotuhou směs, která je následně pomocí šneku vstřikována do uzavřené formy – podobně jako při vstřikování plastů. Proces probíhá při nižších teplotách než běžné tlakové lití, což zvyšuje bezpečnost a zlepšuje kontrolu nad procesem.
Výrobci volí thixomolding pro tenkostěnné a lehké díly, u nichž je vyžadována vysoká rozměrová přesnost a čistý povrch. Tato metoda nachází široké uplatnění při výrobě krytů a pouzder v elektronice a automobilovém průmyslu.
Typické znaky
- Vstupní materiál ve formě třísek
- Uzavřený a čistý provoz
- Ideální pro slitiny hořčíku
Nové metody: SIMA a další
Zkratka SIMA znamená „Strain-Induced Melt Activation“ (aktivace tavení vyvolaná deformací). Proces nejprve deformuje slitinu válcováním nebo kováním. Řízený ohřev následně během částečného tavení vytvoří jemnou polotuhou strukturu.
Tento přístup je vhodný pro malé nebo složité díly vyžadující stejnoměrnou zrnitost. Metoda SIMA se často kombinuje s thixocastingem nebo jinými postupy tváření v polotuhém stavu.
Další nové metody se zaměřují na lepší kontrolu taveniny a kratší časy cyklů. Jejich cílem je rozšířit využití tváření v polotuhém stavu na nové slitiny a velikosti dílů při zachování stabilních nákladů.
Klíčové výhody tlakového lití v polotuhém stavu
Lepší mechanické vlastnosti
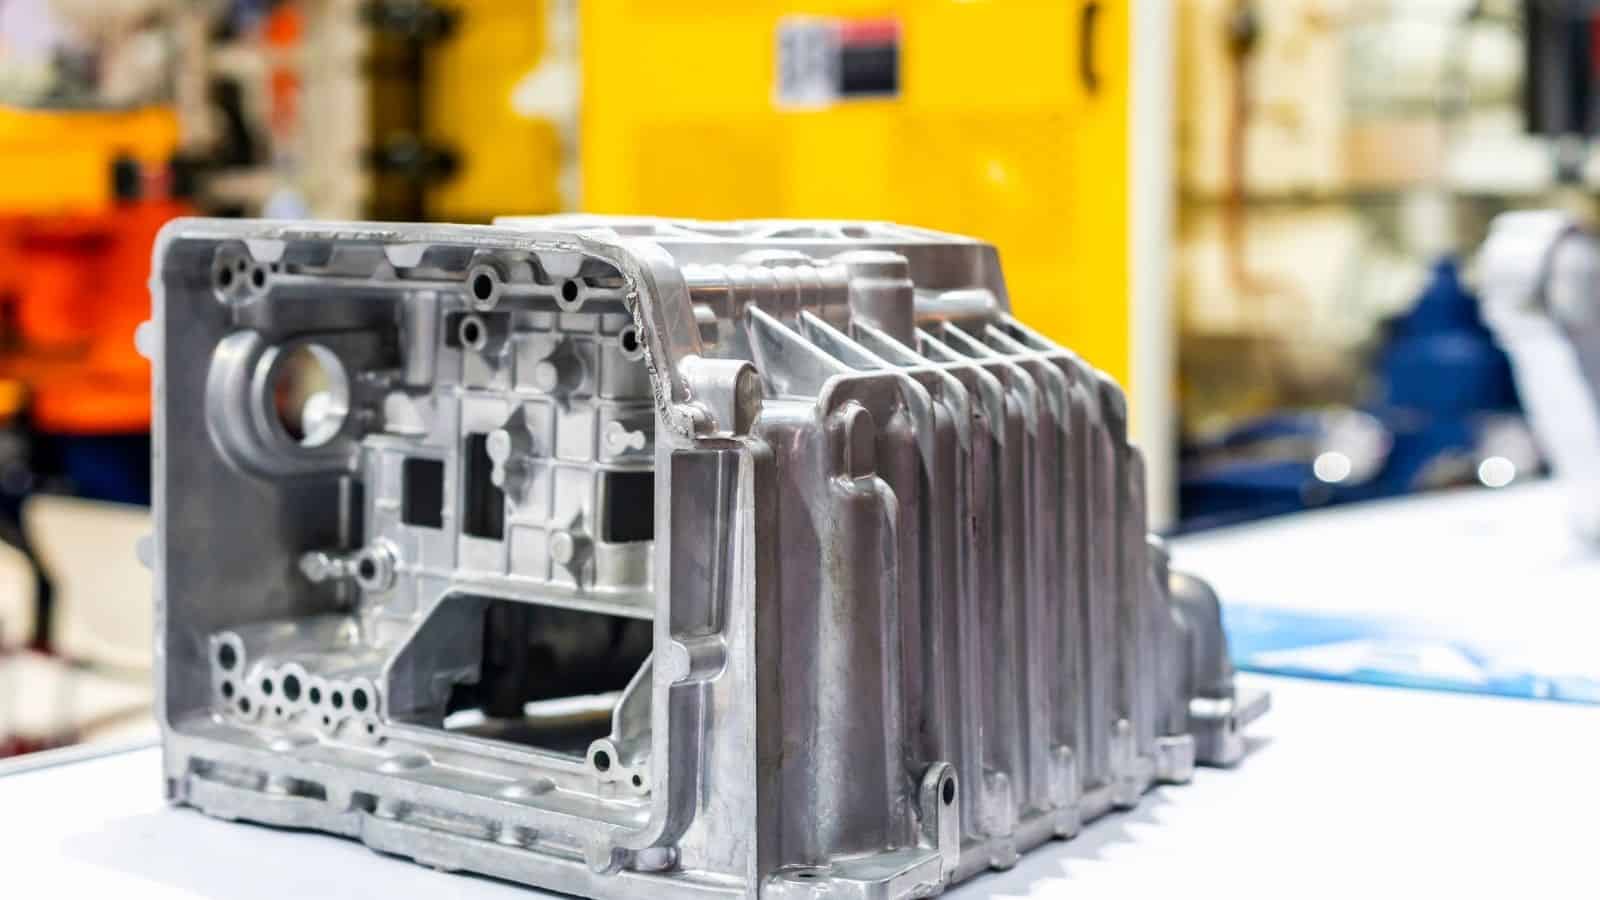
Tlakové lití v polotuhém stavu zlepšuje klíčové mechanické vlastnosti snížením pórovitosti a objemového smrštění. Proces omezuje výskyt uzavřeného plynu a dutin, takže vyrobené díly často dosahují vyšší hustoty než díly zhotovené tradičním tlakovým litím.
Navíc se během tuhnutí vytváří jemná, stejnoměrná mikrostruktura.
Tato struktura zajišťuje vyšší pevnost a stabilnější chování při zatížení. Mnoho hliníkových a hořčíkových dílů díky tomu vykazuje lepší odolnost proti únavě materiálu. Proces rovněž umožňujevyšší tažnost.
Díly lze podrobit tepelnému zpracování a svařování s nižším rizikem vzniku trhlin. To je důležité u konstrukčních dílů vystavených opakovanému namáhání nebo rázům.
Vysoká rozměrová přesnost a kvalita povrchu
Tlakové lití v polotuhém stavu umožňuje přesnou kontrolu tvaru a rozměrů. Hustý proud kovu vyplňuje formu plynule a bez turbulence, což umožňuje dosáhnout těsných tolerancí v celém objemu součásti. povrchovou úpravu. Mnoho součástí opouští formu s hladkým povrchem, který vyžaduje jen minimální nebo žádné leštění, nanášení povlaků či kosmetické opracování.
Rozměrová stálost je navíc konzistentní u všech kusů. Výrobci na tuto opakovatelnost spoléhají u sestav vyžadujících přesné vzájemné ustavení dílů. Menší rozptyl rozměrů rovněž zkracuje dobu kontroly a snižuje množství zmetků.
Složité geometrie a těsné tolerance
Polotuhá směs proudí řízeným způsobem, což umožňuje vytvářet složité geometrie. Tenké stěny, žebra a vnitřní kanálky vznikají s menším počtem vad než při běžném odlévání z kapalného kovu. To rozšiřuje možnosti návrhu bez zvýšení rizika.
Součásti často splňují definici výrobků s tvarem blízkým konečnému (odlitek, jehož rozměry jsou velmi blízké konečným hodnotám), což omezuje nutnost dodatečného řezání či tvarování a snižuje závislost na dalším obrábění.
Konstruktéři také těží ze stabilních a těsných tolerancí. Materiál si během chladnutí udržuje tvar, a to i v místech přechodu mezi silnými a tenkými stěnami. Tato stabilita je výhodná, pokud musí díly přesně dosedat na těsnění, ložiska nebo elektronické součástky.
Nižší výrobní náklady a spotřeba energie
Tlakové lití v polotuhém stavu probíhá při nižších teplotách než procesy využívající plně roztavený kov u tradičního tlakového lití. To snižuje spotřebu energie na jeden cyklus a omezuje tepelné namáhání nástrojů. Delší životnost forem pomáhá udržet pod kontrolou výrobní náklady v průběhu času.
Nižší pórovitost a menší smrštění vedou k menšímu počtu zmetků. Často klesá podíl odpadu, což zvyšuje efektivitu výroby a zkracuje dodací lhůty. Vyšší výtěžnost také znamená více hotových dílů ze stejného množství kovu. Tyto úspory se při velkých objemech výroby výrazně projevují.
Využití tlakového lití v polotuhém stavu
Součásti pro automobilový průmysl a dopravu
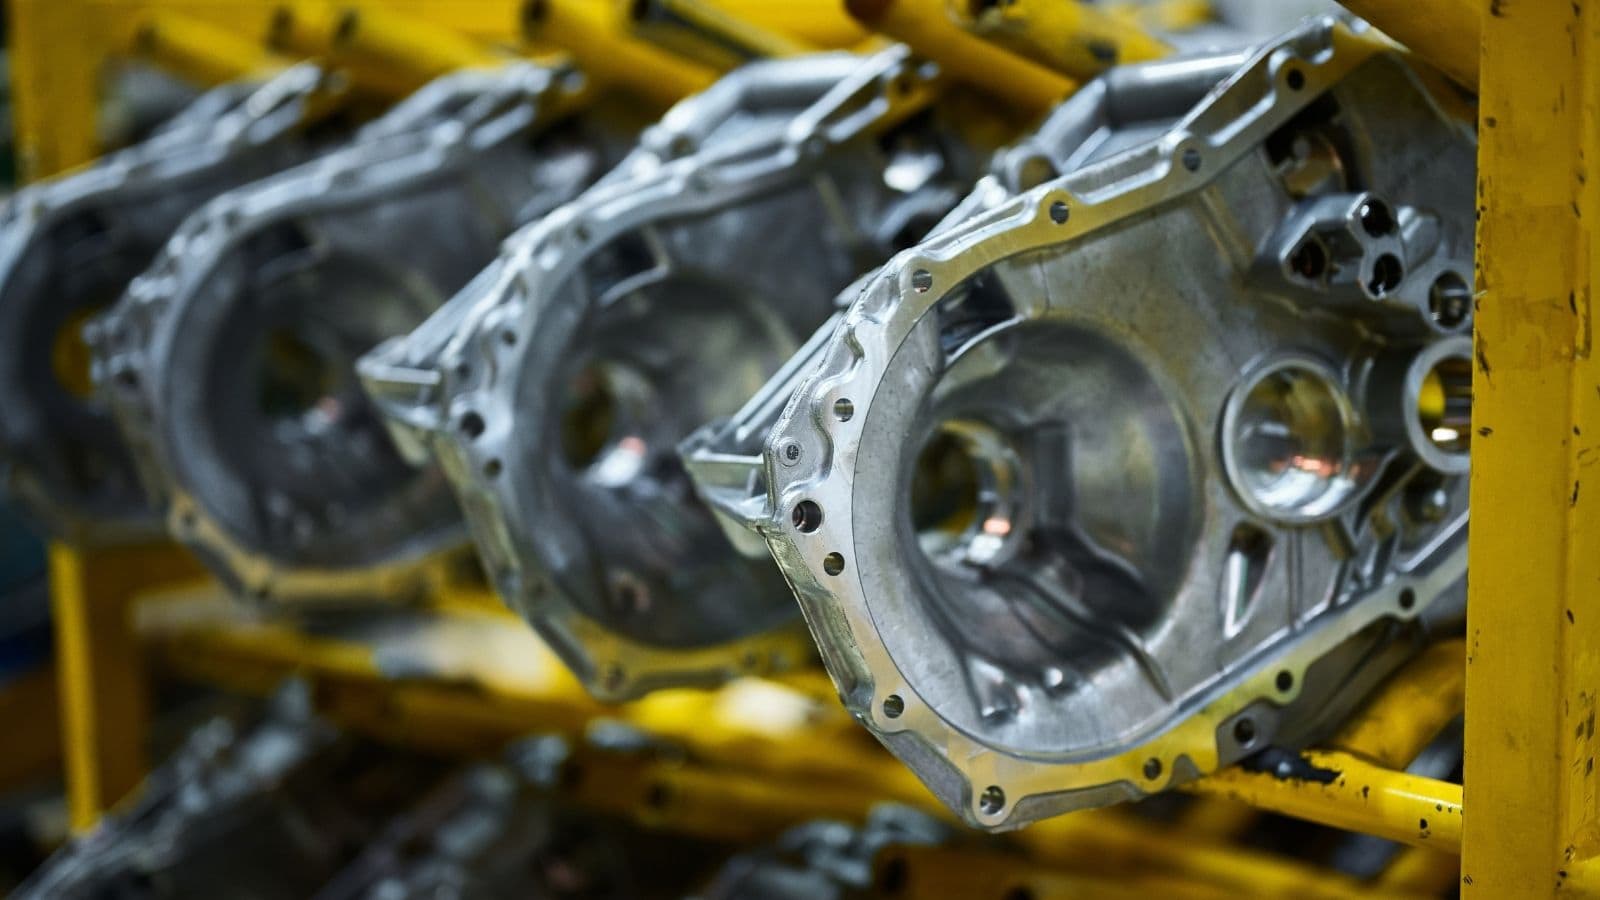
Výrobci automobilů využívají tlakové lití v polotuhém stavu k výrobě automobilových komponentů, které jsou vystaveny vysokému zatížení a neustálému namáhání. Mezi běžné díly patří těhlice řízení, držáky motoru, ramena zavěšení kol a konstrukční držáky.
Někteří výrobci tento proces uplatňují také u bloků motorů a skříní převodovek. Nižší teplota lití omezuje smrštění a deformace. Tato kontrola procesu pomáhá dodržet přísné rozměrové tolerance a zkracuje dobu obrábění.
Na tento proces spoléhají také elektromobily. Umožňuje vyrábět lehké hliníkové a hořčíkové díly, které zvyšují dojezd, aniž by byla ohrožena jejich pevnost.
Aplikace v letectví a obranném průmyslu
Letecké programy využívají technologii odlévání v polotuhém stavu (semi-solid die casting) pro výrobu komponentů, které musí splňovat přísné požadavky na bezpečnost a hmotnost. Mezi typické letecké díly patří skříně, držáky a součásti podvozku vyrobené z hliníkových nebo hořčíkových slitin.
Dodavatelé pro obranný průmysl využívají tento proces u dílů vyžadujících opakovatelnou kvalitu při velkosériové výrobě. Umožňuje dosahovat konzistentních výsledků při současném dodržení materiálových norem.
Spotřební elektronika a kryty pro 5G zařízení
Výrobci elektroniky využívají odlévání v polotuhém stavu k výrobě tenkých, tuhých rámů s kvalitní povrchovou úpravou. Příklady zahrnují rámy počítačů, kryty tabletů a kryty 5G antén. Tyto díly vyžadují dodržení úzkých tolerancí pro ochranu citlivých elektronických komponentů.
Proces umožňuje vytvářet složité vnitřní prvky, jako jsou žebrování a kanály pro odvod tepla. Tato konstrukční flexibilita podporuje tepelnou regulaci a strukturální tuhost kompaktních zařízení.
Nízká pórovitost rovněž zlepšuje stínicí vlastnosti. To je klíčové u systémů 5G, kde stabilita signálu závisí na přesné geometrii kovových prvků.
Nové a průmyslové aplikace
Výrobci průmyslových zařízení využívají odlévání v polotuhém stavu pro čerpadla, elektrické nářadí a robotické komponenty. Tyto díly často vyžadují vysokou pevnost, odolnost proti opotřebení a rozměrovou stálost napříč velkými výrobními sériemi.
Proces umožňuje také zpracování slitin na bázi mědi pro součásti s požadavky na tepelnou a elektrickou vodivost. Výrobci jej využívají pro chladiče, skříně motorů a konektory, kde tok tuhého kovu zlepšuje výsledné vlastnosti.
Neustále se objevují nové možnosti využití v energetice, automatizaci a systémech mobility. S rozšiřující se nabídkou nástrojů a slitin zavádí tento proces stále více odvětví pro velkosériovou výrobu vysoce kvalitních kovových dílů.
Závěr
Tlakové lití v polotuhém stavu představuje spojnici mezi litím (z kapalné fáze) a kováním (z pevné fáze) a nabízí vysokou pevnost, přesnost i efektivitu. Metody jako thixocasting a rheocasting umožňují výrobu přizpůsobenou konkrétním požadavkům. Díky výhodám, jako je snížená pórovitost a nižší spotřeba energie, je tato technologie ideální pro lehké a přesné kovové díly, což vede k jejímu širšímu uplatnění v náročných průmyslových odvětvích.
Často kladené dotazy (FAQ)
Je tlakové lití v polotuhém stavu dražší než tradiční tlakové lití?
Ačkoli mohou být počáteční náklady na přípravu a nástroje vyšší, lití v polotuhém stavu často vede k nižším celkovým nákladům na kus při velkosériové výrobě. Úspory plynou z nižší spotřeby energie (díky nižším teplotám), menšího odpadu materiálu (výroba s tvarem blízkým konečnému – tzv. near-net shape), nižší zmetkovitosti a omezení nutnosti následného obrábění. U složitých a vysoce výkonných dílů investici často ospravedlňuje vyšší výtěžnost a kvalita.
Jaká je mechanická pevnost ve srovnání s běžnými díly z tlakového lití?
Díly vyrobené technologií SSM jsou výrazně pevnější a spolehlivější. Snížená pórovitost a jemná, stejnoměrná mikrostruktura zajišťují vyšší pevnost v tahu, lepší odolnost proti únavě materiálu a vyšší tažnost. Díky tomu je lze využít v konstrukčních aplikacích, kde by tradiční odlitky mohly selhat.
Může tlakové lití v polotuhém stavu nahradit kování?
Ačkoli technologie SSM (lití v polotuhém stavu) zcela nenahrazuje kování, umožňuje výrobu dílů, které se svými mechanickými vlastnostmi (hustota, pevnost) vyrovnají výkovkům nebo se jim velmi blíží – a to zejména u složitých tvarů, jejichž kování je obtížné nebo nákladné. Často je vnímána jako proces doplňující kování nebo mu konkurující, zejména v případech, kdy je vyžadována vynikající kvalita povrchu a dodržení úzkých tolerancí přímo po vyjmutí z formy.
Jaká jsou hlavní omezení technologie lití v polotuhém stavu?
Mezi hlavní omezení patří výběr materiálů a náročnost přípravy výroby. Tato metoda je nejefektivnější u specifických slitin hliníku, hořčíku a některých slitin mědi; slitiny s vysokou teplotou tání, jako je například ocel, pro ni vhodné nejsou. Proces rovněž vyžaduje přesnou regulaci teploty a kontrolu stavu polotuhé směsi (tzv. kaše), což klade nároky na specializované vybavení a odborné znalosti. To může představovat překážku pro menší provozy, výrobu prototypů nebo malosériovou výrobu.







