
Polotuhé tlakové liatiespája princípy tlakového liatia a kovania a presne tvaruje kov v polotuhom, čiastočne tekutom stave. Hodí sa tam, kde záleží na pevnosti, presnosti a čistom povrchu.
V článku vysvetlíme odborné pojmy a princípy, aby ste lepšie porozumeli fungovaniu polotuhého kovu, jednotlivým procesom tlakového liatia a výhodám polotuhého odlievania.
Základy polotuhého tlakového liatia: čo to presne je?
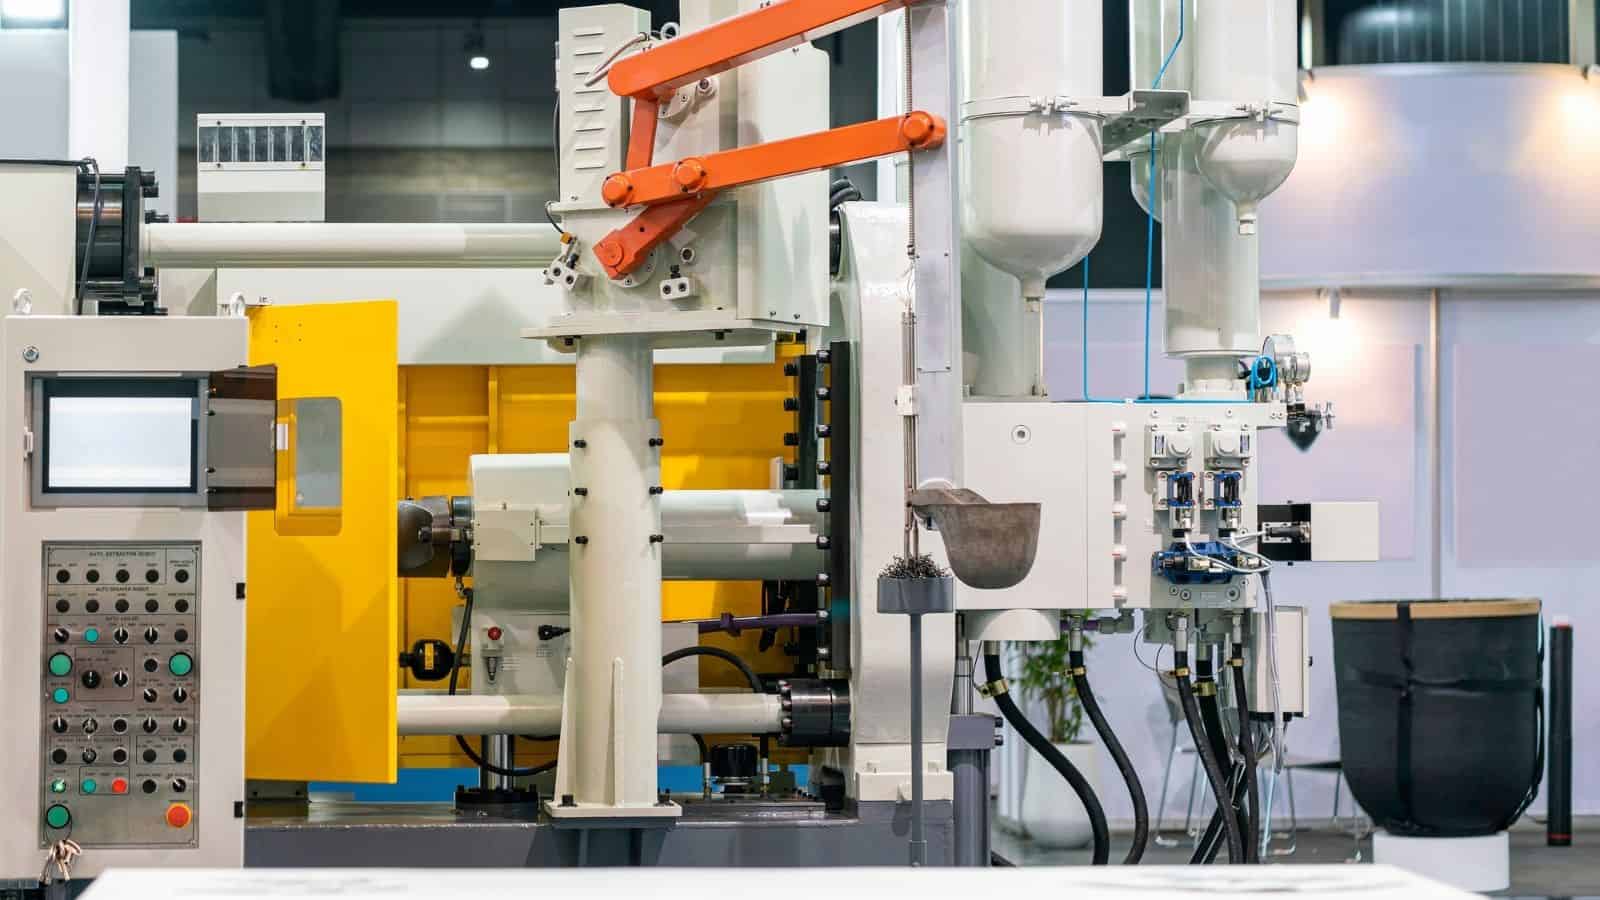
Polotuhé tlakové liatie (SSM) vytvára kovové diely z polotuhého, nie úplne tekutého kovu. Kov vstupuje do kašovitej zmesi tvorenej pevnými časticami rozptýlenými v tekutom kove.
Pokročilý riadiaci systém udržiava kov medzi teplotou solidu a likvidu, často pri podiele pevnej fázy približne 30% až 65%.
Pochopenie „kašovitého“ stavu
Základom procesu je zohriata polotuhá kašovitá zmes. Obsahuje zaoblené pevné zrná obklopené tekutým kovom, nie ostré dendrity (vetvené kryštálové štruktúry, ktoré vznikajú pri tuhnutí roztaveného kovu).
Kašovitá zmes vykazuje tixotropiu, teda vlastnosť, pri ktorej kvapalný alebo polotuhý materiál pri pôsobení napätia redne a ľahko tečie, no po jeho odstránení opäť hustne do gélovitej štruktúry, ktorá drží tvar.
Tieto dve vlastnosti zodpovedajú parametrom riadenia kvality kašovitej zmesi:
- Riadenie teploty na presné nastavenie podielu pevnej fázy v kašovitej zmesi (pomeru pevného kovu v zmesi kvapalnej a pevnej fázy)
- Rýchlosť šmyku na riadenie tixotropie, tvarovanie zŕn a reguláciu viskozity
Kovy a zliatiny na polotuhé tlakové liatie
Polotuhé tlakové liatie sa používa najmä s neželeznými zliatinami. Vďaka teplotnému rozsahu tavenia a toku sa najlepšie hodia hliník, horčík a niektoré medené zliatiny.
Bežné materiály zahŕňajú:
| Materiál | Hlavné výhody |
|---|---|
| Hliníkové zliatiny | Dobrá pevnosť, možnosť tepelného spracovania, široká dostupnosť |
| Horčíkové zliatiny | Nízka hmotnosť, výborný tok, krátke časy cyklu |
| Medené zliatiny | Vysoká pevnosť, obmedzené použitie pre teplotný rozsah |
Tieto zliatiny dobre reagujú na súčasnú prítomnosť pevnej a kvapalnej fázy. Vytvárajú stabilnú kašovitú zmes a počas vstrekovania sa správajú predvídateľne. Zliatiny s vysokou teplotou tavenia sa používajú obmedzene pre nároky na nástroje a teplotu.
Rôzne procesy odlievania polotuhého kovu
Každý proces polotuhého tlakového liatia riadi tvorbu kašovitej zmesi, ohrev a vstrekovanie inak, aby dosiahol vyváženú pevnosť, presnosť a cenu.
Metóda tixoliatia
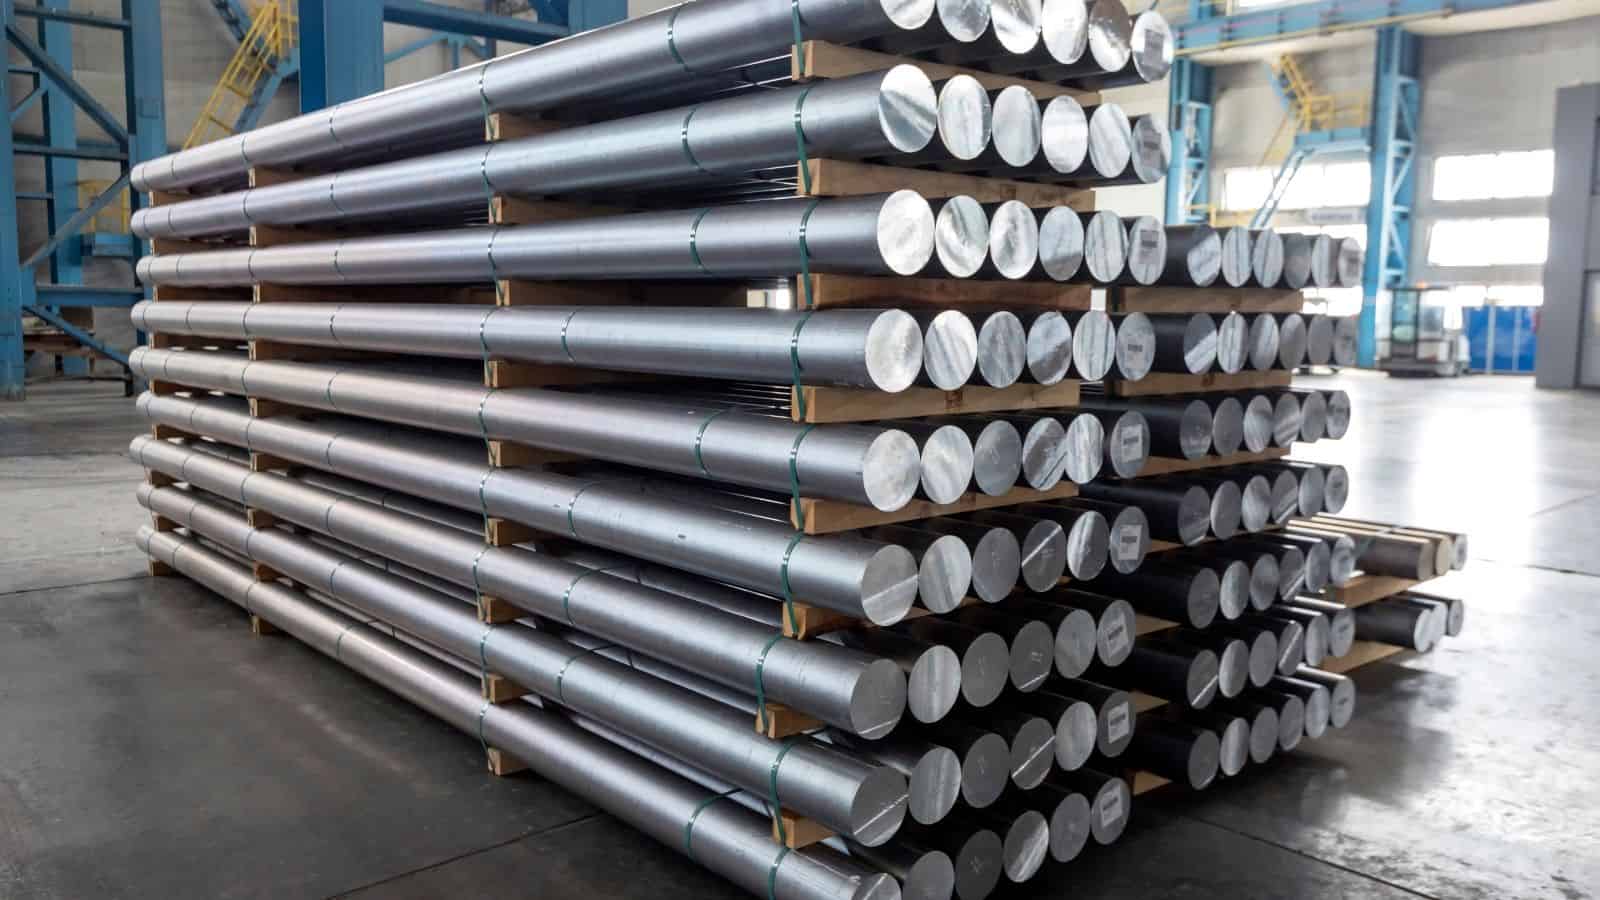
Tixoliatie využíva predliaty polotovar (špeciálne upravenú tyč z pevného kovu) s jemnou, nedendritickou štruktúrou. Polotovar sa pomocou indukčného ohrevu (čistého a účinného ohrevu vodivých materiálov elektromagnetickým poľom) zahreje na polotuhý stav.
Kašovitá zmes sa potom pod vysokým tlakom vstrekne do uzavretej formy. Nižšia teplota obmedzuje zachytávanie plynov a zmršťovanie; výsledné diely majú úzke tolerancie a hladký povrch.
Metóda poskytuje dobrú kontrolu, no príprava a manipulácia s polotovarmi zvyšujú náklady.
Kľúčové vlastnosti
- Riadená kvalita polotovaru
- Presné teplotné okno
- Vysoká opakovateľnosť pri zložitých dieloch
Metóda reoliatia
Pri reoliatí vzniká kašovitá zmes priamo z roztaveného kovu namiesto tyčového polotovaru. Tavenina sa ochladzuje za mechanického miešania alebo iného premiešavania. Tým sa tuhnúce zrná rozbíjajú na zaoblené častice.
Zmes sa následne privádza do dutiny formy, často pomocou štandardného zariadenia na vysokotlakové tlakové liatie. Odpadá potreba predliatych polotovarov a znižuje sa počet materiálových krokov.
Reoliatie je vhodné na veľkosériové diely. Ponúka flexibilný výber zliatin a nižšie náklady na materiál.
Bežné výhody
- Priama tvorba kašovitej zmesi
- Nižšie náklady na surovinu
- Vhodné pre veľkosériovú výrobu
Thixomolding pre horčíkové zliatiny
Thixomolding prispôsobuje polotuhé spracovanie materiálom vrátane horčíkových zliatin. Pevné horčíkové triesky sa v ochrannom plyne privádzajú do vyhrievaného valca.
Podobne ako pri iných metódach sa triesky roztavia na kašovitú zmes, ktorú potom skrutka vstrekne do uzavretej formy, podobne ako pri vstrekovaní plastov. Proces prebieha pri nižších teplotách než bežné tlakové liatie, čo zvyšuje bezpečnosť a kontrolu.
Výrobcovia volia thixomolding na tenkostenné a ľahké diely vyžadujúce presnú kontrolu rozmerov a čistý povrch. Široko sa používa pri krytoch elektroniky a automobilových dieloch.
Typické vlastnosti
- Vstupná surovina vo forme triesok
- Uzavretá a čistá prevádzka
- Najvhodnejšie pre horčíkové zliatiny
Nové metódy: SIMA a ďalšie
SIMA znamená „aktivácia taveniny vyvolaná deformáciou“ (Strain-Induced Melt Activation). Zliatina sa najprv deformuje valcovaním alebo kovaním. Riadeným ohrevom pri čiastočnom tavení potom vzniká jemná polotuhá štruktúra.
Tento prístup je vhodný pre malé alebo zložité diely vyžadujúce rovnomerné zrná. SIMA sa často kombinuje s tixoliatím alebo iným tvárnením v polotuhom stave.
Ďalšie rozvíjajúce sa metódy sa zameriavajú na lepšiu kontrolu kašovitej zmesi a kratšie časy cyklu. Rozširujú polotuhé tvárnenie na nové zliatiny a veľkosti dielov pri stabilných nákladoch.
Kľúčové výhody polotuhého tlakového liatia
Lepšie mechanické vlastnosti
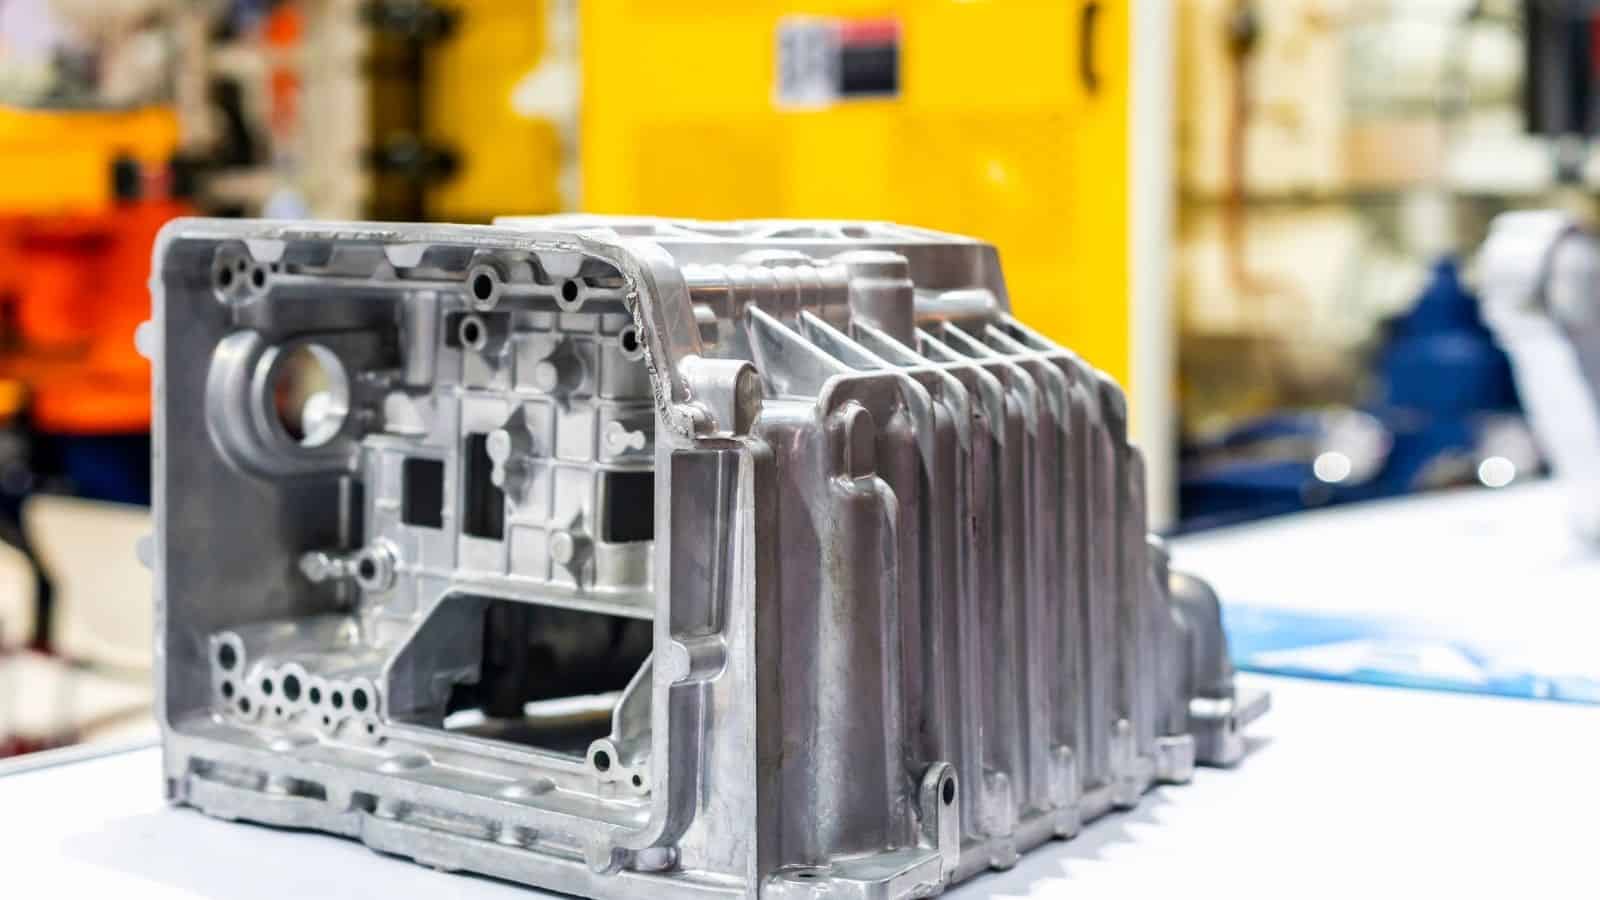
Polotuhé tlakové liatie zlepšuje dôležité mechanické vlastnosti tým, že znižuje pórovitosť a zmršťovanie. Obmedzuje zachytávanie plynu a dutiny, takže diely často dosahujú vyššiu hustotu než tradičné tlakové odliatky.
Navyše pri tuhnutí vzniká jemná a rovnomerná mikroštruktúra. Táto štruktúra podporuje vyššiu pevnosť a stabilnejšie správanie pri zaťažení. Mnohé hliníkové a horčíkové diely tak získavajú lepšiu únavovú odolnosť.
Proces podporuje aj vyššiu ťažnosť. Diely možno tepelne spracovať a zvárať s menším rizikom praskania, čo je dôležité pri konštrukčných komponentoch vystavených opakovanému namáhaniu alebo nárazom.
Vysoká rozmerová presnosť a kvalita povrchu
Polotuhé tlakové liatie poskytuje dobrú kontrolu tvaru a rozmerov. Hustý tok kovu plynulo vypĺňa formu bez turbulencií, čo pomáha dosahovať úzke tolerancie v celom diele.
kvalita povrchu je čistá a rovnomerná. Mnohé diely opúšťajú formu s hladkým povrchom a vyžadujú len malé alebo žiadne leštenie, povlakovanie či estetické obrábanie.
Rozmerová stabilita je navyše konzistentná medzi jednotlivými kusmi. Výrobcovia túto opakovateľnosť využívajú pri zostavách vyžadujúcich presné zarovnanie. Menšie odchýlky skracujú kontrolu a znižujú zmetkovitosť.
Zložité geometrie a úzke tolerancie
Polotuhá kašovitá zmes tečie riadeným spôsobom a umožňuje vytvárať zložité geometrie. Tenké steny, rebrá a vnútorné kanály vznikajú s menším počtom chýb než pri odlievaní tekutého kovu. Rozširuje sa tým konštrukčná sloboda bez zvýšenia rizika.
Diely často dosahujú tvar blízky konečnému (odliatok, ktorého rozmery sa veľmi približujú konečným rozmerom) a vyžadujú menej rezania či tvarovania, čím sa obmedzuje potreba úzkych tolerancií pri následnom obrábaní. Tvar zostáva pri chladení stabilný aj na prechodoch medzi hrubými a tenkými časťami. To pomáha pri montáži s tesneniami, ložiskami alebo elektronickými komponentmi.
Nižšie výrobné náklady a spotreba energie
Polotuhé tlakové liatie prebieha pri nižších teplotách než tradičné procesy s úplne roztaveným kovom. Tým sa znižuje spotreba energie na cyklus a tepelné namáhanie nástrojov. Dlhšia životnosť formy pomáha riadiť výrobné náklady v dlhodobom horizonte.
Nižšia pórovitosť a zmršťovanie znižujú počet vyradených dielov. Zvyčajne klesá aj podiel odpadu, čo zvyšuje efektivitu výroby a skracuje dodacie lehoty. Vyššia výťažnosť znamená viac hotových dielov z rovnakého množstva kovu. Pri veľkých sériách sa úspory sčítajú.
Použitie polotuhého tlakového liatia
Automobilové a dopravné komponenty
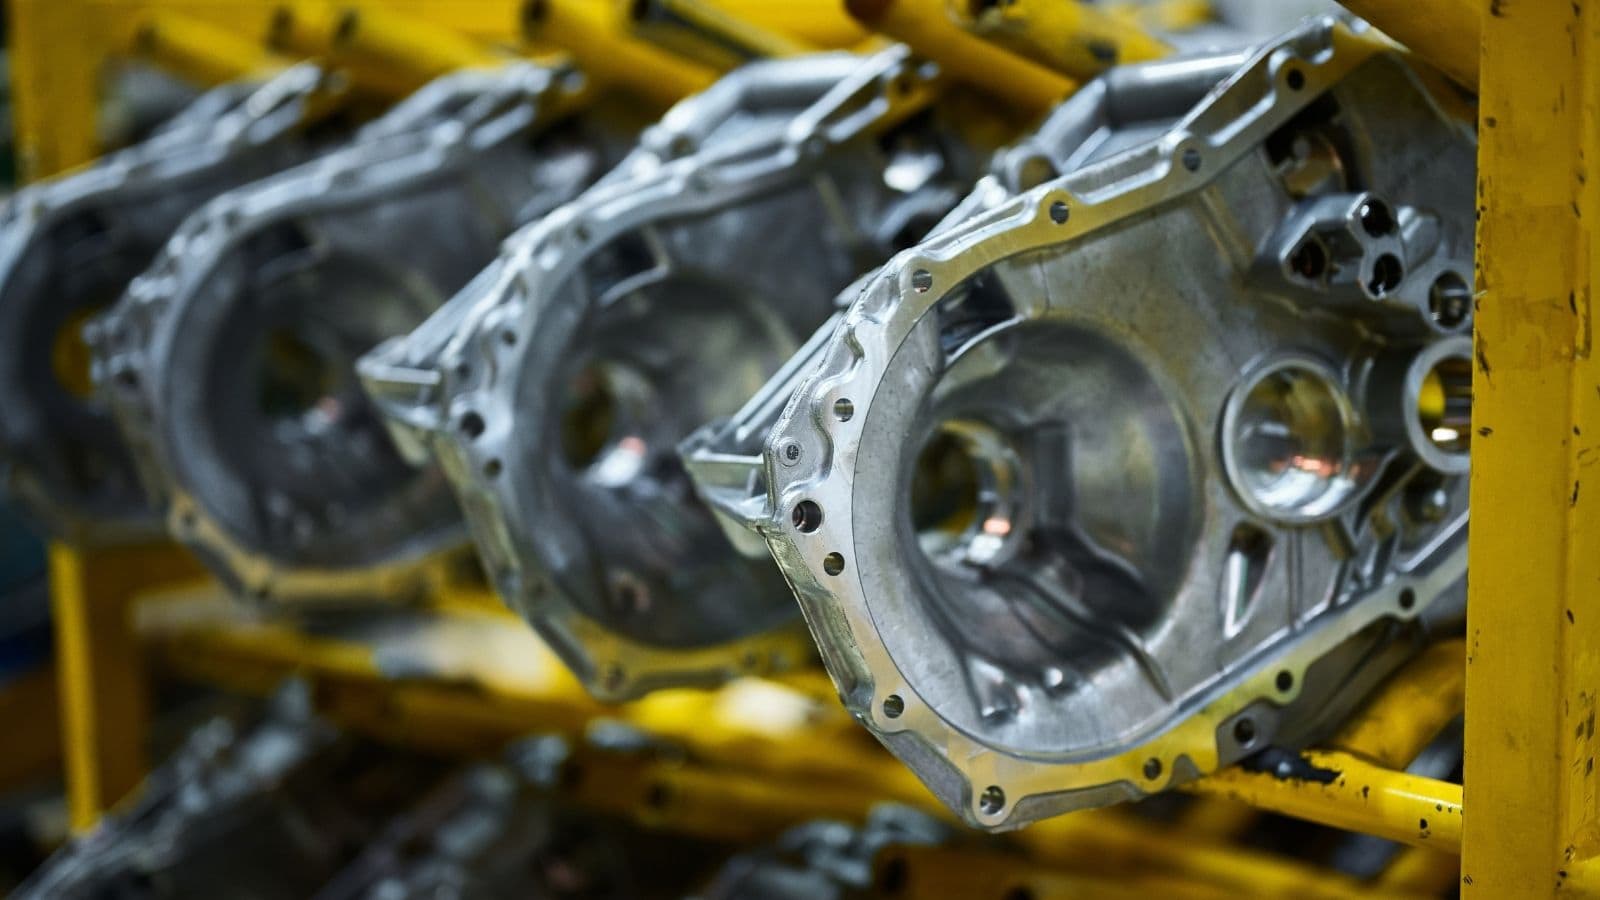
Automobilky využívajú polotuhé tlakové liatie na automobilové komponenty vystavené vysokému zaťaženiu a nepretržitému namáhaniu. Medzi bežné diely patria čapy riadenia, držiaky motora, ramená zavesenia a konštrukčné konzoly.
Niektorí výrobcovia týmto procesom vyrábajú aj bloky motorov a skrine prevodoviek. Nižšia teplota odlievania obmedzuje zmršťovanie a deformácie, čo pomáha dodržať prísne rozmerové limity a skrátiť čas obrábania.
Tento proces využívajú aj elektrické vozidlá. Umožňuje vyrábať ľahké hliníkové a horčíkové diely, ktoré predlžujú dojazd bez straty pevnosti.
Letecký a obranný priemysel
Letecké programy využívajú polotuhé tlakové liatie na komponenty spĺňajúce prísne bezpečnostné a hmotnostné limity. Typické diely zahŕňajú kryty, konzoly a komponenty podvozku z hliníkových alebo horčíkových zliatin.
Dodávatelia pre obranný priemysel používajú tento proces na diely, pri ktorých sa vyžaduje opakovateľná kvalita vo veľkom objeme. Zabezpečuje konzistentnú výrobu pri dodržaní materiálových noriem.
Spotrebná elektronika a kryty pre 5G
Výrobcovia elektroniky používajú polotuhé tlakové liatie na tenké a pevné rámy s čistým povrchom. Patria sem napríklad rámy počítačov, kryty tabletov a kryty antén 5G. Tieto diely potrebujú úzke tolerancie na ochranu citlivých súčiastok.
Proces umožňuje zložité vnútorné prvky, napríklad rebrá a kanály na odvod tepla. Táto konštrukčná sloboda podporuje riadenie tepla aj tuhosť kompaktných zariadení.
Nízka pórovitosť zlepšuje aj tienenie. Je to dôležité pri systémoch 5G, kde stabilný signál závisí od presnej geometrie kovových dielov.
Nové a priemyselné využitie
Výrobcovia priemyselných zariadení používajú polotuhé tlakové liatie na čerpadlá, elektrické náradie a robotické diely. Tieto komponenty často vyžadujú pevnosť, odolnosť proti opotrebovaniu a opakovateľné rozmery vo veľkých sériách.
Proces podporuje aj zliatiny na báze medi pre tepelné a elektrické komponenty. Výrobcovia z nich vytvárajú chladiče, kryty motorov a konektory s lepšími vlastnosťami vďaka toku kovu v pevnej fáze.
Nové využitia sa objavujú v energetike, automatizácii a mobilite. S rozširovaním možností nástrojov a zliatin si tento proces osvojuje čoraz viac odvetví na veľkosériovú výrobu kvalitných kovových dielov.
Záver
Polotuhé tlakové liatie prepája odlievanie tekutého kovu s kovaním pevného materiálu a ponúka pevnosť, presnosť i efektivitu. Metódy ako tixoliatie a reoliatie umožňujú prispôsobiť výrobu. Vďaka menšej pórovitosti a nižšej spotrebe energie je vhodné na ľahké a presné kovové diely a získava si širšie uplatnenie v náročných odvetviach.
Často kladené otázky (FAQ)
Je polotuhé tlakové liatie drahšie než tradičné tlakové liatie?
Počiatočné náklady na prípravu a nástroje môžu byť vyššie, pri veľkosériovej výrobe však polotuhé liatie často znižuje celkové náklady na jeden diel. Úspory vyplývajú z nižšej spotreby energie, menšieho odpadu materiálu vďaka tvaru blízkemu konečnému, nižšej zmetkovitosti a menšieho rozsahu následného obrábania. Pri zložitých a vysoko výkonných dieloch vyššia výťažnosť a kvalita túto investíciu často odôvodňujú.
Ako sa mechanická pevnosť porovnáva so štandardnými tlakovými odliatkami?
Diely SSM sú výrazne pevnejšie a spoľahlivejšie. Nižšia pórovitosť a jemná, rovnomerná mikroštruktúra prinášajú vyššiu pevnosť v ťahu, lepšiu únavovú odolnosť a vyššiu ťažnosť. Možno ich preto použiť v konštrukčných aplikáciách, v ktorých by bežné tlakové odliatky mohli zlyhať.
Môže polotuhé tlakové liatie nahradiť kovanie?
Hoci kovanie úplne nenahrádza, SSM dokáže vyrábať diely s mechanickými vlastnosťami (hustotou a pevnosťou) blížiacimi sa výkovkom alebo porovnateľnými s nimi, najmä pri zložitých tvaroch, ktoré sa ťažko alebo nákladne kovájú. Často sa považuje za doplnkový alebo konkurenčný proces ku kovaniu, predovšetkým ak sa požaduje výborný povrch a úzke tolerancie priamo z formy.
Aké sú hlavné obmedzenia polotuhého tlakového liatia?
Hlavnými obmedzeniami sú rozsah vhodných materiálov a zložitosť počiatočného nastavenia. Najlepšie funguje s určitými hliníkovými a horčíkovými zliatinami a niektorými medenými zliatinami. Zliatiny s vysokou teplotou tavenia, ako je oceľ, nie sú vhodné. Proces vyžaduje presné riadenie teploty a kašovitej zmesi, špecializované zariadenia a odborné znalosti, čo môže byť pre menšie prevádzky, prototypovanie a malosériovú výrobu prekážkou.







