
A fundição sob pressão semissólida combina conceitos de fundição sob pressão e forjamento para moldar metal parcialmente líquido e parcialmente sólido com controle preciso. Essa abordagem é adequada quando resistência, precisão e superfícies limpas são importantes.
Neste artigo, explicamos os termos e conceitos técnicos para ajudar você a entender melhor o funcionamento do metal semissólido, os diferentes processos de fundição sob pressão e as situações em que a fundição semissólida oferece vantagens claras.
Noções básicas da fundição sob pressão semissólida: o que é exatamente?
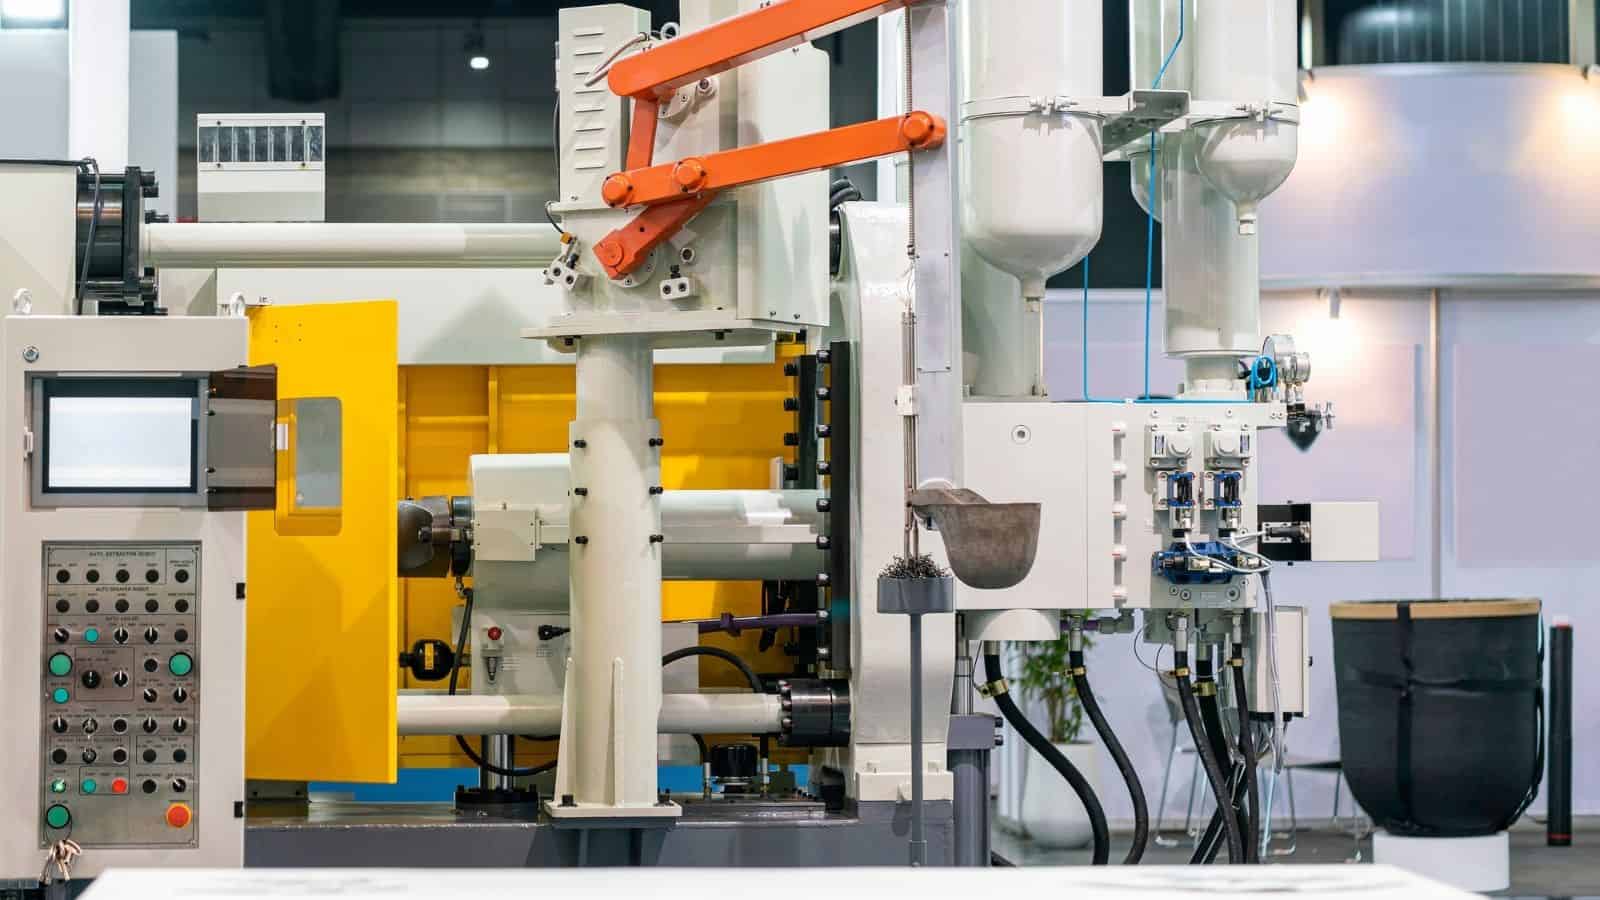
A fundição sob pressão semissólida (SSM) forma peças metálicas a partir de um estado semissólido, em vez de usar metal totalmente líquido. O metal entra no molde como uma pasta espessa, composta por partículas sólidas suspensas no metal líquido.
Durante esse processo, o sistema avançado de controle garante que o metal permaneça entre as temperaturas solidus e liquidus, geralmente com uma fração sólida de cerca de 30% a 65%.
Entendendo o estado de “pasta”
O elemento essencial do processo é a pasta semissólida aquecida. Ela contém grãos sólidos arredondados envolvidos por metal líquido, em vez de dendritas (estruturas cristalinas ramificadas, semelhantes a árvores, que se formam quando o metal fundido solidifica).
A pasta apresenta tixotropia, propriedade pela qual um material líquido ou semissólido se torna menos viscoso (mais fluido) e escoa facilmente quando submetido a esforço; quando o esforço é removido, engrossa e adquire uma estrutura semelhante a um gel que mantém o formato.
Essas duas propriedades correspondem aos parâmetros usados para controlar a qualidade da pasta:
- Controle da temperatura para definir com precisão a fração sólida da pasta (a proporção de metal sólido em uma mistura líquido-sólido)
- Taxa de cisalhamento para controlar a tixotropia, moldar os grãos e controlar a viscosidade
Metais e ligas usados na fundição sob pressão semissólida
Os fabricantes usam a fundição sob pressão semissólida principalmente com ligas não ferrosas. Alumínio, magnésio e determinadas ligas de cobre são os mais adequados devido às faixas de fusão e ao comportamento de escoamento.
Entre as opções de materiais mais comuns estão:
| Material | Principais benefícios |
|---|---|
| Ligas de alumínio | Boa resistência, permitem tratamento térmico e são amplamente disponíveis |
| Ligas de magnésio | Baixo peso, excelente fluidez e ciclos rápidos |
| Ligas de cobre | Alta resistência e uso limitado devido à faixa de temperatura |
Essas ligas respondem bem à coexistência das fases sólida e líquida. Elas formam pastas estáveis e mantêm comportamento previsível durante a injeção. O uso de ligas de alto ponto de fusão é limitado por restrições de ferramental e temperatura.
Diferentes processos de fundição de metal semissólido
Cada processo de fabricação por fundição sob pressão semissólida controla de maneira diferente a geração da pasta, o aquecimento e a injeção para equilibrar resistência, precisão e custo.
Método de tixofundição
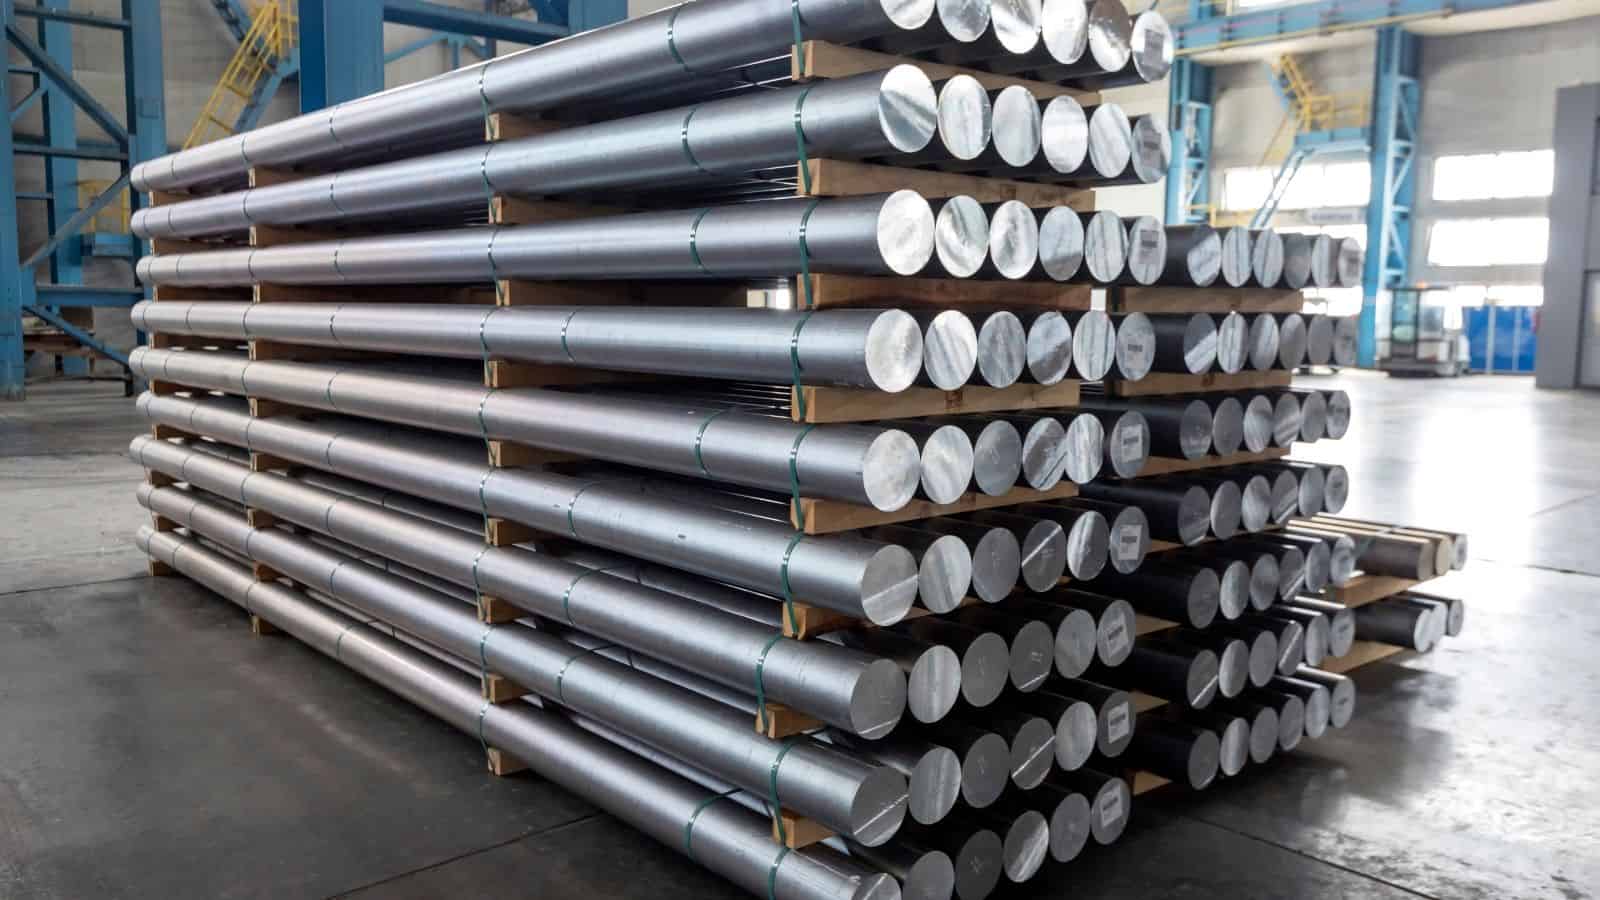
A tixofundição usa um tarugo pré-fundido (uma barra de metal sólido especialmente tratada) com estrutura fina e não dendrítica. O tarugo é aquecido por aquecimento por indução (uso de um campo eletromagnético para aquecer materiais condutores de maneira limpa e eficiente) até atingir o estado semissólido.
Em seguida, a tixofundição injeta essa pasta em uma matriz fechada sob alta pressão. A temperatura mais baixa reduz a absorção de gases e a contração, e as peças acabadas apresentam tolerâncias rigorosas e superfícies lisas.
O método oferece controle rigoroso, mas aumenta o custo devido à preparação e ao manuseio dos tarugos.
Principais características
- Qualidade controlada do tarugo
- Faixa de temperatura precisa
- Alta repetibilidade para peças complexas
Método de reofundição
A reofundição forma a pasta diretamente a partir do metal fundido, em vez de usar um tarugo. O processo resfria o metal fundido enquanto utiliza agitação mecânica ou outros métodos de mistura. Essa ação fragmenta os grãos em solidificação e os transforma em partículas arredondadas.
Em seguida, a pasta é conduzida à cavidade de uma matriz, muitas vezes com equipamentos padrão de fundição sob pressão de alta pressão. O método elimina a necessidade de tarugos pré-fundidos e reduz as etapas de processamento do material.
A reofundição funciona bem para peças de alto volume. Oferece flexibilidade na escolha da liga e reduz o custo do material.
Vantagens comuns
- Geração direta da pasta
- Menor custo de matéria-prima
- Adequada à produção em grande escala
Tixomoldagem para ligas de magnésio
A tixomoldagem adapta o processamento semissólido a materiais como as ligas de magnésio. Ela alimenta cavacos sólidos de magnésio em um cilindro aquecido sob atmosfera de gás protetor.
Como nos outros métodos, os cavacos se fundem e formam uma pasta, que é injetada em um molde fechado por uma rosca, de modo semelhante à moldagem de plástico. O processo opera a temperaturas mais baixas que as da fundição sob pressão convencional, o que melhora a segurança e o controle.
Os fabricantes escolhem a tixomoldagem para peças de paredes finas e leves que exigem controle dimensional rigoroso e superfícies limpas. O método é muito utilizado em carcaças eletrônicas e automotivas.
Características típicas
- Matéria-prima alimentada em cavacos
- Operação fechada e limpa
- Mais adequada a ligas de magnésio
Métodos emergentes: SIMA e outros
SIMA é a sigla de “ativação do fundido induzida por deformação” (Strain-Induced Melt Activation). Primeiro, a liga é deformada por laminação ou forjamento. Em seguida, um aquecimento controlado cria uma estrutura semissólida fina durante a fusão parcial.
Essa abordagem é adequada a peças pequenas ou complexas que exigem grãos uniformes. A SIMA costuma ser combinada com tixofundição ou outras etapas de conformação semissólida.
Outros métodos emergentes buscam controlar melhor a pasta e reduzir o tempo de ciclo. O objetivo é ampliar a conformação semissólida para novas ligas e tamanhos de peça, mantendo os custos estáveis.
Principais vantagens da fundição sob pressão semissólida
Melhor desempenho mecânico
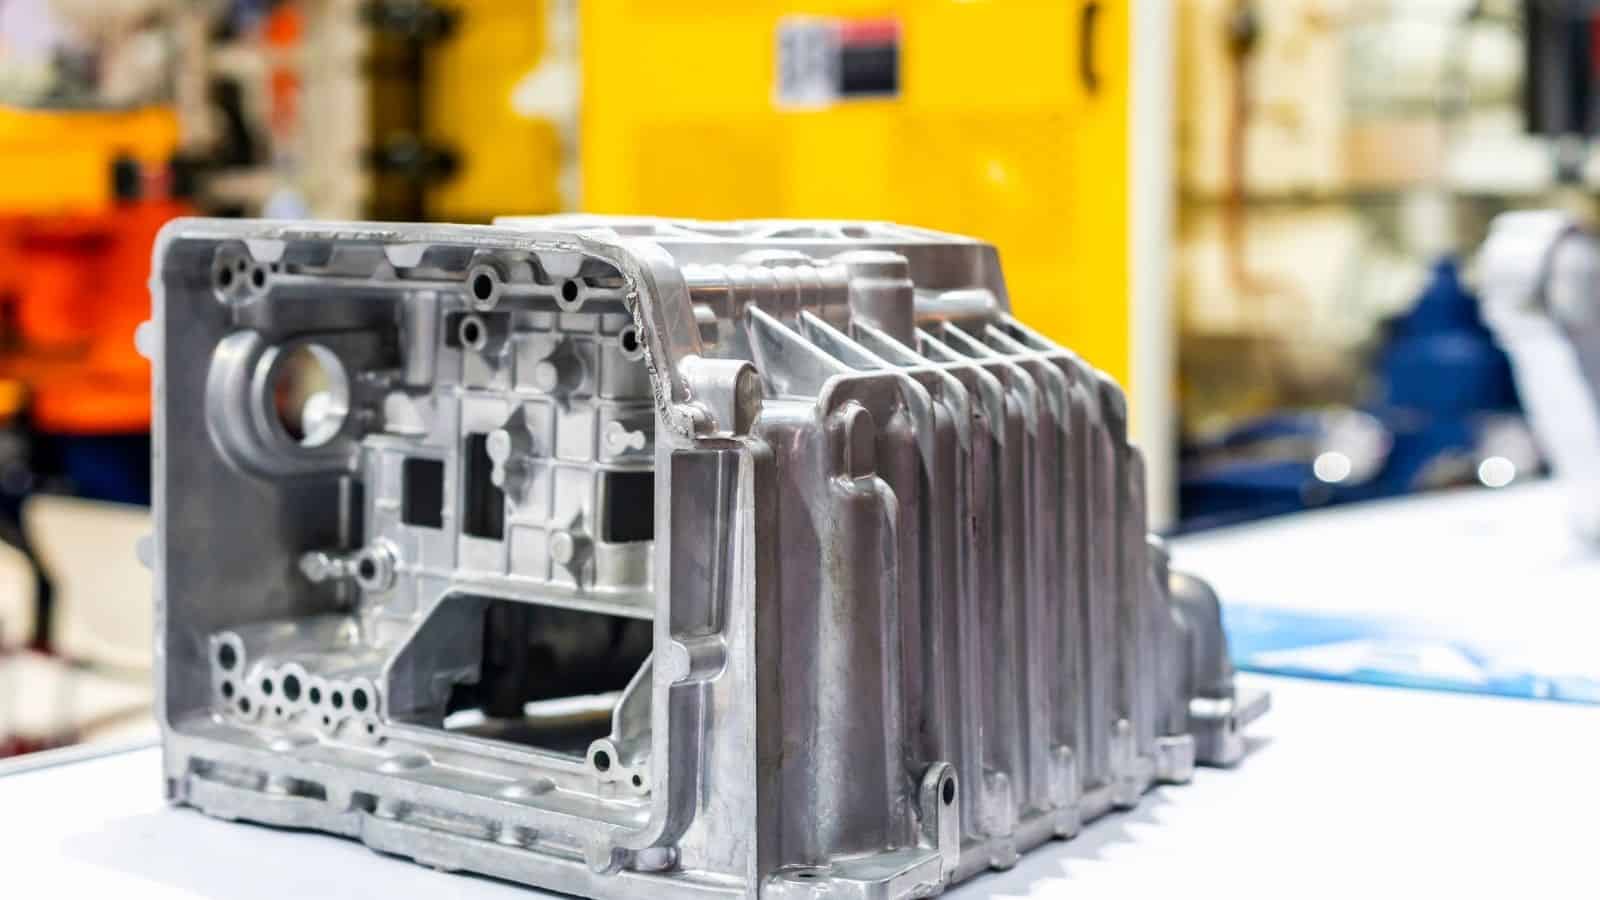
A fundição sob pressão semissólida melhora as principais propriedades mecânicas ao reduzir a porosidade e a contração. O processo limita o aprisionamento de gases e os vazios; por isso, as peças produzidas frequentemente alcançam densidade maior que a das peças fundidas sob pressão tradicionais.
Além disso, durante a solidificação forma-se uma microestrutura fina e uniforme. Essa estrutura proporciona maior resistência e desempenho mais estável sob carga. Muitas peças de alumínio e magnésio apresentam, como resultado, maior resistência à fadiga.
O processo também favorece a maior ductilidade. As peças podem receber tratamento térmico e ser soldadas com menor risco de trincas. Isso é importante para componentes estruturais sujeitos a esforços ou impactos repetidos.
Alta precisão dimensional e acabamento superficial
A fundição sob pressão semissólida oferece controle rigoroso sobre o formato e as dimensões. O fluxo espesso do metal preenche o molde suavemente e evita turbulência, o que ajuda a manter tolerâncias rigorosas em toda a peça.
O processo produz um acabamento superficial limpo e uniforme. Muitas peças saem do molde com superfícies lisas que exigem pouco ou nenhum polimento, revestimento ou usinagem estética.
Além disso, a estabilidade dimensional é consistente de uma peça para outra. Os fabricantes dependem dessa repetibilidade em conjuntos que exigem alinhamento preciso. A menor variação também reduz o tempo de inspeção e o refugo.
Geometrias complexas e tolerâncias rigorosas
A pasta semissólida escoa de forma controlada, favorecendo a produção de geometrias complexas. Paredes finas, nervuras e canais internos podem ser formados com menos defeitos do que na fundição de metal líquido. Isso amplia as opções de projeto sem aumentar os riscos.
As peças frequentemente atendem à definição de componentes com formato quase final (uma peça fundida muito próxima de suas dimensões finais), limitando operações adicionais de corte ou conformação e reduzindo a necessidade de usinagem.
Os projetistas também se beneficiam de tolerâncias rigorosas e estáveis. O processo mantém o formato durante o resfriamento, inclusive nas transições entre seções espessas e finas. Essa estabilidade ajuda quando as peças precisam se encaixar com vedações, rolamentos ou componentes eletrônicos.
Menores custos de produção e consumo de energia
A fundição sob pressão semissólida opera a temperaturas mais baixas que os processos tradicionais com metal totalmente fundido. Isso reduz o consumo de energia por ciclo e diminui a tensão térmica sobre o ferramental. A maior vida útil do molde ajuda a controlar o custo de produção ao longo do tempo.
A redução da porosidade e da contração diminui o número de peças rejeitadas. As taxas de refugo costumam cair, melhorando a eficiência da produção e encurtando os prazos. Um rendimento maior também significa mais peças acabadas com a mesma quantidade de metal. Essas economias se acumulam em grandes séries de produção.
Aplicações da fundição sob pressão semissólida
Componentes automotivos e de transporte
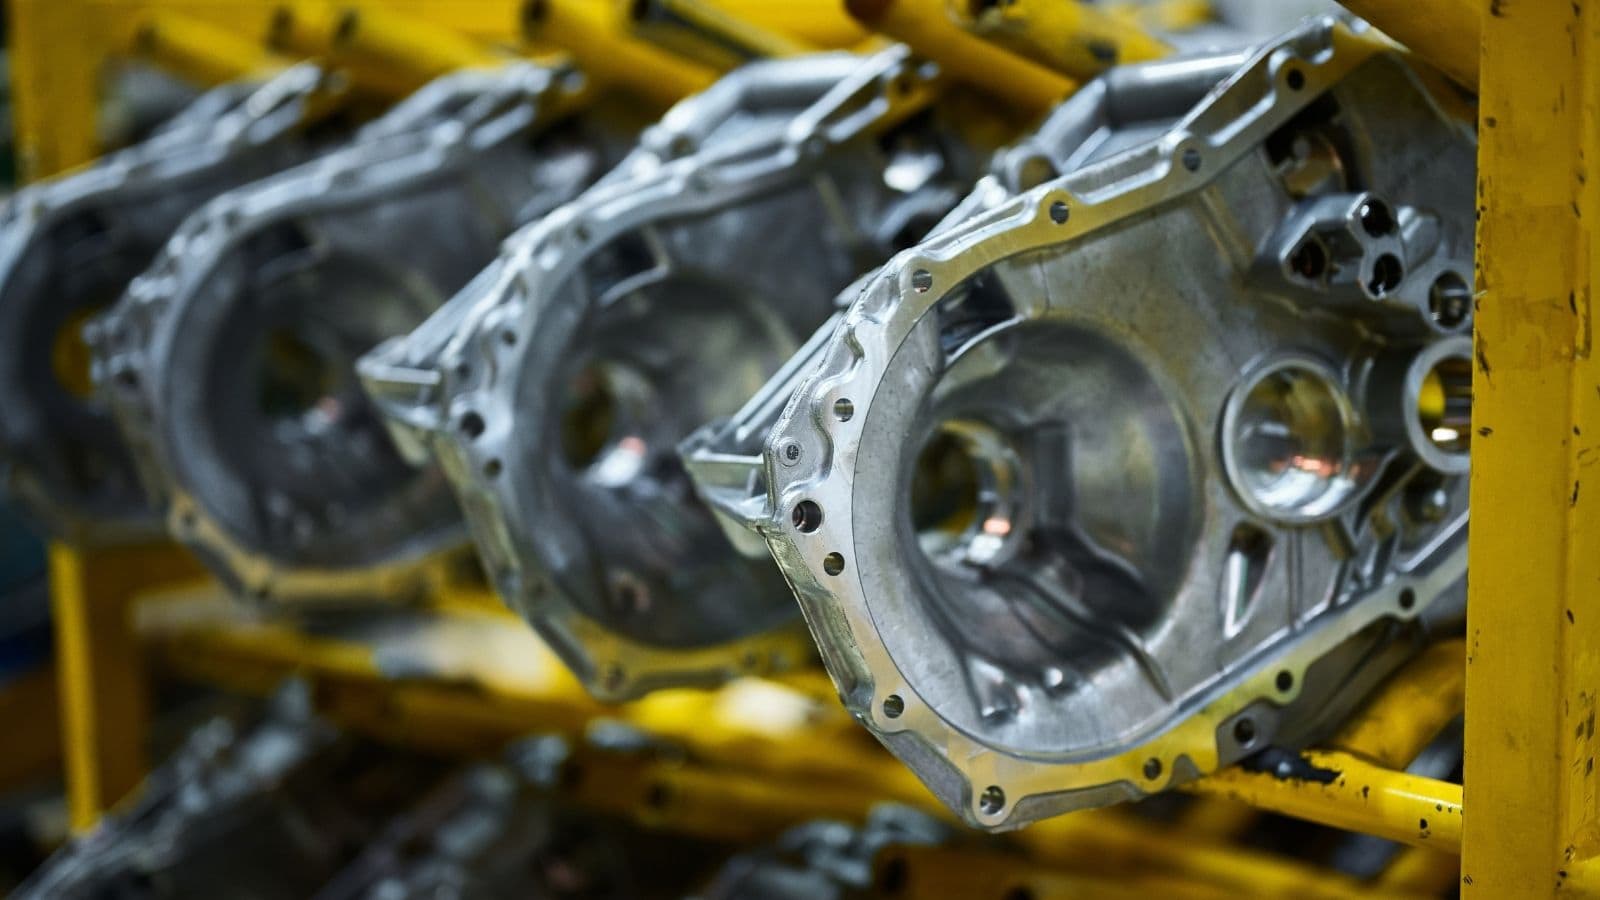
As montadoras usam a fundição sob pressão semissólida para fabricar componentes automotivos que suportam cargas elevadas e esforços constantes. Entre as peças comuns estão mangas de eixo de direção, suportes de motor, braços de suspensão e suportes estruturais.
Alguns fabricantes também aplicam o processo a blocos de motor e caixas de transmissão. A temperatura mais baixa de fundição reduz a contração e a distorção. Esse controle ajuda a cumprir limites dimensionais rigorosos e reduz o tempo de usinagem.
Os veículos elétricos também se beneficiam do processo. Ele permite fabricar peças leves de alumínio e magnésio que aumentam a autonomia sem perder resistência.
Aplicações aeroespaciais e de defesa
Programas aeroespaciais usam a fundição sob pressão semissólida em componentes que precisam atender a limites rigorosos de segurança e peso. Entre as peças aeroespaciais típicas estão carcaças, suportes e componentes de trens de pouso feitos de ligas de alumínio ou magnésio.
Fornecedores do setor de defesa usam o processo em peças que precisam apresentar qualidade repetível em escala. Ele favorece resultados consistentes e o atendimento às normas de materiais.
Eletrônicos de consumo e carcaças para 5G
Fabricantes de eletrônicos usam a fundição sob pressão semissólida para produzir estruturas finas e rígidas com superfícies limpas. Alguns exemplos são estruturas de computadores, carcaças de tablets e carcaças de antenas 5G. Essas peças precisam de tolerâncias rigorosas para proteger componentes eletrônicos sensíveis.
O processo permite criar características internas complexas, como nervuras e caminhos de dissipação térmica. Essa liberdade de projeto ajuda a controlar a temperatura e a rigidez estrutural de dispositivos compactos.
A baixa porosidade também melhora o desempenho da blindagem. Isso é importante para sistemas 5G, nos quais a estabilidade do sinal depende de uma geometria metálica precisa.
Aplicações industriais e emergentes
Fabricantes de equipamentos industriais aplicam a fundição sob pressão semissólida a bombas, ferramentas elétricas e componentes robóticos. Em geral, esses componentes exigem resistência, resistência ao desgaste e dimensões repetíveis em grandes lotes.
O processo também permite usar ligas à base de cobre em componentes térmicos e elétricos. Os fabricantes o utilizam em dissipadores térmicos, carcaças de motores e conectores, nos quais o fluxo de metal sólido melhora o desempenho.
Novas aplicações continuam surgindo nos setores de energia, automação e mobilidade. À medida que as opções de ligas e ferramental aumentam, mais setores adotam o processo para fabricar peças metálicas de alta qualidade em grandes volumes.
Conclusão
A fundição sob pressão semissólida faz a ponte entre a fundição de metal líquido e o forjamento de metal sólido, oferecendo resistência, precisão e eficiência. Métodos como a tixofundição e a reofundição permitem adaptar a produção. Com vantagens como menor porosidade e menor consumo de energia, o processo é ideal para peças metálicas leves e precisas e vem sendo cada vez mais adotado em setores exigentes.
Perguntas frequentes (FAQ)
A fundição sob pressão semissólida é mais cara que a fundição sob pressão tradicional?
Embora os custos iniciais de preparação e ferramental possam ser maiores, a fundição semissólida frequentemente resulta em um custo total por peça menor na produção de alto volume. A economia vem do menor consumo de energia (temperaturas mais baixas), do menor desperdício de material (formato quase final), das taxas menores de refugo e da redução da usinagem secundária. Em peças complexas e de alto desempenho, o maior rendimento e a melhor qualidade frequentemente justificam o investimento.
Como a resistência mecânica se compara à das peças fundidas sob pressão padrão?
As peças SSM são significativamente mais resistentes e confiáveis. A porosidade reduzida e a microestrutura fina e uniforme resultam em maior resistência à tração, maior resistência à fadiga e melhor ductilidade. Isso permite seu uso em aplicações estruturais nas quais peças fundidas sob pressão tradicionais poderiam falhar.
A fundição sob pressão semissólida pode substituir o forjamento?
Embora não substitua completamente o forjamento, a SSM pode produzir peças cujas propriedades mecânicas — densidade e resistência — se aproximam ou igualam às das peças forjadas, especialmente em formatos complexos difíceis ou caros de forjar. Ela é frequentemente considerada um processo complementar ou competitivo ao forjamento, sobretudo quando são necessários excelente acabamento superficial e tolerâncias rigorosas diretamente do molde.
Quais são as principais limitações da fundição sob pressão semissólida?
As principais limitações são a variedade de materiais e a complexidade inicial. O método é mais eficaz com determinadas ligas de alumínio e magnésio e algumas ligas de cobre. Ligas de alto ponto de fusão, como o aço, não são adequadas. O processo também exige controle preciso da temperatura e da pasta, além de equipamentos e conhecimento especializados, o que pode ser uma barreira para operações menores, protótipos ou lotes de baixo volume.







