
Yarı katı basınçlı döküm, hassas kontrolle yarı sıvı, yarı katı metali şekillendirmek için basınçlı döküm ve dövme fikirlerini birleştirir. Bu yaklaşım dayanımın, doğruluğun ve temiz yüzeylerin önemli olduğu uygulamalara uygundur.
Bu makalede teknik terimleri ve kavramları açıklayarak yarı katı metalin nasıl çalıştığını, farklı basınçlı döküm proseslerinin neler olduğunu ve yarı katı dökümün nerelerde belirgin avantajlar sunduğunu daha iyi anlamanıza yardımcı olacağız.
Yarı Katı Metal Basınçlı Dökümün Temelleri: Tam Olarak Nedir?
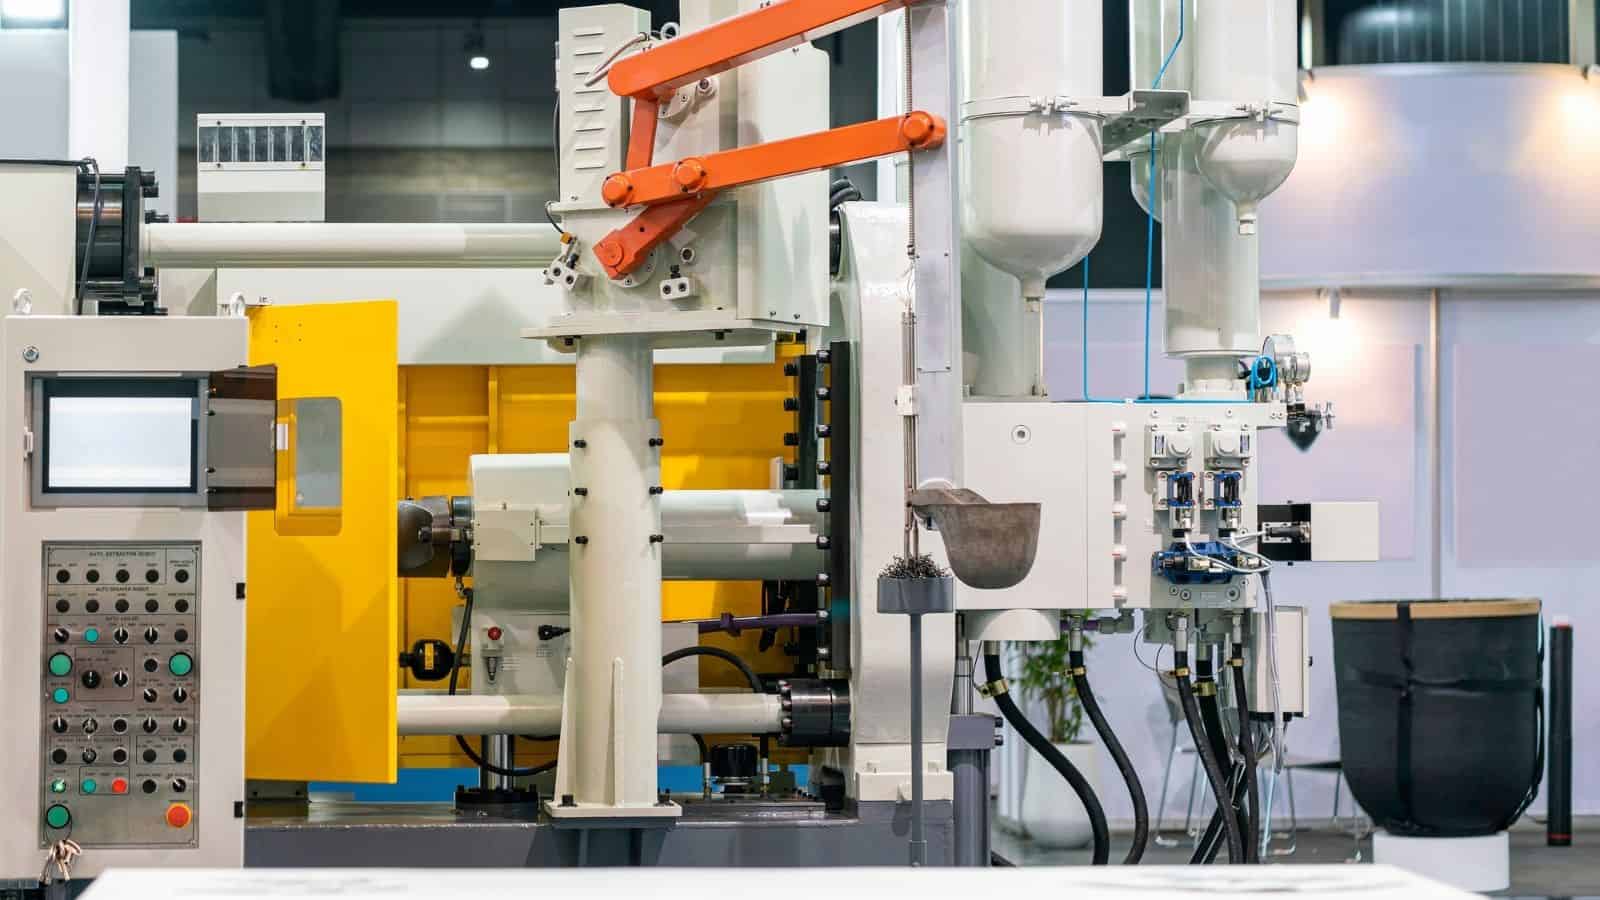
Yarı katı metal basınçlı döküm (SSM), metal parçaları tamamen sıvı bir eriyikten değil yarı katı durumdan oluşturur. Metal kalıba, sıvı metalin içinde asılı katı parçacıklardan oluşan yoğun bir bulamaç hâlinde girer.
Bu proses sırasında gelişmiş kontrol sistemi, metalin çoğu zaman yaklaşık %30 ila %65 katı oranıyla katılaşma sıcaklığı ile sıvılaşma sıcaklığı arasında kalmasını sağlar.
“Bulamaç” Durumunu Anlamak
Prosesin anahtarı ısıtılmış yarı katı bulamaçtır. Bu bulamaç, erimiş metal içinde çevrelenmiş yuvarlak katı taneler içerir; keskin dendritlerden (erimiş metal katılaşırken oluşan ağaç benzeri, dallanmış kristal yapılar) oluşmaz.
Bulamaç tiksotropi gösterir: sıvı veya yarı katı bir malzemenin gerilim altında daha az viskoz hâle gelip (incelip) kolayca akması, gerilim kalktığında ise koyulaşıp şeklini koruyan jel benzeri bir yapıya dönmesi özelliği.
Bu iki özellik bulamaç kalitesini kontrol eden ilgili parametrelere karşılık gelir:
- Hassas bulamaç katı oranı için sıcaklık kontrolü (sıvı-katı karışım içindeki katı metal oranı)
- Taneleri şekillendiren ve viskoziteyi kontrol eden tiksotropi için kayma hızı
Yarı Katı Metal Basınçlı Dökümde Kullanılan Metaller ve Alaşımlar
Üreticiler yarı katı basınçlı dökümü çoğunlukla demir dışı alaşımlarla kullanır. Erime aralıkları ve akış davranışları nedeniyle alüminyum, magnezyum ve bazı bakır alaşımları en iyi sonucu verir.
Yaygın malzeme seçenekleri şunlardır:
| Malzeme | Temel Avantajlar |
|---|---|
| Alüminyum alaşımları | İyi dayanım, ısıl işlem uygulanabilirlik, yaygın bulunabilirlik |
| Magnezyum alaşımları | Düşük ağırlık, mükemmel akış, kısa çevrim süreleri |
| Bakır alaşımları | Yüksek dayanım, sıcaklık aralığı nedeniyle sınırlı kullanım |
Bu alaşımlar katı ve sıvı fazların bir arada bulunmasına iyi yanıt verir. Kararlı bulamaçlar oluşturur ve enjeksiyon sırasında öngörülebilir davranışlarını korurlar. Takım ve sıcaklık kısıtları nedeniyle erime noktası yüksek alaşımların kullanımı sınırlıdır.
Farklı Yarı Katı Metal Döküm Prosesleri
Her yarı katı metal basınçlı döküm prosesi dayanım, doğruluk ve maliyet arasında denge kurmak için bulamaç üretimini, ısıtmayı ve enjeksiyonu farklı biçimde yönetir.
Tiksodöküm Yöntemi
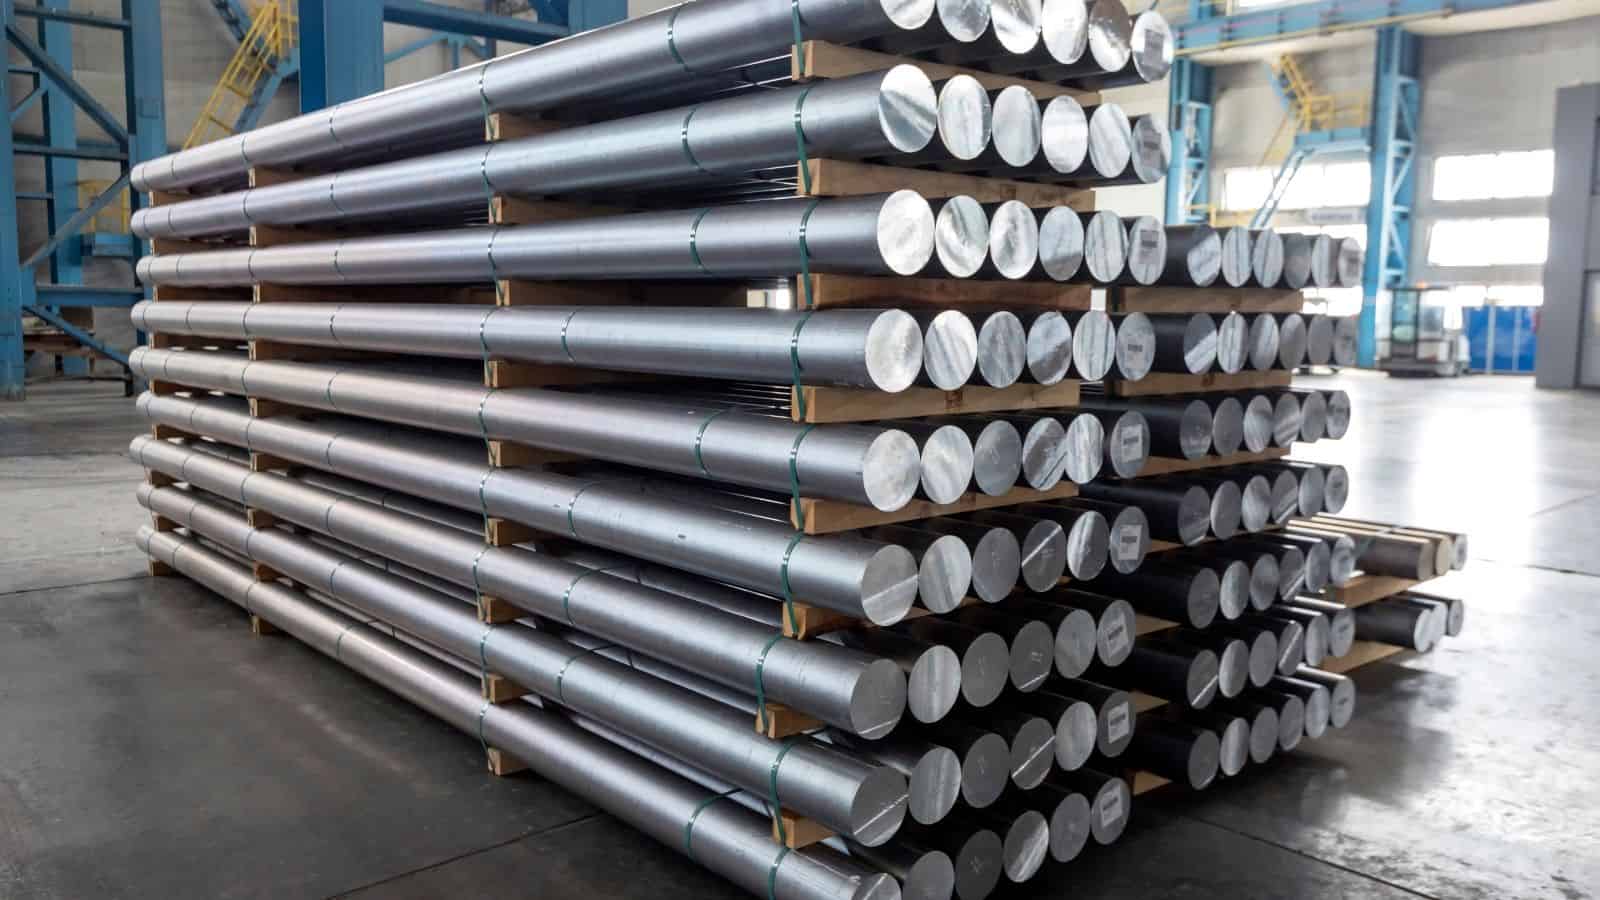
Tiksodöküm, ince ve dendritik olmayan bir yapıya sahip önceden dökülmüş bir kütüğe (özel işlem uygulanmış katı metal çubuk) dayanır. Kütük, yarı katı duruma ulaşana kadar indüksiyonla ısıtılır (iletken malzemeleri temiz ve verimli biçimde ısıtmak için elektromanyetik alan kullanılması).
Ardından tiksodöküm prosesi bu bulamacı yüksek basınçla kapalı bir kalıba enjekte eder. Düşük sıcaklık gaz alımını ve büzülmeyi azaltır; bitmiş parçalar dar toleranslara ve düzgün yüzeylere sahip olur.
Yöntem güçlü kontrol sağlar; ancak kütüğün hazırlanması ve işlenmesi maliyeti artırır.
Temel özellikler
- Kontrollü kütük kalitesi
- Hassas sıcaklık aralığı
- Karmaşık parçalarda yüksek tekrarlanabilirlik
Reodöküm Yöntemi
Reodöküm, bulamacı bir çubuktan değil, doğrudan erimiş metalden oluşturur. Proses mekanik karıştırma veya başka karıştırma yöntemleri kullanırken eriyiği soğutur. Bu işlem katılaşan taneleri parçalayarak yuvarlak parçacıklara dönüştürür.
Proses ayrıca bulamacı, çoğu zaman standart yüksek basınçlı döküm ekipmanı kullanarak kalıp boşluğuna besler. Önceden dökülmüş kütük gereksinimini ortadan kaldırır ve malzeme adımlarını azaltır.
Reodöküm yüksek hacimli parçalar için iyi çalışır. Alaşım seçiminde esneklik ve daha düşük malzeme maliyeti sağlar.
Yaygın avantajlar
- Bulamacın doğrudan üretilmesi
- Daha düşük ham madde maliyeti
- Büyük ölçekli üretime uygunluk
Magnezyum Alaşımları İçin Thixomolding
Thixomolding, yarı katı prosesleri magnezyum alaşımları dâhil malzemelere uyarlayan bir yöntemdir. Katı magnezyum talaşlarını koruyucu gaz altında ısıtılmış bir kovanın içine besler.
Diğer yöntemlerde olduğu gibi talaşlar bulamaç hâline gelir; ardından plastik kalıplamaya benzer biçimde bir vida tarafından kapalı kalıba enjekte edilir. Proses geleneksel basınçlı dökümden daha düşük sıcaklıklarda çalışarak güvenliği ve kontrolü iyileştirir.
Üreticiler, boyutsal kontrolün güçlü ve yüzeylerin temiz olması gereken ince duvarlı ve hafif parçalar için thixomolding’i seçer. Yöntem elektronik ve otomotiv muhafazalarında yaygın biçimde kullanılır.
Tipik özellikler
- Talaş esaslı besleme malzemesi
- Kapalı ve temiz operasyon
- Magnezyum alaşımları için en uygun yöntem
Gelişmekte Olan Yöntemler: SIMA ve Diğerleri
SIMA, “Deformasyon Kaynaklı Eriyik Aktivasyonu” anlamına gelir. Önce alaşımı haddeleme veya dövme yoluyla deforme eder. Ardından kontrollü ısıtma, kısmi erime sırasında ince bir yarı katı yapı oluşturur.
Bu yaklaşım eşit taneler gerektiren küçük veya karmaşık parçaları destekler. SIMA çoğu zaman tiksodöküm veya diğer yarı katı şekillendirme adımlarıyla birlikte kullanılır.
Gelişmekte olan diğer yöntemler bulamaç kontrolünü iyileştirmeye ve çevrim sürelerini kısaltmaya odaklanır. Maliyetleri kararlı tutarken yarı katı şekillendirmeyi yeni alaşımlara ve parça boyutlarına yaymayı amaçlar.
Yarı Katı Metal Basınçlı Dökümün Temel Avantajları
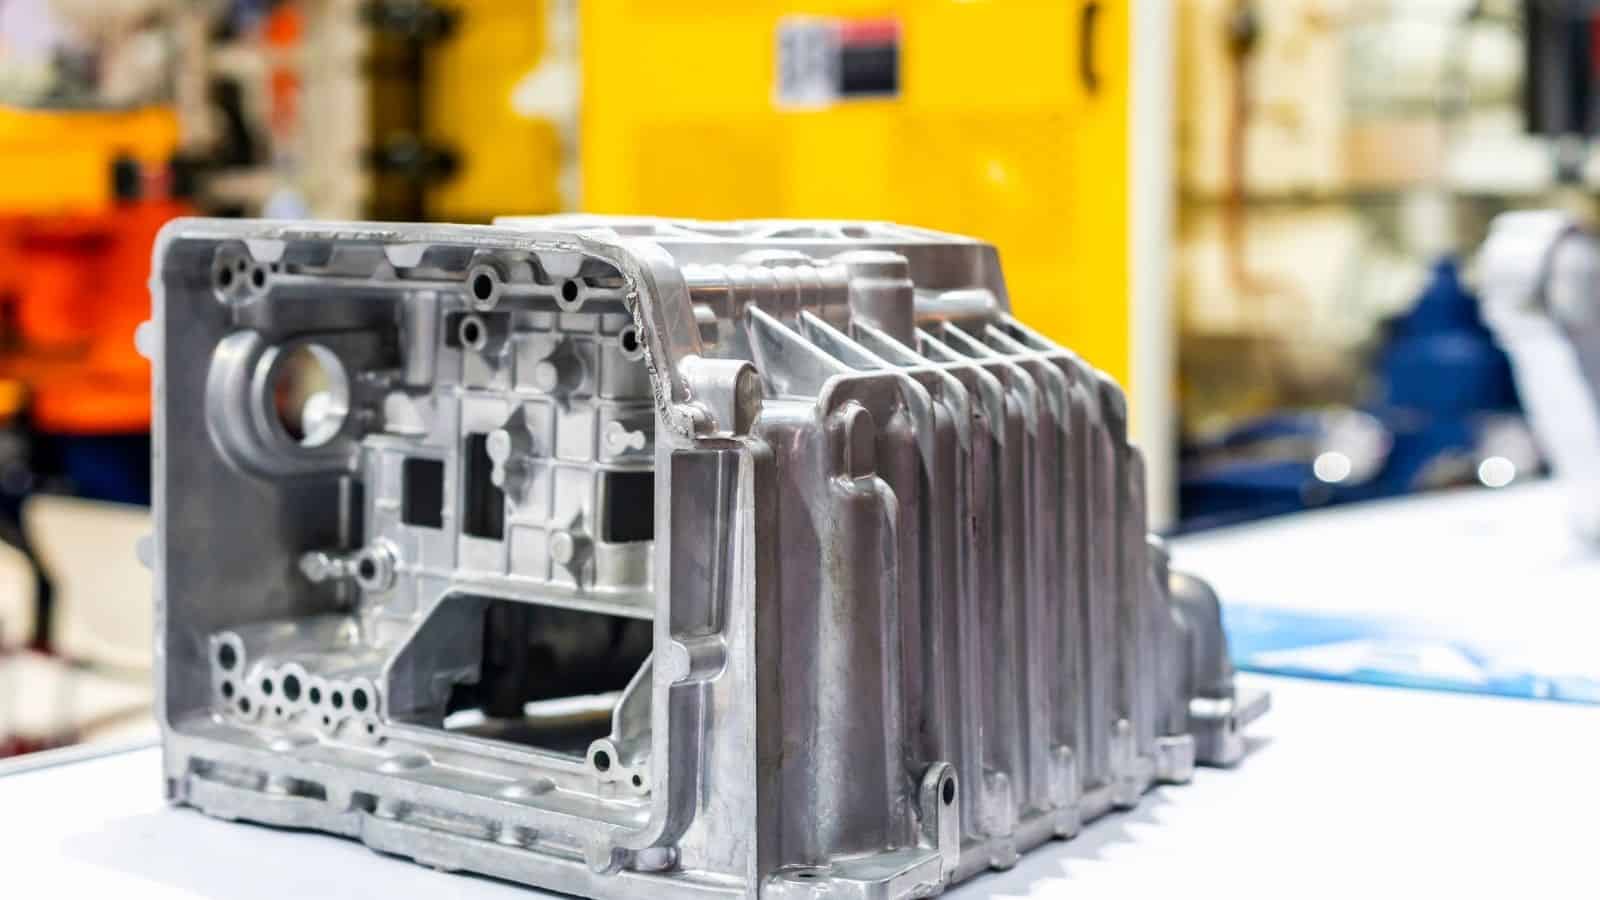
Geliştirilmiş Mekanik Performans
Yarı katı metal basınçlı döküm, gözenekliliği ve büzülmeyi azaltarak temel mekanik özellikleri iyileştirir. Proses hapsolmuş gaz ve boşlukları sınırlar; bu nedenle üretilen parçalar çoğu zaman geleneksel basınçlı döküm parçalardan daha yüksek yoğunluğa ulaşır.
Ayrıca katılaşma sırasında ince ve eşit bir mikro yapı oluşur. Bu yapı daha yüksek dayanımı ve yük altında daha kararlı performansı destekler. Sonuç olarak birçok alüminyum ve magnezyum parçası daha iyi yorulma direnci gösterir.
Proses geliştirilmiş sünekliği de destekler. Parçalara çatlama riski daha düşük olacak şekilde ısıl işlem ve kaynak uygulanabilir. Bu, tekrarlanan gerilim veya darbelere maruz kalan yapısal parçalar için önemlidir.
Yüksek Boyutsal Doğruluk ve Yüzey Kalitesi
Yarı katı metal basınçlı döküm şekil ve boyut üzerinde güçlü kontrol sağlar. Yoğun metal akışı kalıbı düzgün biçimde doldurur ve türbülansı önler; bu da parçanın tamamında dar toleranslara ulaşmaya yardımcı olur.
Proses temiz ve eşit bir yüzey kalitesi sağlar. Birçok parça kalıptan çok az parlatma, kaplama veya kozmetik işleme gerektiren düzgün yüzeylerle çıkar.
Ayrıca boyutsal kararlılık parçadan parçaya tutarlı kalır. Üreticiler hassas hizalama gerektiren montajlarda bu tekrarlanabilirliğe güvenir. Değişkenliğin azalması muayene süresini ve hurdayı da düşürür.
Karmaşık Geometriler ve Dar Toleranslar
Yarı katı bulamaç kontrollü biçimde aktığından karmaşık geometrileri destekler. İnce duvarlar, nervürler ve iç kanallar sıvı metal dökümüne kıyasla daha az kusurla oluşturulur. Bu, riski artırmadan tasarım seçeneklerini genişletir.
Parçalar çoğu zaman net ölçüye yakın (nihai ölçülerine çok yakın dökülmüş parça) bileşenler olarak üretilir; bu da ek kesme veya şekillendirmeyi sınırlar ve işleme ihtiyacını azaltır.
Tasarımcılar kararlı dar toleranslardan da yararlanır. Kalın ve ince kesitlerin geçişlerinde bile proses soğuma sırasında şekli korur. Bu kararlılık, parçaların contalara, yataklara veya elektronik bileşenlere uyması gerektiğinde yardımcı olur.
Daha Düşük Üretim Maliyetleri ve Enerji Kullanımı
Yarı katı metal basınçlı döküm, geleneksel basınçlı dökümün tamamen erimiş metal kullanan proseslerinden daha düşük sıcaklıklarda çalışır. Bu, çevrim başına enerji kullanımını azaltır ve takım üzerindeki ısıl gerilimi düşürür. Daha uzun kalıp ömrü zaman içinde üretim maliyetinin kontrolüne yardımcı olur.
Gözeneklilik ve büzülmenin azalması reddedilen parça sayısını düşürür. Hurda oranları çoğu zaman azalır; bu da üretim verimliliğini artırır ve teslim sürelerini kısaltır. Daha yüksek verim aynı miktarda metalden daha fazla bitmiş parça elde edilmesini de sağlar. Bu tasarruflar büyük üretim serilerinde birikir.
Yarı Katı Metal Basınçlı Dökümün Uygulamaları
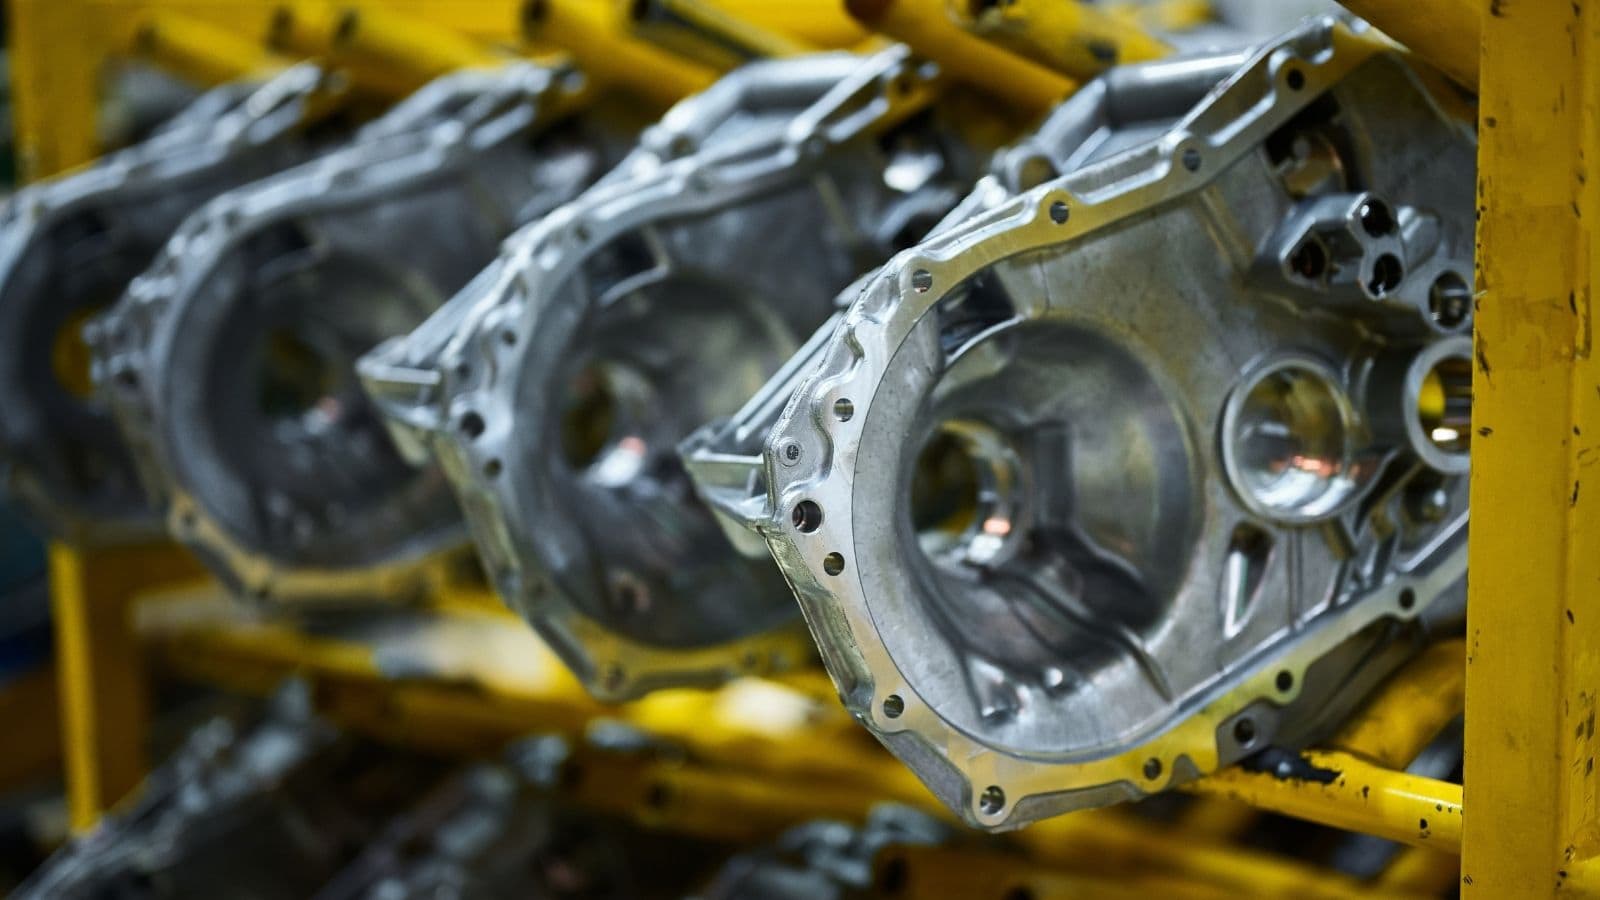
Otomotiv ve Ulaşım Bileşenleri
Otomobil üreticileri yüksek yük taşıyan ve sürekli gerilime maruz kalan otomotiv bileşenleri üretmek için yarı katı metal basınçlı döküm kullanır. Yaygın parçalar arasında direksiyon mafsalları, motor takozları, süspansiyon kolları ve yapısal braketler bulunur.
Bazı üreticiler bu prosesi motor bloklarına ve şanzıman kasalarına da uygular. Daha düşük döküm sıcaklığı büzülmeyi ve şekil bozulmasını azaltır. Bu kontrol, sıkı boyut sınırlarını karşılamaya ve işleme süresini düşürmeye yardımcı olur.
Elektrikli araçlar da bu prosesten yararlanır. Dayanımdan ödün vermeden menzili artıran hafif alüminyum ve magnezyum parçaları destekler.
Havacılık ve Savunma Uygulamaları
Havacılık programlarında sıkı güvenlik ve ağırlık sınırlarını karşılaması gereken havacılık bileşenleri için yarı katı metal basınçlı döküm kullanılır. Tipik havacılık parçaları arasında alüminyum veya magnezyum alaşımlarından yapılan muhafazalar, braketler ve iniş takımı bileşenleri bulunur.
Savunma tedarikçileri bu prosesi ölçekte tekrarlanabilir kalite gereken parçalar için kullanır. Malzeme standartlarını karşılarken tutarlı üretimi destekler.
Tüketici Elektroniği ve 5G Muhafazaları
Elektronik üreticileri temiz yüzeyli, ince ve sağlam çerçeveler üretmek için yarı katı metal basınçlı döküm kullanır. Örnekler arasında bilgisayar çerçeveleri, tablet muhafazaları ve 5G anten muhafazaları bulunur. Bu parçaların hassas donanımı koruması için dar toleranslar gerekir.
Proses nervürler ve ısı yolları gibi karmaşık iç özelliklere olanak tanır. Bu tasarım özgürlüğü kompakt cihazlarda ısıl kontrolü ve yapısal rijitliği destekler.
Düşük gözeneklilik koruma performansını da artırır. Kararlı sinyal performansının hassas metal geometrisine bağlı olduğu 5G sistemlerinde bu önemlidir.
Yeni Gelişen ve Endüstriyel Kullanımlar
Endüstriyel ekipman üreticileri pompalar, elektrikli el aletleri ve robot parçaları için yarı katı metal basınçlı döküm uygular. Bu bileşenlerde çoğu zaman büyük partiler boyunca dayanım, aşınma direnci ve tekrarlanabilir boyutlar gerekir.
Proses ısıl ve elektriksel parçalarda bakır bazlı alaşımları da destekler. Üreticiler katı metal akışının performansı iyileştirdiği soğutucular, motor muhafazaları ve konektörlerde bu yöntemi kullanır.
Enerji, otomasyon ve mobilite sistemlerinde yeni uygulamalar ortaya çıkmaya devam ediyor. Takım ve alaşım seçenekleri genişledikçe daha fazla sektör yüksek hacimli, yüksek kaliteli metal parçalar için bu prosesi benimsiyor.
Sonuç
Yarı katı metal basınçlı döküm, sıvı metal dökümü ile katı dövme arasında köprü kurarak dayanım, hassasiyet ve verimlilik sunar. Tiksodöküm ve reodöküm gibi yöntemler üretimin ihtiyaca göre uyarlanmasına olanak tanır. Gözeneklilik ve enerji kullanımını azaltması gibi avantajlarıyla hafif ve hassas metal parçalar için idealdir; zorlu sektörlerde kullanımı da giderek yaygınlaşmaktadır.
Sık Sorulan Sorular (SSS)
Yarı katı metal basınçlı döküm geleneksel basınçlı dökümden daha mı pahalıdır?
İlk kurulum ve takım maliyetleri daha yüksek olabilse de yarı katı döküm, yüksek hacimli üretimde çoğu zaman parça başına toplam maliyeti düşürür. Tasarruf; daha düşük sıcaklıklar sayesinde azalan enerji kullanımından, net ölçüye yakın şekil sayesinde daha az malzeme israfından, düşük hurda oranlarından ve daha az ikincil işlemeden kaynaklanır. Karmaşık ve yüksek performanslı parçalarda verim ile kalitedeki artış çoğunlukla yatırımı haklı çıkarır.
Mekanik dayanımı standart basınçlı döküm parçalarıyla nasıl karşılaştırılır?
SSM parçaları önemli ölçüde daha sağlam ve güvenilirdir. Gözenekliliğin azalması ve ince, eşit mikro yapı daha yüksek çekme dayanımı, daha iyi yorulma direnci ve gelişmiş süneklik sağlar. Böylece geleneksel basınçlı dökümlerin başarısız olabileceği yapısal uygulamalarda kullanılabilirler.
Yarı katı metal basınçlı döküm dövmenin yerini alabilir mi?
Dövmenin yerini tamamen almasa da SSM, özellikle karmaşık şekilli ve dövülmesi zor ya da maliyetli parçalarda dövme parçaların mekanik özelliklerine (yoğunluk, dayanım) yaklaşan veya bunlarla eşleşen parçalar üretebilir. Özellikle kalıptan çıktığı anda mükemmel yüzey kalitesi ve dar toleranslar gerektiğinde dövmeye tamamlayıcı veya rekabetçi bir proses olarak görülür.
Yarı katı metal basınçlı dökümün başlıca sınırlamaları nelerdir?
Başlıca sınırlamalar malzeme kapsamı ve ilk kurulum karmaşıklığıdır. Proses en çok belirli alüminyum, magnezyum ve bazı bakır alaşımlarında etkilidir. Çelik gibi erime noktası yüksek alaşımlar uygun değildir. Ayrıca hassas sıcaklık ve bulamaç kontrolü gerektiğinden özel ekipman ve uzmanlık gerekir; bu da küçük işletmeler, prototipleme veya düşük hacimli seriler için engel oluşturabilir.







