
Moulage semi-solide sous pression associe les principes du moulage sous pression et du forgeage pour façonner un métal à moitié liquide et à moitié solide avec précision. Cette méthode convient aux applications qui exigent résistance, précision et surfaces propres. Cet article explique les notions techniques afin de mieux comprendre le métal semi-solide, les différents procédés de moulage sous pression et les avantages concrets de la fonderie semi-solide.
Principes du moulage sous pression semi-solide : de quoi s’agit-il exactement ?
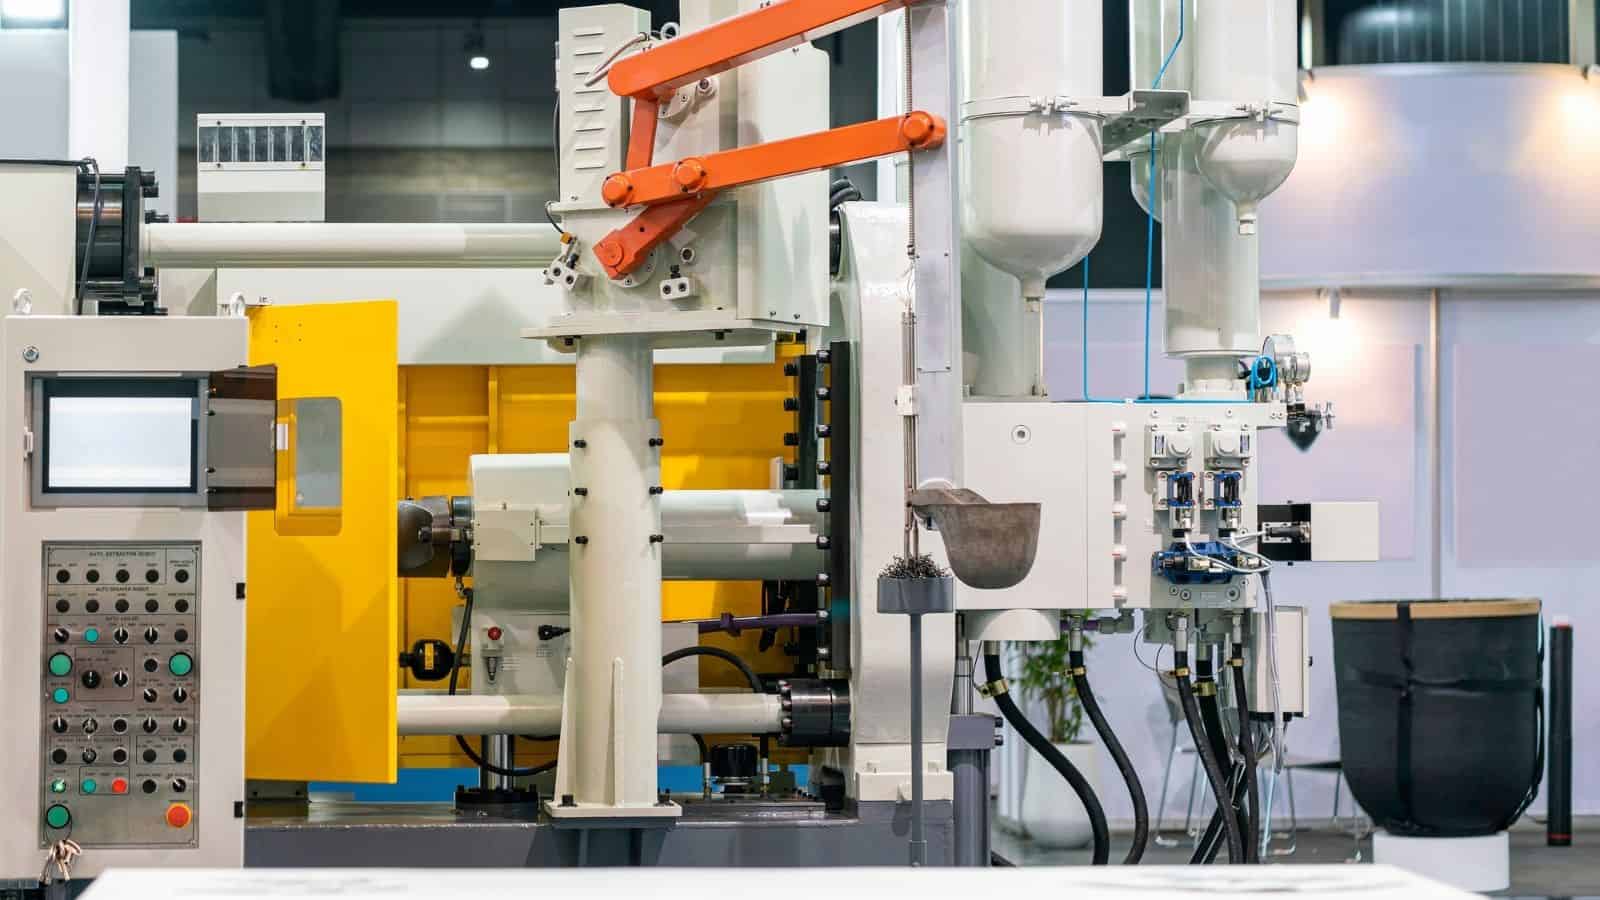
Le moulage sous pression semi-solide (SSM) forme les pièces métalliques à partir d’un état semi-solide, et non d’un métal entièrement liquide. Le métal pénètre dans le mélange pâteux composé de particules solides en suspension dans le métal liquide. Un système de contrôle avancé maintient le métal entre ses températures de solidus et de liquidus, souvent avec une fraction solide d’environ 30% à 65%.
Comprendre l’état « pâteux »
La clé du procédé est le mélange semi-solide chauffé. Il contient des grains solides arrondis entourés de métal liquide, plutôt que des dendrites (structures cristallines ramifiées en forme d’arbre qui se forment lorsque le métal en fusion se solidifie). Le mélange présente une thixotropie, propriété par laquelle un matériau liquide ou semi-solide devient moins visqueux et s’écoule sous contrainte, puis s’épaissit jusqu’à prendre une structure gélifiée qui conserve sa forme lorsque la contrainte disparaît. Ces caractéristiques correspondent aux paramètres de contrôle de la qualité du mélange :
- Contrôle de la température pour régler précisément la fraction solide du mélange (proportion de métal solide dans un mélange liquide-solide)
- Taux de cisaillement pour contrôler la thixotropie, la forme des grains et la viscosité
Métaux et alliages utilisés en moulage semi-solide
Les fabricants utilisent le moulage sous pression semi-solide principalement avec des alliages non ferreux. L’aluminium, le magnésium et certains alliages de cuivre conviennent le mieux en raison de leur plage de fusion et de leur comportement à l’écoulement. Les matériaux couramment choisis comprennent :
| Matériau | Principaux avantages |
|---|---|
| Alliages d’aluminium | Bonne résistance, traitables thermiquement, largement disponibles |
| Alliages de magnésium | Faible poids, excellent écoulement, cycles rapides |
| Alliages de cuivre | Grande résistance, usage limité par la plage de température |
Ces alliages se prêtent bien à la coexistence solide-liquide. Ils forment des mélanges stables et présentent un comportement prévisible pendant l’injection. Les alliages à point de fusion élevé sont peu utilisés en raison des contraintes liées à l’outillage et à la température.
Différents procédés de moulage des métaux semi-solides
Chaque procédé de fabrication semi-solide gère différemment la génération du mélange, son chauffage et son injection afin d’équilibrer résistance, précision et coût.
Méthode de thixocoulée
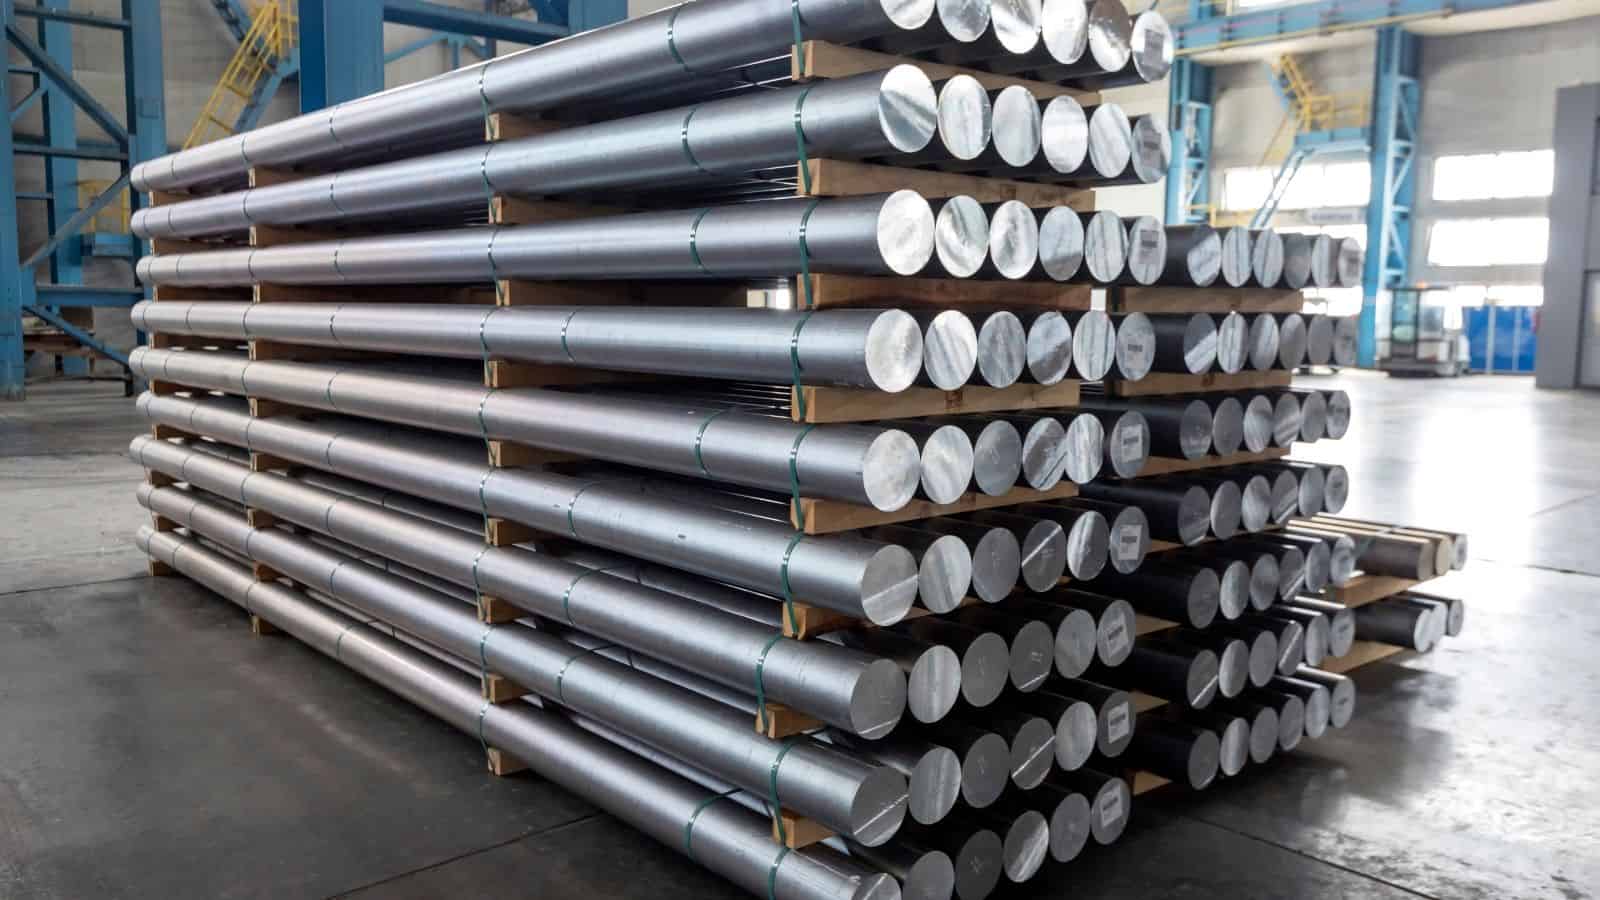
La thixocoulée utilise une billette pré-coulée (barre de métal solide spécialement traitée) dont la structure est fine et non dendritique. La billette est chauffée par chauffage par induction (utilisation d’un champ électromagnétique pour chauffer proprement et efficacement les matériaux conducteurs) jusqu’à l’état semi-solide. Le mélange est ensuite injecté sous haute pression dans une matrice fermée. La température plus basse réduit l’absorption de gaz et le retrait ; les pièces obtenues présentent des tolérances serrées et des surfaces lisses. Le procédé offre un contrôle précis, mais coûte plus cher en raison de la préparation et de la manutention des billettes.
Caractéristiques principales
- Qualité contrôlée des billettes
- Plage de température précise
- Grande répétabilité pour les pièces complexes
Méthode de rhéocoulée
La rhéocoulée forme le mélange directement à partir du métal en fusion au lieu d’une barre. Le procédé refroidit le métal liquide tout en le brassant mécaniquement ou par d’autres méthodes. Cela fragmente les grains en cours de solidification pour former des particules arrondies. Le mélange est ensuite envoyé dans l’empreinte, souvent à l’aide d’équipements standard de moulage sous pression à haute pression . Les billettes pré-coulées ne sont plus nécessaires, ce qui réduit les étapes et le coût des matériaux. La rhéocoulée convient aux grandes séries, offre une grande souplesse dans le choix des alliages et réduit le coût des matières premières.
Avantages courants
- Génération directe du mélange
- Coût inférieur des matières premières
- Bien adaptée à la production à grande échelle
Thixomoulage des alliages de magnésium
Le thixomoulage adapte le traitement semi-solide à des matériaux tels que les alliages de magnésium. Des copeaux solides de magnésium sont introduits dans un fourreau chauffé sous gaz protecteur. Comme dans les autres méthodes, les copeaux fondent partiellement pour former un mélange, qui est injecté dans un moule fermé par une vis, comme en moulage plastique. Le procédé fonctionne à des températures inférieures à celles du moulage sous pression conventionnel, ce qui améliore la sécurité et le contrôle. Les fabricants choisissent le thixomoulage pour les pièces légères à parois minces qui exigent une grande précision dimensionnelle et des surfaces propres. Il est largement utilisé pour les boîtiers électroniques et automobiles.
Caractéristiques types
- Matière première sous forme de copeaux
- Procédé fermé et propre
- Particulièrement adapté aux alliages de magnésium
Méthodes émergentes : SIMA et autres
SIMA signifie « activation de la fusion induite par déformation » (Strain-Induced Melt Activation). L’alliage est d’abord déformé par laminage ou forgeage. Un chauffage contrôlé produit ensuite une structure semi-solide fine pendant la fusion partielle. Cette méthode convient aux pièces petites ou complexes qui exigent des grains uniformes. SIMA est souvent associé à la thixocoulée ou à d’autres étapes de mise en forme semi-solide. D’autres méthodes émergentes visent à mieux contrôler le mélange et à raccourcir les cycles. Elles cherchent à étendre la mise en forme semi-solide à de nouveaux alliages et formats de pièces tout en maîtrisant les coûts.
Principaux avantages du moulage sous pression semi-solide
Performances mécaniques améliorées
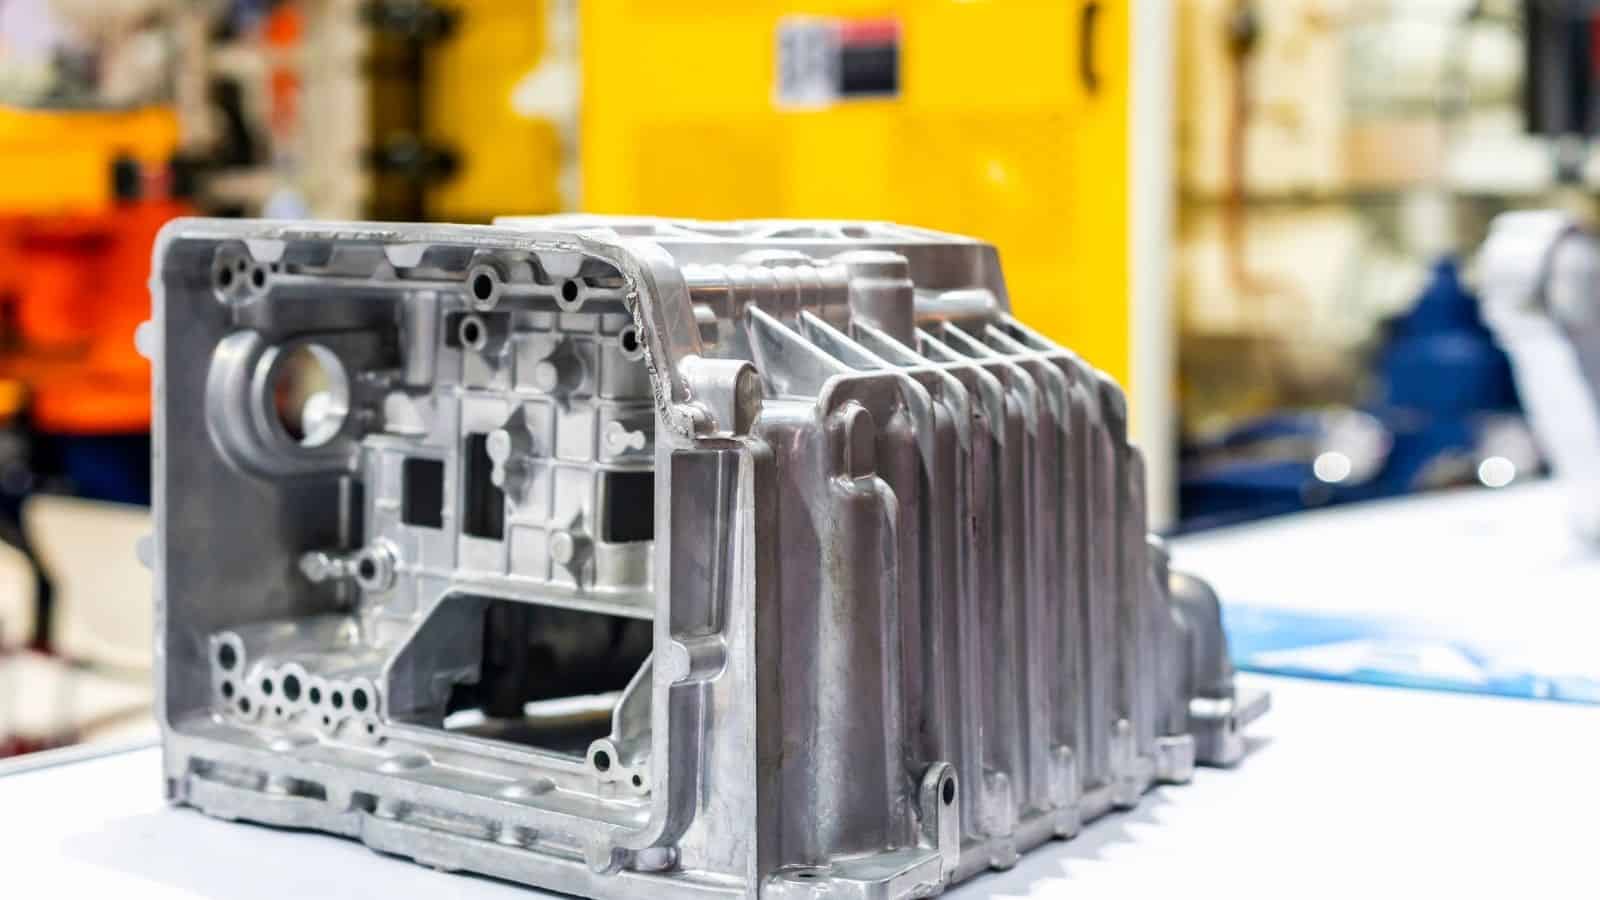
Le moulage sous pression semi-solide améliore les propriétés mécaniques en réduisant la porosité et le retrait. Le procédé limite les gaz et les vides emprisonnés ; les pièces atteignent donc souvent une densité supérieure à celle des pièces moulées sous pression conventionnelles. De plus, une microstructure fine et uniforme se forme pendant la solidification. Elle améliore la résistance et la stabilité sous charge. De nombreuses pièces en aluminium et en magnésium présentent ainsi une meilleure résistance à la fatigue. Le procédé améliore aussi la ductilité. Les pièces supportent les traitements thermiques et le soudage avec moins de risques de fissuration, un avantage pour les composants structurels soumis à des contraintes ou impacts répétés.
Grande précision dimensionnelle et qualité de surface
Le moulage semi-solide offre une excellente maîtrise de la forme et des dimensions. Le métal épais remplit le moule en douceur et évite les turbulences, ce qui permet de tenir des tolérances serrées sur toute la pièce. Le procédé produit une finition de surfacepropre et régulière. De nombreuses pièces sortent du moule avec une surface lisse qui nécessite peu ou pas de polissage, de revêtement ou d’usinage esthétique. La stabilité dimensionnelle reste également constante d’une pièce à l’autre. Les fabricants s’appuient sur cette répétabilité pour les assemblages qui exigent un alignement précis. La réduction des variations diminue aussi le temps de contrôle et les rebuts.
Géométries complexes et tolérances serrées
Le mélange semi-solide s’écoule de manière contrôlée, ce qui permet de réaliser des géométries complexes. Les parois minces, nervures et canaux internes se forment avec moins de défauts qu’en coulée liquide. La liberté de conception augmente sans accroître les risques. Les pièces peuvent souvent être obtenues à une forme quasi définitive (pièce moulée dont les dimensions sont très proches de celles du produit fini), ce qui limite les découpes et façonnages supplémentaires ainsi que le recours à l’usinage. Les concepteurs bénéficient aussi de tolérances serréesstables. Le procédé préserve la forme pendant le refroidissement, même lors de transitions entre sections épaisses et minces. Cette stabilité facilite l’ajustement de pièces avec des joints, roulements ou composants électroniques.
Réduction des coûts de production et de la consommation d’énergie
Le moulage semi-solide fonctionne à des températures plus basses que les procédés de moulage conventionnels à métal entièrement liquide. Cela réduit la consommation d’énergie par cycle et les contraintes thermiques sur l’outillage. Une durée de vie plus longue du moule permet de maîtriser le coût de production au fil du temps. La réduction de la porosité et du retrait diminue le nombre de pièces rejetées. Les taux de rebut baissent souvent, ce qui améliore l’efficacité et raccourcit les délais. Un meilleur rendement permet également d’obtenir plus de pièces finies avec la même quantité de métal. Ces économies deviennent significatives dans les grandes séries.
Applications du moulage sous pression semi-solide
Composants automobiles et de transport
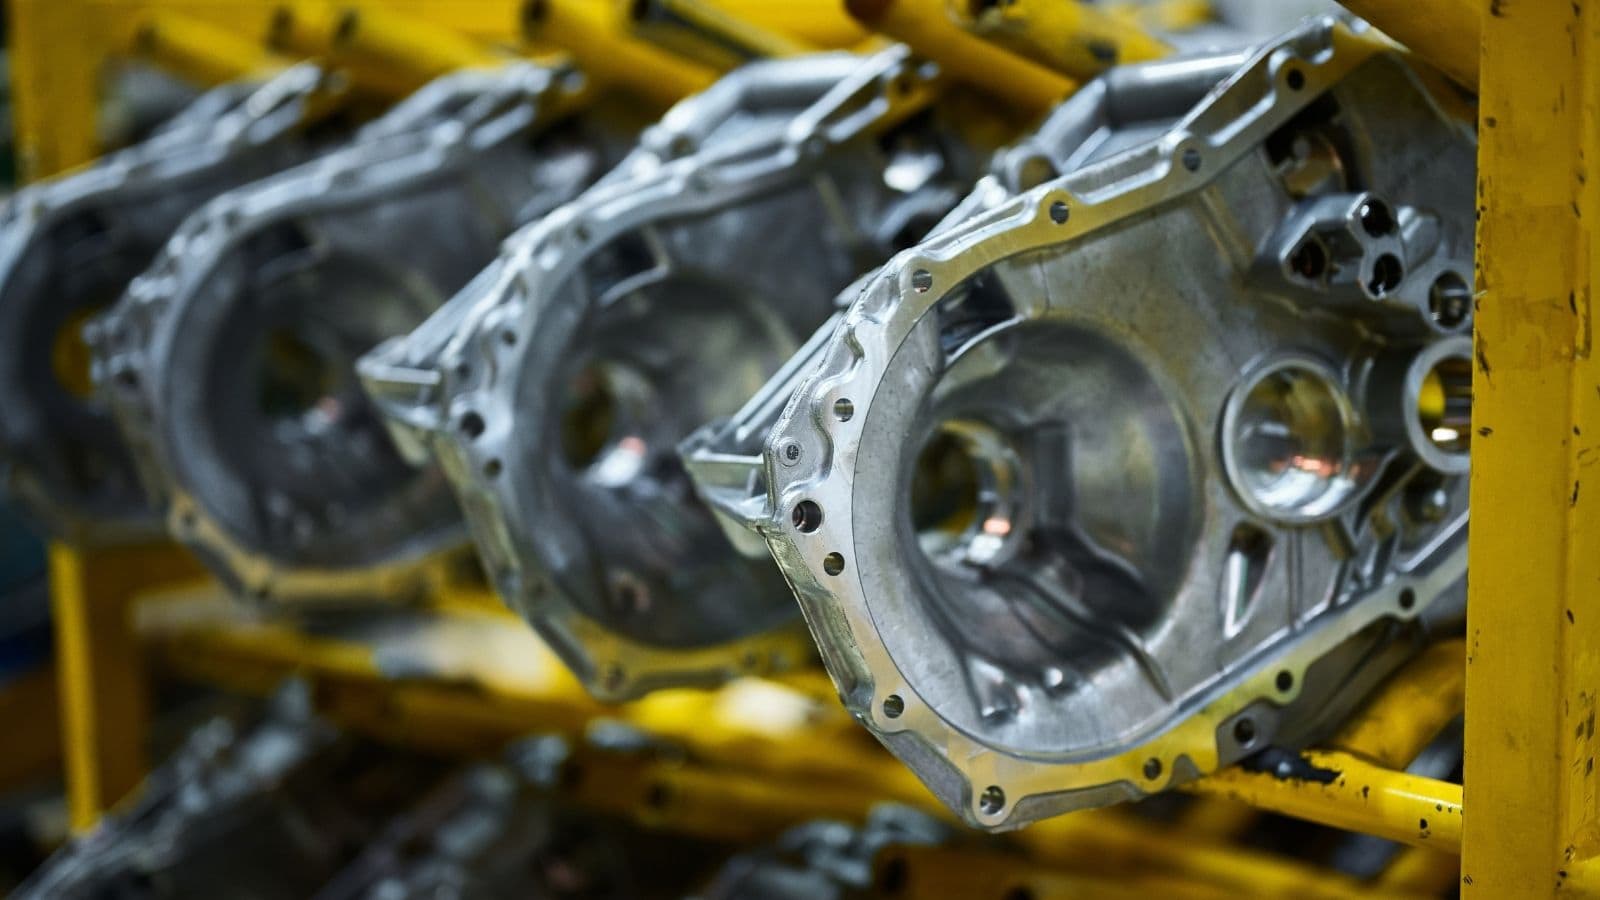
Les constructeurs automobiles utilisent le moulage semi-solide pour fabriquer des composants automobiles soumis à des charges élevées et à des contraintes constantes. Les pièces courantes comprennent les porte-fusées, supports moteur, bras de suspension et supports structurels. Certains fabricants appliquent aussi le procédé aux blocs-moteurs et carters de transmission. La température de coulée plus basse réduit le retrait et la déformation, ce qui aide à respecter des limites dimensionnelles strictes et à réduire le temps d’usinage. Les véhicules électriques utilisent également ce procédé : il permet d’obtenir des pièces légères en aluminium ou en magnésium qui améliorent l’autonomie sans sacrifier la résistance.
Applications aéronautiques et de défense
Les programmes aéronautiques utilisent le moulage semi-solide pour les pièces qui doivent respecter des exigences strictes de sécurité et de poids. Les composants typiques comprennent les boîtiers, supports et éléments de train d’atterrissage en alliages d’aluminium ou de magnésium. Les fournisseurs de défense l’utilisent pour des pièces qui exigent une qualité reproductible à grande échelle. Le procédé assure une production régulière tout en respectant les normes matière.
Électronique grand public et boîtiers 5G
Les fabricants d’électronique utilisent le moulage semi-solide pour produire des cadres rigides et minces à surface propre. Les exemples comprennent les châssis d’ordinateur, boîtiers de tablette et boîtiers d’antennes 5G. Ces pièces nécessitent des tolérances serrées pour protéger les composants sensibles. Le procédé permet des caractéristiques internes complexes, comme des nervures et des chemins thermiques. Cette liberté de conception améliore la gestion thermique et la rigidité structurelle des appareils compacts. La faible porosité améliore aussi le blindage, ce qui est important pour les systèmes 5G dont la stabilité du signal dépend de la précision de la géométrie métallique.
Applications émergentes et industrielles
Les fabricants d’équipements industriels utilisent le moulage semi-solide pour des pompes, outils électriques et composants robotiques. Ces pièces exigent souvent résistance, tenue à l’usure et dimensions reproductibles en grandes séries. Le procédé accepte également les alliages à base de cuivre pour les pièces thermiques et électriques. Les fabricants l’emploient pour les dissipateurs thermiques, carters de moteur et connecteurs où l’écoulement du métal solide améliore les performances. De nouvelles applications apparaissent dans l’énergie, l’automatisation et la mobilité. À mesure que les options d’outillage et d’alliages s’élargissent, d’autres secteurs adoptent le procédé pour fabriquer des pièces métalliques de qualité en grande série.
Conclusion
Le moulage sous pression semi-solide fait le lien entre la coulée liquide et le forgeage solide, en offrant résistance, précision et efficacité. Des méthodes comme la thixocoulée et la rhéocoulée permettent d’adapter la production aux besoins. La réduction de la porosité et de la consommation d’énergie en fait une solution idéale pour les pièces métalliques légères et précises, de plus en plus utilisée dans les secteurs exigeants.
Foire aux questions (FAQ)
Le moulage sous pression semi-solide coûte-t-il plus cher que le moulage conventionnel ?
La mise en place et l’outillage initiaux peuvent coûter plus cher, mais le moulage semi-solide réduit souvent le coût total par pièce dans les grandes séries. Les économies proviennent de la consommation d’énergie réduite grâce aux températures plus basses, du gaspillage moindre grâce aux formes quasi définitives, de la baisse des rebuts et de la diminution de l’usinage secondaire. Pour les pièces complexes et hautes performances, le meilleur rendement et la qualité supérieure justifient souvent l’investissement.
Comment la résistance mécanique se compare-t-elle à celle des pièces moulées sous pression standard ?
Les pièces SSM sont nettement plus résistantes et fiables. La porosité réduite et la microstructure fine et uniforme améliorent la résistance à la traction, la tenue à la fatigue et la ductilité. Elles peuvent ainsi être utilisées dans des applications structurelles où les pièces moulées sous pression classiques risqueraient de céder.
Le moulage semi-solide peut-il remplacer le forgeage ?
Il ne remplace pas entièrement le forgeage, mais le SSM peut produire des pièces dont les propriétés mécaniques (densité, résistance) approchent ou égalent celles des pièces forgées, notamment pour des formes complexes difficiles ou coûteuses à forger. Il est souvent considéré comme complémentaire ou concurrent du forgeage, en particulier lorsque la qualité de surface et les tolérances serrées doivent être obtenues directement dans le moule.
Quelles sont les principales limites du moulage sous pression semi-solide ?
Ses principales limites concernent le choix des matériaux et la complexité initiale. Le procédé est plus efficace avec certains alliages d’aluminium, de magnésium et de cuivre. Les alliages à point de fusion élevé, comme l’acier, ne conviennent pas. Il exige également un contrôle précis de la température et du mélange, donc des équipements spécialisés et de l’expertise, ce qui peut représenter un obstacle pour les petites structures, le prototypage ou les faibles volumes.







