
Come suggerisce il nome, l’attrezzaggio per pressofusione comprende stampi e attrezzature impiegati nel processo di pressofusione. Quando è progettato a regola d’arte, consente di ottenere dettagli nitidi, tolleranze ristrette e tempi di ciclo stabili per centinaia di migliaia, talvolta milioni, di colpi.
In questo articolo, noi di Moldie presentiamo gli aspetti essenziali dell’attrezzaggio per pressofusione, per aiutarvi a comprenderne meglio il funzionamento, le soluzioni di attrezzaggio e gli altri fattori rilevanti nella tecnologia della pressofusione.
Che cos’è l’attrezzaggio per pressofusione e come funziona
Nel suo elemento centrale, l’attrezzaggio per pressofusione è uno stampo complesso in acciaio ad alta resistenza, composto da due o più metà. La sua funzione principale è dare al metallo fuso, sottoposto a una pressione elevatissima, la forma finale del pezzo.
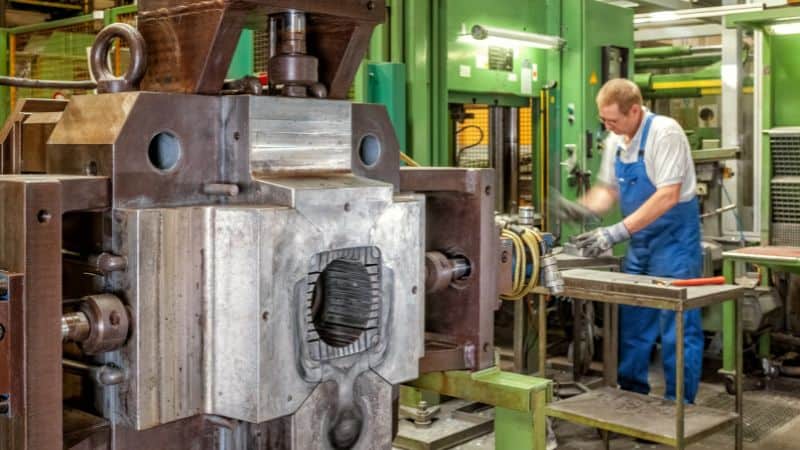
Un’attrezzatura standard per la pressofusione è composta da due metà principali:
- La metà fissa dello stampo: È montata sulla piastra fissa della macchina per pressofusione e contiene il sistema di iniezione: il collo d’oca per i sistemi a camera calda oppure la manica di iniezione per quelli a camera fredda.
- La metà mobile dello stampo (espulsore): È montata sulla piastra mobile e contiene il sistema di espulsione, che spinge il getto solidificato fuori dallo stampo al termine del ciclo.
Il ciclo di pressofusione in quattro fasi chiave:
-
Chiusura: Le due metà dello stampo vengono serrate idraulicamente con una forza elevatissima (spesso da centinaia a migliaia di tonnellate) per resistere all’alta pressione di iniezione.
-
Iniezione: Il metallo fuso viene iniettato nella cavità dello stampo ad alta velocità e pressione. In questa fase diventa fondamentale la distinzione tra sistemi a camera calda e a camera fredda , illustrati in dettaglio nella sezione successiva.
-
Raffreddamento: Il metallo solidifica all’interno della cavità assumendo la forma finale. L’attrezzatura è dotata di complessi canali di raffreddamento interni, nei quali circolano acqua o olio per controllare la solidificazione e gestire i cicli termici estremi.
-
Espulsione: Il gruppo di chiusura si apre e la piastra di espulsione nella metà mobile avanza, spingendo i perni di espulsione contro il getto per liberarlo dallo stampo.
Per tutta la vita utile dell’attrezzatura, questo ciclo si ripete ogni pochi secondi, sottoponendola a forti sollecitazioni termiche (dovute al metallo fuso), meccaniche (causate dalla chiusura e dalla pressione di iniezione) e all’usura abrasiva. Progettazione, materiali e manutenzione sono ottimizzati per resistere a questo ambiente gravoso.
Progettazione di stampi su misura per la pressofusione
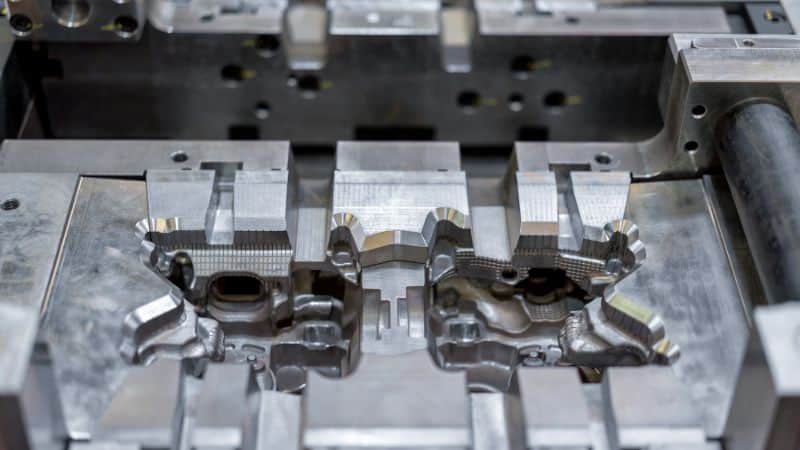
Sformo, raggi e spessore delle pareti
Applicare un angolo di sformo adeguato è il primo passo per ottenere un’espulsione regolare e prolungare la vita utile dello stampo. Per risultati ottimali, prevedere un angolo di sformo da 0.5 a 1.0 gradi sulle superfici esterne e leggermente maggiore, da 1.0 a 2.0 gradi, sulle anime interne. Se la superficie è testurizzata, occorre aumentare ulteriormente lo sformo, in genere di almeno un altro grado, per compensare la texture ed evitare che il pezzo resti attaccato durante l’espulsione.
Oltre agli angoli di sformo, è fondamentale prevedere raccordi ampi per garantire durata e qualità del pezzo. Raccordi con raggio di almeno 0.5–1.0 mm per lo zinco e 1.0–2.0 mm per l’alluminio aiutano a distribuire le sollecitazioni e a prevenire le cricche eliminando gli spigoli vivi. Migliorano inoltre il flusso del metallo fuso.
Inoltre, il progetto dovrebbe mantenere uno spessore uniforme delle pareti, utilizzare nervature e rilievi in modo strategico ed evitare pareti eccessivamente sottili: per l’alluminio, in genere è opportuno restare sopra 0.8–1.0 mm, salvo che la specifica configurazione sia stata convalidata per spessori inferiori.
Tolleranze e riferimenti funzionali
Definire un sistema di riferimenti chiaro utilizzando superfici robuste e accessibili, essenziali per la funzione e la misurazione del pezzo. Applicare il sistema di quotatura geometrica e tolleranze (GD&T) per controllare forma, orientamento e posizione, ad esempio planarità, posizione e profilo. Questo sistema definisce i limiti funzionali del pezzo. Evitare di vincolare eccessivamente il progetto: tolleranze più ampie sulle superfici non critiche semplificano l’attrezzaggio e la produzione senza compromettere le prestazioni.
I riferimenti devono essere collocati su piazzole stabili, ottenute direttamente per fusione e facilmente accessibili alle sonde. Non definire mai un riferimento a cavallo della linea di divisione: piccoli disallineamenti tra le metà dello stampo causerebbero errori di misurazione e comprometterebbero il sistema di riferimenti.
Ricordate che le tolleranze dei pezzi ottenuti per fusione sono più ampie di quelle dei pezzi lavorati meccanicamente. Prevedere sovrametallo di lavorazione solo sulle caratteristiche critiche come le superfici di tenuta o gli accoppiamenti per cuscinetti, lasciando le altre aree nello stato di fusione. In questo modo si riducono le lavorazioni secondarie e i costi.
Strategia della linea di divisione, riduzione dei carrelli e costi
I costi e la complessità degli stampi per pressofusione dipendono soprattutto dalla linea di divisione e dal numero di carrelli. Poiché ogni carrello aumenta notevolmente costi, manutenzione e tempi, un obiettivo progettuale fondamentale è ridurne il numero. Si può farlo riorientando le caratteristiche rispetto al piano principale di divisione oppure riprogettando il pezzo per eliminare i sottosquadri. La soluzione migliore è collaborare fin dalle prime fasi ed eseguire un’ analisi DFM, che può accorpare i carrelli, ridurre i tempi di consegna e i costi e aumentare la durata dello stampo.
Texture e loghi
La progettazione di texture e loghi richiede accorgimenti specifici per garantire qualità e durata. Qualsiasi texture richiede angoli di sformo maggiori per consentire una corretta espulsione; quando si aggiungono loghi, quindi, consultate sempre il fornitore per conoscere le specifiche esatte. Quando possibile, collocate i loghi su superfici non critiche e non funzionali. È preferibile inciderli nella superficie anziché realizzarli in rilievo, per evitare abrasioni e usura dello stampo.
Acciai per utensili e trattamenti superficiali
Acciai per utensili più comuni (H13, H11, maraging)
- H13: il materiale di riferimento del settore per la pressofusione dell’alluminio, grazie alla buona resistenza a caldo, alla fatica termica e alla tenacità. Un trattamento termico e un rinvenimento corretti sono indispensabili.
- H11: offre buona tenacità e resistenza agli shock termici, ma è meno utilizzato dell’H13 per le cavità e le anime principali degli stampi per pressofusione dell’alluminio, a causa della minore resistenza a caldo.
- Acciai maraging: utili per inserti che richiedono elevata resistenza e ottima lavorabilità, o per inserti ibridi realizzati con produzione additiva; sono spesso abbinati a trattamenti superficiali per limitare l’adesione della lega allo stampo.
Altri acciai comuni includono il P20 per le leghe di zinco e magnesio e acciai ad alta durezza come il D2 per i perni di espulsione e altri componenti soggetti a forte usura.
Rivestimenti, nitrurazione e ingegneria delle superfici
- Nitrurazione: crea uno strato di diffusione duro e resistente all’usura, che contrasta l’erosione e l’adesione microscopica della lega allo stampo. È ampiamente utilizzata sugli acciai H13/H11.
- Rivestimenti PVD/CVD (ad es. TiN, CrN, AlCrN): riducono la bagnabilità, migliorano la lubrificazione e limitano l’adesione della lega allo stampo. La scelta dipende dalla lega e dalla temperatura di esercizio.
- Cromatura dura, nichel-boro e rivestimenti speciali anti-adesione: si applicano alle zone di attacco, alle aree soggette a impatto ad alta velocità e alle anime predisposte all’incollaggio. Il risultato dipende dalla preparazione superficiale e dalla qualità dell’acciaio di base.
Resistenza alla fatica termica, all’adesione della lega allo stampo e all’erosione
- La fatica termica si manifesta con reticoli di cricche superficiali causati dai rapidi cicli di riscaldamento e raffreddamento. Per limitarla, si impiegano soprattutto acciai per utensili con elevata resistenza alla fatica termica, come l’H13, e si progettano circuiti di raffreddamento equilibrati per gestire i cicli estremi. Preriscaldare lo stampo prima della produzione è una misura preventiva fondamentale per ridurre lo shock termico iniziale.
- L’adesione della lega allo stampo, cioè l’incollaggio indesiderato della lega fusa all’acciaio dello stampo, peggiora quando la temperatura locale dell’acciaio scende nell’intervallo in cui la lega tende ad attaccarsi. Il fenomeno può essere contrastato con rivestimenti specifici, agenti distaccanti e un controllo accurato della temperatura delle pareti dello stampo, per evitare questo intervallo critico.
- L’erosione si verifica in genere vicino agli attacchi o nelle zone con bruschi cambi di direzione del flusso, dove il metallo fuso ad alta velocità urta la superficie. Per contrastarla, occorre ridurre l’angolo d’impatto, aumentare i raggi e, nelle zone critiche, indurire localmente le superfici.
Costruzione, campionatura e manutenzione dell’attrezzatura
Fasi di costruzione dello stampo e tempi di consegna
Un tipico programma di attrezzaggio per pressofusione si articola normalmente in 8 fasi:
Primo articolo, prove e iterazioni
La campionatura iniziale verifica il riempimento, la porosità e la stabilità dimensionale. È normale dover iterare sulle dimensioni degli attacchi, sulla profondità degli sfiati, sulle ricette di spruzzatura e sui parametri di iniezione. Il controllo del primo articolo confronta i risultati misurati con le tolleranze GD&T del disegno. Cicli di ottimizzazione basati sui dati, termografia, tracciati della pressione in cavità e livelli di vuoto permettono di convergere più rapidamente rispetto a tentativi basati su congetture.
Manutenzione preventiva, revisione e riparazione
La manutenzione preventiva ordinaria include la pulizia degli sfiati, il ripristino delle superfici di chiusura, il controllo dell’usura del sistema di espulsione e il corretto riposizionamento dei raccordi del refrigerante. La nuova nitrurazione e le riparazioni localizzate mediante saldatura prolungano la vita utile. Prevedete inserti di ricambio per le anime e le zone degli attacchi più soggette a usura. Registrate i cicli tra una manutenzione e l’altra e le modalità di guasto: l’usura dello stampo racconta come sta lavorando.
Difetti comuni e rimedi
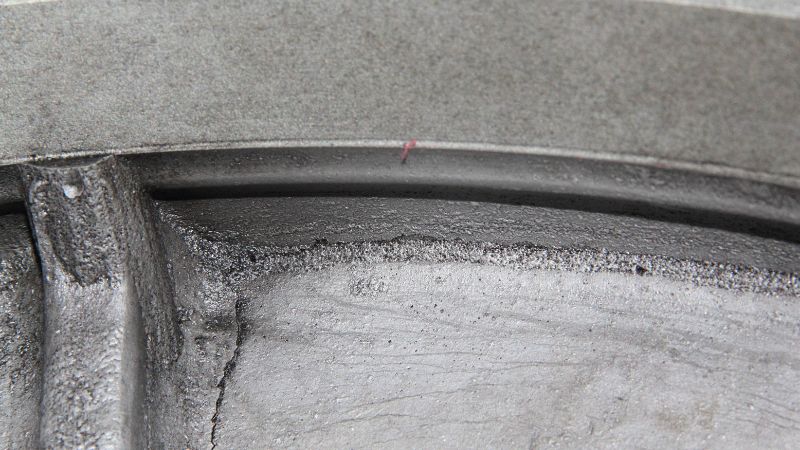
Porosità, giunzioni fredde e mancati riempimenti
- Porosità da gas: migliorare sfiato e vuoto, ridurre la turbolenza intervenendo sulla geometria degli attacchi e stabilizzare la temperatura dello stampo. Riequilibrare spruzzatura e lubrificazione per evitare vapori intrappolati.
- Porosità da ritiro: aumentare lo spessore delle sezioni locali o aggiungere alimentatori e trabocchi; regolare il raffreddamento per evitare la solidificazione prematura nei punti caldi.
- Giunzioni fredde/mancati riempimenti: aumentare le temperature del metallo fuso e dello stampo entro i limiti di specifica, ampliare gli attacchi o riposizionarli per mantenere caldo e continuo il fronte di flusso.
Bave, adesione della lega allo stampo e incollaggio
- Bave: migliorare le superfici di chiusura, correggere il bloccaggio dello stampo e verificare la forza di chiusura. Una spruzzatura eccessiva può anche causare un effetto di cuneo idraulico.
- Adesione della lega allo stampo: aumentare la temperatura superficiale dell’acciaio oltre l’intervallo che favorisce l’incollaggio, applicare rivestimenti anti-adesione e modificare la composizione del lubrificante. Ridurre l’impatto diretto riorientando gli attacchi.
- Incollaggio del pezzo: aumentare lo sformo, lucidare le superfici di espulsione, ridistribuire i perni di espulsione oppure passare a bussole di espulsione quando i rilievi sono alti.
Imbarcamento e deriva dimensionale
- Imbarcamento: deriva da raffreddamento non uniforme e tensioni residue. Bilanciare i circuiti di raffreddamento, usare canali conformali per i pezzi asimmetrici e regolare i parametri di processo per ottenere una solidificazione graduale.
- Deriva dimensionale: può comparire durante produzioni prolungate e indicare la dilatazione termica dello stampo. Per le caratteristiche difficili da stabilizzare, prevedere una calibrazione dopo la fusione o una lavorazione di finitura mirata.
Conclusione
L’attrezzaggio per pressofusione è un investimento essenziale per garantire qualità ed efficienza grazie a una progettazione di precisione e a una collaborazione strategica. Scegliete partner con un processo di produzione degli stampi consolidato e una vasta esperienza nel DFM. Questo approccio trasforma le sfide in una produzione affidabile, offrendo valore costante e un vantaggio competitivo.
Domande frequenti
In che modo la complessità del pezzo si traduce effettivamente in costi di attrezzaggio più elevati? Dipende solo dalle dimensioni?
Le dimensioni del pezzo incidono sul costo dell’acciaio, ma il costo dell’attrezzaggio dipende da molto più della quantità di materiale utilizzata. Ogni sottosquadro che richiede un carrello, ogni anima complessa e ogni caratteristica con tolleranze ristrette aggiungono ore di progettazione, lavorazioni di precisione e futuri punti di manutenzione. Un pezzo più semplice, con una linea di divisione pulita e bassi volumi di produzione, può spesso essere realizzato con uno stampo a un’impronta meno costoso e più affidabile. Un pezzo con numerosi sottosquadri richiederà invece uno stampo complesso con più carrelli, indipendentemente dal numero di impronte.
Quali indicatori chiave durante il campionamento o il collaudo dello stampo possono anticipare problemi nella produzione futura?
Consigliamo di osservare la costanza. Se piccole regolazioni dei parametri macchina, come la temperatura o la velocità di iniezione, provocano forti variazioni nella qualità dei pezzi o nei difetti, la progettazione dello stampo potrebbe essere instabile. Altri segnali d’allarme sono l’espulsione incostante dei pezzi, segni di adesione della lega allo stampo già nei primi colpi o l’impossibilità di definire un intervallo di processo ampio e stabile entro il quale produrre pezzi conformi. Uno stampo ben progettato dovrebbe tollerare le variazioni ed essere ripetibile.
Quando è più conveniente progettare uno stampo più semplice e ricorrere a lavorazioni meccaniche secondarie per le caratteristiche complesse?
Questo approccio è spesso indicato per caratteristiche estremamente difficili o costose da ottenere per fusione, come fori molto profondi e di piccolo diametro, filettature con creste perfettamente definite o spigoli interni estremamente vivi. Ottenendo per fusione un blocco pieno e forandolo e filettandolo in una lavorazione secondaria, si evitano i costi e i possibili punti di guasto dei fragili perni delle anime nello stampo. È un compromesso tra il costo di lavorazione per pezzo e la complessità e il rischio iniziali dello stampo.







