
Punti chiave
| Categoria | Stampaggio a iniezione dei metalli (MIM) | Pressofusione |
|---|---|---|
| Processo | 1. Polvere metallica miscelata con legante. 2. Iniettata nella forma. 3. Rimozione del legante. 4. Sinterizzazione. |
1. Metallo fuso iniettato ad alta pressione nella forma. 2. Raffreddamento e solidificazione. |
| Materiali | Acciaio inossidabile, titanio, rame, leghe di tungsteno, ceramiche. | Metalli non ferrosi (alluminio, zinco, magnesio, leghe di rame). |
| Complessità del componente | Elevata complessità, geometrie intricate e dettagli fini | Complessità moderata; limitata dal flusso del metallo fuso e dagli angoli di sformo. |
| Spessore delle pareti | Pareti molto sottili (fino a 0.5 mm). | Pareti più spesse (minimo in genere 1–2.5 mm). |
| Tolleranze | Tolleranze ristrette (±0.3–0.5% della dimensione). | Tolleranze moderate (±0.5–1% della dimensione). |
| Finitura superficiale | Liscia, ma può richiedere finiture secondarie (per esempio lucidatura o rivestimento). | Ottima finitura allo stato di fusione; post-lavorazioni minime. |
| Fattori di costo | Costi elevati per attrezzature e materiali (polvere); conveniente per grandi lotti di componenti complessi. | Materiali meno costosi; attrezzature costose; conveniente per produzioni ad alto volume. |
| Applicazioni tipiche | Dispositivi medicali, componenti per armi da fuoco, microingranaggi, parti di orologi. | Componenti automobilistici (per esempio alloggiamenti), elettronica di consumo, raccordi idraulici. |
| Post-lavorazione | Può richiedere lavorazione meccanica, trattamento termico o rivestimento. | Rifilatura, sbavatura e trattamenti superficiali (per esempio placcatura o verniciatura). |
| Vantaggi | – Geometrie complesse. – Elevata precisione. – Ampia scelta di materiali. – Forma quasi netta. |
– Cicli rapidi. – Eccellente finitura superficiale. – Conveniente per grandi volumi. |
| Svantaggi | – Costi iniziali elevati. – Dimensioni dei componenti limitate. – Tempi di sinterizzazione più lunghi. |
– Limitata ai metalli con punto di fusione più basso. – Possibile porosità nei componenti. – Minore libertà progettuale. |
Che cos’è lo stampaggio a iniezione dei metalli?
Lo stampaggio a iniezione dei metalli (MIM) è una tecnica produttiva in cui la polvere metallica viene miscelata con un legante plastico per formare una «materia prima» (feedstock).
Il processo inizia iniettando questa miscela sotto pressione nella cavità di una forma.
Dopo il raffreddamento si ottiene il cosiddetto «pezzo verde».
Segue la rimozione del legante, in cui la maggior parte del legante plastico viene eliminata mediante calore o sostanze chimiche. Si ottiene così un «pezzo marrone», fragile ma capace di mantenere la propria forma.
La fase finale è la sinterizzazione. I componenti vengono riscaldati in un forno controllato a temperature inferiori al punto di fusione del metallo.
Le particelle metalliche si legano tra loro, formando un componente denso e resistente, con una densità pari a circa il 95-99% di quella del metallo originario.
Materiali utilizzati nel MIM
Il MIM è compatibile con un’ampia gamma di metalli e leghe. I materiali più comuni includono l’acciaio inossidabile, che offre ai prodotti un’eccellente resistenza alla corrosione e robustezza.
Gli acciai bassolegati sono apprezzati per le buone proprietà meccaniche e il costo contenuto nelle applicazioni automobilistiche e industriali.
Altri materiali MIM comuni sono:
- Leghe di titanio (leggere e biocompatibili)
- Acciai per utensili (resistenti all’usura)
- Leghe di tungsteno (ad alta densità)
- Leghe di rame (buona conducibilità termica)
Le polveri metalliche utilizzate nel MIM devono avere caratteristiche specifiche. Devono essere molto fini (in genere 5-20 micrometri) e abbastanza sferiche da scorrere correttamente durante l’iniezione e sinterizzare in modo efficace.
Nozioni di base sulla pressofusione
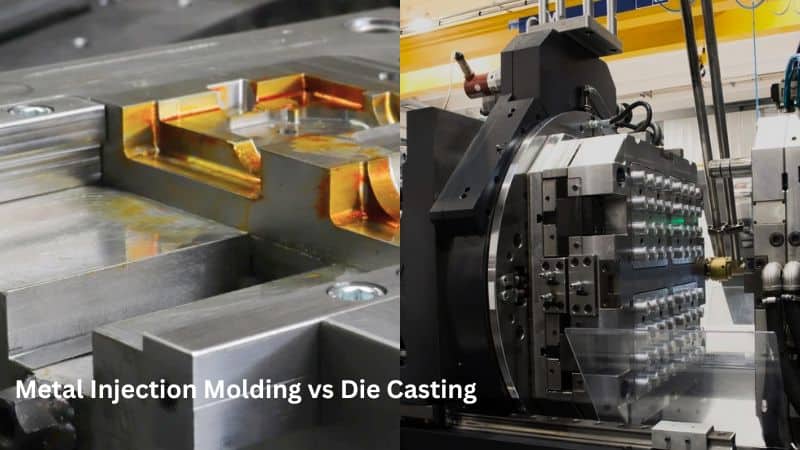
La pressofusione è un processo produttivo in cui il metallo fuso viene spinto ad alta pressione nella cavità di una forma.
La pressofusione si divide in due tipologie principali: a camera calda e a camera fredda. La pressofusione a camera calda è adatta ai metalli con basso punto di fusione, come zinco e magnesio.
La pressofusione a camera fredda è più adatta ai metalli con punti di fusione più elevati, come alluminio e leghe di rame. A ogni ciclo il metallo deve essere versato nella camera di iniezione.
Entrambe le tecniche utilizzano matrici metalliche (forme) in acciaio per utensili. Il processo produce componenti con pareti sottili, forme complesse e tolleranze ristrette.
Metalli utilizzati nella pressofusione
L’alluminio è il materiale più comune per la pressofusione e costituisce circa l’80% di tutti i componenti pressofusi. Offre un eccellente rapporto resistenza/peso e una buona resistenza alla corrosione.
Anche le leghe di zinco sono molto diffuse. Allo stato fuso scorrono facilmente e possono riempire sezioni molto sottili.
Altri metalli adatti sono:
- Magnesio (il metallo strutturale più leggero)
- Leghe di rame (elevata resistenza e conducibilità)
- Piombo e stagno (per applicazioni speciali)
Confronto tra i processi MIM e pressofusione
Differenze principali
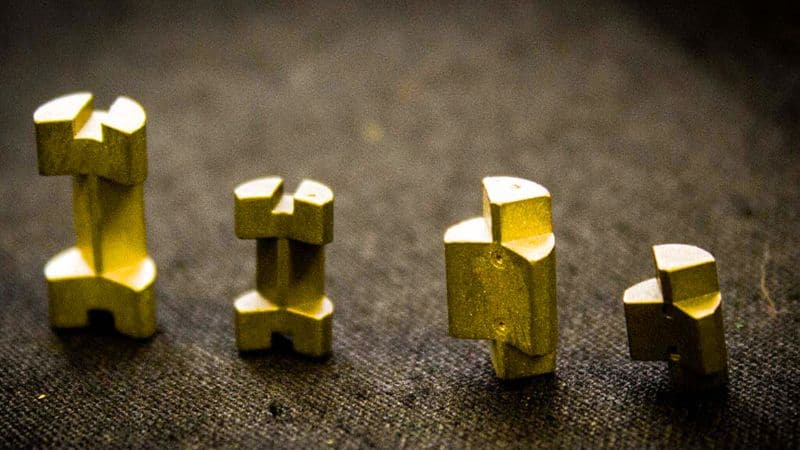
Il MIM utilizza polvere metallica miscelata con un legante plastico, che viene poi eliminato durante il processo. È molto diverso dalla pressofusione, che inietta direttamente metallo fuso nelle forme.
Anche le tolleranze dimensionali differiscono: il MIM raggiunge in genere tolleranze più ristrette e permette geometrie più complesse e dettagli più fini.
Cambiano anche i materiali: il MIM utilizza molti metalli, tra cui acciaio inossidabile e titanio; la pressofusione impiega soprattutto metalli non ferrosi, come alluminio, zinco e leghe di rame.
Vantaggi e svantaggi
Vantaggi del MIM:
- Maggiore capacità di realizzare geometrie complesse
- Migliore finitura superficiale
- Maggiore libertà progettuale
- Compatibile con più tipi di metallo
- Adatto a componenti più piccoli e intricati
Vantaggi della pressofusione:
- Produzione più rapida
- Costo inferiore per componenti più grandi
- Attrezzature più durevoli (le matrici durano più a lungo)
- Più adatta alla produzione ad alto volume
- Processo complessivo più semplice
Considerazioni sui costi
I costi iniziali delle attrezzature possono essere considerevoli per entrambi i processi. La pressofusione richiede in genere investimenti iniziali più elevati per le apparecchiature, ma a volumi alti riduce il costo per pezzo.
Il MIM tende ad avere un costo per pezzo maggiore ai volumi bassi, ma diventa competitivo a volumi medi per componenti complessi. L’efficienza nell’uso del materiale può compensare parte dei costi, perché il MIM spreca meno metallo della pressofusione.
Per scegliere tra i due processi, considerate:
- Volume di produzione necessario
- Complessità e dimensioni del componente
- Requisiti dei materiali
- Vincoli di budget
- Tempistiche
Le dimensioni del componente incidono molto sui costi: la pressofusione diventa più conveniente per componenti grandi, mentre il MIM spesso è più economico per componenti piccoli e complessi.
Applicazioni nei diversi settori
Applicazioni del MIM
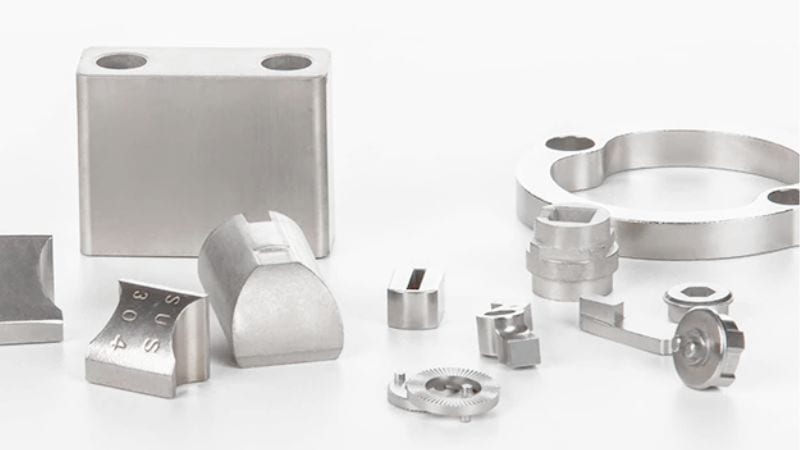
I componenti MIM sono comunemente utilizzati nei dispositivi medicali come strumenti chirurgici e impianti dentali, dove la precisione è fondamentale.
Nel settore delle armi da fuoco il MIM produce gruppi di scatto complessi e altri piccoli componenti che richiedono robustezza e precisione.
Le applicazioni automobilistiche includono componenti per l’iniezione del carburante, parti del turbocompressore e sensori. Il MIM può realizzare geometrie complesse con elevata densità del materiale.
Il settore aerospaziale utilizza il MIM per staffe speciali, alloggiamenti per sensori e altri componenti in cui la riduzione del peso è importante, senza compromettere la resistenza.
Applicazioni della pressofusione
I componenti pressofusi si trovano negli alloggiamenti dell’elettronica di consumo , dai telai dei laptop ai corpi macchina.
Nel settore automobilistico la pressofusione viene utilizzata per blocchi motore, scatole del cambio e componenti strutturali.
Gli elettrodomestici includono componenti pressofusi per lavatrici, frigoriferi e piccoli apparecchi da cucina.
Anche gli apparecchi di illuminazione e gli accessori per mobili utilizzano spesso la pressofusione per elementi decorativi che richiedono robustezza e un aspetto gradevole.
Proprietà dei materiali e qualità del prodotto
I materiali utilizzati in entrambi i processi influiscono direttamente sulla resistenza, sul livello di dettaglio e sulla finitura dei prodotti finali.
Resistenza e tolleranze
Lo stampaggio a iniezione dei metalli (MIM) produce in genere componenti più densi e con proprietà meccaniche migliori rispetto alla pressofusione. Il MIM può raggiungere tolleranze fino a ±0.3% della dimensione, risultando ideale per componenti di precisione.
I componenti pressofusi sono leggermente meno densi, ma offrono comunque una buona resistenza per molte applicazioni. Il campo di tolleranza è solitamente compreso tra ±0.5–1%, a seconda delle dimensioni del pezzo.
La sinterizzazione dei componenti MIM riduce la porosità e aumenta la resistenza. Per questo sono adatti ad applicazioni ad alta sollecitazione, come dispositivi medicali e componenti aerospaziali.
Finitura superficiale e dettagli
Il MIM produce componenti con un’eccellente finitura superficiale e spesso richiede poche post-lavorazioni. Può raggiungere valori di rugosità superficiale fino a 0.8μm Ra (rugosità media).
Anche la pressofusione offre una buona finitura, ma in genere richiede più operazioni secondarie per raggiungere la stessa qualità dei componenti MIM.
Con il MIM si possono realizzare dettagli intricati, pareti sottili (fino a 0.5mm), geometrie interne complesse e texture fini, difficili da ottenere con la pressofusione.
I componenti pressofusi possono presentare buoni dettagli, ma hanno maggiori difficoltà con caratteristiche molto piccole e pareti estremamente sottili.
Il MIM consente di integrare filettature, piccoli fori e loghi dettagliati direttamente nel componente, senza operazioni secondarie.
Collabora con Moldiecasting
Moldiecasting è specializzata nella pressofusione ad alta pressione. A differenza del MIM, che si basa su polveri metalliche e una lunga fase di sinterizzazione, il nostro processo assicura un raffreddamento rapido, scarti minimi e un’espulsione fluida dei componenti finiti: una soluzione ideale per la produzione ad alto volume.
Che stiate confrontando lo stampaggio a iniezione e la pressofusione o valutando i materiali, la nostra flessibilità progettuale e l’esperienza nella gestione di materie prime diverse garantiscono soluzioni su misura.
Volete ottimizzare il vostro prossimo progetto? Contattateci per scoprire come la nostra esperienza nella fusione dei metalli, le macchine di colata avanzate e l’impegno per la qualità possano offrire risultati convenienti e ad alte prestazioni. Visitate moldiecasting per trasformare la vostra idea in realtà.







