
Les ingénieurs et les responsables des achats connaissent le surcoût qu’une modification du moule au stade du moulage sous pression peut entraîner. Pour l’éviter, le moulage sous pression de prototypes est intégré au flux de travail du moulage sous pression.
Fondamentalement, le moulage sous pression de prototypes est la pratique qui consiste à produire de petites séries de pièces métalliques fonctionnelles afin de vérifier la viabilité et la fabricabilité d’une conception avant d’investir dans des moules trempés pour la production de masse, mais le défi est qu’il ne s’agit pas d’une seule méthode. Cette approche comprend les moules en acier à une empreinte, l’usinage de blocs massifs et le moulage à la cire perdue.
Ce guide vous aide donc à choisir les principales solutions de prototypage, en abordant le choix des alliages, les règles de conception et le transfert des enseignements vers la production en grande série.
Quand le moulage de prototypes est-il le bon choix ?
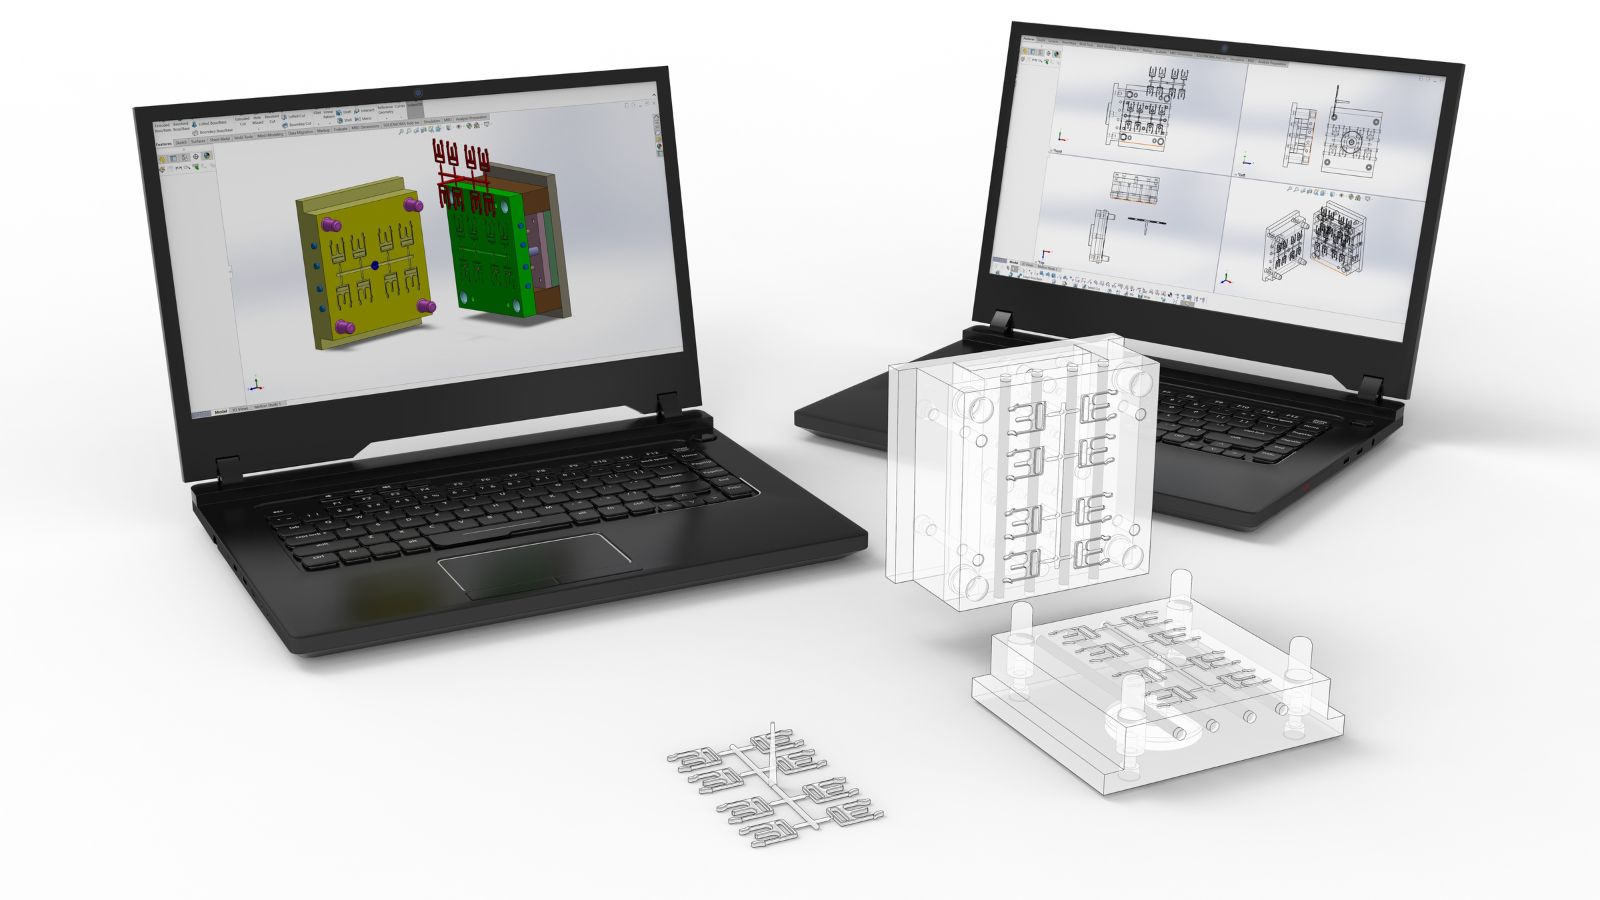
Tous les projets n’exigent pas un prototype moulé, mais certains objectifs de validation ne peuvent tout simplement pas être atteints avec des pièces usinées ou imprimées en 3D. Les pièces moulées présentent des contraintes résiduelles, une densité de peau et des caractéristiques de porosité propres au procédé de moulage, et non à un matériau massif.
Lorsqu’une pièce doit subir des essais de vibration, des cycles thermiques ou être intégrée à un assemblage porteur, un prototype moulé fournit des données beaucoup plus pertinentes. Les contrôles de validation courants avant la production comprennent :
- Conformité dimensionnelle aux tolérances strictes des plans 2D et 3D.
- Intégrité structurelle sous les charges mécaniques propres à l’application.
- Acceptabilité de l’état de surface pour les traitements ultérieurs (anodisation, placage).
- Ajustement de l’assemblage avec les supports, carters ou fixations.
- Vérification de l’épaisseur des parois dans les sections complexes à parois minces (moins de 2.5 mm).
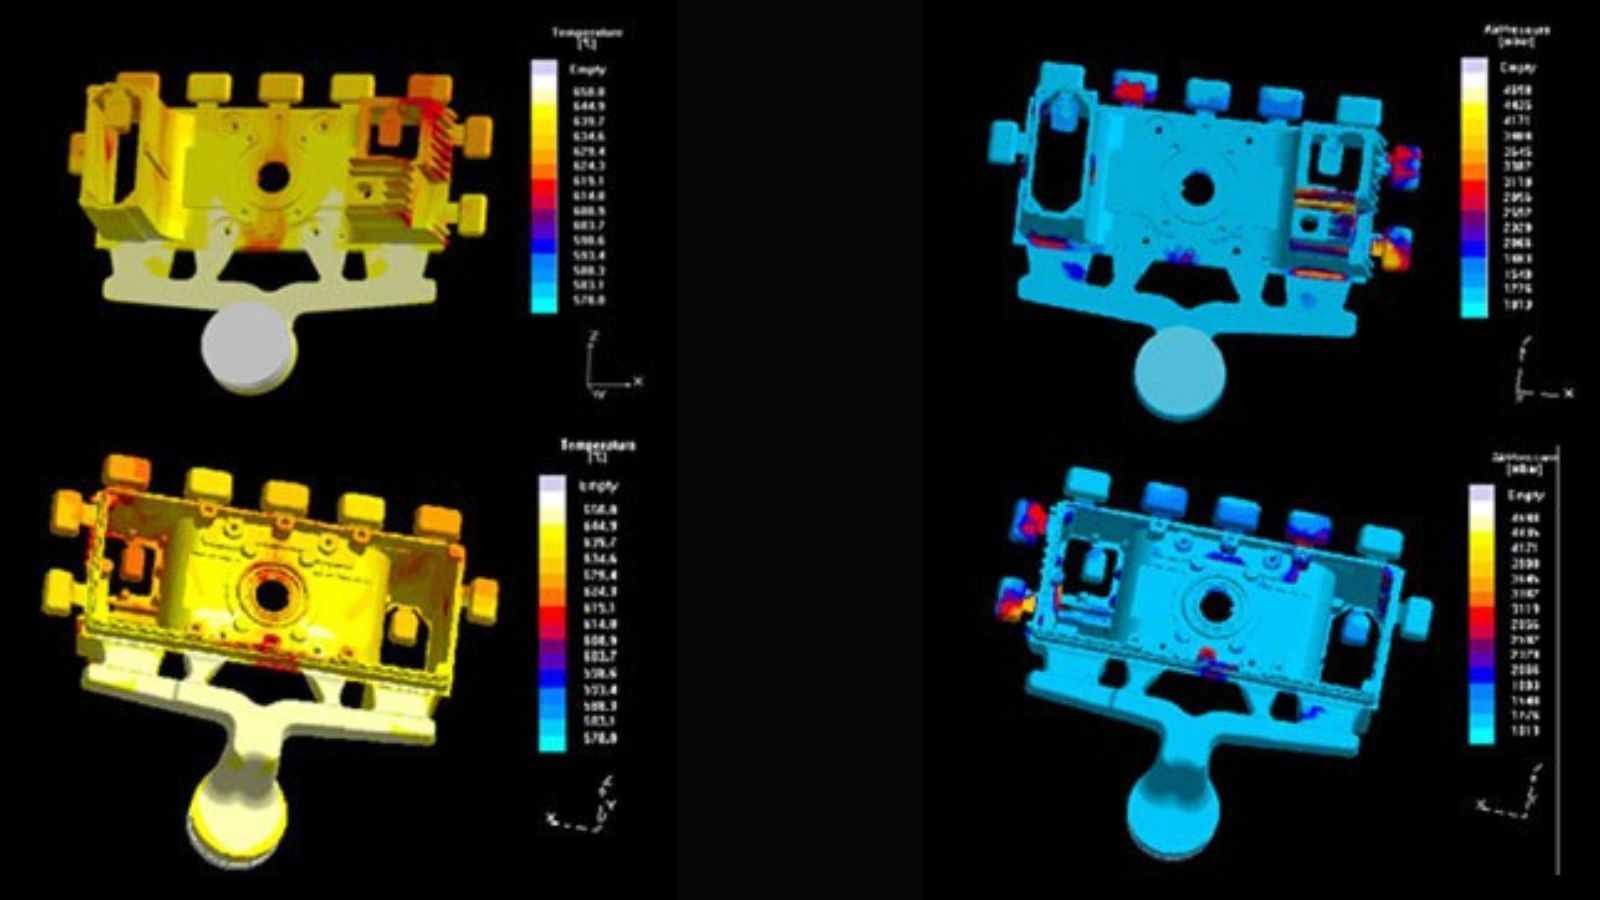
L’utilisation de la simulation de l’écoulement dans le moule à cette étape permet aux ingénieurs de modéliser la vitesse de remplissage et la répartition de la température. Lorsque les données de simulation concordent avec les pièces prototypes réelles, l’équipe peut avoir confiance dans la conception du moule de production.
Comparaison des principales méthodes de prototypage
Le bon choix dépend du degré de similitude requis entre le prototype et la pièce finale, ainsi que des éléments que l’équipe doit valider.
Moules prototypes à une empreinte
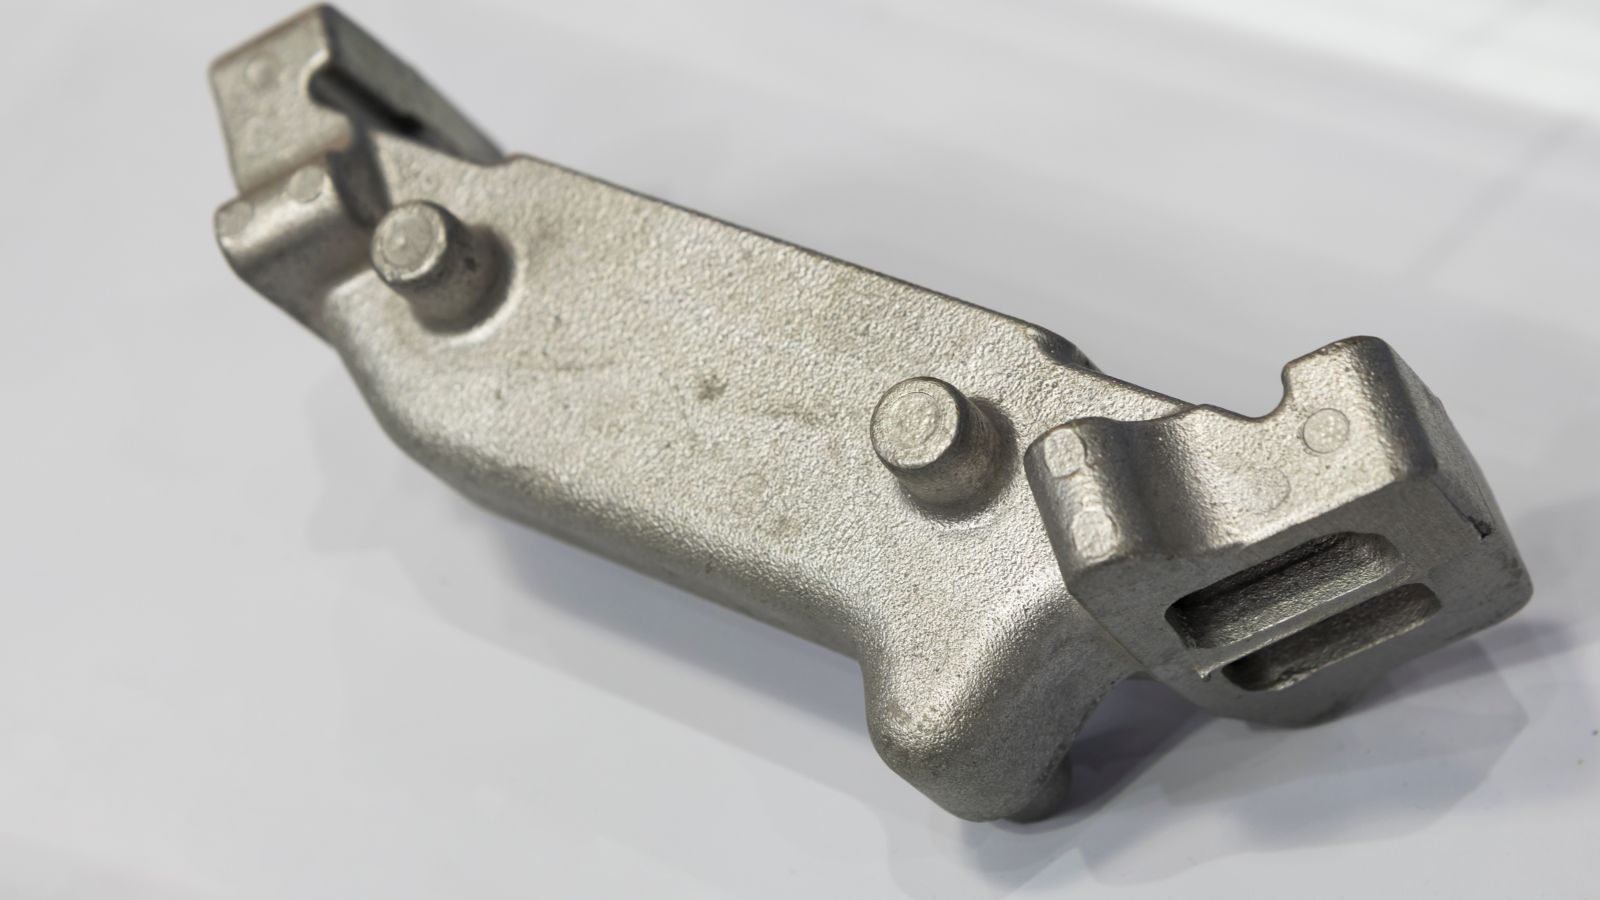
Un moule prototype à une empreinte est un véritable moule en acier usiné pour produire une pièce par injection. Comme principale stratégie de maîtrise des coûts, les moules prototypes sont généralement fabriqués en acier à outils plus tendre (comme le P20) ou en H13 non trempé, plutôt qu’en acier coûteux entièrement trempé, nécessaire pour la production.
Cela réduit le coût initial de l’outillage de 30% à 50% et raccourcit considérablement le temps d’usinage, tout en produisant des pièces dans des conditions proches du moulage sous haute pression. Cette solution est donc idéale pour valider le comportement du remplissage, la conception des attaques et les canaux de refroidissement.
Usinage dans la masse (CNC)
L’usinage à partir d’un bloc de matière est le moyen le plus rapide d’obtenir un échantillon métallique. Toutefois, les pièces usinées ne présentent ni la couche de peau moulée ni la structure granulaire formée lors de l’injection sous haute pression.
Les pièces en aluminium usinées ont généralement une limite d’élasticité environ 15% inférieure à celle de pièces moulées sous pression équivalentes. Elles conviennent parfaitement aux premiers essais d’assemblage, mais remplacent mal la validation de la porosité ou du comportement des parois minces.
Moulage à la cire perdue
En utilisant des modèles en cire imprimés en 3D à la place d’un outillage dur, le moulage à la cire perdue produit des prototypes métalliques dont la géométrie se rapproche étroitement de celle d’une pièce moulée de production. Il offre une précision dimensionnelle supérieure à celle d’un bloc usiné pour les éléments extérieurs complexes et convient bien aux pièces en aluminium soumises à des essais structurels.
Choix des matériaux pour les essais en conditions réelles
Tester un prototype dans un alliage inadapté produit des données trompeuses. Les résultats des essais ne prédisent les performances en production que si l’alliage du prototype correspond parfaitement au matériau prévu pour la production.
- Aluminium (A380, A360): La référence pour la validation fonctionnelle légère dans les applications automobiles et industrielles. L’aluminium fournit des données précises sur la capacité à obtenir l’épaisseur de paroi visée, la qualité de finition de surface (revêtement en poudre, anodisation) et le comportement dimensionnel en fonction de la température.
- Zinc: Utilisé lorsque des détails fins, des tolérances serrées et des surfaces lisses à l’état brut de moulage sont nécessaires. Le zinc s’écoule à plus basse température, ce qui permet d’obtenir des parois plus minces et des détails plus nets. Il convient parfaitement aux connecteurs électroniques et aux carters de précision.
- Magnésium (AZ91D, AM60B): Choisi lorsque la réduction extrême du poids est une exigence prioritaire. Le magnésium permet d’obtenir des pièces à parois minces et de forme quasi définitive, fournissant simultanément des données initiales sur le comportement structurel et les objectifs de masse.
Règles de conception et stratégies de maîtrise des coûts
Les résultats du prototype — et les dépenses d’outillage — dépendent largement de la conception de la pièce avant la première injection. Maîtriser les coûts au stade du prototype consiste à concentrer les dépenses d’outillage sur les seuls éléments qui doivent faire l’objet d’essais structurels.
- Éviter les tolérances inutilement serrées: Chaque tolérance extrêmement serrée nécessite un usinage CNC secondaire ou une électroérosion (EDM) plus lente du moule, ce qui augmente les coûts du prototype. N’appliquez des tolérances serrées (± 0.1 à 0.2 mm) qu’aux zones fonctionnelles critiques ; laissez les surfaces sans contact à l’état brut de moulage.
- Simplifier la géométrie pour l’outillage: Les contre-dépouilles, les mécanismes latéraux complexes et les textures décoratives ajoutent des milliers de dollars au coût des moules prototypes. Simplifiez les éléments non critiques (par exemple, en regroupant des assemblages de plusieurs pièces ou en supprimant les nervures esthétiques) afin de réduire la complexité du moule et de concentrer le budget sur la validation des performances structurelles.
- Alimentation et refroidissement: Un prototype fabriqué dans un véritable moule permet à l’équipe de valider l’emplacement des attaques avant de lancer l’outillage de production, ce qui aide à éviter les défauts de jonction froide et la porosité.
- Opérations secondaires: Définissez tôt des références d’usinage et des bossages de fixation adaptés afin que les échantillons prototypes puissent subir exactement les mêmes opérations d’usinage CNC ou de revêtement que celles prévues pour la production de masse.
De l’approbation de l’échantillon à la production en volume
Le résultat le plus précieux d’un programme de prototypage est le savoir documenté qui sera transféré à l’outillage de production. Les emplacements d’attaque efficaces, les configurations de refroidissement qui maîtrisent le gauchissement et les paramètres d’alliage donnant un remplissage constant deviennent les spécifications de référence du moule de production.
Les essais de prototypes doivent produire des résultats d’inspection documentés, et pas seulement des évaluations visuelles conformes/non conformes. Privilégiez les fournisseurs équipés d’une MMT (machines à mesurer tridimensionnelles) pour la vérification dimensionnelle et d’un contrôle radiographique pour vérifier la porosité interne.
Lorsqu’un même fournisseur gère l’outillage de prototype et de production, le transfert des connaissances se fait sans heurt. L’équipe qui a fabriqué le moule prototype réutilise directement son expérience pour concevoir le moule de production, réduisant le risque de reproduire les problèmes à grande échelle.
Comment demander un devis pour un prototype
Les fournisseurs ont besoin de données techniques complètes pour établir des devis pertinents et éviter les retards. Pour obtenir rapidement un devis précis pour un prototype, il est conseillé de fournir les éléments suivants :
- Fichiers CAO 3D (aux formats STEP, IGES, DXF ou DWG).
- Plans 2D avec les tolérances critiques clairement indiquées.
- Alliage visé (par exemple, aluminium A380 ou zinc Zamak 3).
- Estimations de volume (quantité de prototypes requise et estimation de la production annuelle).
- Exigences secondaires (usinage CNC, revêtement en poudre, assemblage).
Remarque : si vous ne disposez que d’échantillons physiques, le service d’inspection de Moldie peut les numériser en 3D pour créer la conception initiale.







