

À mesure que les réseaux ferroviaires se modernisent, le secteur doit relever un défi de taille : s’approvisionner en pièces alliant légèreté, durabilité extrême et rentabilité à grande échelle. En injectant de l’aluminium ou du zinc en fusion dans des moules de précision en acier, le moulage sous pression permet de produire des composants ferroviaires complexes, à tolérances serrées et nécessitant peu d’usinage secondaire.
Pourquoi le moulage sous pression convient aux applications ferroviaires modernes
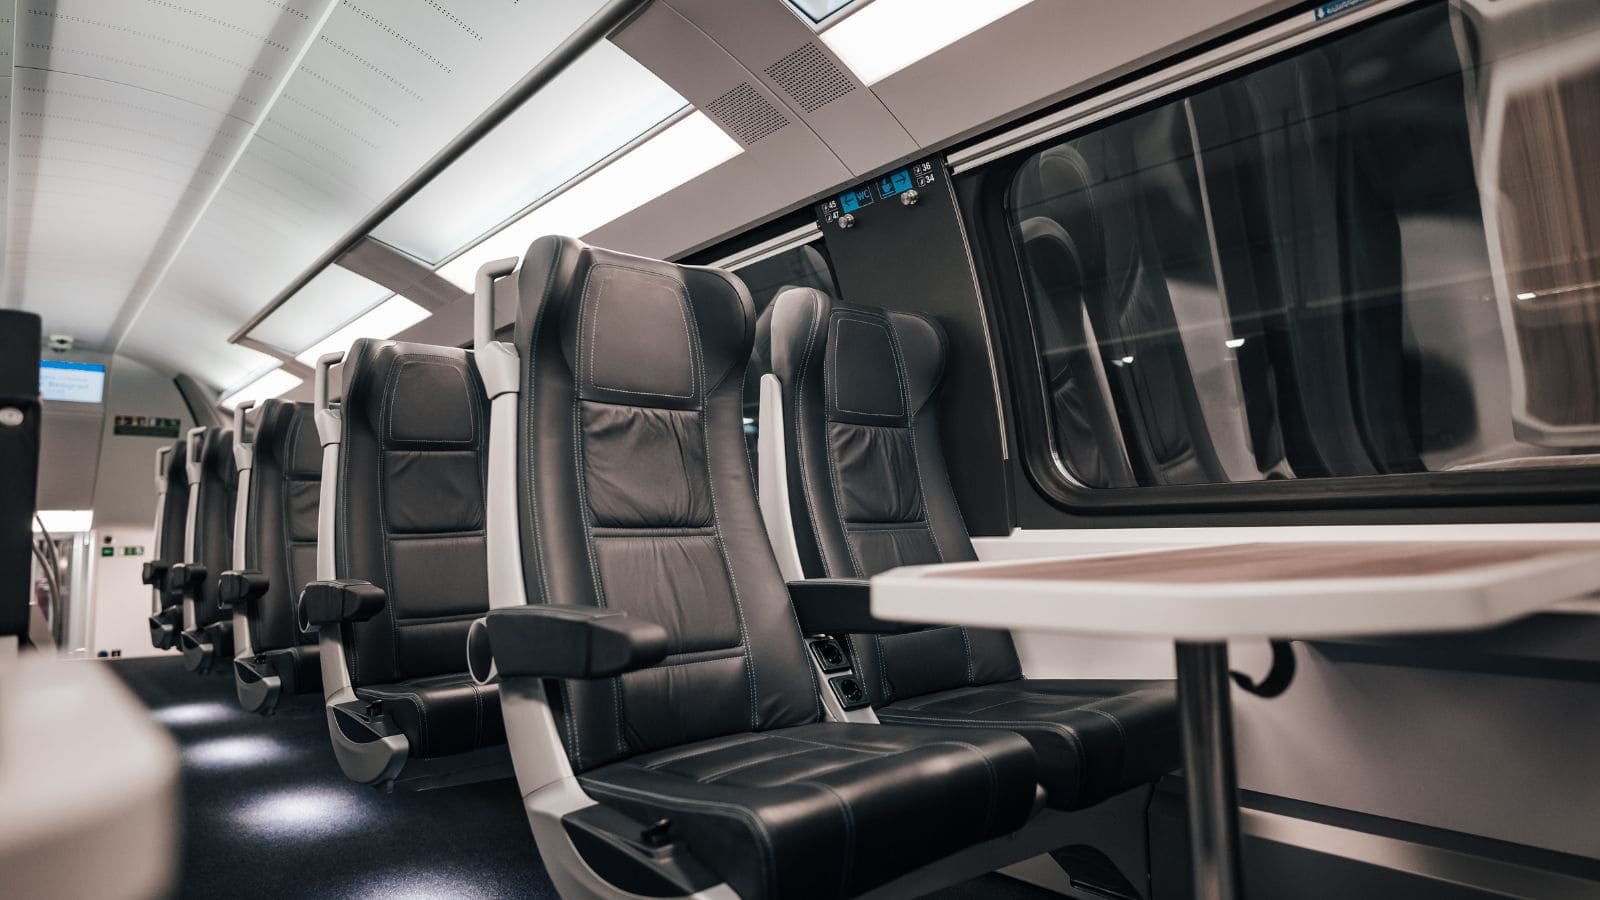
Le secteur ferroviaire moderne exige des composants combinant réduction de masse, longévité et précision dimensionnelle. Les assemblages en acier fabriqués conviennent aux petites séries, mais le moulage sous pression devient préférable lorsque les volumes dépassent quelques centaines d’unités. Il répond directement aux priorités des programmes d’équipements ferroviaires grâce aux avantages suivants :
- Réduction importante du poids : les pièces moulées sous pression en aluminium pèsent 60 à 75 % de moins que les assemblages équivalents en acier. Cette réduction de masse se traduit directement par une baisse de la consommation d’énergie (accélération et freinage) et de l’usure des infrastructures ferroviaires au cours du cycle de vie du train.
- Résistance aux vibrations et à la fatigue : la solidification rapide du moulage sous pression crée une microstructure à grains fins. Associées au choix précis de l’alliage et aux traitements thermiques, ces pièces résistent particulièrement bien aux vibrations constantes, aux cycles thermiques et aux chocs modérés typiques des environnements ferroviaires.
- Précision et intégration des pièces : le moulage sous pression permet de réaliser des géométries complexes — nervures internes, bossages et parois minces, par exemple — en une seule opération. La géométrie reste ainsi répétable de la première à la dix-millième pièce, tout en éliminant les soudures nécessitant des montages et en réduisant les opérations d’usinage de finition secondaires.
- Coût total réduit à grande échelle : en intégrant directement les caractéristiques à la pièce et en obtenant un bon état de surface dès la sortie du moule, le procédé réduit sensiblement les étapes d’assemblage et le coût unitaire des grandes flottes.
Principaux procédés de moulage sous pression utilisés dans le secteur ferroviaire
Aucun procédé de fonderie ne convient à toutes les applications ferroviaires. Le meilleur choix dépend de la géométrie de la pièce, des propriétés mécaniques requises, du volume et du budget. Voici les principaux procédés de moulage sous pression et les situations où la fonderie à la cire perdue ou le moulage au sable peuvent être préférables.
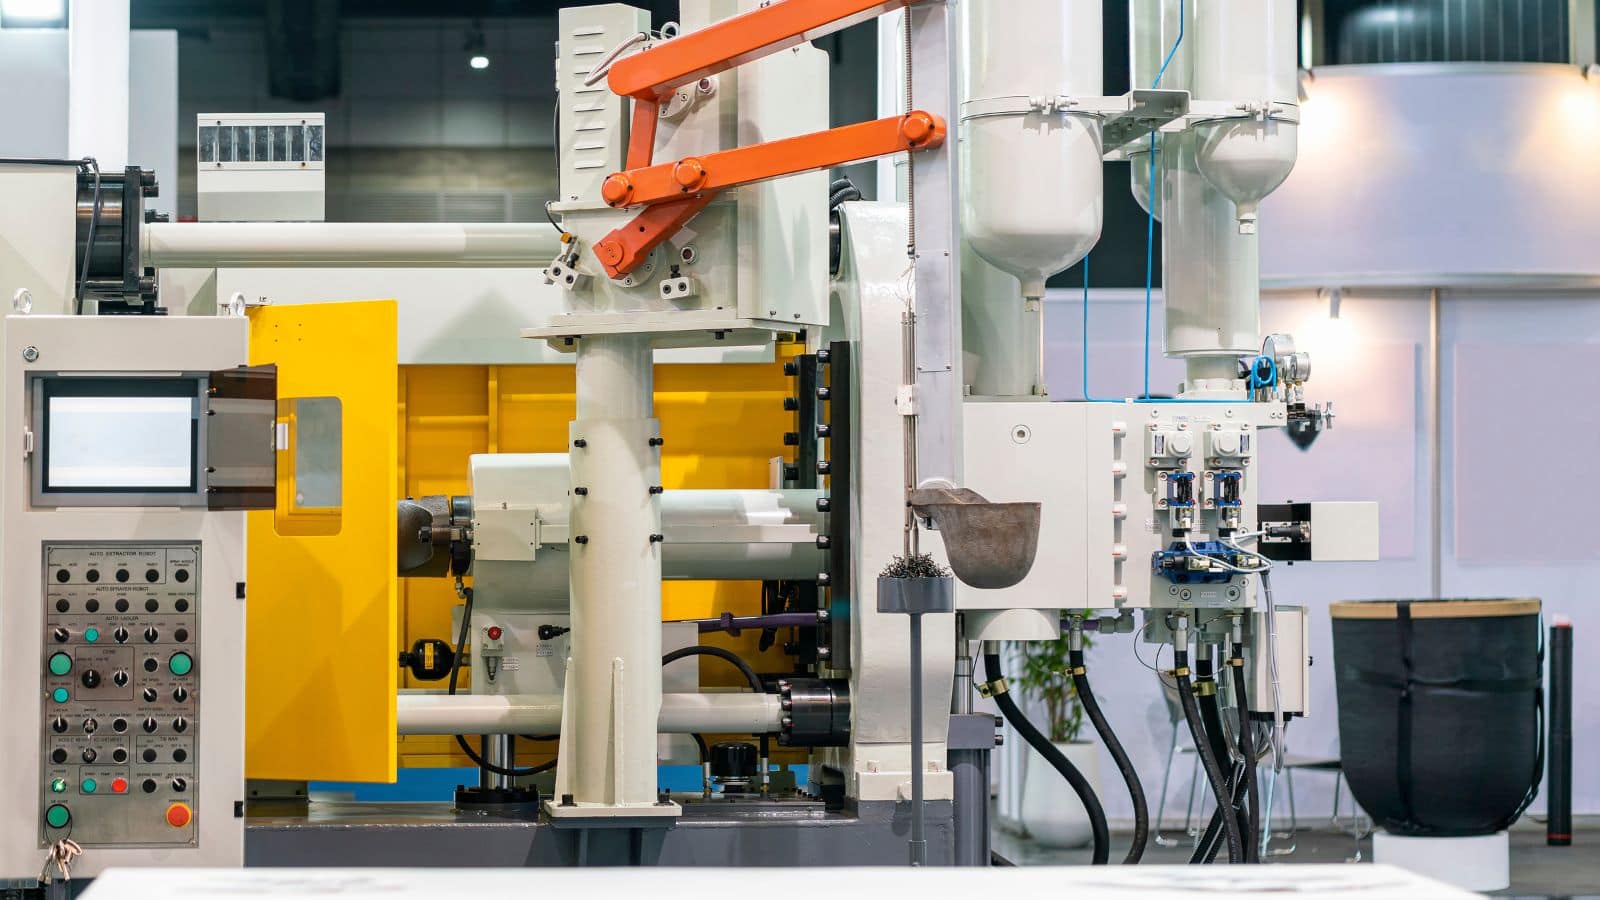
Moulage sous pression et production en grande série
Le moulage sous pression — également appelé moulage sous haute pression (HPDC) — consiste à injecter du métal en fusion dans un moule en acier, généralement à une pression comprise entre 1 500 et 25 000 psi. Les temps de cycle sont courts, souvent inférieurs à une minute pour les petites et moyennes pièces.
Ce procédé de fonderie est particulièrement adapté lorsque vous avez besoin de :
- Milliers ou dizaines de milliers de pièces identiques
- Parois minces (jusqu’à 1.5 mm pour l’aluminium)
- Tolérances serrées avec un usinage après moulage minimal
- Bon état de surface pour les équipements intérieurs visibles
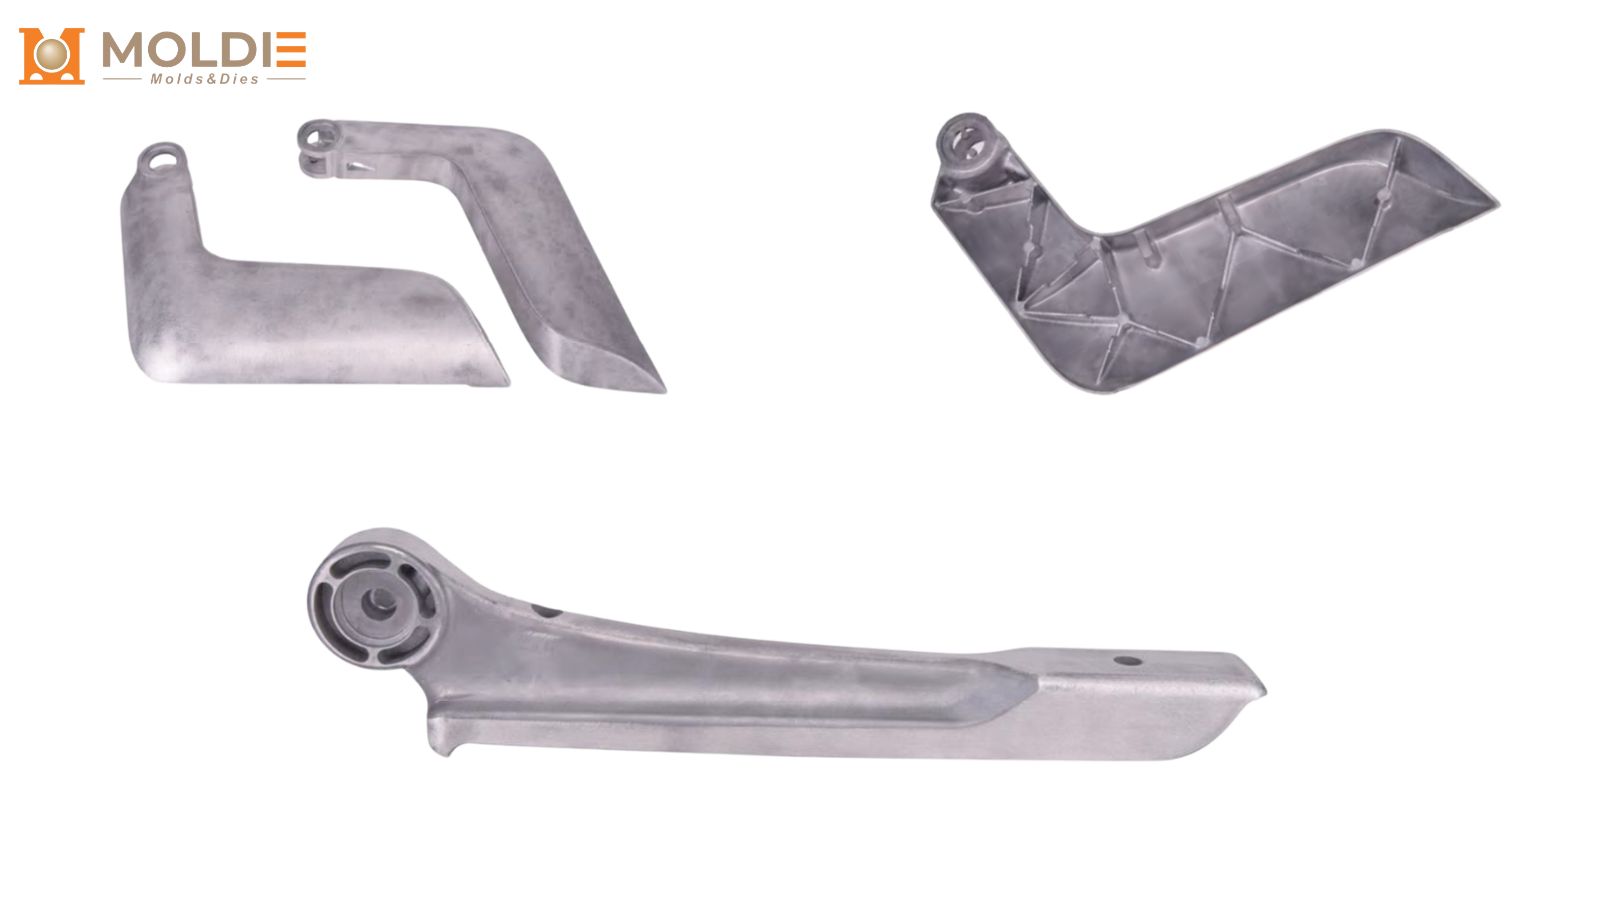
Les applications ferroviaires courantes comprennent les bases de sièges, les supports d’accoudoirs, les boîtiers d’éclairage et les coques de connecteurs électriques. La principale limite est la porosité : le gaz emprisonné peut réduire les propriétés mécaniques, ce qui rend le HPDC moins adapté aux pièces structurelles critiques pour la sécurité sans contrôles supplémentaires du procédé.
Moulage par gravité pour les pièces structurelles et les volumes moyens
Le moulage par gravité, parfois appelé moulage en moule permanent, utilise la gravité plutôt qu’une haute pression pour remplir un moule métallique réutilisable. Le remplissage est plus lent, mais les pièces obtenues présentent généralement moins de porosité et de meilleures propriétés mécaniques que les pièces HPDC.
Ce procédé convient aux composants ferroviaires de volume moyen qui exigent :
- Une résistance et une ductilité supérieures
- Une complexité géométrique modérée
- Des parois plus épaisses que les plages courantes du HPDC
Les supports, carters de moteur et sous-ensembles structurels de bogies constituent des applications courantes. Les coûts d’outillage sont inférieurs à ceux du moulage sous pression, ce qui rend le moulage par gravité viable dès quelques centaines de pièces.
Moulage sous vide pour les composants exigeant une intégrité supérieure
Le moulage sous vide évacue l’air de l’empreinte avant l’injection. Cela réduit la porosité gazeuse et produit des pièces moulées sous pression plus denses et dotées de meilleures propriétés mécaniques.
Lorsque les exigences strictes de sécurité ou de fatigue d’un composant ferroviaire doivent être satisfaites tout en conservant la productivité du moulage sous pression, le moulage sous vide constitue une solution intermédiaire. Il est notamment utilisé pour les supports structurels et les pièces liées à la suspension pour lesquelles une défaillance due à la porosité est inacceptable.
Le compromis est un coût d’outillage et de procédé supérieur à celui du HPDC standard. Ce surcoût se justifie lorsque l’environnement de service de la pièce l’exige.
Quand la fonderie à la cire perdue ou le moulage au sable sont-ils préférables ?
Toutes les pièces ferroviaires ne sont pas adaptées à un moule. Voici une comparaison rapide :
| Critère | Moulage sous pression | Fonderie à la cire perdue | Moulage au sable |
|---|---|---|---|
| Volume optimal | 1 000+ unités | 10–5 000 unités | 1–500 unités |
| Complexité géométrique | Élevée | Très élevée | Modérée |
| État de surface | Bon à excellent | Excellent | Modéré |
| Flexibilité des alliages | Principalement Al, Zn, Mg | Large (acier, acier inoxydable, superalliages) | Très large |
| Coût de l’outillage | Élevé | Modéré | Faible |
Matériaux et critères de performance des systèmes ferroviaires
Le choix du matériau détermine le niveau de performance maximal de toute pièce moulée pour le secteur ferroviaire. L’alliage doit satisfaire simultanément aux charges mécaniques, à l’exposition environnementale et aux exigences économiques du cycle de vie.
Pourquoi le moulage de l’aluminium est privilégié dans les applications ferroviaires
Les alliages d’aluminium, en particulier les alliages A356 et A380, dominent le moulage sous pression des composants ferroviaires pour plusieurs raisons :
- Faible densité (environ un tiers de celle de l’acier), pour une réduction de poids significative
- Bonne résistance à la corrosion sans revêtements épais dans la plupart des environnements ferroviaires
- Conductivité thermique qui aide à gérer la chaleur dans les enveloppes électriques et les carters de moteur
- Excellente aptitude au moulage pour les formes complexes à parois minces
Pour les pièces exigeant une résistance supérieure, l’alliage A356-T6 (traité thermiquement) offre une limite d’élasticité supérieure à 200 MPa tout en conservant une bonne ductilité.
Considérations relatives à la résistance, à la corrosion et à l’usure
Les composants ferroviaires sont exposés à l’humidité, aux projections de sel de voirie, aux vibrations et aux variations de température. Votre stratégie de choix des matériaux et de traitement de surface doit prendre en compte :
- Résistance à la corrosion : l’anodisation ou les traitements de conversion sans chromates renforcent la protection naturelle par oxyde de l’aluminium.
- Résistance à l’usure : pour les pièces en contact glissant ou rotatif, des surfaces anodisées dures ou des inserts en acier intégrés dans une pièce en aluminium peuvent résister à l’abrasion.
- Durée de vie en fatigue : sous des charges cycliques, les pièces moulées sous vide ou par gravité, moins poreuses, surpassent les pièces HPDC standard.
Les alliages de zinc (série Zamak) constituent une autre option lorsqu’une dureté et une résistance à l’usure supérieures sont nécessaires pour de petits composants tels que des loquets, des leviers et des boîtiers de connecteurs.
Recyclabilité et évaluation du cycle de vie
L’aluminium est entièrement recyclable, et l’aluminium recyclé nécessite environ 5 pour cent de l’énergie requise pour produire du métal primaire. Ce facteur est important pour les calculs d’analyse du cycle de vie (ACV) de plus en plus exigés par les autorités de transport et les opérateurs de fret.
Un procédé de moulage sous pression qui minimise les rebuts et utilise de la matière recyclée peut réduire considérablement le carbone incorporé des composants ferroviaires. Lors de l’évaluation des fournisseurs, demandez des données sur la part de matière recyclée et les sources d’énergie. Ces chiffres alimentent directement les rapports de durabilité à l’échelle des flottes.
Composants typiques produits pour le secteur ferroviaire
Le moulage sous pression et les procédés de fonderie apparentés couvrent une vaste gamme d’équipements ferroviaires. Les composants ci-dessous représentent les catégories les plus courantes.
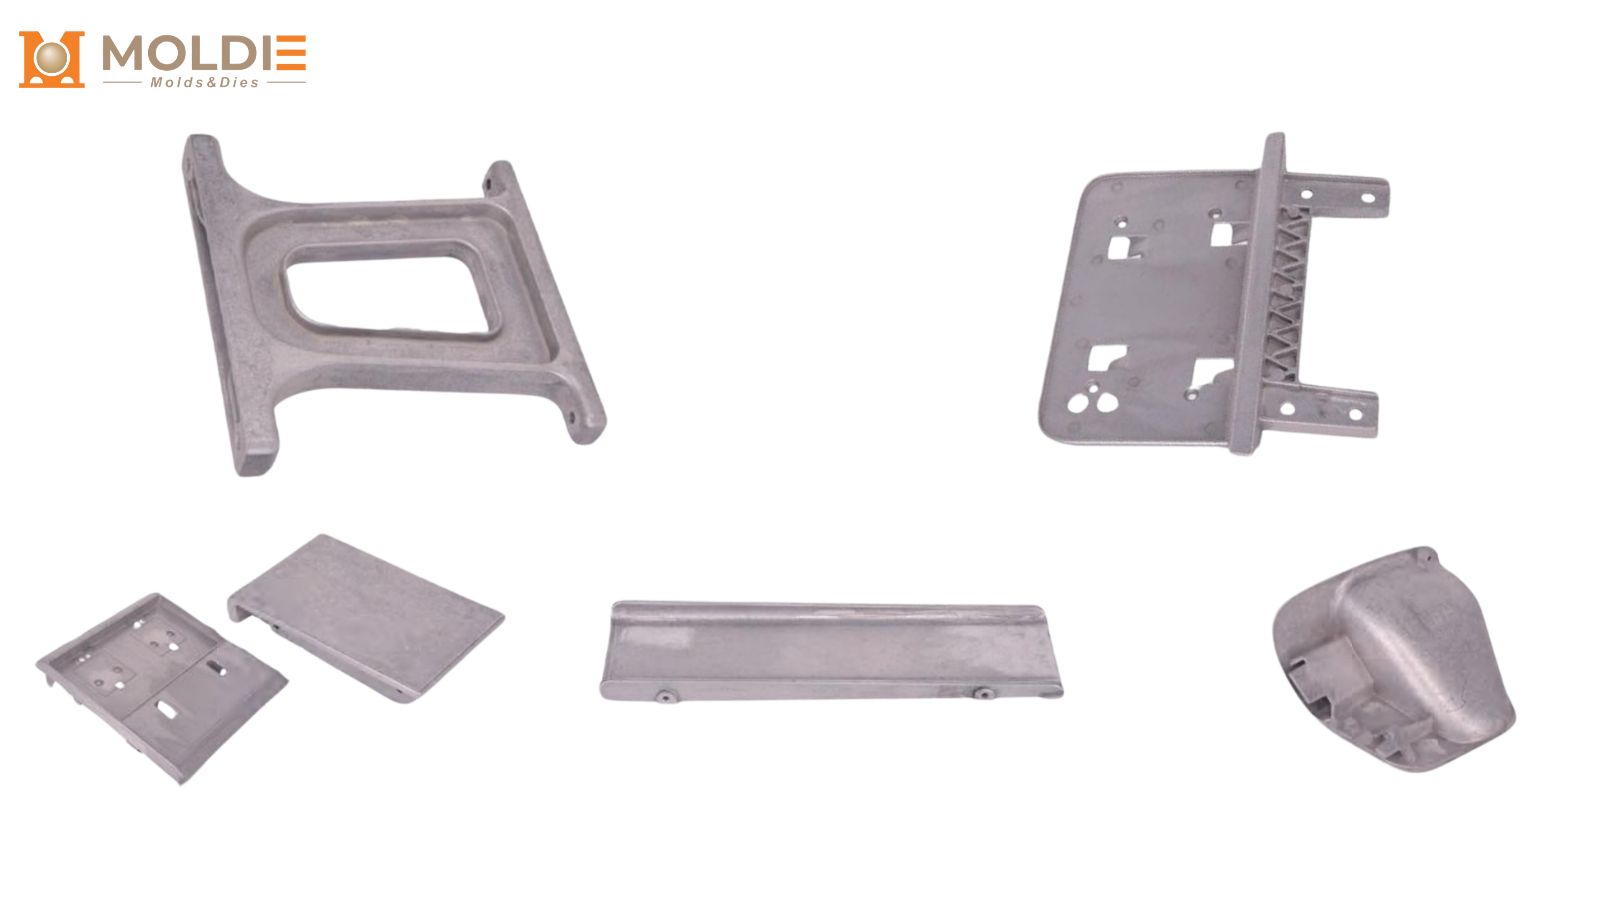
Cadres de bogie, pièces de châssis et boîtes d’attelage
En raison de leur taille et des charges auxquelles ils sont soumis, les grands composants structurels, tels que les cadres de bogie complets, sont généralement moulés au sable en acier ou en fonte ductile. Les sous-composants de bogie plus petits, les supports de traverses et les boîtiers de boîtes d’attelage peuvent être fabriqués en aluminium par moulage par gravité ou sous vide lorsque le gain de poids le justifie.
Les principales pièces de cette catégorie comprennent :
- Supports de montage des longerons de bogie
- Sous-ensembles de traverses danseuses
- Chemises de logement de boîte d’attelage
- Dispositifs de retenue des sièges de ressort
Ces pièces de fonderie ferroviaires exigent une attention particulière à la durée de vie en fatigue et à la stabilité dimensionnelle sur des millions de cycles de charge.
Bases de sièges, boîtiers et équipements intérieurs
Les intérieurs des trains de voyageurs utilisent largement l’aluminium moulé sous pression pour :
- Bases de cadres de sièges et supports d’accoudoirs
- Supports de porte-bagages supérieurs
- Boîtiers de mécanismes de portes
- Raccords et grilles de conduits de CVC
La production d’une seule flotte de véhicules de transport peut atteindre des milliers de pièces identiques, faisant du HPDC une solution économique. Des surfaces lisses réduisent les opérations de finition secondaires avant peinture ou revêtement en poudre.
Connecteurs électriques et enveloppes d’équipements
Les systèmes électriques ferroviaires exigent des boîtiers protégeant les composants électroniques sensibles contre les vibrations, l’humidité et les interférences électromagnétiques. Les enveloppes en aluminium et en zinc moulées sous pression offrent :
- Une épaisseur de paroi régulière pour le blindage contre les interférences électromagnétiques (EMI)
- Des bossages de montage intégrés et des dispositifs de cheminement des câbles
- Une bonne dissipation thermique pour l’électronique de puissance
Les connecteurs, boîtes de jonction, boîtiers de relais et enveloppes d’amplificateurs de signal sont des applications courantes. Les tolérances serrées obtenues par moulage sous pression garantissent une étanchéité fiable des joints sans usinage important.
Pourquoi choisir Moldiecasting pour vos projets ferroviaires ?
- Solutions complètes de fonderie : nous proposons le moulage sous haute pression (HPDC), par gravité et sous vide, adaptés à vos exigences spécifiques de volume, de résistance et de porosité.
- Matériaux légers : nous maîtrisons les alliages d’aluminium haute performance (A356, A380) et les alliages de zinc pour réduire la masse des véhicules sans compromettre leur intégrité.
- Fabrication intégrée de bout en bout : de l’analyse DFM initiale et de l’outillage sur mesure à l’usinage CNC de précision et aux traitements de surface, nous livrons des pièces prêtes à assembler avec une chaîne d’approvisionnement mondiale.
- Assurance qualité conforme au secteur ferroviaire : nous garantissons la conformité aux normes ferroviaires strictes grâce à la tomographie et au contrôle radiographique internes, aux essais ultrasonores et aux contrôles dimensionnels par MMT.
Prêt à optimiser vos composants ferroviaires ? [Contactez l’équipe Moldiecasting dès aujourd’hui] pour discuter de votre projet, obtenir un retour DFM ou demander un devis personnalisé.