
¿Qué es la Sala Fría Fundición a presión
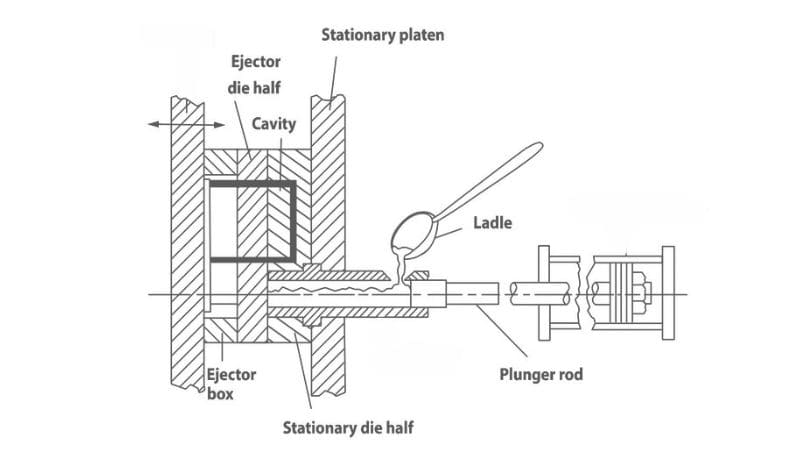
En el mundo de la fabricación, usted puede encontrar diferentes métodos para formar metal en partes. Una manera eficaz es fundición a presión en cámara fría, que es adecuado para metales con un punto de fusión alto. Esta técnica utiliza alta presión para inyectar metal fundido en un molde.
Los componentes de la máquina de cámara fría
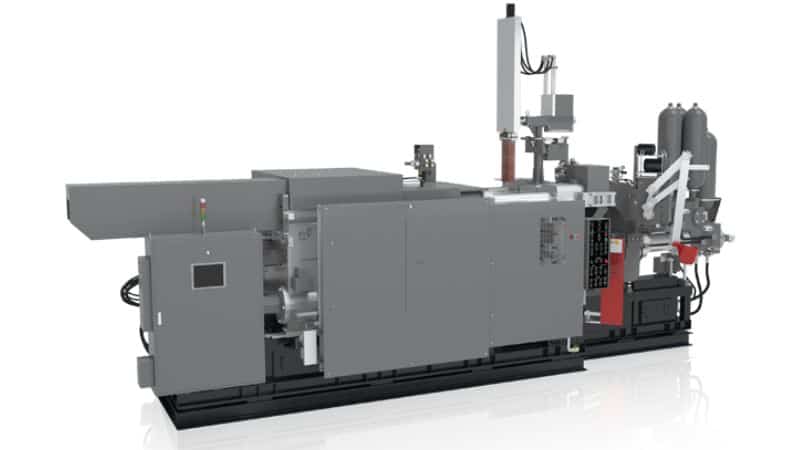
La máquina fundición a presión en cámara fría consta de varios componentes esenciales que trabajan juntos para producir piezas metálicas precisas de manera eficiente.
El sistema de inyección, típicamente un pistón hidráulico o mecánico, es responsable de inyectar metal fundido en la matriz.
La cámara de disparos asegura la inyección controlada minimizando el contacto del metal con el sistema. La asamblea muere, que consiste en las mitades masculinas y femeninas, forma el metal fundido en la forma deseada. Una robusta mecanismo de sujeción mantiene las mitades de la muerte juntas bajo alta presión durante la inyección.
Una vez que el metal se solidifica, el sistema de eyección utiliza pasadores eyectores o placas para eliminar la fundición terminada sin daño.
Integrada canales de refrigeración dentro de la temperatura regulable, asegurando una correcta solidificación y reduciendo los tiempos de ciclo.
Además, el Sistema hidráulico potencia tanto los mecanismos de inyección como de fijación, proporcionando la fuerza necesaria para un funcionamiento suave y eficaz.
El proceso de fabricación de la cámara fría Fundición a presión
El proceso fundición a presión en cámara fría comienza con la selección de aleaciones metálicas apropiadas; estos metales son los primeros fundido en un horno externo, asegurando que lleguen al estado líquido necesario sin contaminación.
Una vez licuado, el metal fundido es cuidadosamente transferido al manga corta de la máquina fundición a presión en cámara fría, un proceso que requiere mantener el metal a una temperatura consistente para prevenir la solidificación prematura.
La configuración de cámara fría permite un mayor control sobre metales de punto de fusión más altos, mejorando la versatilidad del proceso.
Siguiente, la muerte, que ha sido meticulosamente preparado y cerrado para soportar altas presiones, juega un papel crucial en la configuración del metal. El die consiste en dos mitades precisamente mecanizadas que forman la cavidad del molde, que coinciden con la geometría deseada del producto final. Un émbolo o pistón operado hidráulicamente entonces ejerce una inmensa presión para forzar el metal fundido de la manga cortada en la cavidad de la muerte. Esta inyección de alta presión garantiza que el metal impregna cada detalle intrincado del molde, eliminando los bolsillos del aire y garantizando la integridad estructural.
Una vez que la cavidad muere está completamente ocupada, el metal comienza a enfriar y solidificar rápidamente dentro de los confines de la muerte. El tiempo de enfriamiento se controla meticulosamente para lograr la dureza y fuerza óptimas de la fundición. Después de suficiente enfriamiento, las mitades mueren están separadas, y pasadores eyectores activarse para eliminar precisamente la fundición solidificada sin causar defectos superficiales o distorsiones.
¿Cuál es la Fuerza de Clamping y el Tiempo Ciclo?
Clamping Force
La fuerza de cierre es la fuerza aplicada por la máquina fundición a presión para mantener las dos mitades del molde firmemente juntas durante la inyección de metal fundido.
La fuerza de sujeción se puede calcular utilizando la fórmula:
Fuerza de Clamping=Presión de navegación × Área prohibida Fuerza de Clamping=Presión de la electricidad × Área prohibida
Donde:
- Cavity Presión es la presión ejercida sobre el metal fundido durante la inyección.
- Proyecto Zona es el área del molde que es perpendicular a la dirección de la inyección.
Por ejemplo, si una parte tiene una superficie proyectada de 120 cm2 y requiere una presión de inyección de 800 kg/cm2, la fuerza de sujeción necesaria se calculará de la siguiente manera::
Fuerza de cierre=800 kg cm2×120 cm2=96.000 kg o aproximadamente 96 toneladas
Ciclo de tiempo
El tiempo del ciclo en fundición a presión en cámara fría se refiere al tiempo total tomado de un ciclo de inyección al siguiente. Este ciclo típicamente incluye varias fases: fijación, inyección, enfriamiento y eyección. El tiempo total del ciclo puede variar ampliamente pero generalmente cae entre 2 segundos y 1 minuto.
Componentes del tiempo del ciclo
- Tiempo de cierre: El tiempo necesario para cerrar y asegurar las mitades de molde antes de la inyección.
- Tiempo de inyección: El breve período (normalmente menos de 0,1 segundos) durante el cual se inyecta metal fundido en el molde.
- Tiempo de enfriamiento: La duración necesaria para que el metal fundido se solidifique completamente dentro del molde. Esto puede variar según las propiedades espesor de pared y materiales.
- Tiempo de inyección: El tiempo necesario para abrir el molde y expulsar la parte final.
¿Cuáles son las ventajas de la cámara fría Fundición a presión?
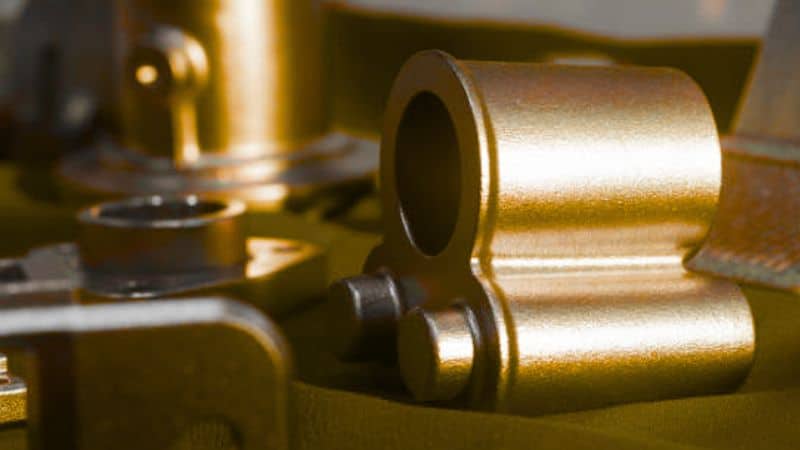
It puede manejar metales con puntos de fusión altos, como aluminio y aleaciones de cobre, utilizando un horno externo, que garantiza un mejor control de temperatura y evita la solidificación prematura. Este método permite la creación de formas intrincadas y precisas con excelente acabado superficiales, ya que la inyección de alta presión llena cada detalle del molde sin bolsillos de aire.
Además, los moldes utilizados en fundición a presión en cámara fría son más duraderos ya que experimentan menos estrés térmico, resultando en una vida útil más larga y menores costos de mantenimiento. Mejora del control de calidad recipiente traicionaMON-P-P-P-P-F-P-P-P-P-P-P-P-P-P-P-P-P-P-P-P-P-F-P-P-P-P-P-P-P-P–P-P-P-F-P-P-P-P-P-P-P- -. Adiós. El proceso también ofrece mayor flexibilidad., permitiendo la producción de piezas más grandes y más pesadas adecuadas para industrias como automotriz y aeroespacial.
Además, mejora de la eficiencia operacional porque el horno externo simplifica el mantenimiento y reduce el tiempo de inactividad.
Comparación con la cámara caliente Fundición a presión
Sala caliente fundición a presión es diferente principalmente porque la cámara está en contacto constante con el metal fundido. El proceso es más adecuado para metales con puntos de fusión inferiores. En fundición a presión en cámara caliente, una cámara conectada a la cavidad de la muerte se sumerge en el metal fundido. Un pistón fuerza directamente el metal fundido en la matriz sin necesidad de lavar.
Esto es lo que los separa:
| Aspecto | de cámara caliente Fundición a presión | Sala Fría Fundición a presión |
| Ubicación del horno | Construido en la máquina, directamente conectado a la matriz | Separado de la máquina, metal fundido en la manga de inyección |
| Ciclo de tiempo | Ciclos de producción más cortos y rápidos (~15 moldes por minuto) | Tiempos de ciclo más largos debido a transferencia de metal manual |
| Compatibilidad de metal | Adecuado para aleaciones de punto bajo de fundición (por ejemplo, Zinc, Magnesium) | Adecuado para aleaciones de alto punto de fusión (por ejemplo, aluminio, cobre) |
| Presión de inyección | Presión baja (1,000 – 5,000 psi) | Presión superior (2.000 – 20.000 psi) |
| Herramienta/Dies Life | Vida más larga de muerte debido a las bajas temperaturas metálicas | Vida de muerte más corta debido a temperaturas metálicas más altas |
| Volumen de producción | Más eficiente para la producción de alto volumen | Mejor adecuado para partes de menor volumen o más grandes |
| Complejidad parcial | Adecuado para piezas pequeñas y sencillas | Ideal para piezas más grandes y complejas |
| Acabado superficial | Excelente acabado superficial y precisión dimensional | Bien acabado superficial pero puede requerir post-procesamiento |
| Consideraciones de seguridad | Menos preocupaciones de seguridad debido a bajas temperaturas | Requiere más medidas de seguridad debido al manejo de metales de temperatura superior |
| Costo inicial de configuración | Bajo debido a la configuración más simple | Mayor debido a equipo adicional (funza separada) |
Material derecho para la cámara fría Fundición a presión
En fundición a presión en cámara fría, elegir el material adecuado es vital ya que influye directamente en la fuerza mecánica y el manejo de calor de sus partes.
– ¿Qué?. Aluminio es una opción superior debido a sus características ligeras y de alta resistencia. Otras opciones incluyen aleaciones de magnesio, que son incluso más ligeros que el aluminio y aleaciones de cobre y conocido por su excelente conductividad eléctrica.
Solicitudes de piezas de fundición de la cámara fría
Cámara fría fundición a presión permite crear piezas robustas utilizadas en varias industrias, garantizando un resultado duradero y preciso cada vez.
Por ejemplo, el sector automotriz se basa en este método para bloques de motor y viviendas de transmisión, que demanda alta resistencia y precisión. En el mundo del aeroespacial, los fabricantes prefieren este enfoque para partes aeroespaciales como componentes para motores y equipo de aterrizaje, donde la fiabilidad es clave.
Trabajando con Molinyectado a presióning
Contamos con un equipo de ingenieros experimentados dedicados a diseñar moldes duraderos y de bajo mantenimiento. de que se XXing entiende que diseño de moldeX eficaz es crucial para el éxito del casting, asegurando que sus productos cumplan con altos estándares de calidad y precisión.
El proceso para empezar con Molinyectado a presióning es sencillo y eficiente:
- Consulta inicial: Usted puede enviar sus dibujos 2D/3D o partes de la muestra, lo que ayuda a crear un proyecto de producto detallado adaptado a sus especificaciones.
- Aprobación de planos: Después de generar el proyecto, usted tiene la oportunidad de revisarlo y aprobarlo antes de avanzar, asegurando la alineación con su visión.
- Diseño moldeado personalizado: Una vez aprobado, Moldie comienza a diseñar su molde personalizado utilizando avanzado CAD/CAM/CAE software, permitiendo la integración perfecta de sus requisitos exactos.
Empleamos tecnología avanzada durante todo el proceso de producción de moldes. Nuestro sistema de gestión de calidad incluye equipos de prueba de alta precisión, como escáneres de tres coordenadas y 3D, para garantizar que cada molde cumpla con estándares de calidad rigurosos.
Si necesita partes fundición a presión, por favor contáctenos.
Preguntas frecuentes
¿Cómo se comparan las tasas de producción en fundición a presión en cámara fría con otros procesos de fundición?
Cámara fría fundición a presión puede exhibir tiempos de ciclo más lentos en comparación con el casting de cámara caliente debido a los pasos adicionales de laminado del metal fundido y la necesidad de la refrigeración de la cámara antes de introducir nuevo metal.
Sin embargo, sigue siendo altamente eficiente para la producción de alto volumen, a menudo superando otros métodos como fundición por gravedad o fundición en arena cuando se trata de grandes cantidades.
Si se ha de más…;



