
Druckguss ist ein Pfeiler der modernen Fertigung aufgrund seiner zuverlässigen Leistung und hochwertigen Produkte. Wenn Sie einen solchen Metallgießprozess für Ihr Projekt einsetzen möchten, ist ein klares Verständnis des Prozesses entscheidend, um den richtigen Hersteller auszuwählen. Genau aus diesem Grund wurde dieser Leitfaden erstellt, um Ihnen zu bieten:
- Eine detaillierte Schritt-für-Schritt-Anleitung des Druckgussverfahren.
- Worauf man den Arbeitsablauf eines Herstellers genau prüfen sollte.
Grundlagen des Druckgussverfahren
Druckgießen ist eine Fertigungsmöglichkeit, die durch die Verwendung von Hochdruck definiert wird, um geschmolzenes Metall in wiederverwendbare Stahlwerkzeuge zu formen. Dies ermöglicht die Herstellung von Teilen mit komplizierten Geometrien, komplexen Merkmalen und dünnen Wänden, die auf andere Weise schwer zu erzielen wären..
Der Prozess ist speziell für Nichteisenmetalle, wie Aluminium, Zink, Magnesium und kupferbasierte Legierungen, entwickelt, aufgrund ihrer niedrigeren Schmelzpunkte..
Aus produktionstechnischer Sicht liegt der Kernwert von Druckguss in seiner Wiederholbarkeit und Eignung für Anwendungen mit hohem Volumen. Da die Stahlschablonen starr und langlebig sind, behalten sie über Tausende von Zyklen präzise Abmessungen bei. Diese Stabilität stellt sicher, dass große Chargen von Teilen mit gleichbleibender Genauigkeit und glatten Oberflächenfinishen produziert werden, was es zu einer bevorzugten Wahl für die Massenproduktion macht, bei der Gleichförmigkeit entscheidend ist..
Schritt-für-Schritt Druckguss Herstellungsprozess
Der Druckgussverfahren folgt einer klaren Abfolge, die den Metallfluss, den Druck und die Kühlung steuert. Jeder Schritt wirkt sich auf Teilequalität, Zykluszeit, Werkzeugkosten, und Vorlaufzeiten.
Die Vorbereitung und Klammerung
Der Zyklus beginnt mit der Vorbereitung. Die Bediener reinigen die Druckgusswerkzeug, um Metallreste und Schmutz vom vorherigen Schuss zu entfernen..
Anschließend sprühen sie eine dünne Schicht Schmiermittel oder Trennmittel auf die Kavität-Oberfläche. Diese Beschichtung hilft, die Temperatur zu kontrollieren, und ermöglicht es, dass das Teil ohne Schäden aus der Form gelöst wird..
Die Maschine Druckguss schließt die beiden Werkzeughälften mit einem in Tonnen gemessenen Schließkraft, um das Werkzeug während der Einspritzung geschlossen zu halten..
Genau Werkzeugkonstruktion spielt in dieser Phase ebenfalls eine Schlüsselrolle. Die Form umfasst:
- Ein gut definiertes Gating-System
- Ausgewogene Läufer
- Interne Kühlkanäle
- Platz für Auswerferstifte
Geschmolzene Metallinjektion
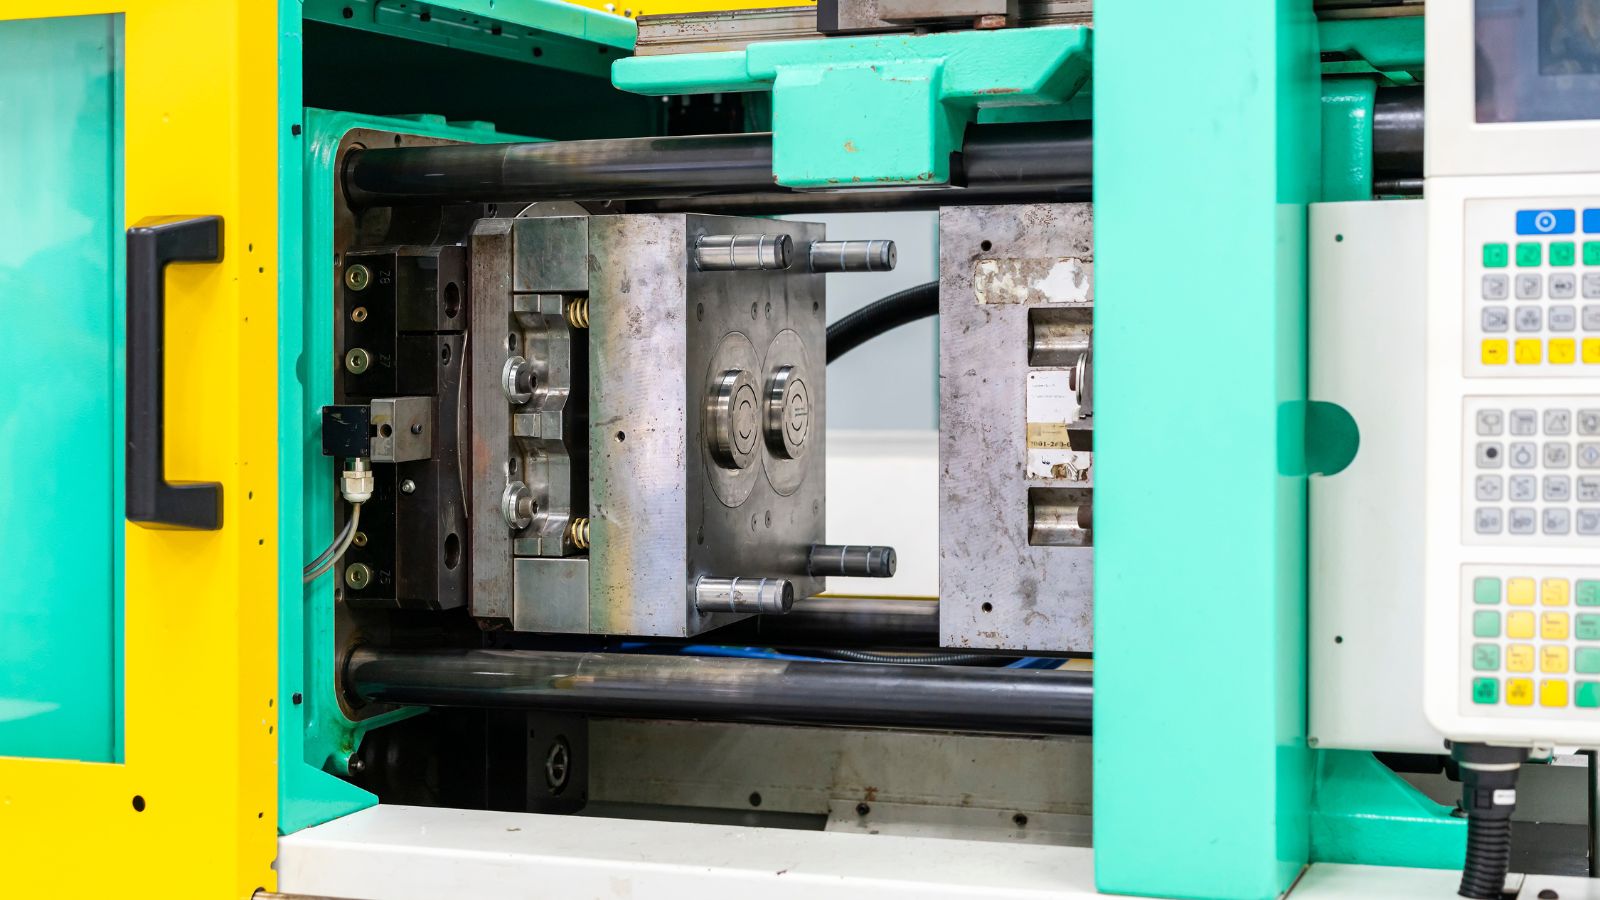
Sobald die Matrize eingespannt ist, spritzt die Maschine geschmolzenes Metall in das Kavität. Es sollte beachtet werden, dass verschiedene Druckguss-Techniken auch den Injektionsvorgang beeinflussen..
In Warmkammer-Druckguss, wo sich der Ofen innerhalb der Maschine befindet, drückt ein untergetauchter Kolben das Metall direkt vom Ofen in die Form.
In Kaltkammer-Druckguss-Systemen, bei denen das Metall außerhalb der Maschine geschmolzen wird, wird das geschmolzene Material mit einer Schaufel transportiert und in eine Schussbuchse gegossen.
Im Allgemeinen beinhaltet die Injektion, dass ein hydraulischer Kolben das Metall durch die Hülse in das Angießsystem drückt. Das Metall fließt vom Anguss zu den Läufen und dann in die Form Kavität..
Die Injektion erfolgt in zwei Hauptphasen:
- Langsames Füllen, um Lufteinschlüsse zu vermeiden
- Hochgeschwindigkeitsinjektion zur vollständigen Befüllung des Kavität
Hoher Druck sorgt dafür, dass das Metall dünne Wände und komplexe Merkmale ausfüllt. Die Maschine hält den Druck für eine kurze Haltezeit aufrecht, um Schrumpfung zu reduzieren..
Abkühlung und Erstarrung
Nach dem Befüllen beginnt das geschmolzene Metall, im Inneren der Form abzukühlen und zu erstarren. Die Kühlkanäle in der Form zirkulieren Wasser oder Öl, um die Temperatur zu kontrollieren..
Gleichmäßige Kühlung ist entscheidend. Ungleiche Temperaturen können Verformungen, innere Spannungen oder Risse verursachen.
Die Matrize bleibt geklemmt, während das Metall unter Druck erstarrt. Dieser Druck hilft, die Maßgenauigkeit und Oberflächendetails zu erhalten..
Abkühlzeit hängt ab von:
- Legierungstyp (Aluminium, Zink, Magnesium))
- Wandstärke
- Formtemperatur
- Bauteilgeometrie
Ingenieure versuchen, die Abkühlzeit zu verkürzen, ohne Verformungen zu verursachen. Schnellere Zyklen verbessern die Produktivität, aber übermäßige Geschwindigkeit kann die Teilequalität verringern oder die Druckgusswerkzeug beschädigen..
Auswerfen und Beschneiden
Sobald das Teil erstarrt ist, öffnet sich die Form entlang der Trennebene. Die Maschine aktiviert das Auswerferstifte, um den Guss aus dem Kavität zu drücken..
Das entfernte Gussteil enthält immer noch überschüssiges Material aus dem Anguss-System. Dieses Material kann enthalten:
- Läufer
- Anschnitt
- Überlaufbrunnen
- Blitz
Bediener entfernen diesen Überschuss durch Trimmen oder mechanisches Schneiden. Automatisierte Trimmwerkzeuge beschleunigen diesen Schritt oft in der Massenproduktion..
Nachbearbeitung und Fertigstellung
Die meisten Druckgussteile erfordern ein gewisses Maß an Nachbearbeitung. Die Menge hängt von der Verträglichkeit ab, Oberflächenfinish, und Funktion.
Zu den gängigen Abschlussarbeiten gehören:
- Entgraten, um scharfe Kanten zu entfernen
- Polieren zur Verbesserung des Oberflächen Erscheinungsbildes
- Strahlgutbearbeitung für gleichmäßige Textur
Einige Teile erfordern eine Nachbearbeitung, um enge Toleranzen einzuhalten. Werkstätten verwenden häufig CNC-Bearbeitung, um Löcher zu bohren, Gewinde zu schneiden oder kritische Oberflächen zu bearbeiten..
Diese zusätzlichen Schritte erhöhen die Werkzeugkosten und die Durchlaufzeiten. Sie verbessern jedoch die Passform, die Leistung und die Montagegenauigkeit. Idealerweise sollte ein gut gestaltetes Druckgussverfahren Geschwindigkeit, Kosten und die Qualität des Endteils ausbalancieren..
Die richtige Herstellung wählen: Anwendung von Prozesswissen
Das Verständnis der Mechanik von Druckguss ist die effektivste Methode, potenzielle Fertigungspartner zu überprüfen. Jetzt, da wir das technische Wissen durchgegangen sind, ist es an der Zeit, dieses Wissen zu nutzen, um Hersteller anhand von vier kritischen Aspekten zu bewerten..
Abstimmung der Typen von Druckguss mit Material und Bedürfnissen
Wie in der Einspritzphase festgestellt, ist die Unterscheidung zwischen Heißkanal- und Kaltkanalprozessen grundlegend.
Für Zink und Magnesium (Heißkammer)) – Wenn Ihr Projekt kleine, filigrane Teile aus Zink oder Magnesium erfordert, überprüfen Sie, ob der Hersteller auf Heißkammermaschinen spezialisiert ist. Diese Maschinen bieten schnellere Zykluszeiten (bis zu 1000 Schüsse pro Stunde), da das Metall innerhalb der Maschine geschmolzen wird..
Für Aluminium und Messing (Kaltkammer)) – Wenn Sie die Festigkeit und Hitzebeständigkeit von Aluminium benötigen, sind robuste Kaltkammer-Systeme unerlässlich. Da Aluminium eine hohe Affinität zu Eisen hat und das Eisen in die Schmelze „auflösen“ oder „einwaschen“ kann, muss es extern geschmolzen werden, um Verunreinigungen zu vermeiden..
Sie müssen sicherstellen, dass der Hersteller den für Ihre spezifische Legierung am besten geeigneten Maschinentyp verwendet, um Effizienz und Teile-Integrität zu maximieren, und Sie können dies tun, indem Sie ihre Websites besuchen oder Angebote zur Anfrage einsenden..
Werkzeugkonstruktion, Produktion und Prozesskontrolle
Wir haben die Bedeutung von Werkzeugkonstruktion im Abschnitt „Die Preparation“ hervorgehoben, da es die eigentliche Grundlage aller Druckguss-Metallteile ist.
Daher sollten Sie bei der Befragung von Herstellern die Werkzeugkonstruktion-Expertise Ihres potenziellen Partners im Voraus recherchieren:
- Engagierte Ingenieure – Haben sie ein internes Ingenieurteam für Werkzeugkonstruktion? Sind sie in der Lage, Formen selbstständig herzustellen??
- Technologiegestütztes Design – Verwenden sie Software (wie Magmasoft oder Moldflow) zur Flusssimulation der Einspritzphase??
- Verfeinerte industrielle Erfahrung – Haben sie ein vollständig bewährtes System von Werkzeugkonstruktion-Verfahren?
Kommen wir zum Spritzgießprozess: Sie sollten beachten, dass Qualitätskontrollmaßnahmen kompetente Hersteller von außergewöhnlichen unterscheiden. Ein zuverlässiger Partner implementiert Echtzeit-Überwachungssysteme, die Einspritzdruck, Kolbengeschwindigkeit und Metalltemperatur für jeden Spritzzyklus verfolgen..
Integrierte Nachbearbeitungslösungen
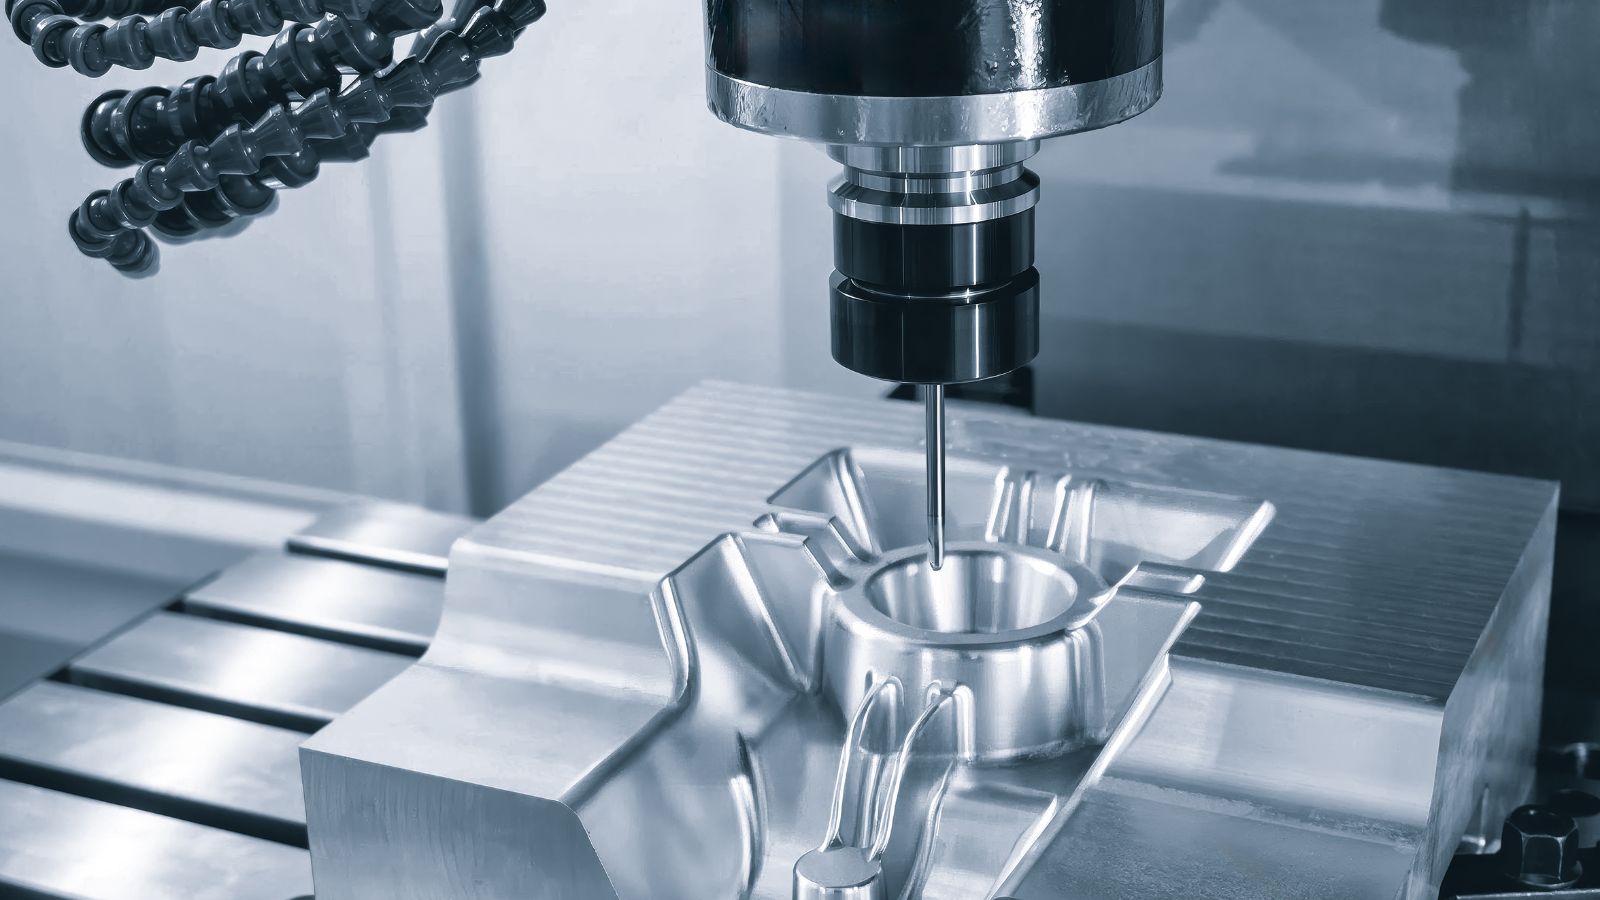
Die Druckgussteile sind selten fertig, sobald sie ausgeworfen werden. Das Vorhandensein von Grat, Läufern und Überläufen bedeutet, dass das Zuschneiden und Endbearbeiten zwingende Schritte sind..
Um die Logistikkosten und Durchlaufzeiten zu reduzieren, suchen Sie nach einem Hersteller, der die „Nachbearbeitung“-Kette intern übernimmt:
- Trim-Dies vs. manuelle Entfernung – Bei Bestellungen in großen Stückzahlen sollte sichergestellt werden, dass der Hersteller automatisierte Stanzwerkzeuge herstellt, anstatt sich auf manuelles Brechen zu verlassen, das unzuverlässig ist.
- Bearbeitungsfähigkeiten – Wenn Ihr Teil enge Toleranzen erfordert (z. B. Gewindebohrungen oder präzise Passflächen), ermöglicht ein Lieferant mit internen CNC-Bearbeitung-Zentren einen nahtlosen Übergang von der Gussform zum fertigen Produkt und legt die Verantwortung für die Gesamtqualität auf einen einzelnen Anbieter..
Die Wahl des richtigen Druckguss-Partners heute
Druckguss erfordert präzise Kontrolle über Einspritzdruck, Wärmemanagement und Nachbearbeitungsprozesse. Ihr idealer Hersteller sollte ingenieurtechnische Expertise einbringen, die Ihr Design für die Herstellbarkeit optimiert und gleichzeitig Kosten und Durchlaufzeiten reduziert..
Bei Moldie haben wir Druckguss durch jahrelange spezialisierte Erfahrung verfeinert. Von der Werkzeugherstellung bis zu CNC-Bearbeitung liefern wir komplette Lösungen sowohl für Zinkkomponenten aus Warmkammerverfahren als auch für Aluminiumteile aus Kaltkammerverfahren..
Bereit, Ihr Projekt zu starten? Kontaktieren Sie Moldie noch heute für eine kostenlose Designbewertung und ein Angebot.


