
Basınçlı döküm, yeniden kullanılabilir kalıplara sıvı metal enjekte ederek hassas ve ayrıntılı parçalar üreten bir metal şekillendirme yöntemidir.Mükemmel boyutsal hassasiyet, düzgün yüzeyler ve diğer tekniklerle elde edilmesi zor karmaşık biçimler sunar.
Basınçlı döküm, kalıp olarak adlandırılan çelik bir kalıbın hazırlanmasıyla başlar. Kalıp, nihai parçanın biçimini alan bir boşluk oluşturmak üzere birleşen iki yarımdan oluşur.
Süreç başladığında kalıp büyük bir kuvvetle kapatılıp kilitlenir.
Ardından sıvı metal yüksek basınçla kalıba enjekte edilir. Metal boşluğun tüm bölgelerini çok hızlı doldurarak ince duvarlı ve ayrıntılı parçaların üretimini sağlar.
Metal katılaştıktan sonra kalıp açılır ve parça çıkarılır. Süreç hızla yinelenebilir ve saatte yüzlerce aynı parçayı üretebilir.
Basınçlı Dökümde Gözeneklilik Nedir?
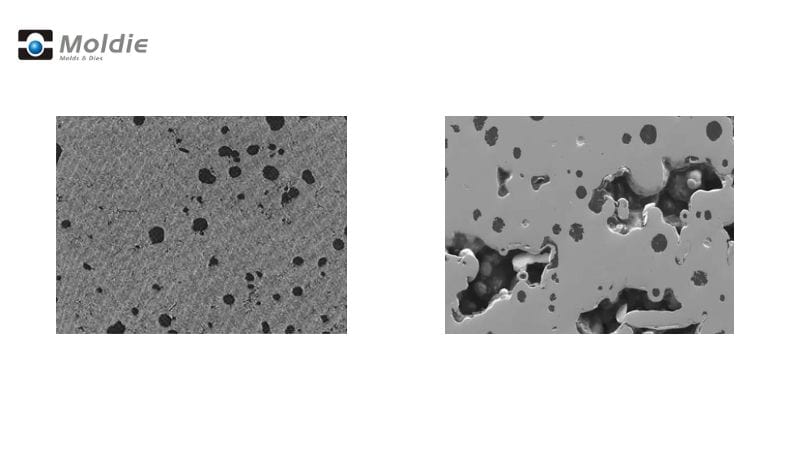
Basınçlı dökümün yüksek hızlı doğası bir miktar gözenekliliği neredeyse kaçınılmaz kılar.
Gözeneklilik, basınçlı döküm parçanın içinde veya yüzeyinde oluşan delik, boşluk ya da hava ceplerini ifade eder. Bu kusurlar küçük mikroskobik gözeneklerden (mikro gözeneklerden) daha büyük, görünür boşluklara kadar değişir.
Bazen yüzeyde küçük çukurlar olarak görülür veya test sırasında parçanın içinde saptanır.
Gözenekliliği katı olması gereken metal içindeki istenmeyen boşluklar olarak düşünebilirsiniz. Bu boşluklar farklı biçimlerde oluşabilir:
- Yüzey gözenekliliği: Parçanın dışında görünür
- İç gözeneklilik: Parçanın yapısı içinde gizlidir
- Gaz gözenekliliği: Sıkışan gazlardan kaynaklanır
- Çekinti gözenekliliği: Metal soğuyup büzülürken oluşur
Gözeneklilik basınçlı dökümde yaygın bir durumdur. Üreticilerin çoğu belirli düzeyde iç gözenekliliği kabul eder; ancak aşırı veya yüzey gözenekliliği parçaları kullanılamaz hâle getirebilir.
Basınçlı Dökümde Gözenekliliğin Nedenleri
Basınçlı dökümde gözenekliliğe çeşitli etkenler yol açar. Başlıca neden, metal enjeksiyonu sırasında sıkışan hava veya gazdır. Sıvı metal kalıba yüksek hızla girdiğinde kaçacak yeri olmayan havayı hapsedebilir.
Sıcaklık kontrolünün kötü olması da gözenekliliğe neden olur. Döküm sıcaklığı eşit değilse metal farklı hızlarda katılaşarak boşluklar oluşturur.
Diğer yaygın nedenler şunlardır:
- Kalıp tasarımında yetersiz havalandırma
- Kalıp yüzeylerinde fazla yağlayıcı kullanılması
- Hatalı giriş veya yolluk sistemleri
- Yanlış metal enjeksiyon hızı
- Dolum sırasında türbülanslı metal akışı
Gözeneklilik Oluşumu Nasıl Önlenir?
Tasarım Hususları
Düzgün metal akışını destekleyen bir kalıp tasarımıyla başlayın. Hava hapsedebilecek veya türbülans yaratabilecek keskin köşelerden ve ani kalınlık değişikliklerinden kaçının.
kalıp tasarımınızadoğru boyutlarda taşma hazneleri ve havalandırma kanalları ekleyin. Bu özellikler döküm sırasında gazların çıkmasına olanak tanıyarak sıkışmış hava kabarcıklarını azaltır.
Basınçlı döküm sisteminize vakum desteği eklemeyi değerlendirin. Bu, sıvı metal girmeden önce kalıp boşluğundaki havayı uzaklaştırarak gaz gözenekliliğini önemli ölçüde azaltır.
Giriş sisteminin metal akışını gazları hapsetmek yerine havalandırma kanallarına yönlendirecek şekilde tasarlandığından emin olun.
Malzeme Seçimi
Mümkün olduğunda gaz emilimi daha düşük olan alüminyum alaşımlarını tercih edin. Bazı alaşımlar hidrojen emilimine doğal olarak direnerek gaz gözenekliliği olasılığını azaltır.
Dökümden önce metalin gazının uygun biçimde giderildiğinden emin olun.
Nem emilimini önlemek için malzemeleri kontrollü ortamlarda saklayın. Nem, eritme sırasında alaşımlarınıza hidrojen katabilir.
Gözenekliliğe neden olabilecek safsızlıkları gidermek için akı işlemleri de uygulayabilirsiniz. Temiz metal daha az kusur içeren temiz dökümler sağlar.
Proses Parametrelerinin Kontrolü
Hem metal hem kalıp için doğru sıcaklığı belirleyin. Çok sıcak olursa gazlar genleşir; çok soğuk olursa gazlar çıkmadan metal katılaşır.
Katılaşma sırasında tutma basıncını tutarlı koruyun. Bu, aksi hâlde boşluk oluşabilecek bölgelere ek metal iterek çekinti gözenekliliğini önlemeye yardımcı olur.
Çevrim sürelerini ve soğuma hızlarını izleyin. Uygun soğutma, metal tamamen katılaşmadan önce gazların çıkması için zaman sağlar.
Gözenekliliğin Tespiti ve Ölçümü
Bu gizli boşlukları tespit etmek için basit görsel incelemelerden gelişmiş görüntüleme teknolojilerine kadar çeşitli yöntemler vardır.
Tahribatsız Muayene Yöntemleri
X-ışını incelemesi parçalara zarar vermeden gözenekliliği bulmanın en yaygın yollarından biridir. Bu yöntem iç boşlukları metal zemine göre daha koyu noktalar olarak gösteren görüntüler oluşturur.
Birden fazla parçayı hızla tarayabilir ve hiçbir parçayı kesmeden sorunları belirleyebilirsiniz.
BT taraması (bilgisayarlı tomografi) iç yapıların daha ayrıntılı 3D görünümünü sunar. Bu gelişmiş teknik, gözenekliliğin parça içinde tam olarak nerede oluştuğunu görmenizi ve hacmini hassas biçimde ölçmenizi sağlar.
BT taraması gözenekliliğin konumunun önemli olduğu karmaşık parçalar için özellikle yararlıdır.
Ultrasonik muayene, metal parçaların içindeki süreksizlikleri saptamak için ses dalgalarını kullanır. Ses dalgaları bir boşluğa çarptığında farklı biçimde yansır.
Bu yöntem daha büyük gözenek kümelerini bulmak için etkilidir.
Gözenekliliğin Nicel Değerlendirilmesi
Gözeneklilik miktarını ölçmek parçanın kalite standartlarını karşılayıp karşılamadığını belirlemenize yardımcı olur. Arşimet yöntemi, iç boşlukların neden olduğu yoğunluk farklarını hesaplamak için parçanın havadaki ve sıvı içindeki ağırlığını karşılaştırır.
Bu basit yöntem genel gözeneklilik yüzdesini verir.
Metalografi, numunenin kesilmesini, yüzeyin parlatılmasını ve mikroskop altında incelenmesini içerir. Kesilen yüzeyde gözeneklerin boyutunu ve dağılımını ölçebilirsiniz.
Bu yöntem belirli bölgeler hakkında ayrıntılı bilgi verir; ancak numunenin tahrip edilmesini gerektirir.
Görüntü analiz yazılımı X-ışını veya BT taraması verilerinden gözenekliliği ölçebilir. Yazılım boşluk yüzdelerini, boyutlarını ve dağılımlarını otomatik hesaplar.
Gözeneklilik Sorunlarının Giderilmesi
Gözenekli Dökümlerin İyileştirilmesi
Gözeneklilik sorunlarını doğru belirlemek için dökümlerinizi 5-10x büyütme altında inceleyin. Böylece sorunun gaz gözenekliliği (yuvarlak kabarcıklar) mı yoksa çekinti gözenekliliği (düzensiz boşluklar) mı olduğunu anlarsınız.
Küçük gözeneklilik sorunlarında emdirme etkilidir. Bu süreç boşlukları sızdırmazlık maddesiyle doldurarak parçaları basınca dayanıklı hâle getirir. Akışkan veya gaz tutması gereken parçalarda yaygın olarak kullanılır.
Sıcak izostatik presleme (HIP) gibi ikincil işlemler iç gözenekliliği giderebilir. Bu yöntemde iç boşlukları sıkıştırıp ortadan kaldırmak için yüksek basınç ve sıcaklık kullanılır.
Bir Sonraki Projeniz İçin Moldiecasting’i Seçin
Basınçlı döküm bileşenlerinizde gözeneklilik sorunu mu yaşıyorsunuz? Gaz gözenekliliği, çekinti gözenekliliği ve sıkışan hava ya da eşit olmayan katılaşmanın neden olduğu boşluklar döküm parçalarınızın yapısal bütünlüğünü bozabilir, mekanik performansı etkileyebilir ve korozyon riski yaratabilir. Moldiecastingolarak gözenekliliği kontrol etmek ve kusursuz sonuçlar sunmak için gelişmiş basınçlı döküm proses çözümlerinde uzmanız.
Sıvı metal akışını, yüksek basınçlı enjeksiyonu ve makine parametrelerini optimize etme uzmanlığımız çekinti gözenekliliğini en aza indirir ve döküm sırasında sıkışan havayı ortadan kaldırır. Et kalınlığını, alaşım seçimini (çinko ve magnezyum dâhil) ve katılaşma kontrollerini ihtiyaca göre uyarlayarak gözenekliliğin nedenlerini her aşamada ele alıyoruz. Kritik uygulamalar için gözenekleri kapatıp dayanıklılığı artıran vakum emdirme veya pozitif hava basıncı teknikleri sunuyoruz; son işleme sonrası uygulamalar da dâhil.
Neden kusurlararazı olasınız? Kalite kontrolünü önceliklendiren ve parça performansını en üst düzeye çıkaran maliyet etkin, yüksek kaliteli metal döküm için bizimle çalışın. Projenize nasıl güven katabileceğimizi görüşmek için bugün moldiecasting adresinden bize ulaşın. Her döküm parçanın en yüksek hassasiyet ve güvenilirlik standartlarını karşılamasını sağlayarak gözeneklilik sorunlarınızı kusursuz çözümlere dönüştürelim!
Sıkça Sorulan Sorular
Döküm metallerde görülen yaygın gözeneklilik türleri nelerdir?
Basınçlı dökümlerde genellikle üç ana gözeneklilik türü görülür. Gaz gözenekliliği, katılaşma sırasında gazların metal içinde hapsolması ve küçük, yuvarlak boşluklar oluşturmasıyla meydana gelir.
Çekinti gözenekliliği, metal eşit olmayan biçimde soğuyup büzülürken kalın kesitlerde düzensiz biçimli boşluklar oluşturur.
Dendritler arası gözeneklilik, metal kristalleşirken dendrit yapıları arasında ortaya çıkar ve çoğu zaman daha yavaş soğuyan bölgelerde görülür.
Döküm için ASTM E505 standardındaki gözeneklilik düzeyleri nelerdir?
ASTM E505 standardı gözeneklilik düzeylerini 1’den 7’ye kadar sınıflandırmak için referans radyografileri kullanır. 1. düzey en az gözenekliliği, 7. düzey ise ağır gözenekliliği gösterir.







