
Výber medzi odlievaním s dotlačovaním a vysokotlakovým tlakovým liatím pre výrobný projekt môže byť náročný, pretože tieto dva procesy sa na prvý pohľad podobajú. Konečná kvalita dielu, náklady a dokonca aj možnosť tepelného spracovania sa však zásadne líšia.
V tomto sprievodcovi presne porovnáme tieto výrobné procesy z hľadiska pórovitosti, pevnosti, tepelného spracovania, nákladov a konštrukčných obmedzení, aby ste sa mohli správne rozhodnúť pre svoj výrobný program.
Rýchly verdikt: ktorý proces si vybrať?
Vyberte vysokotlakové tlakové liatie (HPDC) , ak potrebujete veľké série tenkostenných dielov (napríklad krytov, konektorov či chladičov) s prísnymi požiadavkami na vzhľad a nevyžadujete tepelné spracovanie T6.
Vyberte odlievanie s dotlačovaním , ak musí diel odolávať vysokému únavovému zaťaženiu, prejsť skúškami tesnosti voči tlaku alebo vyžaduje tepelné spracovanie T6 a ak ste ochotní akceptovať dlhší cyklus výmenou za špičkové mechanické vlastnosti.
Stále váhate? Čítajte ďalej a zistite viac.
Ako fungujú oba procesy odlievania
Mechanika každého procesu určuje očakávania pri všetkých následných krokoch, od vnútornej kvality po čas cyklu. Vysokotlakové tlakové liatie rýchlo naplní dutinu pod vstrekovacím tlakom, zatiaľ čo odlievanie s dotlačovaním pôsobí trvalým tlakom počas tuhnutia kovu.
Čím sa líši vysokotlakové tlakové liatie
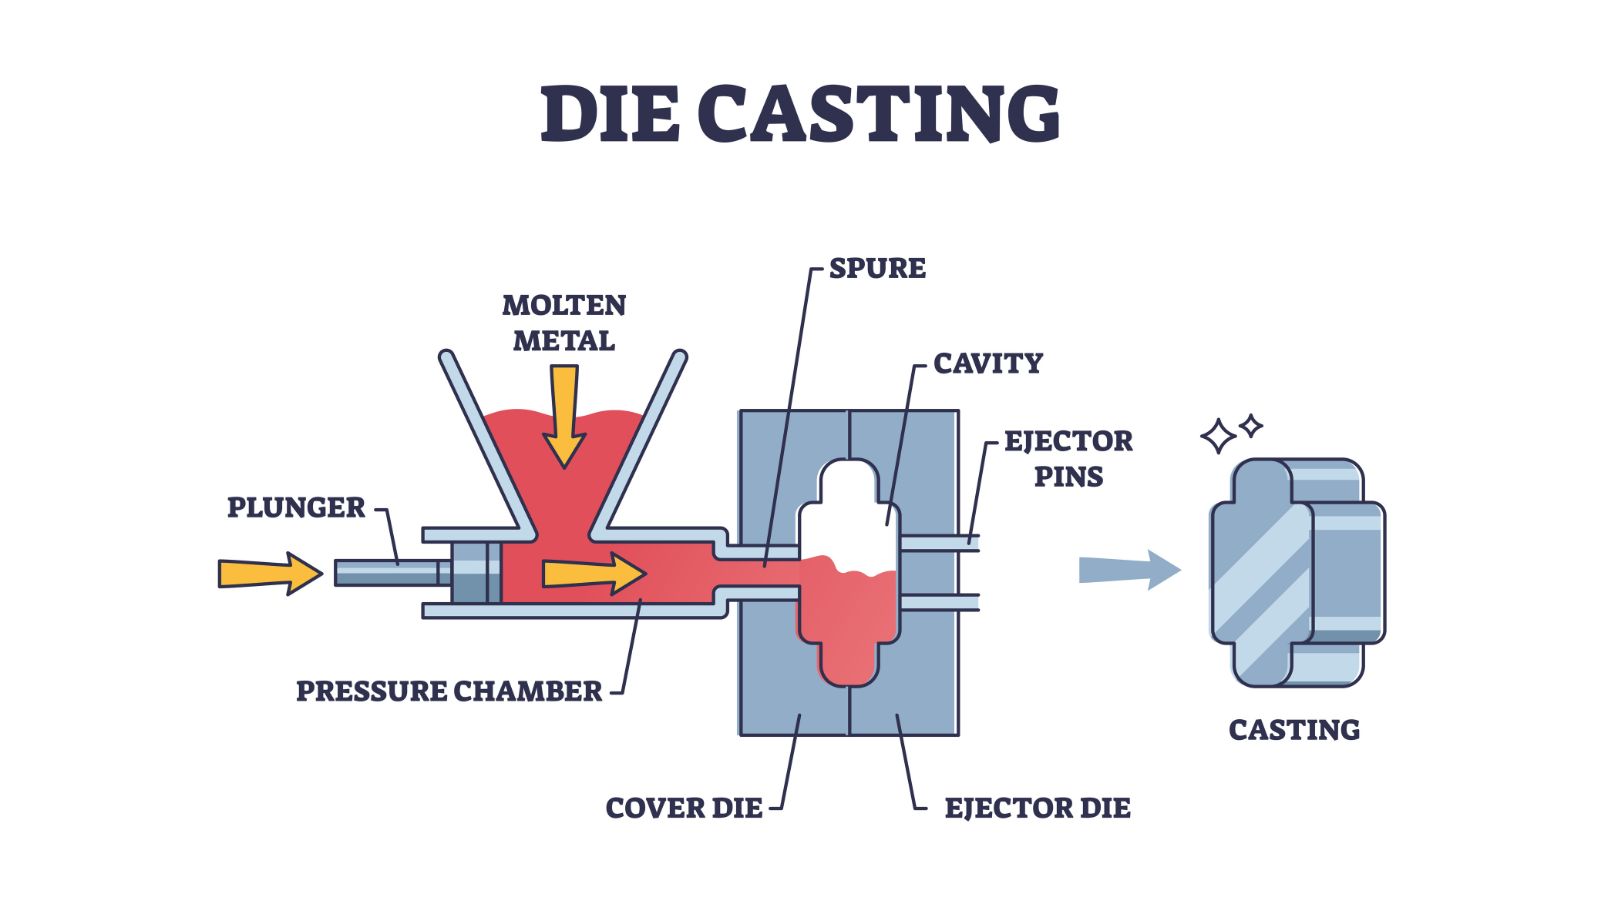
Pri procese vysokotlakového tlakového liatia sa roztavený kov vstrekuje cez vstrekovacie puzdro vysokou rýchlosťou do oceľovej formy. Vstrekovací tlak sa zvyčajne pohybuje od 10 do 175 MPa v závislosti od zliatiny a geometrie dielu. Kov naplní dutinu formy v priebehu milisekúnd, čo prináša vynikajúcu rozmerovú presnosť a jemné povrchové detaily.
Nevýhodou je, že rýchle vstrekovanie podporuje turbulentné prúdenie. V dutine sa zachytáva vzduch a plyn, ktoré po stuhnutí kovu vytvoria vnútornú pórovitosť. Tlak pôsobí počas vstrekovania, no na rozdiel od odlievania s dotlačovaním sa rovnakým riadeným spôsobom neudržiava počas celej fázy tuhnutia.
Nevýhodou je, že rýchle vstrekovanie podporuje turbulentné prúdenie. Vzduch a plyn sa zachytávajú v dutine a po stuhnutí kovu vytvárajú vnútornú pórovitosť. Tlak pôsobí počas vstrekovania, no na rozdiel od odlievania s dotlačovaním sa rovnakým riadeným spôsobom neudržiava počas celej fázy tuhnutia.
Čo znamená odlievanie s dotlačovaním v praxi
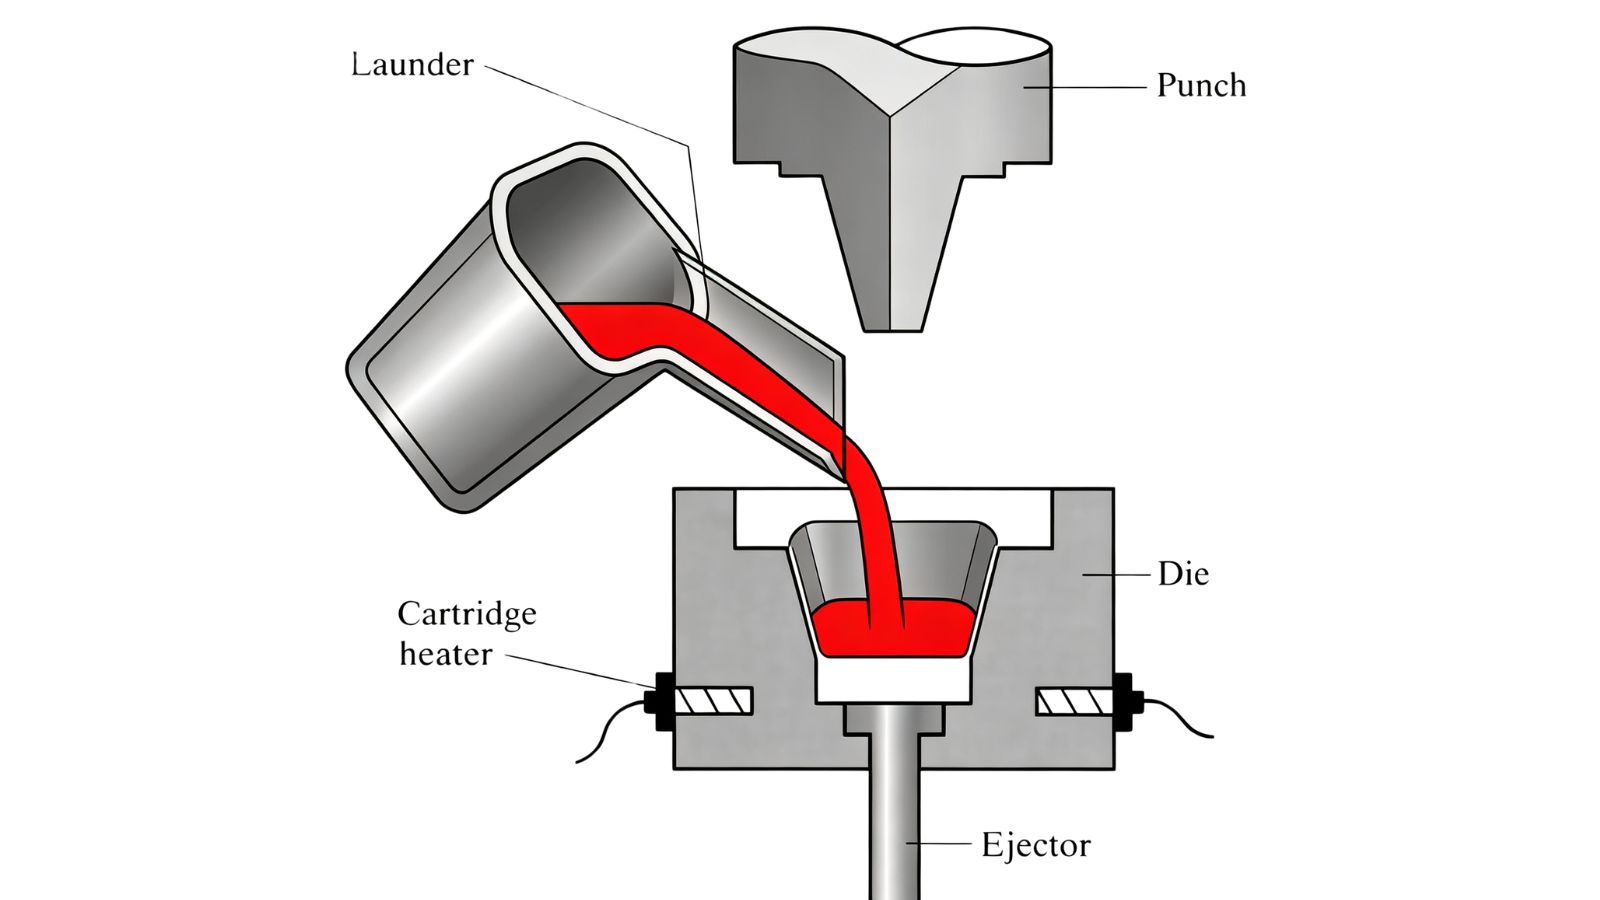
Pri odlievaní s dotlačovaním, niekedy nazývanom kovaním tekutého kovu, sa roztavený kov naleje do otvorenej formy a následne sa hydraulický lis zatvorí, aby počas tuhnutia vyvíjal tlak. Práve táto fáza udržiavania tlaku ho odlišuje od tradičného tlakového liatia. Trvalý tlak, často v rozsahu 50 až 150 MPa, pritláča kov k stenám formy pri jeho zmršťovaní, čím znižuje zmršťovaciu pórovitosť a zjemňuje mikroštruktúru.
Pomalšie riadené plnenie vytvára laminárne prúdenie namiesto turbulentného vstrekovania. Zachytí sa menej vzduchu a výsledný odliatok je hustejší, s menším počtom vnútorných chýb.
Priame porovnanie: odlievanie s dotlačovaním a vysokotlakové tlakové liatie
| Porovnávaný faktor | Vysokotlakové tlakové liatie (HPDC) | Odlievanie s dotlačovaním (kovanie tekutého kovu) |
|---|---|---|
| Rýchlosť plnenia | Rýchle vstrekovanie (turbulentné prúdenie) | Pomalé riadené plnenie (laminárne prúdenie) |
| Trvanie tlaku | Tlak pôsobí iba počas vstrekovania | Tlak sa udržiava počas celého tuhnutia |
| Vnútorná pórovitosť | Vyššia plynová a zmršťovacia pórovitosť | Takmer nulová pórovitosť (hustá mikroštruktúra) |
| Možnosť tepelného spracovania T6? | NIE (riziko tvorby pľuzgierov) | ÁNO (bez pľuzgierov) |
| Typická hrúbka steny | Možné sú tenké steny (< 2mm) | Vyžadujú sa hrubšie prierezy (> 5mm) |
| Najvhodnejšia aplikácia | Veľkosériové kryty, konzoly a puzdrá | Konštrukčné, bezpečnostne kritické alebo hydraulické komponenty |
Pórovitosť, výkon a tepelné spracovanie
Vnútorná integrita je jedným z najvýznamnejších rozdielov medzi týmito procesmi. Typ, rozloženie a závažnosť pórovitosti sa výrazne líšia podľa spôsobu prúdenia a tuhnutia kovu.
Prečo pri tlakovom liatí vzniká pórovitosť
Pri vysokotlakovom tlakovom liatí vytvára vstrekovanie vysokou rýchlosťou v dutine formy turbulentné prúdenie. Vzduch a plyn sa vmiešajú do prúdu kovu skôr, než stihnú uniknúť. Pri chladení zostanú tieto bubliny ako plynová pórovitosť — malé dutiny rozložené v celom diele. Zmršťovacia pórovitosť môže vzniknúť aj tam, kde hrubšie prierezy chladnú ako posledné bez dostatočnej tlakovej kompenzácie. Výsledkom je diel s merateľnými vnútornými pórmi, ktoré ovplyvňujú konštrukčnú pevnosť aj odolnosť voči tlaku, hoci vzhľad povrchu môže byť bezchybný.
Ak sa chcete podrobnejšie dozvedieť, ako tieto problémy odhaľujeme a riešime, prečítajte si náš sprievodca o odhaľovaní a prevencii pórovitosti pri tlakovom liatí.
Ako odlievanie s dotlačovaním rieši tento problém
Pri odlievaní s dotlačovaním trvalý hydraulický tlak počas tuhnutia uzatvára zmršťovacie dutiny ešte pri ich vzniku. Kov je nepretržite pritláčaný k povrchu formy, čo urýchľuje prenos tepla a vytvára jemnejšiu, rovnomernejšiu štruktúru zŕn. Pomalé laminárne plnenie zároveň od začiatku zabraňuje zachytávaniu plynu. Výsledkom je hustejší diel s takmer nulovou pórovitosťou.
Čo to znamená pre váš diel
Pri nekonštrukčných alebo pohľadových dieloch býva pórovitosť štandardného tlakového liatia často prijateľná. Pri komponentoch vystavených tlaku, konštrukciách s únavovým zaťažením alebo dieloch, ktoré musia prejsť röntgenovou kontrolou či skúškou tesnosti, je však vnútorná integrita zásadná.
Práve tu vstupuje do hry tepelné spracovanie .
Tlakovo liate diely z vysokotlakového procesu zvyčajne nemožno tepelne spracovať na T6 — vnútorný plyn sa počas rozpúšťacieho žíhania rozpína a spôsobuje pľuzgiere.
Odliatky s dotlačovaním majú vďaka nižšej pórovitosti lepšiu znášanlivosť tepelného spracovania T6 bez tvorby pľuzgierov a dosahujú vyššiu pevnosť po spracovaní.
Ak výkres predpisuje mechanické vlastnosti po tepelnom spracovaní, vhodnejším základným procesom je odlievanie s dotlačovaním.
Konštrukčná voľnosť, geometria a typické aplikácie
Oba procesy prinášajú odlišné obmedzenia pre geometriu dielu, hrúbku stien a zložitosť prvkov. Správny výber závisí od skutočných požiadaviek návrhu.
Tenké steny v porovnaní s hrubými konštrukčnými prierezmi
Vysokotlakové tlakové liatie dobre zvláda tenkostenné diely. Vysoká rýchlosť a tlak vstrekovania pretlačia kov do jemných detailov a tenkých prierezov skôr, než začne tuhnúť. Pri štandardnom HPDC sú praktické hrúbky stien pod 2 mm.
Odlievanie s dotlačovaním sa hodí skôr pre hrubšie prierezy, pri ktorých by inak vznikalo zmršťovanie. Veľmi tenké steny sa pri pomalšom procese s tlakom vyvíjaným až po naliatí plnia ťažšie.
Zložité geometrie a potenciál tvaru blízkeho konečnému
Vysokotlakové tlakové liatie vyniká výrobou tvarov blízkych konečným pri zložitých dieloch s podkosmi, jadrami a komplikovanými vonkajšími prvkami. Presnosť formy a rýchlosť vstrekovania zaisťujú konzistentné reprodukovanie jemných detailov.
Odlievanie s dotlačovaním tiež vytvára diely blízke konečnému tvaru, no zložitosť vnútorných prvkov je obmedzenejšia.
Oba procesy znižujú potrebu sekundárneho obrábania v porovnaní s pieskovým alebo gravitačným liatím do kokily, no HPDC zvyčajne poskytuje vyššiu počiatočnú rozmerovú presnosť.
Bežné aplikácie v automobilovom a priemyselnom sektore
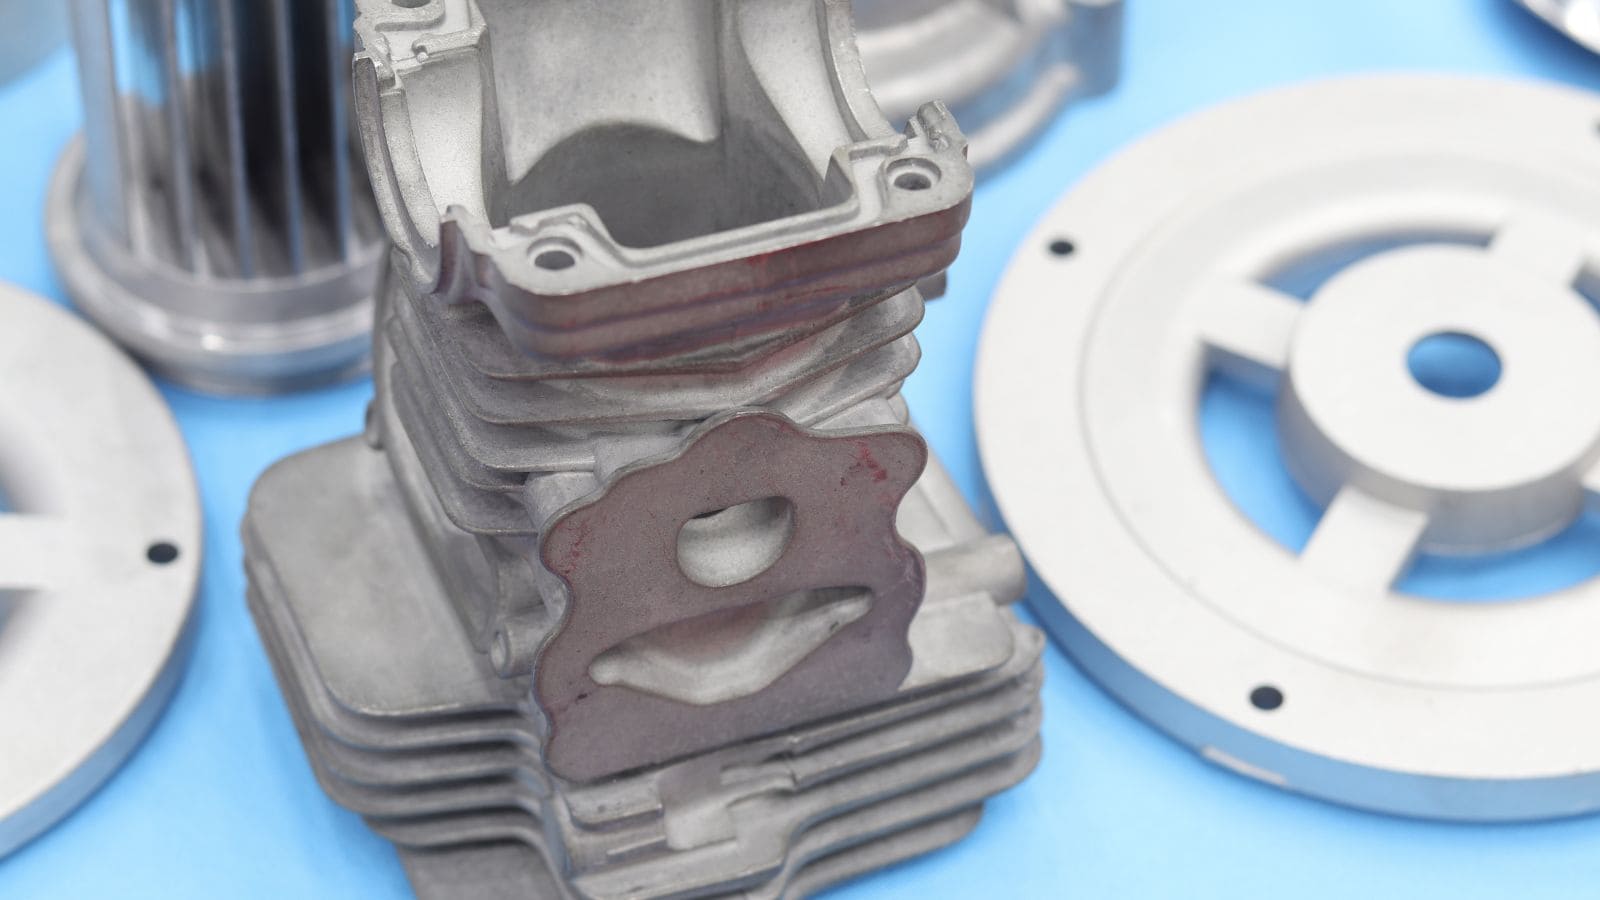
Vysokotlakové tlakové liatie je štandardom pre chladiče, kryty motorov, konzoly, elektronické puzdrá a skrine prevodoviek, pri ktorých sú najdôležitejšie kvalita povrchu, rozmerová presnosť a objem výroby.
Odlievanie s dotlačovaním sa používa tam, kde je prioritou mechanická integrita : brzdové strmene, čapy riadenia, ramená zavesenia a hydraulické komponenty. Kandidátmi sú aj letecké diely z hliníkových a horčíkových zliatin, pri ktorých sa vyžaduje pomer pevnosti k hmotnosti a únavová odolnosť.
Nákladové faktory oboch metód odlievania
Výber procesu sa zriedka zakladá iba na kvalite. Obchodnú realizovateľnosť ovplyvňuje objem výroby, investícia do nástrojov aj čas cyklu.
Nástroje na vysokotlakové tlakové liatie majú vo všeobecnosti vyššiu počiatočnú cenu. Formy HPDC vyžadujú prvotriedne nástrojové ocele a presné obrábanie chladiacich kanálov, aby odolali vysokým vstrekovacím tlakom a dlhým výrobným sériám.
Formy na odlievanie s dotlačovaním majú jednoduchšiu konštrukciu a nižšiu počiatočnú cenu, túto výhodu však treba porovnať s dlhším cyklom procesu.
Skryté náklady: prečo odlievanie s dotlačovaním NIE je vždy lepšie
Niektorí dodávatelia propagujú odlievanie s dotlačovaním ako „lepší“ proces. Tu je však pravda, ktorú nie vždy spomenú:
-
Dlhší čas cyklu: Odlievanie s dotlačovaním trvá 2 až 5 minút na záber v porovnaní s 30–120 sekundami pri HPDC. Vo veľkom rozsahu to znamená výrazne menej dielov za hodinu.
-
Vyššie opotrebovanie nástrojov: Trvalý hydraulický tlak nadmerne zaťažuje formu a skracuje jej životnosť v porovnaní so štandardnými nástrojmi HPDC.
-
Vyššie náklady na kus: Pri ročnom objeme nad 50 000 kusov dlhší cyklus často spôsobí, že odlievanie s dotlačovaním je o 30% až 50% drahšie na kus než HPDC.
Naša úprimná rada: Ak má diel tenké steny, váži menej než 2 kg a nevyžaduje tepelné spracovanie T6, tlakové liatie je ekonomicky aj technicky výhodnejšou voľbou. Moldie sa špecializuje na veľkosériové HPDC a pomôže vám posúdiť, či je odlievanie s dotlačovaním pre váš návrh zbytočne náročné.
Praktický rámec na výber procesu
Na záver si zhrňme úvodný rýchly verdikt a poznatky z článku do uceleného praktického rámca výberu:
Vyberte vysokotlakové tlakové liatie (HPDC), ak:
-
Váš ročný objem výroby je vysoký (zvyčajne nad 50 000 kusov)
-
Diel má tenké steny (menej než 2 mm) alebo zložité vonkajšie prvky
-
Potrebujete úzke rozmerové tolerancie a hladký povrch
-
Aplikácia nevyžaduje tepelné spracovanie T6
-
Používate hliníkové zliatiny, ako sú A380 alebo A383
-
Typické diely: kryty, puzdrá, konzoly, elektronické kryty a chladiče
HPDC prináša krátke cykly, konzistentnú kvalitu vzhľadu a výbornú nákladovú efektívnosť vo veľkom objeme. Pri veľkosériových programoch OEM/ODM ho komerčne len ťažko možno prekonať.
Vyberte odlievanie s dotlačovaním, ak:
-
Diel musí prejsť skúškou tesnosti voči tlaku alebo skúškou úniku
-
Aplikácia zahŕňa vysoké cyklické zaťaženie alebo únavové namáhanie
-
Návrh vyžaduje tepelné spracovanie T6 na dosiahnutie maximálnych mechanických vlastností
-
Vnútorná hustota a konštrukčná integrita sú nevyhnutné
-
Ročný objem je nižší (menej než 50 000 kusov), takže dlhšie cykly sú prijateľné
-
Typické diely: brzdové strmene, čapy riadenia, ramená zavesenia, hydraulické telesá a letecké komponenty
Odlievanie s dotlačovaním odôvodňuje dlhší cyklus a vyššiu cenu za kus, ak je najdôležitejšia mechanická spoľahlivosť. Pri niektorých geometriách sa únavová odolnosť hliníkových dielov vyrobených týmto procesom môže priblížiť kovaniu.
Získajte od Moldie rozhodnutia podložené údajmi
Ak chcete prekonzultovať konkrétny projekt alebo diel s odborníkmi, Moldie vám rád pomôže. Sme výrobca špecializujúci sa na vysokotlakové tlakové liatie pre automobilový, priemyselný a elektronický sektor a ďalšie odvetvia.
Moldie spája simuláciu CAD/CAM/CAE s vlastnou výrobou foriem. Pre každý program zabezpečujeme meranie CMM a röntgenovú kontrolu. Pošlite nám 3D súbor a požiadajte o cenovú ponuku — pomôžeme vám vybrať proces vhodný pre váš diel!







